Выбор антифрикционного покрытия для поршней - это не маркетинговая задача, а инженерная. На рынке сталкиваются два подхода: традиционные твердосмазочные материалы на основе дисульфида молибдена и графита, которые работают в промышленности десятилетиями, и новые решения с графеном, привлекающие внимание обещаниями улучшенных характеристик. Вопрос закупщика и инженера всегда один: стоит ли переплачивать за инновацию или выбрать проверенное? Статья разберет оба варианта по жестким техническим критериям - температурным диапазонам, толщине слоя, механическим свойствам и результатам испытаний, - чтобы вы приняли решение на основе фактов, а не слов.
Поршень - деталь, которая работает в сочетании возвратно-поступательного движения, высокого давления и температурных скачков. Покрытие на нем должно предотвращать задиры и схватывание при сухом трении, снижать шум и сохранять адгезию во всем рабочем диапазоне двигателя. Прямой ответ: прежде чем выбирать между брендами, нужно понять, какие параметры покрытия соответствуют вашим условиям нагрузки, температуры и тип испытаний, на которые опираются поставщики.
Как работают антифрикционные покрытия на поршнях
Поршень - ключевая деталь двигателя, которая испытывает комбинацию циклического нагружения, скольжения по стенкам цилиндра и тепловых нагрузок.
Без защитного слоя металл быстро схватывается, поверхность покрывается задирами, и двигатель теряет компрессию. Антифрикционное покрытие работает как сухая смазка: оно встраивается в микронеровности поверхности и создает разделительный слой, который уменьшает прямой контакт металл-по-металлу.
Традиционные твердосмазочные составы строятся на базе дисульфида молибдена, графита и полимерного связующего. Дисульфид молибдена - слоистый кристалл, который деформируется под нагрузкой и образует тонкую пленку с коэффициентом трения от 0,03. Графит добавляют для усиления смазывающего эффекта при высоких температурах. Полимерное связующее фиксирует частицы на поверхности и обеспечивает адгезию к металлу.
Рабочий диапазон таких покрытий - от -70 до +260 °C, что перекрывает практически все режимы работы четырехтактного двигателя. При контактном давлении 550 МПа (типичное для поршневых групп) срок службы при сухом трении составляет 310 000 циклов. Несущая способность достигает 12 500 Н в условиях испытаний по ASTM D2625.
Толщина слоя критична для эффективности. Если слой слишком тонкий (менее 5 мкм), он недостаточно заполняет микронеровности и теряет адгезию при вибрации. Если чрезмерно толстый (свыше 25 мкм), он может потрескаться при отверждении или осыпаться при циклических нагрузках. Оптимальный диапазон -5–25 мкм. Внутри этого диапазона есть дополнительная тонкость: 10–12 мкм уже достаточно, чтобы предотвращать схватывание и задиры на поршнях; 18–20 мкм выбирают, если цель не только в защите от износа, но и в снижении шума (стука поршней).
Проверенные твердосмазочные покрытия: параметры, которые работают
Стандартные молибденовые и графитовые покрытия за десятилетия производства ДВС доказали надежность.
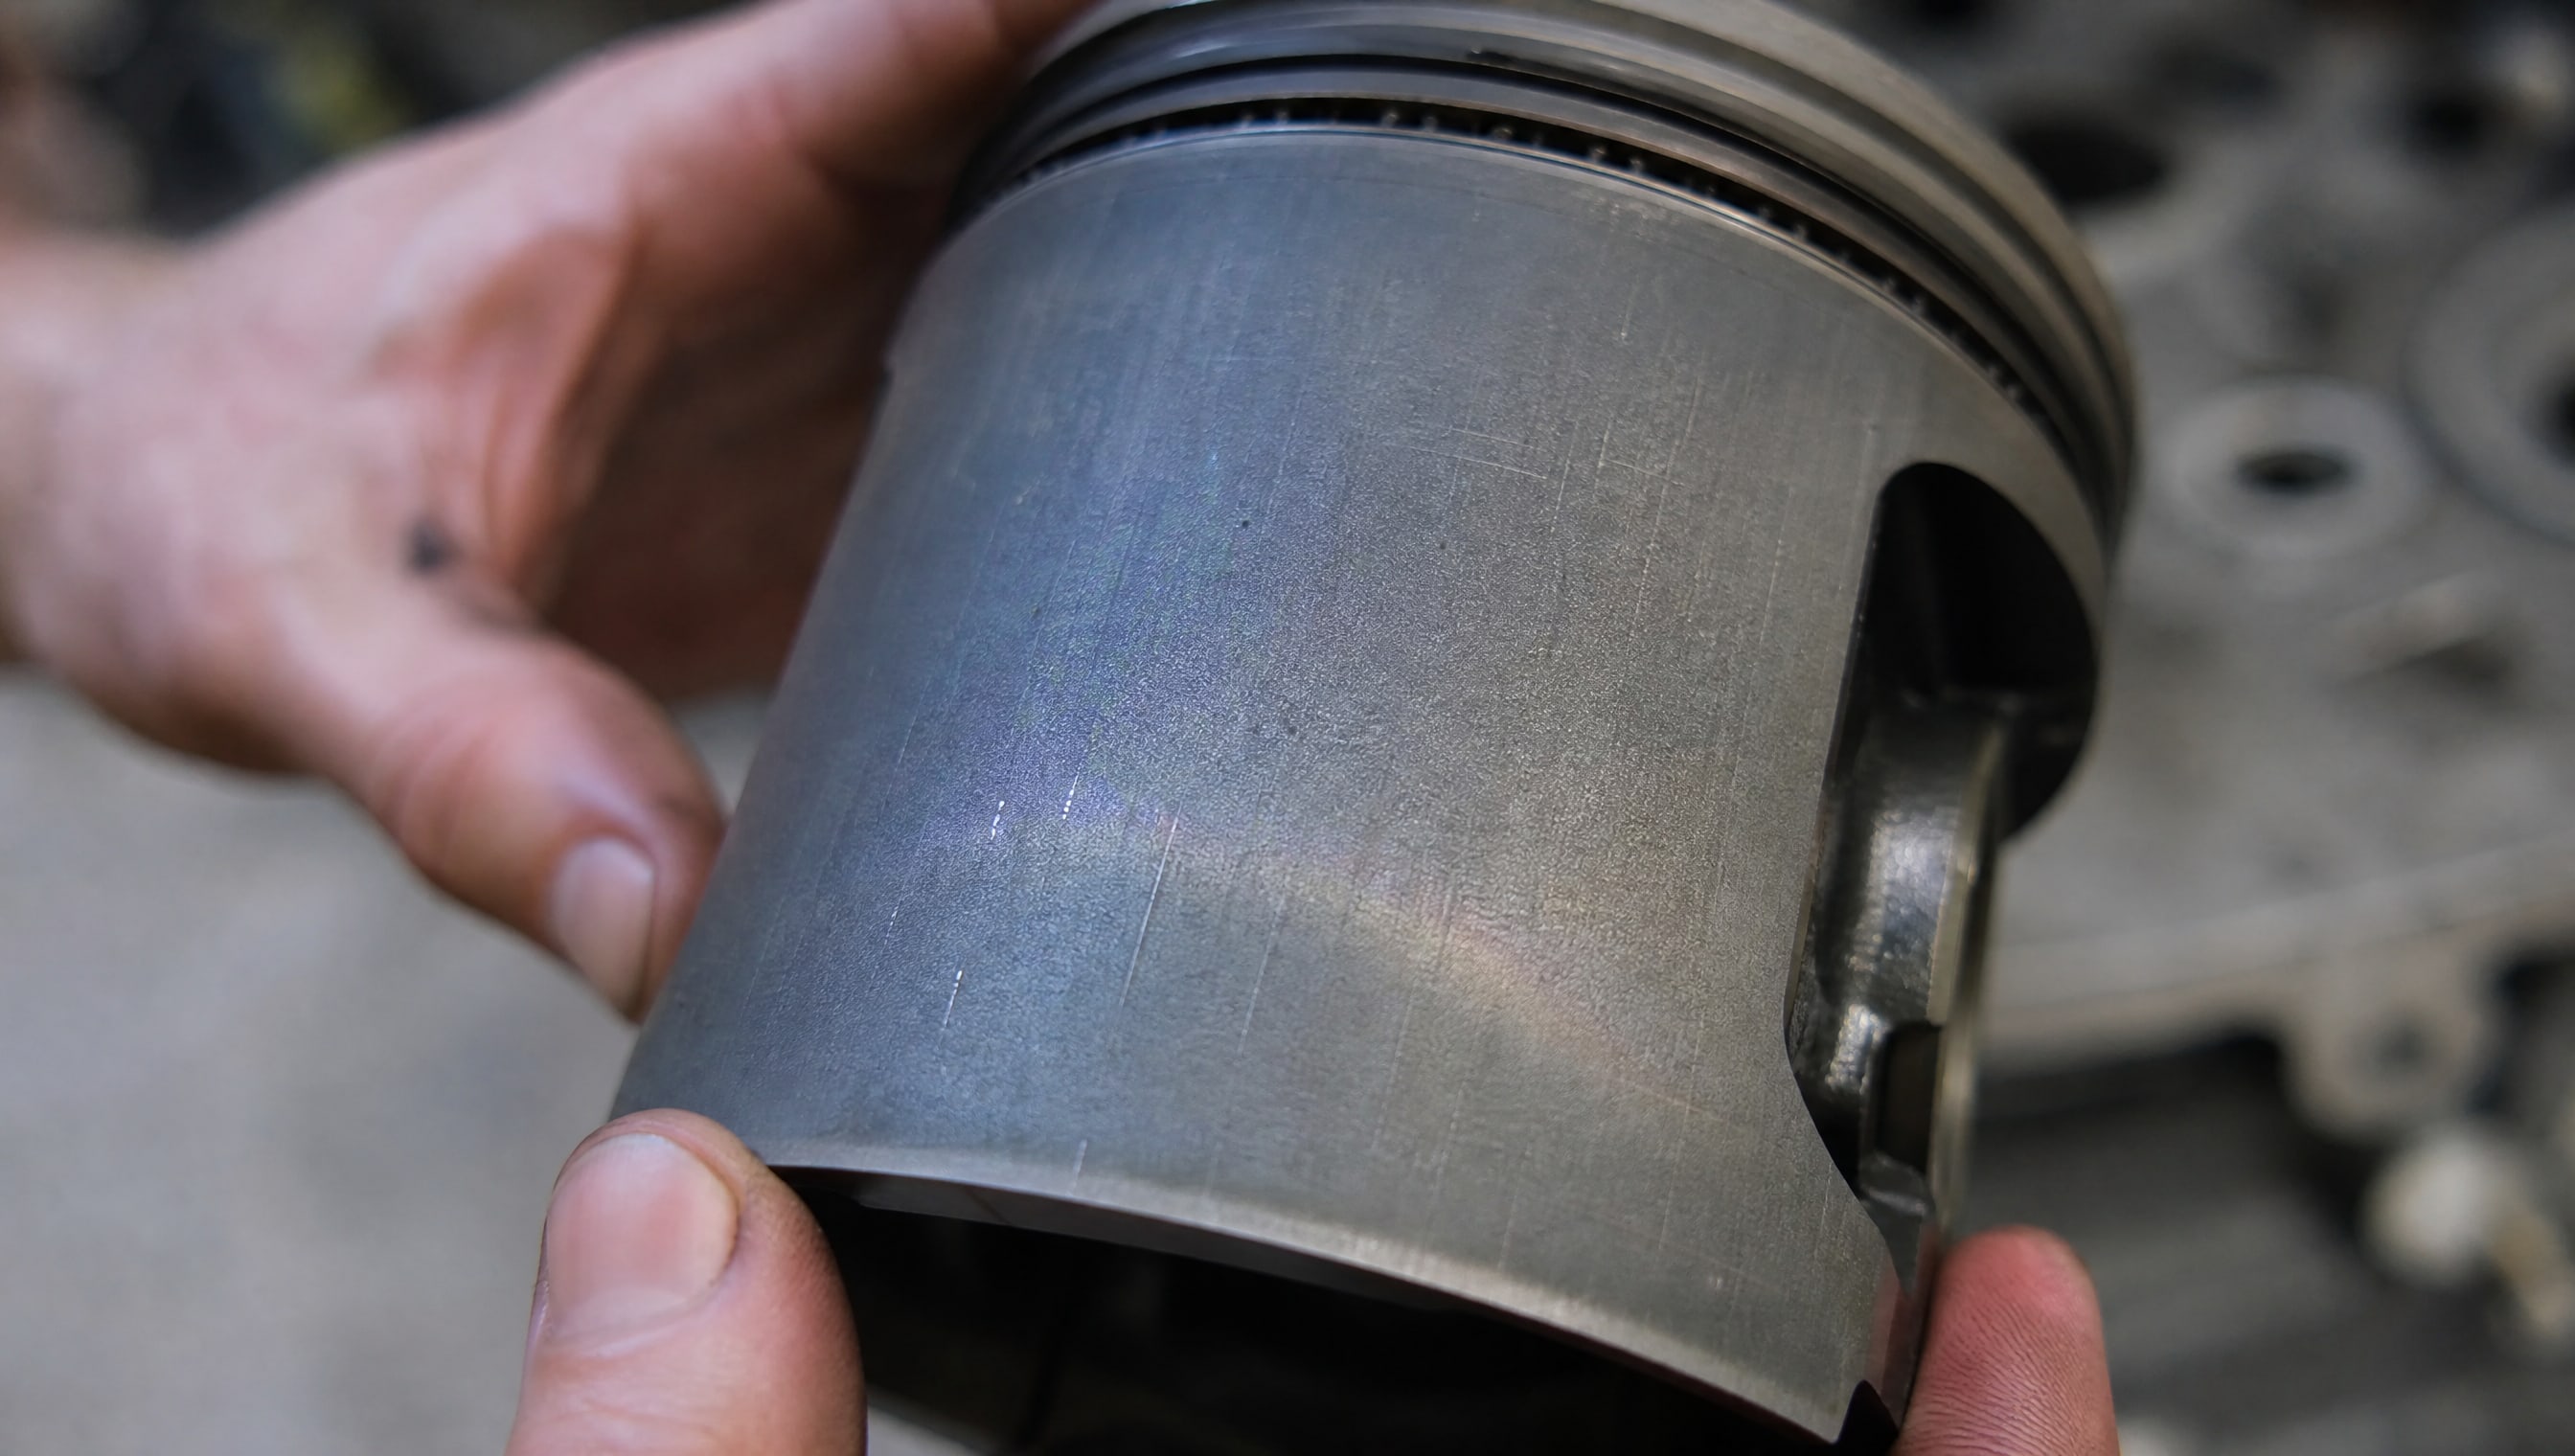
Они протестированы на миллионах двигателей и отвечают жестким требованиям автомобильной и газовой промышленности. Их основное преимущество - предсказуемость: производитель предоставляет испытанные данные, и инженер знает точно, какие параметры получит.
Типовые характеристики проверенного покрытия: коэффициент трения от 0,03, рабочий диапазон от -210 до +730 °C (верхняя граница касается экстремальных композиционных материалов), несущая способность до 3000 МПа, толщина слоя около 20 мкм. Такие покрытия обычно наносят методом ЖРД (жидкое распыление под давлением) или электроосаждением, что дает равномерный слой и хорошую адгезию к стальной или алюминиевой основе.
В контексте тестирования новых решений стоит отметить, что компания MODENGY предлагает широкий ассортимент антифрикционных твердосмазочных покрытий, включая материалы для поршневых групп, которые могут быть использованы как референс-стандарт для сравнительных испытаний с экспериментальными составами. Такое сопоставление позволяет выявить реальное преимущество или убедиться, что новинка просто переупакована старая технология.
Качество контролируют по стандартизованным методикам: несущая способность проверяют по ASTM D2625, срок службы при сухом трении - по ASTM D2714. Эти методики воспроизводят условия в узле и дают объективные цифры, а не маркетинговые обещания. Если поставщик не может предоставить результаты испытаний по этим стандартам, это красный флаг.
Цена проверенного решения остается доступной, потому что производство освоено и нет переплаты за имидж или за слово «новый» в названии. Закупщик и инженер на больших производствах возвращаются к таким материалам второй год подряд, потому что они гарантируют результат и снижают риск отказа партии из-за несоответствия спецификации.
Графитовые и молибденовые компоненты: что меняют наполнители
Графит и молибден - два разных наполнителя, выполняющих дополняющие функции.
Молибден отвечает за смазку при низких температурах и давлениях (благодаря слоистой структуре). Графит доминирует при высоких температурах, когда молибденовая пленка становится нестабильной. Вместе они создают широкий температурный диапазон работы.
Антифрикционные порошковые материалы на основе меди с графитом (ГОСТ 26719-85) демонстрируют, как наполнитель влияет на структуру и механические свойства. Марка ПА-БрОГр (медь + графит) имеет пористость 15–28%, твердость HB 250 и предел прочности при радиальном сжатии 120 МПа. Для сравнения, базовые медные материалы без графита обладают иными параметрами, что показывает: добавка графита переструктурирует материал и меняет его поведение под нагрузкой.
Однако ошибка закупщика часто в том, что он полагает: если на упаковке написано «с графитом» или «с молибденом», то материал автоматически превосходит аналоги без надписи. На самом деле все зависит от концентрации наполнителя, формы частиц, дисперсности, способа перемешивания и типа связующего. Два покрытия могут содержать молибден, но иметь коэффициенты трения 0,05 и 0,02 соответственно - разница в 2,5 раза. Выбор должен опираться на испытанные параметры конкретного состава, а не на название компонента.
Графеновые покрытия: обещания и реальность
Графен - двумерная аллотропная форма углерода с уникальными механическими и электропроводными свойствами.
В теории графеновое покрытие для поршней должно предложить улучшенную адгезию, более высокий модуль упругости, лучшую теплопроводность и сверхнизкий коэффициент трения. Эти обещания привлекают инженеров, и маркетинговые материалы активно используют слово «графен» для обоснования высокой цены.
Однако в предоставленных технических источниках отсутствует универсальное подтверждение того, что графеновые покрытия превосходят все существующие молибденовые и графитовые решения во всех аспектах. Более того, граница между «графеном» (который требует высоких затрат на синтез и диспергирование) и «графитом» (который дешевле и проще) часто размывается в маркетинговой литературе. Некоторые производители называют графит с улучшенной структурой «псевдографеном» или просто выдают графит за графен.
Даже если график действительно присутствует, его эффективность в твердосмазочном покрытии зависит от того, в какой форме он находится. Окисленный графен может иметь худшие электрические свойства, чем восстановленный; агломерированный граф часто работает как абразив, ускоряя износ. Лабораторные образцы часто показывают хорошие результаты, потому что условия идеальны (чистая поверхность, контролируемая нагрузка, малое число циклов), но в реальном двигателе, где есть вибрация, колебания температуры и попадание пыли, поведение может кардинально отличаться.
Цена графеновых покрытий обычно выше на 30–100%, чем у проверенных молибденовых решений. Обоснование - инновация и редкость материала. Но закупщик должен задать простой вопрос: на сколько процентов улучшатся мои показатели надежности и срок службы? Если поставщик не может ответить цифрой (например, «срок службы увеличится с 310 000 до 500 000 циклов при тех же условиях»), это признак, что речь идет об имидже, а не о технике.
Сравнение проверенных и графеновых покрытий
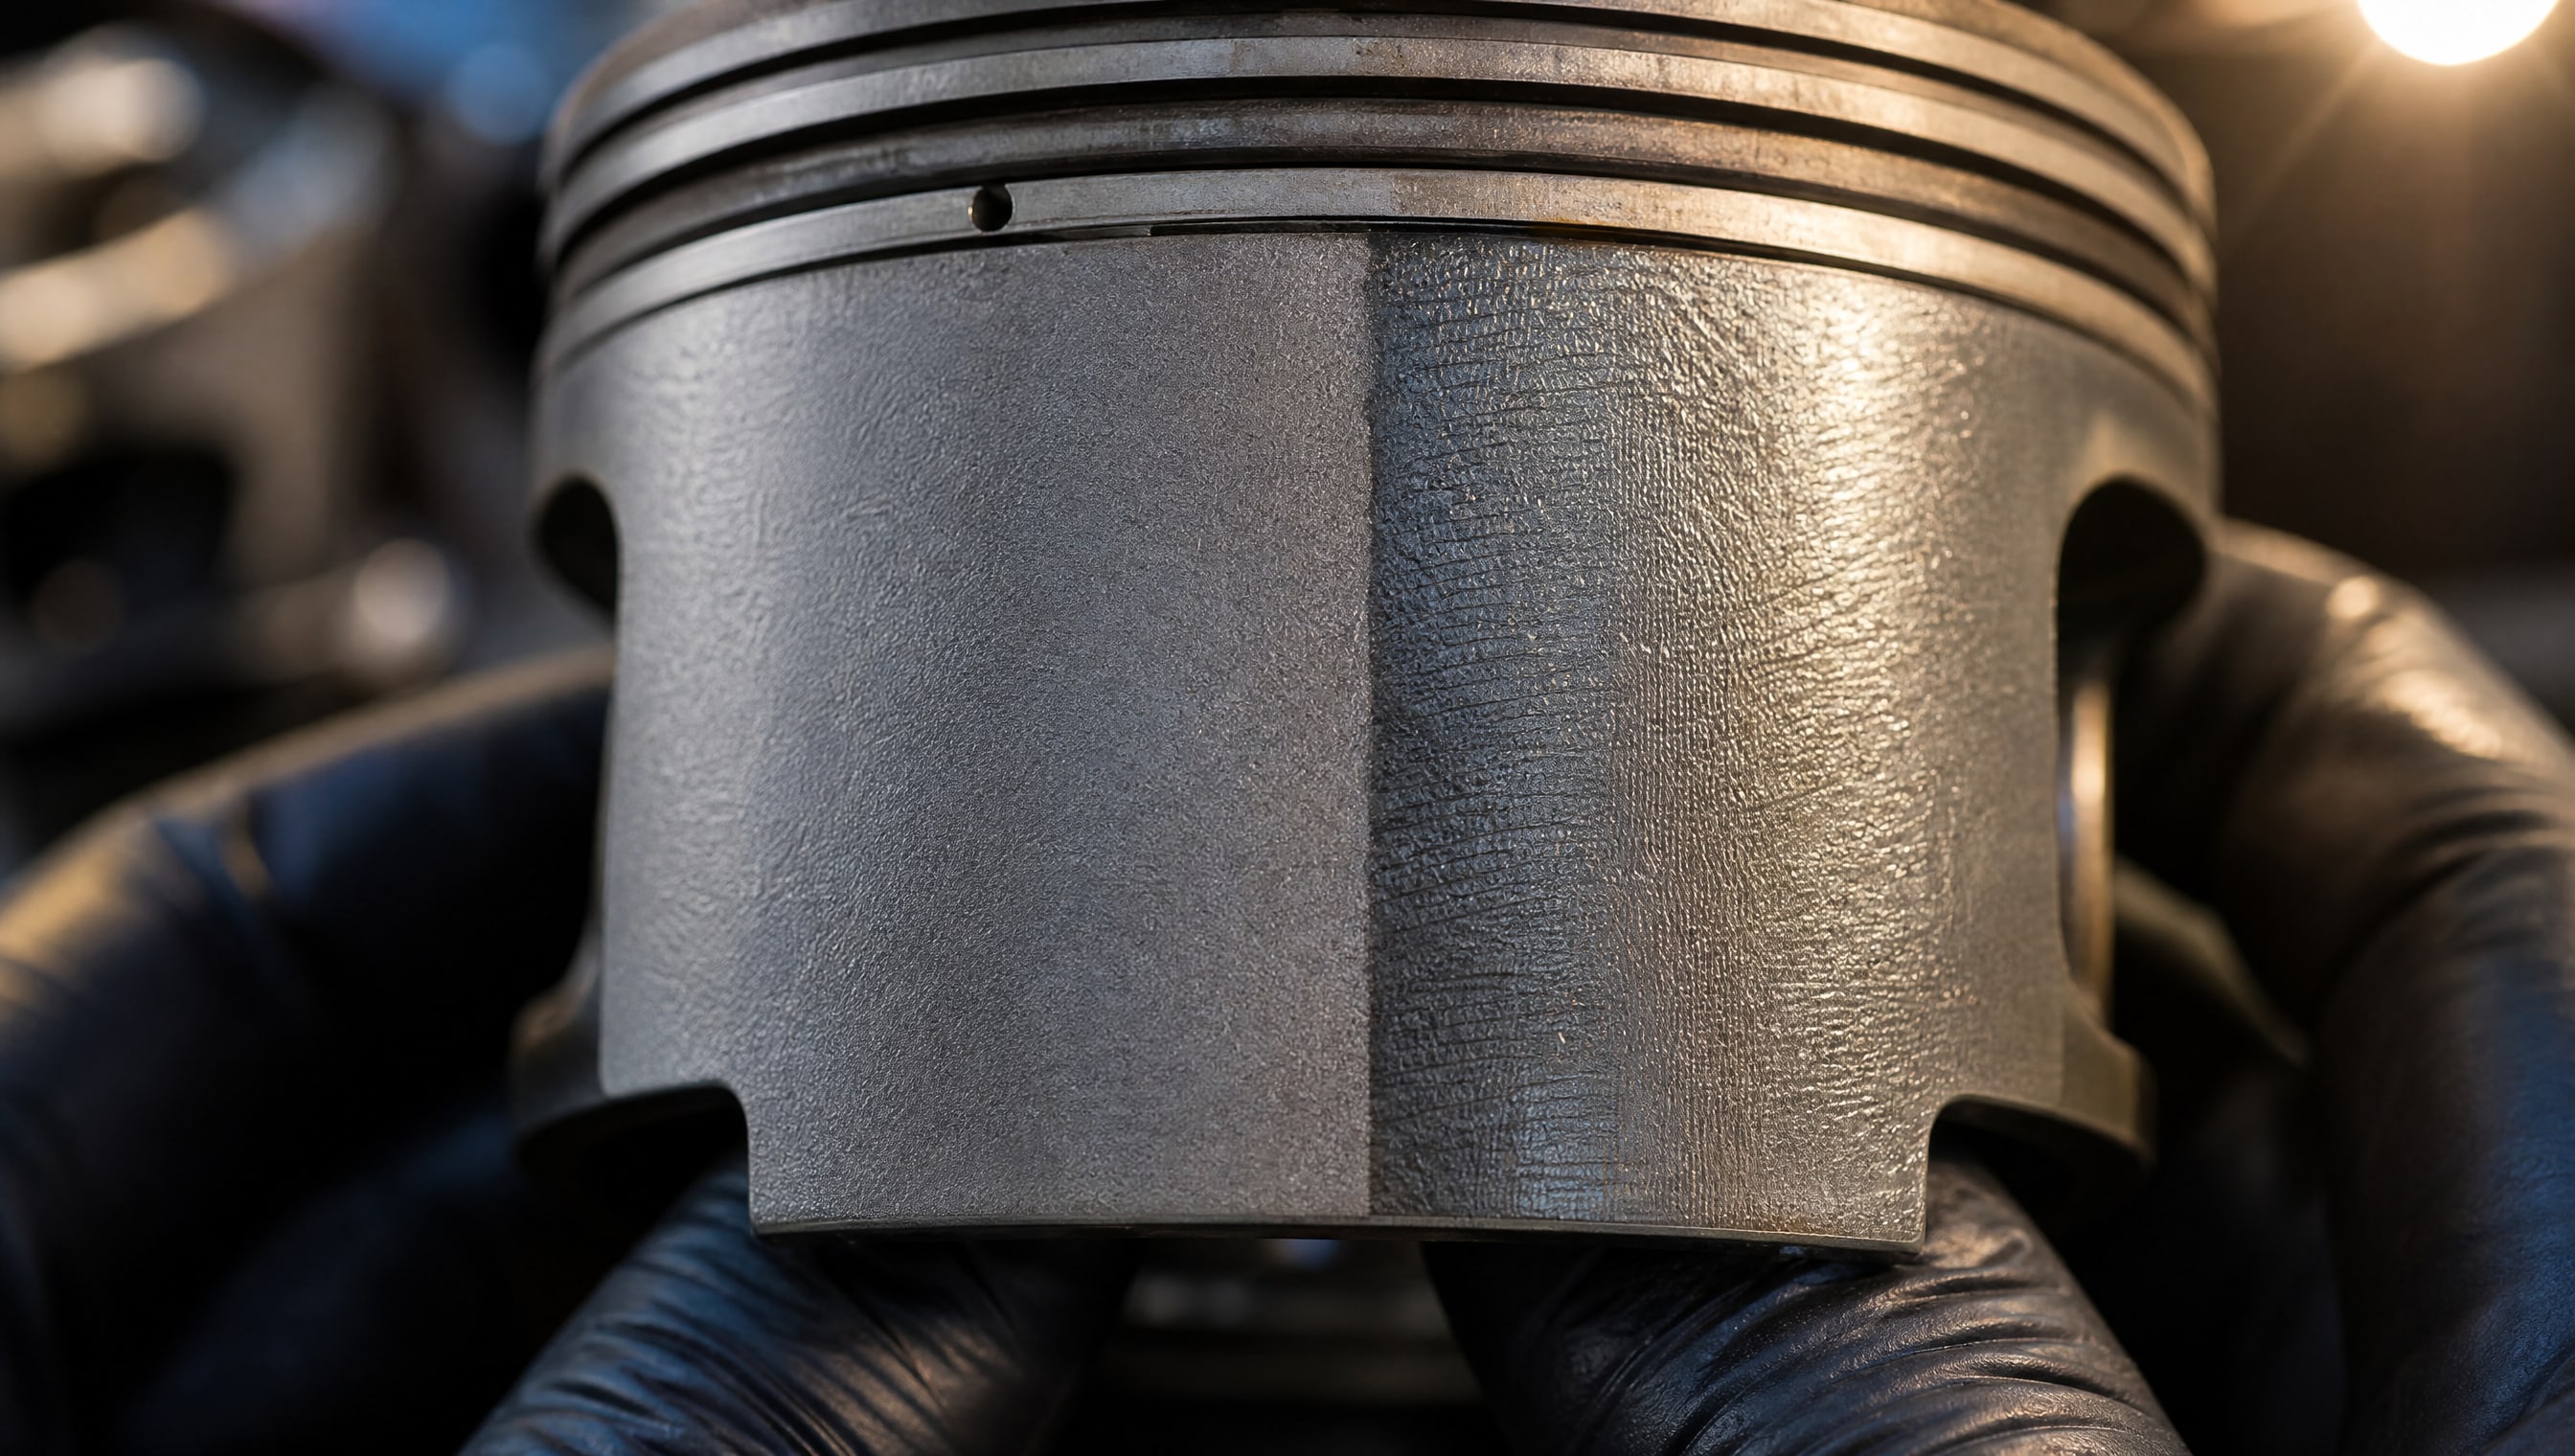
| Параметр | Традиционное молибденовое/графитовое | Графеновое покрытие (заявленное) | Методика контроля |
|---|
| Коэффициент трения | 0,03–0,05 | 0,02–0,03 (обещание) | ASTM D2625 |
| Рабочий диапазон, °C | -70 до +260 | -100 до +300 (предпосылка) | Испытание на тепловых циклах |
| Срок службы при 550 МПа | 310 000 циклов | Не подтверждено нормативно | ASTM D2714 (сухое трение) |
| Несущая способность | 12 500 Н | Не задокументировано для поршневых узлов | ASTM D2625 |
| Толщина слоя, мкм | 5–25 (10–12 для базовой защиты) | 5–20 (вариативно) | Профилометр, ГОСТ 2789-73 |
| Адгезия | Проверенная, ASTM D3359 | Требует испытаний на конкретном субстрате | Pull-off тест |
| Стоимость, условные единицы | 1,0 | 1,3–2,0 | Каталоги поставщиков |
| Наличие сертификатов | ISO, ASTM, ГОСТ | Часто только от производителя | Проверка у дистрибьютора |
Таблица показывает: где молибденовые покрытия имеют задокументированные параметры (срок службы, несущая способность), графеновые часто предлагают только обещания или данные лабораторных образцов. Это не означает, что графеновые решения плохи - просто они молоды на рынке и требуют дополнительной верификации перед внедрением в серьезные приложения.
Тестирование антифрикционных покрытий: что проверять перед закупкой
Если вы рассматриваете новое покрытие (особенно графеновое), требуйте от поставщика результаты испытаний по стандартизованным методикам.
Маркетинговые видеоролики и фото микроструктуры - не аргумент; нужны цифры.
ASTM D2625 (несущая способность). Испытание проводят в специальной машине, которая создает контролируемый контакт между образцом с покрытием и стальным шариком под растущей нагрузкой. Результат - максимальная нагрузка, при которой не происходит схватывания. Для поршневых покрытий типичное значение -12 500 Н. Если новое покрытие показывает 15 000 Н, это уверенный рост. Если поставщик не может привести эту цифру, материал не готов к применению.
ASTM D2714 (срок службы при сухом трении). Образец вращается против неподвижного контакта под известной нагрузкой до момента отказа (задира или критического износа). Результат - количество циклов или часов работы. Для молибденовых покрытий на поршнях -310 000 циклов при 550 МПа. Графеновое покрытие, если оно действительно лучше, должно показать минимум 350 000–400 000 циклов при той же нагрузке, иначе переплата не оправдана.
ASTM D3359 (адгезия). Клейкую ленту прижимают к покрытию, затем резко срывают. Покрытие оценивают по пятибалльной шкале: 5B - идеальная адгезия (нет отслаивания), 0B - полное отслаивание. Для поршневых узлов требуется минимум 3B (допускаются мелкие отслойки, но не массовые). Если графеновое покрытие показывает только 2B, оно отслоится при вибрации двигателя.
Температурные циклы. Покрытие нагревают до +260 °C и охлаждают до -70 °C несколько раз подряд. После каждого цикла проверяют трещины, пузыри и отслойки. Молибденовые покрытия проходят эту процедуру стабильно; графеновые нередко показывают растрескивание, потому что коэффициент теплового расширения графена отличается от стали поршня.
Шероховатость поверхности. Для антифрикционных баббитовых и медных слоев по ГОСТ требуется исходная шероховатость под заливку Ra 12,5–25, а готовая поверхность - Ra ≥ 12,5. Если покрытие наносится на чрезмерно шероховатую или чрезмерно гладкую поверхность, адгезия падает. Закупщик должен убедиться, что поставщик контролирует предварительную обработку поршня.
Практический совет: закажите пилотную партию (10–50 поршней) от нового поставщика, испытайте их на вашем оборудовании или в лаборатории партнера, и только потом переходите на полный объем. Сравните параметры с проверенным материалом в идентичных условиях - это займет 2–3 недели, но избавит вас от риска дорогостоящего отказа на производстве.
Цена, доступность и управление рисками при выборе
Проверенные молибденовые и графитовые покрытия имеют одно главное преимущество - они уже встроены в цепочку поставок и производства.
Закупщик знает, где их получить, какие допуски соблюдают, кто дает гарантию. Цена стабильна, потому что технология зрелая и конкуренция высока.
Графеновые покрытия дороже на 30–100%, но цена часто не соответствует документированному преимуществу. Доступность ниже: такие материалы часто поставляются под заказ, а сроки доставки могут растянуться на недели. Гарантийная поддержка часто слабее, потому что это нишевый продукт и поставщик не готов рассматривать претензии по 10 поршням в месяц.
Риск. Переход на новое покрытие без испытаний - это риск незапланированного простоя и затрат на переделку. Например, если графеновое покрытие отслаивается во время работы, оно не просто падает; отслойки становятся абразивом и ускоряют износ. Стоимость простоя двигателя часто многократно превышает сэкономленные на материале копейки.
Рациональный подход: оставайтесь на проверенном молибденовом покрытии для серийного производства и критичных узлов. Если хотите изучить графеновые решения, берите их на пилотные партии и экспериментальные установки, где риск отказа можно контролировать. По мере накопления опытных данных и появления в стандартах (ISO, ASTM) формальных требований к графеновым покрытиям, можно будет переходить на них в большом объеме.
Часто задаваемые вопросы
Какая оптимальная толщина антифрикционного покрытия для поршня?
Рабочий диапазон -5–25 мкм. Слой 10–12 мкм достаточен для предотвращения схватывания и задиров. Если дополнительно требуется снижение шума поршней, выбирают 18–20 мкм. Более толстые слои не дают преимуществ, а могут растрескаться при отверждении или циклических нагрузках. Толщину контролируют профилометром и согласовывают со спецификацией поставщика.
Правда ли, что графеновые покрытия всегда лучше молибденовых?
Нет. В предоставленных технических источниках нет универсального подтверждения превосходства графеновых покрытий над молибденовыми и графитовыми. Графен - материал с потенциалом, но на практике его эффективность зависит от качества синтеза, формы частиц и способа интеграции в связующее. Без испытанных данных (ASTM D2625, ASTM D2714) графеновое покрытие - это модное название, а не гарантия результата.
Какие испытания нужно требовать от поставщика перед закупкой?
Требуйте результаты по ASTM D2625 (несущая способность), ASTM D2714 (срок службы при сухом трении) и ASTM D3359 (адгезия). Для поршневых узлов также важна устойчивость к температурным циклам (от -70 до +260 °C) и контроль шероховатости поверхности по ГОСТ 2789-73 (Ra ≥ 12,5 для готовой поверхности). Если поставщик не может предоставить эти данные, материал не готов к применению в серьезном производстве.
Может ли графитовое покрытие быть лучше молибденового по цене и эффективности?
Да. Согласно ГОСТ 26719-85, графитсодержащие порошковые материалы имеют специфические свойства (твердость HB 250, прочность 120 МПа для марки ПА-БрОГр), которые могут быть оптимальны для определенных условий нагрузки. Однако выбор зависит от испытанных параметров конкретного состава, а не от наличия графита в названии. Честное сравнение по таблицам характеристик - единственный путь.
На сколько процентов графеновое покрытие увеличивает срок службы поршня?
Это зависит от конкретного продукта и условий применения. Традиционное молибденовое покрытие гарантирует 310 000 циклов при 550 МПа. Если производитель графенового покрытия заявляет 350 000–400 000 циклов при тех же параметрах, это 13–30% улучшения, что может оправдать переплату 30–50%. Однако если разница только в маркетинговом названии, а испытанные параметры идентичны, переплачивать смысла нет.
Заключение
Выбор между проверенными антифрикционными покрытиями и графеновыми инновациями решается не маркетингом, а инженерией. Молибденовые и графитовые покрытия, работающие в диапазоне -70 до +260 °C с коэффициентом трения 0,03 и сроком службы 310 000 циклов при 550 МПа, остаются эталоном, потому что их характеристики задокументированы по ASTM и ГОСТ, а риск применения минимален.
Графеновые покрытия имеют потенциал, но требуют дополнительной верификации. Пока они не показывают универсального превосходства над молибденовыми в стандартизованных испытаниях, а цена превышает проверенные решения на 30–100%, рационально использовать их только на пилотных партиях и экспериментальных узлах. Для серийного производства и критичных приложений остается правило: требуйте испытанные параметры по ASTM D2625, D2714 и D3359, ведите собственные тесты на пилотной партии и переходите на новый материал только после накопления опытных данных. Это снизит риск незапланированного простоя и гарантирует, что вы платите не за имидж, а за реальное улучшение надежности.