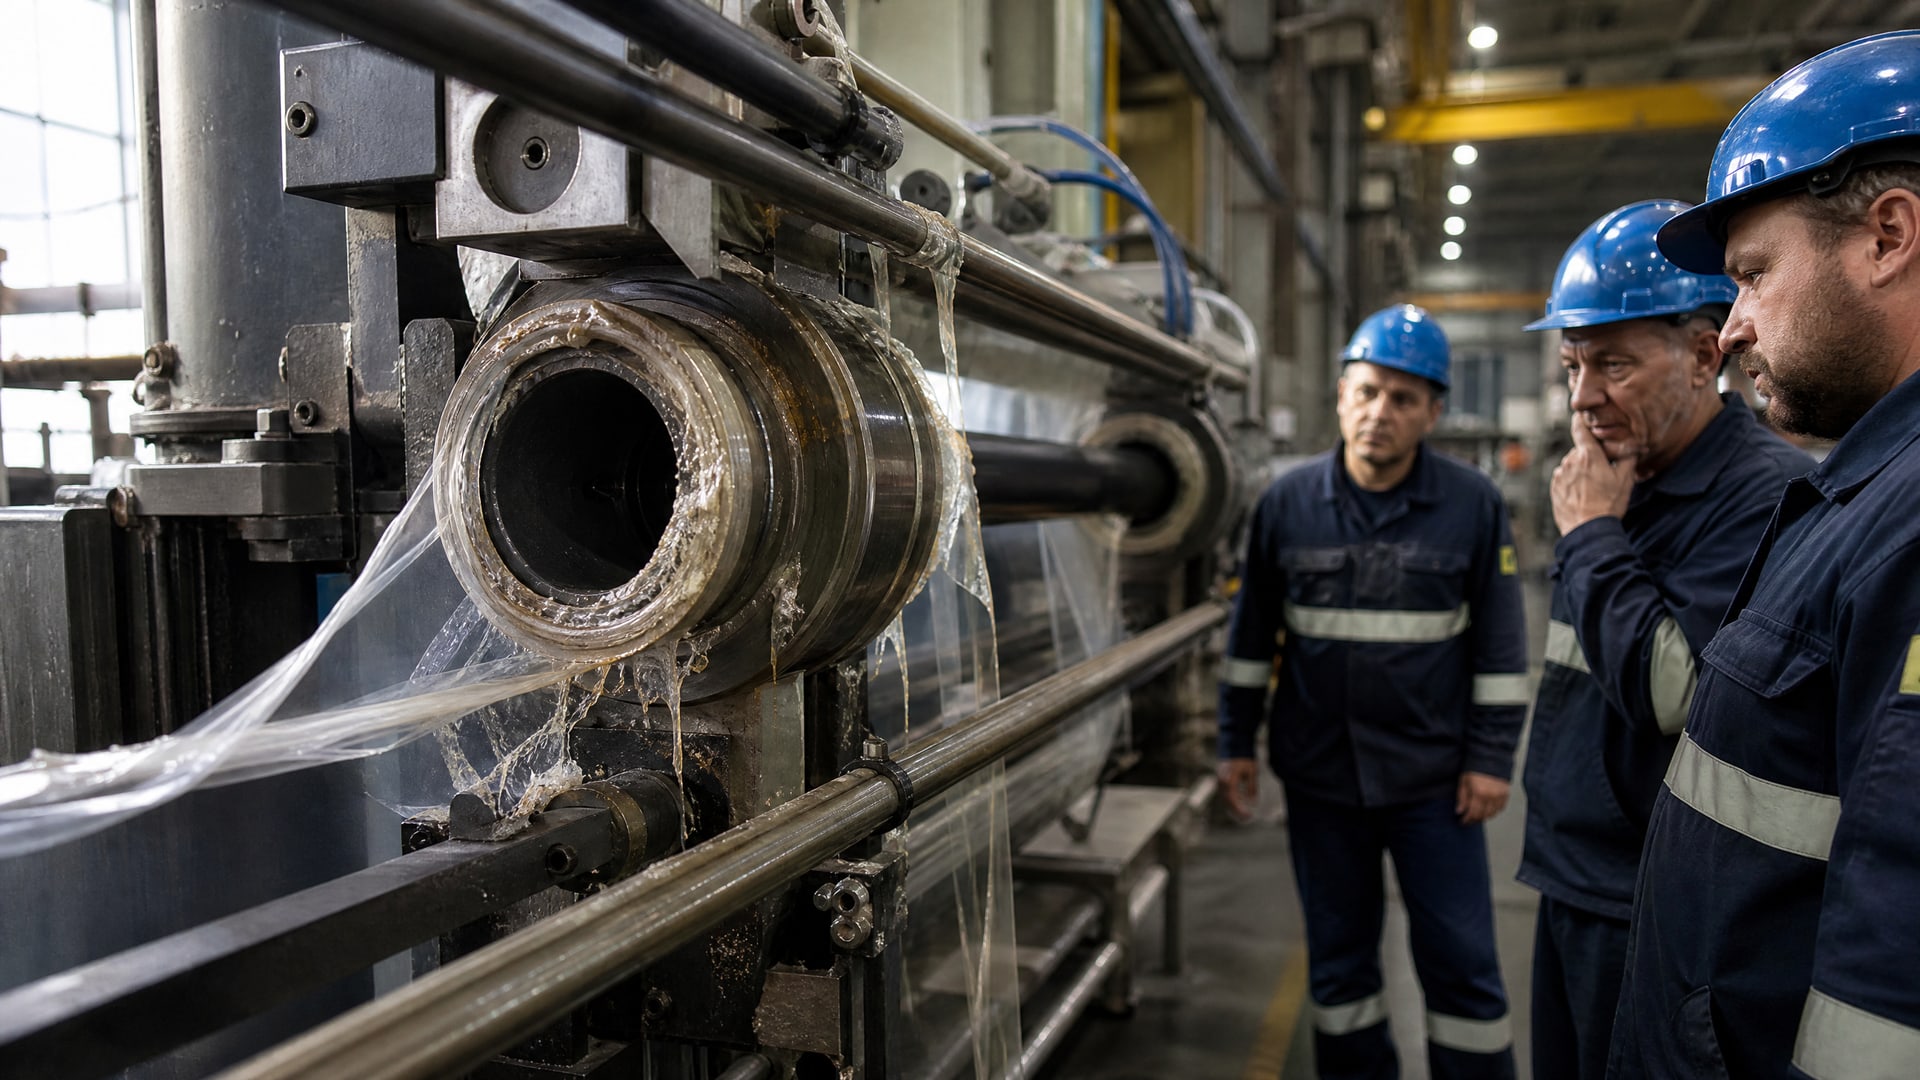
Налипание полимерной пленки на запаечные кольца упаковочных машин - одна из главных причин браковки готовой продукции и простоев на очистку. Проблема знакома закупщикам и инженерам упаковочных производств: образуется нагар, шов становится неровным, растет время между циклами обслуживания. Традиционный ответ - частая механическая чистка матриц. Но есть иной путь: антипригарные твердосмазочные покрытия, которые создают разделительный слой между металлом и полимером, не нарушая теплопередачу в зоне запайки.
Статья описывает, как и почему антипригарные покрытия для запаечных колец становятся стандартным выбором на российских производствах, какие технические параметры влияют на результат, и как правильно подобрать и внедрить такое решение без замены всего оборудования.
Почему пленка прилипает к запаечным кольцам и как это влияет на производство
Прямой контакт расплавленного полимера с неподготовленной металлической поверхностью матрицы создает условия для адгезии.
При остывании пленка буквально «прилипает» к кольцу, образуя нагар и сплав с остатками материала. На практике это означает остановку конвейера каждые 1-3 часа на механическую очистку, использование абразивных материалов, которые повреждают поверхность, и, как следствие, ускоренный износ запаечных элементов.
Накопленный нагар со временем деформирует кромку матрицы, что приводит к неровным швам, их расслоению и взрывному браку при испытаниях пакета. Кроме того, регулярная абразивная обработка истончает металл, создавая очаги коррозии. Каждый внеплановый простой на чистку - это потерянная производительность и деньги на оплату труда оператора.
Антипригарные покрытия работают иначе: они создают промежуточный барьер, который полимер не в состоянии адгезировать. Разделительный слой препятствует прямому взаимодействию материала с металлом и одновременно сохраняет теплопередачу, необходимую для качественной запайки. Результат - отсутствие нагара, меньше вмешательств в работу машины, дольше служат оригинальные матрицы.
Технические параметры антипригарных покрытий для запаечных элементов
Современные твердосмазочные покрытия, применяемые для защиты запаечных колец, обладают рядом критичных для производства характеристик.
Температурный диапазон и режимы отверждения
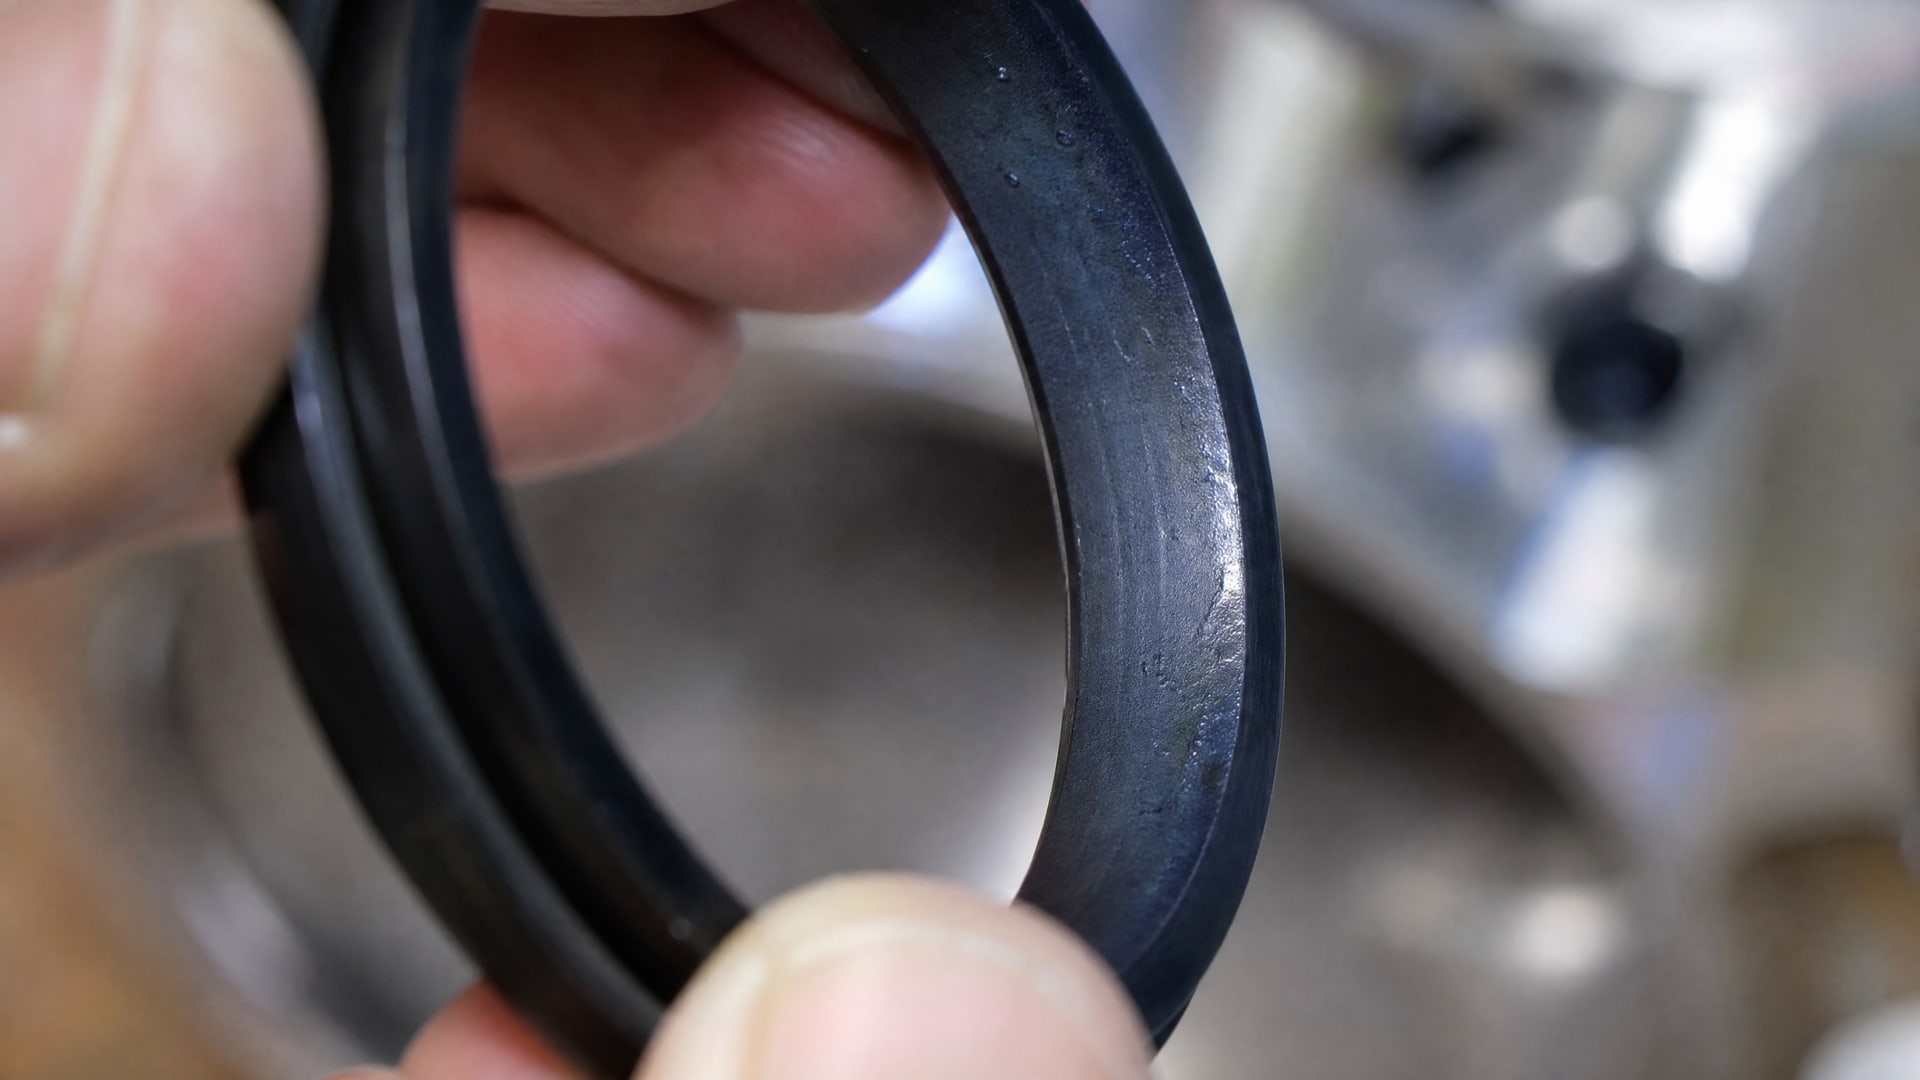
Запаечные узлы работают в условиях локального нагрева. Рабочий температурный диапазон антипригарных покрытий составляет до +350°C, что соответствует требованиям упаковочного оборудования для работы с полимерными пленками (полиэтилен, полипропилен, их комбинации).
Отверждение происходит термически. Для разных типов материалов режимы варьируются: одни полимеризуются при +200°C за 20 минут, другие требуют 40 минут. Это время важно учитывать при планировании восстановления: матриц либо запечной кольцо снимается с машины на время сушки, либо процесс встраивается в плановое техническое обслуживание.
Адгезия к металлу и механическая стойкость
Антипригарные покрытия обладают устойчивостью к механическим воздействиям - тому самому трению и давлению, которое возникает при контакте пленки с матрицей. Покрытие не отслаивается и не растрескивается при нормальных режимах работы оборудования.
Одновременно материал держится на металлической основе прочно, без отслоений. Это достигается за счет химического взаимодействия между полимером покрытия и поверхностью стали, а не только физической адгезии. Разница существенна: механический слой быстро износится, а химически связанный держится годами.
Стойкость к моющим средствам и агрессивной химии
В цехах упаковочного оборудования часто используются санитарные мойки с горячей водой, щелочными и кислотными растворами для дезинфекции. Антипригарные покрытия устойчивы к такой химии и горячей воде, что важно для предприятий с жесткими требованиями гигиены (пищевая промышленность, фармацевтика).
Покрытие не вымывается, не расслаивается и не меняет свои антипригарные свойства после множества циклов мойки и обработки.
Методика нанесения антипригарных покрытий на запаечные кольца
Восстановление защитного слоя на уже установленных матрицах или применение покрытия при модернизации требует четкого соблюдения процесса.
Подготовка поверхности
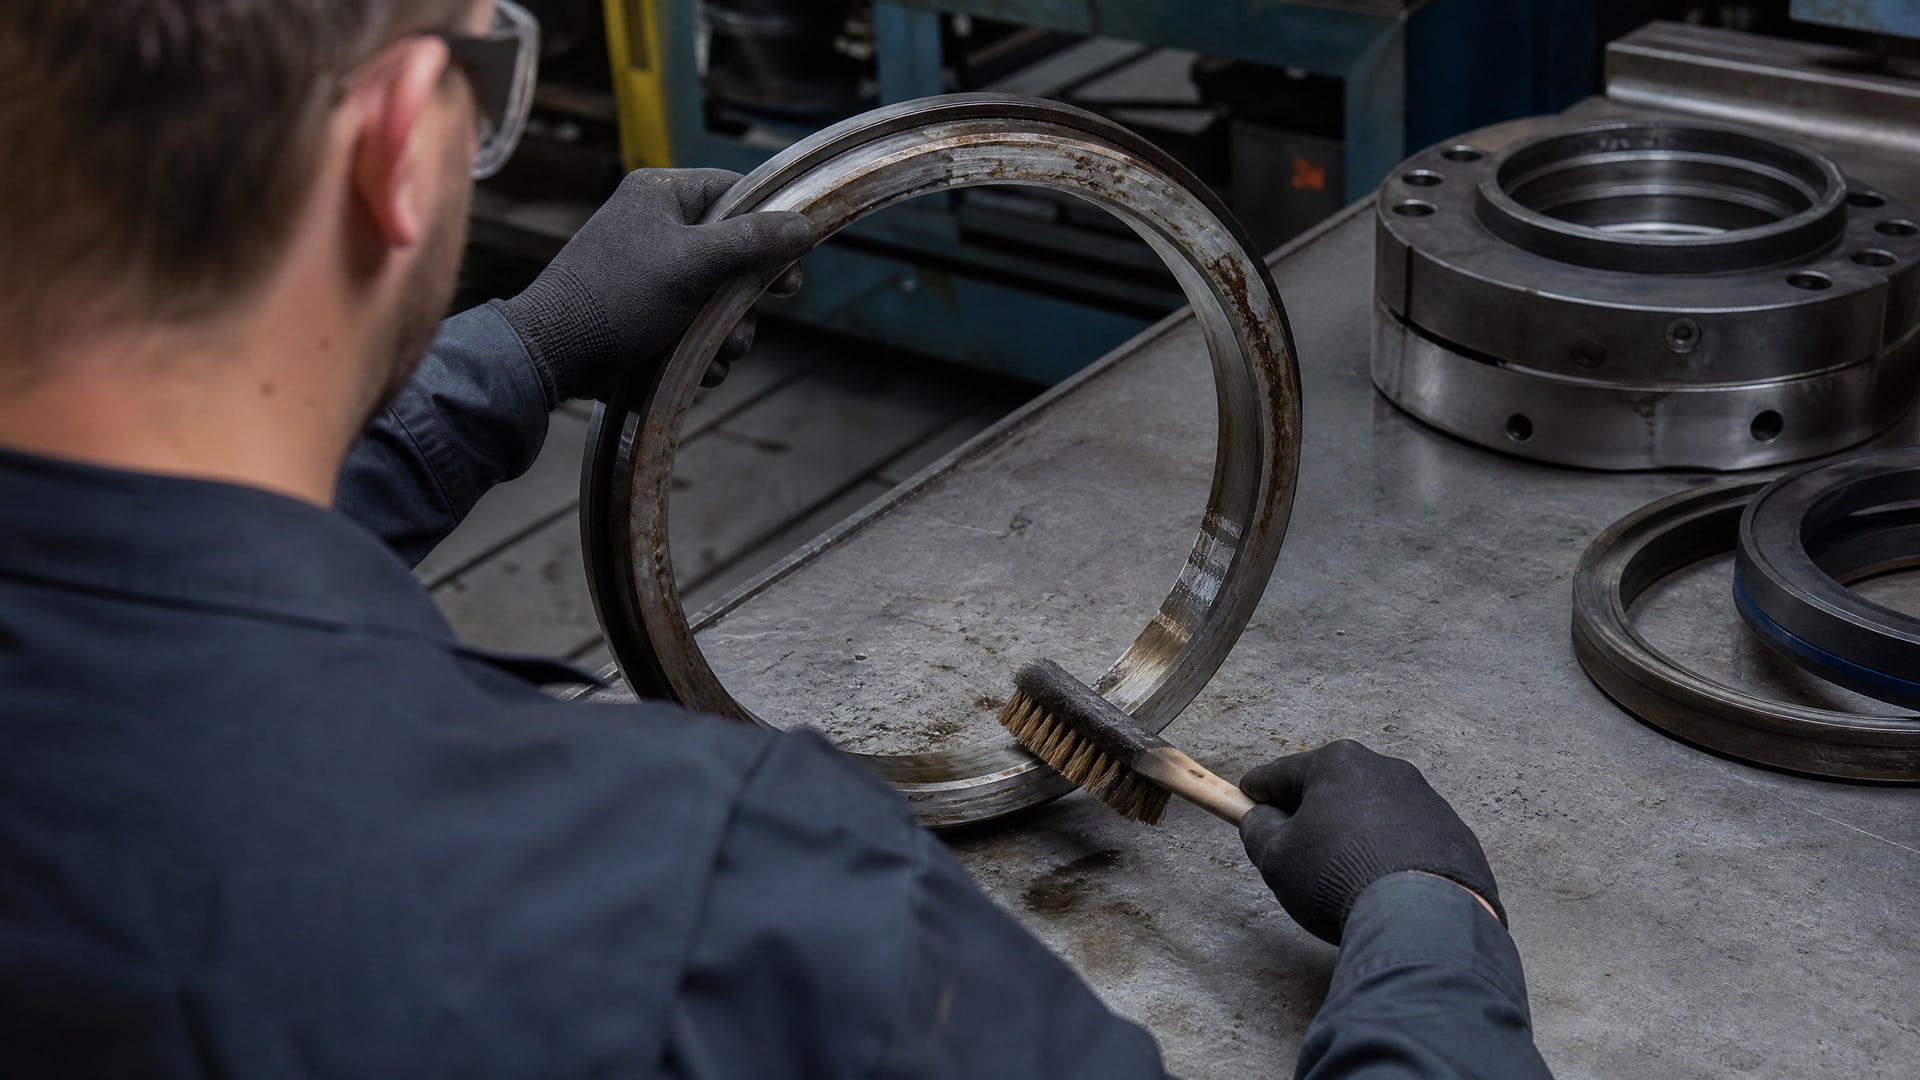
Перед нанесением запаечное кольцо тщательно очищается: удаляются остатки старого нагара, ржавчина, грязь. Если это восстановление изношенного кольца, старый слой снимается полностью, до чистого металла. Поверхность затем обезжиривается растворителем, чтобы удалить масла и влагу, мешающие адгезии нового покрытия.
Правильная подготовка - залог долгого ресурса покрытия. Пропуск этого этапа приводит к слабой адгезии и преждевременному отслоению слоя.
Распыление и сушка
Нанесение выполняется методом распыления (аэрозольное или пневматическое нанесение в зависимости от размера детали и доступного оборудования). Слой должен быть равномерным, без проплешин и потеков. На запаечном кольце материал наносится на всю рабочую поверхность, которая контактирует с пленкой.
После нанесения следует первичная сушка при комнатной температуре (обычно 30-60 минут), а затем полная полимеризация в печи при +200°C. В зависимости от типа материала время прогрева составляет 20-40 минут. Только после этого кольцо готово к установке на машину.
Соблюдение режима отверждения критично: недостаточный прогрев оставит покрытие мягким, оно быстро износится. Перегрев может привести к растрескиванию.
Как антипригарное покрытие сочетается с правильной настройкой режима запайки
Важное уточнение: антипригарное покрытие - это защита поверхности, но оно не заменяет корректно настроенный режим запайки.
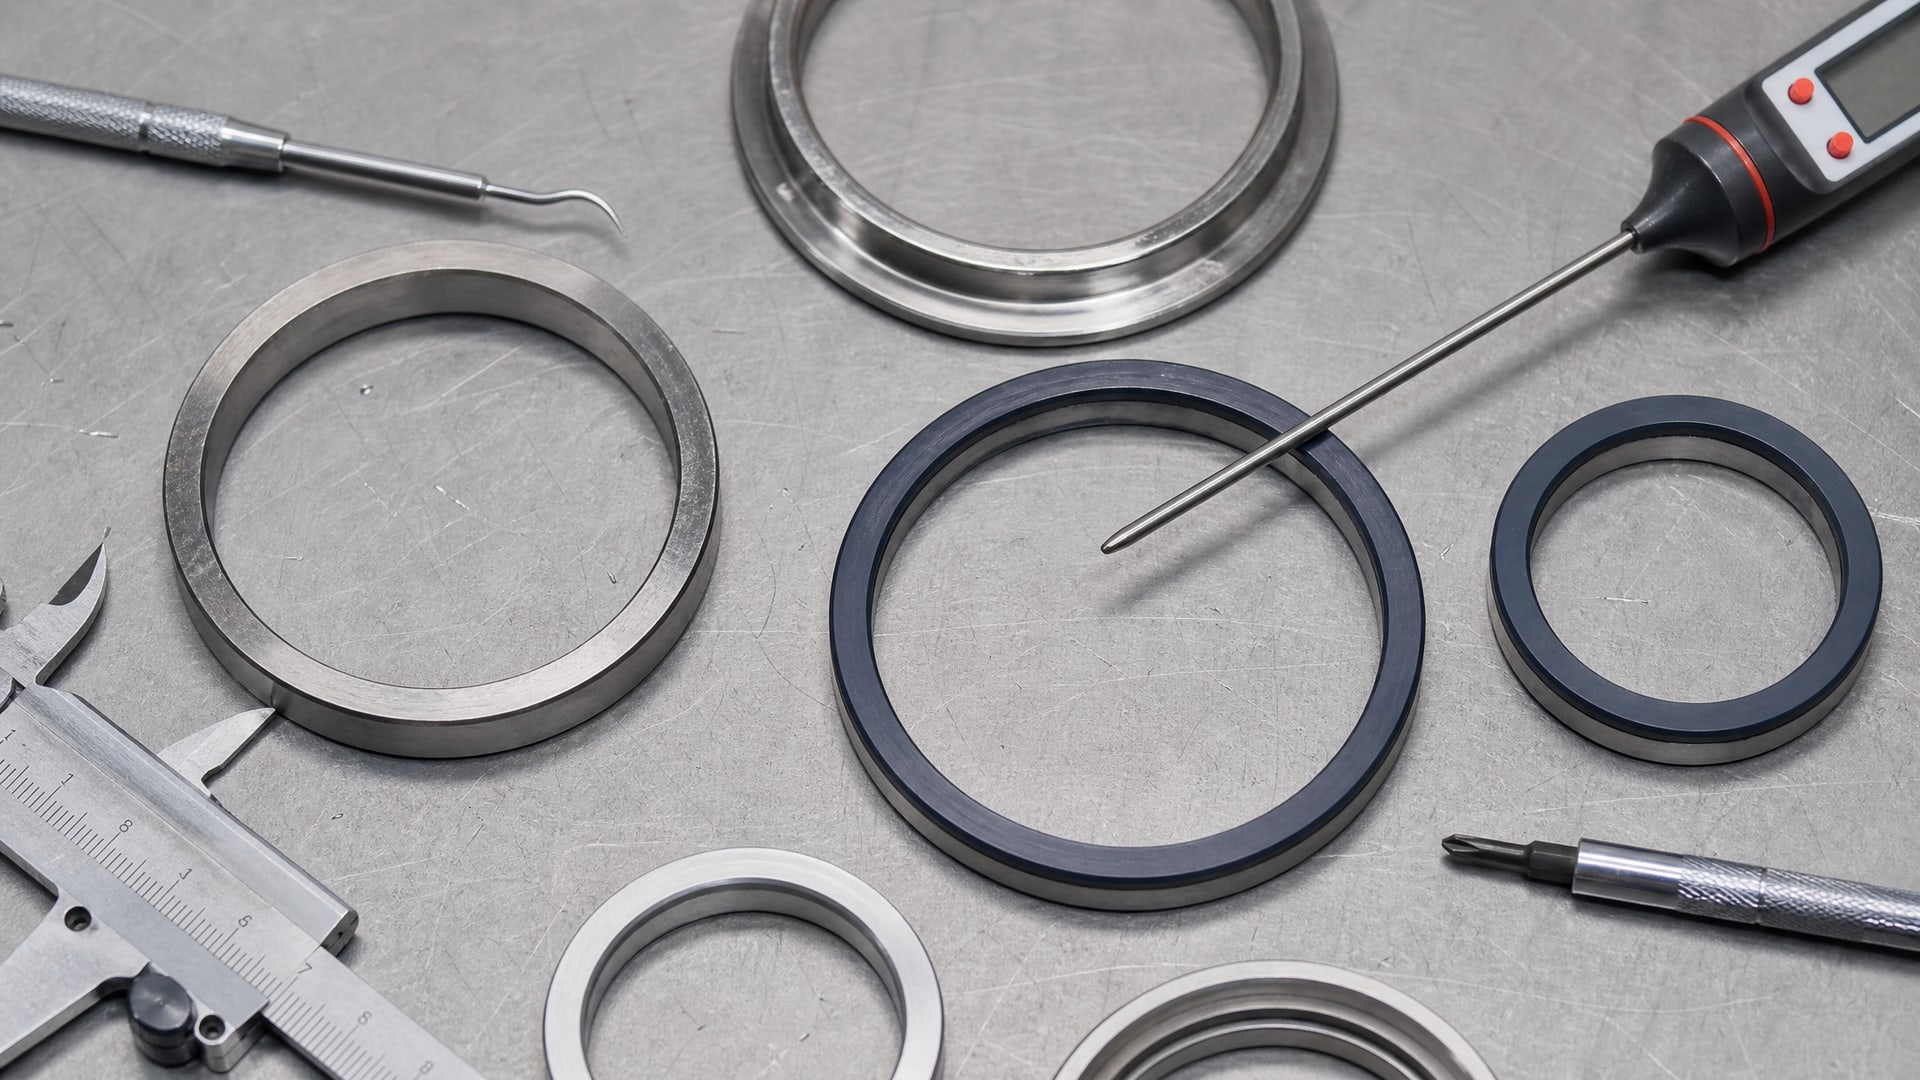
Многие производства совершают ошибку, рассчитывая, что покрытие решит все проблемы качества шва. На самом деле процесс должен быть настроен независимо.
Температурное окно запайки
Для каждого типа пленки и каждого оборудования существует оптимальное окно температур. Нижний предел - минимальная температура, при которой пленка запаивается герметично и шов не расслаивается. Верхний предел - температура, выше которой начинается деградация материала пленки и образуются потеки.
Подбор этого окна требует лабораторного тестирования: закупщик совместно с технологом готовит образцы, запаивает их при разных температурах (с интервалом 5-10°C) и проверяет прочность швов на разрыв. Только после этого режим утверждается и фиксируется на машине.
Антипригарное покрытие облегчает этот процесс: его присутствие исключает нагарообразование, поэтому результаты тестирования будут чище и воспроизводимее.
Давление и время выдержки
Качество шва зависит и от давления, с которым матрицы сжимают пленку (измеряется в кг/см² или МПа), и от времени, в течение которого это давление действует (dwell time, обычно 0,5-2 секунды).
Слишком низкое давление - шов получается слабым, быстро расслаивается. Слишком высокое - металл матрицы может продавить мягкую пленку и повредить упаковку. Время выдержки также имеет оптимальный диапазон: слишком короткое - недостаточная пластификация и слабый контакт; слишком длинное - пленка деградирует, шов становится хрупким.
Как и температура, эти параметры подбираются лабораторно и затем контролируются постоянно в производстве.
Проверка качества швов и валидация процесса
Даже с антипригарным покрытием контроль качества не должен ограничиваться визуальным осмотром.
Источники рекомендуют использовать испытания на отрыв (peel testing) и гидростатические испытания (burst testing), при которых пакет нагружается под контролем (со скоростью 15 psi/min) до момента разрыва.
На основе результатов испытаний определяют, попадает ли шов в требуемый диапазон прочности. Если нет - режим подстраивается. Валидация должна проводиться не менее одного раза в смену, а при смене партии пленки или размера пакета - в начале каждого нового цикла.
Такой подход исключает попадание брака в готовую продукцию и гарантирует, что инвестиция в антипригарное покрытие работает на полную.
Импортозамещение на практике: восстановление оборудования без замены матриц
Одна из главных причин, по которой антипригарные покрытия привлекают внимание закупщиков, - возможность восстановления работающего оборудования без дорогостоящей замены запаечных элементов.
На большинстве производств запаечные кольца и матрицы - это дорогой импортный компонент, замена которого требует времени и значительных затрат.
Нанесение антипригарного покрытия на изношенное или потерявшее свойства кольцо возвращает ему работоспособность. При возможности кольцо снимается с машины, проходит подготовку и восстановление в цехе или у специалиста, а затем устанавливается обратно. Машина продолжает работать без замены дорогостоящей детали.
Это особенно актуально для импортного оборудования, поставка новых матриц которого занимает недели или месяцы, а стоимость может составить значительную часть сметы на техническое обслуживание. Возможность восстановить поверхность местно и быстро существенно снижает простои и логистические расходы.
На российских производствах такой подход уже давно вошел в практику. Для обеспечения антипригарных свойств запаечных колец в условиях высоких температур и интенсивной эксплуатации применяются специализированные твердосмазочные покрытия, которые улучшают скольжение пленки и предотвращают прилипание. Это позволяет продлить ресурс оборудования и минимизировать вынужденные простои на очистку.
Часто задаваемые вопросы
Можно ли использовать антипригарное покрытие на старом, уже изношенном кольце?
Да. Предварительно старый слой и нагар удаляются полностью до чистого металла, затем поверхность подготавливается и наносится новое покрытие. Главное условие - основной металл (обычно сталь) должен быть целым, без трещин и глубоких раковин. Если кольцо повреждено структурно, его лучше заменить, так как покрытие не восстановит механическую целостность.
Как часто нужно восстанавливать покрытие?
При соблюдении режимов запайки и правильном уходе (регулярная чистка мягкими материалами, без абразивов) покрытие служит 1-3 года в условиях интенсивного производства. Срок зависит от производительности машины, типа пленки и частоты переналадок. Признак износа - возврат налипания пленки и нагарообразования. Тогда проводится повторное нанесение.
Влияет ли антипригарное покрытие на теплопередачу в зоне запайки?
Нет, это одно из главных преимуществ таких материалов. Слой покрытия тонкий (несколько микронов), и теплопроводность остается практически неизменной. Матрица по-прежнему эффективно передает тепло на пленку, обеспечивая качественную запайку.
Подходит ли одно покрытие для всех типов пленок?
В основном да, но рекомендуется уточнить совместимость с конкретным типом полимера. Антипригарные покрытия работают с полиэтиленом, полипропиленом и их комбинациями, которые используются на 90% упаковочного оборудования. Для экзотических материалов (полиэстер, полиимид) лучше проконсультироваться со специалистом.
Нужна ли специальная квалификация для нанесения покрытия?
Для качественного результата желательно, чтобы нанесение выполнял опытный специалист, знакомый с подготовкой поверхности и режимами отверждения. Самостоятельное нанесение возможно, но требует внимания к деталям: правильной очистке, соблюдению режима полимеризации и защите от пыли во время сушки.
Заключение
Антипригарные покрытия для запаечных колец - это не дорогостоящая инновация, а проверенное и доступное решение для повышения надежности упаковочного оборудования. Они решают практическую задачу: снижают налипание и нагарообразование, сохраняют теплопередачу и позволяют восстановить уже работающие матрицы без замены.
Успех применения зависит от трех условий: правильная подготовка и нанесение покрытия, соблюдение режимов отверждения и независимая настройка режима запайки с последующей валидацией по испытаниям швов. Стартовый шаг - определить, испытывает ли ваша машина проблемы с нагарообразованием, и, если да, провести пробное восстановление одного кольца. Результат станет очевиден уже в первую смену: снизится количество остановок на чистку, качество швов станет стабильнее, а переналадки займут меньше времени.