Смазки класса NSF H1 часто считают универсальным решением для пищевого производства, но на деле их назначение гораздо уже: допуск H1 означает разрешение на случайный, инцидентный контакт с пищей в малых количествах, а не безопасность при любых обстоятельствах. Для аудитора HACCP важна не только марка смазки, но прежде всего доказуемая система управления ее применением - актуальная регистрация, четкие точки назначения, журналы нанесения и полное разделение хранения от индустриальных масел. Статья разбирает, как правильный выбор H1-смазок, подкрепленный документацией и процедурами, становится ключевым фактором снятия замечаний при проверке HACCP-соответствия.
Технические специалисты и закупщики пищевых производств узнают, какие именно требования проверяет аудитор, как организовать реестр смазок и какие ошибки чаще всего приводят к замечаниям даже при наличии на складе H1-продуктов.
Что означает NSF H1 и почему это важно для HACCP
Допуск NSF H1 - это не карт-бланш на безопасность, а формализованное признание того, что смазка может быть использована в зонах, где существует вероятность непреднамеренного попадания в пищу или на поверхности, соприкасающиеся с едой.
Регистрация H1 предполагает, что при случайном контакте смазка не вызовет острого вреда и не накопится в опасных концентрациях - в переводе на практику, речь идет о trace-level-загрязнении в пределах допусков, а не об отсутствии риска.
HACCP-аудит требует, чтобы предприятие провело анализ опасностей и определило, какие точки оборудования несут риск попадания смазки в продукт или на контактирующую с пищей поверхность. Если такие точки выявлены, смазка автоматически попадает в программу контроля химических рисков. На этом этапе выбор H1-продукта - это первый и обязательный шаг. H2-смазки в таких местах использовать нельзя, так как они не прошли проверку на безопасность при инцидентном контакте.
Ключевой момент: аудитор ищет доказательства того, что предприятие понимает различие между классами и применяет их целенаправленно. Наличие на складе канистр с надписью "food grade" без привязки к конкретным узлам и без документированного контроля часто оценивается как недостаточное управление риском.
Различия между NSF H1, H2 и H3: что проверяет аудитор
На российских производствах встречаются три основных класса пищевых смазок по NSF, и путаница между ними - частая причина замечаний при HACCP-проверке.
NSF H1 предназначен для оборудования в зонах, где возможен случайный контакт смазки с пищей: направляющие укупорочных машин, подшипники привода ленты конвейера, шарниры рычагов и шпиндели, если они находятся над открытым продуктом или выше линии продукта. Регистрация H1 означает, что смазка прошла испытания на токсичность и миграцию согласно FDA 21 CFR 178.3570 и соответствует ISO 21469 или имеет действующий реестр NSF.
NSF H2 - это смазки для оборудования пищевого производства, но только в зонах, где контакт с пищей исключен конструктивно: редукторы под полом, цепные передачи в потолочных перекрытиях, подшипники вспомогательных механизмов. H2 не прошли проверку на пищевую безопасность при контакте и не должны применяться иначе, чем описано.
NSF H3 - смазки с прямым контактом, например разделительные агенты между тестом и формовкой. В России встречаются редко и требуют отдельного обоснования в HACCP.
На практике аудитор открывает реестр смазок предприятия и проверяет:
- Совпадает ли класс смазки (H1, H2 или даже индустриальная) с категорией риска точки применения?
- Есть ли H2-продукты в зонах, где возможен контакт с пищей?
- Правильно ли классифицированы точки (например, подшипник над конвейерной лентой - это H1-зона, а не H2)?
Ошибка в классификации - это замечание, которое снимается только переведением оборудования на правильный класс смазки или переделкой конструкции.
Требования ISO 21469 и роль сертификации в аудите
ISO 21469 - это международный стандарт, который определяет гигиенические требования не только к формуле смазки, но и к условиям ее производства, обработки, хранения и транспортировки.
Когда аудитор видит на документе обозначение "ISO 21469", это сигнал того, что смазка изготовлена на производстве, где соблюдались пищевые стандарты чистоты и исключена контаминация производственными отходами.
Критический момент: ISO 21469 - это не обязательный стандарт для H1-регистрации, но его наличие значительно облегчает прохождение аудита, так как подтверждает не только формулу, но и систему качества поставщика. Если смазка имеет только NSF H1 без ISO 21469, это не означает низкого качества, но требует более пристального внимания со стороны аудитора к системе контроля у производителя.
На практике закупщик должен запрашивать у поставщика актуальный сертификат регистрации (NSF H1 или ISO 21469), а не полагаться на старый паспорт или брошюру. Аудитор часто проверяет дату регистрации и ее статус в реестре NSF - если регистрация истекла или больше не действует, замечание неизбежно. Предприятие обязано иметь в документах подтверждение действующей регистрации конкретной партии или, как минимум, действующего сертификата поставщика.
Как смазки попадают в HACCP-программу и какие документы требуют аудиторы
Процесс включения смазок в HACCP начинается с анализа опасностей (hazard analysis).
Технолог или специалист по пищевой безопасности должен пройти по всему производственному цеху и отметить все точки, где есть риск попадания смазки или ее компонентов в продукт, в воду, которая контактирует с продуктом, или на технологические поверхности.
Типичные высокорисковые точки:
- подшипники и направляющие над линией продукта;
- шарниры и муфты упаковочного оборудования;
- цепи и шестерни редукторов, если они видны из цеха;
- подвижные соединения дверей и крышек в зоне продукта.
Для каждой такой точки создается запись в реестре смазок с указанием:
- названия и типа оборудования;
- класса смазки (H1, H2 или индустриальная);
- точного названия продукта и поставщика;
- рекомендуемой дозировки;
- периодичности обновления;
- ответственного лица.
Затем в производственные предпосылочные программы (ППП, PRP) вносят процедуры:
- правила хранения смазок в отдельных контейнерах;
- требование маркировки (дата открытия, срок годности, класс);
- инструкцию по нанесению (минимум смазки, чтобы избежать избытка);
- журнал применения с датой, количеством и исполнителем;
- разделение инвентаря (отдельные шприцы и тряпки для H1 и H2).
Аудитор проверяет наличие этих документов и их соответствие реальности. Если в реестре указано, что подшипник конвейера смазывается ежемесячно, но журнал показывает записи раз в квартал, это несоответствие. Если в цехе лежит общий контейнер с разными маслами, это тоже замечание.
Распространенные ошибки при применении H1-смазок и как их избежать
На практике предприятия часто совершают одни и те же ошибки, которые аудиторы отмечают как несоответствия:
Ошибка 1: использование надписи "food grade" без проверки регистрации. Смазка куплена под видом "пищевой", но регистрация NSF H1 истекла или поставщик забыл ее обновить. Аудитор проверяет реестр NSF онлайн и находит, что регистрация недействительна. Решение: запрашивать у поставщика актуальный сертификат и проверять его сроки действия перед закупкой.
Ошибка 2: смешение H1 и H2 в одном хранилище. Все смазки лежат в одной полке, и рабочие не знают, какую использовать для подшипника над конвейером, а какую - для редактора под полом. Результат: в "пищевую зону" может попасть H2 или даже индустриальное масло. Решение: маркировка контейнеров по классам и раздельное место хранения; для H1 - отдельный шкаф или полка.
Ошибка 3: отсутствие журналов нанесения. Смазка есть, но непонятно, когда ее последний раз наносили, кто это делал и сколько. При аудите это выглядит как отсутствие контроля. Решение: вести простой журнал в цехе с датой, точкой, исполнителем и примечаниями; можно цифровой или бумажный, но регулярно заполняемый.
Ошибка 4: неправильная классификация точек. Предприятие считает, что подшипник редактора - это "закрытая зона", и применяет там H2, хотя редактор установлен над линией расфасовки и смазка может стечь на упаковку. Решение: провести повторный анализ опасностей вместе с технологом и инженером, переклассифицировать точки по реальному риску.
Ошибка 5: избыточное нанесение. Рабочий думает, что чем больше смазки, тем лучше, и наносит ее слоями. Смазка течет на продукт, и это становится замечанием аудита. Решение: обучение персонала; смазку наносят тонкой пленкой, максимум 0,5 г на точку (зависит от типа смазки и оборудования), излишки убирают после сборки узла чистой тканью.
Ошибка 6: отсутствие контроля сроков годности. Канистра с H1-смазкой куплена три года назад, и никто не проверял, не истек ли срок действия смазки. Старение смазки может привести к отслаиванию компонентов и загрязнению. Решение: проверять дату выпуска при поступлении, маркировать срок годности на контейнере, утилизировать просроченные запасы.
Подготовка документации и реестра смазок к HACCP-аудиту
Аудитор HACCP проверяет не только оборудование, но и документацию.
Прежде чем проверяющий приедет на завод, нужно подготовить пакет бумаг, которые докажут система управления смазками.
Минимальный набор документов:
| Документ | Что должно быть | Где хранить |
|---|
| Реестр смазок | Название, поставщик, класс (H1/H2), точки применения, дозировка, периодичность | В HACCP-плане или отдельном приложении |
| Сертификаты NSF H1 / ISO 21469 | Действующие регистрации конкретных продуктов | В папке "Входящий контроль" или у снабженца |
| SDS (Safety Data Sheet) | На русском языке, актуальный, с указанием статуса H1 | В HACCP-документации, доступно для сотрудников |
| Инструкция по применению | Как правильно наносить, хранить, утилизировать | На видном месте в цехе + в документации |
| Журнал нанесения | Дата, точка оборудования, количество, исполнитель, номер партии | В цехе, ежедневное заполнение |
| Процедура хранения | Требования к условиям (температура, влажность, защита от загрязнения) | В ПППрограмме контроля |
| Акты входящего контроля | Проверка поставки: соответствие спецификации, целостность упаковки, сроки | При каждой поставке |
Часто предприятия готовят папку "Готовность к аудиту HACCP", где все эти документы собраны в одном месте и отсортированы по разделам. Это экономит время аудитора и показывает системный подход.
На практике текущие журналы нанесения (последние 3-6 месяцев) должны быть в цехе и в оформленном виде, остальные документы можно держать в архиве, но доступными. Аудитор обязательно попросит посмотреть журналы и сравнить записи с реестром - если в реестре указано ежемесячное нанесение, а в журнале три пропуска подряд, это вопрос.
Как выбрать и внедрить H1-смазку для высоконагруженного оборудования
На пищевых производствах встречается оборудование с экстремальными условиями работы: тестомесы с температурой около 60 °C, морозильные камеры с минусовыми температурами, высокие обороты и давления.
Обычная универсальная смазка в таких условиях вымывается, теряет консистенцию или окисляется. Для таких точек нужна специальная H1-смазка, которая сохраняет свойства в широком диапазоне температур и под нагрузкой.
Когда в цехе высокие температуры и влажность, например рядом парогенератор, смазка должна быть водостойкой, чтобы не вымываться паром. Прежде всего тестомесы и пресс-формы - это точки, где смазка быстро окисляется под действием тепла и может стать причиной загрязнения теста. Для таких узлов нужна смазка с улучшенной термостабильностью и адгезией (способностью оставаться на поверхности под действием температуры и влаги). EFELE SG-392 - это термо- и водостойкая пластичная смазка с допуском NSF H1, которая применяется именно на высоконагруженных узлах трения, включая тестомесы и термоформовочное оборудование на пищевых производствах. Ее адгезивные свойства помогают смазке удерживаться на поверхности при циклическом нагреве и охлаждении, а водостойкость исключает вымывание.
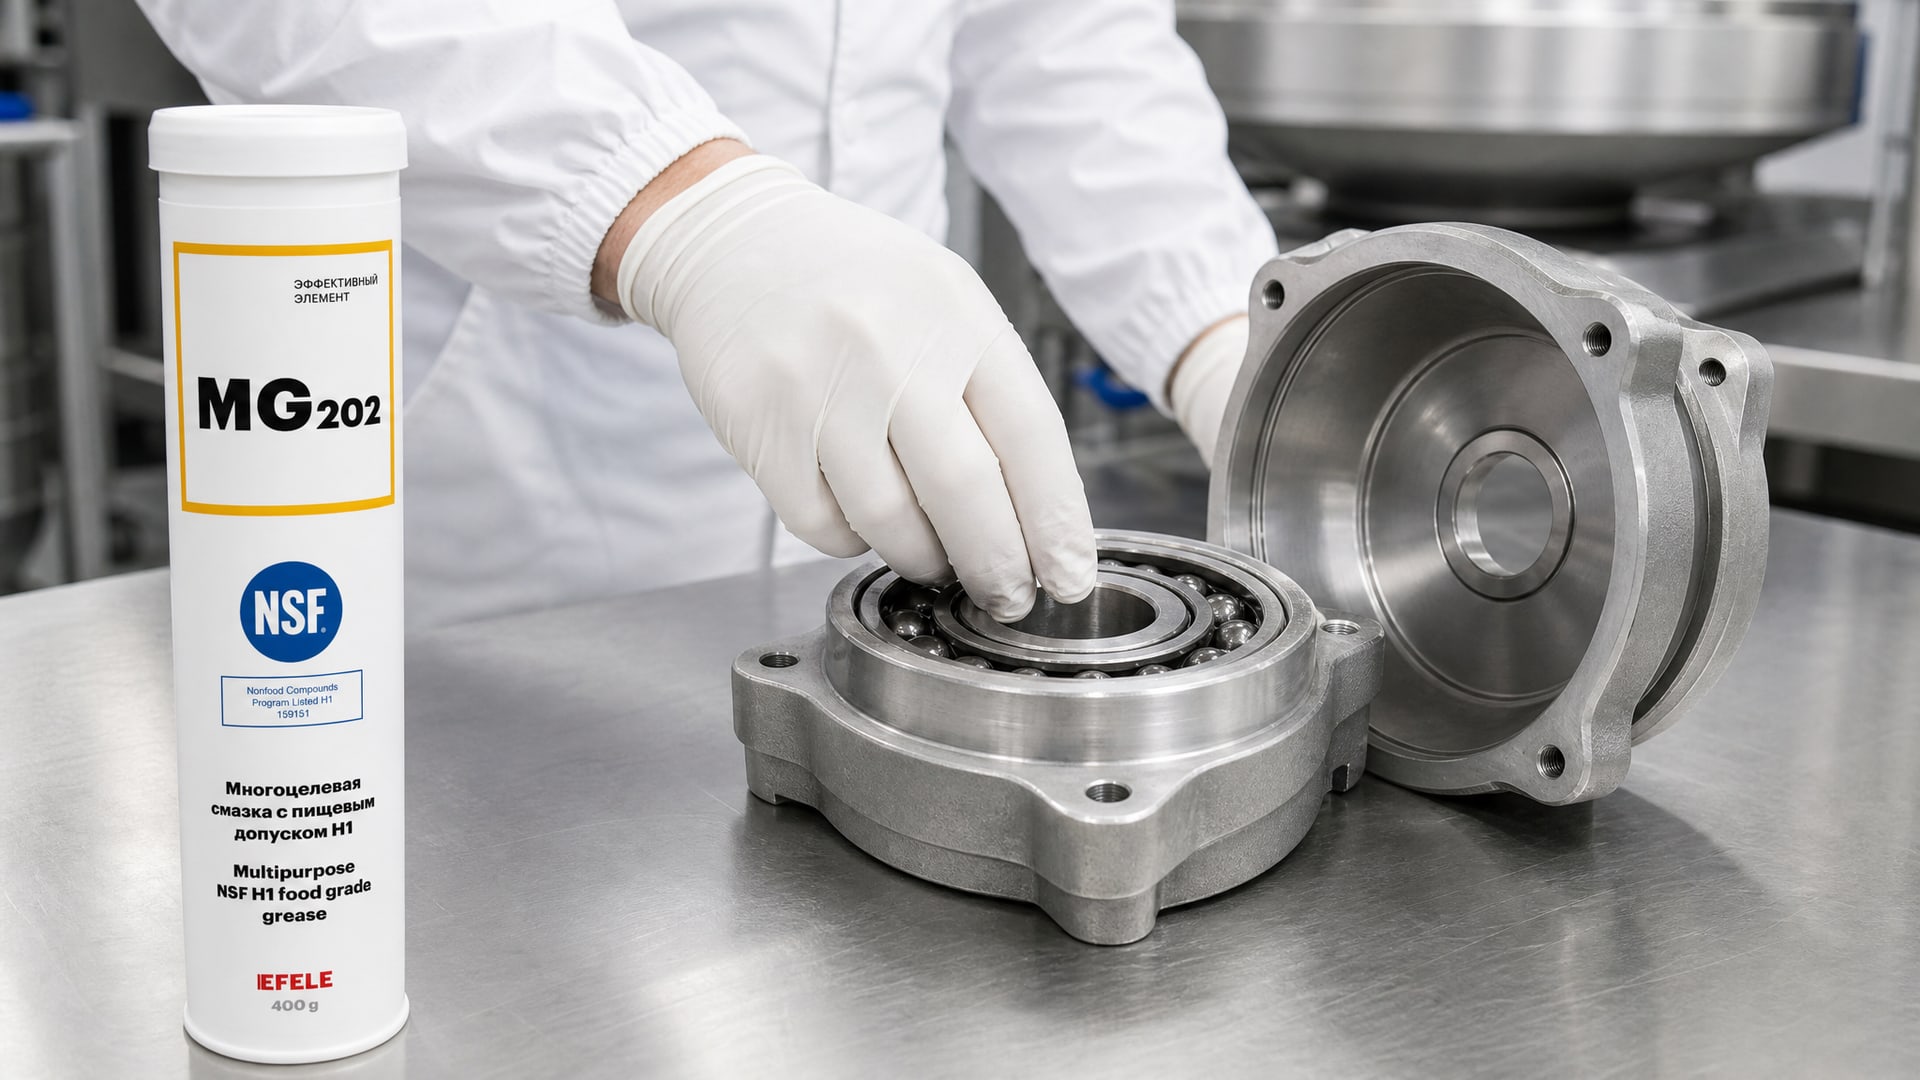
Для стандартных направляющих, подшипников и шарниров, которые работают при комнатной температуре и обычной влажности цеха, подходит универсальная многоцелевая H1-смазка. Она дешевле, проще в применении и ее хватает на долгий срок. Такие смазки часто используют на конвейерах, укупорочных машинах и упаковочном оборудовании. EFELE MG-202 - многоцелевая пластичная смазка с допуском NSF H1, подходит для подшипников, направляющих и шарниров на пищевом оборудовании. На практике линии фасовки часто переходят на нее второй год подряд, так как сочетание качества, цены и предсказуемого расхода окупается быстро.
При внедрении новой H1-смазки важно:
- сначала провести пилотный тест на одном узле (например, один подшипник конвейера);
- записать условия работы и наблюдения (температура, влажность, визуальное состояние смазки через месяц);
- убедиться, что смазка не вытекает, не высыхает и не оставляет после себя черного нагара;
- только после этого переводить всю точку на новый продукт;
- обновить реестр смазок и инструкции;
- провести обучение рабочих, как правильно наносить новую смазку.
Часто при смене поставщика первые две недели требуют повышенного контроля - дополнительные осмотры, записи в журнал, обратная связь от рабочих. Это помогает выловить проблемы до того, как они станут замечанием аудита.
Часто задаваемые вопросы
Может ли H1-смазка помешать прохождению HACCP-аудита?
Да, если ее применять неправильно: хранить вместе с H2 и индустриальными маслами, не вести журналы нанесения, использовать просроченную регистрацию или применять в точках, где контакт с пищей исключен. Правильно подобранная и документированная H1-смазка - напротив, ключевой аргумент в пользу управления химическими рисками.
Нужно ли иметь ISO 21469 для прохождения HACCP-аудита?
Нет, обязателен только NSF H1 или эквивалентная регистрация. ISO 21469 - это плюс, который показывает аудитору дополнительный контроль над системой качества поставщика и облегчает переговоры, но статус в реестре NSF главнее.
Как часто нужно обновлять реестр смазок?
Реестр обновляют при смене поставщика, замене продукта, расширении производства (новые точки оборудования) или при отказе от поставщика. Минимум раз в год проводят ревизию для проверки актуальности записей и соответствия реальному применению.
Что делать, если в цехе обнаружена неправильно классифицированная точка?
Это не катастрофа, но требует немедленных действий: переклассифицировать точку в реестре, заменить смазку на правильный класс, провести очистку оборудования, если смазка уже загрязнила продукт, и добавить эту ошибку в чек-лист внутреннего аудита для предотвращения в будущем.
Может ли обычное минеральное масло использоваться как H1-смазка?
Нет. Минеральное масло не прошло проверку на безопасность при пищевом контакте и не имеет NSF H1. Применение индустриального масла в зоне пищевого риска - это прямое нарушение HACCP и гарантированное замечание аудита.
Заключение
Безопасность пищевых смазок в контексте HACCP - это не столько вопрос "какую смазку купить", сколько вопрос "как доказать аудитору, что риск контролируется". NSF H1 - необходимое, но недостаточное условие: без актуальной регистрации, без реестра применения, без журналов и без раздельного хранения даже лучшая H1-смазка не поможет пройти проверку. Аудитор ищет доказательства системы, а не одного продукта.
Первый шаг - провести анализ опасностей вместе с технологом и выделить все высокорисковые точки. Второй - собрать документацию: сертификаты, инструкции, реестр. Третий - наладить процесс: обучить персонал, ввести журналы, организовать хранение. Четвертый - провести внутренний аудит и убедиться, что реестр соответствует реальности. Только после этого можно говорить, что предприятие готово к внешней проверке HACCP.