Демонтируемый фиксатор резьбы - это анаэробный состав, который заполняет зазор между витками и герметизирует соединение, но при этом позволяет разобрать узел обычным инструментом без нагрева или разрушения деталей. В отличие от постоянных фиксаторов, которые держат резьбу намертво, разъемный вариант ориентирован на периодическое обслуживание и ремонт - это критично для оборудования, подверженного вибрации, и для узлов, требующих регулярной регулировки. Выбор правильного класса прочности, температурного диапазона и времени отверждения напрямую влияет на надежность соединения и возможность его быстрого демонтажа при необходимости.
Статья предназначена для закупщиков, инженеров и технических специалистов, которые подбирают фиксатор для разборных соединений на производстве, в ремонтных и сервисных службах.
Назначение демонтируемого фиксатора и отличие от постоянных составов
Анаэробный фиксатор резьбы работает в герметичном зазоре между поверхностями без доступа воздуха.
При полимеризации состав создает твердый полимер, который заполняет микротрещины, поры и неровности резьбы, одновременно герметизируя соединение и фиксируя его от саморазвинчивания. Это защита сразу от двух проблем: от самоотвинчивания при вибрации и от утечек жидкостей или газов через микроскопические зазоры витков.
Демонтируемый фиксатор отличается от постоянного именно прочностью связи. Если постоянный состав намертво скрепляет резьбу (и разобрать соединение можно только с нагревом выше 250–350 °C), то разъемный вариант рассчитан на то, чтобы соединение можно было разобрать обычным гаечным ключом или отверткой после полной полимеризации. Это возможно благодаря более низкому или среднему классу прочности вместо максимального.
На производствах и в ремонтных мастерских разъемный фиксатор выбирают именно потому, что он сокращает время наладки и ремонта: не нужно подогревать узел, не нужно перебирать детали с высоким риском их деформации.
Критерии выбора: класс прочности, диаметр и температура
Выбор демонтируемого фиксатора начинается не с цвета, а с четырех параметров: класса прочности, диаметра резьбы, рабочей температуры и условий окружающей среды.
Класс прочности и легкость разборки
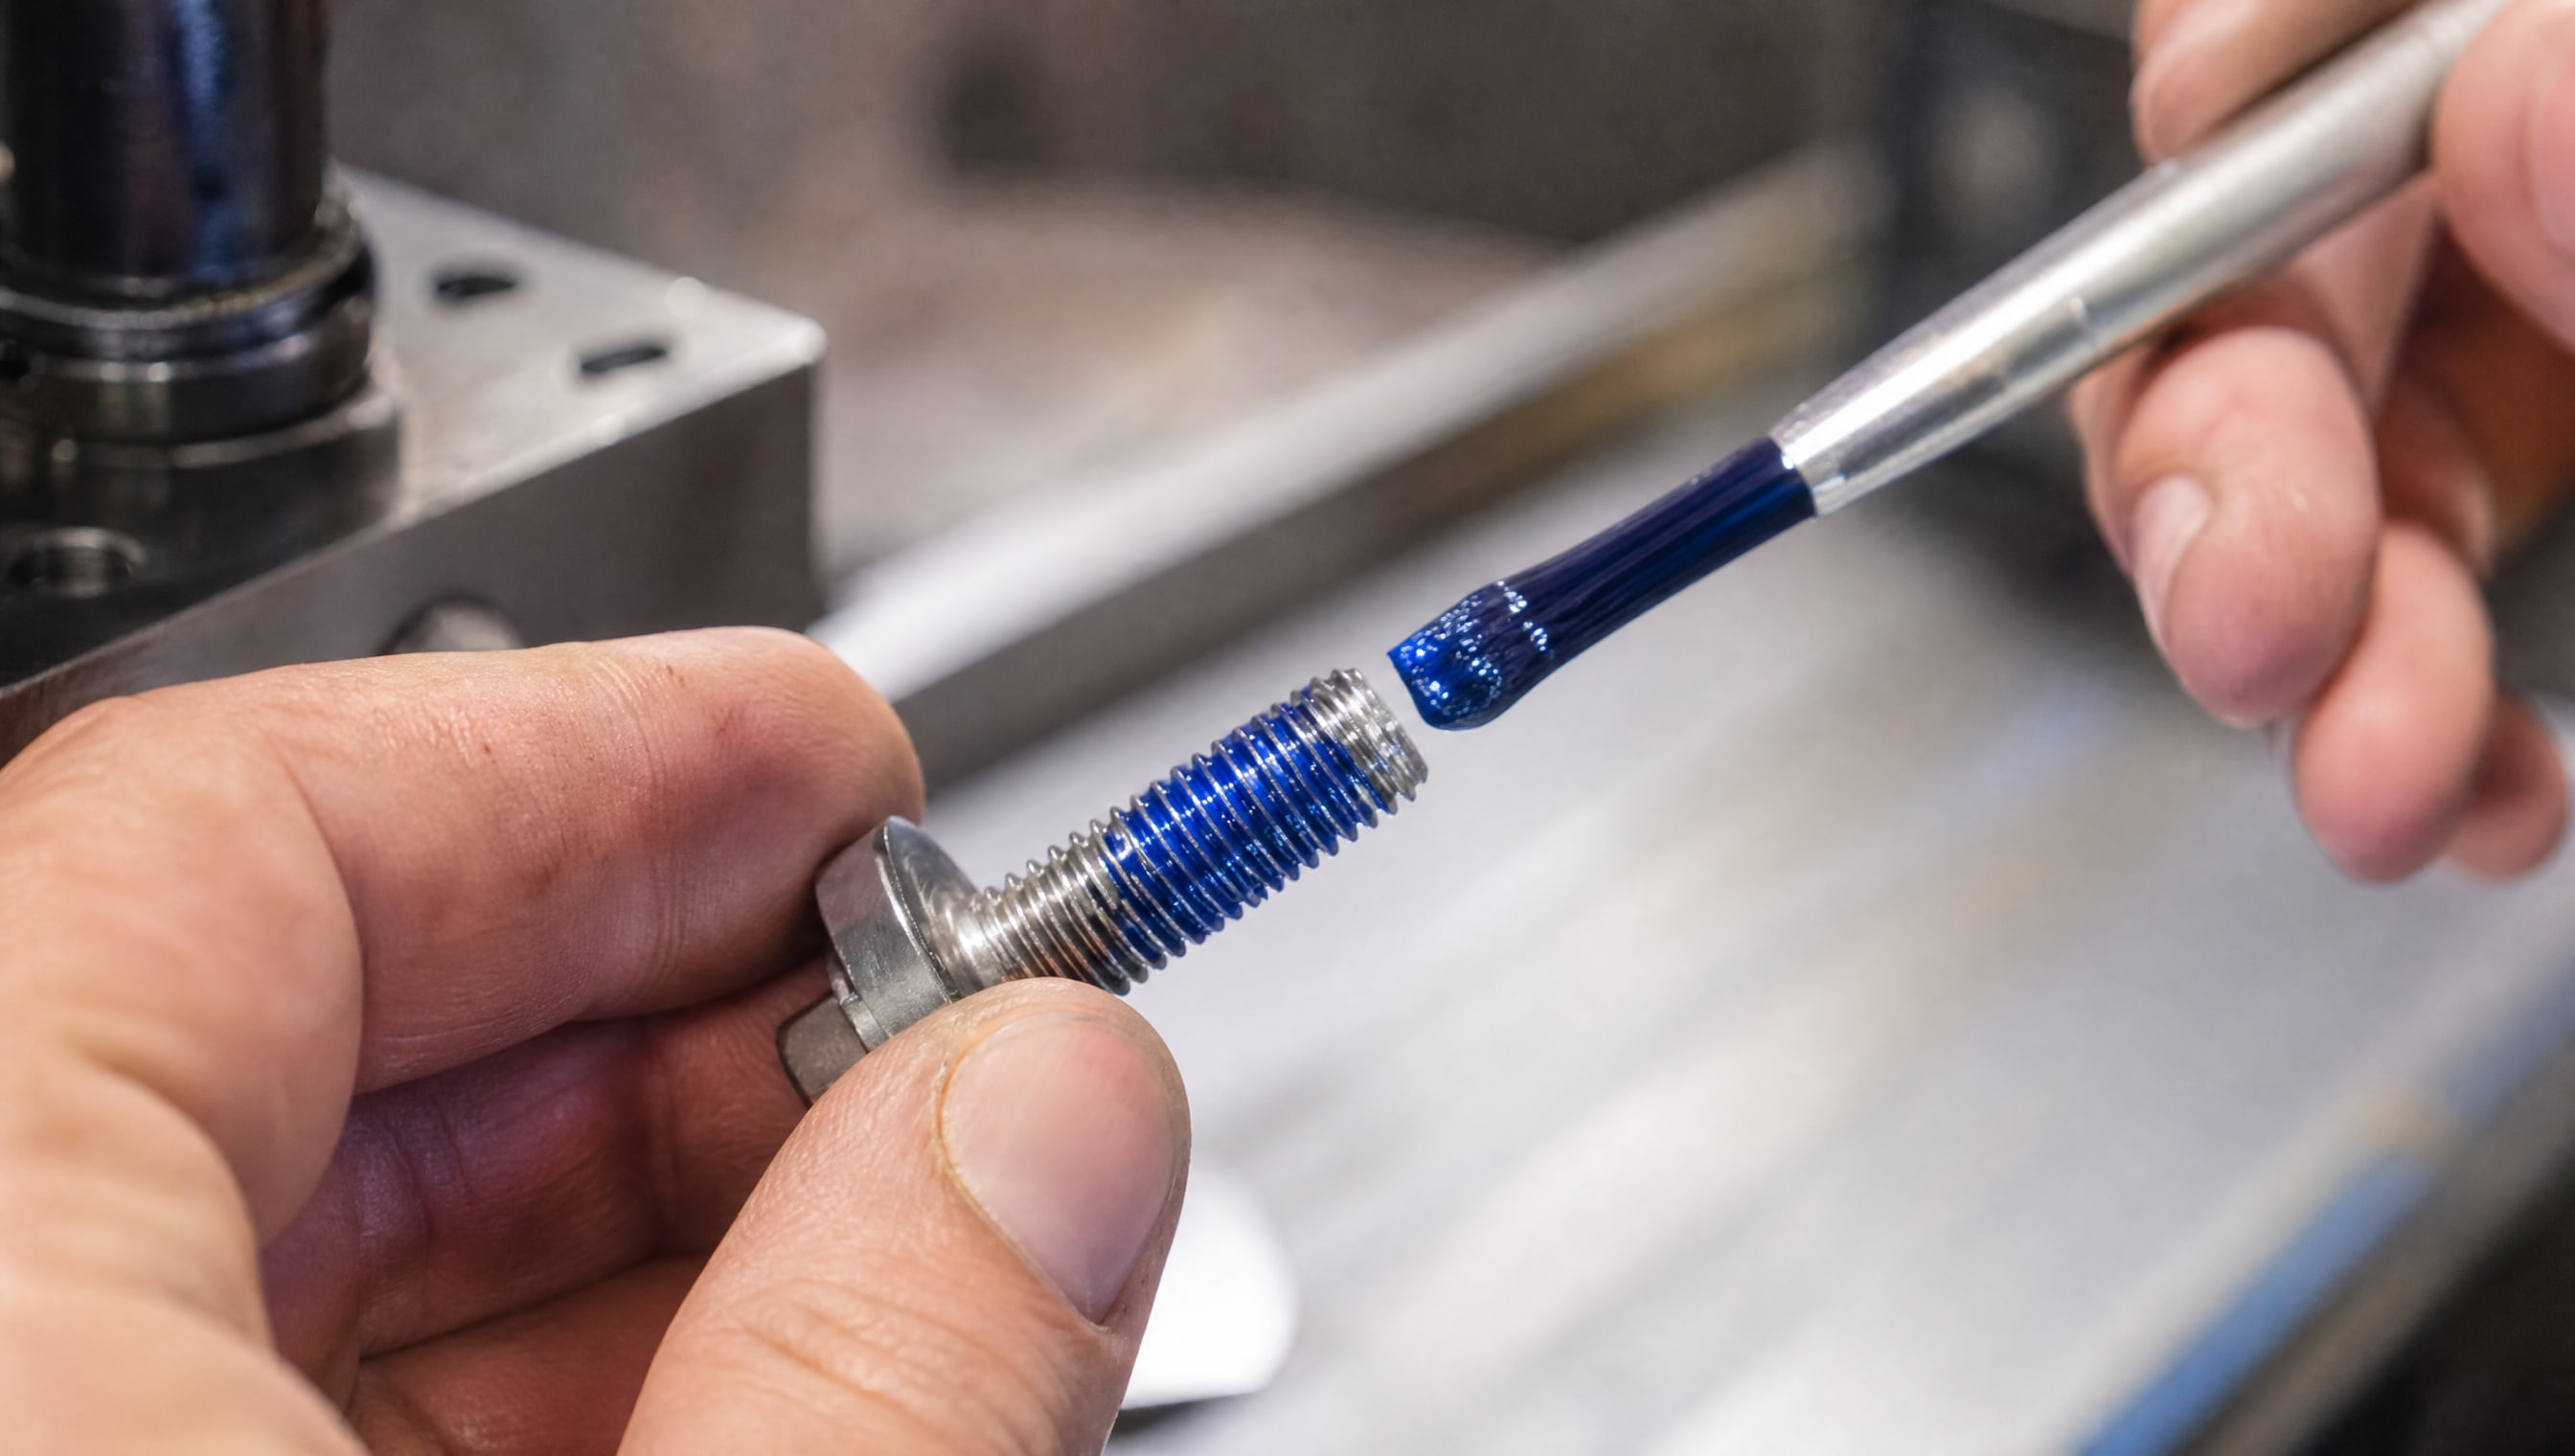
Синий фиксатор в отраслевой терминологии обозначает среднюю прочность или низкую прочность (в зависимости от производителя). Для разъемных соединений это правильный выбор: состав фиксирует резьбу так, чтобы она не вибрировала и не вымывалась жидкостями, но при этом соединение разбирается без нагрева и без разрушения деталей.
Разъемный фиксатор подходит для резьб до М20 включительно. На больших диаметрах (М24 и выше) требуется индивидуальная оценка, так как момент отверждения зависит от глубины зазора между витками.
Допустимый зазор и диаметр резьбы
Анаэробный состав работает в зазоре толщиной до 0,4 мм между сопряжением витков. Если зазор больше (например, при изношенной резьбе, несовпадении шагов или наличии люфта), состав может вытечь наружу, и фиксация не произойдет. Перед нанесением фиксатора проверьте, что резьба не люфтит, витки плотно сопряжены и зазор соответствует норме для данного диаметра.
Температурный диапазон и среда
Разъемный фиксатор работает при температуре от –55 до +150 °C. Это стандартный диапазон для большинства производителей и подходит для автомобильных двигателей, промышленного оборудования и коммунальных систем. Если нужна работа за пределами этого диапазона, необходимо уточнить у производителя характеристики конкретного продукта.
Фиксатор устойчив к воде, маслам, топливу, антифризу и тормозной жидкости. Это означает, что демонтируемый фиксатор не размягчается и не теряет прочность при контакте с обычными техническими жидкостями, встречаемыми на производстве и в ремонте.
Подготовка резьбы и нанесение состава
Успех фиксации полностью зависит от подготовки поверхности.
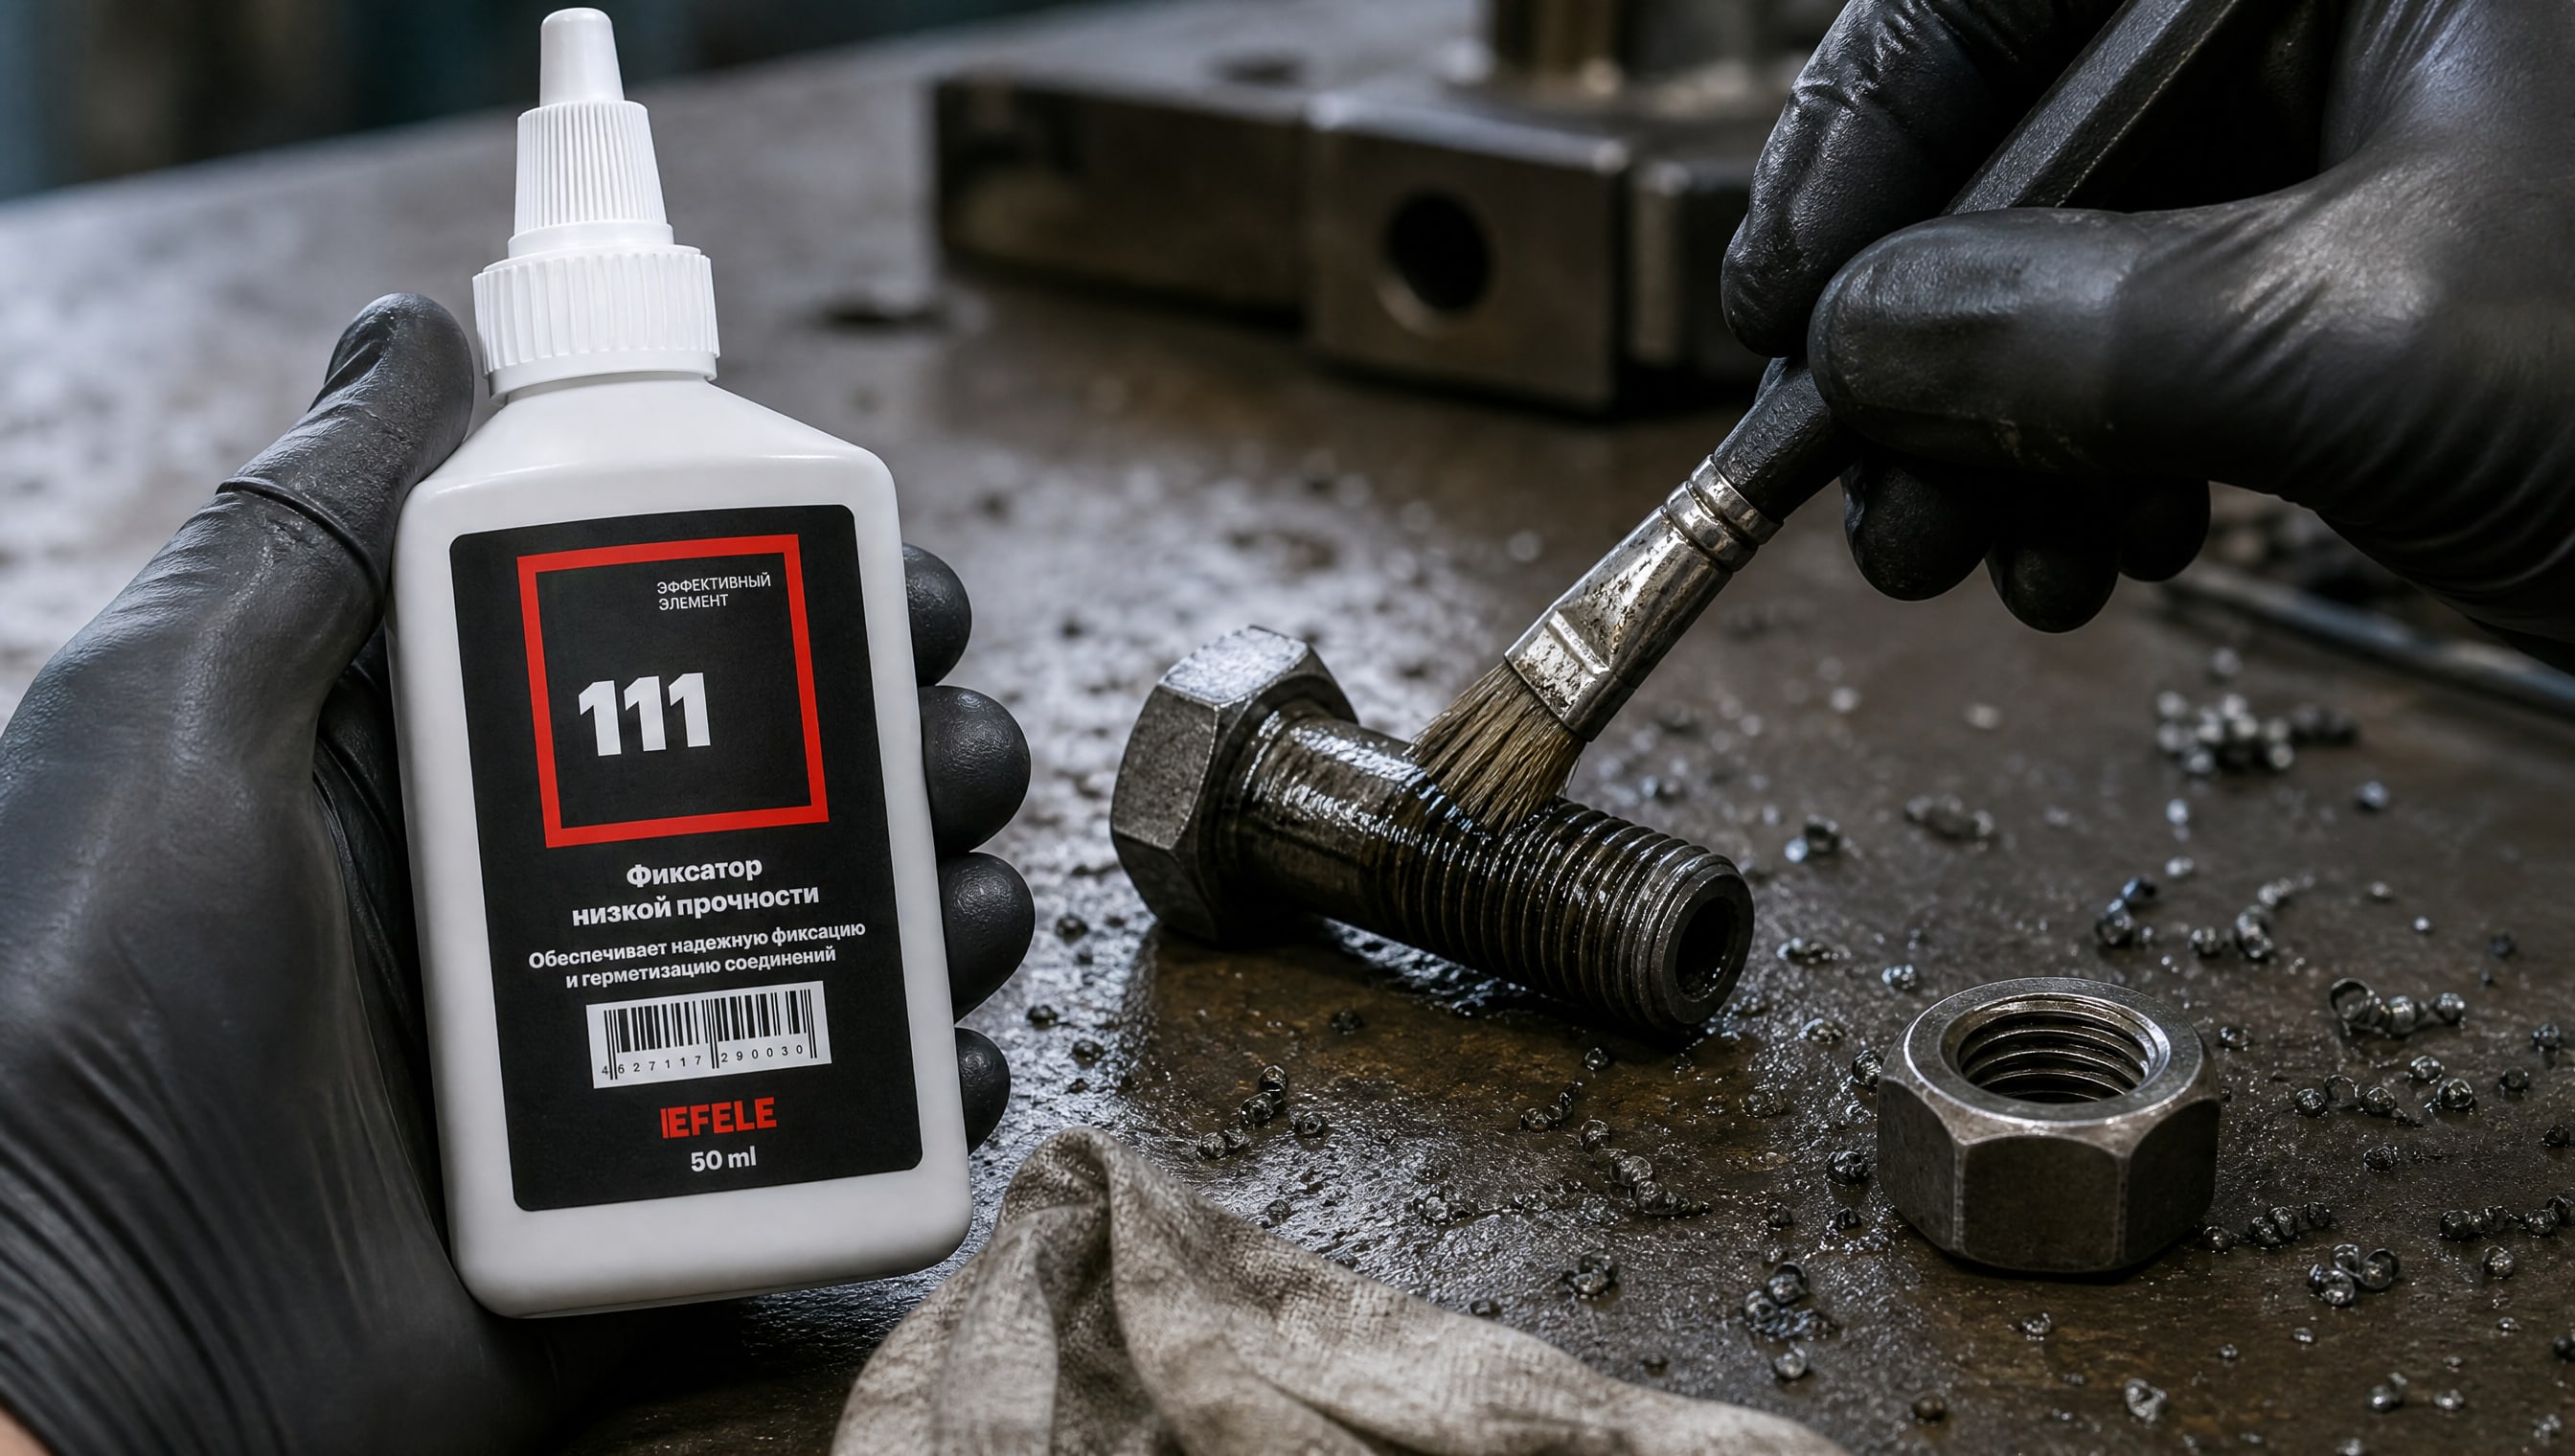
Грязь, ржавчина, масло, смазка или окисный налет на резьбе замедляют или полностью блокируют анаэробную полимеризацию.
Очистка и обезжиривание
Перед нанесением фиксатора резьбу необходимо очистить от грязи, пыли, окалины и ржавчины. Если это болт или шпилька, можно использовать щетку или тряпку. Если это резьбовое отверстие, удалите старую смазку и загрязнения продувкой сжатым воздухом или промыванием с обезжиривающим средством.
После механической очистки требуется обезжиривание. На производствах для этого используют органические растворители или специальные обезжириватели. Если таких нет под рукой, подойдет спирт или ацетон. Тряпку смачивают, протирают резьбу несколько раз, дают просохнуть. Влага на резьбе замедляет полимеризацию, поэтому перед нанесением фиксатора поверхность должна быть сухой.
Схема и объем нанесения
Для сквозных отверстий (болт-гайка) фиксатор наносят на резьбу болта в зоне сопряжения с гайкой - это могут быть первые 2–3 витка или вся рабочая часть. Состав распределяется при завинчивании и заполняет зазоры.
Для глухих резьбовых отверстий (шпилька, ввернутая в отверстие) достаточно несколько капель состава прямо в отверстие, в нижнюю часть резьбы. При завинчивании состав распределяется внутри витков.
Наносите состав тонкой полосой, не переливая. Излишки выдавливаются при затяжке, и их нужно удалить после сборки чистой тряпкой - это предотвращает засыхание избытка и облегчает будущий демонтаж.
Для часто разбираемых резьбовых соединений до М20 рекомендуется использовать анаэробный фиксатор резьбы низкой прочности EFELE 111, который предотвращает самоотвинчивание, но позволяет легко демонтировать соединение. Такие составы на практике показывают надежную фиксацию при вибрации и одновременно требуют минимум усилий при разборке ручным инструментом.
Использование активатора при необходимости
Анаэробный процесс полимеризации активируется присутствием металлических ионов на поверхности. Однако если резьба выполнена из неактивного материала (нержавеющая сталь, титан, алюминий) или если сборка ведется при низкой температуре (ниже +5 °C), процесс замедляется или может не произойти вообще.
В таких случаях применяют активатор - катализатор, наносимый на резьбу перед фиксатором. Активатор сокращает время полимеризации примерно вдвое, обеспечивая надежное отверждение даже на неактивных поверхностях. Активатор высыхает за несколько секунд, после чего наносят фиксатор в обычном порядке.
Время отверждения и момент начала эксплуатации
Одна из частых ошибок закупщиков и технических специалистов - начало эксплуатации соединения раньше, чем состав полностью полимеризовался.
Начальная фиксация и полная полимеризация
Разъемный фиксатор имеет две фазы отверждения:
Начальная фиксация наступает за 10–15 минут. На этом этапе состав уже развивает достаточную прочность, чтобы резьба не вращалась под легким усилием, и соединение можно немного использовать.
Полная полимеризация завершается за 6–24 часа в зависимости от конкретной формулы, диаметра резьбы, материала и температуры окружающей среды.
До полной полимеризации нельзя подвергать соединение вибрации, ударным нагрузкам или тяжелым режимам. Эксплуатация на этом этапе может привести к смещению и разгерметизации соединения.
Факторы, влияющие на скорость полимеризации
Время отверждения растет при низких температурах. На морозе (–20 °C и ниже) процесс замедляется в несколько раз, поэтому на зимних работах желательно использовать активатор или дать соединению больше времени перед нагрузкой.
Узкий зазор между витками полимеризуется быстрее, чем широкий, так как состав находится в более плотном контакте с кислородо-чувствительными компонентами катализатора.
Активные материалы (углеродистая сталь, чугун) полимеризуют состав быстрее, чем неактивные (нержавеющая сталь, латунь, алюминий). Для неактивных материалов время отверждения увеличивается или требуется активатор.
Вибрация, агрессивные среды и долговечность соединения
Демонтируемый фиксатор показывает высокую эффективность именно там, где работают механические стопорящие элементы (контргайки, стопорные шайбы, пружинные кольца).
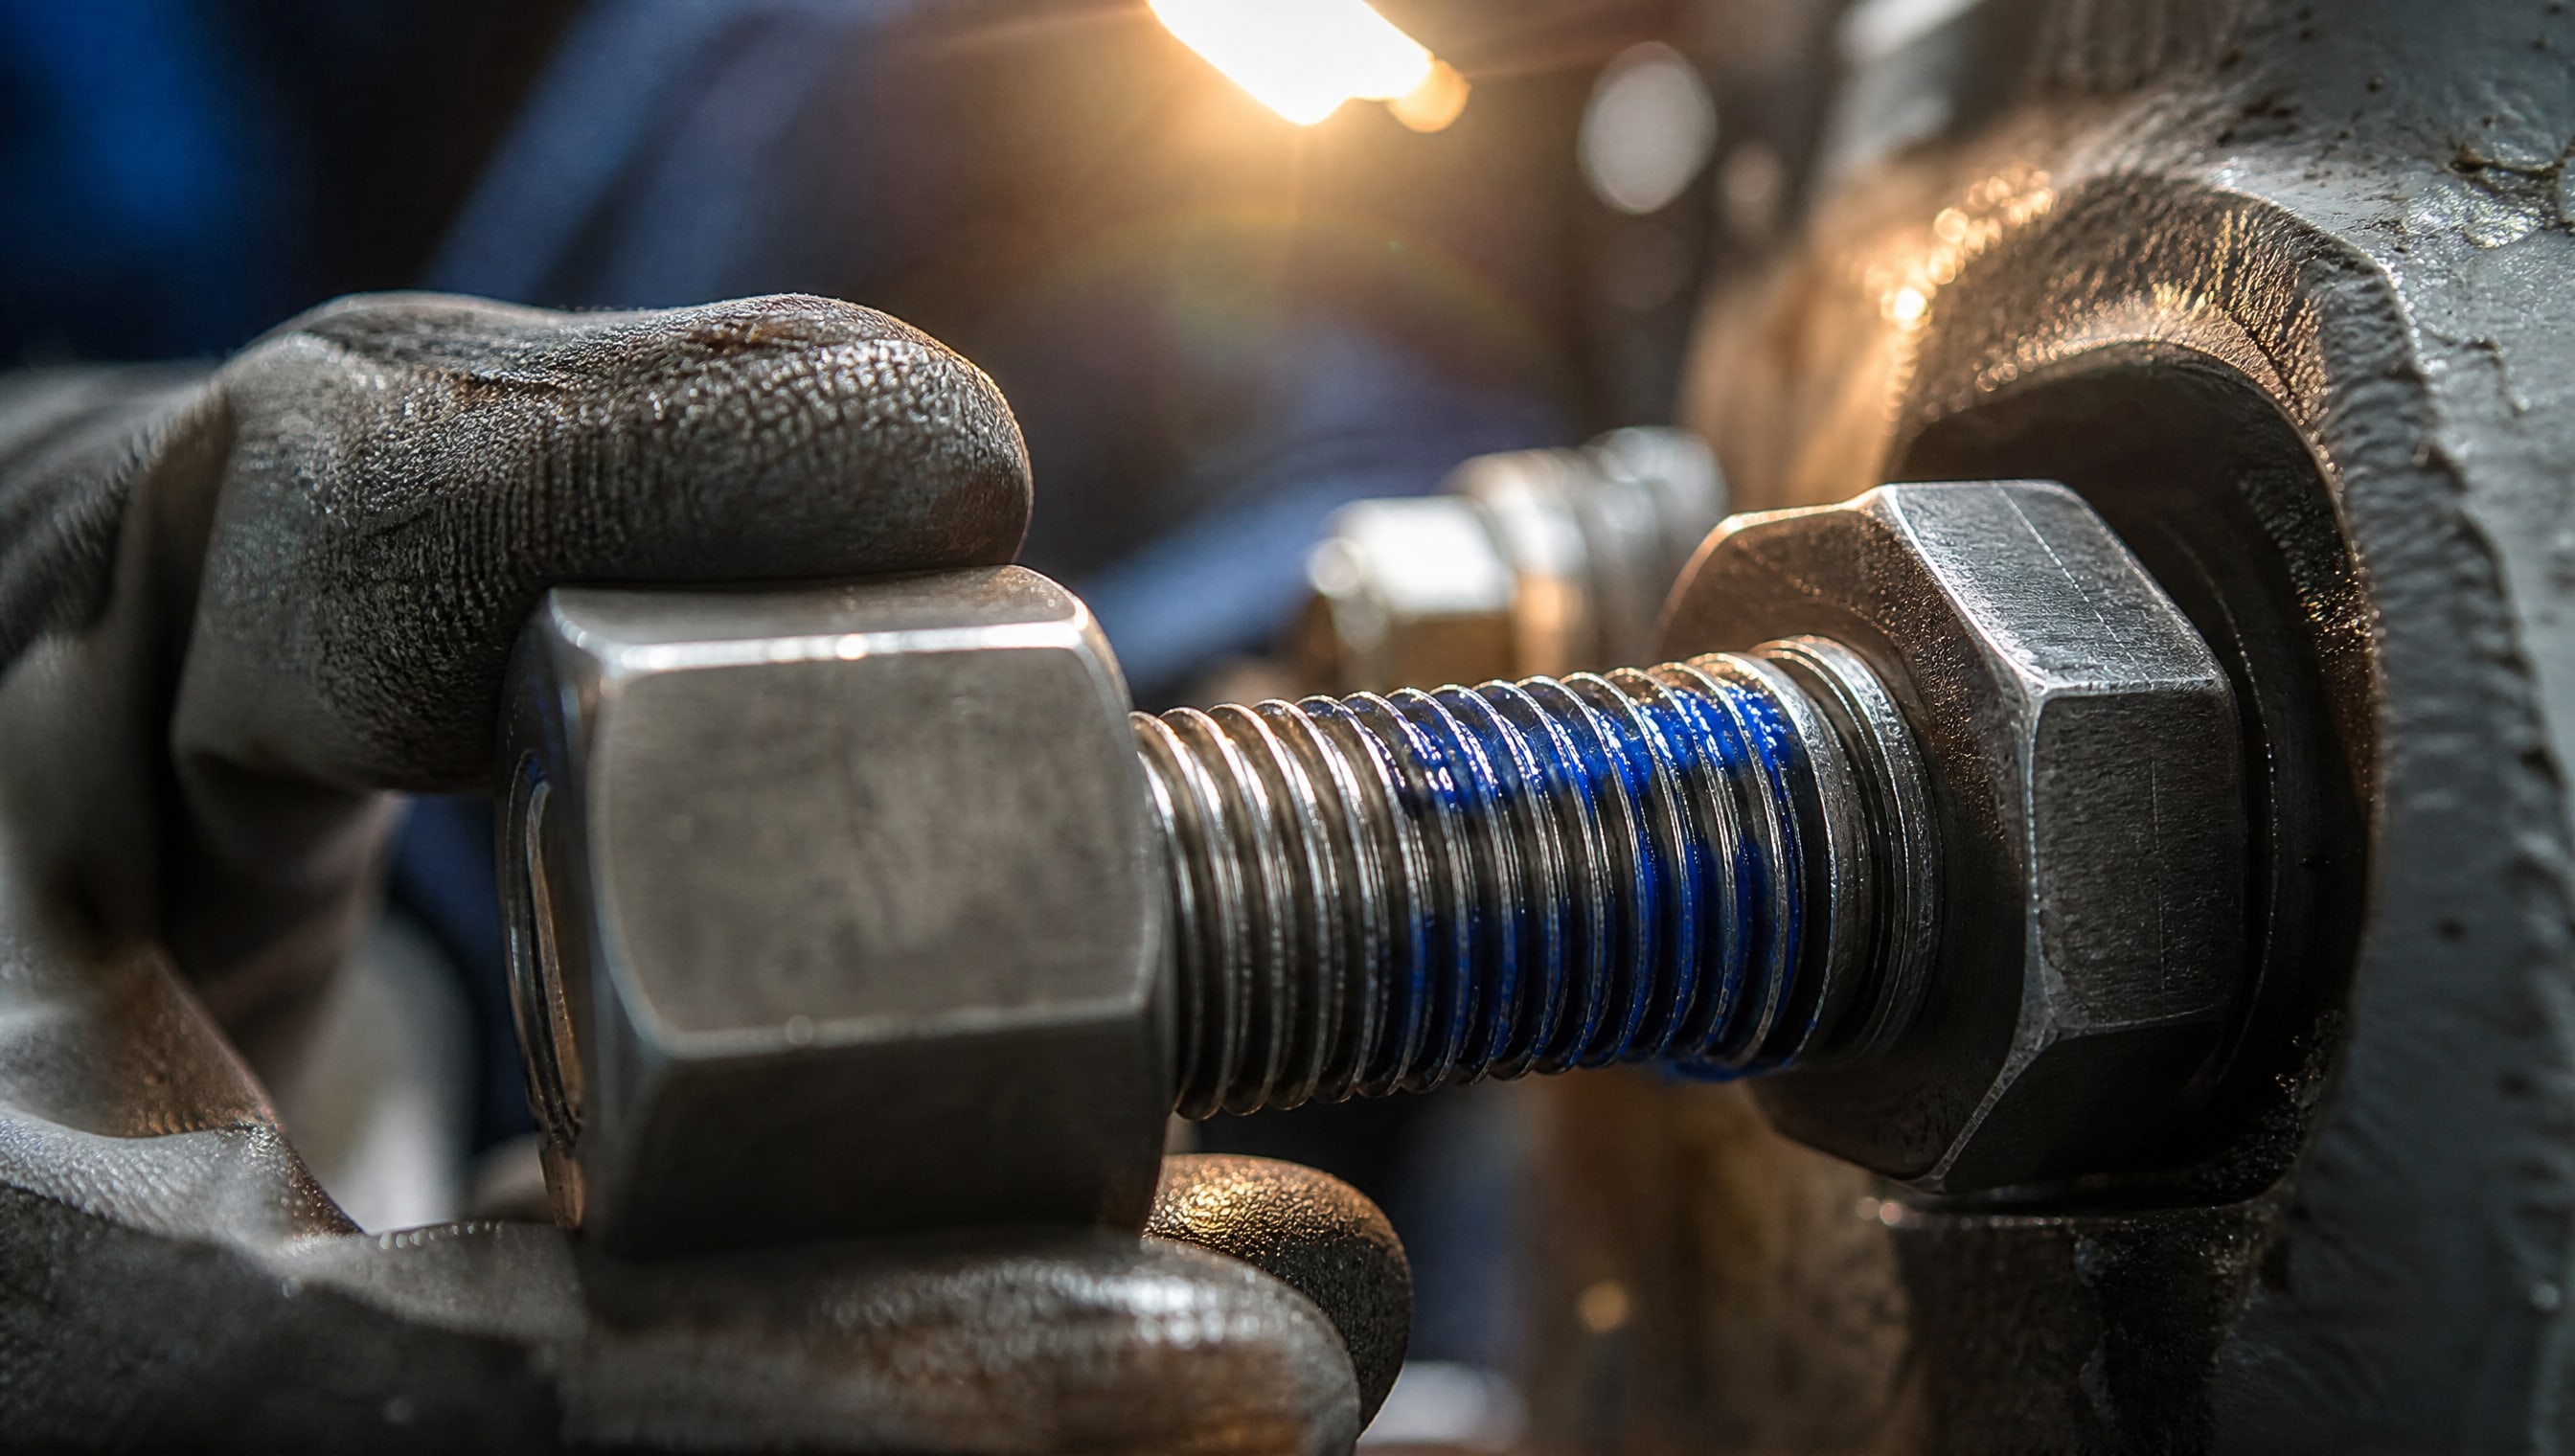
Защита от самоотвинчивания при вибрации
При вибрации резьба медленно откручивается из-за скольжения витков относительно друг друга. Фиксатор заполняет микроскопические неровности витков и создает адгезивную связь между деталями. Это намного эффективнее, чем просто затянуть гайку потуже: даже при слабой вибрации резьба не будет развинчиваться, потому что состав связывает витки в один узел.
Такие соединения встречаются в:
Транспортных двигателях (датчики, электромагниты, крепеж силовых элементов)
Вибрирующем оборудовании (насосы, компрессоры, электродвигатели)
Промышленных агрегатах с высокочастотными колебаниями
Устойчивость к техническим жидкостям
Полимеризованный фиксатор устойчив к воде, маслам, топливу, антифризу и тормозной жидкости. Это означает, что соединение не разгерметизируется и прочность не падает, даже если резьба периодически смачивается или контактирует с жидкостями.
Особенно это важно для соединений, находящихся в:
Масляных картерах двигателя
Топливопроводах и масляных магистралях
Охлаждающих системах с антифризом
Тормозных системах автомобилей
Гидравлических системах промышленного оборудования
Долговечность соединения в этих условиях составляет весь срок службы оборудования, при условии что демонтаж не требуется раньше указанного времени.
Сравнение демонтируемого фиксатора с альтернативными способами стопорения
На производстве и в ремонте резьбовые соединения стопорят несколькими способами: контргайка, стопорная шайба, пружинная шайба, механический замок или анаэробный фиксатор.
Каждый метод имеет свои плюсы и минусы.
| Способ стопорения | Простота применения | Надежность при вибрации | Время демонтажа | Повторное использование | Стоимость |
|---|
| Контргайка | Простая | Средняя | Быстро | Да | Низкая |
| Стопорная шайба | Простая | Низкая | Быстро | Ограниченно | Низкая |
| Пружинная шайба | Простая | Средняя | Быстро | Да | Низкая |
| Демонтируемый фиксатор | Требует подготовки | Высокая | Быстро | Да, соединение не деградирует | Средняя |
| Постоянный фиксатор | Требует подготовки | Очень высокая | Медленно (нужен нагрев) | Нет, требуется очистка | Средняя |
Демонтируемый фиксатор особенно выигрывает в условиях высокой вибрации и при необходимости частого обслуживания. Контргайка часто самоотвинчивается при интенсивной вибрации, пружинная шайба со временем теряет упругость, а демонтируемый фиксатор сохраняет прочность на всем сроке службы.
Часто задаваемые вопросы
Почему разъемный фиксатор иногда не разбирается легко?
Если после полной полимеризации соединение не разбирается обычным ключом, причины могут быть в неправильном выборе класса прочности (вы подобрали среднюю вместо низкой), в нанесении слишком большого объема состава или в том, что резьба оказалась более шероховатой, чем ожидалось. Проверьте документацию продукта, убедитесь, что это действительно разъемный вариант, и при необходимости используйте небольшой нагрев (60–100 °C) для облегчения разборки.
Можно ли наносить фиксатор на грязную или масляную резьбу?
Нет. Грязь и масло замедляют или полностью блокируют полимеризацию. Поверхность должна быть чистой, сухой и обезжиренной. Если вы пренебрежете подготовкой, соединение может остаться слабо зафиксированным или вообще не полимеризоваться, и вибрация будет развинчивать резьбу.
Фиксатор одинаковый для всех диаметров резьбы?
Нет. Хотя разъемный фиксатор подходит для резьб до М20, время полимеризации и прочность могут немного отличаться в зависимости от диаметра. На М6 состав полимеризуется быстрее, чем на М16. Производители обычно указывают рекомендуемый диапазон в паспорте продукта.
Нужно ли использовать активатор, если я наношу фиксатор при комнатной температуре?
Если резьба из углеродистой стали или чугуна и температура выше +10 °C, активатор не обязателен. Состав полимеризуется за счет естественной активности металла. Активатор нужен при температуре ниже +5 °C, на нержавеющей стали или при сборке в холодном помещении.
Можно ли повторно использовать соединение, зафиксированное демонтируемым фиксатором?
Да. После разборки соединения остатки полимеризованного состава на резьбе можно смыть растворителем или обезжиривателем. После очистки и обезжиривания резьба готова к новому нанесению фиксатора. Механические характеристики резьбы не деградируют.
Заключение
Демонтируемый фиксатор резьбы - это надежный и экономичный способ защитить разборные соединения от самоотвинчивания при вибрации и утечек жидкостей. Выбор правильного класса прочности (низкой или средней), соблюдение подготовки поверхности (очистка, обезжиривание, сушка) и выдержка времени полной полимеризации (6–24 часа) гарантируют стабильную работу соединения и возможность его быстрого демонтажа без нагрева.
При выборе фиксатора ориентируйтесь не на цвет упаковки или объем тюбика, а на диаметр резьбы (до М20), температурный диапазон (–55…+150 °C), среду (масло, топливо, вода) и условия эксплуатации (наличие вибрации, частота разборки). Перед тем как закупить партию, убедитесь, что характеристики продукта совпадают с вашими требованиями, проконсультируйтесь с техподдержкой производителя и при необходимости закажите образец для испытания на реальном узле.