Редукторы на пищевых производствах работают в условиях, где вероятность попадания смазки в продукт - не исключение, а риск, который нужно управлять. Аудиторы HACCP при проверке не смотрят просто на наличие масла в узле; они смотрят на допуски, документацию и соответствие стандартам. Категория NSF H1 - это не маркетинговый ход, а стандарт безопасности, разработанный специально для узлов, где случайный контакт с пищей возможен. Статья рассказывает, как выбрать редакторное масло с допуском H1, какие цифры и регламенты проверяют аудиторы, и как оформить все так, чтобы замечаний не было.
Вопрос актуален для инженеров и закупщиков промышленного сектора, которые отвечают за надежность узлов и одновременно должны пройти контроль без рекламаций. В статье разобраны практические критерии выбора, технические параметры редукторных масел и алгоритм подготовки документации перед аудитом.
Что означает допуск NSF H1 и почему это именно то, что нужно для редукторов
NSF H1 - это категория смазочных материалов для случайного (incidental) контакта с пищей.
Ключевое слово здесь - «случайного». Это не означает, что смазка может лежать в открытом виде рядом с продуктом; это означает, что если несколько миллиграммов масла попадет в пищу из-за подтекания, выдавливания из узла или аэрозоля при его работе, риск для здоровья потребителя будет минимален.
В материалах NLGI прямо указано, что допустимый лимит загрязнения -10 ppm (10 мг/кг продукта). Для силиконовых смазок этот порог еще ниже -1 ppm. Это означает, что H1-смазка содержит только вещества, безопасные при случайном попадании в пищевой продукт в микродозах.
Редукторы в пищевом производстве попадают под эту категорию потому, что они часто расположены над конвейерами, линиями фасовки или открытыми емкостями. Даже если редуктор запечатан, капли масла из дыхальца, подтеки из сальников или брызги при техническом обслуживании создают потенциальный риск. Для аудитора HACCP наличие H1-смазки в таком узле - это первый признак того, что производство контролирует эту точку и думает о безопасности.
Важное уточнение: H1 не заменяет требования к конструкции редуктора и его герметичности. Это не лицензия на утечки. Это подстраховка и документальное основание для того, чтобы сказать: если контакт все же произойдет, масло безопасно, и мы это можем доказать.
Технические стандарты и документы, которые проверяют аудиторы
Когда аудитор HACCP проверяет редуктор на пищевой линии, он в первую очередь спрашивает: есть ли сертификат NSF H1?
Это один конкретный документ. Второе требование - соответствие FDA 21 CFR 178.3570. Это американский регламент, который определяет, какие компоненты допустимы в смазках для пищевой промышленности. Третий уровень контроля - ISO 21469, стандарт гигиенических требований к смазочным материалам и условиям их производства.
Для редакторных масел добавляются еще два стандарта: DIN 51517-3 CLP для редукторных масел и ISO 12925-1 CKT для смазок и масел зубчатых передач. Эти стандарты гарантируют, что масло выдержит нагрузку, тепло и скорость в редукторе, а не разложится через месяц работы.
На практике это выглядит так: вы покупаете редукторное масло с допуском H1. На его емкости или в техкарточке должны быть указаны:
- NSF H1 (это главная отметка)
- FDA 21 CFR 178.3570
- ISO 21469
- DIN 51517-3 CLP или ISO 12925-1 CKT
- Класс вязкости ISO VG и конкретная цифра (например, ISO VG 220)
Если какого-то из этих пунктов нет, это красный флаг. Например, если масло обозначено как «food-grade» без упоминания H1, это не полностью соответствует требованиям. Если указан ISO VG, но нет стандарта для редукторных передач, значит, это универсальное масло, а не специализированное. Аудитор может попросить расшифровку и потребовать замены или дополнительных испытаний.
Как выбрать вязкость и редукторные характеристики
Выбор вязкости редукторного масла - это не произвол.
Для пищевого производства диапазон варьируется от ISO VG 68 до ISO VG 680. Вязкость выбирается по трем критериям: тип редуктора (цилиндрический, конический, червячный), скорость вращения входного вала и нагрузка на зубцы.
Цилиндрические редукторы с умеренной скоростью (до 1500 об/мин) обычно берут ISO VG 220 или ISO VG 320. Если скорость выше или нагрузка тяжелая, поднимаются на VG 460 или VG 680. Червячные редукторы требуют более низкой вязкости - часто VG 100 или VG 150 - потому что трение в такой передаче выше, и масло нагревается сильнее. Конические редукторы занимают среднее положение.
Если выбрать слишком низкую вязкость, масляная пленка порвется под нагрузкой, и произойдет износ. Если выбрать слишком высокую - повысится температура, масло начнет деградировать, и через несколько месяцев появятся отложения. Это чревато не только дополнительными издержками, но и вопросами аудитора: почему масло почернело? Это говорит о неправильном подборе или отсутствии контроля.
Базовое масло в H1-редукторных смазках обычно - это PAO (синтетическое), полиолэфир, белое минеральное масло или силиконовая жидкость. PAO и полиолэфиры лучше держат диапазон температур, более стабильны при окислении. Белые минеральные масла дешевле, но требуют более частой замены. Силиконовые редко встречаются в редукторных маслах, но иногда применяются в специальных случаях.
В техкарточке хорошего H1-редакторного масла всегда указан диапазон рабочих температур. Например, -10 °C до +80 °C или -20 °C до +100 °C. Это нужно для того, чтобы выбрать масло, которое не станет вязким на холодных линиях (например, если редуктор в подвале или на неотапливаемом участке) и не разложится в жарких цехах.
Как определить риск попадания смазки в продукт и выбрать правильный класс
Не все редукторы на пищевом производстве одинаково подвержены риску.
Есть три сценария: редуктор полностью изолирован от продукта, редуктор находится над открытым продуктом или конвейером, и редуктор расположен рядом с рабочей зоной, где происходит обслуживание и упаковка.
Если редуктор полностью закрыт, герметичен, а линия работает без аварий, теоретически риск минимален. Но практика показывает, что даже в закрытых редукторах случаются подтеки через сальники, особенно если редуктор старый или его содержали небрежно. Кроме того, техническое обслуживание (замена масла, проверка уровня) - это окно, когда контакт с продуктом становится вероятнее. Поэтому даже для закрытых узлов аудиторы HACCP рекомендуют H1.
Если редуктор расположен над открытым конвейером или емкостью - это высокий риск. Капли масла, конденсат с холодного редуктора, брызги при ускоренном вращении - все это может упасть в продукт. Здесь H1 обязателен.
Если редуктор находится рядом с рабочей зоной, где сотрудники упаковывают продукт или готовят его, риск загрязнения через руки или спецодежду тоже присутствует. Поэтому H1 нужен и в этом случае.
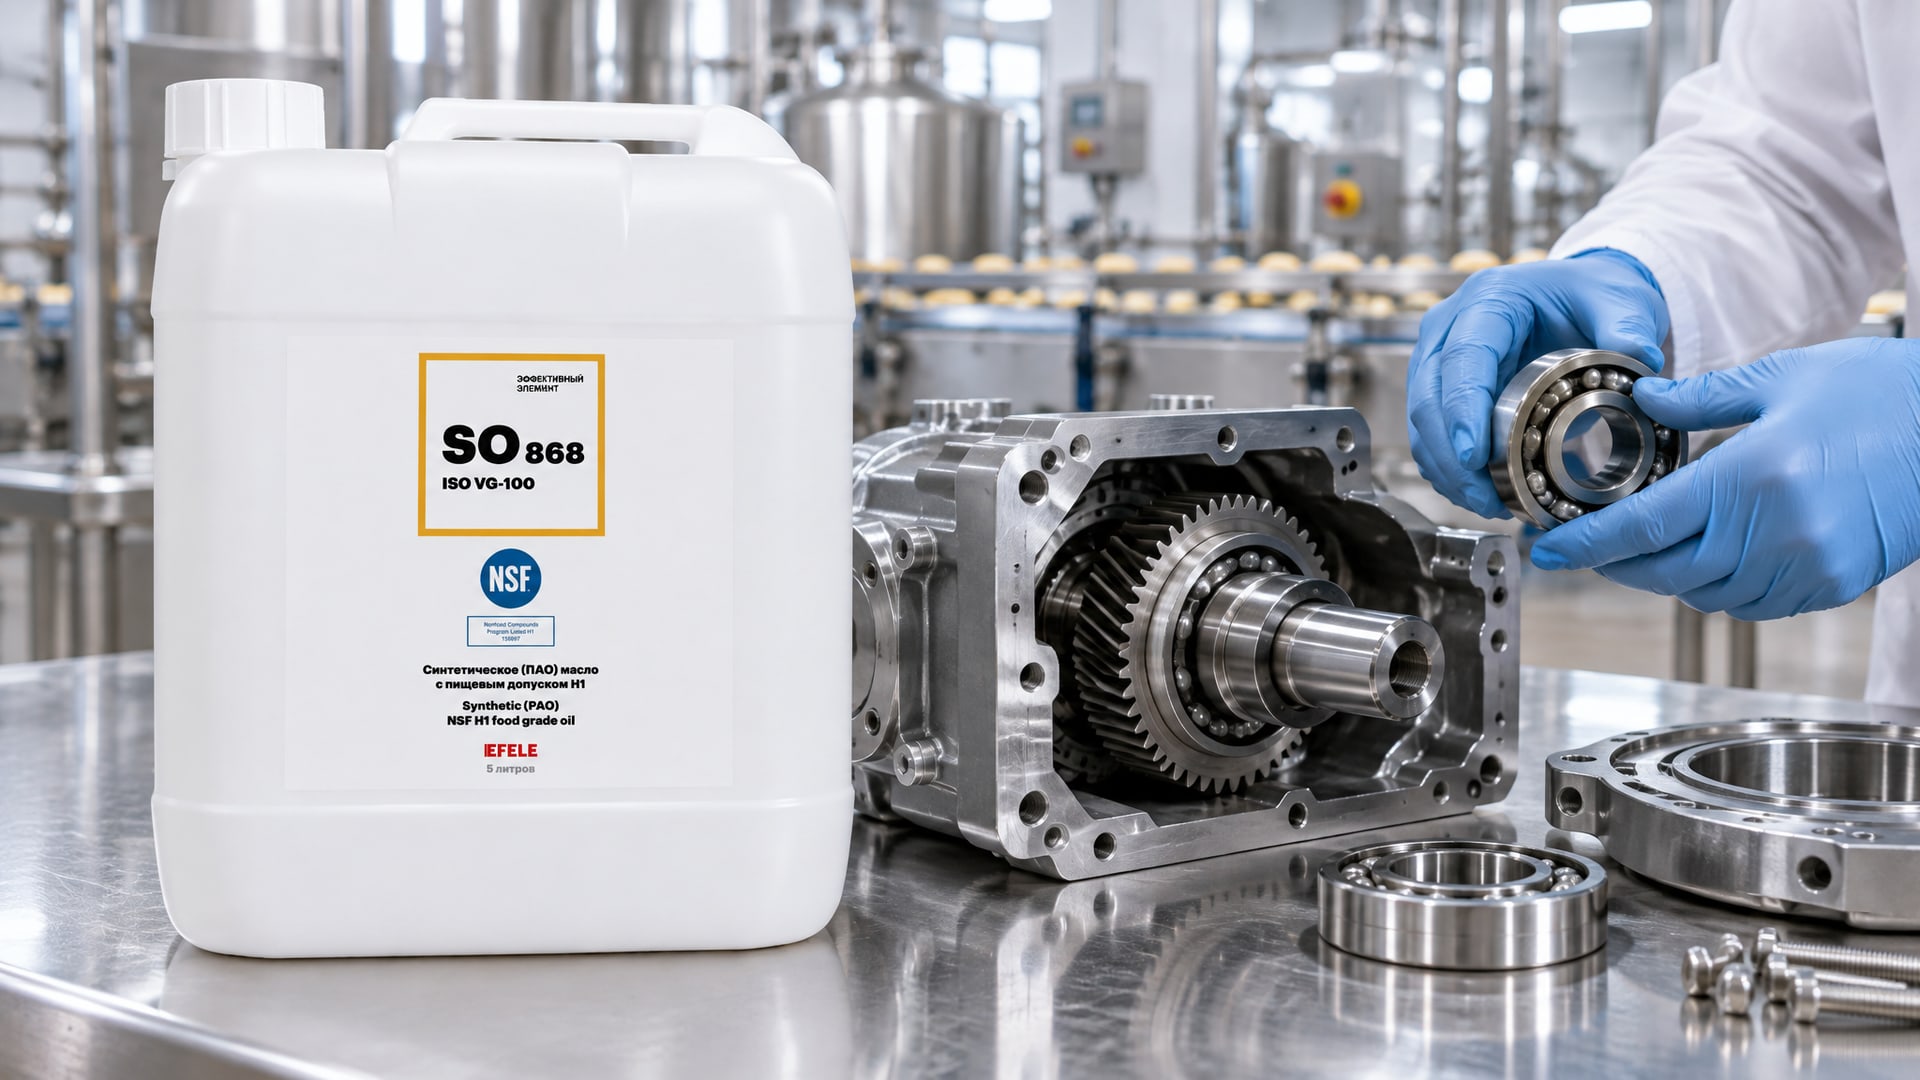
Для любого из этих сценариев стратегия одна: выбрать H1-смазку с подходящей вязкостью и отрегистрировать ее в документации HACCP как управляемую точку контроля. Например: «Редуктор М-1 на линии фасовки смазан редукторным маслом EFELE SO-868 (NSF H1, ISO VG 320, DIN 51517-3 CLP). Последняя замена - дата, следующая планируется - дата. Контроль уровня - еженедельно».
Документирование и управление смазкой в плане HACCP
Аудит HACCP не ограничивается проверкой этикетки на канистре.
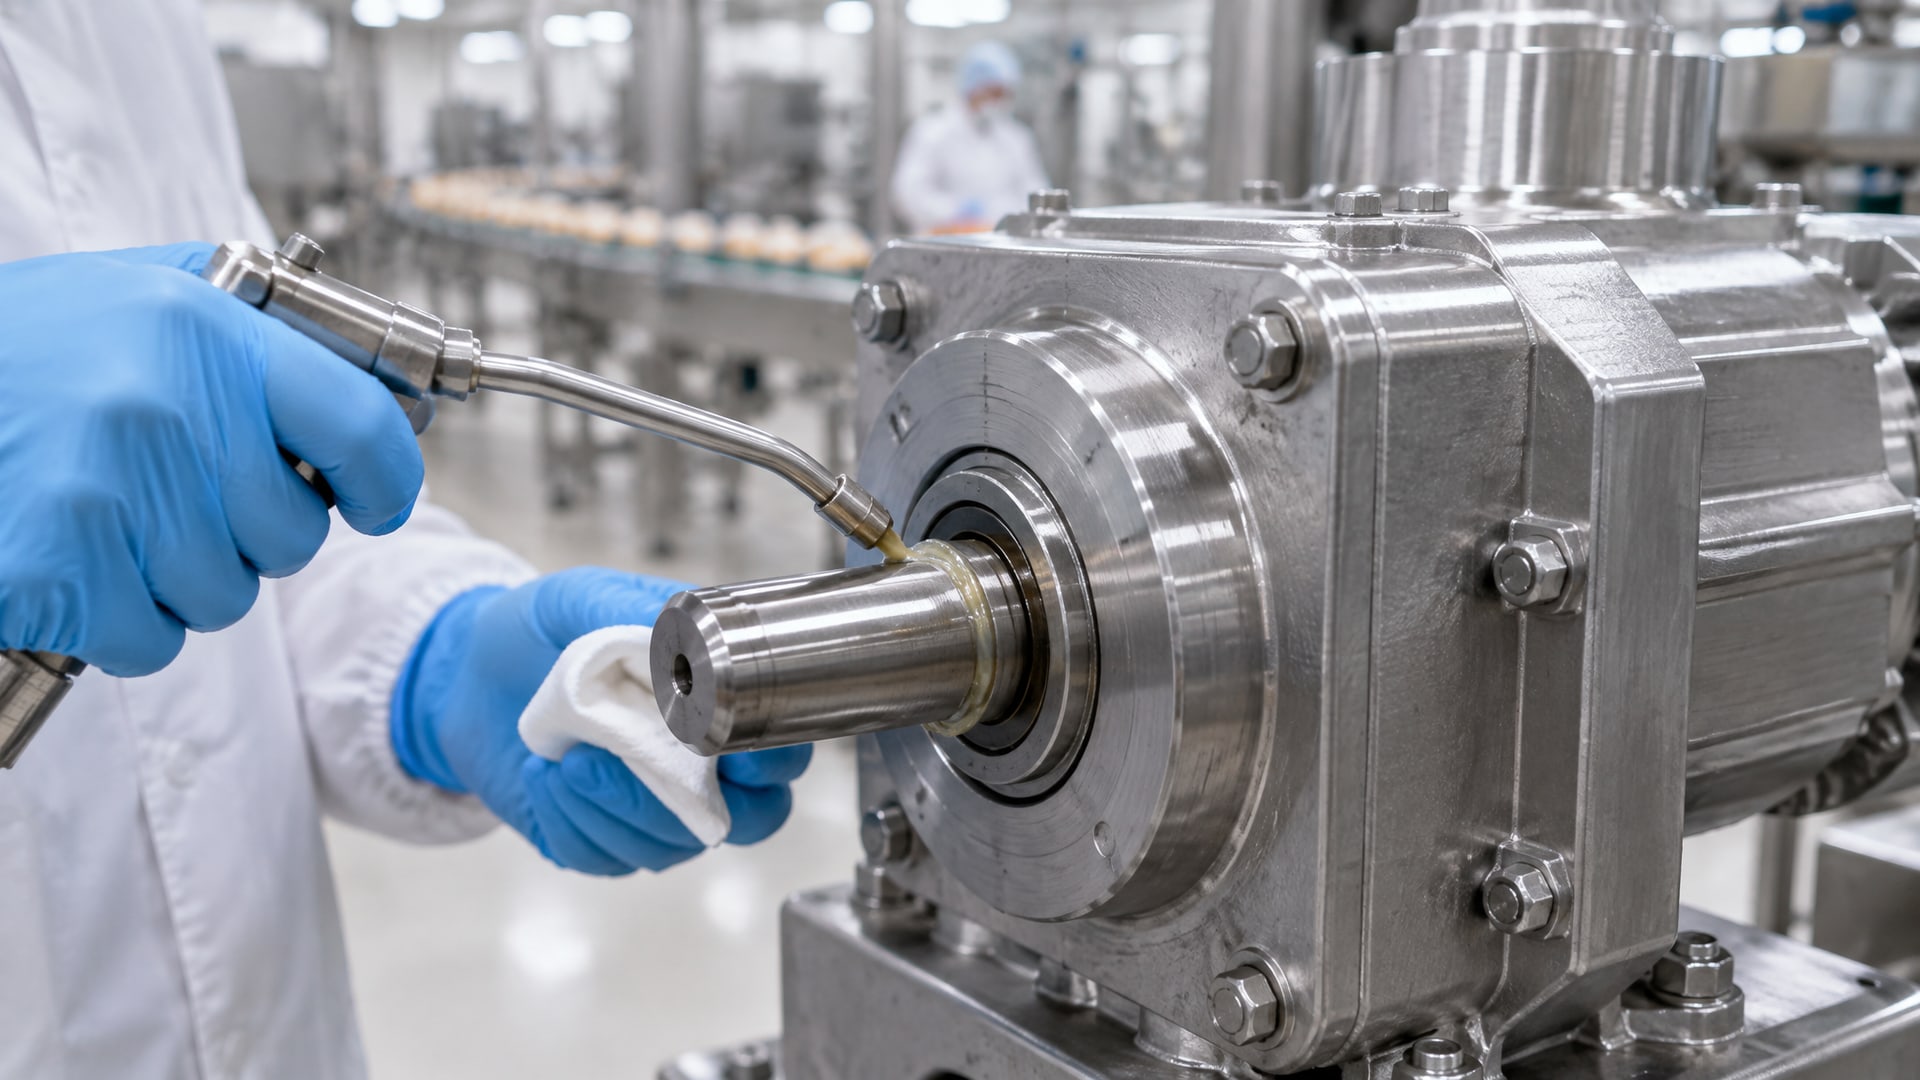
Аудитор запросит карту смазки для каждого критичного узла, план замены, журналы обслуживания и, если есть, результаты лабораторного анализа старого масла. Это совокупность документов, которая доказывает, что смазка управляется как опасность.
Первый шаг - это присвоить редуктору статус в плане HACCP. Обычно это формулируется так: «Точка контроля: смазка редуктора редуктора линии фасовки» или «Точка контроля: сохранение герметичности редуктора и соответствие класса смазки». Второй шаг - установить критические пределы: масло должно быть NSF H1, не должно подтекать, уровень масла проверяется еженедельно, визуальный осмотр на загрязнения - ежемесячно.
Третий шаг - внести эту точку в график обслуживания. Обслуживание редуктора при пищевом производстве - это не просто слить старое масло и залить новое. Это полная процедура:
1. Отключить редуктор от электросети и зафиксировать его в неработающем состоянии.
2. Подставить поддон под слив и медленно открыть пробку. Дать маслу полностью стечь.
3. Протереть картер чистой тканью или поролоновой щеткой, чтобы удалить остатки старого масла и грязь. Это важно, потому что смешивание старого и нового масла сокращает срок жизни нового.
4. Закрыть пробку и залить новое масло через горловину до отметки на щупе или до верхнего края окна уровня.
5. Проверить герметичность сальников и дыхальца.
6. Собрать все, выключить оборудование из подвешенного состояния и запустить на холостой ход в течение 5–10 минут, чтобы масло равномерно распределилось.
7. Выключить редуктор и повторно проверить уровень масла через 15–30 минут. Если упал ниже нормы, долить.
Четвертый шаг - оформить акт замены с датой, типом использованного масла, его допусками (NSF H1, ISO VG, DIN), ответственным лицом и подписью. Акт хранится в папке HACCP на участке.
Пятый шаг - внести в журнал еженедельной проверки уровня и состояния масла запись вида: «Дата. Редуктор М-1. Уровень в норме. Утечек нет. Масло прозрачное. Подпись». Если появится примечание типа «масло потемнело» или «обнаружена капля под редуктором», это немедленно попадает в раздел «Коррективные действия» плана HACCP.
Аудитор HACCP обязательно проверит эти журналы. Если записи регулярные, полные и отражают реальное состояние, замечаний не будет. Если журнал пустой или заполнен задним числом («на память»), аудитор это видит и может забраковать участок.
Возможно также, что производство решит провести лабораторный анализ использованного масла (так называемый oil analysis). Это необязательная, но рекомендуемая мера. Анализ покажет, нет ли в масле признаков износа, окисления или загрязнения водой. Если редуктор работает корректно, анализ это подтвердит и станет еще одним документом в поддержку соответствия HACCP.
Проблемы при замене смазки и как их избежать
Замена смазки в редаторе пищепрома - это не просто техническая операция.
Это потенциальный источник загрязнения, который нужно контролировать. Типичные ошибки:
Ошибка 1: смешивание старого и нового масла. Если не очистить картер перед заливкой, старое масло окислится и загрязнит новое. Новое масло потемнеет, вязкость изменится, и срок его жизни сократится вдвое.
Ошибка 2: использование масла неправильной вязкости. Закупщик может подумать: «Это же food-grade H1, значит подойдет». Но если вместо ISO VG 320 залить ISO VG 100, масляная пленка не выдержит нагрузку, и редуктор начнет издавать звуки, нагреваться, и масло быстро деградирует.
Ошибка 3: отсутствие документов на новое масло. Если на канистре нет маркировки NSF H1 или DIN 51517-3 CLP, это красный флаг. Аудитор запросит сертификат, а его может не быть, потому что поставщик просто не заказал.
Ошибка 4: замена на холодную или в спешке. Если редуктор не прогрет, масло вытечет медленнее и остатков будет больше. Если спешить, можно допустить прогулы в очистке или неправильно закрутить пробку слива, и масло начнет подтекать через час.
Ошибка 5: отсутствие акта замены. Если подойти к замене как к рутинной работе и не оформить документ, при аудите не будет доказательства, что смазка вообще когда-то менялась.
Чтобы избежать этих ошибок, нужна процедура замены, которая входит в общий план HACCP. Процедура должна быть письменной, известной всем сотрудникам, и ее соблюдение проверяется супервизором или мастером участка.
На практике многие производства выбирают стратегию плановой замены: например, один раз в год в конце смены, когда редуктор полностью остынет. Это снижает риск ошибок и позволяет заранее подготовить новое масло, поддон, тряпки и акт замены.
Как выглядит редукторное масло с допуском H1: что указано в карточке товара
Карточка товара (техническая спецификация) редукторного масла с допуском H1 содержит несколько ключевых данных.
Давайте разберем реальный пример.
На карточке редукторного масла H1 всегда указано:
- Допуск NSF H1 - это первая строка, которую видит покупатель.
- FDA 21 CFR 178.3570 - ссылка на американский регламент о допустимых компонентах.
- ISO 21469 - сертификация гигиенических требований.
- DIN 51517-3 CLP или ISO 12925-1 CKT - стандарты для редукторных передач.
- Класс вязкости: ISO VG 220, VG 320, VG 460 и т.д.
- Диапазон рабочих температур: например, -10 °C до +80 °C.
- Базовое масло: PAO, полиолэфир, белое минеральное масло или их комбинация.
- Плотность при 15 °C: обычно 0,85–0,92 г/см³.
- Кинематическая вязкость при 40 °C: для ISO VG 220 это обычно 200–240 сСт, для VG 320-300–360 сСт.
- Кинематическая вязкость при 100 °C: характеризует поведение масла при нагреве.
- Индекс вязкости: чем выше (обычно 90–140 для синтетических), тем лучше масло держит вязкость при изменении температуры.
- Температура вспышки: обычно выше 200 °C, что говорит о безопасности при хранении.
- Температура хрупкости: показывает, при какой температуре масло перестает течь (важно для холодных линий).
Дополнительно может быть указано:
- Производство в условиях HACCP и GMP - это маркер того, что завод сам соблюдает стандарты пищевого производства при изготовлении смазки.
- Результаты лабораторных тестов: кислотное число, число омыления, тест на окисление (TOST - тестирование окислительной стабильности), результаты трибологических испытаний (нагрузка сварки, износ по ASTM).
Если на карточке товара отсутствуют хотя бы половина этих данных, это повод насторожиться. Может быть, это универсальное масло, которое продавец просто обозначил как «food-grade», но это не соответствует требованиям.
Для редукторов на пищевых производствах часто выбирают синтетические масла (PAO) с допуском H1, потому что они дольше держат свойства, меньше окисляются и позволяют увеличить интервал замены. Это повышает стоимость, но снижает итоговые издержки на смазку и снижает риск ошибок при частой замене. Для редукторов, работающих в условиях высокой температуры или нагрузки, такое решение окупается.
Часто задаваемые вопросы
Если редуктор закрыт и в нем нет утечек, нужен ли допуск H1?
Даже закрытый редуктор требует H1-смазку при пищевом производстве, потому что техническое обслуживание (замена масла, проверка уровня, при необходимости - чистка) создает окно для контакта с продуктом. Кроме того, закрытость не гарантирует отсутствие подтеков через сальники или дыхальце. H1 - это страховка и документальное основание.
Можно ли заливать обычное редукторное масло, если производство не сертифицировано по HACCP?
Если производство работает на рынке пищевой или близких отраслей (фармацевтика, косметика, детское питание), без HACCP-сертификации оно не сможет попасть в крупные торговые сети или экспортировать товар. Даже если формально HACCP не обязателен, использование H1-смазки - это минимальное страхование от претензий. Аудиторы клиентов запрашивают документацию по смазкам в первую очередь.
Какой класс NLGI подходит для редукторов: NLGI 2 или NLGI 3?
NLGI - это класс консистенции пластичной смазки (она густая, как паста). Редукторы используют жидкие масла (ISO VG), а не пластичные смазки. NLGI применяется к подшипникам, направляющим скольжения, но не к редукторам. Для редукторов на пищевом производстве выбирают масло ISO VG с допуском H1.
Нужен ли анализ масла перед первым использованием?
Обычно нет, если масло куплено у надежного поставщика с полной документацией. Анализ новой смазки требуется только при подозрении на заводской дефект или если она длительно хранилась в плохих условиях. Анализ отработанного масла (через 3–6 месяцев работы) - рекомендуемая, но не обязательная мера для контроля износа редуктора.
Как долго хранить новое масло в канистре до использования?
Редукторное масло с допуском H1 при хранении в закрытой, герметичной канистре в прохладном, сухом месте (не на солнце, не рядом с отоплением) сохраняет свойства до 2–3 лет. После открытия канистры масло начинает окисляться и накапливать влагу, поэтому открытую канистру нужно использовать в течение нескольких месяцев. Если канистра хранилась больше года, перед использованием сделайте визуальную проверку: масло не должно содержать видимых примесей, осадка или расслоений.
Заключение
Выбор редукторного масла с допуском NSF H1 для пищевого производства - это не формальность. Это ключевая точка в системе HACCP, которая минимизирует риск загрязнения продукта и позволяет пройти аудит без замечаний. Масло должно быть подобрано по вязкости и редукторным характеристикам (DIN 51517-3 CLP, ISO 12925-1 CKT), иметь полный пакет документов (NSF H1, FDA 21 CFR 178.3570, ISO 21469) и быть правильно установлено в документацию HACCP участка.
На практике, когда редукторы на линиях фасовки смазаны синтетическим маслом с допуском H1, а журналы проверки заполнены регулярно и полностью, аудиторы HACCP видят контролируемый процесс и замечаний не выставляют. Начните с выбора правильной смазки - например, редукторные масла EFELE SO-868 на основе PAO с допуском H1 и соответствием ISO 21469 используются именно в таких условиях, позволяя справляться с высокими нагрузками и температурами при одновременном обеспечении гигиенических требований. Затем внедрите письменную процедуру замены и контроля уровня, и ваше производство будет защищено.