Экспресс-аудит помогает понять, где в цехе теряется эффективность смазки и какие изменения стоит внести перед внедрением новых технологий. Проверка охватывает хранение и применение материалов, состояние оборудования, анализ проб масла и соблюдение рабочих процедур. Такой подход позволяет отделить проблемы продукта от ошибок обращения, дозирования и обслуживания.
Материал полезен инженерам, техническим специалистам и закупщикам, которым нужно оценить текущее смазочное хозяйство и определить порядок дальнейших действий. Разберем, что включить в аудит, как оценивать масло, пластичные смазки и твердосмазочные покрытия, а также как проверять результат в конкретном узле.
Что проверяет экспресс-аудит смазочных материалов на производстве
Аудит смазочных материалов на производстве начинается с четырех направлений: хранения и обращения с продуктами, осмотра оборудования, анализа проб масла и проверки процедур на рабочих местах.
Такой охват помогает увидеть всю цепочку применения смазки, а не только оценить ее состояние в лаборатории. Например, неудовлетворительный результат анализа может быть связан не с самим маслом, а с загрязнением при хранении или переносе.
Один из подходов к систематизации проверки - сверить текущую практику с ICML 55.1:2019. Этот стандарт описывает 12 взаимосвязанных областей программы управления смазкой. Для экспресс-аудита не обязательно сразу оценивать их все с одинаковой глубиной: важнее зафиксировать применимые направления, обнаруженные отклонения и действия, которые можно проверить на следующем этапе.
Четыре блока первичной проверки
Хранение: где размещены смазки, как защищены емкости и разделены материалы.
Обращение: как смазку маркируют, переносят, фильтруют и дозируют.
Оборудование: есть ли признаки недостаточной или избыточной смазки.
Процедуры: соблюдают ли сотрудники установленный порядок обслуживания и нанесения.
Результат аудита удобно оформлять как перечень наблюдений с указанием оборудования, точки смазки и выявленного несоответствия. Отдельно стоит отмечать ситуации, где нельзя сделать вывод без дополнительных данных: например, когда неизвестен требуемый класс чистоты масла или не подтверждены допуски для трансмиссии. Такой формат не подменяет полноценную диагностику, а задает ее приоритеты.
Важно различать наличие процедуры и ее фактическое выполнение. Если порядок смазки зафиксирован, но продукт на участке не маркирован или дозирование зависит от привычки сотрудника, документ сам по себе не обеспечивает управляемый результат. Поэтому проверку проводят непосредственно в цехе, сопоставляя записи с реальной практикой.
Карта точек смазки: основа внедрения технологий в цехе
До замены смазочных материалов полезно составить карту точек смазки.
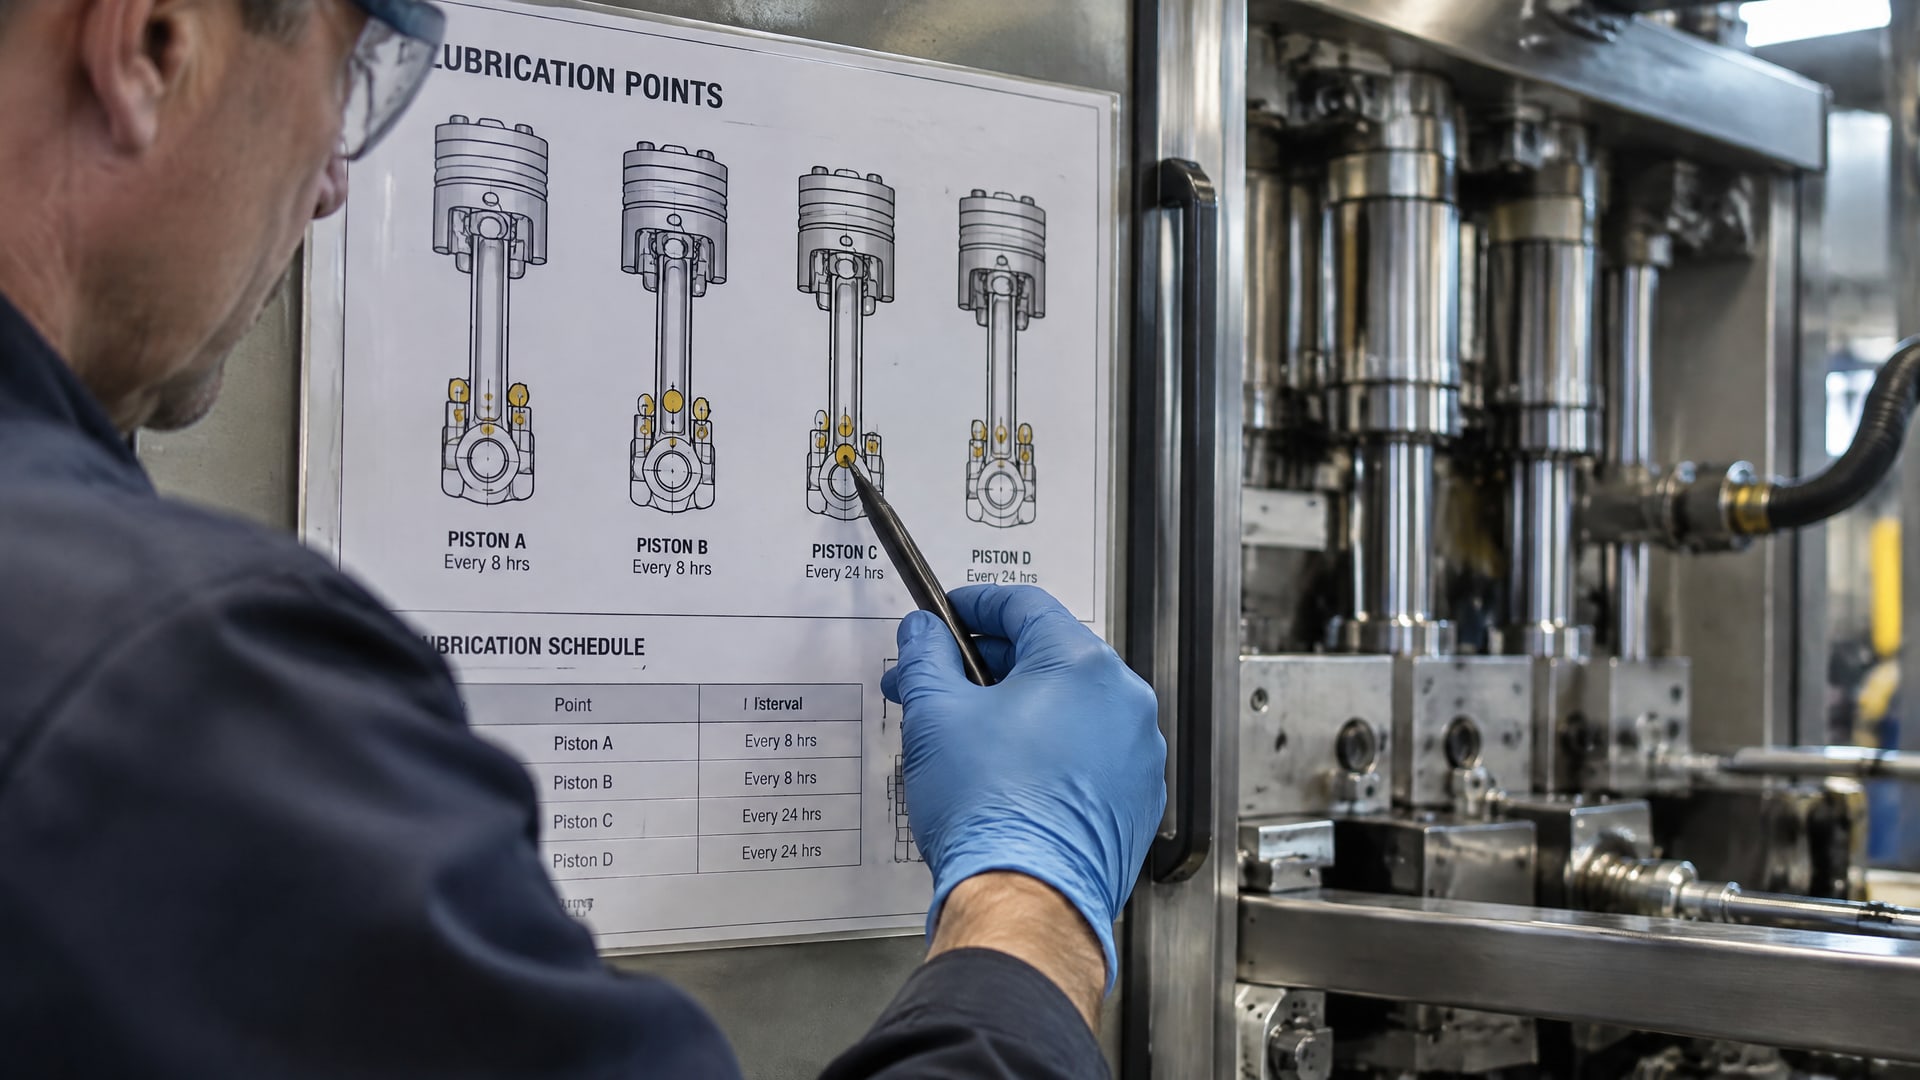
Для каждой точки фиксируют текущий продукт, количество, периодичность, способ нанесения и состояние узла. Это помогает увидеть, где применяют разные материалы без понятного обоснования, где не определена частота обслуживания и какие точки требуют уточнения по документации оборудования.
Карта служит рабочей основой для внедрения смазочных технологий в цехе: она связывает рекомендации по продукту с реальным узлом и процедурой обслуживания. В ней важно указывать не только название смазки, но и условия работы: нагрузку, температуру, скорость, наличие уплотнений и способ подачи. Для редукторов и трансмиссий дополнительно сверяются со спецификацией производителя техники и необходимыми допусками.
Как фиксировать данные
| Поле карты | Что записать |
|---|
| Узел и точка смазки | Оборудование и конкретное место подачи |
| Текущий материал | Применяемая смазка или масло |
| Количество и периодичность | Фактическая доза и интервал обслуживания |
| Способ нанесения | Ручная подача, централизованная система или другой способ |
| Состояние узла | Наблюдаемые признаки недостаточной или избыточной смазки |
| Требования к подбору | Допуски, свойства и ограничения оборудования |
Карта обнаруживает несоответствия, которые не всегда видны при лабораторной проверке: неверную маркировку, отсутствие фильтрации, избыточное нанесение или применение материала с неподходящей консистенцией. Например, NLGI описывает консистенцию пластичной смазки по шкале от 0 до 6 на основе пенетрации при 25 °C. Это не характеристика адгезии и не универсальное подтверждение пригодности для конкретного подшипника или передачи.
NLGI 2 часто используют как распространенный класс для подшипниковых и шасси-применений, однако выбирать смазку только по этому обозначению нельзя. Более текучие классы 000, 00 и 0 применяют, в частности, в некоторых закрытых передачах и централизованных системах. Слишком густой материал может ухудшить прокачиваемость, поэтому карта должна отражать не только класс консистенции, но и способ подачи.
Хранение и контроль чистоты масла
Состояние масла зависит не только от его исходных свойств, но и от того, как с ним обращаются на предприятии.
Во время аудита проверяют маркировку емкостей, порядок переноса и фильтрации, а также меры, снижающие риск попадания загрязнений. Смешение материалов или недостаточно аккуратная заправка могут осложнить оценку состояния узла и повлиять на результат эксплуатации.
Для описания загрязненности масла применяют ISO 4406:2021. Стандарт задает код из трех чисел, основанный на количестве частиц размером ≥4 µm, ≥6 µm и ≥14 µm в 1 мл масла. Это система кодирования загрязненности, а не общий рейтинг качества и не универсальное правило «проходит или не проходит»: допустимый уровень чистоты зависит от конкретной машины и узла.
Как использовать результат анализа
Код ISO 4406 имеет смысл сопоставлять с требованиями оборудования и историей проб. Если для узла не определен целевой уровень чистоты, одного результата анализа недостаточно, чтобы вынести заключение о пригодности масла. Важно также проверить, как отбирали и хранили пробу: без этого данные могут не отражать состояние масла в системе.
Методика ISO 4406 связана с калибровкой по NIST Standard Reference Material 2806. Для производственного аудита практический смысл стандарта состоит в единообразном описании загрязненности и сравнении результатов, а не в автоматическом выборе продукта. Если анализ выявил отклонение, проверяют фильтрацию, перенос масла, состояние оборудования и порядок обслуживания.
Закупщику результаты аудита помогают сформировать технически обоснованное требование к поставке, но решение о замене материала должно учитывать спецификацию узла. Инженеру важно связать данные анализа с режимом работы и историей обслуживания. Такой порядок снижает риск принимать решение только по одному числу или по общему впечатлению о состоянии масла.
Подбор смазки для редукторов и трансмиссий
Для редукторов и трансмиссий одной вязкости или консистенции недостаточно.
При подборе учитывают нагрузку, температуру, скорость, совместимость с уплотнениями и требуемый интервал обслуживания, а затем сверяют продукт с требованиями производителя техники. Для специализированных трансмиссий могут быть важны контроль трения, защита зубьев от износа, совместимость с эластомерами и стойкость к окислению.
Класс вязкости ISO VG помогает определить диапазон вязкости масла. Например, ISO VG 32 соответствует диапазону 28,8-35,2 cSt при 40 °C. Эта характеристика полезна для первичного отбора, но не заменяет проверки требований к конкретной передаче. Аналогично обозначение NLGI 3 в сочетании с DIN 51825 и ISO 6743-9 указывает на классификационные параметры смазки, однако само по себе не подтверждает ее применимость к любой технике.
В рамках аудита следует записать тип трансмиссии, требуемые спецификации и действующий материал, затем проверить, совпадают ли сведения на таре и в документации. Если техника требует специального допуска, его наличие важнее общего описания продукта как «трансмиссионной смазки для техники». В карту также вносят способ подачи: в закрытых передачах и централизованных системах чрезмерно густая смазка может ухудшать прокачиваемость.
Для тракторной техники при оценке смазочного хозяйства отдельно рассматривают трансмиссию и ходовую часть: условия работы этих узлов и требования к материалам могут различаться. Линейка смазок EFELE может быть одним из вариантов подбора для задач защиты трансмиссии и ходовой части от износа и коррозии. Решение сверяют с требованиями производителя техники и фактическими условиями эксплуатации, а не принимают только по названию категории продукта.
Твердосмазочные покрытия для поршней: когда включать в аудит
Твердосмазочные покрытия для поршней рассматривают не как универсальную замену маслу или пластичной смазке, а как решение для специфических условий трения.
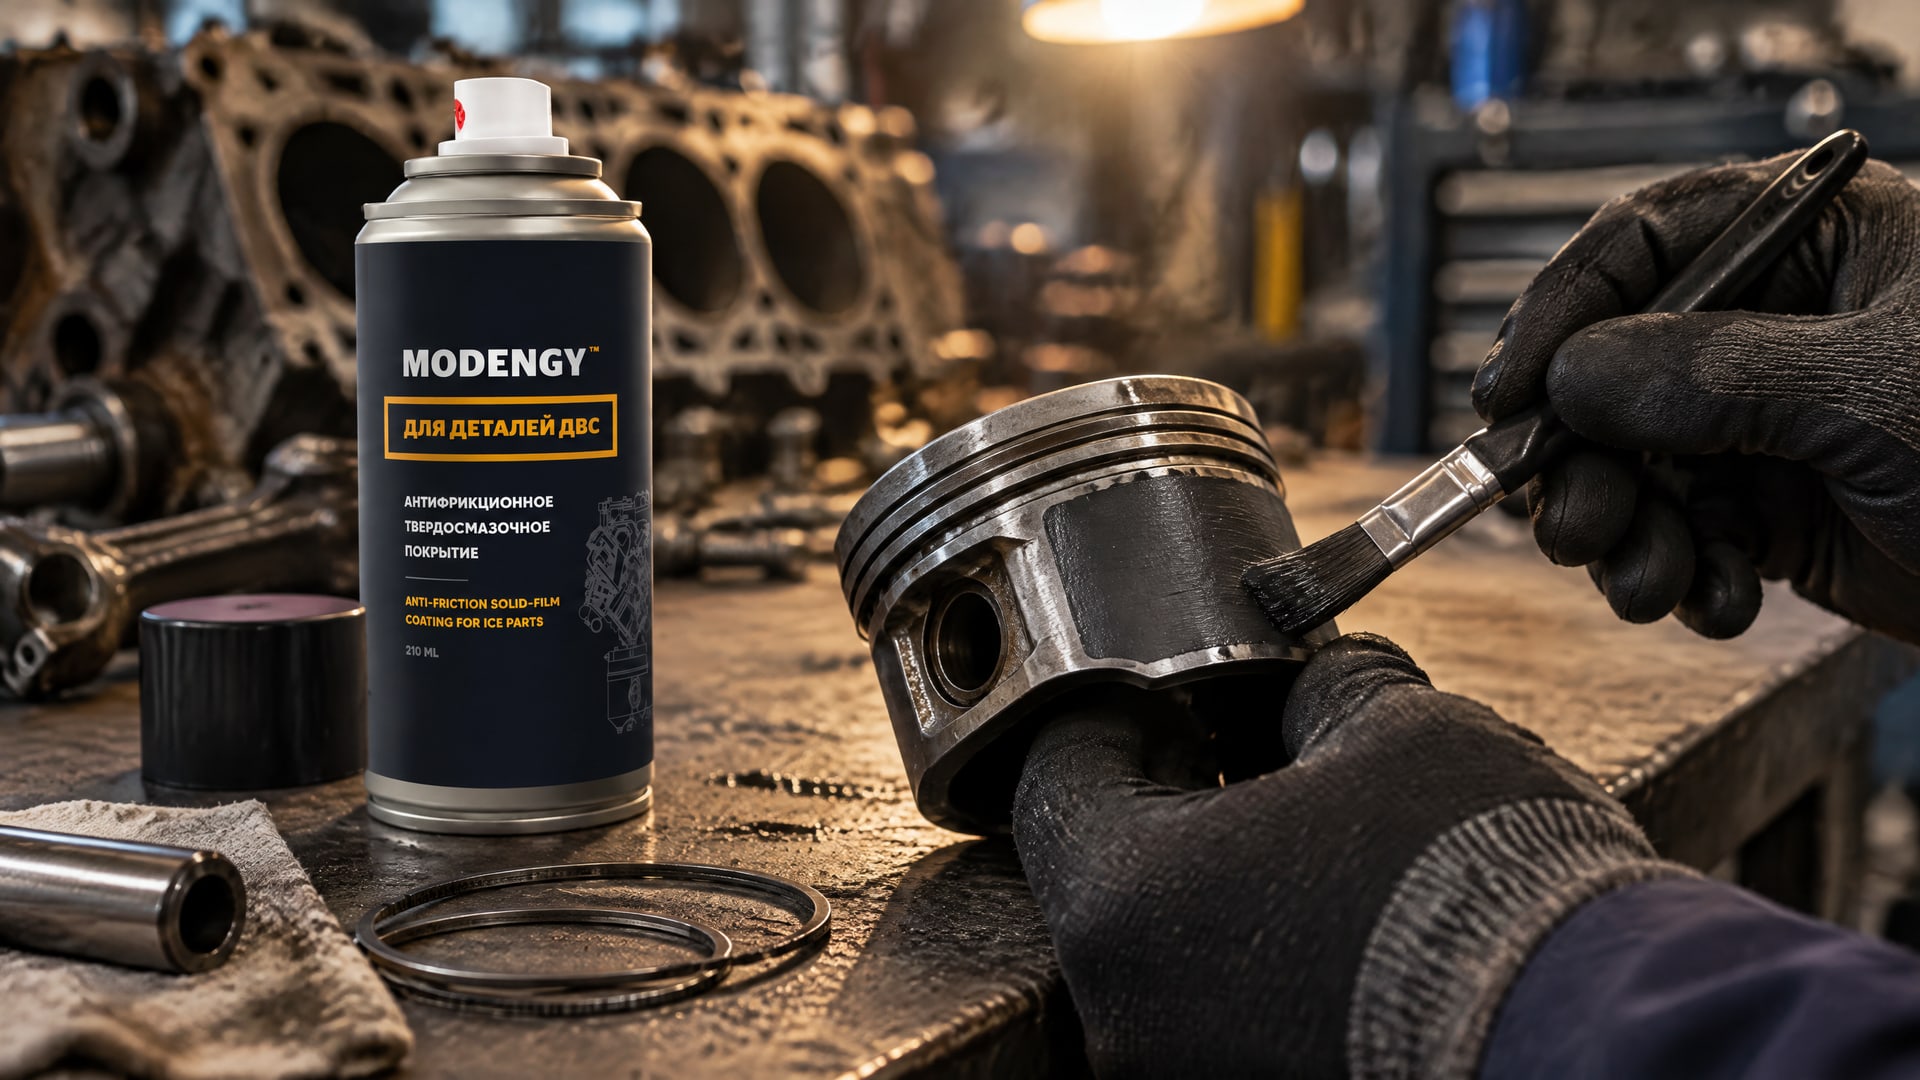
Такие покрытия представляют собой тонкие пленки на связующем из смол с твердыми смазками, например MoS2, графитом или PTFE. Их применяют, когда обычная жидкая смазка работает нестабильно, а узлу нужны низкий коэффициент трения и удержание масла на поверхности.
К таким задачам могут относиться поршни и юбки поршней, скользящие пары, высоконагруженные зоны и участки с дефицитом смазки при пуске. Для поршневых узлов важно выяснить, какие режимы вызывают износ и насколько стабильно поступает обычная смазка. В одном исследовании для порошка твердой смазки чистотой не ниже 98,5% указано снижение трения двигателя на 4%. Этот результат относится к описанному исследованию и не является гарантией такого же эффекта для любого покрытия или двигателя.
Что проверить перед нанесением
Состояние и подготовку поверхности, включая тщательное обезжиривание.
Тип связующего и состав твердой смазки.
Температурный диапазон и требуемую толщину пленки.
Метод нанесения и способ отверждения.
Для нанесения используют распыление, погружение, центрифугирование, кисть, валковое покрытие или печать. Одни составы отверждаются нагревом, другие высыхают на воздухе, поэтому процесс выбирают по требованиям конкретного покрытия. Подготовка поверхности влияет на адгезию и ресурс слоя: без обезжиривания покрытие может держаться хуже.
Если аудит выявил недостаток смазки при пуске или нестабильную работу жидкого материала в поршневом узле, стоит отдельно оценить нанесение покрытия и способ подготовки детали. Для снижения трения и износа поршней двигателей Ярославского и Тутаевского заводов, а также для предотвращения задиров и закусываний применяют антифрикционное твердосмазочное покрытие MODENGY Для деталей ДВС. Его включение в технологию требует проверки совместимости процесса нанесения с подготовкой поверхности и режимом работы узла.
Как оценить эффективность смазочных материалов испытанием
Оценка эффективности смазочных материалов включает два уровня.
Первый - паспортные свойства и требования производителя: вязкостный класс, NLGI, стойкость к окислению, совместимость с эластомерами и допуски. Второй - эксплуатационная проверка в конкретном узле. Паспортные данные задают границы выбора, но сами по себе не доказывают, что материал обеспечит нужный результат в реальном режиме работы.
Испытание планируют по проблеме, которую обнаружил аудит. Если речь идет о загрязнении, сравнивают данные анализа масла и условия его хранения и фильтрации. Если выявлены проблемы подачи, проверяют консистенцию, способ нанесения и работу системы. Если оценивают твердосмазочное покрытие, фиксируют состояние поверхности и узла до применения, а затем сопоставляют с результатами работы в выбранном режиме.
Что зафиксировать до испытания
Оборудование, узел и режим работы.
Применяемый материал и способ его нанесения.
Исходные признаки износа или нестабильной работы.
Параметры, по которым будут оценивать результат.
Срок и порядок повторной проверки.
Для трансмиссии или редуктора испытание проводят только после подтверждения соответствия материала требованиям техники. При сравнении результатов важно не менять одновременно продукт, дозу и интервал обслуживания: иначе будет сложно понять, какое изменение повлияло на итог. Если за один этап нужно проверить несколько решений, каждое из них документируют отдельно.
Экспресс-аудит помогает определить, где испытание даст полезную информацию, но не заменяет его. Четко заданные исходные условия, повторяемая процедура и привязка результата к конкретному узлу делают оценку понятнее для инженера и закупщика. По итогам фиксируют, что изменилось, какие условия сохранились и требуется ли дополнительная проверка.
Часто задаваемые вопросы
Что входит в аудит смазочных материалов на производстве?
Проверяют хранение и обращение со смазками, состояние оборудования, анализ проб масла и соблюдение процедур на участке. Дополнительно составляют карту точек смазки с указанием продукта, количества, периодичности и способа нанесения. Такой подход помогает выявить не только неподходящий материал, но и ошибки переноса, фильтрации, маркировки и дозирования.
Что показывает ISO 4406:2021?
ISO 4406:2021 кодирует загрязненность масла частицами трех размерных диапазонов: ≥4 µm, ≥6 µm и ≥14 µm. Результат выражают тремя числами, основанными на количестве частиц в 1 мл. Этот код не оценивает качество масла в целом и не задает универсальную границу пригодности для всех машин.
Подходят ли твердосмазочные покрытия для любых поршней?
Нет. Такие покрытия применяют для специфических режимов, когда обычная жидкая смазка работает нестабильно и требуется снизить трение или обеспечить смазывание при пуске. До нанесения оценивают материал и состояние поверхности, подготовку детали, состав покрытия, способ отверждения и условия работы узла.
Достаточно ли выбрать смазку по NLGI?
Нет. NLGI классифицирует консистенцию пластичной смазки по шкале от 0 до 6, но не подтверждает ее пригодность для конкретного узла. При подборе учитывают нагрузку, температуру, скорость, уплотнения, способ подачи и требования производителя оборудования. Для трансмиссий и редукторов важны также необходимые спецификации и допуски.
Заключение
Экспресс-аудит производственного цеха помогает определить, где проблемы связаны с материалом, а где - с хранением, подачей и процедурами. Для этого проверяют четыре блока смазочного хозяйства, составляют карту точек, сопоставляют требования оборудования с характеристиками смазок и планируют испытания. Твердосмазочные покрытия для поршней включают в оценку, когда условия работы узла требуют отдельного решения, а не как универсальную замену жидкой смазке.
Следующий шаг - выбрать оборудование с наиболее заметными признаками недостаточной или избыточной смазки и оформить для него карту точки обслуживания. Зафиксируйте текущий продукт, режим, способ подачи и требования производителя, затем определите, какие данные нужны для проверки результата. Такой порядок превращает аудит в основу управляемого внедрения смазочных технологий.