Когда конструкция не предусмотрит шпонку, а нагрев вала создает технологические сложности, встает вопрос: как зафиксировать подшипник, чтобы он не проворачивался и не смещался? Ответ лежит в точной геометрической посадке по стандарту ISO 286 и в дополнительной фиксации анаэробным удерживающим составом. Эти методы давно применяются на производствах в России и за рубежом - когда герметичность зазора и чистота поверхности контролируются, они обеспечивают надежное удержание подшипника без традиционных крепежных элементов.
Статья рассказывает техническим специалистам и снабженцам, как правильно подобрать посадку вала и корпуса, когда переходить от одного типа посадки к другому, и как применять анаэробные фиксаторы, чтобы система работала без люфта и проворота.
Посадки по ISO 286: выбор между натягом и зазором
Стандарт ISO 286-1 и ISO 286-2 определяют систему допусков для валов и отверстий на размерах от 3 до 3150 мм.
Для подшипников типичны посадки вида «H × буква», где H означает отверстие с нулевой нижней границей допуска, а буква обозначает поле допуска вала: g (зазор), h (небольшой зазор или переходная), k (переходная), m (легкий натяг), p (натяг).
Примеры типовых комбинаций и их поведение:
| Посадка | Тип | Диапазон зазора/натяга на Ø10 мм | Применение |
|---|
| H7/g6 | Зазор | +5…+29 мкм | Подвижные соединения, легкий регулировочный люфт |
| H7/h6 | Минимальный зазор | 0…+24 мкм | Точные узлы, где нужна геометрия без переноса нагрузки |
| H7/k5 | Переходная | -5…+19 мкм | Балансовые узлы, где требуется точность без гарантированного натяга |
| H7/m5 | Легкий натяг | -12…+12 мкм | Фиксация без нагрева, холодная прессовка на малые силы |
| H7/p6 | Натяг | -20…+6 мкм | Холодная прессовая посадка, light interference press fit |
На практике для диаметра 30 мм посадка H7/h6 дает зазор 0…+34 мкм, для 50 мм -0…+41 мкм, для 100 мм -0…+57 мкм. Если диаметр подшипника 10 мм, то посадка H7/p6 создает натяг, рекомендуемый для холодной прессовки без нагрева.
Когда выбирают натяг, а когда зазор
Нагруженность кольца подшипника определяет выбор типа посадки. Если вращается внутреннее кольцо (вал), то циркулирующая нагрузка проходит через внешнее кольцо, которое остается неподвижным; в этом случае внутреннее кольцо на валу выбирают посадкой с натягом, чтобы не было проворота. Если вращается наружное кольцо (корпус или втулка), то нагрузка циркулирует через внутреннее кольцо; здесь более плотную посадку делают в корпусе.
Для узлов без шпонки, где натяг невозможен (конструктивное ограничение), переходят к точным переходным посадкам и дополняют их удерживающим составом. Это позволяет избежать проворота даже при минимальном механическом зазоре.
Холодная прессовая посадка: натяг без нагрева
Когда горячая посадка недопустима (например, если вал имеет критичные допуски на соседних участках или есть полимерные уплотнения), переходят к холодной прессовке.
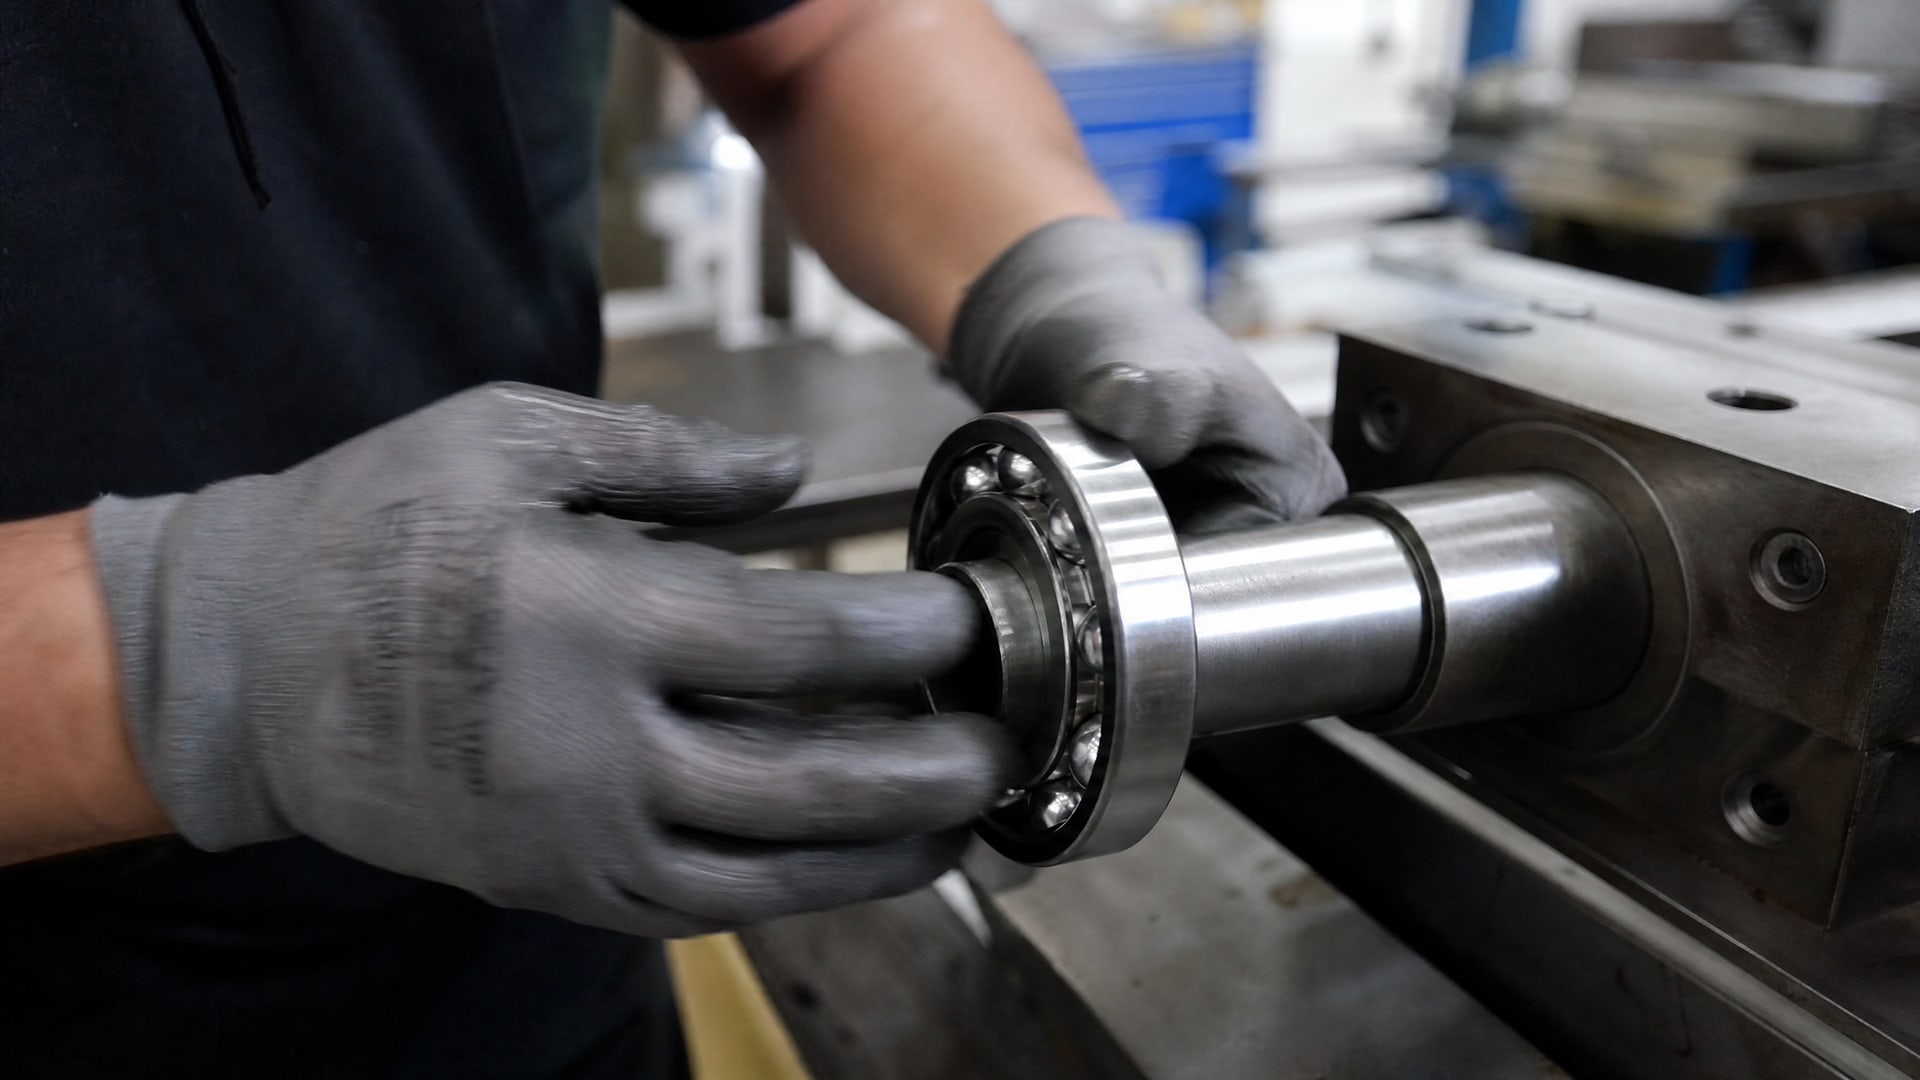
Стандарт ISO 286 предусматривает легкие натяги (light interference), которые обеспечивают надежное удержание при умеренных усилиях.
Посадка H7/p6 для подшипников достаточно типична для холодной прессовки, особенно на диаметрах до 50 мм. Усилие запрессовки вычисляют по длине натяга и материалу (обычно сталь); для небольших натягов оно укладывается в пределы ручного пресса или гидравлического домкрата.
Процесс холодной прессовки исключает термический стресс, поэтому размеры после сборки остаются предсказуемыми. Это критично, когда подшипник сразу после запрессовки нужно проверить под нагрузкой или когда температурные расширения на сборочной линии недопустимы.
Анаэробные фиксаторы вал-втулочных соединений
Анаэробные удерживающие составы - это жидкие клеи, которые отверждаются только при отсутствии кислорода в микрозазоре между двумя металлическими поверхностями.
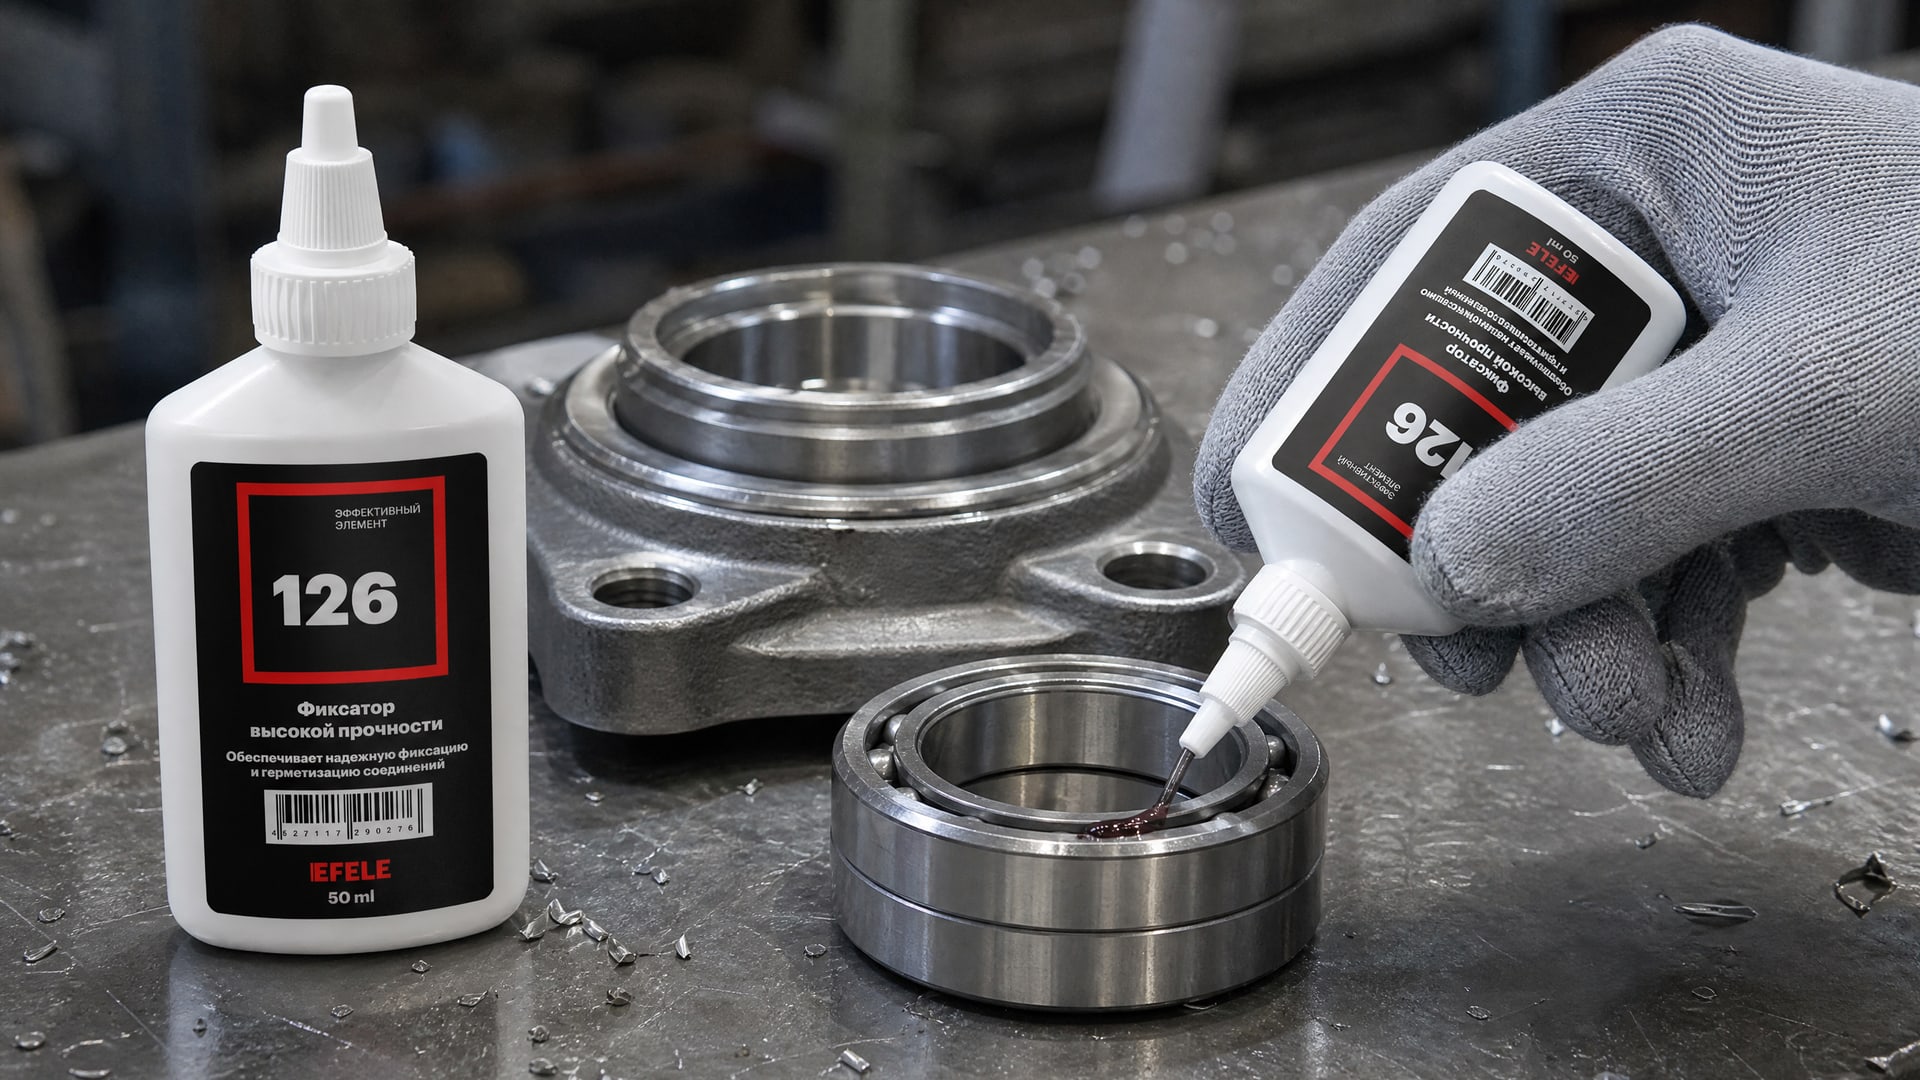
Для подшипников они действуют как дополнительная защита против микроподвижек (фреттинга) и вымывания смазки из зазора.
Принцип работы и условия отверждения
При правильном применении анаэробный фиксатор наносят тонкой пленкой на вал или внутреннюю поверхность отверстия корпуса. После запрессовки подшипника состав заполняет оставшийся герметичный зазор и отверждается в отсутствие воздуха. Полное отверждение занимает 12 часов при комнатной температуре 22 °C и типичной влажности.
Прочность в тесте pin & collar по методике ISO 10123 составляет не менее 6 Н/мм² для стальных соединений. Это означает, что удерживающее напряжение достаточно для предотвращения проворота под нормальными рабочими условиями, но не превышает предела текучести самого подшипника.
Когда фиксатор действует эффективно
Анаэробный фиксатор эффективен только на чистых поверхностях без масла, грязи и окислов. Если вал или втулка загрязнены смазкой или окислены, молекулы состава не полимеризуются полностью, и удержание падает. Перед нанесением фиксатора поверхности обезжиривают и при необходимости прошлифовывают.
Размер зазора имеет значение: оптимальный зазор для анаэробного фиксатора - от 0,05 до 0,3 мм. Если зазор слишком велик (свыше 0,5 мм), состав вытечет до отверждения; если зазор близок к нулю (посадка с полным натягом), молекулам не хватит пространства для полимеризации. Поэтому фиксатор применяют либо при минимальных зазорах (H7/h6), либо при легких натягах с поддержкой микрозазоров на шероховатости поверхности.
На производствах, где требуется высокая надежность и минимизация проворота, фиксаторы вал-втулочных соединений, такие как EFELE 126, используют в сочетании с переходной посадкой H7/k5 или легким натягом H7/m5. Это двойная защита: сама посадка держит подшипник геометрически, а фиксатор предотвращает микросмещения и фреттинг.
Технология применения
Очистить вал и отверстие от смазки, грязи и ржавчины (обезжирить ацетоном или спиртом).
При необходимости слегка отшлифовать поверхность, если на ней видны окислы или старый слой фиксатора.
Нанести фиксатор тонким слоем на вал или внутреннюю поверхность отверстия.
Запрессовать подшипник с контролируемой скоростью (не ударно).
Дождаться полного отверждения (12 часов) перед нагрузкой на узел.
На практике разборка узла с анаэробным фиксатором требует нагрева до 200-250 °C (в зависимости от марки состава), что позволяет переклеить подшипник, если потребуется техническое обслуживание.
Фреттинг и вымывание смазки: почему фиксация критична
Когда подшипник установлен в корпус только с геометрической посадкой и без дополнительной фиксации, он может испытывать микроскопические колебания (амплитуда микронов).
Эти микроподвижки называют фреттингом; они вызывают локальный износ поверхности, выделение тепла и отслоение окислой пленки. На поверхности вала или корпуса образуются микротрещины, которые ускоряют усталостный отказ.
Второй риск - вымывание смазки из зазора при циклической нагрузке или вибрации. Если зазор не герметичен, смазка вытекает под действием центробежной силы, и внутренние поверхности подшипника остаются сухими. Это приводит к ускоренному износу и перегреву.
Анаэробный фиксатор герметизирует зазор и предотвращает оба процесса одновременно. Полимеризованный слой создает гидравлическую преграду, которая держит смазку внутри подшипника и исключает микроскопические сдвиги.
Сравнение методов фиксации подшипника
| Метод | Преимущества | Ограничения | Когда применяют |
|---|
| Горячая посадка (нагрев) | Высокая прочность, универсален, рабочий стандарт | Требует спецоборудования, может повредить уплотнения, невозможен при сложных соседних допусках | Массовое производство, высоконагруженные узлы |
| Холодная прессовка (H7/p6) | Не требует нагрева, простая технология, предсказуемые размеры | Зависит от качества оборудования, может оставить мелкие люфты | Узлы с соседними точными допусками, полимерные элементы на валу |
| Анаэробный фиксатор + посадка | Хорошо герметизирует, защищает от фреттинга, разборка при плановом ремонте | Требует чистоты, время отверждения 12 часов, невозможен в условиях запыленности | Ремонтные базы, инструментальное производство, узлы без шпонки |
| Переходная посадка (H7/k5) + фиксатор | Минимальные усилия сборки, хороший компромисс | Меньше гарантии натяга, чем при большем натяге | Приборостроение, узлы со слабыми конструктивными ограничениями |
| Шпонка или штифт | Разборный узел, легко заменить подшипник | Занимает место, требует доп. деталей, может ослабить тонкий вал | Когда нужна разборность или нет допуска на подшипник в корпусе |
Практические ошибки при выборе фиксации
Одна из частых ошибок - попытка компенсировать неправильно подобранную посадку одним только анаэробным фиксатором.
На практике фиксатор работает только при контролируемых зазорах; если вы возьмете свободную посадку H7/g6 и нальете в нее клей, подшипник все равно будет люфтить под нагрузкой. Фиксатор не стопроцентный и не подменяет геометрию.
Вторая ошибка - забыть про чистоту. Если поверхность вала загрязнена смазкой (например, остатки от предыдущей сборки или мастил), анаэробный состав не полимеризуется равномерно. В результате удержание будет локальным и ненадежным. Перед каждой сборкой обезжиривайте поверхности.
Третья ошибка - игнорировать время отверждения. Анаэробный фиксатор требует 12 часов при 22 °C; если узел нагрузить раньше, прочность будет недостаточной. На производстве это часто приводит к неожиданным отказам в первые часы работы.
Четвертая ошибка - выбирать посадку «на глаз» без таблиц ISO 286. Правильный подбор посадки - вопрос прямого расчета по стандарту, а не инженерной интуиции. Измерьте фактические размеры вала и отверстия, сравните их с допусками для вашего диаметра и только потом решайте, нужен ли натяг, переходная посадка или фиксатор.
Часто задаваемые вопросы
Можно ли использовать анаэробный фиксатор вместо посадки с натягом?
Нет, фиксатор - это дополнение к посадке, а не замена. Даже если вы нанесете состав на свободную посадку H7/g6, герметичности не получится, потому что зазор слишком велик. Правильная комбинация: посадка H7/h6 или H7/k5 (минимальный зазор или переходная) плюс анаэробный фиксатор для герметизации и защиты от фреттинга.
Сколько времени нужно ждать после нанесения фиксатора перед нагрузкой?
Полное отверждение анаэробного удерживающего состава займет 12 часов при комнатной температуре 22 °C. После этого узел готов к работе под номинальной нагрузкой. Если спешить, прочность будет ниже номинала, и подшипник может сместиться.
Какая посадка лучше всего подходит для холодной прессовки?
Для холодной прессовки чаще всего берут H7/p6 (натяг) или H7/m5 (легкий натяг). Они обеспечивают достаточный контакт без нагрева и без избыточных напряжений. Усилие запрессовки вычисляют по формулам теории контакта, исходя из длины натяга, диаметра и материала.
Какой размер зазора нужен для анаэробного фиксатора?
Оптимальный диапазон -0,05…0,3 мм. Если зазор меньше 0,05 мм, молекулам состава может не хватить пространства; если больше 0,3 мм, клей вытечет. Для практических целей ориентируйтесь на посадку H7/h6 (близко к нулевому зазору) или H7/k5 (переходная с микрозазорами).
Почему фреттинг опасен для подшипника?
Фреттинг - это микроскопические колебания (микроны) в контакте вала и подшипника. Они вызывают локальный износ, выделение тепла и микротрещины. Со временем трещины растут, и подшипник выходит из строя в 2-3 раза быстрее, чем при нормальных условиях. Анаэробный фиксатор герметизирует зазор и исключает фреттинг.
Заключение
Фиксация подшипника без шпонки и горячей посадки - это вполне решаемая задача при условии правильного сочетания трех элементов: точная геометрическая посадка по ISO 286, контролируемое оборудование для холодной прессовки и анаэробный удерживающий состав для герметизации зазора. Выбор типа посадки (натяг, переходная или минимальный зазор) зависит от того, какое кольцо подшипника нагружено вращающейся нагрузкой, и от технологических ограничений.
Практический путь: сначала измерьте фактические размеры вала и отверстия, сверьте их с таблицами ISO 286, выберите посадку (обычно это H7/p6, H7/m5 или H7/h6), запрессуйте подшипник в соответствии с рекомендованным усилием, нанесите анаэробный фиксатор на предварительно очищенные поверхности и дождитесь 12 часов отверждения при комнатной температуре. После этого узел готов к работе и будет надежно держать подшипник без проворота и люфта.