После нанесения антифрикционного покрытия механическая финишная обработка допустима не всегда. Шлифование и другая операция со снятием материала могут нарушить рабочую пленку, поэтому геометрию детали и шероховатость поверхности обычно обеспечивают до покрытия. После отверждения допустима только постобработка, предусмотренная технологией; в отдельных случаях это легкая притирка, а не абразивная доводка.
Статья полезна инженерам, технологам и закупщикам, которые выбирают процесс обработки деталей с сухими смазочными покрытиями. Разберем, когда финишная обработка покрытия угрожает его свойствам, что следует контролировать до нанесения и чем отличается мягкая притирка от шлифования.
Когда финишная обработка покрытия допустима
Антифрикционное покрытие после отверждения образует сухую пленку толщиной в несколько микрон.
Она снижает трение и износ и работает как разделительный слой между контактирующими поверхностями. Если снять этот слой шлифованием, можно нарушить его функцию, поэтому удаление материала не следует считать обычным завершающим этапом производства.
До нанесения покрытия определяют, какие размеры, посадки и требования к поверхности должны быть обеспечены механической обработкой. Это особенно важно для деталей, которые после покрытия контактируют друг с другом: технологи контролируют шероховатость основы до нанесения и толщину пленки после отверждения, а не закладывают последующее шлифование как штатную операцию.
Обработка после нанесения покрытия возможна, если такой шаг прямо указан в технологической документации или конструкторских требованиях. Для улучшения поверхности иногда применяют мягкую притирку, но ее режим и допустимость нужно сверять со спецификацией конкретного покрытия. Если указаний нет, безопаснее не снимать пленку и выяснить причину дефекта на этапе подготовки или нанесения.
Важно различать антифрикционное покрытие и жидкую или пластичную смазку. После отверждения сухая пленка остается на детали как функциональный слой. Поэтому даже небольшая механическая коррекция способна затронуть свойства поверхности, ради которых покрытие наносили.
Обработка после нанесения покрытия: шлифование и притирка
Шлифование удаляет материал абразивом и может уменьшить толщину сухой пленки.
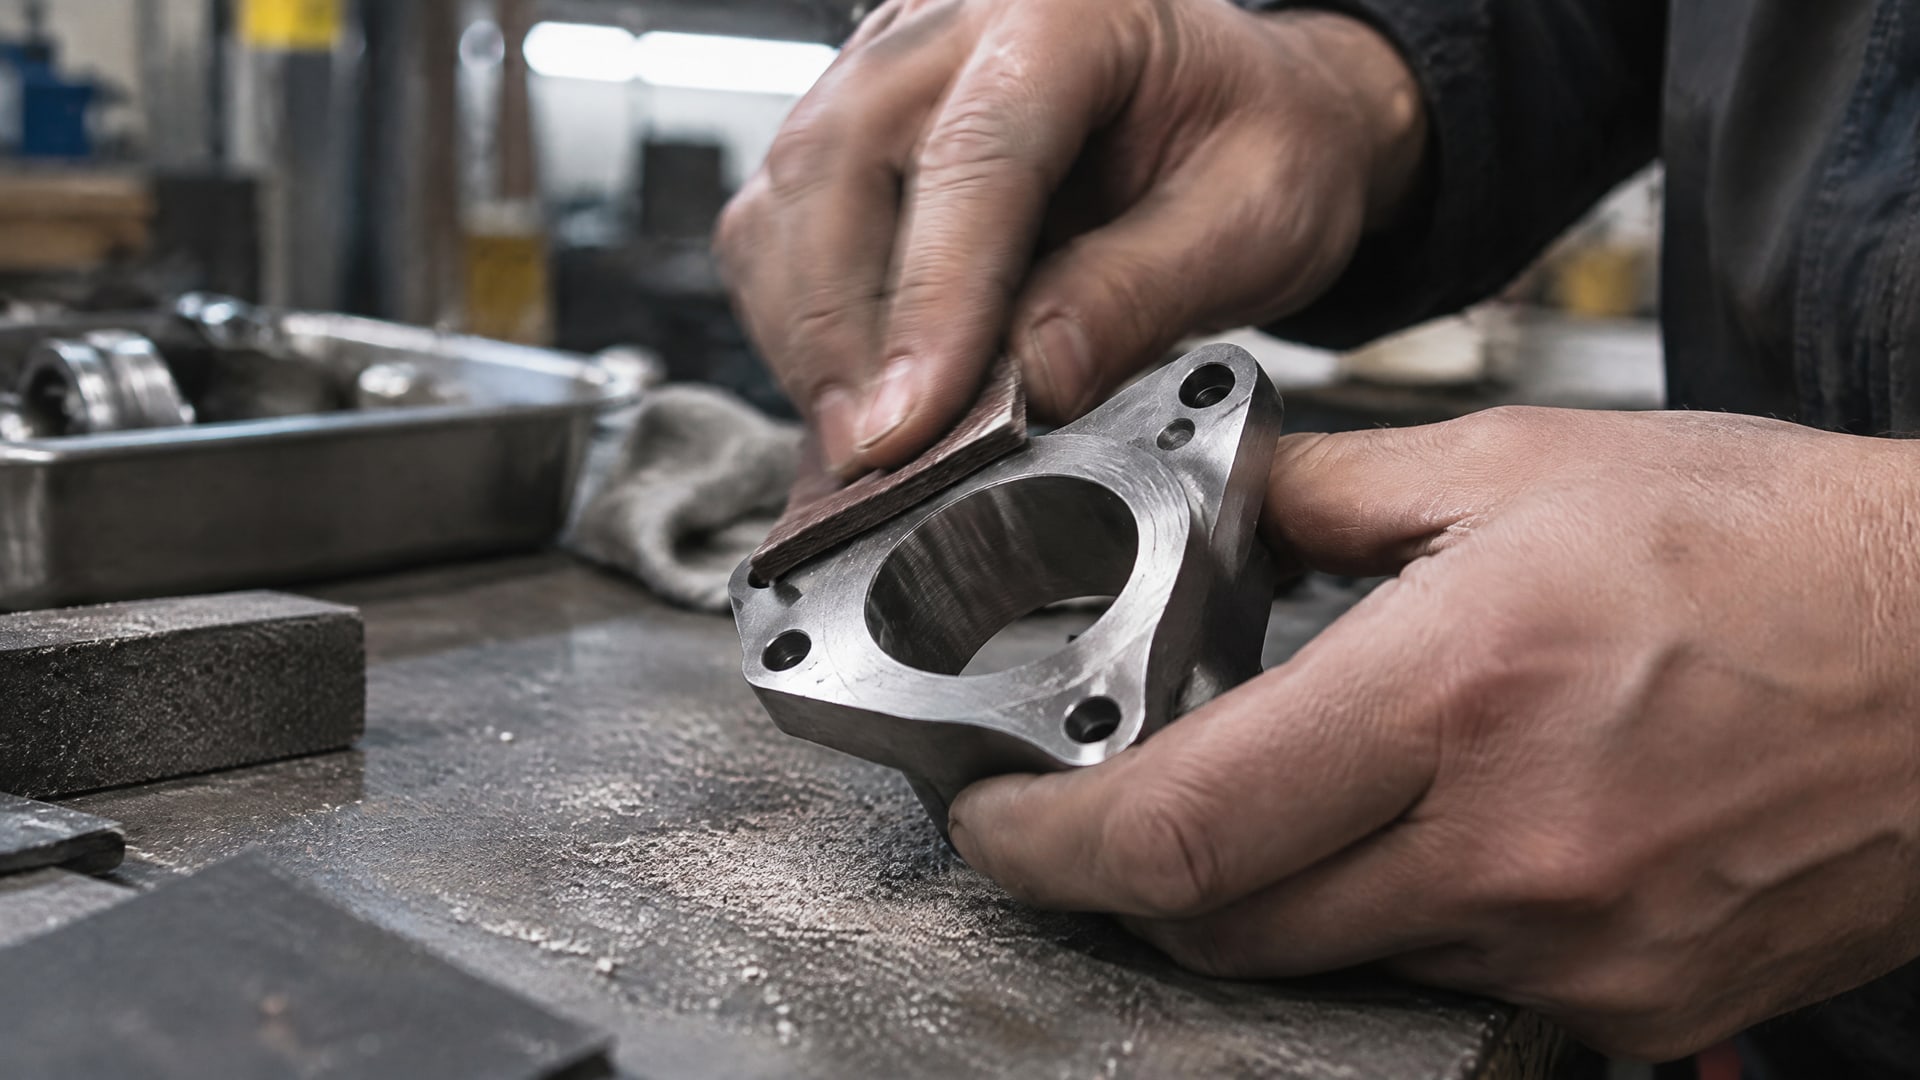
Если покрытие работает в зоне трения, такое вмешательство способно ухудшить его антифрикционные свойства и износостойкость. Поэтому шлифовку не стоит применять для исправления дефектов без прямого разрешения технологической документации.
В документации NASA PRC-8001 после отверждения описана стандартная операция burnishing: легкая притирка чистой белой тканью или белым абразивным материалом до появления металлического блеска. Это не доводка до зеркальной поверхности и не интенсивное шлифование. Смысл операции и допустимый способ выполнения зависят от конкретного процесса нанесения.
При выборе метода важно учитывать, что диапазон отверждения некоторых сухих покрытий составляет от 2 до 90 минут, а температура может варьироваться от комнатной до 250 °C. Эти параметры зависят от механизма отверждения, поэтому их нельзя переносить с одного материала на другой. Постобработку планируют с учетом спецификации покрытия и фактического режима отверждения.
Если после нанесения видны неровности, сначала выясняют их причину. Это может быть недостаточная подготовка основы, загрязнение, неравномерное нанесение или нарушение режима отверждения. Попытка устранить такие дефекты абразивом способна убрать следствие вместе с функциональным слоем, не исправив исходную проблему.
Подготовка детали важнее последующей доводки
Ресурс покрытия зависит от состояния поверхности до нанесения.
В качестве подготовки применяют обезжиривание и другие методы, например абразивную обработку, травление, фосфатирование, анодирование или плазменную обработку. Выбор зависит от материала основы и требований к адгезии; одной универсальной схемы для всех деталей нет.
Для хорошей адгезии и износостойкости документация NASA указывает исходную шероховатость 32 rms или грубее. Это не универсальное требование для любого покрытия: значение относится к описанному процессу, а параметры конкретной детали нужно сверять с технологией. Поверхность перед нанесением также должна быть чистой и сухой.
NASA рекомендует наносить покрытие несколькими тонкими равномерными слоями, давая каждому высохнуть перед следующим. Сухая пленка имеет толщину в несколько микрон, поэтому ориентироваться только на увеличение толщины не следует. Важны равномерность слоя и соблюдение режима отверждения.
Способ нанесения выбирают с учетом геометрии и количества деталей. Для этого могут применять распыление, окунание с центрифугированием, нанесение кистью или другие технологические методы. Если деталь имеет сложную форму или точные посадки, управлять толщиной до отверждения обычно рациональнее, чем корректировать ее механически после.
Как спланировать постобработку антифрикционного покрытия
Перед запуском процесса полезно разделить требования к детали на два этапа: параметры основы до покрытия и контроль пленки после него.
К первой группе относятся геометрия и шероховатость, ко второй - равномерность, толщина и завершенность отверждения. Такой подход помогает понять, действительно ли нужна обработка после нанесения или требуемый результат следует обеспечить раньше.
При согласовании процесса инженер и закупщик могут сверить следующие данные:
Материал основы и способ ее подготовки.
Требования к размерам и шероховатости до нанесения.
Метод нанесения и число слоев.
Режим отверждения, указанный для выбранного покрытия.
Допустимость и способ постобработки после отверждения.
Порядок контроля готовой детали и критерии приемки.
ISO 9717 описывает фосфатные покрытия, которые могут использоваться для противоизносных свойств, адгезии и антикоррозионной защиты. Для испытаний покрытий ISO 22462 указывает на подготовку образцов по ISO 27831-1 и необходимость удаления загрязнений с поверхности перед испытанием. Эти стандарты относятся к конкретным задачам подготовки и испытаний, а не задают универсальное разрешение на шлифование сухой антифрикционной пленки.
Совет инженера
Сценарий: после нанесения требуется спланировать работы без отдельного высокотемпературного этапа отверждения.
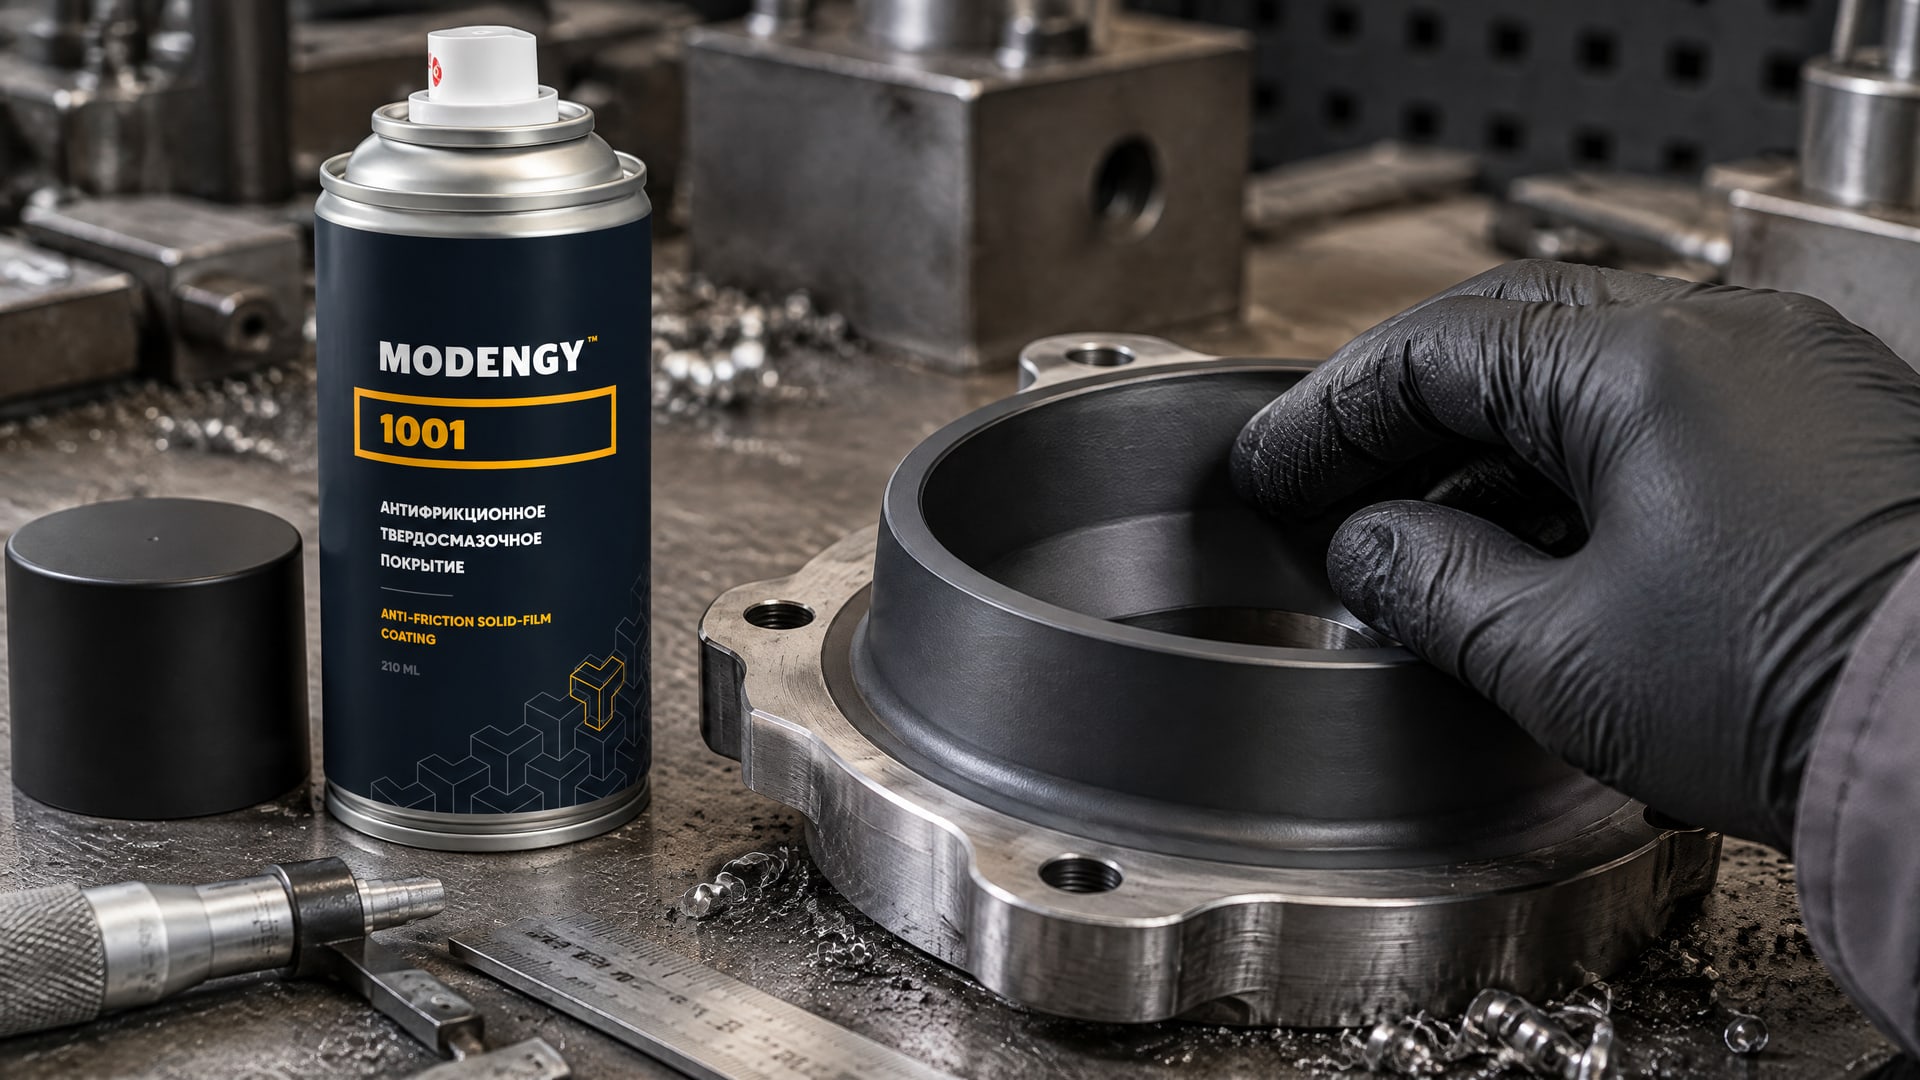
Что сделать: при подборе технологии рассмотреть MODENGY 1001, для которого предусмотрено отверждение при комнатной температуре, и заранее согласовать допустимую постобработку.
Результат: процесс можно планировать без нагрева для отверждения; необходимость и режим финишной операции при этом все равно определяют по спецификации покрытия.
Ошибки при обработке твердосмазочного покрытия
Первая ошибка - считать, что после покрытия любую неровность можно убрать шлифованием.
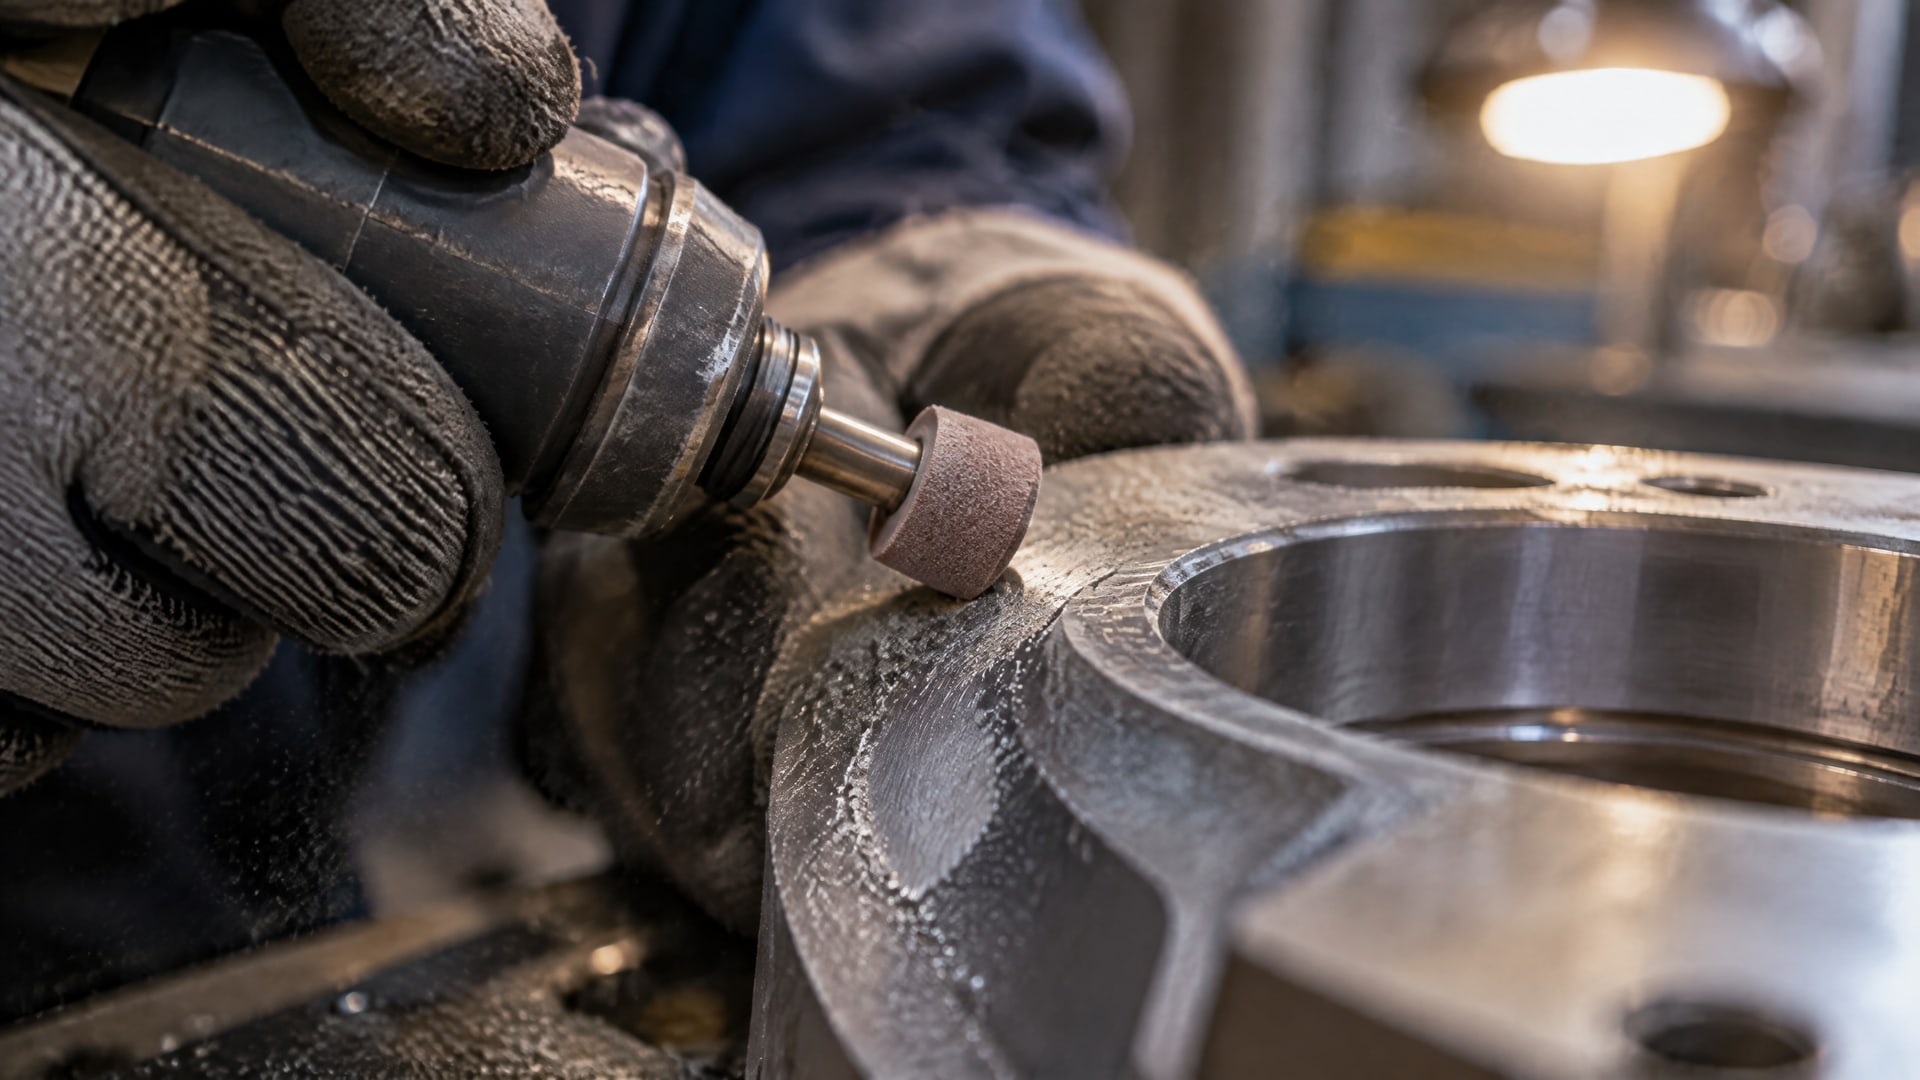
Если пленка выполняет антифрикционную функцию, механическое снятие материала может повредить рабочую поверхность. Сначала проверяют, предусмотрена ли такая операция документацией и какой результат она должна обеспечить.
Вторая ошибка - добиваться максимальной толщины. Сухое покрытие формирует тонкую пленку в несколько микрон, а увеличение слоя само по себе не гарантирует лучшей защиты или снижения трения. NASA рекомендует наносить несколько тонких равномерных слоев, высушивая каждый перед следующим.
Третья ошибка - переносить режимы обработки и отверждения между разными материалами. Для некоторых покрытий отверждение занимает от 2 до 90 минут и проходит при температуре от комнатной до 250 °C. Диапазон зависит от механизма отверждения, поэтому режим и дальнейшую обработку сверяют с документацией выбранной системы.
Наконец, нельзя компенсировать постобработкой плохую подготовку поверхности. Загрязнения, влага и неподходящая шероховатость могут повлиять на адгезию и результат нанесения. Если дефект повторяется, корректируют подготовку или нанесение, а не вводят шлифование как универсальную операцию исправления.
Часто задаваемые вопросы
Можно ли шлифовать антифрикционное покрытие после нанесения?
Обычно шлифование не применяют без прямого указания технологической документации: абразив может снять часть рабочей пленки и изменить свойства поверхности. Сначала уточняют, является ли покрытие функциональным слоем в зоне трения, и проверяют допустимые операции. Если такой информации нет, дефект лучше расследовать на этапах подготовки и нанесения.
Нужно ли полировать сухое покрытие до зеркального блеска?
Нет. Описанная в документации NASA операция burnishing - это легкая притирка после отверждения, а не абразивная полировка до зеркала. Она выполняется по предусмотренной технологии и не означает, что такой способ подходит для любого сухого покрытия. Режим и материал для притирки следует сверить со спецификацией.
Как исправить дефект после отверждения покрытия?
Сначала устанавливают причину дефекта и проверяют, разрешена ли постобработка. Механическое удаление неровности может затронуть полезную пленку, поэтому не следует начинать со шлифования. Если технология допускает мягкую притирку, ее проводят в заданных пределах; иначе корректируют подготовку поверхности или режим нанесения для следующих деталей.
Чем сухое антифрикционное покрытие отличается от смазки?
После отверждения антифрикционное покрытие образует на детали тонкую сухую пленку, которая работает как разделительный слой в контакте. Это не жидкая и не пластичная смазка. Поэтому решения по нанесению и последующей обработке такого покрытия нельзя автоматически переносить с процессов смазывания обычными маслами или пластичными смазками.
Заключение
Финишная обработка покрытия возможна только в пределах, заданных технологией. Шлифование может снять рабочую пленку, тогда как в некоторых процессах допускается легкая притирка после отверждения. Геометрию, посадки и требуемую шероховатость рационально обеспечить до нанесения, а после него контролировать состояние покрытия без незапланированного съема материала.
Следующий шаг - сверить документацию на покрытие с чертежом детали и картой технологического процесса. Зафиксируйте требования к подготовке основы, нанесению, отверждению и допустимой постобработке; если она не описана, согласуйте ее с технологом до запуска серийной обработки.