Анаэробные герметики - это рабочий стандарт для герметизации резьбовых соединений в промышленности. Однако у них есть жесткое ограничение: они рассчитаны на определенный диапазон зазоров между витками, и выход за этот предел означает резкое падение качества герметизации. При зазорах свыше 0,30 мм анаэробные составы теряют способность равномерно заполнять пространство и нормально отверждаться. Статья поможет инженерам, закупщикам и техническим специалистам правильно подобрать герметик под конкретную резьбу с учетом ее реального состояния и размеров, избежав типичных ошибок выбора и применения.
Понимание предела зазора: почему анаэробный герметик не панацея
Анаэробные герметики отверждаются только в отсутствие воздуха и между металлическими поверхностями.
Это свойство делает их идеальными для герметизации витков - смазка заполняет щели и полимеризуется, создавая прочное уплотнение. Но чем больше зазор, тем дольше состав полимеризуется и тем ниже итоговая механическая прочность.
Технические данные производителей указывают оптимальные значения: 6–14 микрометров считаются идеальными, 14–22 микрометра - нормальными, 22–30 микрометров - уже неблагоприятными. Когда зазор выходит за отметку 0,30 мм, герметик почти не заполняет объем, отверждение замедляется или не происходит вовсе, и герметичность соединения оказывается под сомнением.
Типичная ошибка закупщиков - думать, что увеличение слоя герметика компенсирует слишком большой зазор. На практике избыток материала не помогает: анаэробный состав рассчитан на конкретный диапазон, и за его границами ни объем, ни активатор не спасают ситуацию.
Как измерить зазор и выбрать подходящий герметик
Первый шаг - определить фактический зазор в вашей резьбе.
Для стандартной метрической резьбы в хорошем состоянии зазор составляет примерно 15–20 микрометров и не требует специальных мер. Для крупной резьбы (M36, M56 и больше), трубной резьбы или изношенной резьбы зазор может быть заметно больше - здесь нужно либо измерить его прямым методом (щупом или микрометром), либо ориентироваться на тип и состояние резьбы.
После этого откройте техническую документацию выбранного герметика и найдите параметр «Gap Bridging» или «max gap fill». Если его значение совпадает или превышает ваш зазор - герметик подходит. Если нет - нужно искать состав с большей способностью заполнения или рассматривать другие методы герметизации (фум-лента, сальник).
Для резьбовых соединений на крупной резьбе производители часто указывают, что соединение требует полного отверждения в течение 24 часов перед испытанием давлением. Это не рекомендация, а минимальный срок, необходимый для набора достаточной прочности на сдвиг.
Стандарты и нормативы для выбора
При выборе герметика для газовых линий или высоконагруженных резьб ориентируйтесь на европейский стандарт EN 751-1, который определяет классы и требования к герметикам. Для трубной резьбы (дюймовые или метрические конической формы) справочным является стандарт ISO 7-1, определяющий параметры самой резьбы и, косвенно, типичные зазоры.
EN 751-1 устанавливает испытания на герметичность соединений до 40 бар - это позволяет вам понять, какой класс герметика рассчитан на ваше давление. Класс H применяется для трубной резьбы и поддерживает давления в диапазоне, нужном для промышленных соединений.
Роль активатора и подготовки поверхности
Для пассивных металлов (нержавеющей стали, алюминиевых сплавов), при низкой температуре (ниже +15°C) или при большом зазоре активатор становится не рекомендацией, а необходимостью.
Активаторы ускоряют инициирование полимеризации и улучшают адгезию к поверхности, особенно важно это для крупной резьбы, где естественное отверждение идет очень медленно.
Перед нанесением герметика резьба обязательно очищается от грязи, ржавчины и масла. Рабочая температура при нанесении должна быть в диапазоне +5...+35°C; вне этого диапазона отверждение может не пойти даже с активатором.
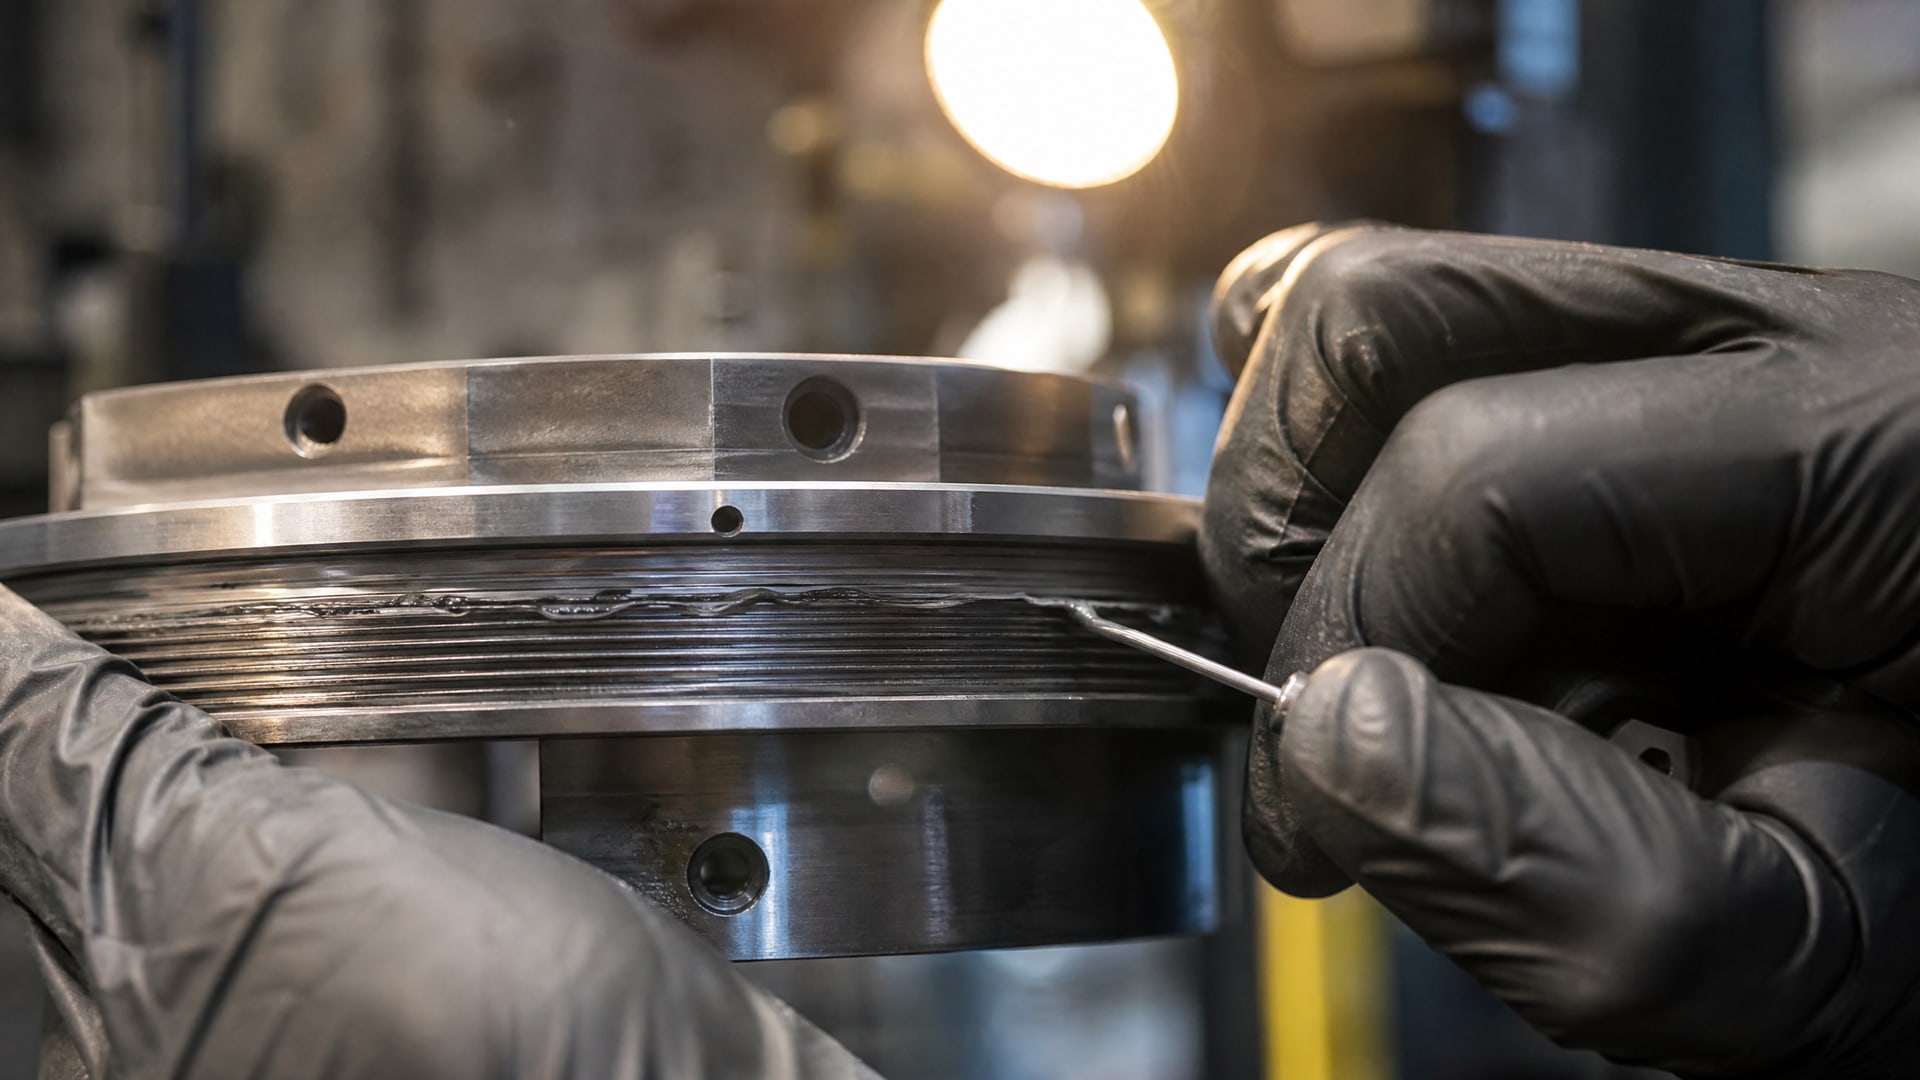
Герметик наносится тонкой пленкой по окружности резьбы, с заполнением всех рабочих витков, а не просто поверхностно. После нанесения соединение собирается и затягивается до заданного момента без задержки, чтобы герметик равномерно распределился в зазорах.
Герметизация резьбы с большими зазорами: когда анаэробного герметика недостаточно
Если ваша резьба имеет износ, повреждение или очень крупный шаг, создавая зазор заметно больше 0,30 мм, анаэробный герметик уже не является надежным решением.
В таких случаях закупщики и инженеры обычно рассматривают несколько альтернатив:
Механический ремонт резьбы - перерезание новой резьбы под больший диаметр метиза, использование спиральных вставок (коилов) для восстановления зазора до нормального.
Комбинированный метод - герметик плюс фум-лента или герметик плюс прокладка. Это часто используется на трубных соединениях, где нужна максимальная надежность.
Специализированные составы - некоторые производители выпускают герметики с расширенной способностью заполнения (до 0,40–0,50 мм), но они встречаются редко и требуют специального знакомства с их техническими характеристиками.
На практике в ремонтных и сервисных мастерских при работе с крупной трубной резьбой часто комбинируют анаэробный герметик с активатором: состав наносится на витки, затем место обматывается фум-лентой с натяжением в несколько слоев. Это дает гарантию герметичности даже при зазорах, превышающих стандартные пределы.
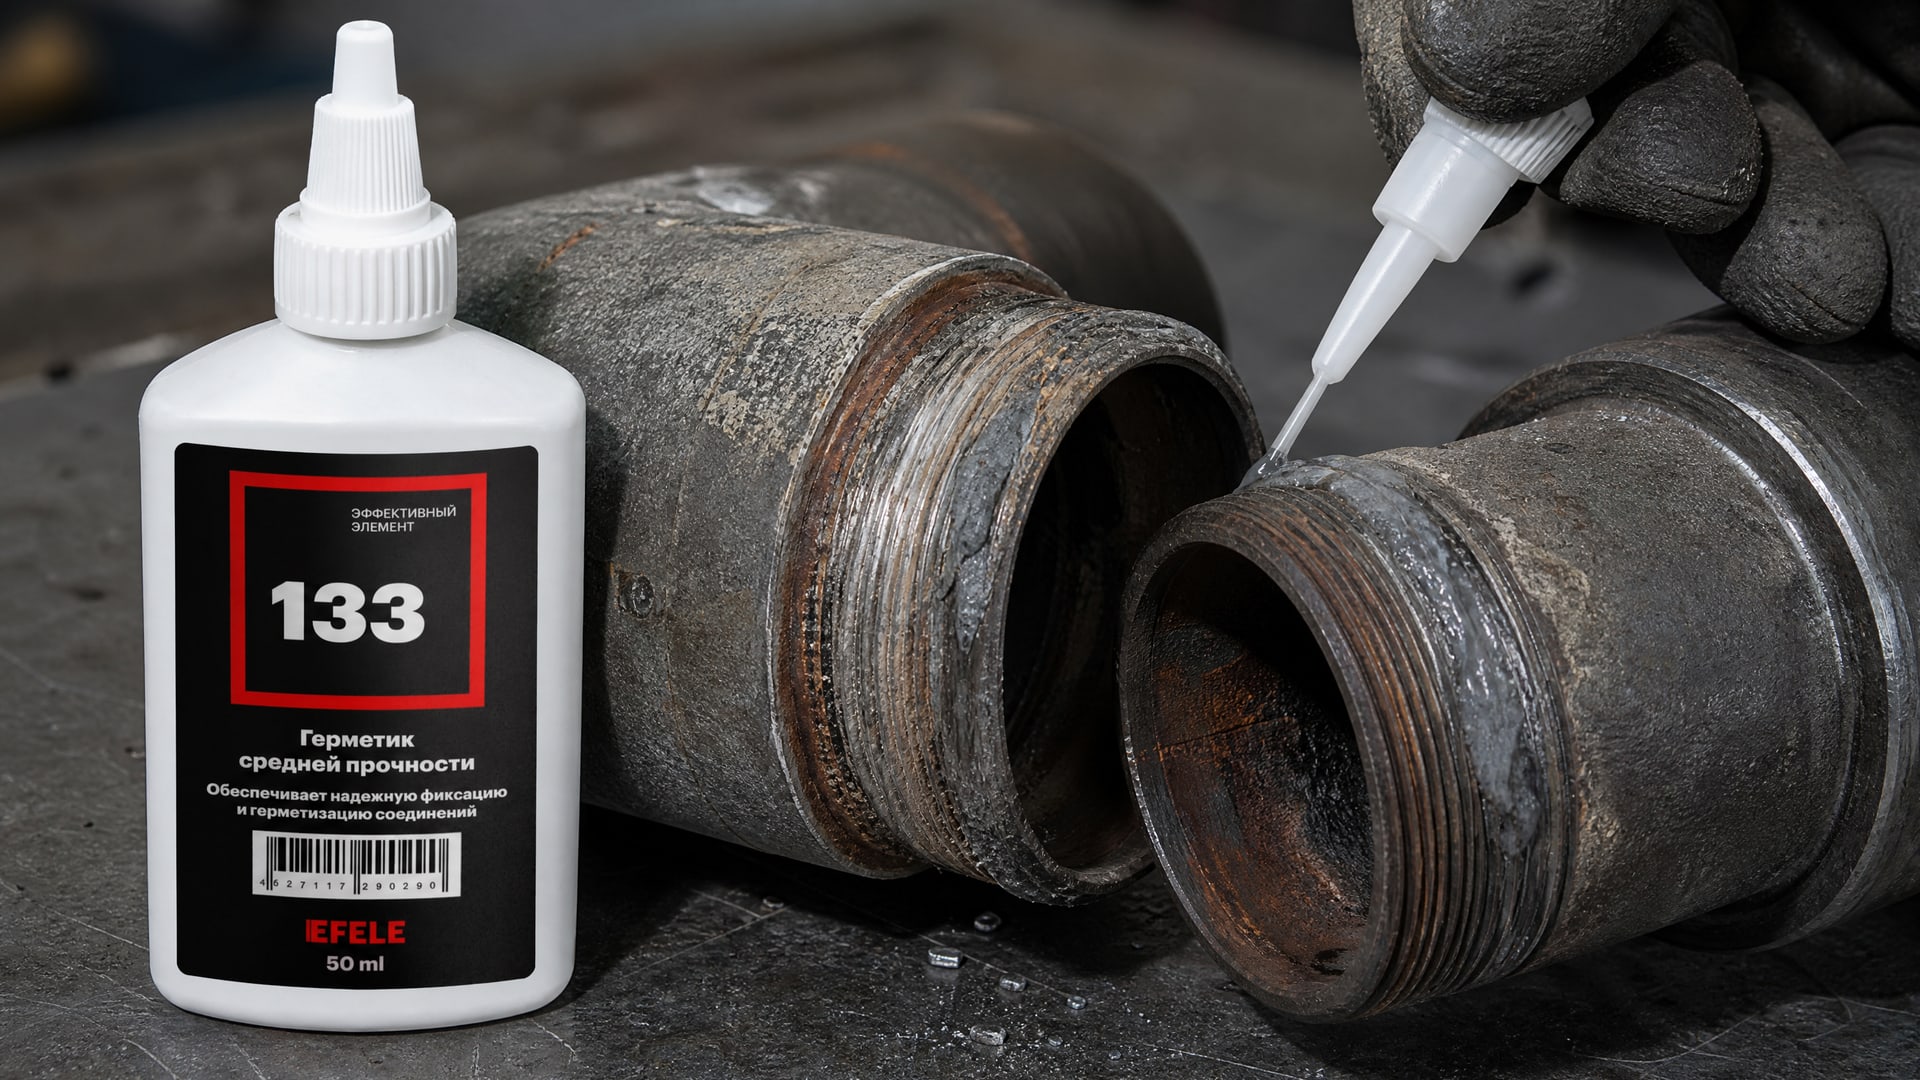
Для резьбовых соединений с большими зазорами, где требуется высокая прочность и герметичность, обращение к специализированному анаэробному герметику EFELE 133, разработанному именно для трубных резьб и способному эффективно работать со значительными промежутками, позволяет избежать частых переделок и гарантирует предсказуемый результат герметизации.
Типичные ошибки при выборе и применении
Ошибка 1: выбор по прочности, а не по зазору.
Многие закупщики смотрят только на механическую прочность герметика и забывают про параметр gap fill. Герметик с высокой прочностью может оказаться бесполезным, если его зазор заполнения не соответствует вашей резьбе.
Ошибка 2: применение без активатора на холоде. Низкая температура окружающей среды замедляет полимеризацию анаэробных составов в разы. На крупной резьбе при +5°C без активатора герметик может отверждаться 48–72 часа или вообще остановиться в процессе.
Ошибка 3: нанесение на загрязненную резьбу. Масло, ржавчина и грязь блокируют контакт герметика с металлом. Загрязнения снижают скорость отверждения и герметичность соединения - это приводит к утечкам даже при правильно выбранном составе.
Ошибка 4: нетерпение. Попытка подать давление или нагрузить соединение раньше, чем герметик полностью полимеризовался (минимум 24 часа для крупной резьбы). Это приводит к выдавливанию герметика из зазоров и разгерметизации.
Ошибка 5: избыток герметика. Слишком густой слой на витках не компенсирует превышение допустимого зазора; избыток материала просто выдавливается из соединения и не улучшает герметичность.
Практические рекомендации по применению
Алгоритм подбора и применения герметика для неплотной резьбы:
1. Измерьте или оцените зазор. Для стандартной метрической резьбы это 15–25 микрометров; для крупной или изношенной - возможно больше 0,30 мм.
2. Откройте техлист герметика. Найдите параметр max gap fill или gap bridging; сравните его с вашим зазором.
3. Определите необходимость активатора. Если температура ниже +15°C, резьба пассивная (нержавейка, алюминий) или зазор больше 25 микрометров - используйте активатор.
4. Подготовьте резьбу. Очистите от грязи и масла щеткой или тряпкой, при необходимости обезжирьте.
5. Нанесите герметик. Тонкая пленка по окружности всех рабочих витков, без избытка.
6. Соберите и затяните. Без задержек, равномерно, до заданного момента.
7. Выждите время отверждения. Минимум 24 часа для полного набора прочности перед давлением или вибрацией.
Таблица ориентировочных параметров для выбора:
| Тип резьбы | Типичный зазор, мкм | Рекомендуемое действие | Необходим активатор? |
|---|
| Стандартная метрическая, новая | 15–20 | Герметик без добавок | Нет |
| Стандартная метрическая, легкий износ | 20–30 | Герметик, проверить gap fill | Возможно |
| Крупная резьба (M36+) | 30–50 | Герметик + активатор или комбинированный метод | Да |
| Трубная дюймовая резьба | 25–40 | Герметик + активатор, возможна фум-лента | Да |
| Изношенная, поврежденная | Свыше 50 | Механический ремонт или комбинированный метод | Да |
Часто задаваемые вопросы
Почему герметик не схватывается на большой резьбе?
Основная причина - слишком большой зазор, где полимеризация проходит медленнее из-за недостатка контакта с металлом. Вторая причина - отсутствие активатора при низкой температуре. Третья - загрязнение или масло на резьбе. Проверьте все три фактора: измерьте зазор, используйте активатор и очистите резьбу перед повторной попыткой.
Можно ли наносить анаэробный герметик на уже загрязненную резьбу?
Нет, герметик не будет держать. Грязь, ржавчина и масло блокируют адгезию состава к металлу, и герметичность не достигается даже при правильном выборе герметика. Предварительная очистка тряпкой или щеткой с последующим обезжириванием - обязательна.
Нужен ли активатор при комнатной температуре?
При +20...+25°C активатор не критичен для стандартной резьбы с нормальным зазором, но при +5...+15°C или при крупной резьбе его использование ускоряет отверждение в 2–3 раза и улучшает результат. На практике закупщики часто добавляют активатор «на всякий случай» при работе осенью и зимой.
Что делать, если зазор явно больше 0,30 мм?
Анаэробный герметик уже не является основным решением. Рассмотрите механический ремонт резьбы (перерезание под больший метиз или спиральная вставка), комбинированный метод (герметик плюс фум-лента) или специализированные составы с расширенной способностью заполнения. На практике при вибрирующих соединениях часто применяют именно комбинацию герметика и фум-ленты.
Как правильно наматывать герметик на резьбу перед сборкой?
Герметик наносится не обмоткой, а равномерным слоем по окружности витков. Начните с верхнего витка и нанесите тонкую пленку, заполняя зазоры между витками по всей глубине. Наносить нужно сразу перед сборкой, без длительных пауз, чтобы герметик не начал полимеризоваться до затяжки соединения.
Заключение
Выбор анаэробного герметика для резьбы с большим зазором начинается с понимания его ограничений. Это не универсальное решение для любой неплотной резьбы, а состав с жестким диапазоном рабочих зазоров - примерно 6–30 микрометров оптимально, и резко теряющий эффективность при зазорах свыше 0,30 мм. Правильный подбор требует трех шагов: измерение или оценка реального зазора, сверка с параметром gap bridging в техлисте герметика и решение о необходимости активатора. Обязательны очистка резьбы перед нанесением и выдерживание 24 часов перед нагрузкой. Если зазор явно выходит за допустимые пределы, рассмотрите механический ремонт резьбы или комбинированный метод (герметик плюс фум-лента). Следуя этим принципам, вы избежите типичных ошибок и обеспечите надежную герметизацию соединения.