Резьбовые соединения в вибрирующих узлах - гидравлика, пневматика, компрессорные линии - подвергаются двум одновременным угрозам: протечкам от вибрационного смещения витков и самоотвинчиванию под действием циклических нагрузок. Обычные способы герметизации (ФУМ-лента, льняная подмотка, паста) здесь недостаточны, потому что они не связывают металл и не препятствуют раскручиванию под колебаниями. Для таких применений используют анаэробные резьбовые герметики - составы, которые полимеризуются в бескислородной среде между витками резьбы и образуют прочное, упругое соединение, устойчивое к ударам и периодическим смещениям. Эта статья расскажет, как выбрать правильный герметик, на какие параметры смотреть при вибрациях и как избежать типичных ошибок при монтаже.
Что происходит с резьбой под вибрацией
Вибрирующее соединение испытывает микроскопические циклические смещения - фреттинг.
Витки резьбы скользят друг относительно друга, образуя микротрещины, выкрашивание металла и постепенное увеличение зазоров. Параллельно идет ослабление момента затяжки: каждый цикл вибрации «отматывает» резьбу на долю оборота, пока соединение не разрушится и не начнет течь. Стандартная герметизирующая паста или ФУМ-лента в такой ситуации работает кратковременно - они либо выдавливаются из зазора, либо теряют упругость после серии колебаний.
Анаэробные герметики решают эту задачу на ином уровне: химический полимер связывает витки, превращая резьбовой зазор в единый упругий блок. Соединение становится способным поглощать микросмещения без потери герметичности. При этом прочность и скорость отверждения зависит от конкретной марки: одни составы фиксируют резьбу за 10–20 минут, другие требуют 20–40 минут, а третьи предназначены только для герметизации без антиразбора.
Выбор герметика по типу задачи и параметрам
Промышленные анаэробные резьбовые герметики различаются по назначению, рабочим температурам и допускам.
Три ключевых различия помогут не ошибиться:
Герметизация против фиксирования
Часть составов рассчитаны только на герметизацию - они предотвращают утечку, но не препятствуют медленному раскручиванию под вибрацией. Другие одновременно герметизируют и фиксируют резьбу, обеспечивая виброустойчивость. В техническом описании это всегда указывается отдельно: ищи формулировки «resisting high pressures and vibrational loosening» или «vibration-resistant locking». Если в паспорте нет прямого упоминания устойчивости к вибрации, состав не подходит для вибронагруженных узлов.
Давление и температура
Для гидравлических и пневматических линий производители указывают максимальное давление: до 10 000 psi для жидкостей и 2 000 psi для газов - это критически важная цифра, которую нужно сверить со спецификацией узла. Температурный диапазон колеблется от минус 40°C до +260°C в зависимости от марки. Если в вашей системе вибрирующее соединение также греется, нужен состав с указанным верхним пределом не ниже расчетной температуры плюс 10–20°C запаса.
Диаметр и тип резьбы
Анаэробные герметики стандартно подходят для резьбы диаметром до 2 дюймов. Для конической и параллельной резьбы в одном узле рекомендации одинаковые, но нужно убедиться, что состав нанесен именно в зону полного зацепления витков, иначе полимеризация замедлится и герметичность будет неполной.
Подготовка поверхности и нанесение
Качество герметизации резьбовых соединений при вибрации зависит не столько от выбора состава, сколько от подготовки.
Анаэробные герметики могут переносить небольшую загрязненность, но для максимальной прочности требуется три простых операции:
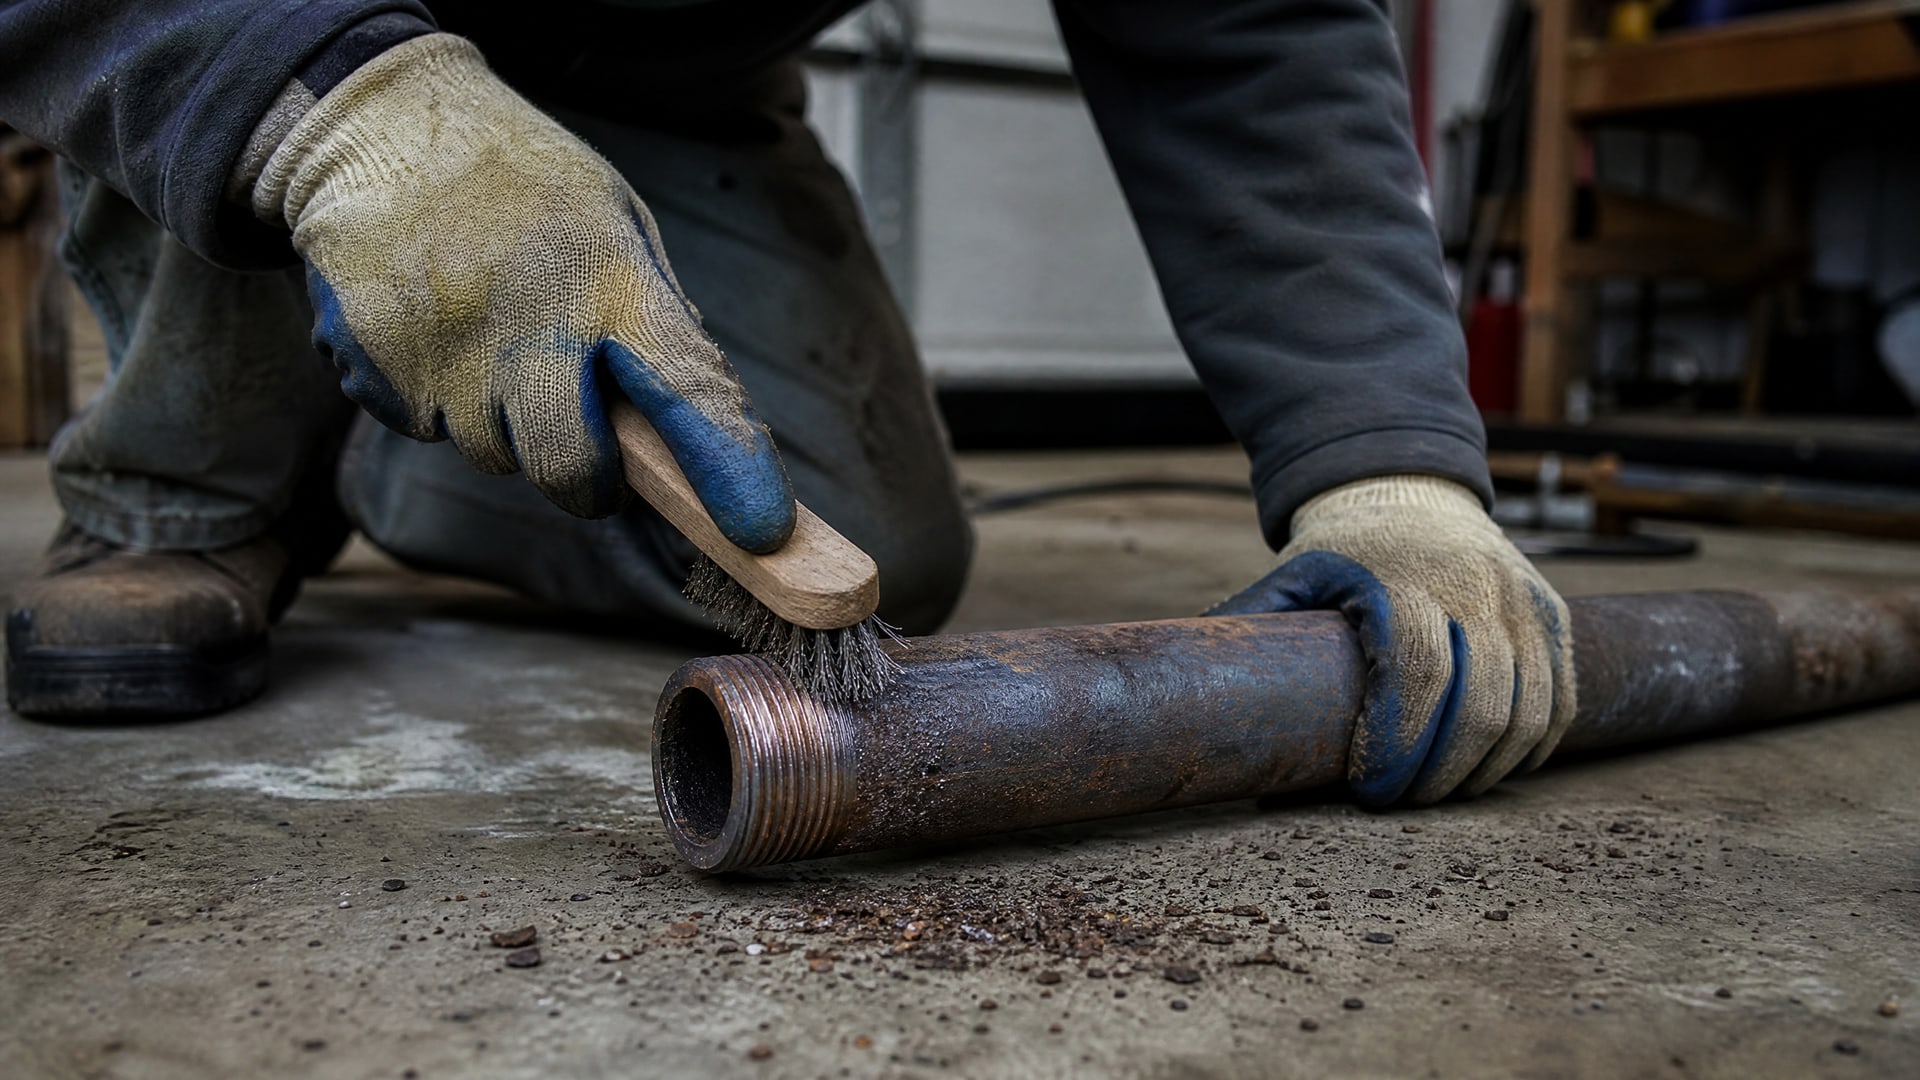
Очистка. Удалить старый герметик, ржавчину, смазку механическим способом - щеткой, скребком или ветошью. Для нержавеющей стали рекомендуется легкая абразивная обработка.
Обезжиривание. Протереть поверхность ветошью, смоченной спиртом или уайт-спиритом. Это критично, потому что масло и окислы замедляют полимеризацию анаэробного состава.
Высушивание. Дать детали высохнуть на воздухе или протереть сухой ветошью. Влага не препятствует отверждению, но замедляет его.
На пассивных металлах - оцинкованной стали, алюминии, нержавейке - полимеризация идет медленнее, чем на черных сталях. Для таких поверхностей либо выбирают анаэробные составы с заявленной совместимостью, либо используют активаторы-ускорители, которые наносят вторым слоем перед герметиком.
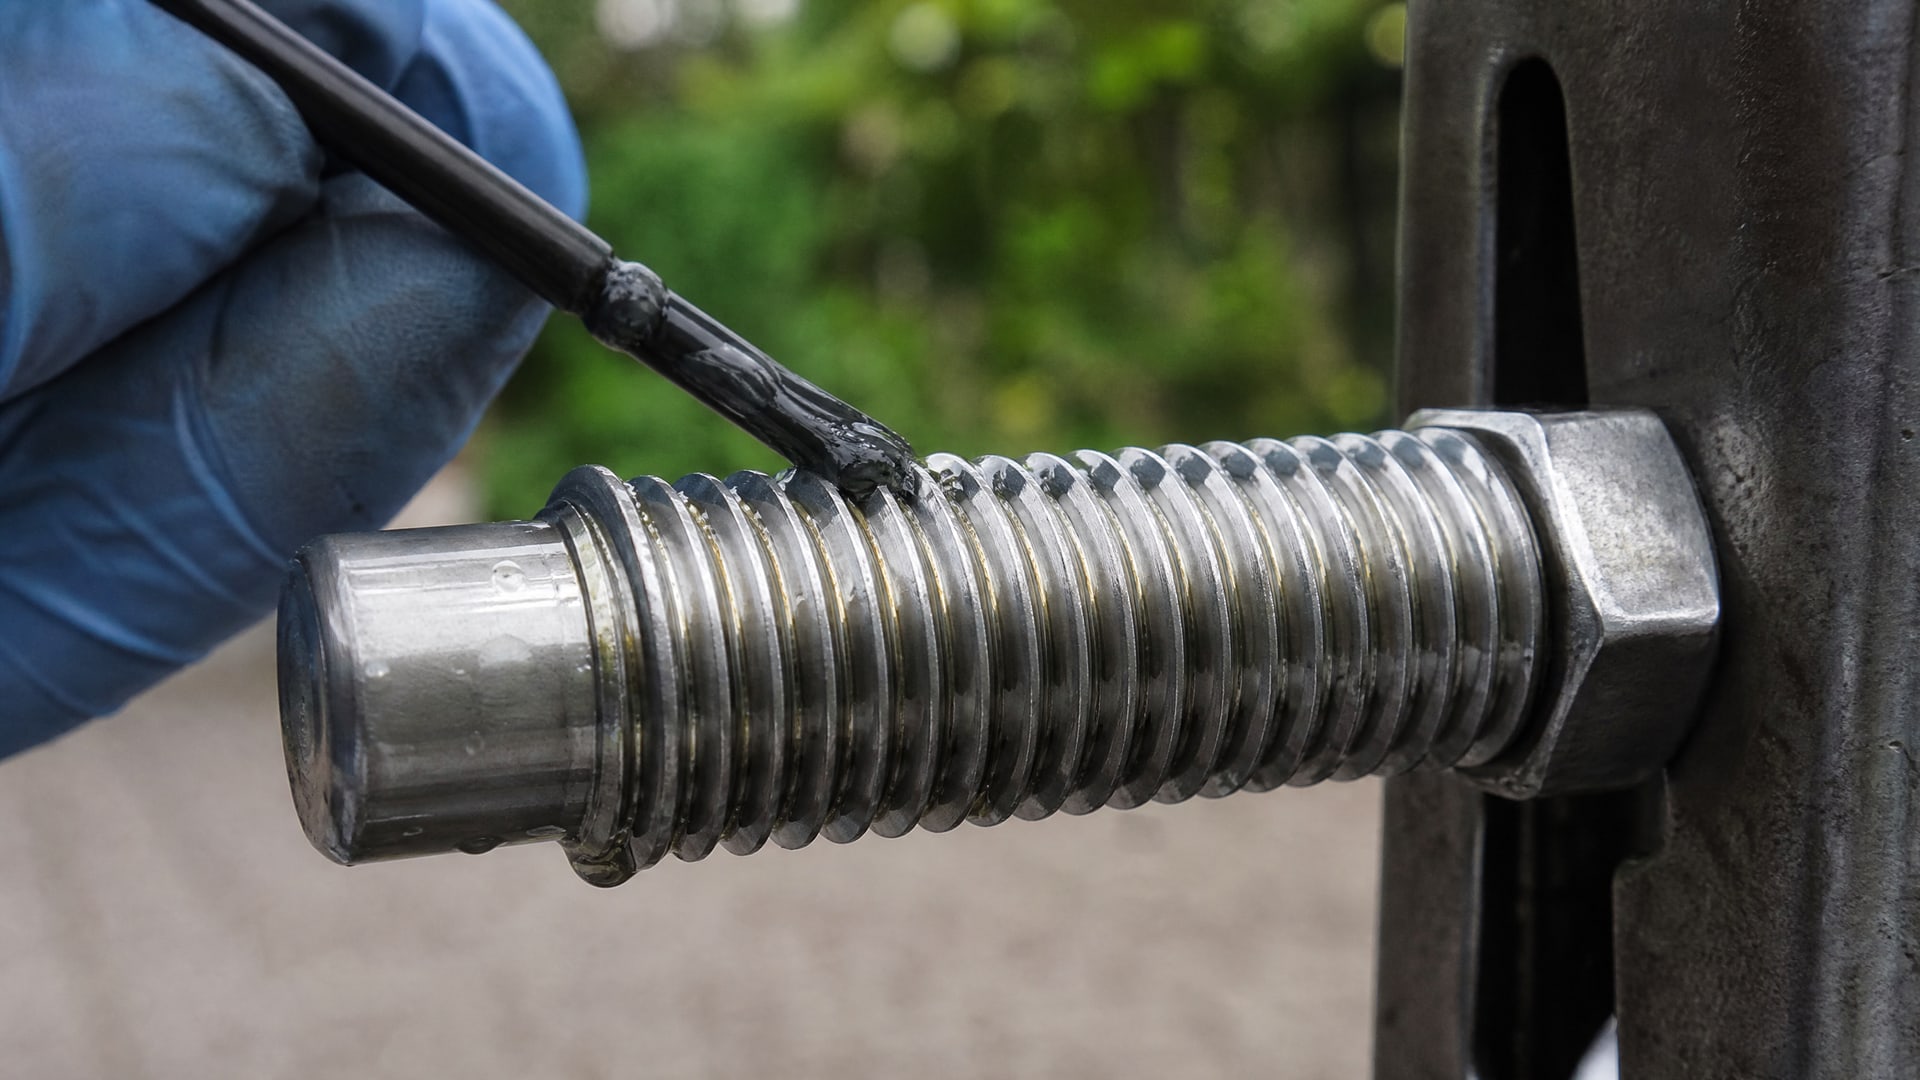
Нанесение выполняют непрерывным кольцевым валиком на 1–2 витка от входной кромки резьбы. Этого достаточно для полной герметизации, а больший объем создает излишек, который усложняет сборку и замедляет отверждение. После нанесения соединение затягивают стандартным инструментом до штатного момента затяжки - анаэробный герметик не требует особых усилий и совместим с обычной механикой монтажа.
Герметик для резьбы при высоких нагрузках: температура, циклирование и химстойкость
Вибрирующие соединения в промышленности часто находятся в экстремальных условиях.
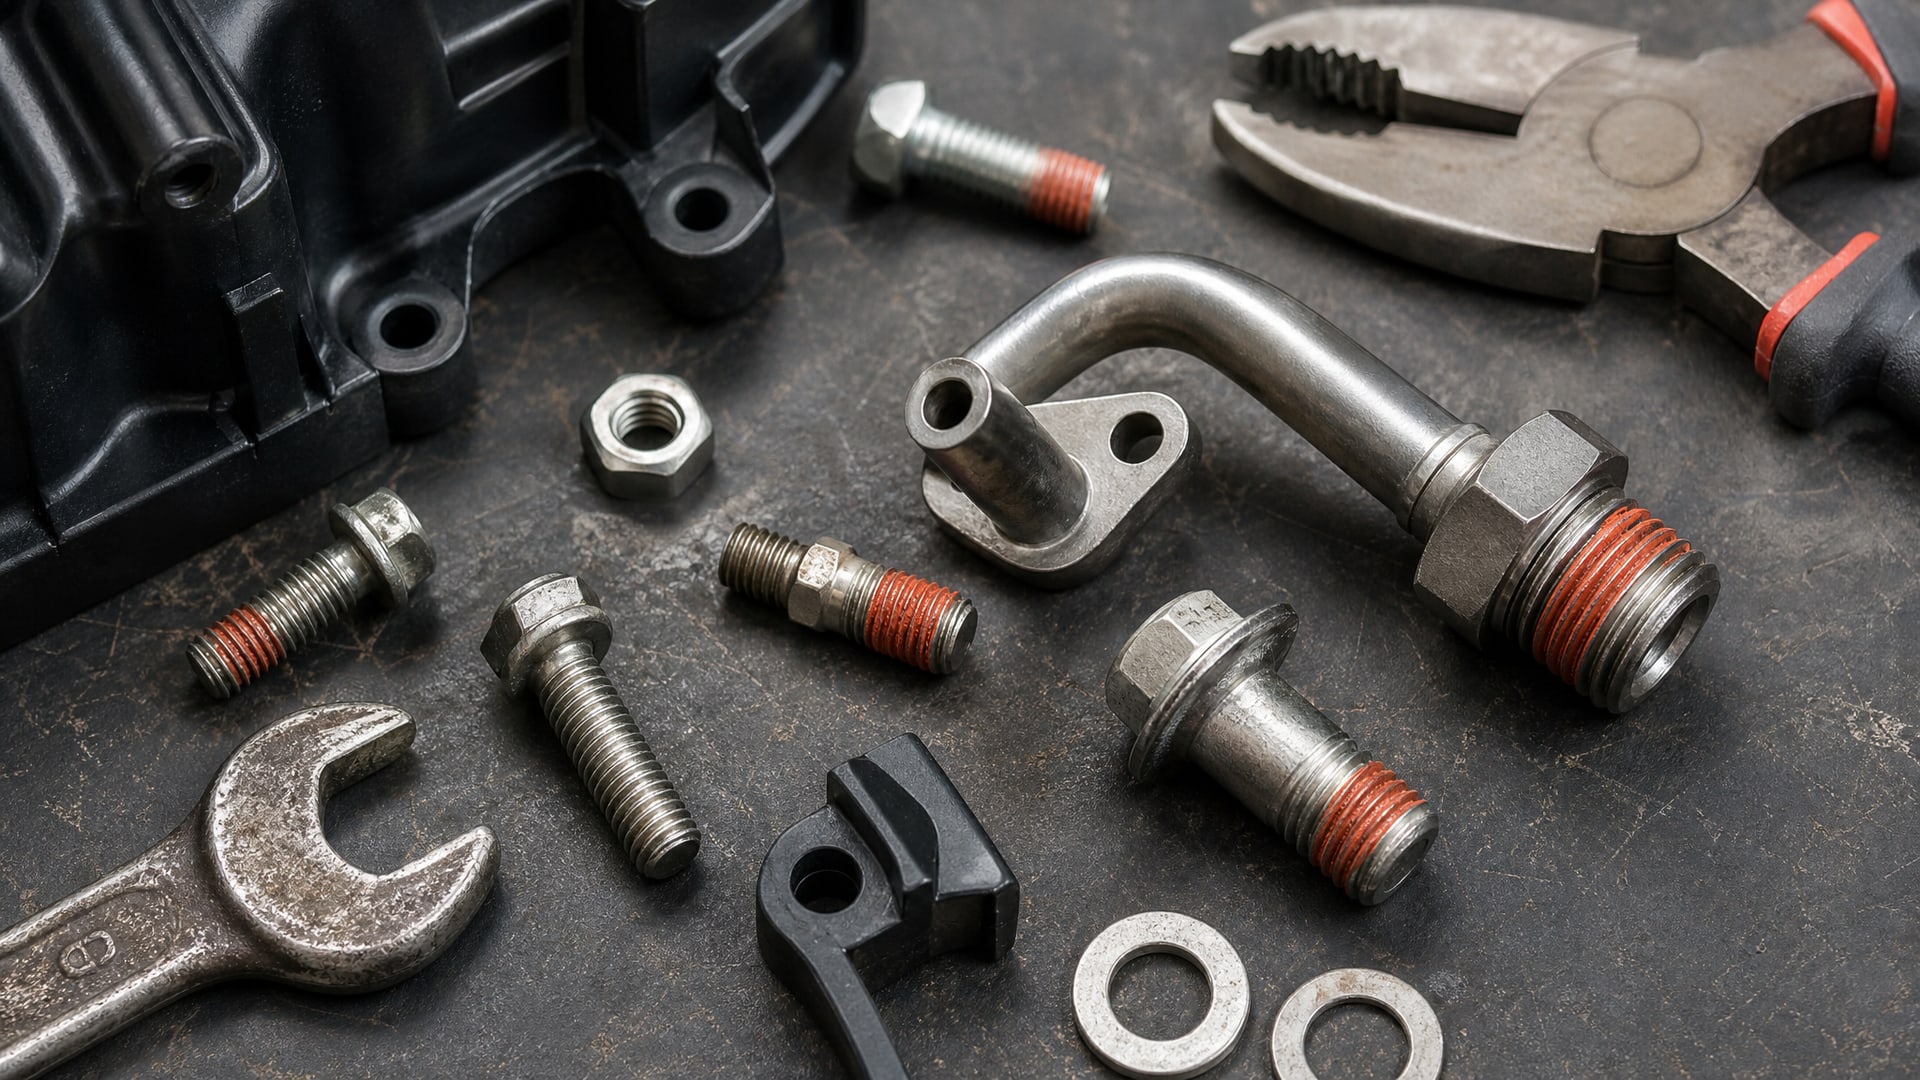
Резьба может испытывать одновременно циклические нагрузки, нагрев от трения или от среды, и агрессивное воздействие масел, топлива, щелочей. Анаэробные герметики различаются по химической стойкости:
Стандартные составы держат температуру до 150–180°C и совместимы с минеральными маслами, топливом и водой.
Усиленные (промышленные) версии работают до 260°C и сохраняют упругость при термоциклировании: чередовании нагрева и охлаждения.
Специальные формулировки предназначены для газ-жидкостных систем, где внутри резьбы может быть как жидкость, так и газ.
Для вибронагруженных узлов, где герметик одновременно испытывает фреттинг и циклический нагрев, рекомендуются именно промышленные версии с явным указанием в паспорте диапазона температур и устойчивости к термоциклам. Анаэробные герметики, рассчитанные на высокие вибрации и нагрузки, используются закупщиками и инженерами второй-третий год подряд там, где они однажды прижились.
Регуляторные требования для питьевых систем и сантехники
Если резьбовое соединение находится в контакте с питьевой водой, сантехнической арматурой или системой коммунального водоснабжения, стандартного анаэробного герметика недостаточно.
Требуются отдельные сертификации и регистрации, которые подтверждают, что состав не выделяет токсичные вещества, не влияет на вкус, цвет и запах воды.
Основные стандарты в этой области:
- NSF/ANSI 61 и NSF/ANSI 14 - американские стандарты для питьевой воды и сантехнических материалов.
- IAPMO PS 36-2014e1 и UPC (Uniform Plumbing Code) - нормативы, требуемые в некоторых странах и регионах для водопроводных систем.
- ULC - канадский стандарт для материалов в контакте с питьевой водой.
Перед закупкой герметика для таких применений обязательно сверить паспорт со спецификацией проекта. Если требование о NSF или IAPMO указано в контрактных документах, обычный промышленный герметик, даже очень прочный и виброустойчивый, не пойдет. Нужен отдельно сертифицированный продукт, даже если его цена немного выше.
Альтернативные подходы и когда они срабатывают
Анаэробные герметики - основной выбор для вибронагруженной резьбы, но в некоторых ситуациях применяют альтернативы.
Pre-applied (наложенные на заводе) герметики. Производитель наносит герметик на резьбу детали до отправки. Это дает гарантированную консистенцию, сокращает этап подготовки на месте монтажа и исключает риск небрежного нанесения. Pre-applied решения позиционируются как подходящие для «all levels of vibration» и часто используются в оборонной, аэрокосмической и автомобильной промышленности. Недостаток - жесткая регламентация поставок и невозможность корректировки на месте.
Механическое фиксирование. На очень высоких температурах, когда верхний предел анаэробных герметиков недостаточен, или на очень больших зазорах иногда комбинируют резьбовой герметик с механическим стопором: контргайкой, шайбой Люка или коническими шайбами. Это добавляет массу, но в критичных узлах оправданно.
Смазки с адгезией. Для менее критичных вибрирующих соединений, где полная герметизация не требуется, но нужна защита от смещения, применяют пластичные смазки с высокой адгезией (прилипанием к металлу). На линиях фасовки, где резьбовой узел испытывает умеренные вибрации и не требует герметичности, такие смазки в сочетании с периодической подтяжкой дают достаточный результат. EFELE 113 используется именно в такого рода узлах, предотвращая самоотвинчивание и протечки при умеренных вибрационных нагрузках.
Критические ошибки при применении герметика
Нанесение без очистки.
Пыль, старый герметик или масло под новым слоем герметика замедляют полимеризацию и снижают адгезию. Результат - герметичность теряется за несколько дней работы.
Избыток состава. Если нанесено не непрерывный валик на 1–2 витка, а целая лужа герметика, полимеризация затягивается, часть состава выдавливается при затяжке, и финальная граница герметизации остается неопределенной.
Затяжка до полного отверждения. Анаэробные герметики требуют технологической прочности 10–40 минут в зависимости от типа. Если затянуть соединение раньше и начать его нагружать, герметик может сдвинуться относительно витков. Рекомендуется дождаться полного отверждения перед эксплуатацией под полной нагрузкой.
Выбор состава без учета материала резьбы. На оцинкованной, алюминиевой или нержавеющей резьбе стандартный анаэробный герметик может отверждаться в два раза дольше. Если не выбрать специальный состав или не применить активатор, результат может быть неудовлетворительным.
Несоответствие регуляторным требованиям. Использование промышленного герметика без NSF-сертификации в питьевой системе, даже если он герметичен и виброустойчив, может привести к отказу инспекции и переделкам.
Часто задаваемые вопросы
Чем анаэробный герметик отличается от обычной герметизирующей пасты?
Обычная паста (льняная подмотка, сантехническая паста) - механическое уплотнение, которое зависит от остаточного давления затяжки. Под вибрацией она выдавливается и теряет упругость. Анаэробный герметик химически связывает витки, образуя эластичный полимер, который поглощает микросмещения. Это несравнимо более надежное решение для вибрирующих узлов.
Насколько долго отверждается анаэробный герметик при вибрации?
Полимеризация анаэробного герметика идет 10–40 минут в зависимости от марки, материала резьбы и температуры. На черной стали это быстрее, на нержавейке медленнее. После технологической прочности (когда соединение уже держит) герметик продолжает набирать полную прочность сутки-двое. Для узлов, которые сразу после монтажа попадут под вибрацию, рекомендуется дождаться полного отверждения перед нагружением.
Годится ли один герметик для резьбы диаметром от 1/4 до 2 дюймов?
Да, промышленные анаэробные герметики обычно работают на этом диапазоне без переподбора. Меняется только объем наносимого состава: для малых диаметров достаточно тонкого валика, для крупных - полнотелый кольцевой валик на 1–2 витка.
Можно ли использовать одинаковый герметик для гидравлики и питьевой воды?
Нет, это две разные категории. Гидравлический герметик проверен на совместимость с маслами, давлениями и температурами, но не на безопасность для человека. Герметик для питьевой воды должен иметь NSF или IAPMO сертификацию. Невнимание к этому приводит к отказам инспекции и к переделкам на объекте.
Что делать, если герметик не отверждается на оцинкованной резьбе?
Оцинковка замедляет полимеризацию анаэробного герметика. Решение: либо выбрать состав с заявленной совместимостью с пассивными металлами, либо перед нанесением герметика нанести активатор-ускоритель (он поставляется отдельно) и дать ему высохнуть. Активатор химически подготовит поверхность, и герметик отвердеет за нормальное время.
Заключение
Герметизация резьбовых соединений при высоких вибрациях невозможна без анаэробного герметика, который связывает витки и препятствует одновременно протечкам и самоотвинчиванию. Ключевой момент - различать между чистой герметизацией и виброустойчивым фиксированием: не все составы обеспечивают оба свойства, нужно проверять техническое описание. Правильный выбор герметика начинается с параметров узла: давление, температура, материал резьбы, диаметр и регуляторные требования (например, NSF для питьевой воды). Затем следует тщательная подготовка поверхности - очистка, обезжиривание, высушивание - и дозированное, непрерывное нанесение на 1–2 витка от входа резьбы.
Следующий шаг: возьмите спецификацию вашего резьбового узла (давление, температуру, материал, диаметр), составьте список требуемых допусков и сертификаций, и подберите анаэробный герметик со 100-процентным совпадением. Это избавит вас от пересборок, утечек и вибрационных отказов на производстве.