Герметизация резьбовых соединений при повышенных температурах - критичная задача для теплосетей, котельных, приборостроения и оборудования, работающего в условиях нагрева. Обычные силиконовые герметики рассчитаны на температуры до +200 °C, тогда как промышленное оборудование часто требует стойкости к +260...+315 °C и выше. Выбор между высокотемпературными силиконами, анаэробными клеями и специализированными составами зависит от режима нагрева, давления в соединении и требований к разборности конструкции.
Статья разъясняет разницу между рабочей и кратковременной температурой герметика, показывает, какие параметры реально важны при выборе, и объясняет, почему герметик и резьбовая паста - это не одно и то же. Информация пригодится инженерам, закупщикам и техническим специалистам, которые подбирают материал для конкретного оборудования.
Типы герметиков для высокотемпературных резьб
Рынок предлагает несколько классов герметиков, различающихся температурным диапазоном и назначением.
Обычный универсальный силикон держит нагрев до +200 °C в постоянном режиме и используется для общих целей. Высокотемпературные силиконовые герметики, в том числе нейтральные и кислотные составы, рассчитаны на +260...+315 °C; они отличаются стабильностью при длительном нагреве и сохранением эластичности.
Красные высокотемпературные силиконы являются вершиной этого класса: их кратковременная стойкость достигает +370 °C. Однако кратковременная температура - это не рабочая норма, а допустимый экстренный пик, который оборудование может выдержать ограниченное время без потери герметичности. На практике такие составы используют в тепловых узлах, печах и системах дымоходов.
Для печей, каминов и дымоходов с температурами свыше +300 °C постоянно применяют силикатные герметики, которые держат стойкость до +1300 °C длительно и до +1500 °C кратковременно. Это совершенно иной класс материала, на основе неорганического связующего; силикатные герметики не имеют эластичности обычного силикона, но обеспечивают максимальную огнестойкость.
Рабочая температура, кратковременная температура и режим нагрева
Производители указывают две разные температурные характеристики, и их часто путают.
Рабочая температура - это диапазон, при котором герметик работает длительно (месяцы, годы) без существенной деградации свойств. Для большинства высокотемпературных силиконов рабочая температура составляет +260...+300 °C.
Кратковременная температура (пиковая) - это максимум, который герметик выдерживает на ограниченное время (минуты, часы) при срабатывании аварийной защиты или переходном режиме. Например, если на упаковке написано «до +350 °C», это часто означает именно кратковременный предел; рабочая температура может быть существенно ниже.
Выбирая герметик, инженер должен знать реальный режим оборудования. Если теплоноситель нагревается до +240 °C постоянно, то герметик с диапазоном +260...+315 °C подойдет с достаточным запасом. Если же пиковая нагрузка может взлететь на короткое время до +350 °C, нужен состав, который это выдержит.
Режим нагрева тоже важен: сухой жар в печи, влажный пар в котельной и продукты сгорания в дымоходе - это разные условия, требующие разных материалов. Влага и химические компоненты дыма могут ускорить старение герметика, даже если он формально подходит по температуре. При выборе стоит уточнить тип нагрева в техническом задании.
Технические параметры и их влияние на качество герметизации
Помимо максимальной температуры, на качество герметизации влияют несколько параметров, указываемые в карточке товара.
Время образования пленки - это время, за которое герметик переходит в состояние, при котором его можно слегка потрогать без нарушения герметичности. Для различных составов это может быть 5–30 минут. Соединение нельзя нагружать и вращать до образования пленки; ранняя тепловая нагрузка может ухудшить результат.
Скорость отверждения измеряется в миллиметрах в сутки - обычно 2–3 мм/сутки. Это означает, что герметик глубиной в 1 см полностью отвердеет за 3–5 суток. До полного отверждения герметик остается подвижным и может вытечь или смазаться при вибрации.
Твердость указывается по шкале Shore A (обычно 26–40 единиц для высокотемпературного силикона). Более высокая твердость означает менее эластичный материал; в резьбовых соединениях, подверженных термоциклам, нужна определенная подвижность, чтобы герметик не растрескался.
Прочность на разрыв (обычно 1,7–2,41 МПа) показывает, какое усилие герметик выдержит перед разрывом. Удлинение при разрыве (270–600%) характеризует его эластичность: чем выше процент, тем больше герметик может растянуться при деформации соединения без потери герметичности.
Все эти параметры работают в комплексе. Герметик с низкой эластичностью при быстрых температурных переходах может треснуть. Состав с очень мягкой консистенцией будет вытекать из глубокой резьбы. Выбор нужно делать с учетом всей совокупности свойств.
Система отверждения герметика и совместимость с металлами
Высокотемпературные силиконовые герметики различаются по системе отверждения - это влияет на их поведение при контакте с материалом резьбы и окружающей средой.
Кислотные системы отверждаются с выделением уксусной кислоты, которая может слегка корродировать чувствительные металлы (например, некоторые цветные сплавы). Однако для стальной резьбы они безопасны. Кислотные герметики обычно дешевле.
Нейтральные и оксимные системы не выделяют кислоту и более универсальны. Они подходят для алюминия, меди, чугуна и стали. Нейтральные составы часто маркируются как «не содержит ацетокси» и считаются более безопасными для чувствительных деталей.
Ацетокси-системы также безопасны для большинства металлов, но при отверждении выделяют небольшое количество летучих компонентов, которые могут ухудшить характеристики близко расположенных электронных датчиков. Для оборудования с электроникой рядом лучше выбрать нейтральный состав.
При герметизации резьбы в медных или алюминиевых корпусах нужно проверить совместимость герметика с материалом. В карточке товара часто указана совместимость со стеклом, металлом, керамикой - это означает прочность адгезии и отсутствие коррозии.
Разница между герметиком и резьбовой пастой для высоких температур
Часто техники путают силиконовый герметик и специализированную резьбовую пасту, думая, что это одно и то же.
На самом деле это разные материалы с разными назначениями.
Силиконовый высокотемпературный герметик предназначен для создания непрерывной герметичной пленки между поверхностями. Он отверждается, образует эластичный слой, и герметичность обеспечивается именно этим слоем. При этом герметик может служить пломбой в шве, но удалять его сложновато - нужно разрывать пленку.
Резьбовая паста (часто вязкая, плотная масса) работает иначе: она заполняет зазоры между витками резьбы, но при разборке соединения извлекается достаточно легко. Паста не отверждается в твердое состояние и позволяет легко разобрать резьбу даже после многих лет использования. Некоторые резьбовые пасты имеют антифрикционные присадки, которые снижают момент затяжки.
Для редко разбираемых резьб, работающих при высокой температуре и давлении, подходит именно герметик, потому что он создает надежный барьер. Для часто разбираемых резьб (например, в техническом обслуживании) лучше пригодится резьбовая паста. Если в соединении требуется температурная стойкость до +180 °C и высокая фиксация, рекомендуется использовать специализированные анаэробные клеи, которые работают точно для этой задачи и обеспечивают более предсказуемый результат.
Выбор герметика для конкретных условий эксплуатации
Процесс выбора начинается с уточнения параметров оборудования.
Сначала нужно определить рабочую температуру - то, при которой система работает нормально. Затем - возможные пиковые температуры при аварийных ситуациях. Третий фактор - тип нагрева: сухой жар или контакт с влагой, паром, дымом.
Если рабочая температура +240 °C и изредка может подняться до +280 °C, герметик с диапазоном +260...+315 °C обеспечит достаточный запас. Если же система регулярно работает при +280...+300 °C, нужен состав, рассчитанный именно на эти значения как рабочую температуру.
Для резьб в котельных и систем отопления, где присутствует влажный пар и вероятны микротечи, герметик должен сохранять адгезию при влажности. Для дымоходов и каминов (если речь идет о температурах выше +500 °C) обычный даже высокотемпературный силикон недостаточен - потребуется силикатный герметик.
Для пищевого оборудования, работающего при высоких температурах (например, фасовочные или упаковочные линии), нужно искать герметики с подтверждением пищевого контакта. Однако большинство высокотемпературных силиконов в стандартной комплектации этого не имеют; требуется отдельная проверка по документации производителя.
При выборе материала полезно также посмотреть на допустимую толщину слоя (обычно до 6 мм для силиконов) и на рекомендуемую температуру нанесения. Большинство высокотемпературных герметиков можно наносить только в диапазоне +5...+40 °C, поэтому зимние работы в неотапливаемых помещениях потребуют подготовки.
Практические рекомендации при герметизации резьбы при нагреве
При герметизации резьбового соединения, работающего при повышенной температуре, нужно следовать определенной последовательности.
Сначала резьба очищается от старых герметиков, грязи и масла. Обезжиривание важно для адгезии; можно использовать спирт или ацетон.
После нанесения герметика резьбу аккуратно вворачивают, чтобы материал заполнил зазоры между витками. Не стоит сразу наносить максимальное усилие - герметик еще не образовал пленку. После того как герметик образовал пленку (время указано в инструкции, обычно 5–30 минут), можно затянуть соединение полностью.
Полное отверждение герметика - это отдельный процесс, занимающий 2–5 суток в зависимости от толщины слоя. До полного отверждения систему нельзя подвергать интенсивной нагрузке, вибрации или резким перепадам температуры. Если необходимо запустить оборудование раньше, нужно выбрать герметик с более быстрым отверждением (уточнить в карточке товара).
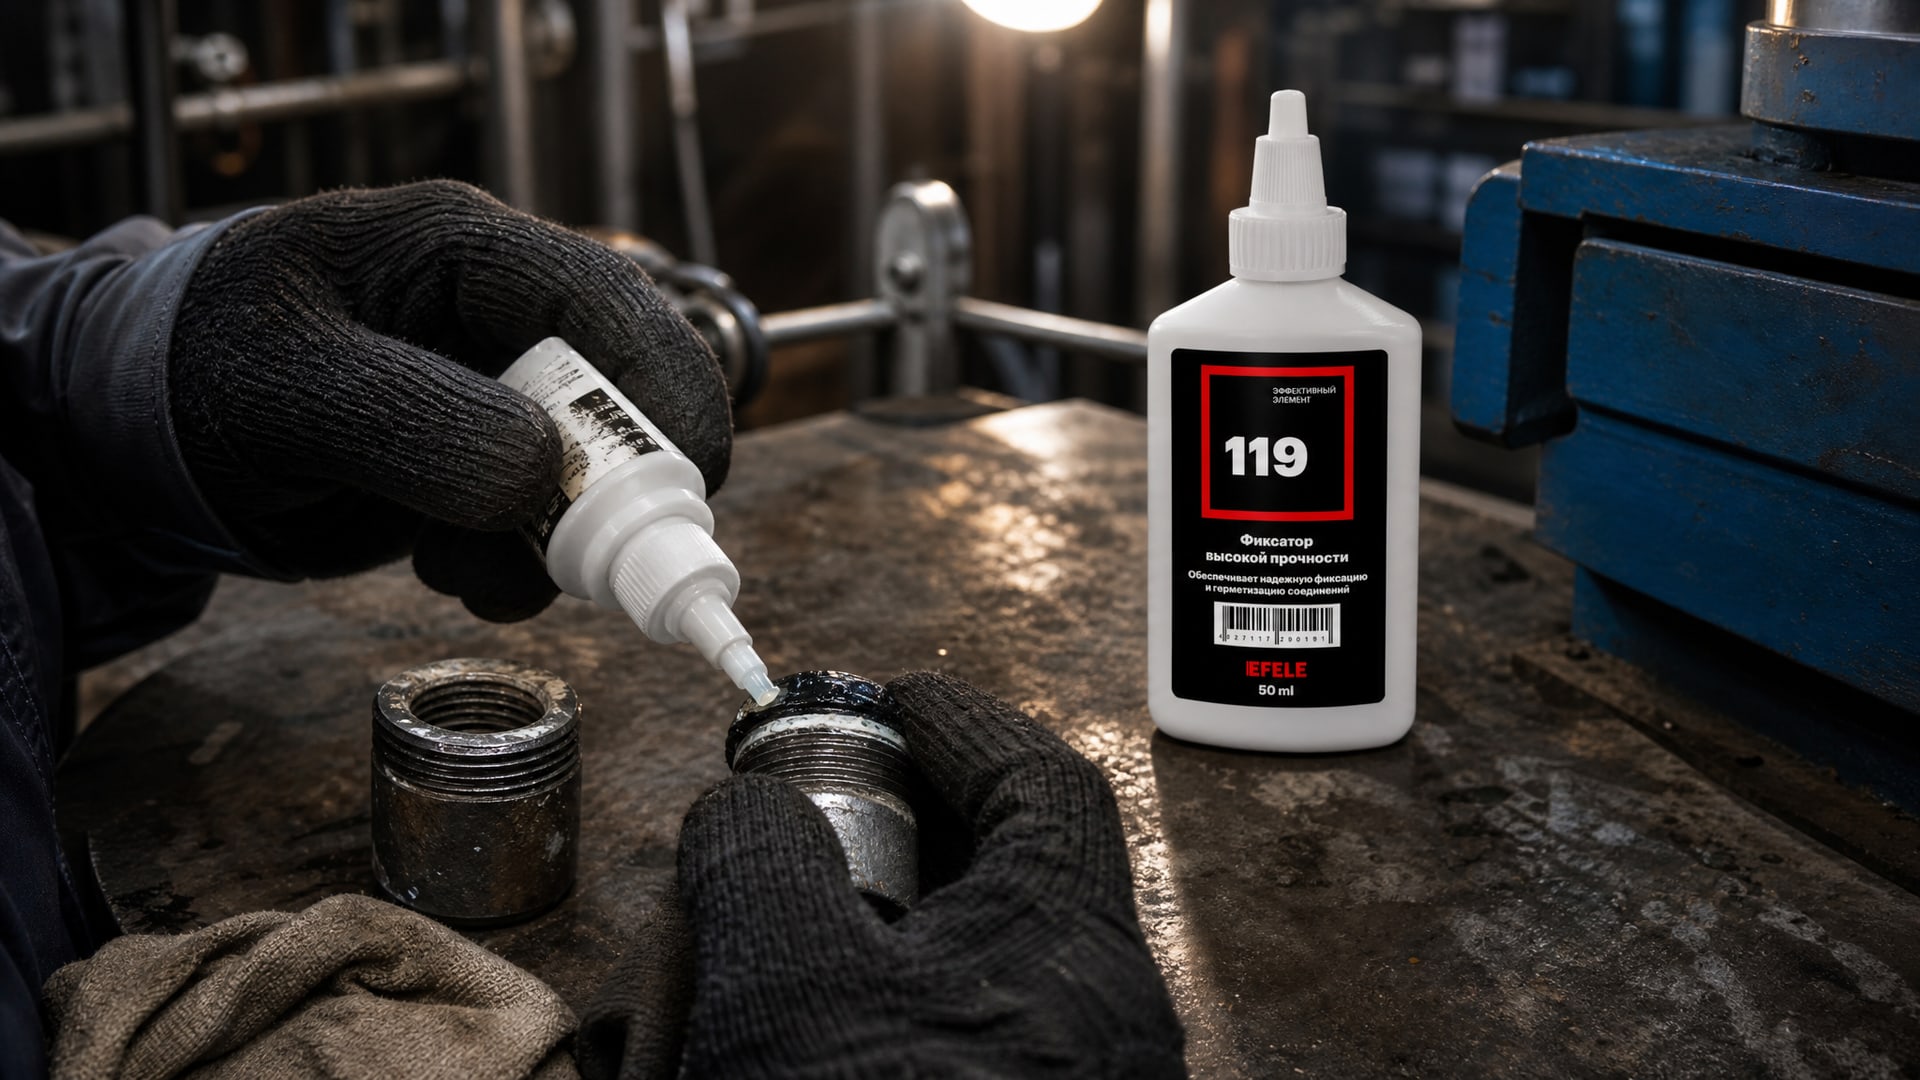
При выборе между герметиком и другими методами герметизации (например, анаэробными клеями) стоит учитывать разборность. Если резьба впоследствии потребует обслуживания, герметик можно удалить механически (ножом, скребком) после полимеризации. Для случаев, когда требуется особо высокая термостойкость до +280 °C и одновременно надежная фиксация редко разбираемых резьб, рекомендуется использовать анаэробный клей EFELE 119, который специально разработан для таких условий и обеспечивает как герметичность, так и механическую прочность соединения.
Часто задаваемые вопросы
Какой герметик выбрать для пищевого оборудования, работающего при высоких температурах?
Большинство стандартных высокотемпературных герметиков не имеют подтверждения пищевого контакта. Для пищевого оборудования нужно отдельно проверить документацию производителя и наличие сертификата. Стойкость к высокой температуре и пищевой допуск - это два разных требования, и конкретный состав должен подтверждать оба. Не все высокотемпературные силиконы подходят для прямого контакта с едой.
В чем разница между герметиком для металла и универсальным герметиком?
Герметик, маркированный как «для металла», обычно имеет лучшую адгезию к стальным и алюминиевым поверхностям благодаря праймеру или усиленной химической основе. Универсальный герметик может применяться к разным материалам, но адгезия будет ниже. Для высокотемпературных резьбовых соединений рекомендуется выбирать составы с подтвержденной адгезией именно к металлу.
Можно ли наносить высокотемпературный герметик при минусовой температуре?
Нет. Большинство высокотемпературных герметиков разрешено наносить только при температуре +5...+40 °C. При холоде герметик не полимеризуется должным образом и теряет свои свойства. Зимние работы требуют либо подогрева помещения, либо выбора специального зимнего герметика (если он есть у производителя).
Какая разница между герметиком и анаэробным клеем для резьбы?
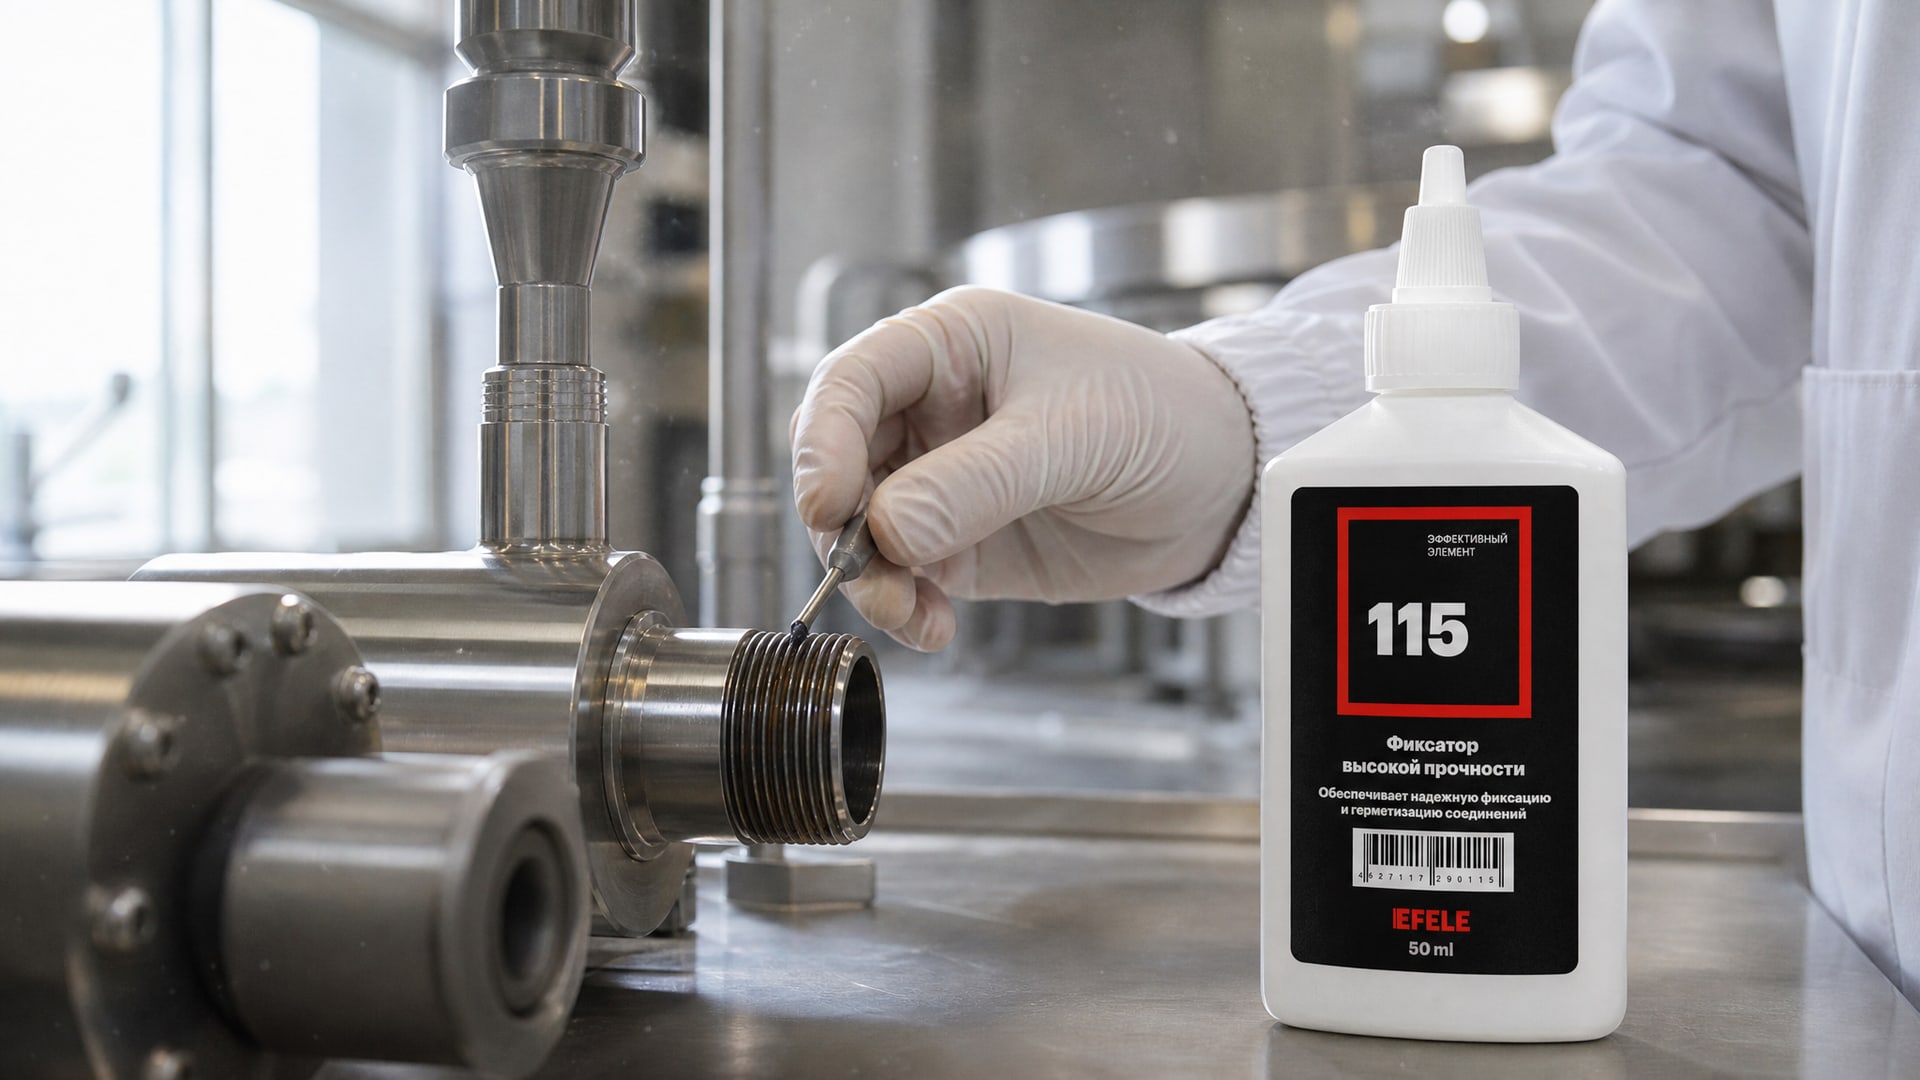
Герметик образует эластичный слой, обеспечивающий герметичность при движении и деформации соединения. Анаэробный клей (например, для фиксации редко разбираемых резьб при температурах до +180 °C, можно использовать EFELE 115) отверждается в зазорах между витками и не дает резьбе раскручиваться. Анаэробный клей лучше для фиксации, герметик - для герметичности при периодической разборке.
Почему герметик треснул после остывания соединения?
Герметик может треснуть, если он недостаточно эластичен или если соединение испытало резкий перепад температуры. Выбор герметика с высоким удлинением при разрыве (500–600%) и постепенное остывание системы помогут избежать растрескивания. Также важна совместимость толщины слоя герметика: если слой толще 6 мм, внутренние напряжения при остывании могут быть слишком велики.
Заключение
Герметизация резьбовых соединений при высоких температурах требует осознанного выбора материала. Высокотемпературные силиконовые герметики с рабочей температурой +260...+315 °C остаются основным инструментом для большинства промышленных приложений. Ключевые параметры выбора - это не только максимальная температура, но и тип отверждения, эластичность, скорость полимеризации и адгезия к материалу резьбы.
Различие между рабочей и кратковременной температурой - это не мелочь, а определяющий фактор долговечности герметизации. Выбирая материал, убедитесь, что его рабочий диапазон покрывает реальный режим оборудования с небольшим запасом, и всегда проверьте совместимость герметика с металлом, типом нагрева и условиями эксплуатации. После нанесения герметика дайте ему время на образование пленки и полное отверждение - это гарантирует надежность соединения и максимальный ресурс герметичности.