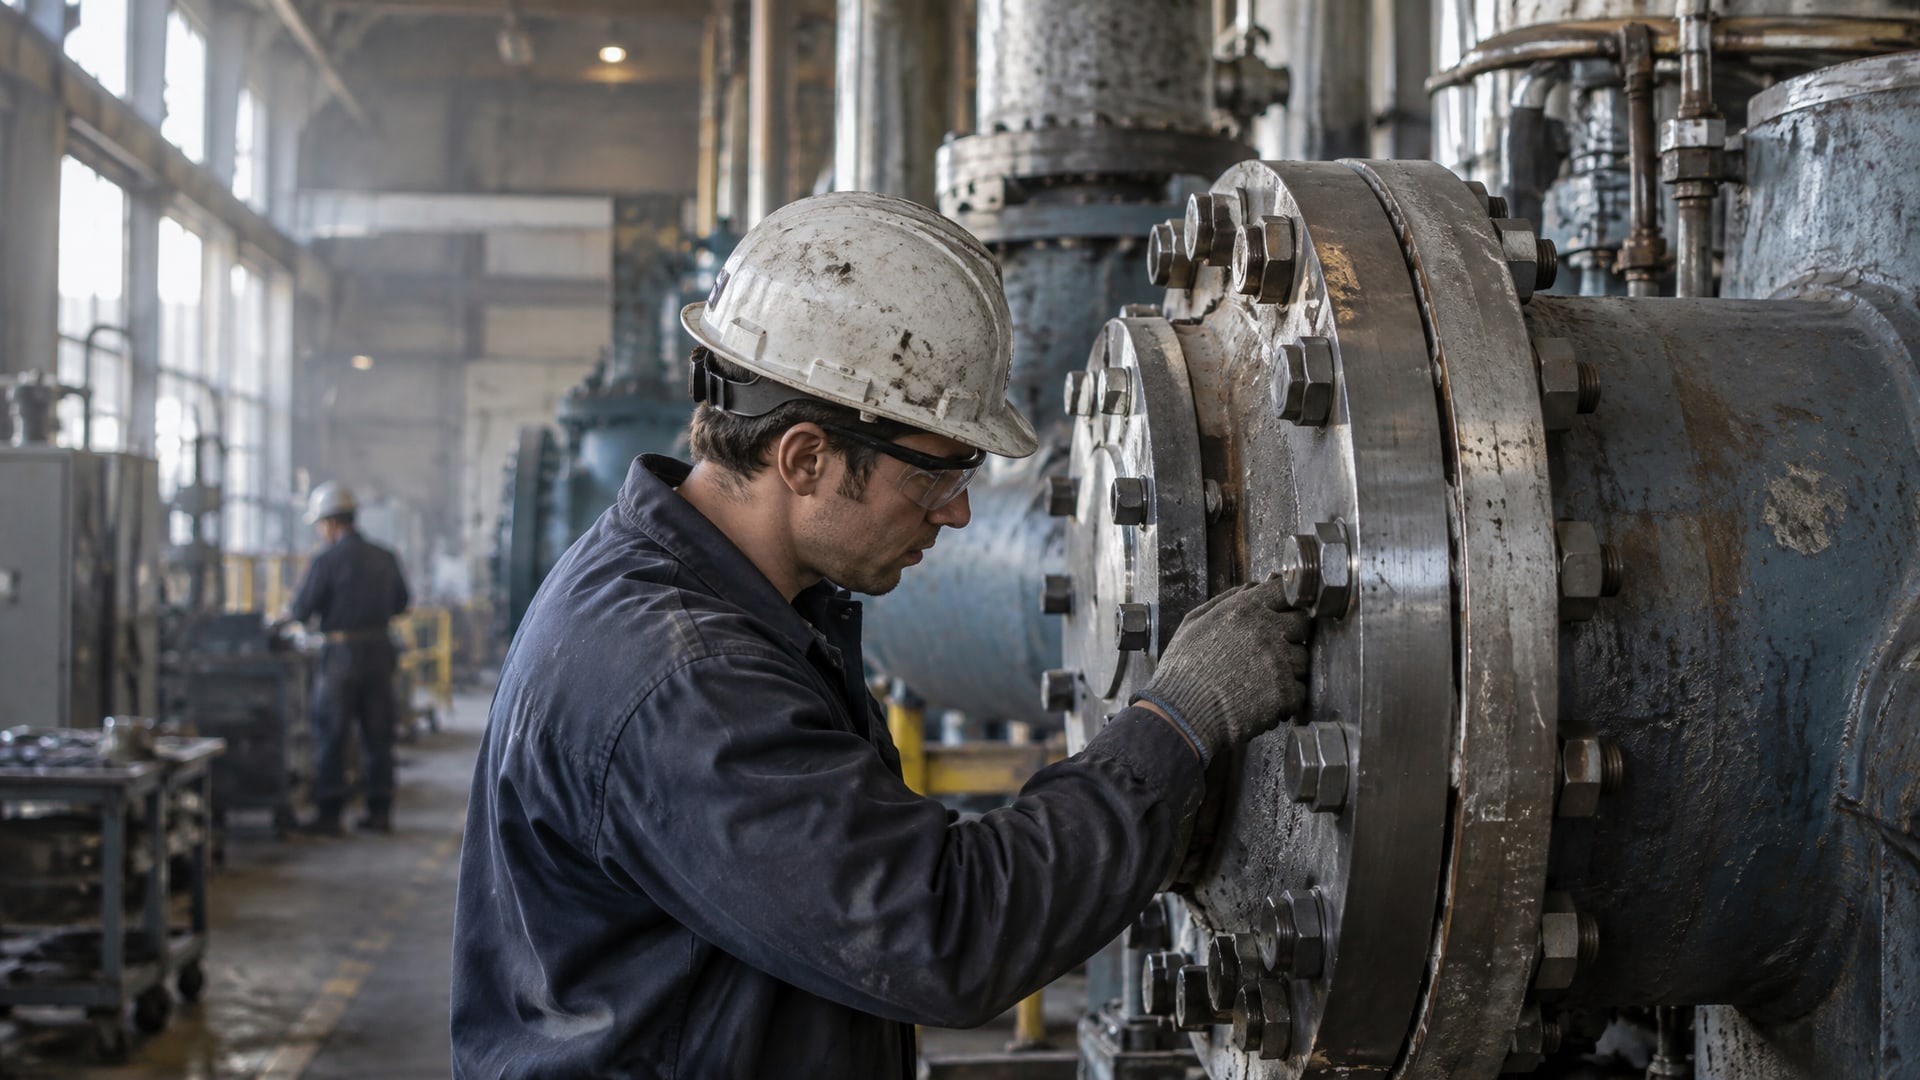
Анаэробный герметик для фланцевых соединений - это не универсальная замена прокладке, а решение для узкого круга условий. Заменить вырубную прокладку герметиком получится только на жестких металлических фланцах с малым равномерным зазором, хорошей геометрией плоскостей и надлежащей подготовкой поверхности. Попытка применить герметик вместо прокладки при больших зазорах, коррозии, деформации или на мягких материалах приведет к негерметичности и аварии. В этой статье разберем, при каких условиях замена оправдана, какие требования нужно соблюдать и как не допустить ошибку при выборе состава.
Статья адресована техническим специалистам, инженерам и закупщикам промышленного сектора, которые планируют переход на герметики для фланцевых соединений и хотят понять реальные возможности и ограничения этого подхода.
Когда герметик действительно заменяет прокладку
Анаэробный герметик работает по простому принципу: отверждается без доступа воздуха между двумя металлическими поверхностями.
Это свойство делает его пригодным только для жестких соединений, где зазор предсказуем и минимален. На практике это означает, что герметик подходит для производственного оборудования с хорошо обработанными фланцами из стали, чугуна или алюминиевых сплавов, которые прижимаются с достаточной силой.
Допустимый зазор между плоскостями фланцев - главное ограничение. Источники указывают предел до 0,25 мм в строгих условиях и до 0,5 мм при хорошей геометрии фланцев. При зазоре свыше 0,5 мм герметик начинает работать не как уплотнитель микронного слоя, а как наполнитель пустого пространства, что быстро приводит к вымыванию и теч в напорных системах.
Не менее важна плоскостность фланцев. Профессиональные рекомендации указывают на допуск плоскостности не хуже 0,1 мм на 400 мм длины для жестких обработанных металлических фланцев. Если фланец имеет волну, дугу или локальные раковины, герметик не выровняет эти дефекты - он заполняет только микроскопические неровности. Шероховатость поверхности должна находиться в диапазоне Ra 0,8–3,2 мкм; грубо обработанные или литые фланцы без финишной механической обработки не подходят.
Температурный диапазон рабочей среды тоже важен. Типичный анаэробный герметик работает от -55 °C до +150 °C; если система предполагает более широкие температурные экскурсии, нужна специальная рецептура или герметик попросту потеряет герметичность при пиковых значениях.
Когда герметик НЕЛЬЗЯ использовать вместо прокладки
Попытка заменить прокладку герметиком на неподходящих фланцах - частая ошибка, которая обходится дорого.
Вот сценарии, когда переход заведомо не сработает.
Если фланец литой, грубо обработанный или имеет видимую коррозию, раковины и сколы, герметик не заполнит эти полости и не создаст герметичность. На таких поверхностях прокладка работала за счет своей упругости и способности заполнять поверхностные дефекты. Герметик же работает в микроскопическом зазоре; дефекты глубже 0,5 мм - это уже не микрошероховатость, это полости, и герметик в них не попадет.
Большие зазоры (свыше 1 мм даже при использовании активатора) - прямой отказ от герметика. Его просто вымет первый же поток жидкости или газа через соединение. Если фланцы перекошены, деформированы или скручены, сначала нужна их ремонт или замена.
Мягкие фланцы (пластиковые, керамические, композитные) герметиком герметизировать нельзя, так как закрепление анаэробного состава происходит химически на металлическом основании. На неметаллах герметик просто не полимеризуется или полимеризуется, но не создает нужной адгезии.
Системы с соединениями, требующими частого разъема (например, съемные фланцевые муфты, переходники, ревизионные люки), тоже не подходят для герметика. При каждом разборе придется скребать отвердевший анаэробный слой и наносить новый, что обходится трудозатратнее, чем держать запас прокладок. Прокладка в этом смысле удобнее: вынул, выбросил, вставил новую.
Проверка нормативов и требований до выбора герметика
Прежде чем переходить с прокладок на герметик, закупщику и инженеру нужно проверить документацию и нормативы, которые регулируют данное оборудование.
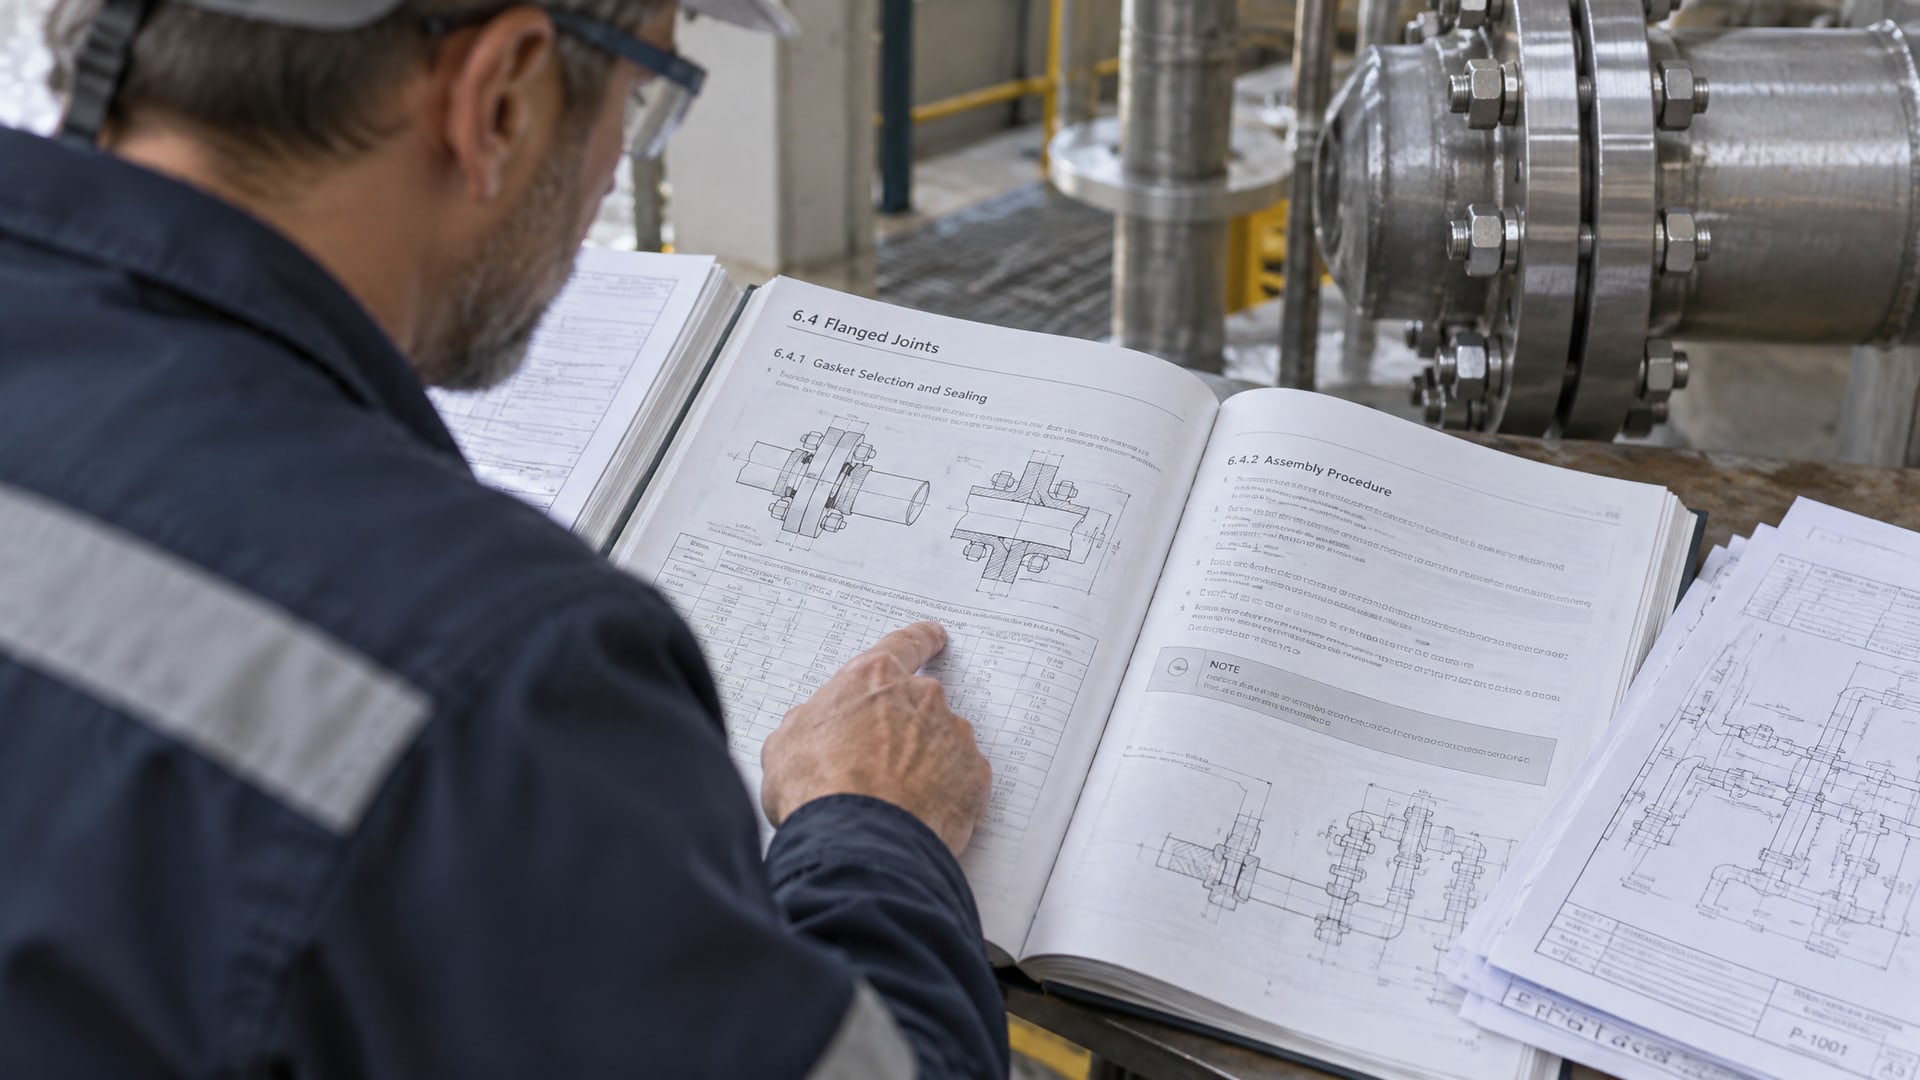
Простой «да, герметик работает» недостаточно.
Ищите в проектной документации, регламентах эксплуатации, СНиП, ГОСТ и стандартах организации упоминание о допустимых способах уплотнения фланцевых соединений. Некоторые производители и заказчики явно запрещают герметик на определенных линиях (особенно на газопроводах, паропроводах, трубопроводах пищевых жидкостей), требуя именно паронитовые или резиновые прокладки.
Для газовых систем требование строже: герметик обязан иметь одобрение по стандартам типа DVGW EN 751-1 или аналогичное. Это не просто «применение по назначению» - это проверка состава на совместимость с газом, отсутствие растворимости в газовой фазе и стабильность при целевых давлениях и температурах. Обычный герметик, пригодный для гидравлики, такого одобрения не имеет и на газопровод идти не должен.
Если соединение входит в состав испытываемого или сертифицируемого узла, то переход на герметик может потребовать повторной сертификации - это обычно указано в актах испытаний или в договоре с органом сертификации. Затраты на пересертификацию могут перечеркнуть экономию от отказа прокладок.
Когда документация молчит, рекомендуется запросить письменное одобрение от проектировщика или технадзора объекта. Это подстраховка для снабженца: если герметик отказал, есть письменный акт согласования.
Подготовка поверхности фланцевого соединения
Успех герметизации анаэробным герметиком на 80 % зависит от подготовки поверхности.
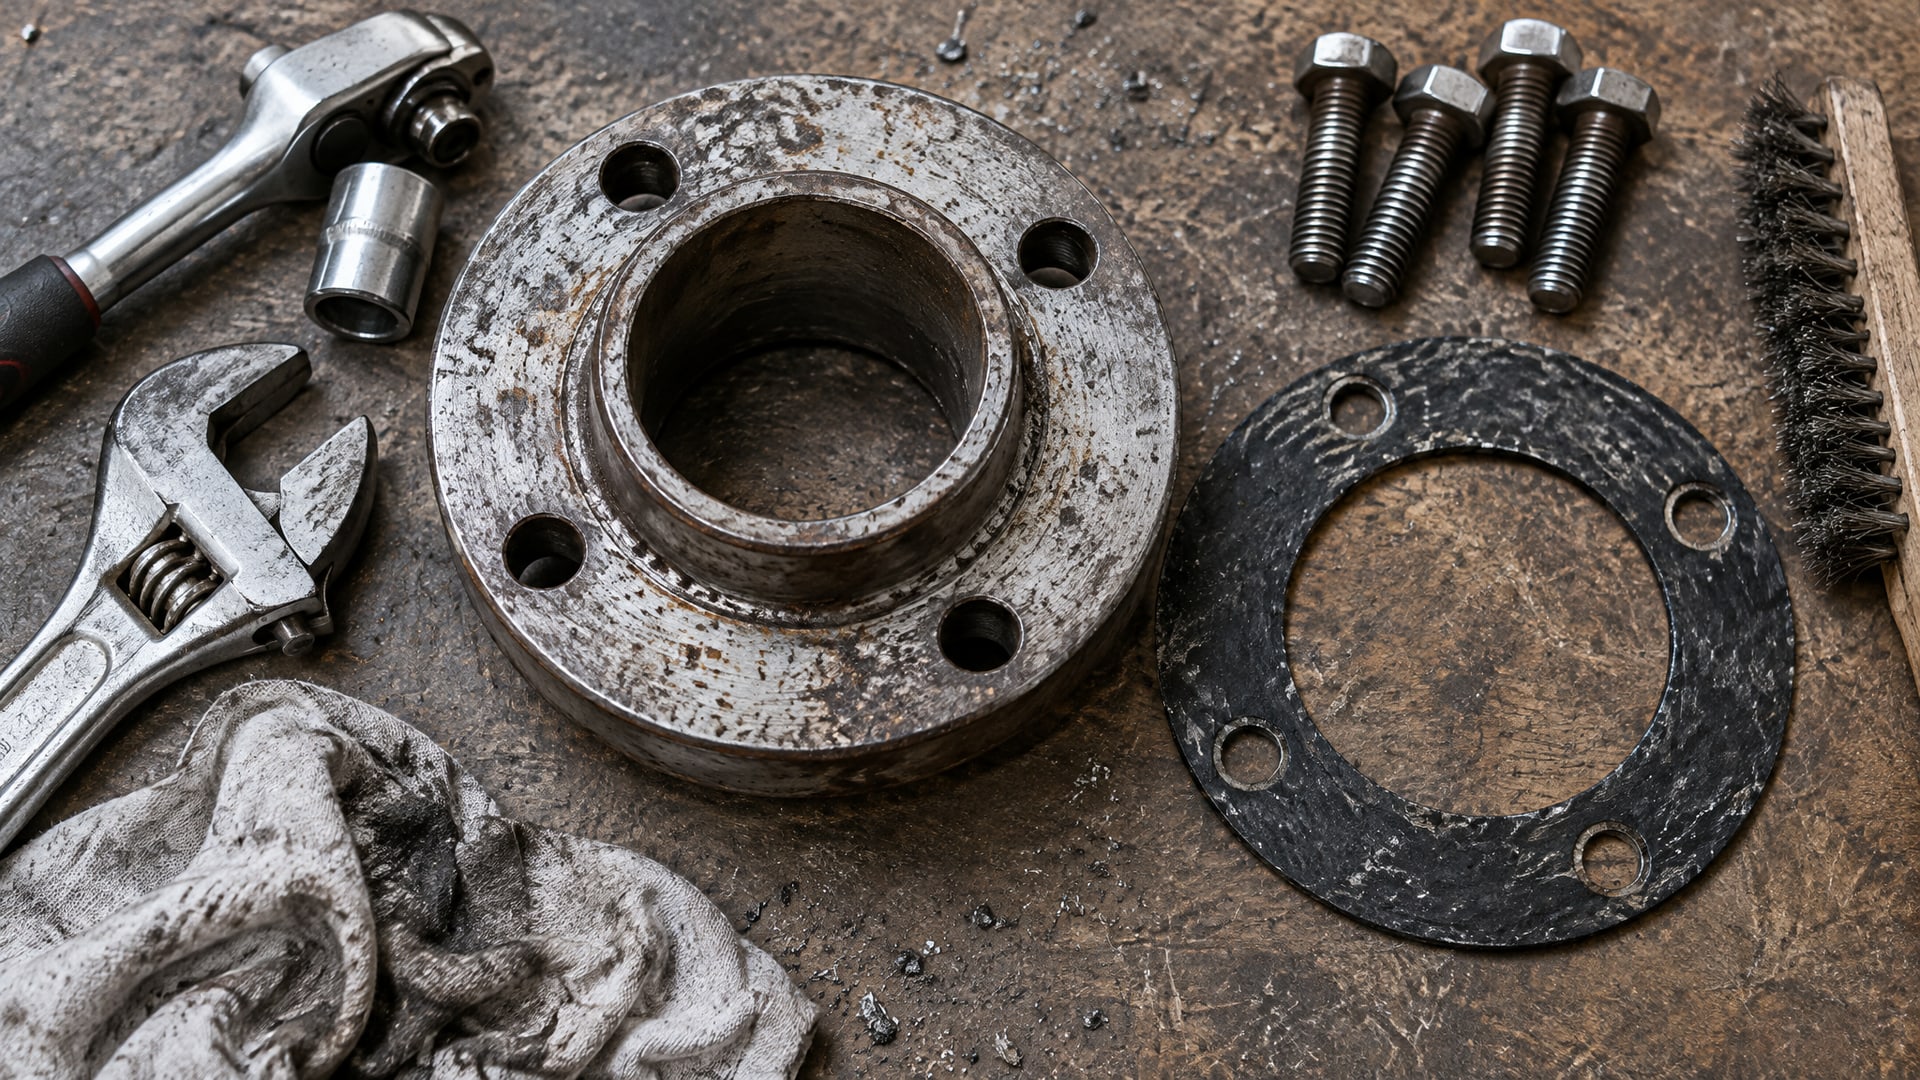
Пренебрежение этим этапом гарантирует течь.
Перед началом работ необходимо сбросить давление в системе, остановить оборудование и дать ему охладиться до комнатной температуры. Работать горячим герметиком и в горячей среде нельзя - отверждение будет неравномерным.
Старую прокладку нужно полностью удалить скребком, шпателем или специальным инструментом, не поцарапав плоскости фланцев. Остатки старого герметика, если он там был, удаляются полностью. Далее счищается вся видимая ржавчина (даже тонкая пленка ржавчины препятствует прилипанию герметика), грязь, нагар, масляные пятна. Для ржавых фланцев используют латунную щетку или абразив среднего размера.
После механической очистки поверхности обезжиривают. Подойдет ацетон, этиловый спирт или специальные растворители для металла. Смоченной в растворителе чистой тряпкой протирают обе плоскости фланца несколько раз до полного исчезновения жирного налета. Последний проход - с чистой сухой тряпкой. Поверхность должна быть полностью сухой; влага препятствует отверждению герметика.
После обезжиривания фланцы нельзя трогать голыми руками - руки оставляют масляный слой. Если нужно дотронуться, наденьте чистые хлопчатобумажные перчатки или используйте салфетку.
Нанесение герметика и правильная затяжка
Герметик наносится тонким непрерывным слоем по всему периметру контакта фланцев.
Ширина слоя обычно составляет 2-3 мм; толщина слоя должна быть минимальной, но достаточной для равномерного покрытия. Если герметик нанесен толстым слоем в надежде «заполнить все», он не отвердеет равномерно и останется вязким во внутренних слоях.
Наносить герметик можно из тюбика (для фланцев небольшого диаметра) или пистолета-дозатора (для производственных объемов). Важно избежать разрывов в линии нанесения - герметик должен образовать замкнутый контур, без пробелов.
Когда герметик нанесен, фланцы немедленно собирают и затягивают болты или шпильки. Момент затяжки должен соответствовать проектной документации. Затяжка прижимает герметик к поверхностям, выдавливая избыток наружу и оставляя тонкий слой в зазоре. Избыток герметика, вышедший из-под фланца, осторожно удаляют ветошью сразу после затяжки (до начала отверждения); если оставить, он засохнет и усложнит разборку.
Отверждение происходит без воздуха: герметик полимеризуется за счет катализирующего воздействия металлических поверхностей. На стали и чугуне это занимает 24 часа при комнатной температуре. На алюминии отверждение может быть быстрее (8-12 часов) благодаря более высокой каталитической активности. После полного отверждения соединение готово к работе под давлением и температурой.
Не следует включать оборудование в работу ранее, чем указано в технических данных герметика. Преждевременная эксплуатация не дает композиции полностью закрепиться и приводит к вымыванию.
Выбор герметика с учетом среды и рабочих условий
Выбор между разными анаэробными герметиками зависит от рабочей среды, температуры и допусков, которые требует оборудование.
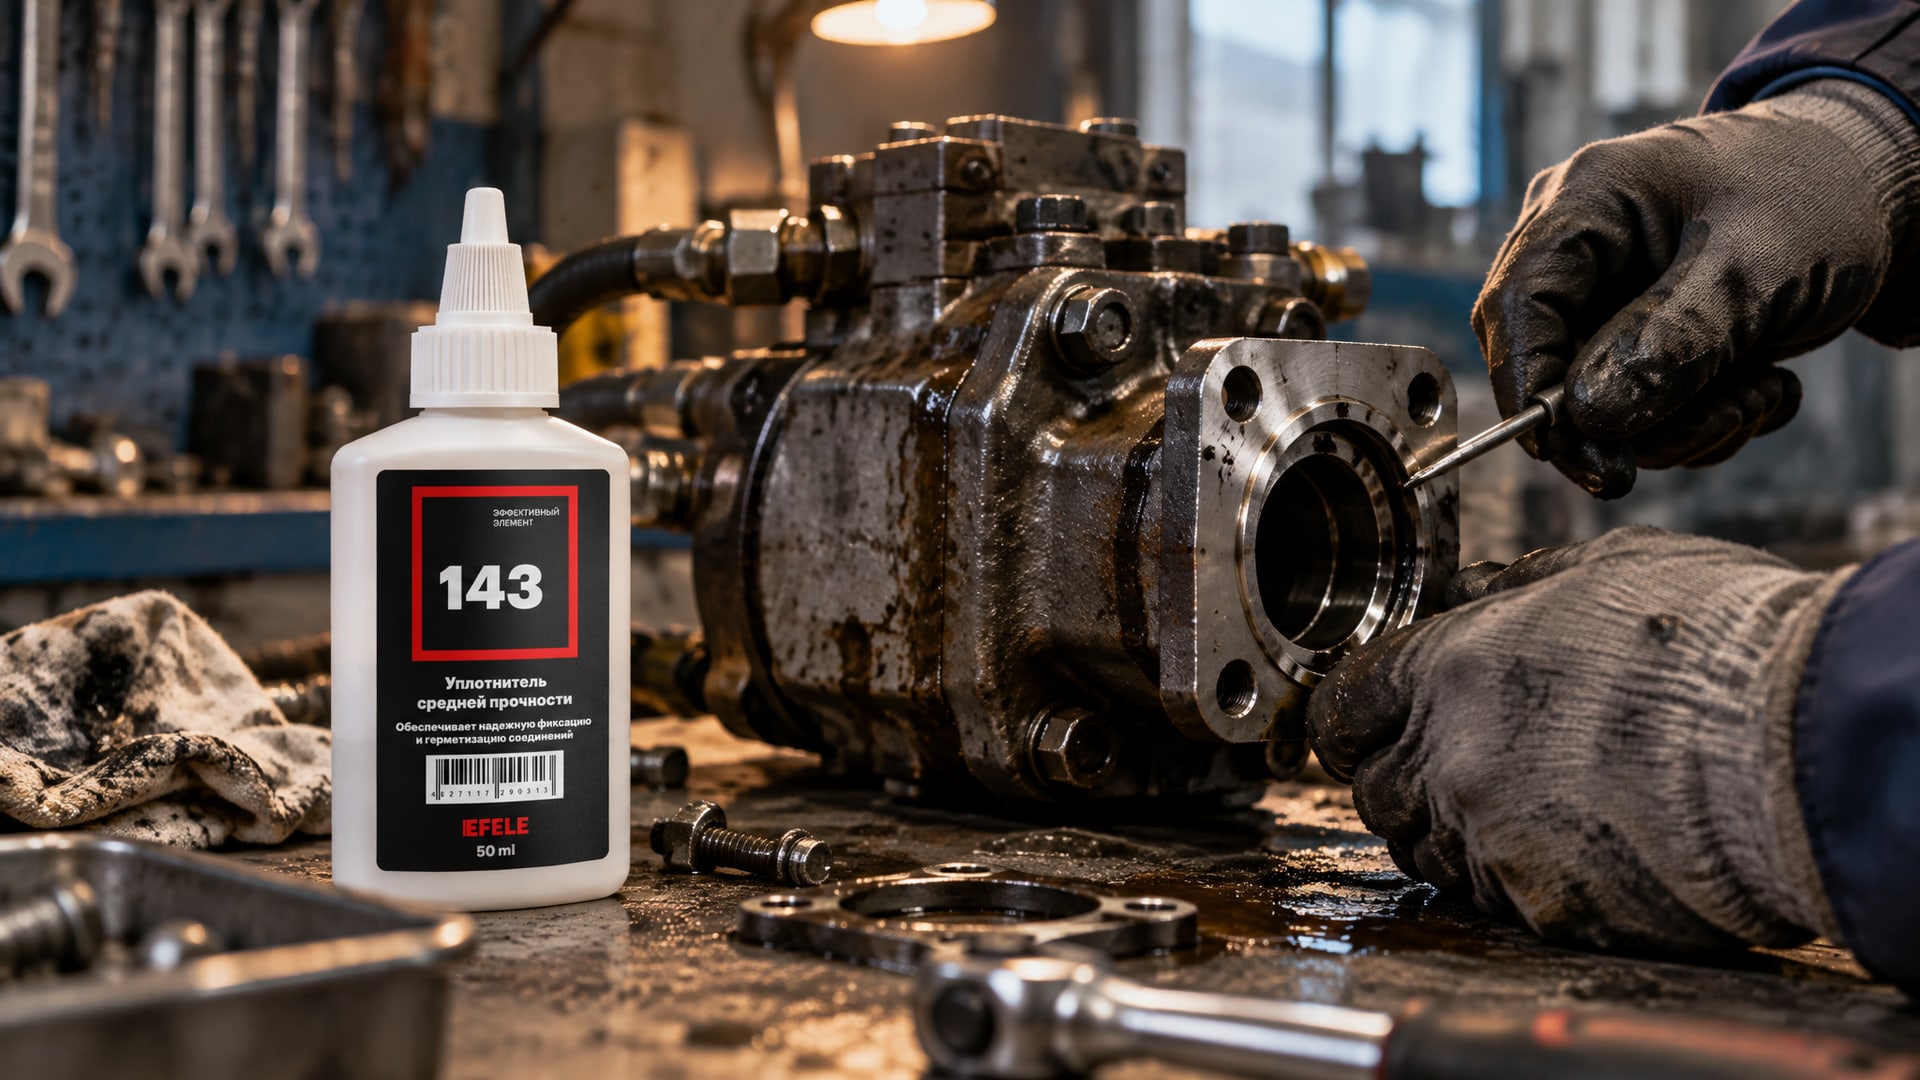
Для гидравлических систем, масляных трубопроводов и систем смазки подходит герметик средней прочности с хорошей совместимостью с углеводородными маслами. Для герметизации фланцевых соединений, где требуется высокая прочность и устойчивость к агрессивным средам, рекомендуется использовать анаэробный жидкий уплотнитель, например EFELE 143, который обеспечивает стабильное соединение и не разрушается при контакте с топливом, маслами и растворителями в диапазоне температур от -55 °C до +150 °C.
Для систем со спиртовыми, ацетоновыми или другими неполярными растворителями герметик должен иметь документальное подтверждение совместимости, так как некоторые составы в этих средах теряют прочность или набухают.
Если рабочая среда включает агрессивные кислоты, щелочи или морскую воду, используется герметик с повышенной химической устойчивостью. Такие составы специально синтезируют для этих условий.
Для газовых линий (природный газ, пропан, воздух под давлением) герметик должен быть одобрен по соответствующим стандартам. Это гарантирует, что состав не растворяется в газе и не меняет свою проницаемость при колебаниях давления.
Если фланцевое соединение работает при температуре выше +100 °C, используется высокотемпературный герметик. Обычный состав при такой температуре может размягчиться и потечь.
На практике закупщики сверяются с таблицей совместимости герметика, которая обычно приводится в техническом описании. Таблица показывает химические вещества, среды и температурные диапазоны, для которых герметик одобрен. Если вашей среды нет в таблице - герметик не подходит, нужен другой.
Частые ошибки при замене прокладок герметиком
Техники и инженеры часто допускают типичные ошибки, которые приводят к течам и авариям.
Нанесение герметика на загрязненную поверхность. Герметик плохо прилипает к ржавчине, пыли и масляной пленке. Результат - микротечь через несколько часов работы. Это самая распространенная ошибка. Правило простое: чистая поверхность - герметичное соединение.
Использование герметика на фланцах с неизвестной геометрией. Если фланцы старые, литые или неизвестного происхождения, нельзя предполагать, что их плоскостность в допуске. Перед переходом на герметик рекомендуется проверить плоскостность линейкой или оптическим инструментом.
Затяжка болтов с неправильным моментом. Слабая затяжка не прижимает герметик достаточно, и он остается толстым слоем, который не отвердеет полностью. Избыточная затяжка деформирует фланцы, создавая неравномерный зазор. Нужно следовать проектному моменту.
Включение оборудования до полного отверждения герметика. Герметик физически прилипает к поверхностям в течение 24 часов. Если включить систему раньше, герметик вымется или оторвется от фланца, и соединение потечет. Терпеть нужно.
Выбор герметика без проверки совместимости. «Универсальный герметик» часто означает, что производитель гарантирует его совместимость со стандартными средами. Если ваша среда агрессивная или нестандартная, герметик может не сработать. Всегда проверяйте таблицу совместимости.
Применение на мягких или пластиковых фланцах. Герметик не полимеризуется на пластике и не создает адгезии. Если фланец из полиуретана, композита или керамики, герметик не подходит, нужна прокладка.
Часто задаваемые вопросы
Можно ли использовать герметик вместо прокладки?
Да, но только на жестких металлических фланцах со стальными, чугунными или алюминиевыми плоскостями, при малом равномерном зазоре до 0,25–0,5 мм и хорошей геометрии. Предварительно проверьте проектную документацию и нормативы оборудования; для газовых систем требуется одобрение типа DVGW EN 751-1. На поврежденных, литых или деформированных фланцах герметик не работает - это обычная течь.
Какой герметик использовать вместо прокладки?
Выбирайте анаэробный герметик в зависимости от рабочей среды и температуры. Для масляных и гидравлических систем подходит стандартный средней прочности. Для газовых линий нужно одобрение DVGW EN 751-1 или эквивалент. Для агрессивных сред и высоких температур используется специализированный состав. Всегда сверяйте таблицу совместимости в техническом описании герметика.
Как долго герметик отверждается?
На стали и чугуне герметик полимеризуется 24 часа при комнатной температуре. На алюминии -8-12 часов. Более точное время указано в техническом описании конкретного герметика. До полного отверждения соединение не допускается к эксплуатации.
Можно ли применить герметик на фланцах двигателя?
На фланцах двигателя (поддон, термостат, коллектор, крышка газораспределителя) герметик подходит при условии жесткости фланца, малого зазора и хорошей плоскостности. Однако некоторые производители двигателей указывают в сервисных инструкциях обязательность паронитовых или резиновых прокладок. Проверьте документацию перед применением герметика.
Как узнать, что герметик вымылся или отказал?
Основной признак - микротечь или видимые капли жидкости из-под фланца, появляющиеся в течение первых часов или дней после запуска. Это может означать, что поверхность была загрязнена, герметик нанесен неравномерно или зазор оказался больше допустимого. При появлении течи соединение требует разборки, очистки поверхностей и повторной герметизации.
Заключение
Герметик вместо прокладки - это не универсальное решение, а инструмент для узкого круга условий. Жесткие металлические фланцы с малым равномерным зазором, хорошей геометрией и надлежащей подготовкой поверхности - вот сценарии, где переход оправдан. На поврежденных, деформированных, литых необработанных фланцах и при больших зазорах герметик не работает.
Перед внедрением проверьте проектные нормы, регламенты оборудования и, для газовых систем, требуемые одобрения по типу DVGW EN 751-1. Подготовка поверхности (удаление старой прокладки, ржавчины, обезжиривание, полная сушка) - ключ к герметичности. Герметик наносится тонким непрерывным слоем, фланцы затягиваются с проектным моментом, и соединение остается без нагрузки 24 часа. Выбор герметика зависит от среды, температуры и одобрений: для каждого случая есть свой состав, и универсальность в таблице совместимости заканчивается.
Ваш следующий шаг: запросите техническое описание (TDS) интересующего герметика, найдите таблицу совместимости с вашей рабочей средой и температурой, проверьте нормативы оборудования, а затем при первом применении герметика убедитесь на практике в соблюдении всех требований подготовки поверхности. Одна хорошо выполненная герметизация стоит десяти попыток «на глаз».