Замена металлической вырубной прокладки анаэробным герметиком кажется простым решением, но в действительности требует понимания конструкции фланца и качества его обработки. Герметик действительно может полностью заменить прокладку, однако только для жестких, точно обработанных металлических фланцевых соединений, где зазор находится в узком допуске. Для деформированных, коробленых или больших по зазору фланцев прокладка остается более надежным выбором.
Статья поможет инженерам, технологам и закупщикам понять, в каких случаях анаэробный герметик действительно заменяет прокладку, какие параметры поверхности и зазора критичны, и какие ошибки чаще всего приводят к утечкам даже при использовании правильного состава.
Когда герметик заменяет прокладку, а когда нет
Вопрос «можно ли использовать герметик вместо прокладки» имеет ясный ответ: все зависит от качества и жесткости фланца.
На жестких, обработанных металлических фланцах с малым зазором анаэробный герметик обеспечивает надежную герметизацию. На мягких, деформированных, больших по зазору или вибрирующих соединениях прокладка остается правильным и безопаснее выбором.
Герметик рассчитан на заполнение малых зазоров: типовые составы работают с зазором 0,05–0,25 мм, а высоковязкие тиксотропные типы - до 0,50 мм. Если между фланцами разброс зазора больше этого диапазона, герметик не сможет гарантировать герметичность на всей площади контакта.
Ключевая разница между заменой герметиком и использованием прокладки - в механизме уплотнения. Прокладка опирается на собственную упругость и деформируемость; герметик полимеризуется в тонкую линию и полагается на молекулярное связывание с металлом. Поэтому качество поверхности фланца имеет первостепенное значение.
Жесткие металлические фланцы: оптимальные условия для герметика
Жесткие фланцы из чугуна, стали или алюминия без признаков прогиба - идеальная основа для замены прокладки. Если посадочная поверхность имеет плоскостность не хуже 0,1 мм на длине 400 мм, герметик укладывается тонким равномерным слоем и полимеризуется в монолитное уплотнение. На таких фланцах вы можно использовать герметик вместо прокладки с высокой степенью надежности.
Для большинства промышленных соединений минимальная ширина перекрытия фланца должна составлять не менее 5 мм. Эта ширина обеспечивает достаточную площадь контакта для полимеризации герметика и создания герметичного барьера. На узких фланцах или там, где зазор приходится на край посадочной поверхности, герметик может вытечь или не сформировать сплошной уплотняющий слой.
Когда прокладка остается единственно правильным решением
Если фланец имеет видимый прогиб, волнистую поверхность или следы коробления, герметик не заменит прокладку. Герметик не компенсирует грубую деформацию: он заполнит местные впадины, но в выпуклостях останутся микрозазоры, через которые произойдет утечка.
Для гибких или разнородных материалов (например, алюминиевый корпус с латунными вставками) коэффициенты расширения при нагреве различаются, что приводит к появлению микротрещин в полимеризованном герметике. Прокладка способна адаптироваться к таким изменениям благодаря своей упругости.
Вибрирующие соединения (например, на подвижных узлах оборудования) также лучше защищать прокладкой. Герметик при циклических сдвигах может постепенно откалываться от поверхности, начиная с краев. Прокладка более устойчива к усталостному отслаиванию.
Подготовка поверхности: главная причина отказа герметизации
Даже самый качественный анаэробный герметик не сработает на грязной, масляной или окисленной поверхности.
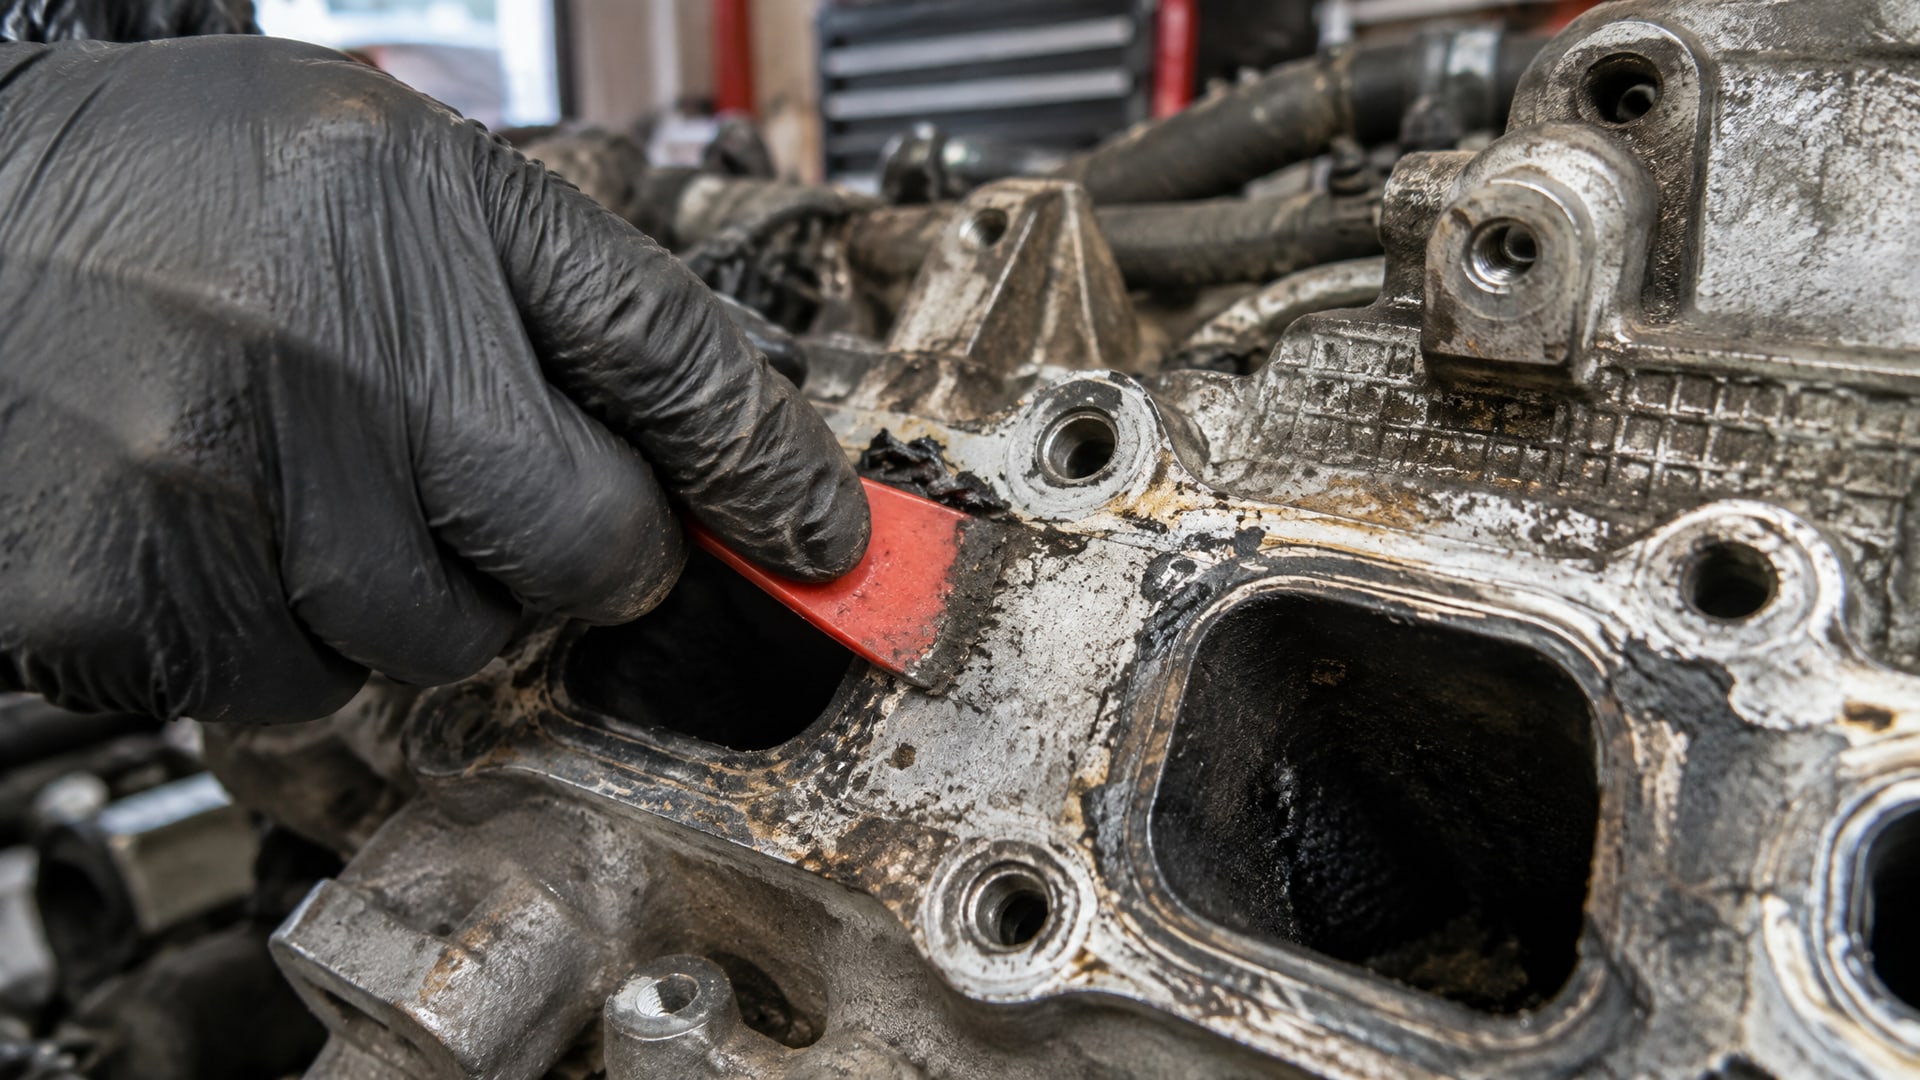
Загрязнение - главная причина утечек при замене прокладки герметиком, опережающая ошибки в выборе зазора или вязкости.
Перед нанесением герметика необходимо полностью удалить остатки старой прокладки. Используйте нецарапающий инструмент: скребок из пластика, щетку с мягкой щетиной или деревянный шпатель. Царапины, созданные острым металлическим инструментом, становятся путями утечки, так как герметик не способен перекрыть глубокие канавки.
После механической очистки обезжирьте поверхность фланца спиртом или ацетоном. Любые следы масла, смазки, консервационной смазки или влаги препятствуют адгезии герметика к металлу. Дайте поверхности полностью высохнуть перед нанесением. На производстве эту операцию часто выполняют безворсовыми салфетками или промышленным сжатым воздухом.
Если на фланце видны следы ржавчины или окисления, удалите их нейтральной щеткой или шкуркой средней зернистости. Затем протрите еще раз чистой тканью, смоченной в спирте, чтобы убрать пыль от шлифования.
Правильное нанесение герметика: форма и непрерывность валика
Вопрос о том, какой герметик можно использовать вместо прокладки, второстепенен перед главным: как правильно его нанести.
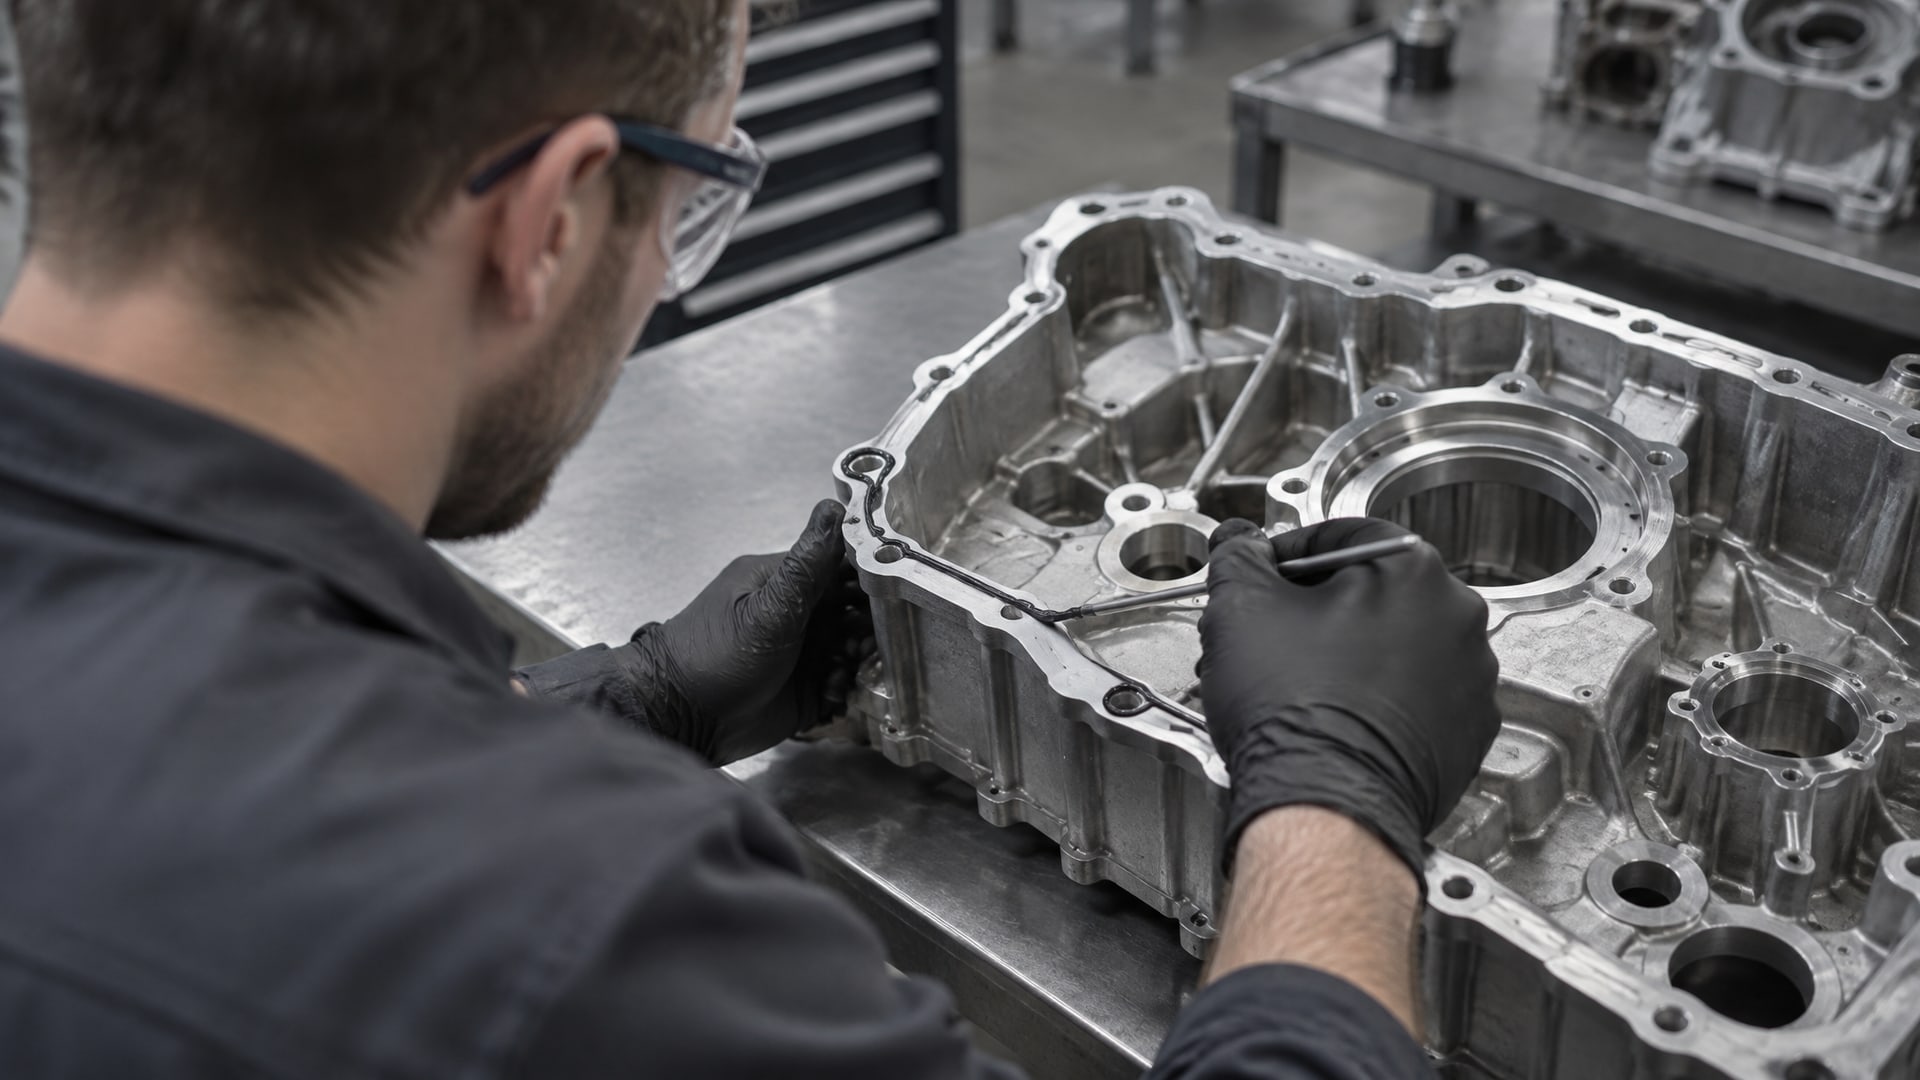
Герметик наносят тонким непрерывным валиком по всему контуру посадочной поверхности. Ширина валика должна быть примерно 1,5–3 мм; избыток герметика просто выдавливается наружу при затяжке фланцев, не улучшая уплотнение.
Валик должен охватывать все болтовые отверстия, огибая их с обеих сторон. Разрыв или пропуск в валике - это потенциальный канал утечки; герметик не затечет в пропущенное место самостоятельно, даже если вы затянете болты с большой силой.
Наносите герметик из картриджа или тюбика плавным движением, не отрывая сопла от поверхности. Если вы наносите герметик прерывисто или с разной скоростью, получится неравномерный валик с тонкими и толстыми местами, что повышает риск утечки в тонких зонах.
После нанесения герметика собирайте фланец сразу, не допуская смещения деталей относительно друг друга. Затягивайте болты крест-накрест (противоположные болты поочередно) в несколько проходов, доводя до рекомендованного момента. Этот способ обеспечивает равномерное прижатие фланцев по всей площади.
Активаторы: когда они необходимы
На черных металлах (стали, чугуне) анаэробный герметик обычно отверждается самостоятельно за счет контакта с ионами железа.
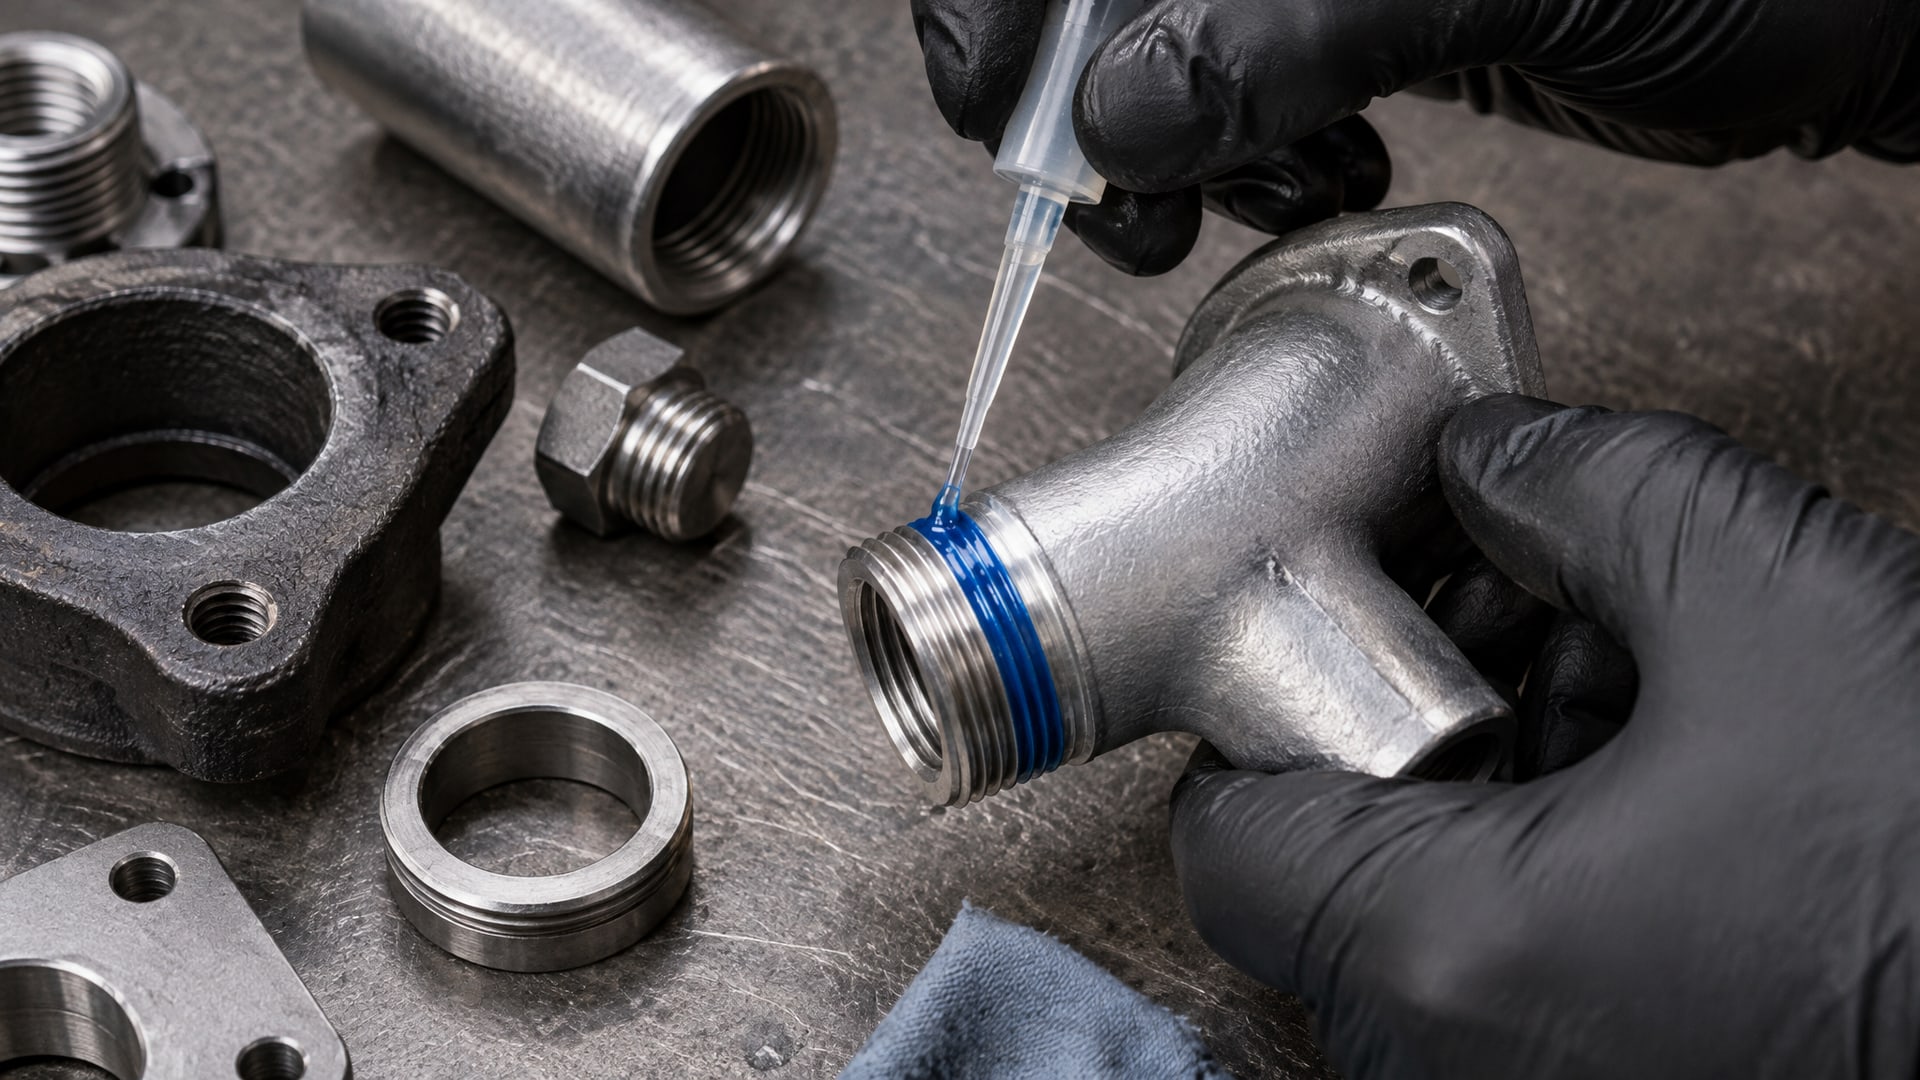
На нержавеющей стали, алюминии, меди, оцинкованной стали и других пассивных материалах отверждение может замедлиться или остановиться. В таких случаях требуется активатор, также называемый праймером.
Активатор - это жидкость, которую наносят тонким слоем на подготовленную поверхность фланца перед нанесением герметика. Он содержит вещества, которые инициируют полимеризацию герметика даже на поверхностях с низкой реактивностью. Активатор испаряется быстро и не оставляет видимых остатков.
Если вы используете герметик на нержавеющей стали, алюминии или оцинкованной поверхности без активатора, полимеризация может растянуться на несколько часов или даже не начаться. На большом производстве вырубная прокладка, замененная герметиком без активатора, приведет к простою оборудования или, хуже того, к утечке в процессе эксплуатации.
В холодных цехах или при температуре ниже +5 °C активатор также рекомендуется, так как естественная реакция герметика замедляется. Некоторые составы содержат встроенный катализатор и не требуют отдельного активатора, но это указывается в технических данных продукта.
На практике использование активатора - это выбор между гарантированным быстрым отверждением и рисками задержки. Профессионалы в ремонтных и сервисных службах почти всегда берут активатор, чтобы избежать непредсказуемых результатов.
Время отверждения и режим испытания: почему спешка приводит к отказам
Распространенная ошибка - подавать испытательное давление или запускать оборудование сразу после сборки.
Полная полимеризация анаэробного герметика происходит за 24 часа при комнатной температуре. Раньше этого герметик остается в вязком состоянии и не способен выдержать механическую нагрузку.
Если вам нужно провести испытание герметичности раньше, придерживайтесь режима, указанного в техническом описании. После 20 минут выдержки при температуре не ниже +15 °C герметик развивает достаточную прочность для низконапорного испытания: не выше 0,03 МПа (0,3 бара). Это позволяет выявить грубые ошибки (незакрытые отверстия, разрывы в валике), но не говорит о полной герметичности.
Для полноценного испытания под рабочим давлением выждите не менее 24 часов. Если применяется активатор, отверждение ускоряется, и полная прочность может быть достигнута за 4–8 часов, но это зависит от конкретного состава и указывается производителем.
Поддон двигателя, отвод охлаждающей жидкости или фланец редуктора, герметизированные вместо прокладки, часто эксплуатируют раньше времени, что приводит к утечкам. На производстве это означает дополнительные остановки и переделки.
Выбор герметика по типу среды и температурному диапазону
Существует множество составов анаэробных герметиков, различающихся по вязкости, прочности и устойчивости к средам.
Для замены металлической вырубной прокладки нужно выбрать состав, соответствующий условиям эксплуатации.
Стандартные составы с пределом прочности на сдвиг 20–25 МПа подходят для большинства фланцевых соединений общего назначения. Если фланец испытывает вибрацию или циклические нагрузки, выбирайте герметик с более высокой прочностью, 30–35 МПа.
Для горячих фланцев (поддон, водяная рубашка, обогреватель) требуется герметик с рабочей температурой не ниже требуемой; обычно это диапазон -40…+200 °C или выше. Обычные герметики деградируют при температурах выше +120 °C и могут потерять герметичность на горячих фланцах двигателя или котла.
Если фланец контактирует с маслом или техжидкостью, герметик должен быть стойким к углеводородам. Некоторые составы размягчаются под действием масла и теряют уплотняющие свойства. Технические данные продукта указывают на совместимость со средами.
Герметизация фланца клапанной крышки, где среда - горячее масло двигателя, требует герметика с высокой температурной стойкостью и устойчивостью к маслу. Герметизация фланца термостата на системе охлаждения требует герметика, совместимого с антифризом и водой. Вместо прокладки герметик можно использовать, но только если его свойства соответствуют среде.
EFELE 143: герметик для фланцевых соединений с экстремальными требованиями
На производстве, когда фланец подвержен вибрации, высокой температуре или контакту с маслом одновременно, герметик должен быть не только универсальным, но и предсказуемо работающим.
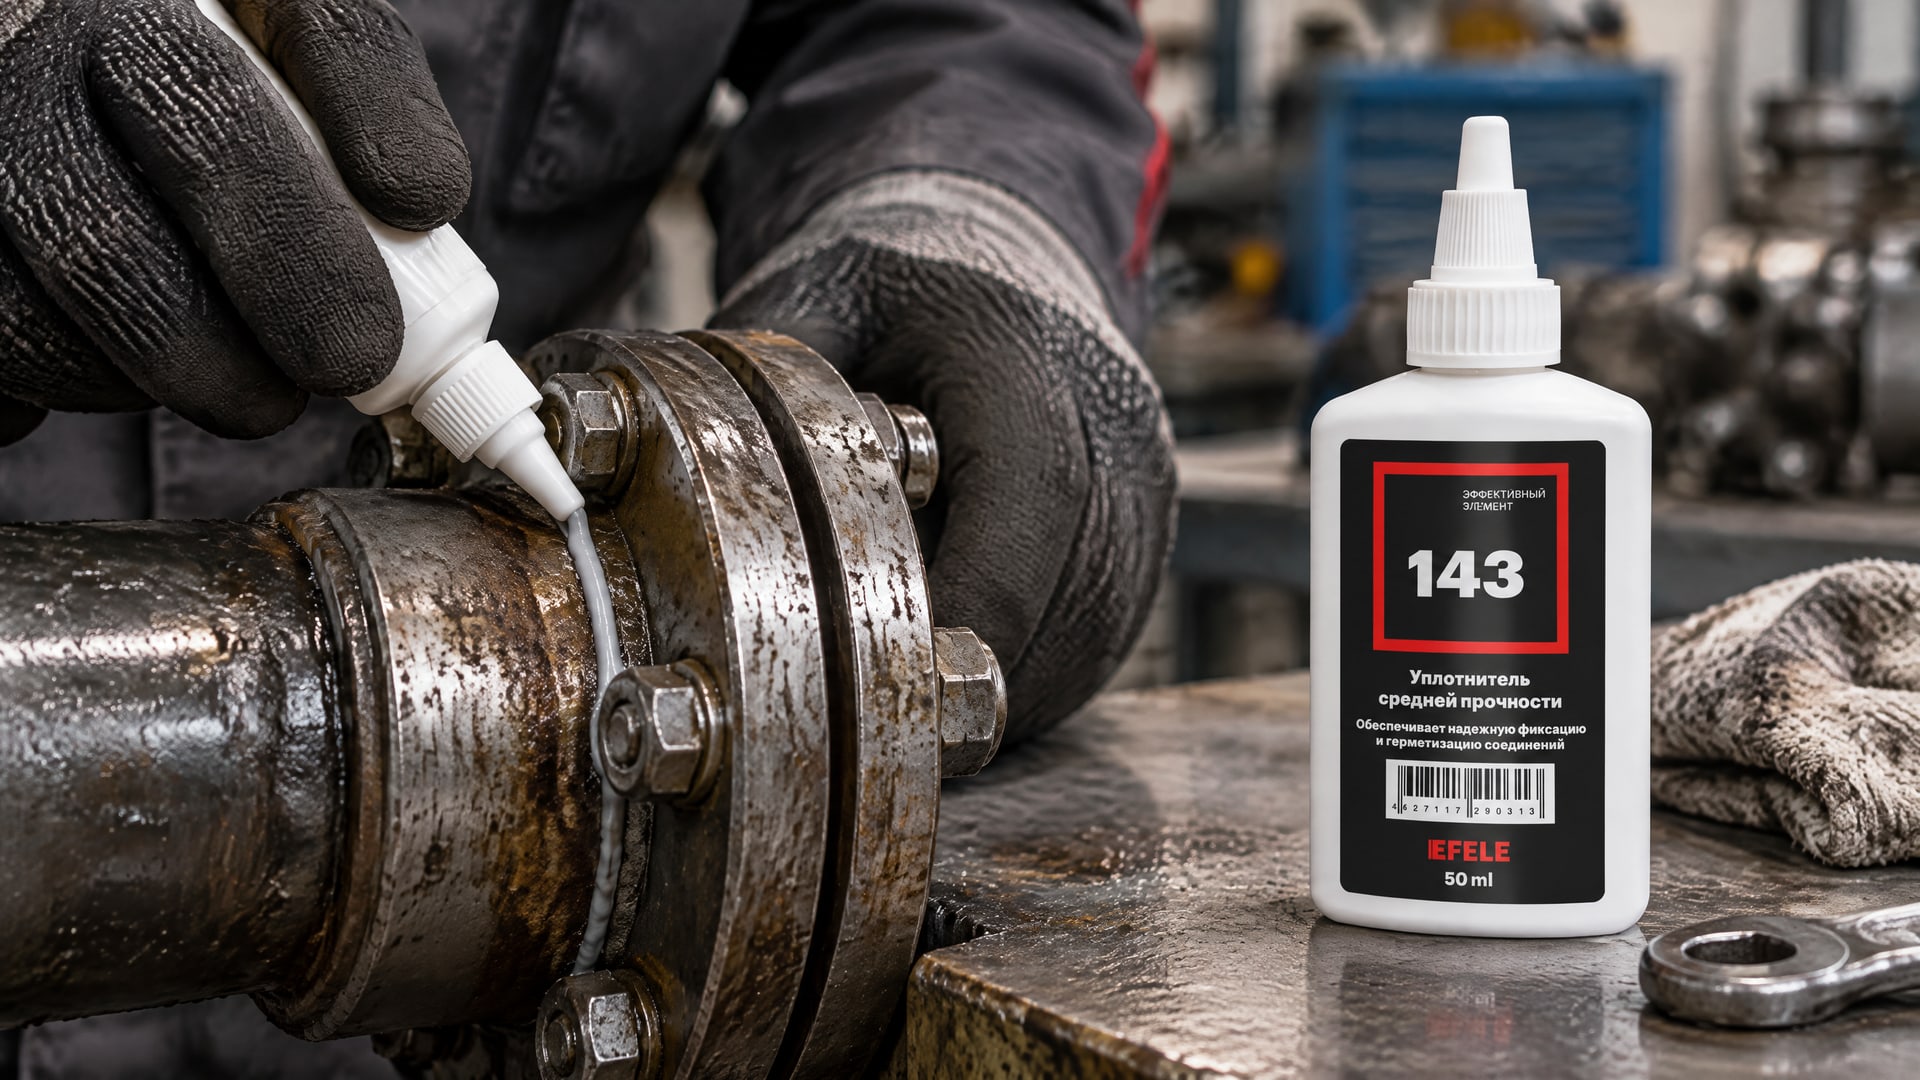
EFELE 143 - жидкий уплотнитель, разработанный для герметизации плоских разборных металлических фланцевых соединений, где требуется высокая прочность и устойчивость к высоким температурам. На практике в ремонтных службах и на производстве герметик такого типа позволяет снять детали, очистить старую прокладку, обработать фланец и собрать его заново без ожидания длительного отверждения, если состав подобран правильно. Такой подход экономит время останова и гарантирует предсказуемый результат уплотнения.
Часто задаваемые вопросы
Можно ли всегда использовать герметик вместо прокладки?
Нет. Герметик подходит только для жестких, обработанных металлических фланцев с зазором в пределах 0,05–0,25 мм. Для коробленых, больших по зазору, гибких или вибрирующих соединений прокладка остается надежнее. Проверяйте геометрию фланца и его плоскостность перед выбором герметика.
Нужен ли активатор, если я использую герметик на нержавеющей стали?
Да, почти всегда. Нержавеющая сталь - пассивный материал, и герметик на ней отверждается медленно или может вообще не затвердеть. Активатор (праймер) инициирует полимеризацию. Без него время ожидания может растянуться на часы или герметичность не будет достигнута.
Как долго нужно ждать перед испытанием давлением?
Для низконапорного испытания (до 0,03 МПа) выдержите 20–30 минут после сборки. Для полноценного испытания под рабочим давлением ждите 24 часа при комнатной температуре. С активатором время может сократиться до 4–8 часов; смотрите техническое описание конкретного состава.
Может ли герметик залить болтовые отверстия и заклинить гайку?
Может, если вы нанесли герметик неправильно или слишком много. Наносите герметик только на посадочную поверхность, избегая отверстий. Если герметик попал на резьбу болта, протрите сразу. После затяжки защитите отверстие от затекания.
Чем вместо прокладки герметик вместо прокладки отличается от силиконового герметика?
Анаэробный герметик полимеризуется без доступа кислорода и дает несущую твердую пленку. Силиконовый герметик испаряет растворитель и остается пластичным. Для фланцевых соединений нужен именно анаэробный, так как он обеспечивает герметичность под давлением и не текучий.
Заключение
Герметик вместо прокладки - это не универсальная замена, а инженерный выбор для конкретных условий. Он работает на жестких, обработанных металлических фланцах с малым зазором, при условии правильной подготовки поверхности, соблюдения режима нанесения и полного отверждения перед запуском. На деформированных, больших по зазору или вибрирующих соединениях прокладка остается более надежным решением.
Первый шаг - проверить плоскостность и жесткость фланца, измерить зазор, очистить и обезжирить поверхность. Второй - выбрать герметик с нужной температурной стойкостью и совместимостью со средой, применить активатор если поверхность пассивная, и нанести непрерывный валик по всему контуру. Третий - выдержать требуемое время отверждения перед испытанием. Только соблюдение всех этапов гарантирует успех замены.