Графитовое покрытие для режущего инструмента - решение для снижения трения, налипания и микросварок при обработке резины, пластмасс и композитов. Твердосмазочный слой на основе кристаллического графита образует низкофрикционный контакт между инструментом из стали SKH-51 и заготовкой, что напрямую влияет на производительность и стойкость кромки.
Статья рассказывает технических специалистов, инженеров и снабженцев о механизме защиты, оптимальных параметрах нанесения, методах контроля качества и практических рекомендациях по выбору толщины и адгезии покрытия. Вы узнаете, почему толщина слоя критична, как проверить адгезию и когда графитовое покрытие действительно необходимо.
Механизм действия графитового покрытия на режущей кромке
Графит в контакте с резиной и пластмассой создает слой с низким коэффициентом трения благодаря кристаллической структуре и слабым межслойным связям.
Эта особенность позволяет материалу легко скользить вдоль плоскостей расщепления, минуя адгезионное взаимодействие между инструментом и заготовкой.
Для режущего инструмента из стали SKH-51 граница раздела графит–резина снижает коэффициент трения с 0,4–0,6 (голая сталь) до 0,15–0,25, что в прямом смысле означает меньше тепла, меньше налипания и дольше служит кромка. Научные данные показывают, что такие твердосмазочные покрытия на основе графита и MoS₂ одновременно демонстрируют низкое трение, высокую твердость, высокую несущую способность и малый износ - особенно хорошие результаты достигаются во влажной среде и в масле.
При обработке композитов и пластмасс, где температура в зоне резания может достигать 200–300 °C, графитовое покрытие остается стабильным, не теряя смазочных свойств. Однако эффективность зависит от материала заготовки, режима обработки и равномерности нанесения слоя.
Параметры и стандарты качества графитового покрытия
Контроль качества твердосмазочного покрытия опирается на три ключевых показателя: толщина, адгезия и однородность нанесения.
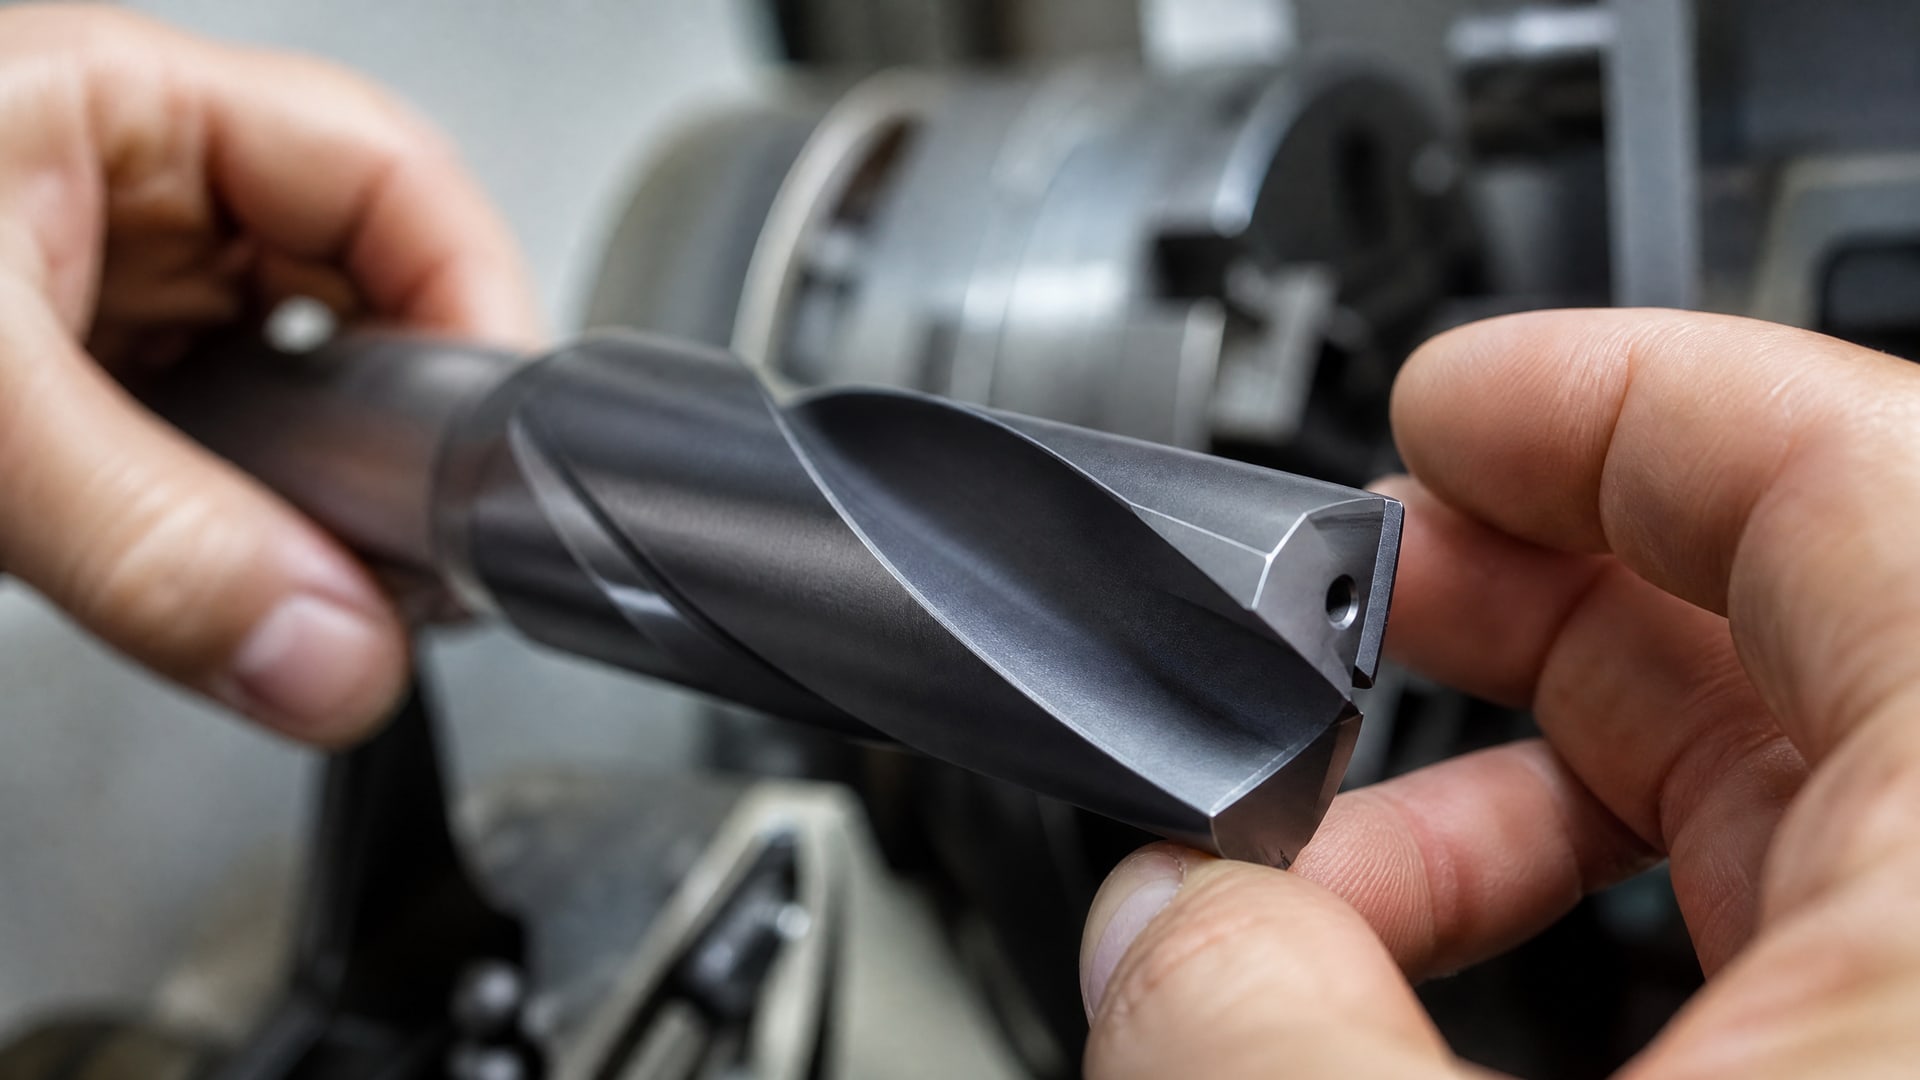
Толщина слоя и ее оптимизация
Типовой диапазон толщины графитового покрытия -5–20 микрометров. Для режущего инструмента из стали SKH-51 оптимум составляет 8–12 микрометров. Слишком тонкий слой (менее 5 мкм) быстро изнашивается при циклических нагрузках и вибрации, теряя защитные свойства. Слишком толстое покрытие (более 15–20 мкм) может отслаиваться под механическими ударами, особенно при прерывистом резании.
Инженеры рекомендуют выбирать среднее значение диапазона и проверять толщину на образце микрометром, а не полагаться только на визуальную оценку по цвету. Равномерность нанесения - не менее важна: при локальном утончении слоя именно в этом месте начнется интенсивный износ.
Адгезия и методы проверки
Адгезия - сцепление графитового слоя с подложкой из стали SKH-51. Минимальный уровень, установленный практикой, - не менее 5 баллов по ГОСТ 14955-89. Если адгезия ниже, покрытие отслаивается при первых же ударах или вибрациях.
Для проверки адгезии используют методы, описанные в ГОСТ 32299-2025 (ISO 4624:2023) для испытания отрывом и ГОСТ 31149-2014 / ISO 2409:2020 для решетчатого надреза с оценкой по шкале 0–5. В лабораториях применяют специализированное оборудование, но на производстве приемлемы визуальная оценка и контроль на образце. Если при надрезе в шахматном порядке краски видно отслаивание более чем в двух-трех ячейках из 25, адгезия недостаточна.
Плохая адгезия часто сигнализирует о загрязнении поверхности стали SKH-51 перед нанесением, неправильной подготовке подложки или нарушении технологии сушки.
Технология нанесения графитового покрытия на режущий инструмент
Выбор метода нанесения определяет равномерность слоя и финальную адгезию.
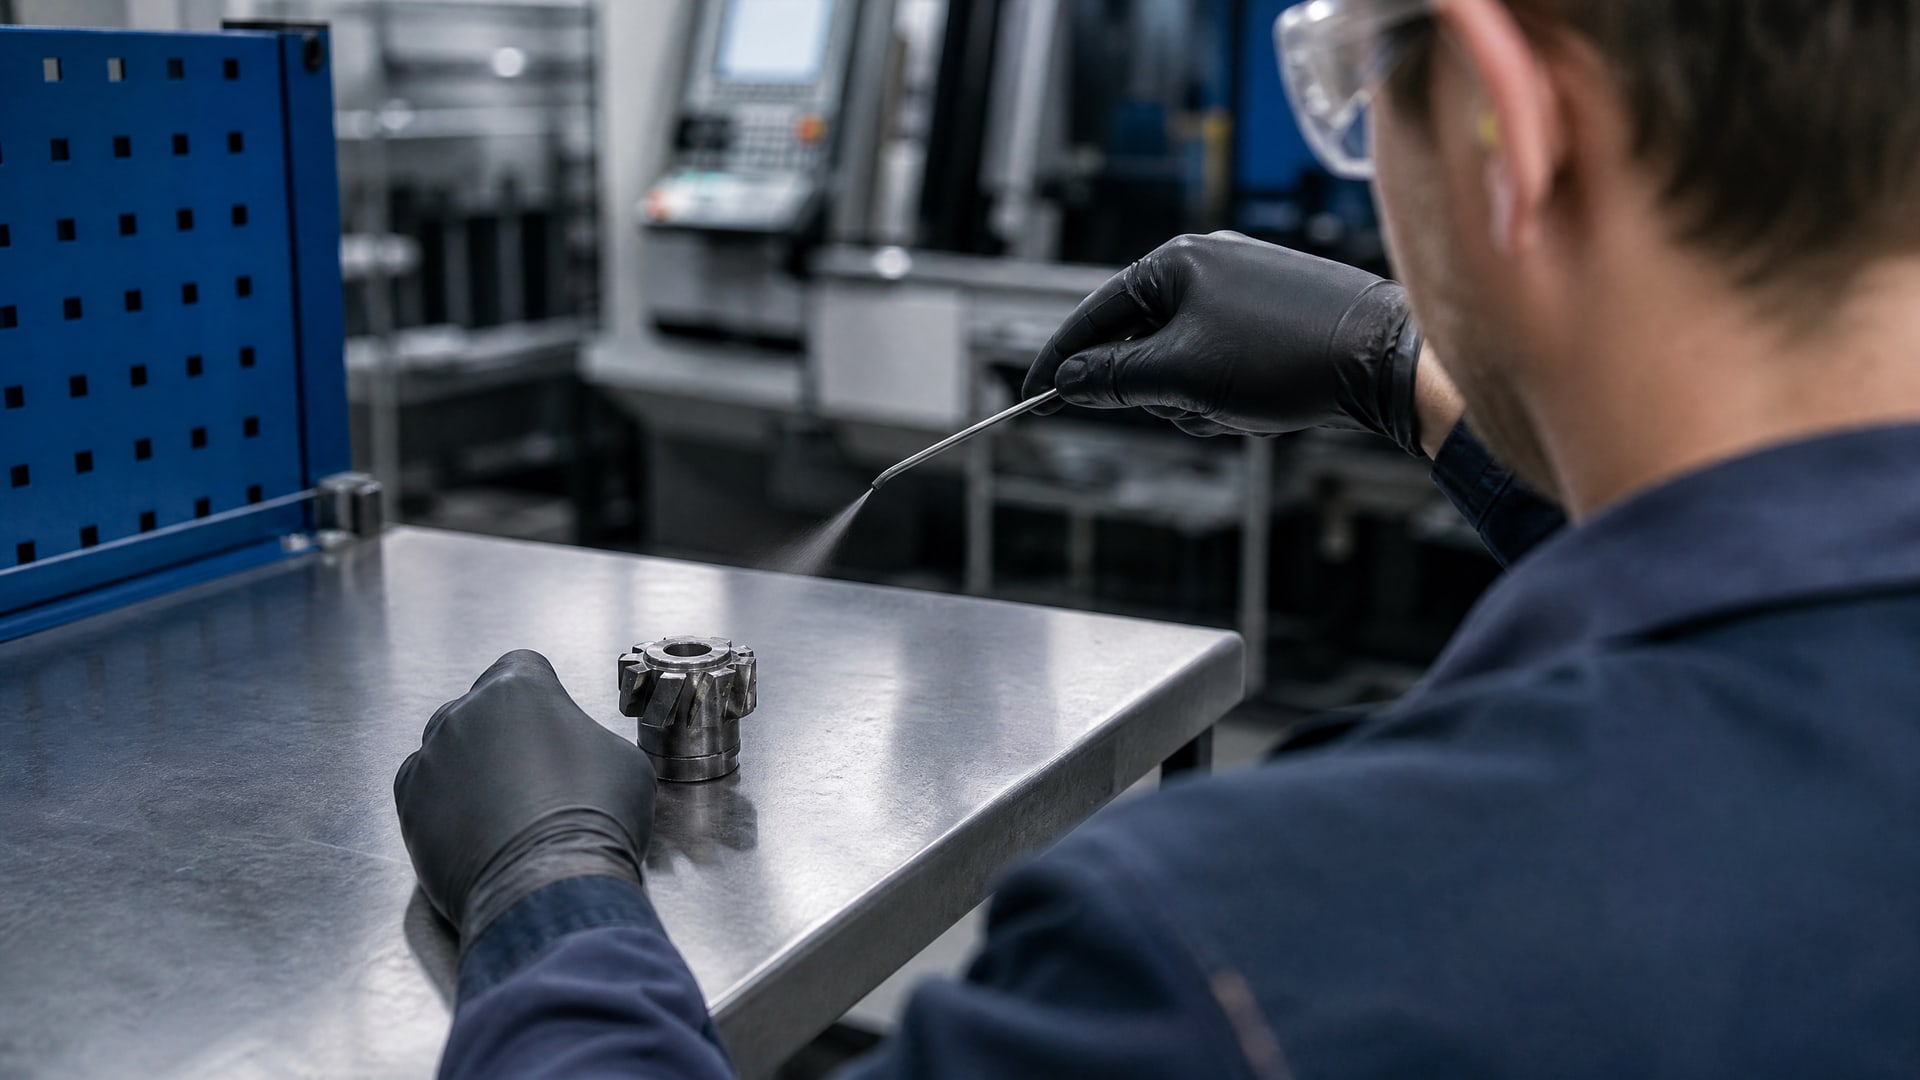
В промышленности применяют пять основных способов.
Методы нанесения
Для режущего инструмента из стали SKH-51 наиболее приемлемы распыление и окунание благодаря скорости, доступности и достаточной адгезии при соблюдении технологии подготовки.
Подготовка поверхности и режим сушки
Перед нанесением инструмент необходимо очистить от масла, пыли и окислов. Используют обезжиривание органическими растворителями или щелочными моющими растворами, затем протирают сухой чистой тканью. Остатки влаги недопустимы - они ухудшают адгезию.
После нанесения покрытие должно высыхать при комнатной температуре (18–25 °C) не менее 2 часов. Ускорение процесса нагревом свыше 60–80 °C может привести к внутренним напряжениям и отслаиванию слоя. Только после полного высыхания инструмент готов к работе.
Когда графитовое покрытие критично: области применения
Графитовое покрытие для режущего инструмента из стали SKH-51 показывает максимальный эффект в трех основных сценариях.
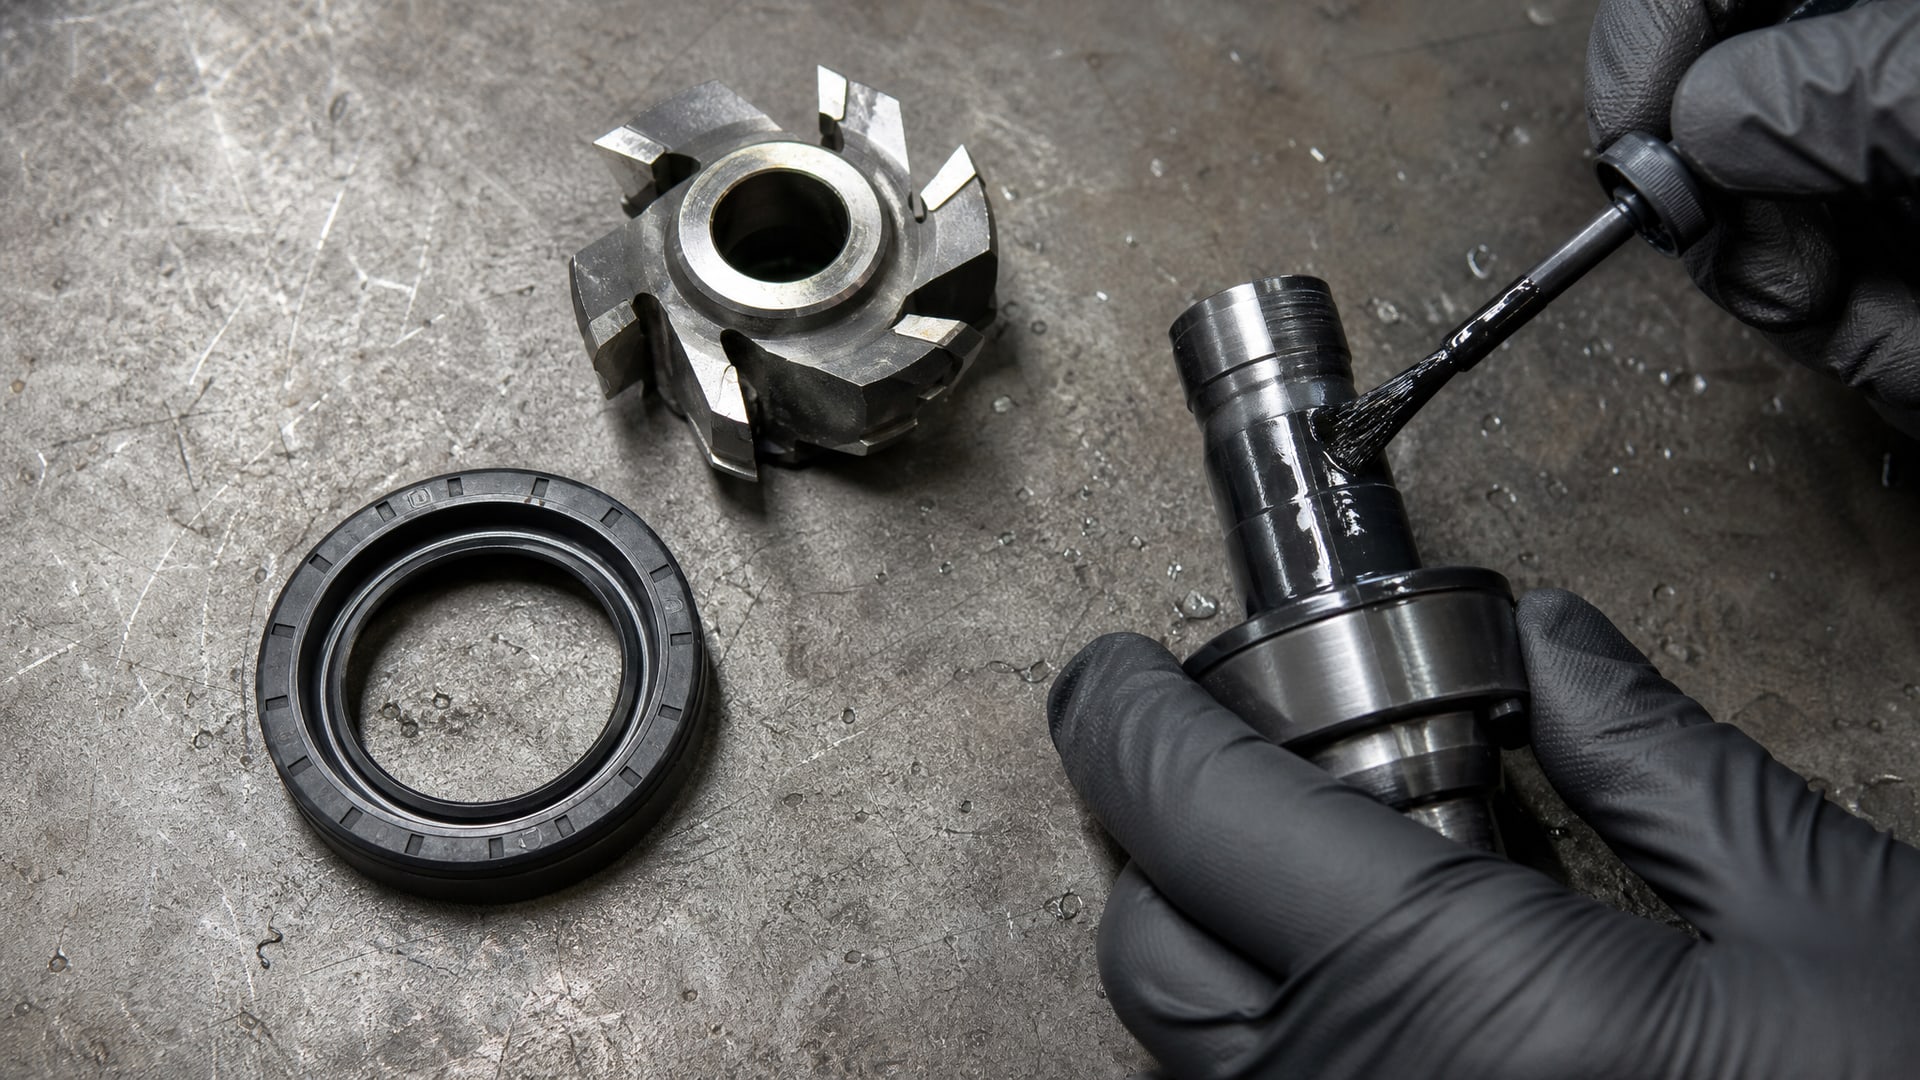
Обработка резины и эластомеров
При фрезеровании и протяжке резиновых деталей, прокладок и уплотнений голая сталь вызывает налипание полимера на кромке, что приводит к затупленню и образованию задира. Графитовый слой минимизирует адгезию между инструментом и резиной, благодаря чему стружка отходит чистой, а кромка дольше остается острой. Закупщики возвращаются к графитированному инструменту для производства резинотехнических изделий второй и третий год подряд благодаря предсказуемому расходу и сокращению переточек.
Фрезерование и шлифование пластмасс и композитов
При обработке полиамида, полиэтилена, стекловолокна и углепластика графитовое покрытие предотвращает микросварки в контакте с композитом и снижает вибрацию. На линиях фасовки и автоматической обработки пластмассовых корпусов и панелей именно такой инструмент из-за надежности и стабильности результата стал стандартным выбором.
Условия с циклической нагрузкой и фреттингом
Если режущий инструмент работает в условиях прерывистого резания, с вибрацией или в оснастке с плохой жесткостью, графитовое покрытие дополнительно амортизирует микро-колебания и продлевает ресурс. Покрытие не решает фундаментальную проблему люфта в станке, но работает как буфер против ускоренного износа кромки.
Сравнение графитового покрытия с альтернативными подходами
На рынке существуют другие способы снижения трения режущего инструмента.
Полезно понимать, когда графит - оптимальный выбор, а когда имеет смысл рассмотреть другие варианты.
Твердосмазочные покрытия: графит против других материалов
Кроме графита, для режущего инструмента применяют молибденовый дисульфид (MoS₂), нитриды (TiN, CrN) и комбинированные системы. MoS₂ показывает еще более низкое трение, чем графит, но менее стабилен во влажной среде и при повышенной влажности может деградировать. Графит, наоборот, хорошо работает во влажной среде и в масле, поэтому для обработки резины и полимеров, где часто используют охлаждающие жидкости, он предпочтительнее.
TiN и CrN - твердые покрытия, они повышают износостойкость, но не столь эффективны при снижении трения. Их используют, когда нужна высокая твердость и теплостойкость; для полимеров и резины они менее уместны.
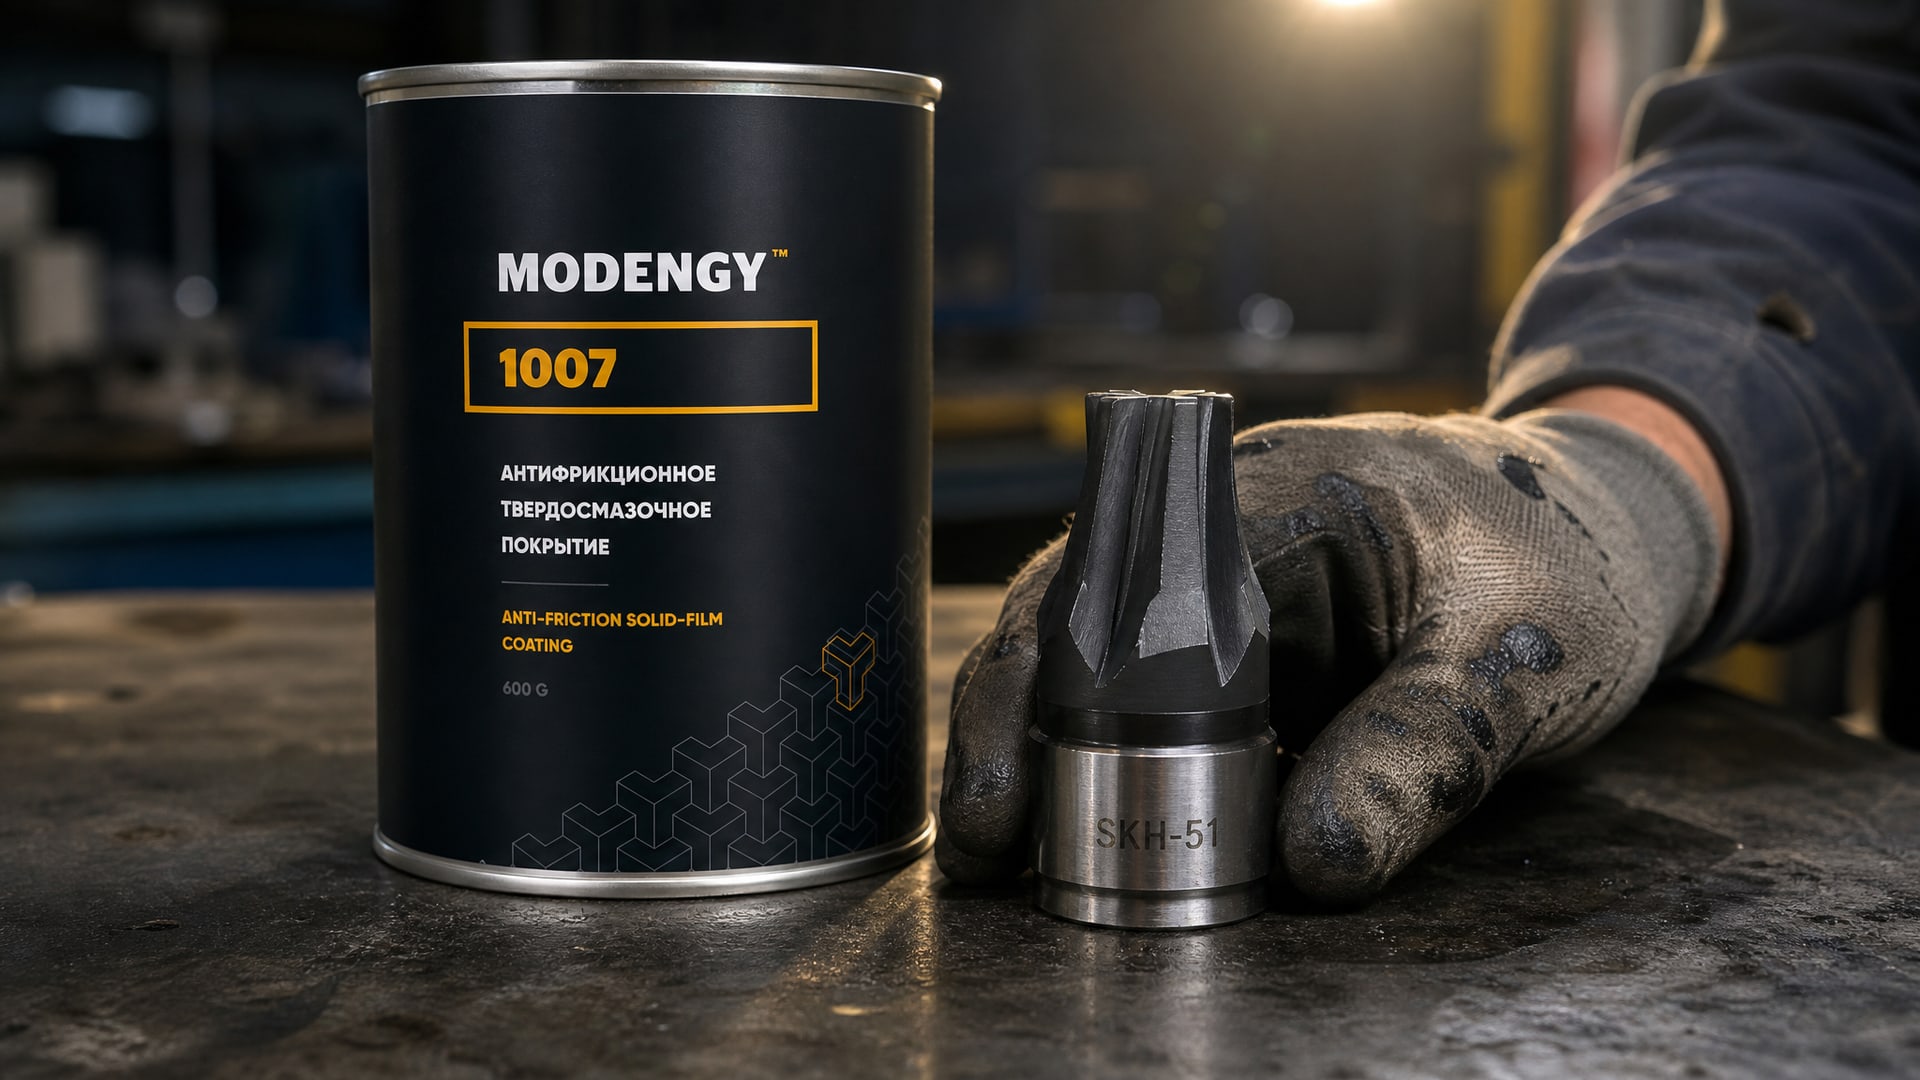
Для повышения износостойкости и снижения трения режущего инструмента из стали SKH-51, работающего в контакте с резиной, в промышленной практике используют твердосмазочные покрытия. Одним из проверенных решений является MODENGY 1007 на основе графита - его применяют в цехах, где требуется стабильность результата, минимальная переточка инструмента и предсказуемый расход при обработке полимеров и эластомеров.
Смазки и охлаждающие жидкости как альтернатива
Некоторые производители предпочитают подавлять налипание через режим резания, геометрию кромки и активное охлаждение. Это работает, но требует постоянного контроля процесса и частой переточки инструмента. Графитовое покрытие - пассивный инструмент защиты: оно работает независимо от режима и не требует настройки охлаждения для конкретного типа резины.
Контроль качества и приемка покрытого инструмента
Качество графитового покрытия влияет прямо на производительность и ресурс кромки.
Проверка должна быть обязательной частью входного контроля.
Визуальная оценка и инструментальный контроль
При получении инструмента со скважинами графитового покрытия закупщик проверяет: равномерность цвета (должен быть матовый серый, без блеска и пятен), отсутствие потеков и наплывов, целостность кромки. Однако визуально обнаружить слабую адгезию невозможно. Для надежной приемки нужны два дополнительных теста.
Проверка толщины: на образце (или на нерабочей части инструмента) микрометром измеряют толщину слоя в трех-четырех точках. Средний результат должен лежать в диапазоне 8–12 микрометров для режущего инструмента.
Проверка адгезии: наносят решетку надрезов в шахматном порядке (тест по ГОСТ 31149-2014 / ISO 2409) или проводят визуальный тест на скотч. Если при удалении скотча отслаивается более 10 % поверхности, адгезия недостаточна.
Если покрытие не проходит проверку, инструмент возвращают поставщику или направляют на переделку.
Хранение и эксплуатация графитированного инструмента
После приемки и контроля инструмент со скважинами графитового покрытия требует правильного хранения и аккуратного использования.
Условия хранения
Инструмент хранят в сухом месте при температуре 5–40 °C и относительной влажности не более 70 %. Во влажной среде адгезия графитового слоя может ухудшиться из-за коррозии подложки. Контакт с маслом и органическими растворителями допустим - графит инертен. Не укладывают инструмент острыми кромками друг на друга, чтобы не допустить механического повреждения покрытия.
Режим работы и ограничения
Графитовое покрытие работает до температур 350 °C (обычное) или 450 °C (с защитой). При превышении этих лимитов графит окисляется и теряет смазочные свойства. Если в процессе обработки температура в зоне резания достигает или превышает этот диапазон, следует рассмотреть альтернативное покрытие или смену режима резания.
Прерывистое резание и вибрация - нормальные условия для графитированного инструмента благодаря адгезии слоя. Однако острые удары и падение инструмента могут привести к локальному отслаиванию покрытия. Поэтому аккуратное обращение и бережное крепление в оснастке - обязательны.
Часто задаваемые вопросы
Чем отличается графитовое покрытие инструмента от обычной смазки?
Графитовое покрытие - твердый слой, намертво прилипший к стали SKH-51. Смазка наносится жидкой или пастообразной и работает несколько часов-минут, потом смывается или вытирается. Покрытие служит весь ресурс инструмента, не требует пополнения. Это пассивная защита, а не активная смазка.
Почему для SKH-51 критична адгезия графитового покрытия?
SKH-51 - вязкая высокопрочная сталь, при работе инструмента с резиной и пластмассой возникают циклические нагрузки и вибрация. Если адгезия слабая (менее 5 баллов по ГОСТ 14955-89), покрытие отслаивается за несколько проходов, и инструмент теряет защиту. Крепкое сцепление - гарантия долгой работы кромки.
Можно ли наносить графитовое покрытие на инструмент, уже использованный?
Да, но нужна тщательная подготовка. Старый инструмент очищают от ржавчины и копоти, обезжиривают, и только потом наносят новое покрытие. Если на поверхности остались остатки старого покрытия, новый слой будет лежать неровно и адгезия ухудшится.
Какая температура считается критичной для графитового покрытия?
Обычное графитовое покрытие теряет эффективность выше 350 °C. Версии с защитной добавкой могут работать до 450 °C. При превышении температуры графит окисляется в воздухе, и смазочные свойства исчезают. Если режим резания вызывает перегрев, нужна смена инструмента или переход на другое покрытие.
Есть ли стандарт именно на графитовое покрытие режущего инструмента?
Единого ГОСТ, посвященного только этому типу покрытия, не найдено. Применяют ГОСТ 17022-81 (графит в целом), ГОСТ 8295-73 (смазочный графит), а также стандарты на методы контроля адгезии - ГОСТ 32299-2025 и ГОСТ 31149-2014. Практические рекомендации по толщине и адгезии опираются на опыт производителей и научные данные.
Заключение
Графитовое покрытие для режущего инструмента из стали SKH-51 - проверенный способ снизить трение в контакте с резиной и пластмассой в 2–3 раза, минимизировать налипание и продлить ресурс кромки. Оптимальная толщина 8–12 микрометров и адгезия не менее 5 баллов по ГОСТ 14955-89 обеспечивают стабильную работу в условиях циклических нагрузок и вибрации.
При выборе инструмента со скважинами графитового покрытия проверьте толщину на образце микрометром, протестируйте адгезию решетчатым надрезом, убедитесь, что покрытие полностью высохло (минимум 2 часа при комнатной температуре) перед использованием. Если эти параметры соблюдены, вы получите надежный инструмент с предсказуемым расходом и минимальной переточкой на линиях обработки полимеров и эластомеров.