Твердосмазочные покрытия требуют точного соблюдения температурного режима при полимеризации, и 200 градусов Цельсия считается стандартной температурой отверждения для большинства эпоксидных и полиимидных систем. Однако качество финального слоя зависит не только от абсолютного значения температуры печи, но и от корректного отсчета выдержки, правильности прогрева самой детали, а также от понимания того, что происходит с молекулярной структурой при избытке или недостатке тепловой энергии.
При выдержке при 200 °C в течение 20-40 минут большинство термоотверждаемых связующих полимеризуются полностью, однако превышение этого режима или его недостижение приводит к заметному падению адгезии, износостойкости и коррозионной стойкости. Эта статья объясняет, почему температурная выдержка критична, какие физические процессы происходят в покрытии и какие практические ошибки допускают инженеры и закупщики при работе с твердосмазочными системами.
Что происходит с связующим при нагреве до 200 градусов
Твердосмазочные покрытия состоят из дисперсии твердых смазочных частиц (графит, дисульфид молибдена, политетрафторэтилен) в органическом связующем, которое формирует матрицу.
При нагреве связующее переходит из жидкого или вязкопластичного состояния в твердый полимер через серию химических реакций конденсации и сшивания молекул.
При 200 °C эпоксидные смолы, применяемые в антифрикционных системах, активируют в основном полиамидные отвердители. Молекулы начинают соединяться, образуя трехмерную сетку, которая удерживает смазочные частицы и обеспечивает сцепление с подложкой. Полная полимеризация при оптимальном режиме 200 °C / 30 минут проходит равномерно по всему объему слоя, достигая адгезии 3-5 МПа и достаточной твердости для работы при высоком давлении.
Однако ключевой момент: отсчет времени выдержки должен начинаться только после того, как сама деталь достигнет 200 °C. Если в печи уже 200 °C, это не означает, что металлическая деталь прогрелась. В зависимости от массы и геометрии детали прогрев может занимать 5-10 минут, и если начать отсчет с момента включения печи, реальная выдержка окажется короче расчетной.
Контроль температуры металла, а не воздуха в печи
На практике многие закупщики и технологи следят только за температурой печи, установленной на панели. Это серьезная ошибка, потому что тонкая деталь прогревается за несколько минут, а массивная сталь весом несколько килограмм может прогреваться дольше. Если расчет вели на режим 200 °C / 30 минут, но температура металла достигла максимума только на 15-й минуте, то реальная выдержка составила 15 минут, что находится на границе минимума.
Решение: использовать термопару, закрепленную на самой детали или на ее массивном участке, чтобы отслеживать реальную температуру металла. Второй вариант - положить рядом с деталью эталонный образец и снимать показания.
Последствия недостаточной выдержки
Если температура была ниже требуемой или время выдержки сокращено, покрытие остается недополимеризованным.
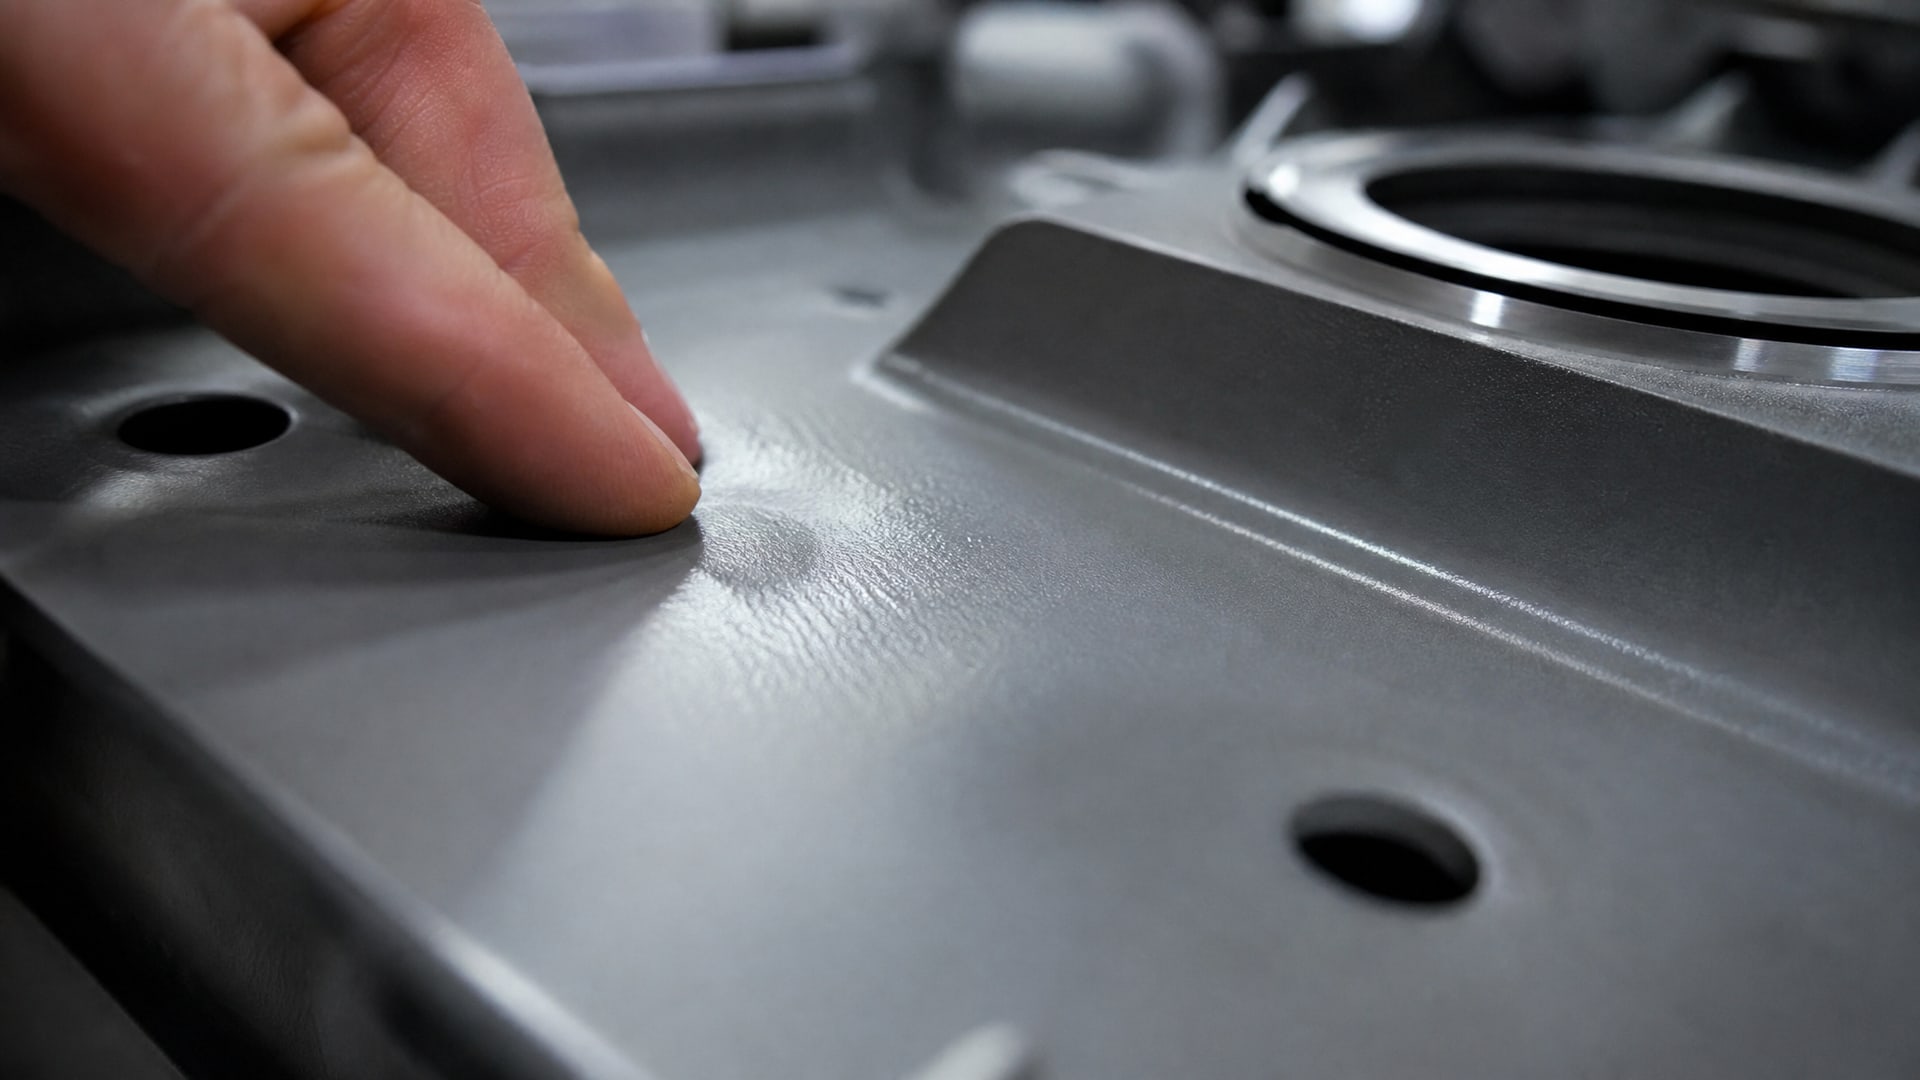
В матрице сохраняются незаполимеризованные фрагменты молекул и мобильные пластификаторы, которые снижают прочность сетки. Такое покрытие внешне может выглядеть ровным и сухим, но внутри оно остается мягким.
Практические признаки недопека:
- адгезия падает ниже 1-2 МПа и при испытании по решетчатой пробе (ISO 2409) показывает отслаивание более чем на 30% площади;
- при тесте на твердость по методу Бухгольца (ISO 2815) покрытие прижимается легче, чем норма;
- при трении и давлении слой быстро стирается и осыпается;
- коррозионная стойкость снижается, так как незаполимеризованные зоны пористые и легко пропускают влагу и агрессивные среды.
Данные по износу показывают, что недопек может снизить ресурс покрытия на 30-50% по сравнению с правильным режимом. Это особенно критично для направляющих скольжения, валов, шпинделей и других деталей с высокой контактной нагрузкой.
Деградация покрытия при превышении температуры или времени
Если температура держится выше 200 °C слишком долго или превышена исходная температура, связующее начинает подвергаться не полимеризации, а деградации.
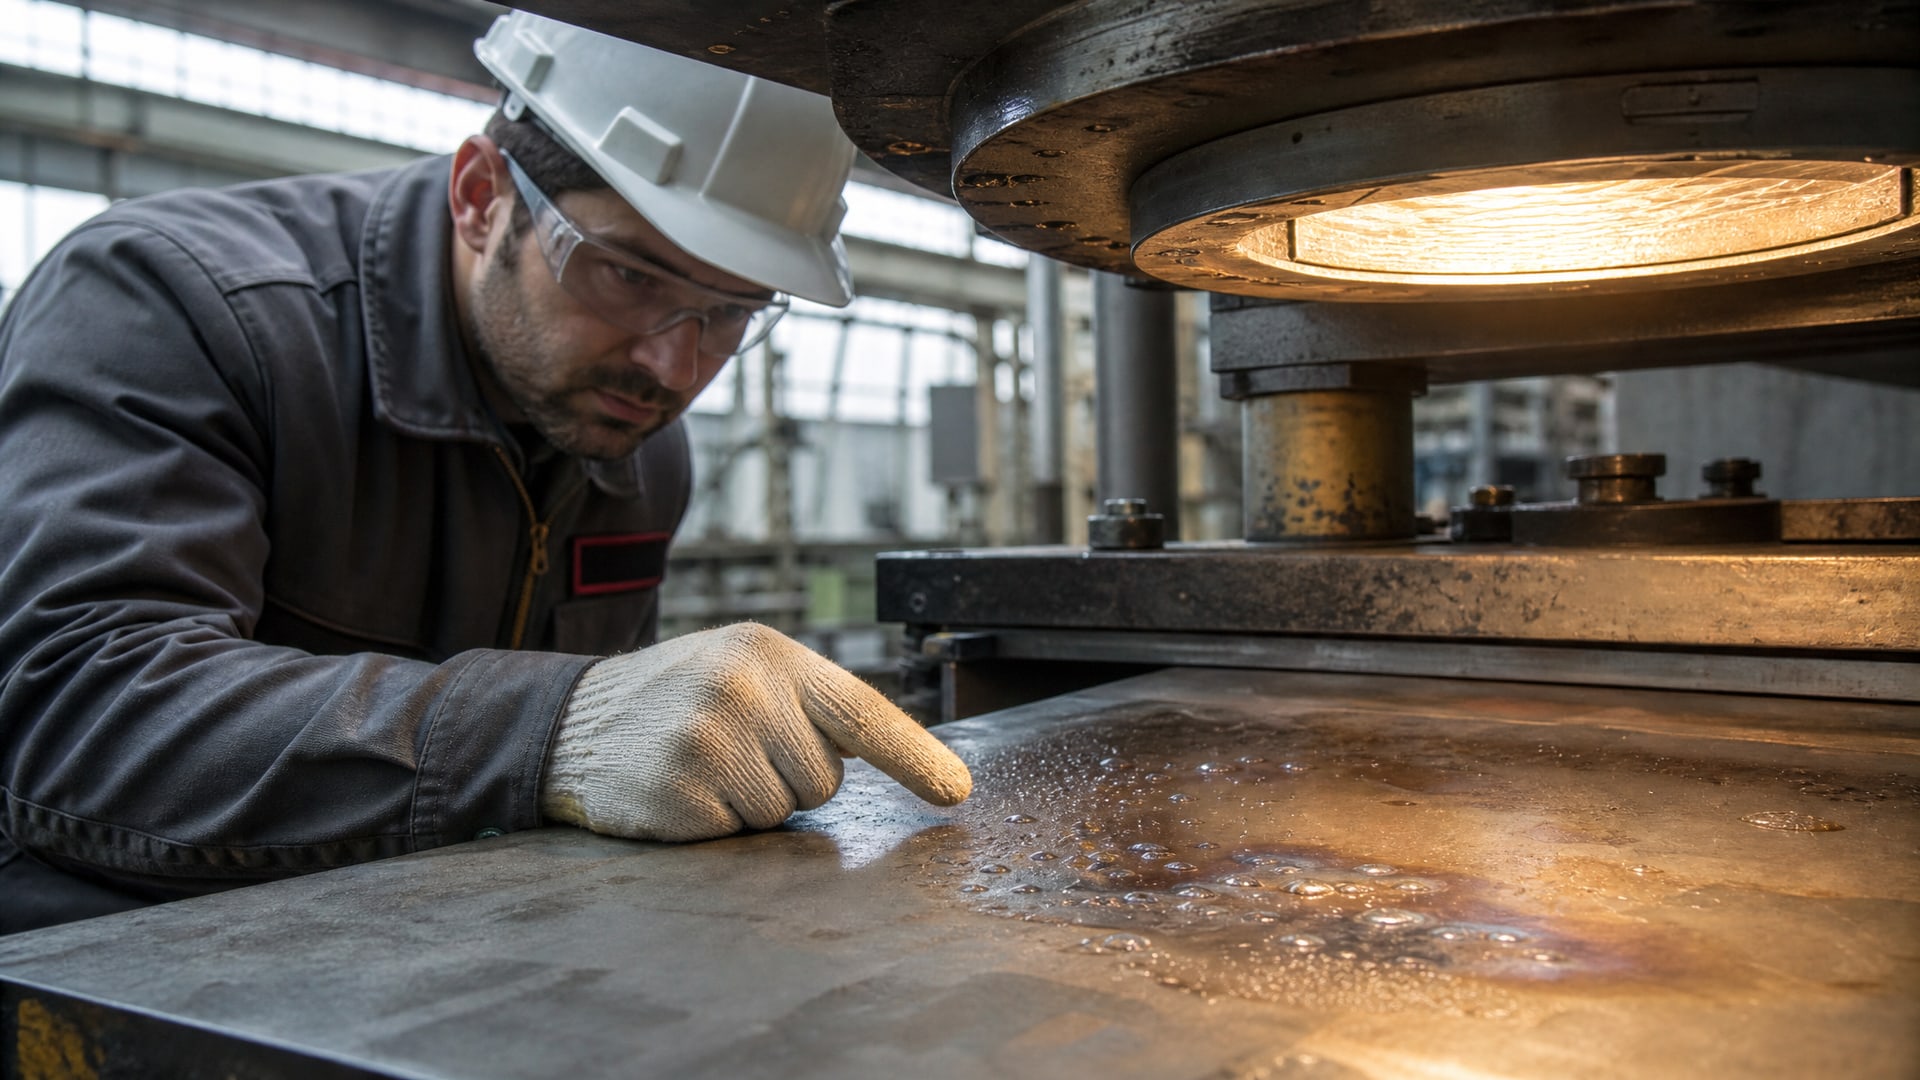
Молекулы сшитой сетки разрушаются под действием теплоты, образуются газы (водяной пар, углекислота, летучие углеводороды), что приводит к пористости и микротрещинам.
Признаки перепека:
- при визуальном осмотре покрытие может выглядеть слегка потускневшим или с микротрещинами;
- адгезия парадоксально снижается, несмотря на кажущуюся твердость, потому что хрупкие микротрещины снимают нагрузки неравномерно;
- при воздействии соляного тумана (ISO 9227) коррозия начинается раньше, так как пористость позволяет влаге и хлоридам проникать к подложке;
- слой становится восприимчив к отслаиванию при ударных нагрузках или циклическом расширении-сжатии.
Длительное воздействие температур близко к 200 °C (например, 100 часов при 200 °C) также ухудшает защитные свойства эпоксидно-полиамидных систем, что указывает на постепенную деградацию даже при достижении полной полимеризации, если детальные условия работы требуют длительного теплового воздействия.
Оптимальная толщина слоя и ее влияние на полимеризацию
Толщина твердосмазочного покрытия также критически влияет на качество полимеризации.
Если слой слишком тонкий (менее 5 мкм), он не обеспечивает достаточной защиты и быстро стирается. Если слой слишком толстый (более 20 мкм), внутренние слои полимеризуются неравномерно: внешние части остывают быстрее, а внутренние могут перегреться, при этом на границе слоев возникают внутренние напряжения.
Толстые слои более хрупкие и склонны к отслаиванию при ударах или вибрации, потому что жесткая матрица не может компенсировать различия в тепловом расширении между слоем и подложкой. Практика показывает, что оптимальный диапазон 5-20 мкм обеспечивает баланс между защитой и гибкостью.
Контроль толщины ведут по ГОСТ 31149 или ISO 2808 с помощью толщиномера. При нанесении нескольких слоев каждый наносится и сушится отдельно, чтобы избежать опасности локального перегрева в толстом слое.
Подготовка детали и режим нагрева
Успех полимеризации зависит не только от финального режима 200 °C / 30 минут, но и от подготовки поверхности.
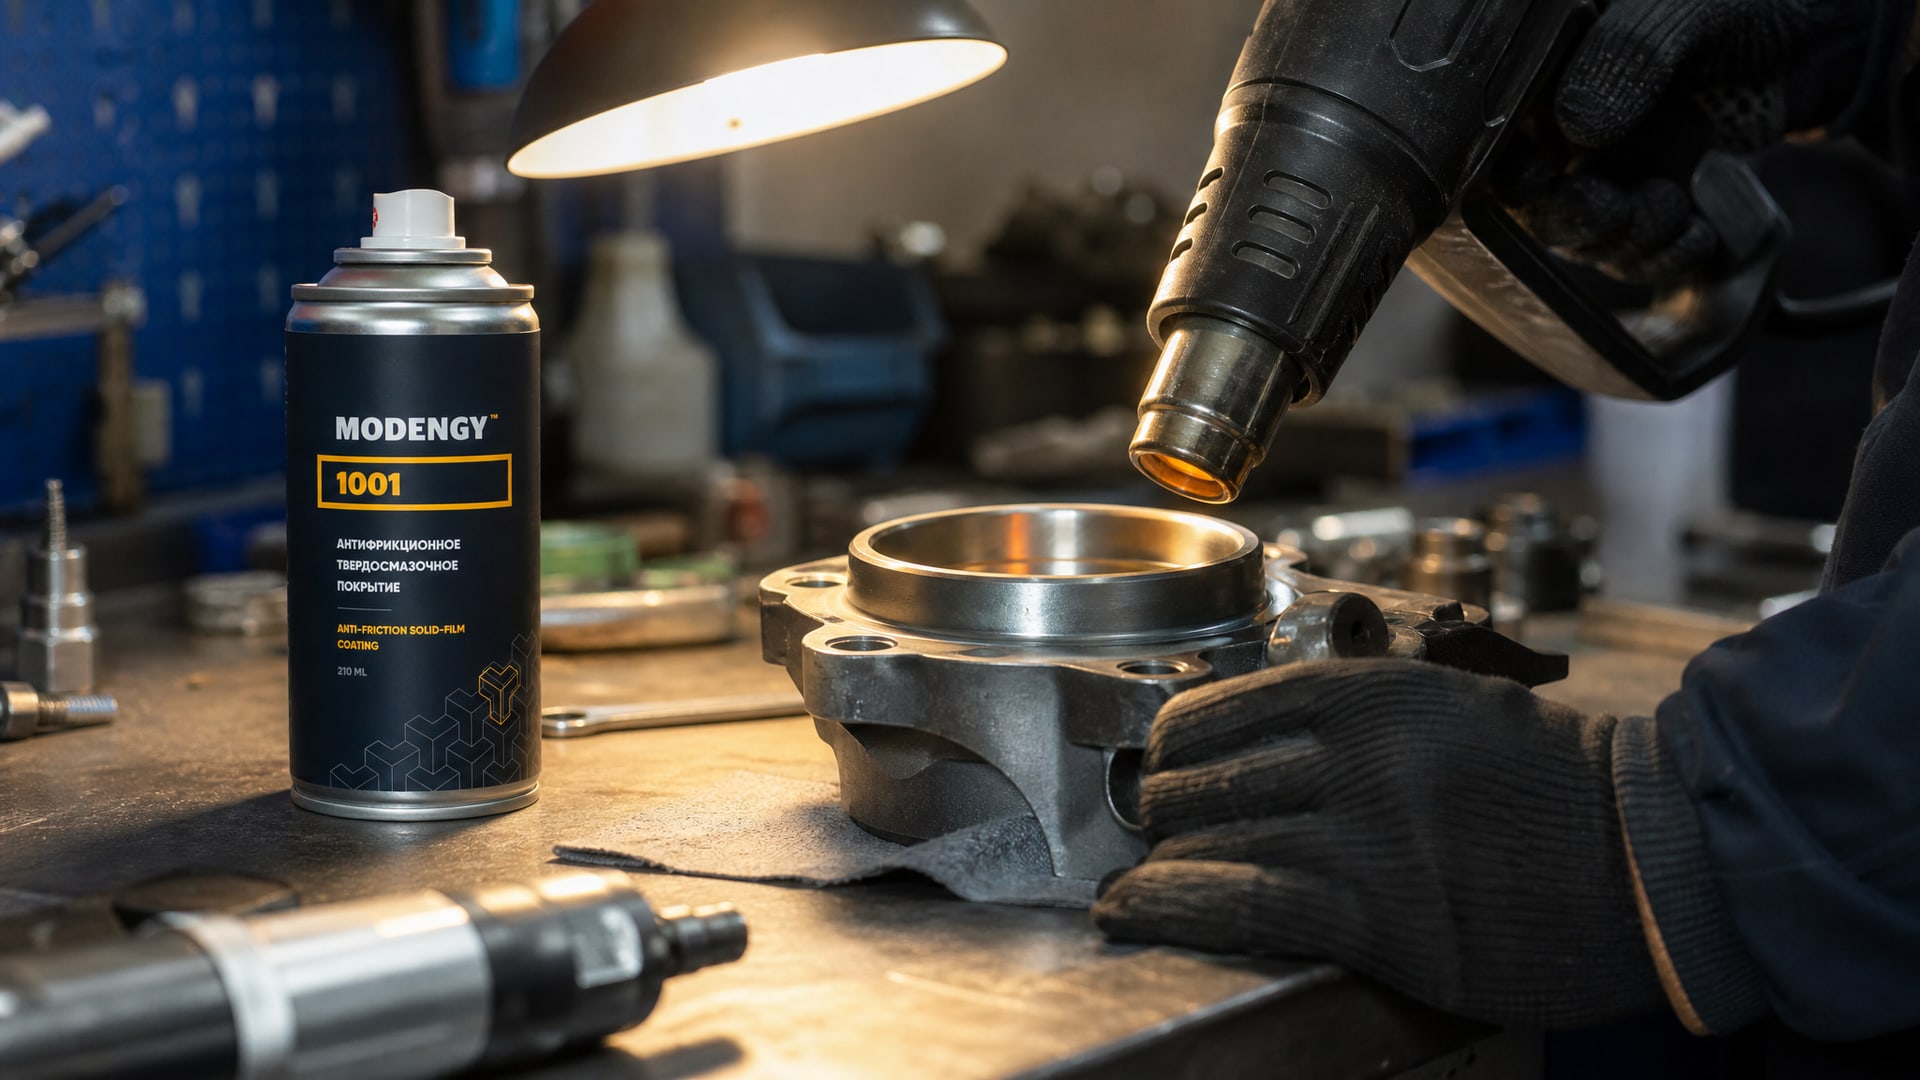
Перед нанесением покрытия деталь рекомендуется подогреть до 40-60 °C, что улучшает адгезию: пленка покрытия лучше смачивает нагретую поверхность и имеет лучший контакт с металлом.
После нанесения и предварительной сушки деталь должна нагреваться в печи равномерно. Рекомендуется подъем температуры со скоростью 2-5 °C в минуту, чтобы избежать внезапного вскипания растворителей и образования пузырей. После полимеризации охлаждение также должно быть плавным: быстрое охлаждение создает разницу в тепловом расширении между слоем и подложкой, что увеличивает внутренние напряжения и риск микротрещин и отслаивания.
На больших производствах используют программируемые печи с логированием температурных кривых, что позволяет отследить весь цикл и убедиться в соответствии режима спецификации. Для мелких сервисов и ремонтных служб подходят обычные конвекционные печи с термопарой на детали и визуальным наблюдением.
Совет инженера
В ремонтных службах и небольших производствах часто возникает задача: нужно отвердить покрытие, но круглосуточная печь при 200 °C недоступна или неэффективна, особенно если деталей мало. В таких случаях стоит рассмотреть двухкомпонентные покрытия, отверждающиеся при комнатной температуре. MODENGY 1001 - это полиимидное твердосмазочное покрытие, которое полимеризуется при 20-25 °C без печи, сохраняя адгезию 2-3 МПа и износостойкость, достаточные для скольжения, направляющих и легких нагрузок. Такой подход избавляет от необходимости технологической печи, сокращает цикл производства и требует меньше энергии, что особенно привлекательно для предприятий с непостоянным производством и для выездного ремонта.
Методы проверки качества полимеризации
Для убеждения в правильности выдержки используют несколько проверенных методов:
Испытание адгезии (ISO 2409 - решетчатые надрезы или ISO 4624 - отрыв):
После нанесения и полимеризации делают крестообразные надрезы острым ножом в виде решетки 1×1 см. Если покрытие отслаивается более чем на 20-30% площади, это говорит о недостаточной адгезии, что часто указывает на недопек или неправильную подготовку поверхности. Более точный метод - отрыв образца по ISO 4624 дает численное значение в МПа.
Испытание твердости (ISO 2815 - маятник Бухгольца или ASTM D3363 - карандашная твердость):
Твердость по Бухгольцу показывает, насколько сетка полимера сформирована. Для правильно отвержденного слоя обычно достигают 40-60 качаний маятника. При недопеке это число заметно ниже.
Визуальный осмотр под увеличением:
Микротрещины, пузыри и неровности говорят о дефектах процесса. Микроскоп с увеличением 10-20x выявляет поры и трещины, которые указывают на перепек или неправильное испарение растворителей.
Соляной туман (ISO 9227) - долгосрочный тест:
Образец с покрытием помещают в камеру соляного тумана на 168-500 часов. При правильной полимеризации коррозия под слоем не должна начинаться раньше 100-200 часов. Ранний отказ указывает на пористость и незащищенные участки.
Часто задаваемые вопросы
Почему нельзя считать время от включения печи?
Потому что деталь требует времени на прогрев. Легкие детали весом до 100 г прогреваются за 3-5 минут, но средние детали весом 500 г и более прогреваются 5-10 минут. Если считать от включения печи, реальная выдержка может быть на 10-30% короче расчетной, что приводит к недопеку. Правильный отсчет: детальь достигла 200 °C (контроль термопарой) - отсчитываем 30 минут от этого момента.
Может ли покрытие выглядеть нормально, но быть недополимеризованным?
Да, абсолютно. Внешне ровное и сухое покрытие может оставаться мягким изнутри, если выдержка была недостаточной. Проверяют ногтем или ножом - если царапается легко или отслаивается кусками, это признак недопека. Точная проверка - тест адгезии по ISO 2409 или твердость по Бухгольцу.
Что происходит, если превышена температура на 10-20 °C?
При 210-220 °C связующее начинает деградировать быстрее, возрастает риск микротрещин и хрупкости. Адгезия часто парадоксально падает, несмотря на кажущуюся твердость. При продолжении нагрева выше 230 °C слой становится явно хрупким, может появиться потускнение и видимые трещины. Всегда следуют ТДС производителя, который указывает допустимый диапазон температур, обычно ±5 °C от номиналу.
Влияет ли скорость охлаждения на конечные свойства?
Да, решающим образом. Быстрое охлаждение создает разницу в тепловом сжатии между слоем и подложкой, что вызывает внутренние напряжения и микротрещины. Рекомендуется плавное охлаждение со скоростью 2-5 °C в минуту после полимеризации. На производстве детали часто держат в печи еще 15-30 минут при температуре 100-120 °C перед выключением, а затем охлаждают на воздухе или в камере медленного охлаждения.
Как связаны испарение растворителей и полимеризация?
На начальном этапе нагрева (до 100 °C) испаряются летучие растворители. Это должно происходить медленно, чтобы избежать вскипания и образования пузырей. После 100 °C испарение замедляется, а полимеризация становится основным процессом (100-200 °C). Если нагрев слишком быстрый, растворители не успевают испариться равномерно и образуют газовые карманы. Поэтому программируемые печи используют медленный подъем температуры в первые 30-60 минут.
Заключение
Выдержка при 200 °C является стандартным и проверенным режимом полимеризации для большинства твердосмазочных покрытий на основе эпоксидных и полиимидных связующих. Однако качество покрытия зависит не только от абсолютных значений температуры и времени, но и от корректного отсчета выдержки (после прогрева детали), равномерного нагрева, оптимальной толщины слоя (5-20 мкм) и плавного охлаждения. Недопек приводит к мягкому слою и раннему износу, перепек - к хрупкости и микротрещинам. Практический совет: всегда контролируйте температуру металла, а не только температуру печи, логируйте режим и проверяйте адгезию по ГОСТ 31149 или ISO 2409 на выходе из каждой партии.
Следующий шаг - согласовать с производителем покрытия точный режим для вашей детали (форма, масса, материал) и внедрить систему контроля: термопара на детали, программируемая печь с логированием и выборочные тесты адгезии на образцах из каждой партии. Это гарантирует предсказуемое качество и снижает брак на 80-90%.