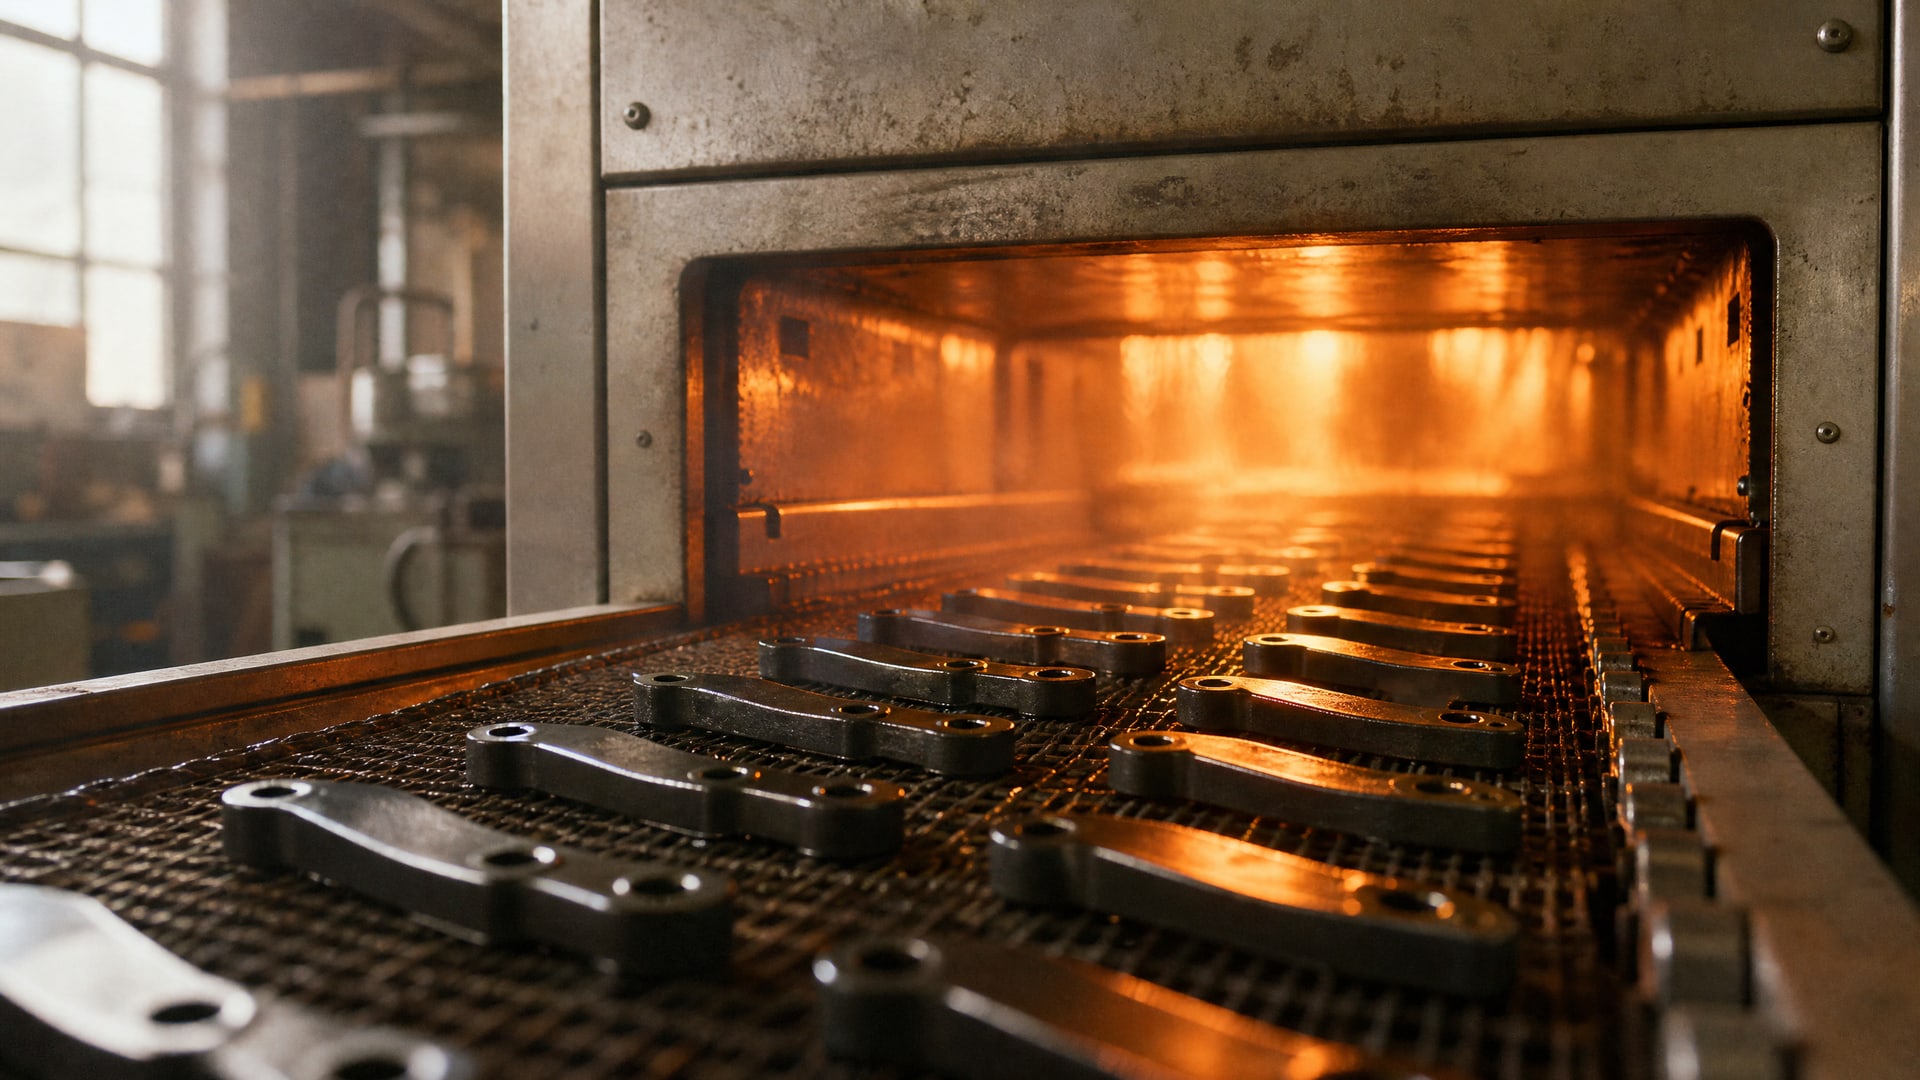
Твердосмазочные покрытия достигают нужной твердости и адгезии только при соблюдении правильного температурного режима полимеризации. Выдержка при 200 °C играет ключевую роль в процессе полимеризации связующего, однако многие технические специалисты путают время нагрева печи с временем отверждения самой детали, что приводит к браку и преждевременному износу покрытия. При недостаточной выдержке остаются незаполимеризованные фрагменты полимера, слой становится мягким и плохо держится на подложке; при избыточном нагреве полимер деградирует, появляются микротрещины и хрупкость. Понимание этих процессов критично для закупщиков и инженеров, которые несут ответственность за качество защиты деталей оборудования.
В этой статье разберем, что происходит при выдержке твердосмазочного покрытия при 200 °C, почему отсчет времени должен вести от прогрева самой детали, какие дефекты возникают при отклонении от режима и как правильно контролировать весь процесс от подготовки поверхности до охлаждения.
Что происходит при полимеризации твердосмазочного покрытия на 200 °C
Полимеризация термоотверждаемого связующего - это химический процесс сшивки макромолекул, при котором линейные полимеры преобразуются в пространственную сетку.
При 200 °C молекулярное движение ускоряется, что позволяет реакционным группам встречаться и образовывать новые химические связи. Процесс происходит постепенно и требует определенного времени для завершения по всей толщине покрытия.
Критический момент: отсчет выдержки должен начинаться после того, как сама деталь достигнет 200 °C, а не после включения печи или достижения этой температуры воздухом в камере. Для массивных деталей время прогрева может составлять 15-20 минут и более в зависимости от материала, геометрии и толщины. Если начать отсчитывать 30 минут с момента включения печи, реальная выдержка детали окажется намного короче, и покрытие останется недоотвержденным.
При 200 °C и правильной выдержке (обычно 30 минут) полимеризация завершается по всему объему слоя. Связующее становится твердым, эластичным и хорошо прилипает к подложке. На этом этапе адгезия покрытия достигает оптимальных значений порядка 3-5 МПа. Слой приобретает нужную твердость для противодействия абразивному износу и вмятинам, одновременно сохраняя пластичность, которая предотвращает отслаивание при вибрации и тепловых колебаниях.
Дефекты недоотверждения и их признаки
Недоотверждение происходит, когда температура или время выдержки меньше требуемого.
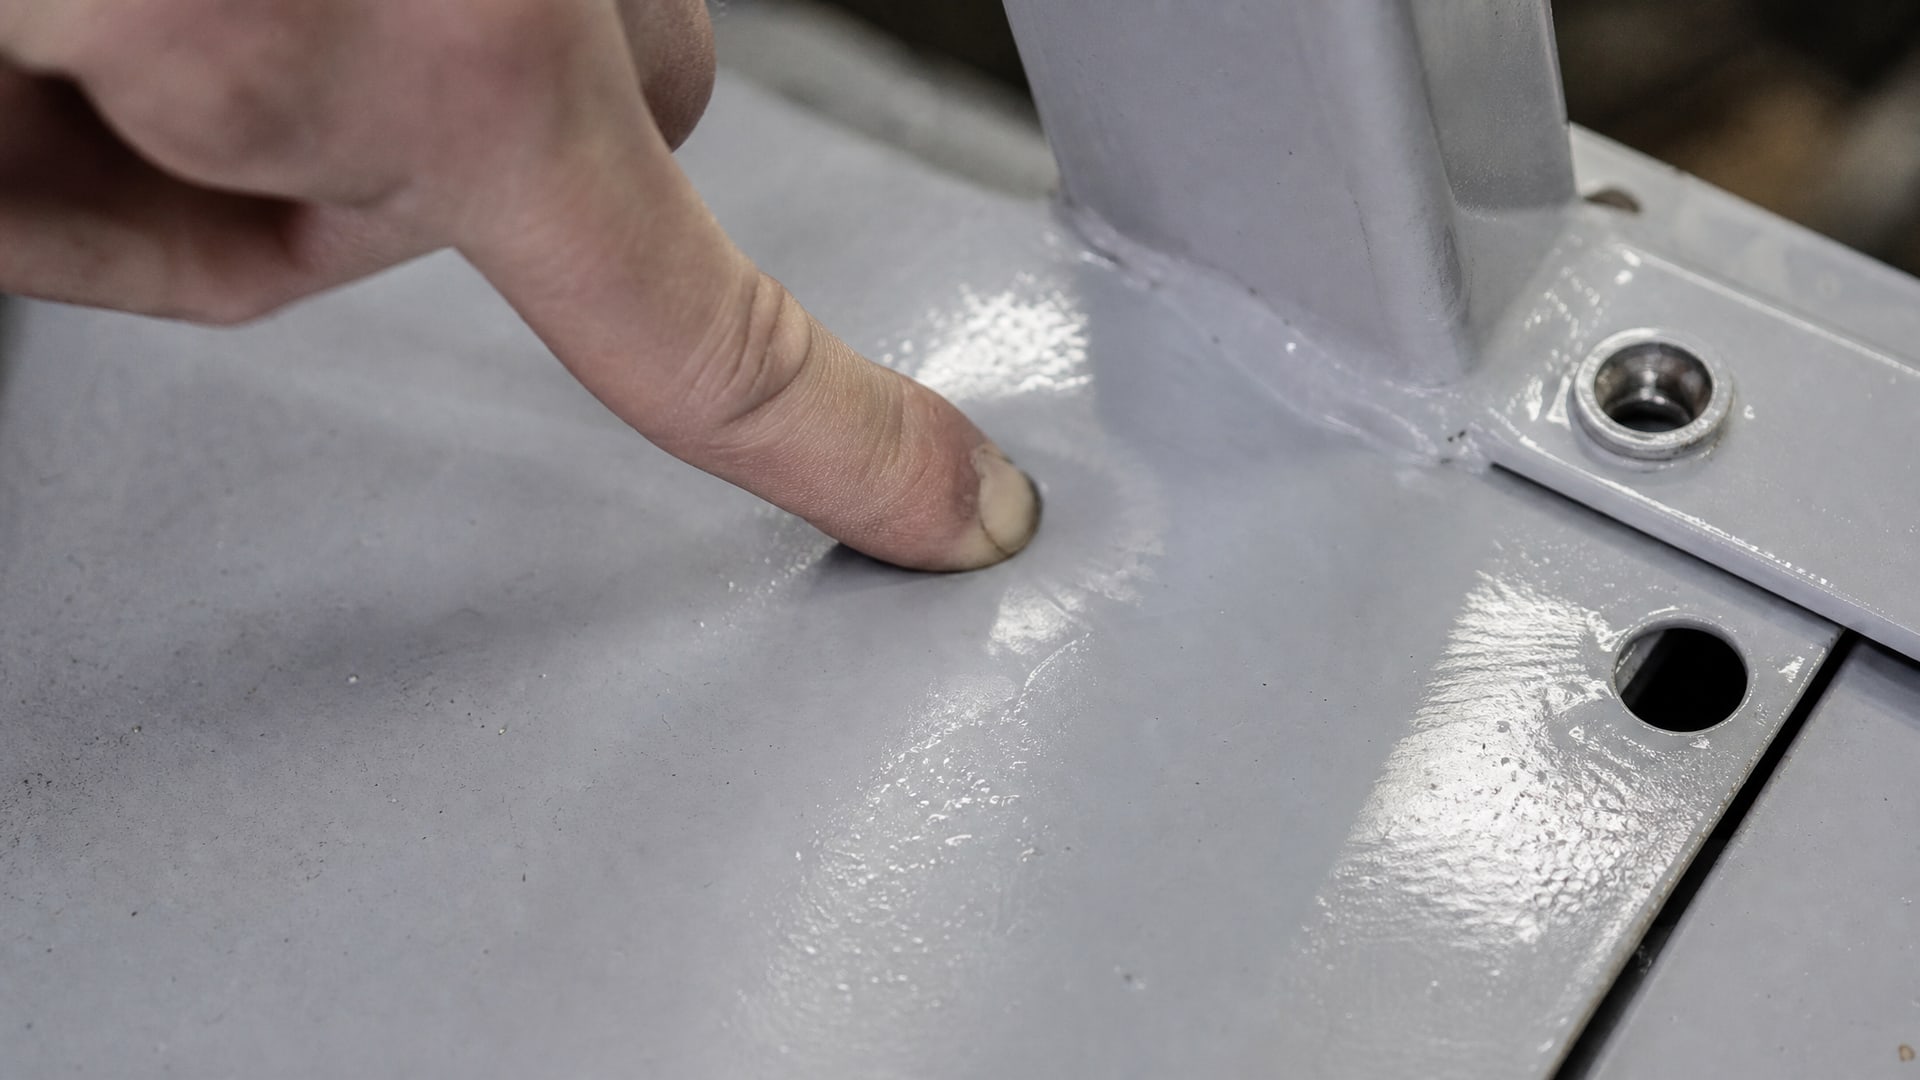
Остаются незаполимеризованные фрагменты полимера, которые не могут образовать полноценную пространственную сетку. Такое покрытие на ощупь более мягкое, липкое или пластичное, чем оно должно быть.
Признаки недоотверждения:
- адгезия падает до 1-2 МПа (вместо нормальных 3-5 МПа);
- покрытие легко повреждается при механическом контакте;
- при вибрации и ударных нагрузках слой отслаивается слоями или крошится;
- ускоренный износ абразивных частиц (если в составе есть твердые наполнители);
- липкость или ощутимая вязкость поверхности;
- неравномерное отверждение: середина слоя остается мягче, чем поверхность.
Недоотвержденное покрытие может работать считанные часы или дни, создавая видимость исправности, но затем быстро разрушается. Закупщики часто ошибочно полагают, что причина - неправильный состав смазки, хотя на самом деле проблема в режиме запекания.
Перегрев и передержка: деградация полимера
Если температура превышена или выдержка слишком долгая, начинается деградация полимерной сетки.
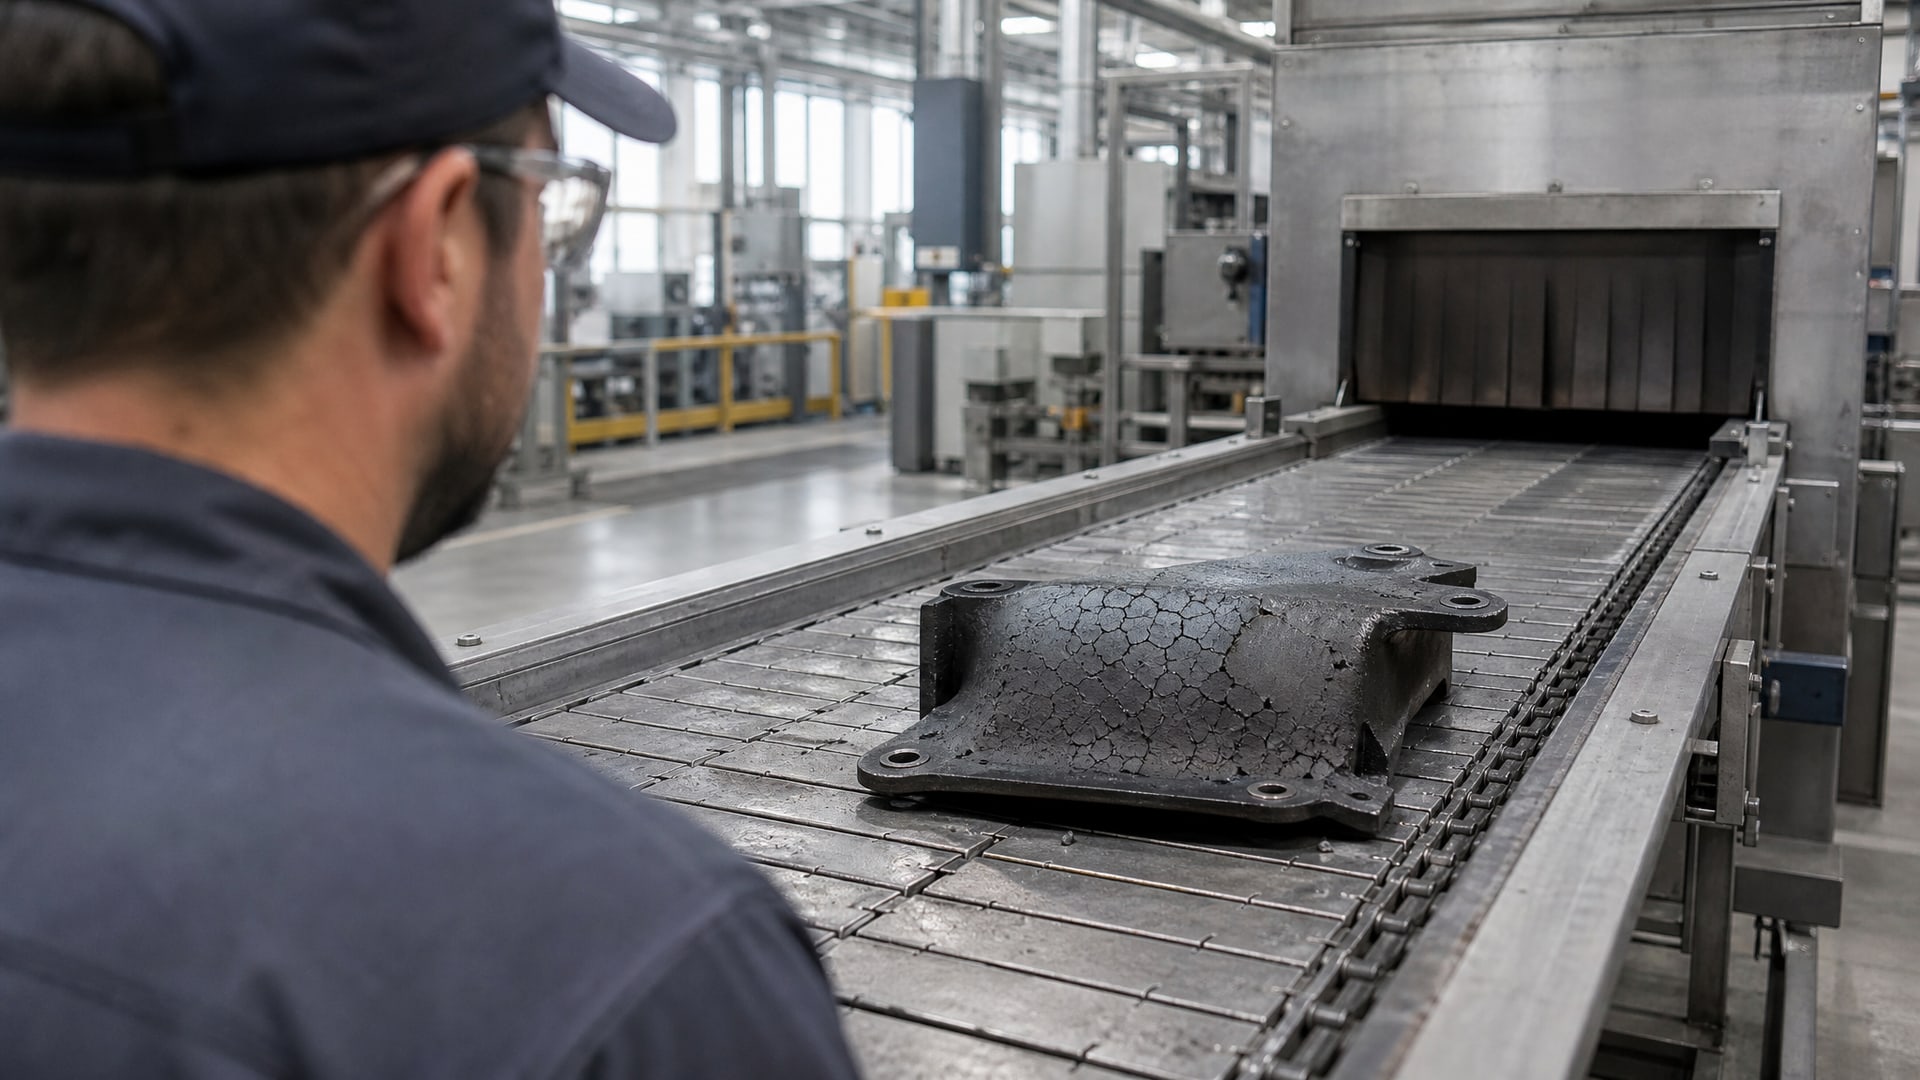
Длительное воздействие тепла разрывает уже образовавшиеся химические связи, полимер теряет пластичность и становится хрупким. Возникают микротрещины, особенно по границам раздела между слоем и подложкой, а также во внутренних слоях.
Признаки перегрева и передержки:
- потеря пластичности, повышенная хрупкость;
- появление микротрещин видимых под микроскопом или ощутимых при механическом испытании;
- непредсказуемое отслаивание под нагрузкой;
- снижение адгезии вопреки кажущейся твердости;
- рост пористости слоя, ухудшение коррозионной защиты;
- изменение цвета покрытия (потемнение, обугливание);
- нарушение структуры наполнителей (если есть твердые частицы).
Один из источников отмечает, что для некоторых полимерных систем 200 °C уже является верхней границей применимости. Превышение этой температуры может привести к полному разложению связующего, что делает покрытие бесполезным. Длительный нагрев (например, 100+ часов при 200 °C) на практике ухудшает защитные свойства, даже если покрытие изначально было нанесено правильно.
Роль подготовки поверхности и предварительного подогрева
Адгезия зависит не только от режима полимеризации, но и от состояния поверхности подложки.
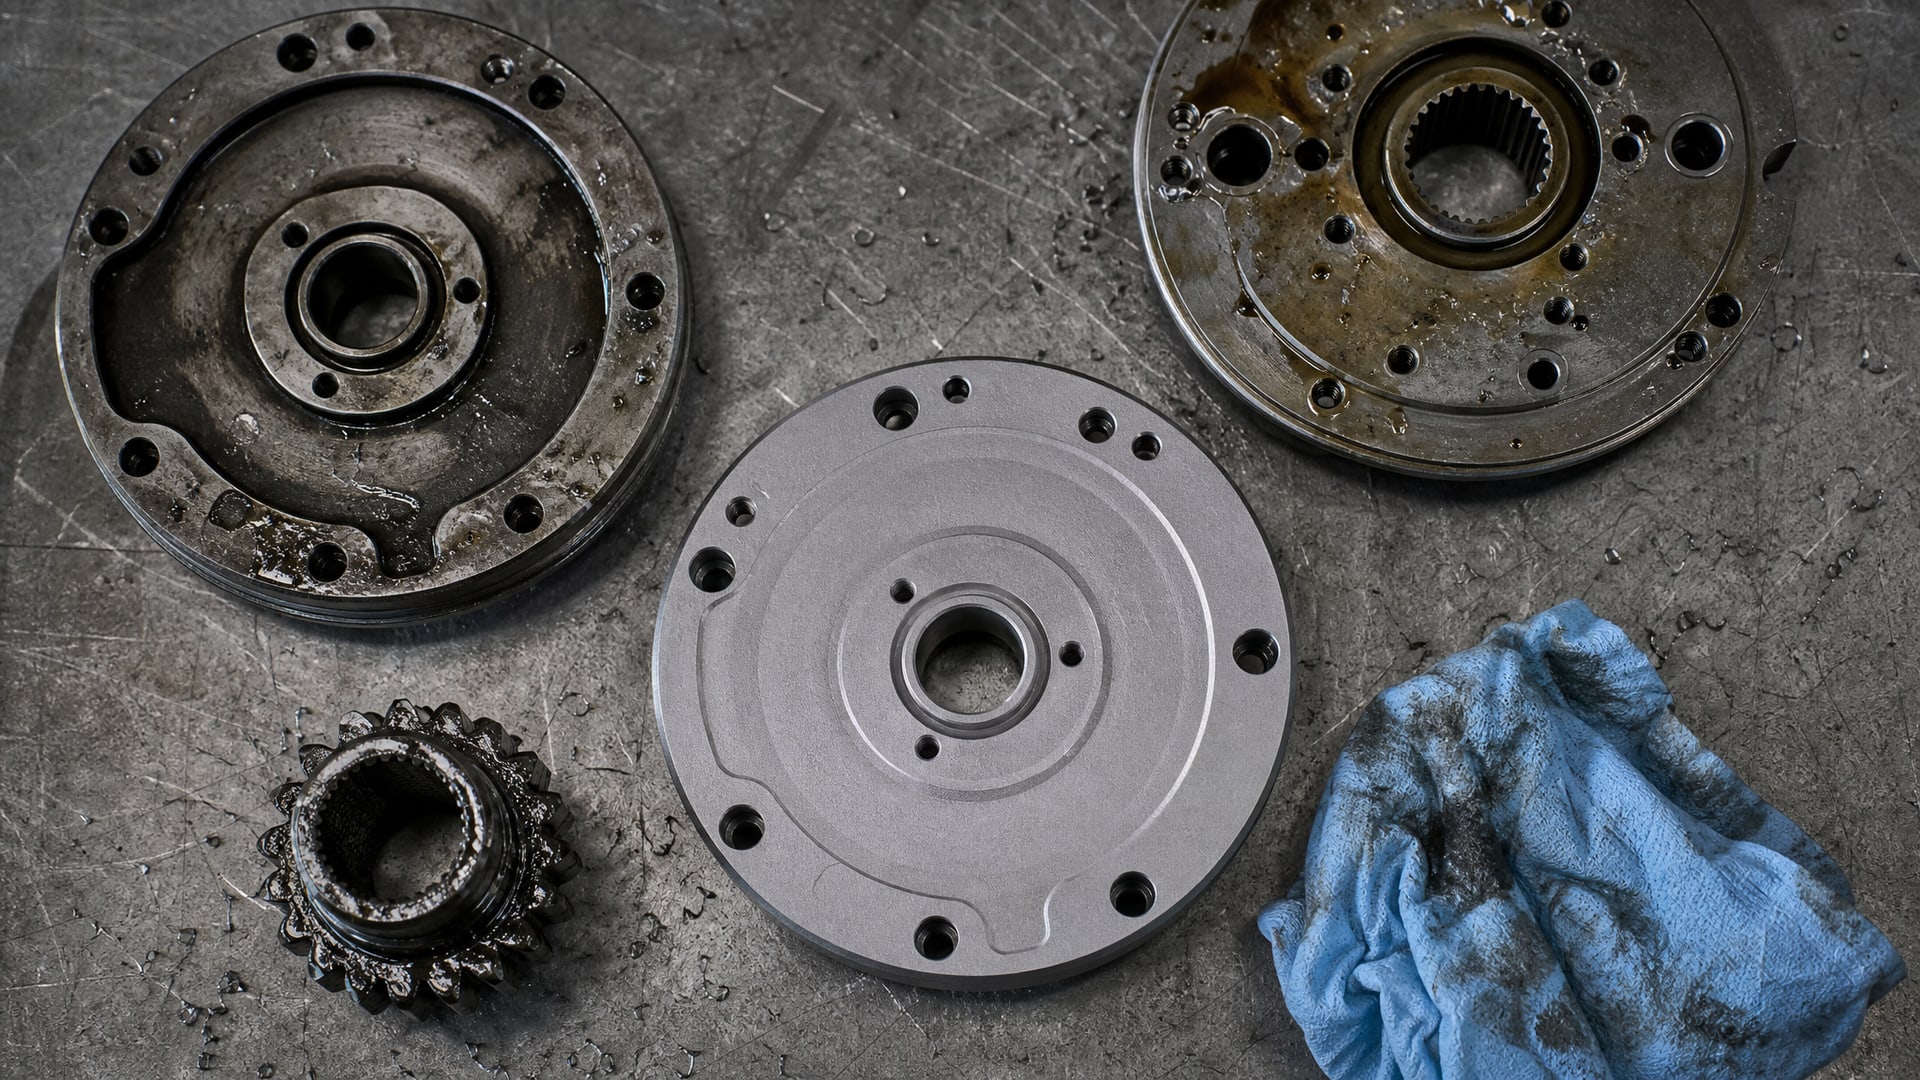
Если деталь плохо очищена или обезжирена, между слоем и металлом остаются пленки загрязнений, масла или окисла. Такие пленки действуют как смазка, предотвращая механическое сцепление покрытия с подложкой.
Стандартная подготовка перед нанесением:
- механическая или химическая очистка от окисла, ржавчины и механических загрязнений;
- обезжиривание в щелочных или органических растворителях;
- ополаскивание дистиллированной водой и сушка;
- в некоторых случаях - легкая абразивная обработка (шлифовка или пескоструй) для повышения шероховатости.
Предварительный подогрев детали до 40-60 °C перед нанесением покрытия может заметно повысить адгезию. Теплая поверхность ускоряет испарение растворителей из нанесенного слоя и улучшает смачивание полимером металла. Кроме того, подогрев снижает риск конденсации влаги на поверхности, которая может ухудшить адгезию.
После нанесения покрытия и перед отправкой в печь на полимеризацию деталь должна некоторое время находиться при комнатной температуре (обычно 15-30 минут), чтобы начальная полимеризация и испарение летучих компонентов началось естественным образом. Это предотвращает выделение газов при резком нагреве и обеспечивает равномерное отверждение.
Правильный контроль прогрева и выдержки при 200 °C
Контроль температуры - не просто установка на приборе нужного значения.
Необходимо убедиться, что сама деталь находится в нужном тепловом режиме, а не только воздух в камере печи. Для массивных деталей разница может быть существенной.
Практические методы контроля:
- установка термопары или температурного датчика непосредственно на поверхность детали (часто в самом массивном месте или рядом с критичной зоной);
- использование термоиндикаторов (краски, меняющие цвет при достижении температуры);
- наблюдение за изменением цвета покрытия при нагреве (некоторые составы меняют оттенок);
- для систем с внешним управлением - синхронизация времени выдержки с фактическим достижением температуры.
После того как деталь достигла 200 °C (что подтверждено датчиком или индикатором), начинается отсчет 30-минутной выдержки. Важно не выключать печь сразу по истечении времени. После отключения нагрева деталь продолжит охлаждаться, и этот процесс должен быть плавным. Резкое охлаждение (например, погружение в воду или охлаждающую жидкость) создает внутренние напряжения, микротрещины и отслаивание покрытия.
Оптимальная схема: после полимеризации дать печи остыть естественным путем с открытой или чуть приоткрытой дверцей, либо переместить деталь в зону с более низкой температурой и позволить ей охлаждаться медленно в течение 1-2 часов. Это предотвращает внутренние напряжения и обеспечивает стабильность готового слоя.
Испарение летучих компонентов и его влияние на свойства
Твердосмазочные покрытия часто содержат органические растворители, которые необходимы для нанесения (обеспечивают нужную вязкость) и испаряются при отверждении.
Если испарение происходит слишком быстро или слишком медленно, это приводит к дефектам.
При слишком быстром испарении (например, при нанесении на холодную поверхность в жару) образуются поры и раковины на поверхности слоя. Такой слой менее плотный, хуже защищает от влаги и коррозии, имеет сниженную адгезию.
При медленном испарении (нанесение в холод, без предварительного подогрева, в закрытой камере) остатки растворителя могут оставаться в слое даже после полимеризации. Такое покрытие остается мягче, чем должно быть, и медленнее набирает прочность.
Полная полимеризация при 200 °C способствует интенсивному испарению остаточного растворителя. При этом режиме теплота ускоряет как химическую реакцию сшивки, так и физическое испарение. Если держать деталь дольше требуемого (передержка), излишние растворители испаряются слишком полностью, что может привести к пересушиванию полимера и потере пластичности.
Для покрытий, отверждаемых без высокотемпературной выдержки (например, составов на основе смол, полимеризующихся при комнатной температуре), проблема с испарением растворителей при высоких температурах отсутствует. Такие системы требуют иного подхода к контролю, однако обеспечивают более предсказуемые свойства при работе в холодных и переходных условиях.
Часто задаваемые вопросы
Почему нельзя считать время запекания с момента включения печи?
Воздух в камере нагревается быстро, а деталь - медленнее, особенно если она массивная или из высокотеплопроводного материала. Реальное время нахождения металла при 200 °C может быть на 15-30 минут меньше, чем показывает таймер печи. Это приводит к недоотверждению покрытия и падению адгезии до 1-2 МПа вместо требуемых 3-5 МПа. Контролировать нужно температуру самой детали, используя датчик или термоиндикатор.
Что будет, если держать покрытие при 200 °C дольше 30 минут?
При передержке полимер деградирует: теряет пластичность, становится хрупким, появляются микротрещины. Чрезмерный нагрев разрывает уже образовавшиеся химические связи и окисляет полимер. Это приводит к непредсказуемому отслаиванию под нагрузкой и ухудшению коррозионной защиты. Некоторые полимерные системы имеют верхнюю граница применимости именно на 200 °C; превышение может привести к полному разложению связующего.
Может ли плохая адгезия быть виной нанесенного состава?
Не всегда. Адгезия зависит от трех факторов: состав, подготовка поверхности и режим отверждения. Даже высококачественный состав даст слабую адгезию (1-2 МПа), если деталь не очищена, не обезжирена или неправильно полимеризована. Перед заключением о браке материала следует проверить подготовку поверхности (очистку, обезжиривание), предварительный подогрев, температуру и время выдержки, а также скорость охлаждения.
Нужен ли предварительный подогрев детали перед нанесением?
Да, предварительный подогрев до 40-60 °C повышает адгезию и ускоряет начальное отверждение. Теплая поверхность способствует лучшему смачиванию полимером, ускоряет испарение растворителей и предотвращает конденсацию влаги. Однако после нанесения покрытия деталь должна некоторое время (15-30 минут) находиться при комнатной температуре перед отправкой в печь, чтобы начальное испарение началось естественным образом.
Почему охлаждение после полимеризации не должно быть резким?
Резкое охлаждение создает внутренние механические напряжения: наружные слои остывают быстрее внутренних, что приводит к растяжению и сжатию в противоположных направлениях. Это вызывает микротрещины, особенно на границе между покрытием и подложкой. Плавное охлаждение в течение 1-2 часов позволяет всем слоям равномерно усаживаться и обеспечивает стабильность готового покрытия.
Заключение
Выдержка при 200 °C критична для полной полимеризации твердосмазочного покрытия и должна отсчитываться от момента, когда сама деталь достигла этой температуры, а не от включения печи. При правильном режиме (200 °C × 30 минут) адгезия достигает 3-5 МПа, обеспечивая надежную защиту от фреттинга, вибрационного износа и коррозии. Недогрев ведет к мягкому, быстро разрушающемуся слою; передержка вызывает хрупкость и микротрещины. Качество покрытия зависит также от подготовки поверхности (очистка и обезжиривание), предварительного подогрева детали, равномерности нагрева и плавности охлаждения.
Технические специалисты и закупщики должны при выборе режима опираться на рекомендации производителя конкретного составаи требования для конкретного применения. Контроль температуры и времени необходимо вести по датчикам, установленным на самой детали, а не по приборам печи. Система повышения качества должна включать обучение персонала, регулярную калибровку оборудования и систематический контроль адгезии образцов из каждой партии. Следующий шаг - разработать локальный регламент запекания для каждого типа деталей и составов, основанный на этих принципах и адаптированный к вашему производству.