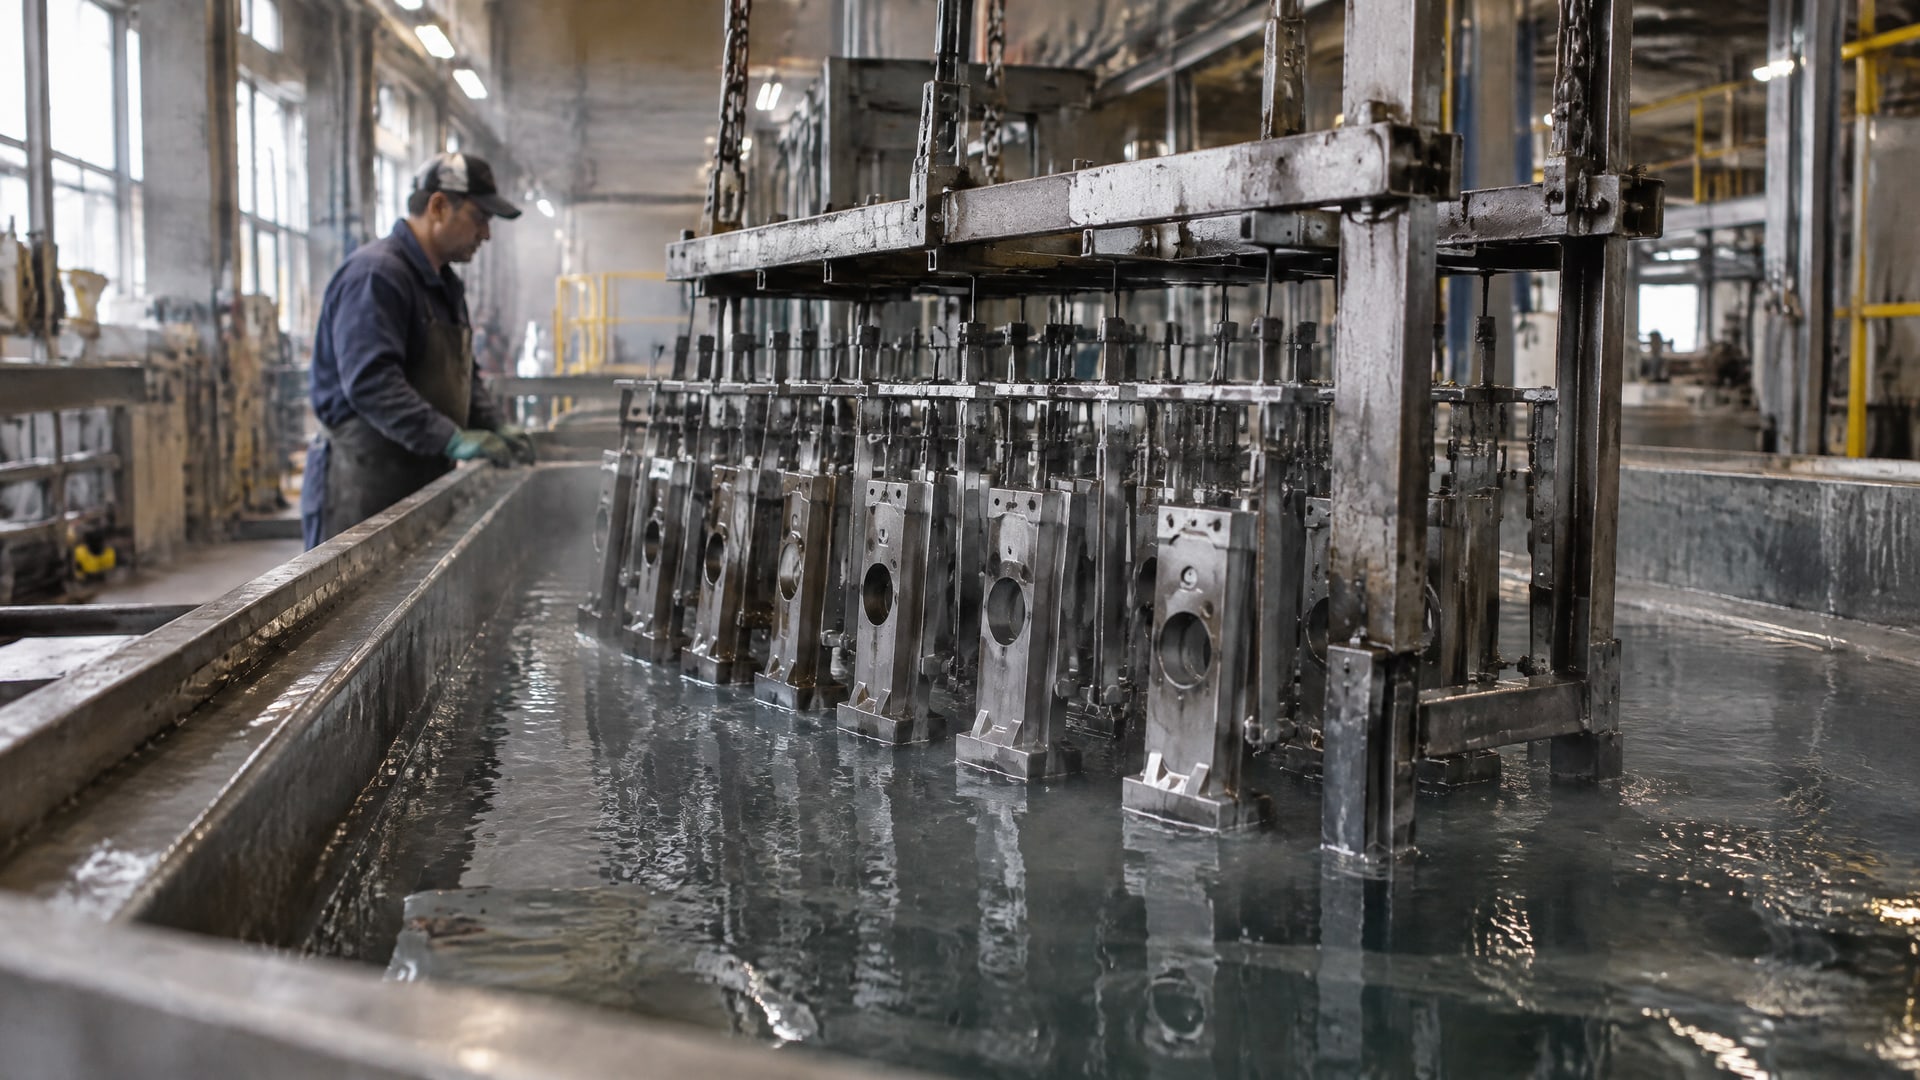
Фосфатирование и оксидирование сами по себе не гарантируют высокой стойкости детали в соляном тумане. Фосфатный слой обычно служит основой для краски, масла или герметика, а оксидирование стали требует последующей пропитки. Поэтому результаты испытаний нужно оценивать для всей системы защиты, а не только для одного поверхностного слоя.
Статья будет полезна инженерам, специалистам по покрытиям и снабженцам, которые выбирают обработку деталей и разбирают протоколы испытаний. Ниже рассмотрим, чем отличаются фосфатирование и оксидирование, как подготовка поверхности влияет на результат и что можно понять по испытанию соляным туманом. Также разберем назначение стандартов ISO 9227:2022 и ГОСТ Р 54182-2010.
Фосфатирование и оксидирование: роль в системе защиты
Оба процесса изменяют поверхность металла, но не заменяют полноценную антикоррозионную систему.
Фосфатирование формирует конверсионный слой: металл на поверхности химически превращается в фосфатное покрытие. Оно улучшает адгезию последующих материалов и служит основой для масел, красок и герметиков.
Оксидирование, или чернение стали, формирует оксидный слой. Без последующей пропитки маслом, воском или другим герметизирующим составом его защитное действие ограничено. При правильно подобранной постобработке стойкость может быть выше, однако результат зависит от всей системы, а не только от факта оксидирования.
Для фосфатных покрытий важно учитывать вид слоя. Железофосфатирование дает темно-серую или черную поверхность и умеренную коррозионную стойкость. Цинкофосфатирование применяют как более эффективную основу под окраску; вместе с маслом, герметиком или лакокрасочным покрытием оно обеспечивает более высокую стойкость.
Что показывает испытание соляным туманом
В испытании оценивают поведение покрытия в заданной среде и сравнивают образцы или варианты обработки. ISO 9227:2022 описывает нейтральный соляной туман (NSS), уксуснокислый (AASS) и медно-ускоренный уксуснокислый (CASS) методы. Выбор метода должен соответствовать задаче и требованиям к детали.
Результаты испытания соляным туманом не следует напрямую переводить в срок службы изделия в эксплуатации. Метод полезен для выявления пор, дефектов и нарушений в металлических, органических, анодных и конверсионных покрытиях. При этом он не воспроизводит все условия, с которыми деталь сталкивается при эксплуатации, включая циклы увлажнения и высыхания.
Фосфатирование и коррозия: почему важна подготовка поверхности
Стойкость фосфатного слоя зависит не только от химического процесса, но и от состояния детали до обработки.
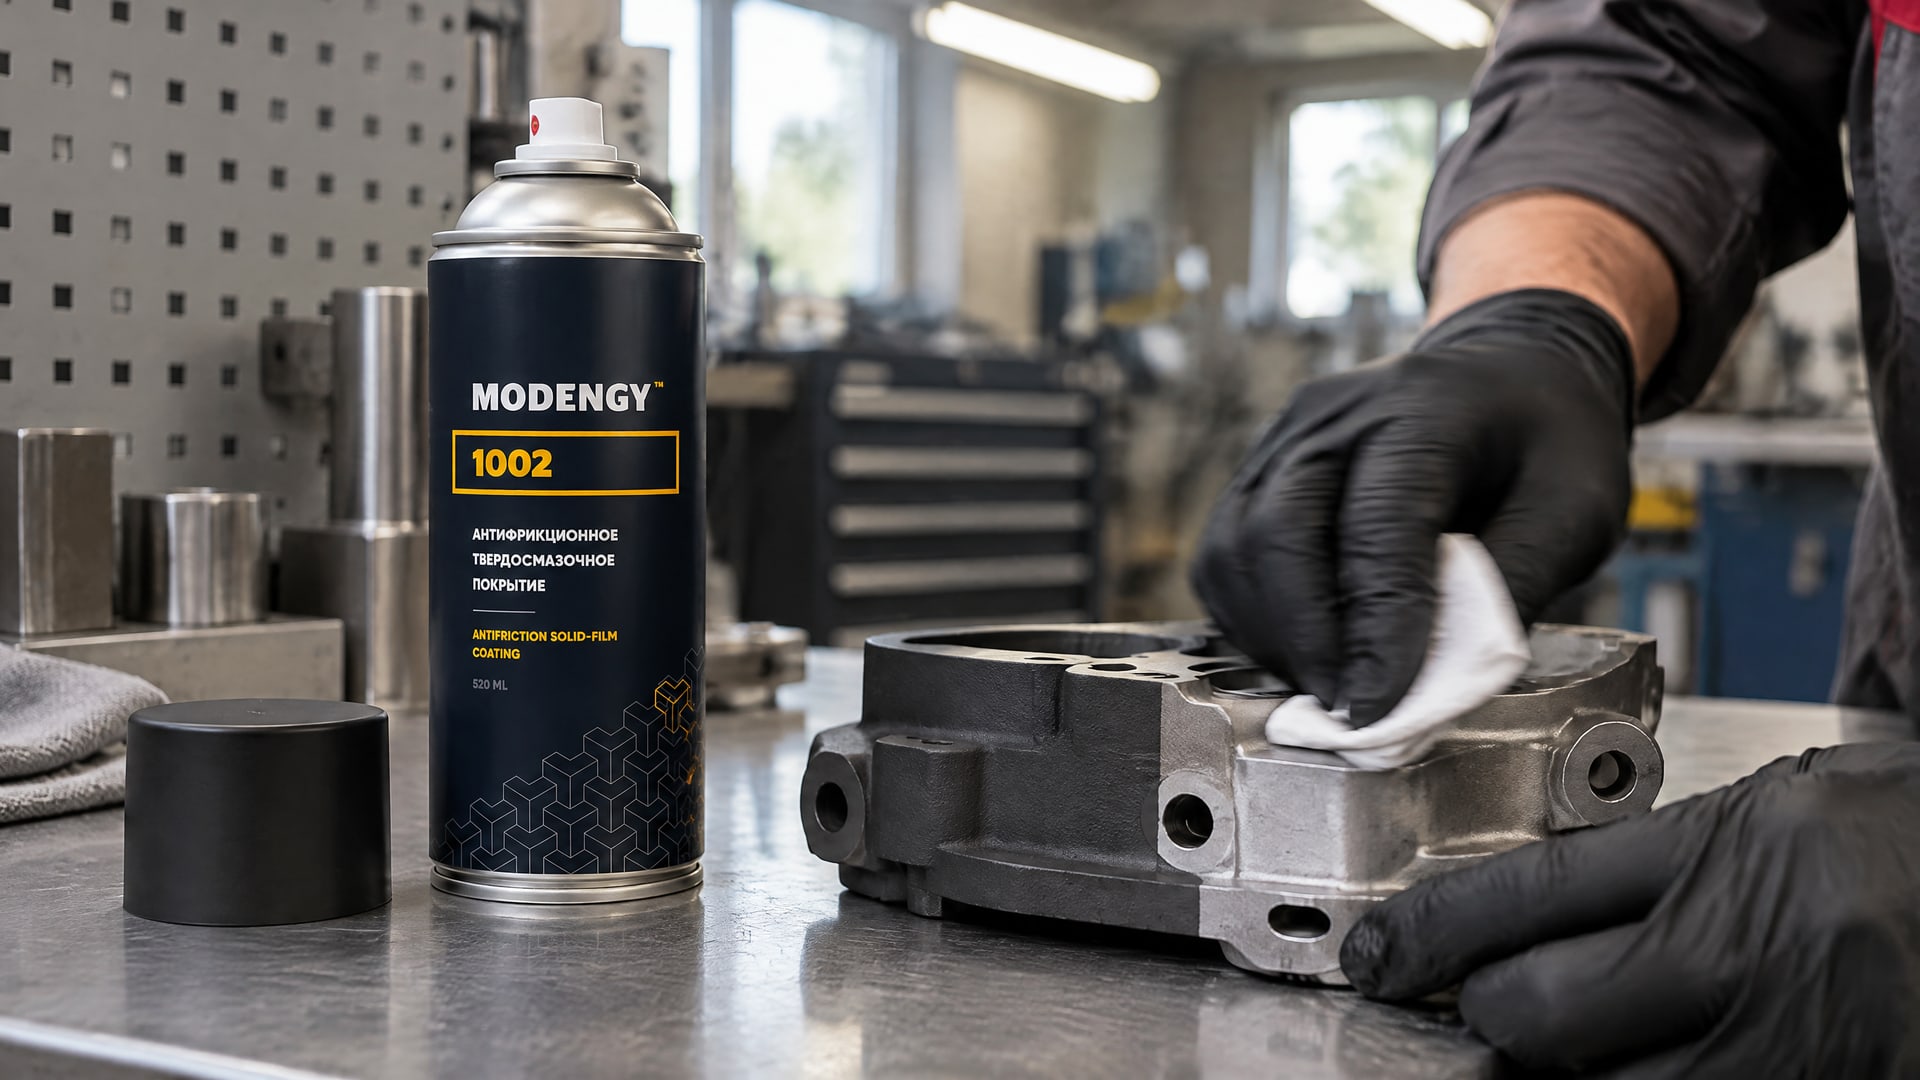
Перед фосфатированием удаляют загрязнения и оксиды, а также обезжиривают поверхность. Если на металле остаются загрязнения или оксидная пленка, слой может формироваться неравномерно, что снижает его качество и стойкость.
Поэтому подготовка поверхности при фосфатировании - часть технологии, а не вспомогательная операция. Попытка компенсировать недостаточную очистку увеличением времени обработки не устраняет причину дефектов. В результате неоднородность покрытия может проявиться уже при проверке в камере соляного тумана.
Если деталь будут окрашивать, фосфатирование обычно рассматривают как этап подготовки, а не как окончательную защиту. В протоколе испытаний следует фиксировать поведение всей системы: основу, фосфатный слой и финишное покрытие. Для фосфатированного металла без дополнительной защиты коррозионная стойкость ограничена; в технических материалах для незащищенного слоя указываются лишь несколько часов испытания по ASTM B117.
Совет инженера
Сценарий: деталь после фосфатирования должна сохранять защиту и одновременно работать в узле трения.
Что сделали: в качестве дополнительного этапа рассматривают антифрикционное покрытие MODENGY 1002, которое обеспечивает дополнительную защиту от коррозии и снижает трение. Совместимость с конкретной фосфатной обработкой проверяют на образцах и сверяют со спецификацией процесса.
Итог: в испытание направляют образец с полной последовательностью обработки, а не только с фосфатным слоем.
Оксидирование: защита зависит от пропитки
Оксидирование стали дает декоративный и функциональный поверхностный слой, но без герметизации не обеспечивает высокой коррозионной стойкости.
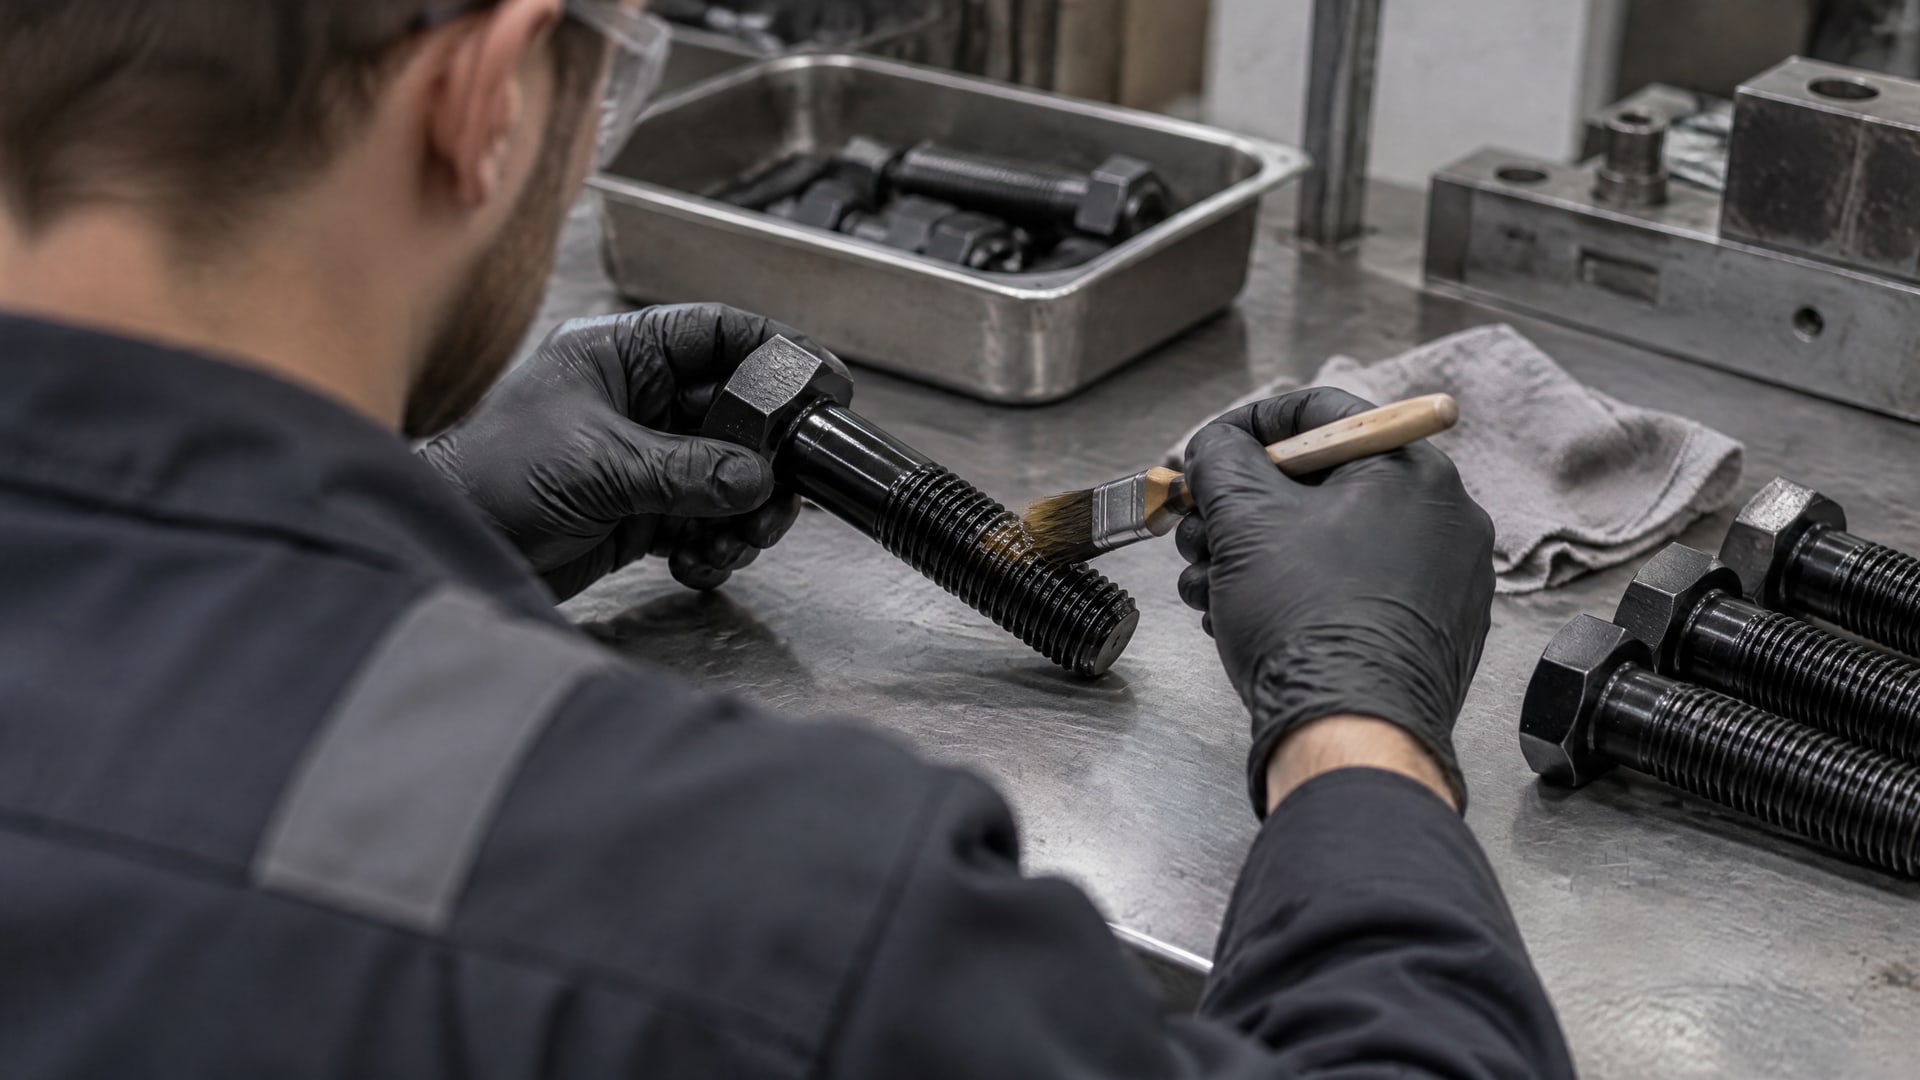
Для крепежа, резьбовых элементов и деталей, работающих в условиях трения, поэтому учитывают не только чернение, но и последующую обработку маслом, воском или лаком.
В прикладных материалах для незащищенного черного оксида указано появление красной ржавчины через считанные часы испытания, тогда как при правильной пропитке речь идет о десятках часов в соляном тумане. Эти значения показывают роль постобработки, но не служат универсальным нормативом для всех деталей: результат зависит от материала, технологии и принятого критерия оценки.
При сравнении вариантов важно сохранять одинаковыми условия обработки и оценивать всю систему. Если один образец испытан с пропиткой, а другой без нее, сравнение показывает различие готовых систем, а не только влияние оксидирования. Для детали, которая будет работать с маслом или покрытием, испытание образца без этого финиша не характеризует конечный вариант защиты.
Испытания в камере соляного тумана: методы и порядок оценки
ISO 9227:2022 определяет три типа испытаний: NSS, AASS и CASS.
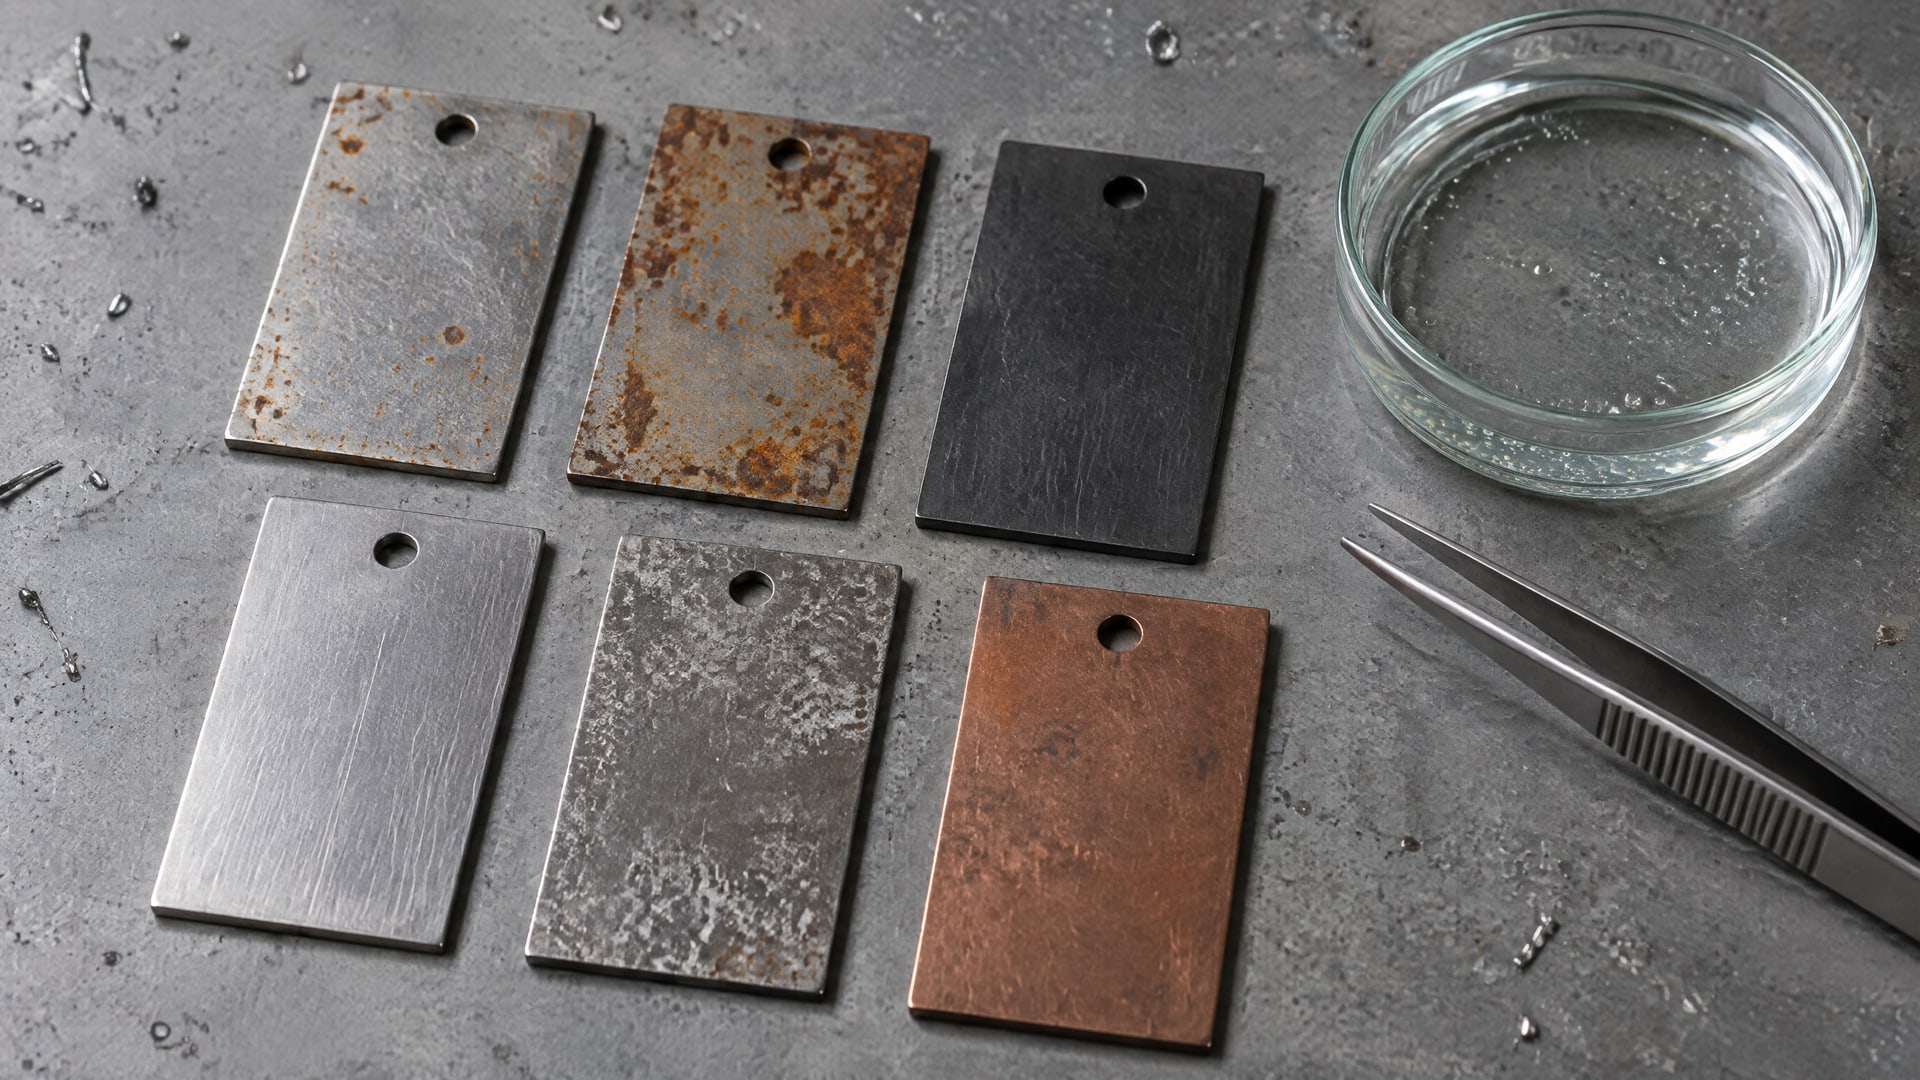
Нейтральный соляной туман используют как сравнительный метод для проверки покрытия и выявления дефектов. Кислые и медно-ускоренные режимы также входят в стандарт, но выбирать их следует по требованиям к изделию и программе испытаний, а не только ради более жесткого воздействия.
ГОСТ Р 54182-2010 описывает испытание на стойкость к соляному туману, процедуры осмотра и параметры визуального контроля. Этот стандарт посвящен стеклу и изделиям из него, поэтому его не следует считать универсальной нормой для испытаний металлических деталей. В нем указаны освещенность при осмотре 300-600 лк и расстояние до образца 0,6-1,0 м. Для режима нейтрального соляного тумана предусмотрена перекладка образцов каждые 120 часов на 90° без остановки испытания.
При чтении протокола проверяют не только длительность выдержки, но и то, что именно оценивали. Важны время до белой или красной коррозии, площадь поражения, вздутия и отслоения. Без критериев оценки число часов в камере не позволяет корректно сравнить два покрытия.
Как выбрать обработку и интерпретировать результат
Выбор между фосфатированием и оксидированием зависит от назначения детали и всей схемы защиты.
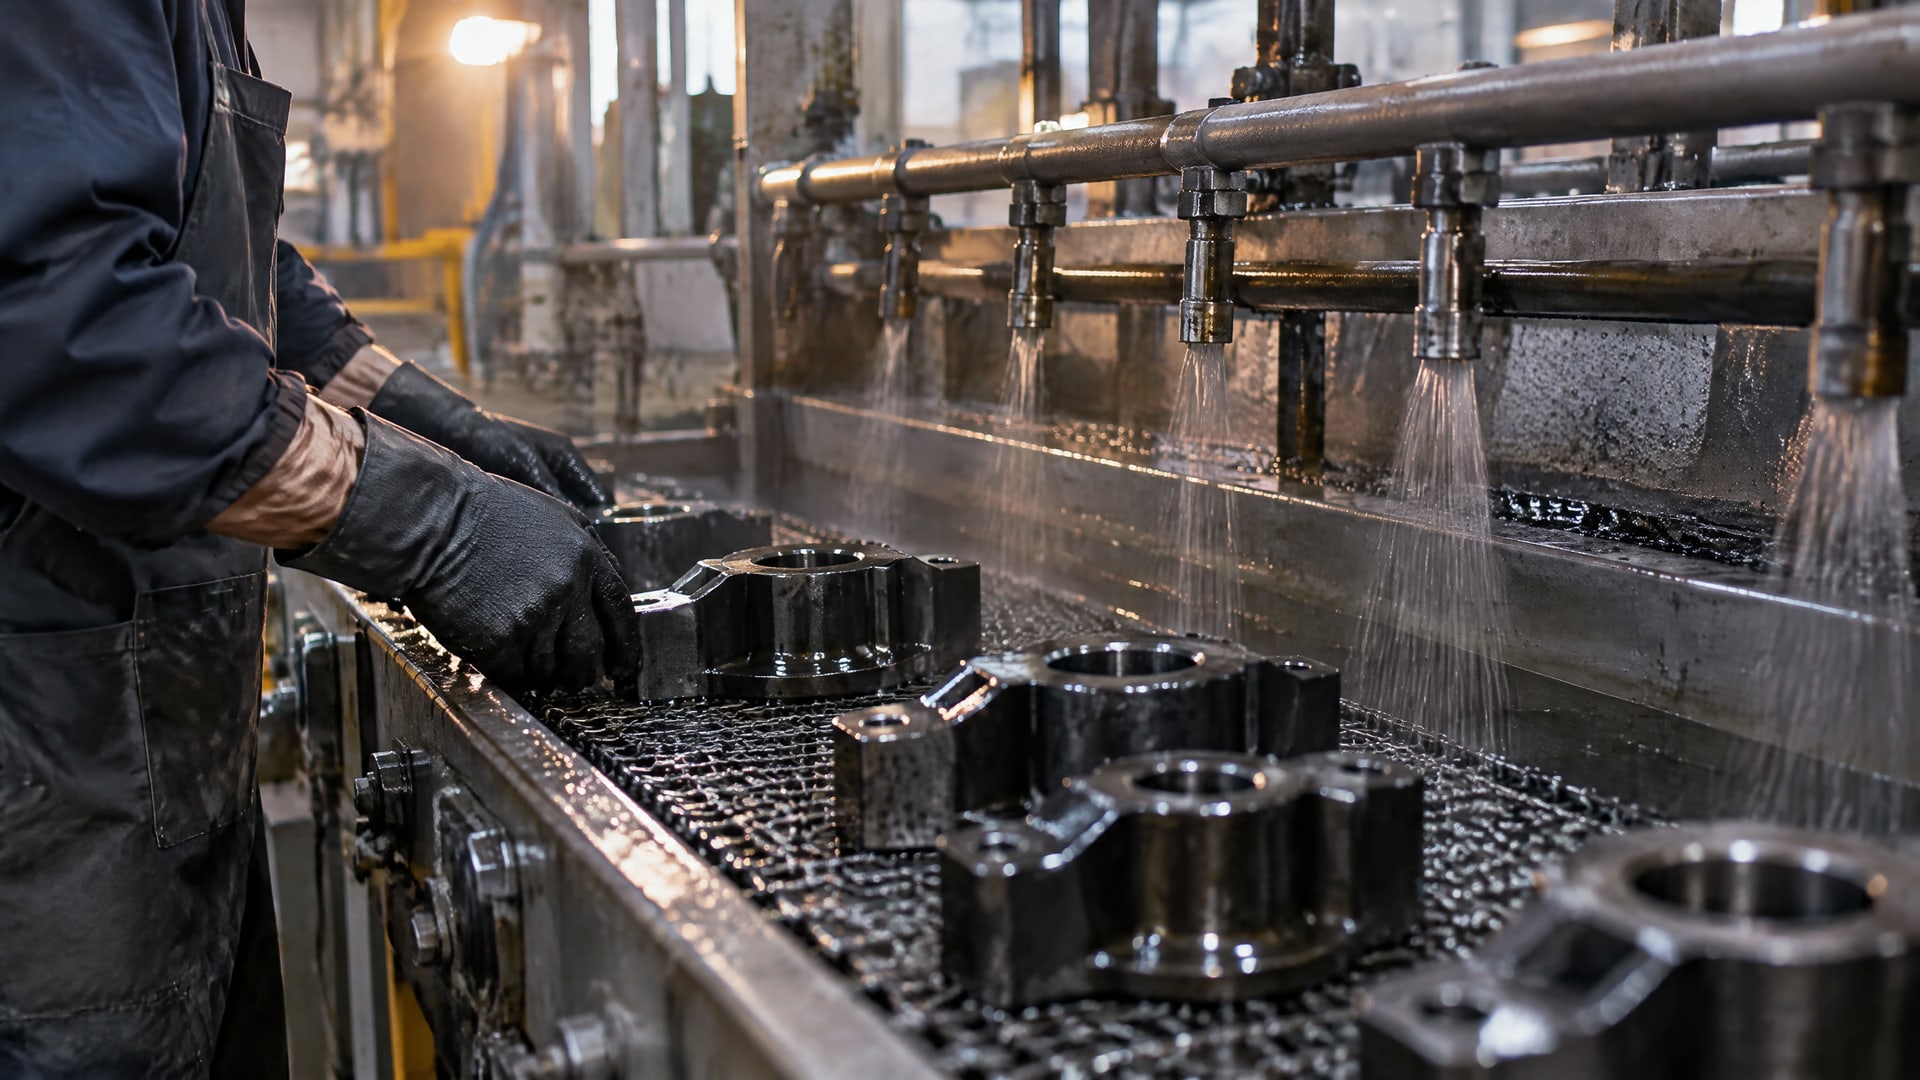
Если предусмотрена окраска, фосфатирование часто выполняет роль подготовки поверхности. Если деталь чернят, необходимо учитывать последующую пропитку или герметизацию. Для обоих процессов состояние поверхности до обработки влияет на равномерность слоя и результат испытаний.
При сравнении образцов фиксируют последовательность операций: подготовку поверхности, способ обработки и финишный слой. Затем задают критерии оценки, например появление красной коррозии или площадь поражения. Только при одинаковой подготовке и сопоставимых критериях можно понять, какой вариант защиты лучше справляется с поставленной задачей.
Испытание соляным туманом следует воспринимать как инструмент контроля и сравнения, а не как обещание определенного срока службы. ISO 9227:2022 прямо связывает метод с обнаружением дефектов и оценкой покрытий, но не дает универсального прогноза для реальной среды. Поэтому результат в NSS сам по себе не гарантирует одинакового поведения покрытий при эксплуатации.
Часто задаваемые вопросы
Что показывает испытание на воздействие соляного тумана?
Испытание помогает выявить дефекты покрытия и сравнить образцы, обработанные разными способами. Оценивают появление коррозии, площадь поражения, вздутия или отслоения. Результат не является прямым прогнозом срока службы детали: соляной туман не воспроизводит все условия эксплуатации, в том числе циклы увлажнения и высыхания.
Какой стандарт применяют для испытаний на соляной туман?
ISO 9227:2022 описывает испытания NSS, AASS и CASS. В России также существует ГОСТ Р 54182-2010, посвященный стеклу и изделиям из него. Поэтому при проверке металлических деталей нужно сверять применимый стандарт с требованиями к изделию и программой испытаний, а не переносить положения одного документа на любую продукцию.
Фосфатирование само по себе защищает от коррозии?
Фосфатный слой дает ограниченную защиту без масла, краски, герметика или другого финишного покрытия. Его часто используют как основу для последующей обработки, поскольку он улучшает адгезию. Для оценки готовой детали следует испытывать образец с полной системой слоев, включая предусмотренный финиш.
Почему оксидированную деталь дополнительно пропитывают?
Оксидирование без последующей пропитки маслом, воском или герметизирующим составом дает слабую защиту от коррозии. Постобработка снижает воздействие влаги на поверхность. Поэтому при испытании важно учитывать, была ли пропитка частью технологии: сравнение образца с пропиткой и без нее показывает свойства разных систем.
Заключение
Фосфатирование обычно используют как основу под финишное покрытие, а оксидирование стали нуждается в последующей пропитке или герметизации. Испытание соляным туманом позволяет выявлять дефекты и сравнивать варианты защиты, но его результат нельзя напрямую считать прогнозом срока службы в реальных условиях.
Перед испытанием определите полную последовательность обработки, согласуйте критерии оценки и подготовьте образцы с теми же слоями, которые будут на детали. Затем сверьте выбранный метод с применимым стандартом и требованиями к изделию.