Разработка нового смазочного материала редко сразу идет в производство полным тиражом. Перед этим проходят пилотные испытания на образцах 50–200 грамм - это достаточно, чтобы проверить работоспособность рецептуры по стандартизованным методикам, не тратя сырье впустую. Такой подход позволяет инженерам и закупщикам убедиться, что новая формула соответствует целевому классу консистенции, выдерживает температурные нагрузки, защищает узлы от коррозии и износа, прежде чем запускать серийное производство.
Малые навески材료 используются для валидации состава на оборудовании, проверки диспергируемости присадок (особенно если в смеси есть нанодобавки вроде графена) и сравнения поведения на реальных узлах. Статья рассказывает, почему такие пилотные испытания критичны для перехода от лаборатории к серийному цеху и как стандартизованные тесты малых объемов снижают риск масштабирования.
Когда и зачем проводят пилотные испытания смазочных материалов
Пилотное испытание смазки запускают на этапе, когда рецептура уже прошла расчетный подбор и нужна практическая проверка перед инвестицией в промышленную партию.
На этом этапе закупщик или технический специалист выбирает малую фасовку смазки - достаточно 50–200 грамм - чтобы проверить базовые свойства и поведение на узле без перерасхода дорогого сырья.
В первую очередь инженер проверяет консистенцию и убеждается, что материал укладывается в целевой класс NLGI. Классификация NLGI охватывает девять классов: от 000 (самая мягкая, для централизованных систем смазки) до 6 (самая твердая). Каждый класс привязан к диапазону пенетрации - параметру, который измеряют по ASTM D217 или ISO 2137. Например, NLGI 2 (самый распространенный класс) имеет пенетрацию от 295 до 265 мм/10, а NLGI 000 - от 475 до 445 мм/10.
Почему это важно на старте: если смазка окажется жестче или мягче, чем ожидалось, она либо не пройдет сквозь централизованную подачу, либо вытечет из узла. Поэтому первый тест малого образца - это проверка пенетрации. Если результат попадает в нужный диапазон, переходят ко второму этапу: тестам водостойкости, защиты от коррозии и противоизносных свойств.
Базовые стандартизованные методики, которые работают с малыми объемами
Стандартные испытания смазочных материалов разработаны так, чтобы требовать минимум вещества.
Это позволяет проводить валидацию на пилотных образцах без расхода промышленного объема. Вот наиболее часто используемые тесты.
Пенетрация (ASTM D217 / ISO 2137)
Метод определяет консистенцию смазки через глубину погружения стандартного конуса. После 60 ходов (после механической работы смазки) измеряют ее пенетрацию - она показывает, насколько размягчилась смазка под нагрузкой. Диапазон применимости: от NLGI 6 (пенетрация 115–85) до NLGI 000 (пенетрация 475–445). Материала нужно не более 100–150 грамм.
Водостойкость (ASTM D1264 / ISO 11009)
Испытание проверяет, насколько смазка устойчива к вымыванию водой. Образец держат в контакте с дистиллированной водой, потом измеряют, сколько смазки осталось на месте. Для смазок, работающих в пищевой промышленности или во влажной среде, этот тест критичен. Расход материала минимален.
Защита от коррозии меди (ASTM D4048 / ISO 2160)
Полированную пластину меди помещают в смазку при повышенной температуре и проверяют, не почернела ли поверхность. Результат показывает, содержит ли смазка агрессивные компоненты. Требуется несколько грамм смазки.
Противоизносные свойства (ASTM D2266)
Метод использует четырехшаровую машину Тибо: три нижних шара вращаются, верхний прижимается под нагрузкой. Измеряют диаметр рубца износа. Смазка с хорошими противоизносными свойствами оставляет меньший рубец. Количество смазки -5–10 грамм.
Все эти методики стандартизованы, поэтому результаты между партиями и производителями сопоставимы. Если пилотный образец прошел эти тесты, инженер получает уверенность, что при масштабировании с той же рецептурой свойства останутся в пределах спецификации.
NLGI-класс и его роль в выборе смазки
Выбор NLGI-класса - не маркетинговая цифра, а инженерное решение, которое определяет, как смазка будет вести себя в системе.
Класс задает не только консистенцию, но и совместимость с методом подачи, с температурным диапазоном работы и с узлами, которые нужно смазывать.
Классы 000, 00 и 0 - мягкие смазки для централизованных систем. Они текут сквозь трубопроводы и форсунки, достигая отдаленных узлов. Если взять вместо них NLGI 2, смазка забьет трубопровод, и узлы останутся без смазки. Обратно: если в узел, рассчитанный на NLGI 2, залить смазку класса 000, она вытечет в первый же час работы.
NLGI 2 - самый распространенный класс. Он подходит для большинства качающих узлов, подшипников качения и скольжения. Пенетрация 295–265 означает, что при комнатной температуре смазка мягкая на ощупь, держит форму, но при нагреве размягчается и проникает между трущимися поверхностями.
При проведении пилотного испытания смазки инженер задает целевой класс NLGI в начале, а не подбирает потом. Это означает, что рецептура разрабатывается под конкретный диапазон пенетрации. Если лабораторный образец выходит за границы диапазона, то даже если остальные свойства хороши, рецептуру нужно корректировать, прежде чем масштабировать.
Испытание покрытия поршней и трибопленки в контакте
Особая группа испытаний касается узлов с предварительно нанесенным покрытием - например, поршней или деталей скольжения.
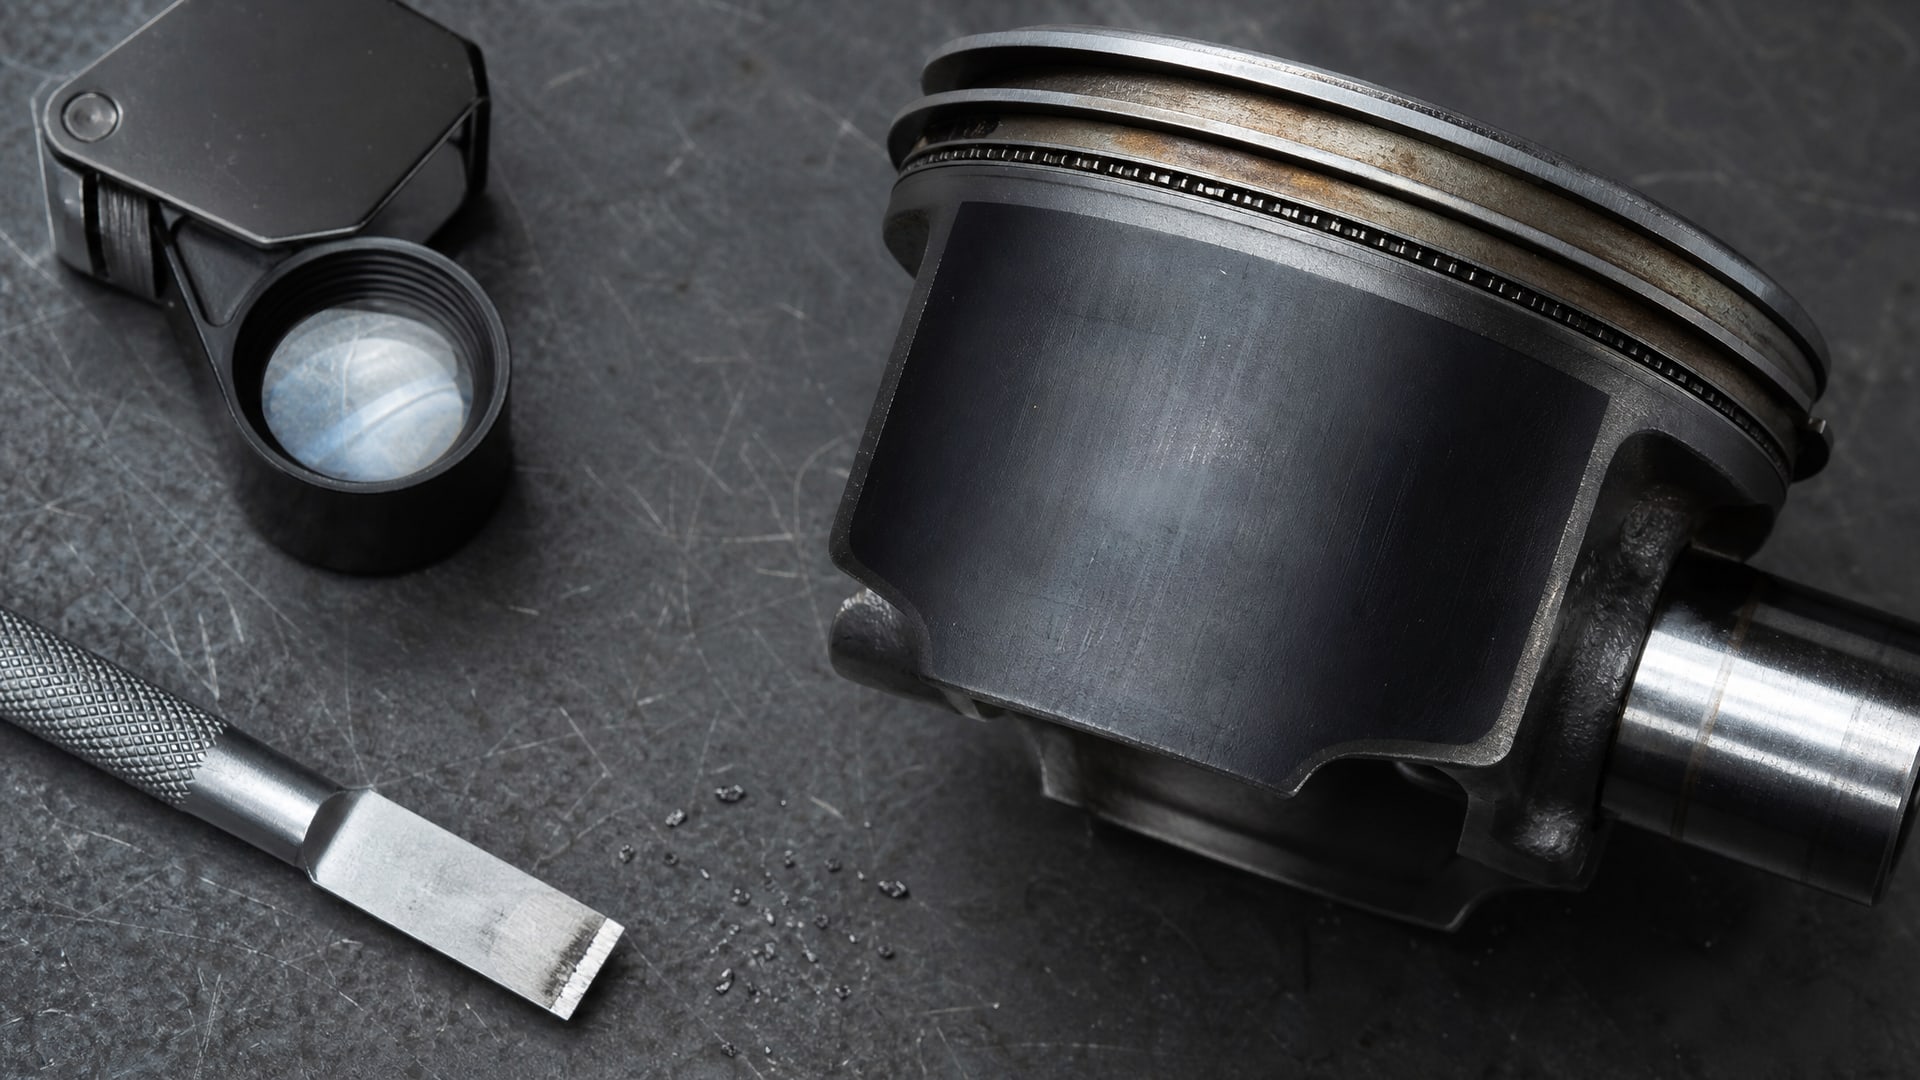
Здесь инженер проверяет не только саму смазку, но и ее взаимодействие с покрытием поршня.
Типичная проблема: поршень может быть покрыт антифрикционным составом, но если выбрать неподходящую смазку, она либо вымывает покрытие (особенно в условиях вибрации и циклических нагрузок), либо образует трибопленку, которая разрушает покрытие через несколько часов работы. На пилотном образце 50–100 грамм этот сценарий проверяют в лабораторных условиях, имитируя вибрацию, температуру и влажность рабочего узла.
При масштабировании на крупное производство пилотное испытание смазки с покрытием поршня позволяет выявить несовместимость еще до того, как партия попадет на линию. Это критично, потому что стоимость переделки партии в производстве многократно выше, чем стоимость дополнительных лабораторных тестов малого объема.
Антифрикционные покрытия MODENGY, например, часто используются на юбках поршней в автотехнике. При разработке смазки для работы с такими покрытиями пилотный образец позволяет убедиться, что новый состав не вызовет фреттинга, вымывания или холодного «заедания» при запуске после простоя. Результаты показывают, стоит ли переходить к промышленному тестированию или нужна доработка формулы.
Графеновые добавки в смазках: роль пилотных испытаний
Графен как добавка к смазочным материалам привлекает внимание своей способностью снижать трение и износ.
Механизм действия связывают с формированием трибопленки и адсорбцией наночастиц на микронеровностях поверхности. Однако лабораторная перспективность графена часто не переносится в производство - и вот почему нужны пилотные испытания.
Главный риск при масштабировании графеновых добавок - неравномерность дисперсии. В малом образце 50–100 грамм можно вручную контролировать смешение, следить, чтобы наночастицы равномерно распределились в базовом масле или загустителе. При переходе на промышленный миксер этот контроль теряется: частицы агломерируются (слипаются), осаждаются на дно, образуют комки. Результат: в одних партиях графен работает, в других его эффект исчезает.
Пилотное испытание смазки с графеном включает проверку стабильности суспензии: через день, неделю, месяц смотрят, не выпал ли графен на дно. Если в малом образце дисперсия нестабильна, в больших объемах ситуация только усугубится. Также проверяют совместимость графена с присадками - иногда наночастицы реагируют с противоизносными или антиокислительными компонентами, и общее улучшение трибопроцесса не происходит.
Обзоры по графеновым добавкам подчеркивают: эффективность графена сильно зависит от концентрации, дисперсии, базового масла и конкретной пары трения. Универсального эффекта нет. Поэтому пилотная валидация графеновой смазки на 50–100 грамм - это не формальность, а необходимый этап, который показывает, переносится ли лабораторный результат в реальное производство.
Контроль равномерности и повторяемости партии при переходе от пилота к производству
После того как пилотный образец прошел все тесты, встает вопрос масштабирования.
Здесь часто возникает разочарование: смазка в пилотной пробе работала идеально, а первая промышленная партия показала худшие результаты. Причины почти всегда связаны с потерей контроля над мелкими деталями.
При приготовлении 100 грамм смазки инженер смешивает компоненты медленно, вручную, может остановиться, проверить консистенцию на ощупь, добавить загуститель или масло, если нужно. При приготовлении 1000 килограмм в промышленном миксере процесс ускорен, перемешивание может быть неполным, температура при смешении может подняться выше нормы (что изменит итоговую пенетрацию), загуститель может распределиться неравномерно.
Именно для снижения этого риска инженеры разрабатывают для производства регламент, основанный на пилотном образце. Регламент определяет: время смешения в часах, температура масла перед смешением, последовательность введения компонентов, допуск по пенетрации, допуск по водостойкости. Каждая промышленная партия потом сверяется со спецификацией: если хоть один параметр выходит за границы, партия может быть принята только с согласия заказчика или переработана.
Пилотное испытание смазки на малом объеме позволяет закупщику избежать ситуации, когда первая же серийная партия не соответствует ожиданиям и требует корректировки на месте или даже утилизации. Инвестиция в лабораторные тесты 50–200 грамм материала дешева по сравнению с переделкой тысячи килограмм.
Этапы переноса результатов пилотного испытания в производство
Переход от пилотного образца к промышленной партии состоит из четких этапов, каждый из которых требует контроля.
Этап 1: Документирование пилотной рецептуры
После успешного завершения всех тестов на малом образце инженер фиксирует точный состав: какая марка базового масла (вязкость по ISO 3104), какой загуститель и его процент, какие присадки, в каком порядке они вводились, какова была температура смешения, время перемешивания. Даже мелкие отклонения могут повлиять на итоговые свойства.
Этап 2: Масштабирование рецептуры
Рецептуру увеличивают в два-три раза и готовят пилотную серию на промышленном оборудовании (но не полный заказ). На этом этапе проверяют, как ведет себя состав в условиях, приближенных к производству: при более высокой температуре смешения, при более интенсивном перемешивании, с использованием оборудования, которое будет применяться на полный заказ.
Этап 3: Тестирование пилотной серии
Каждый параметр из спецификации, полученный на малом образце, проверяют еще раз на пилотной серии. Пенетрация должна быть в том же диапазоне, водостойкость, защита от коррозии, противоизносные свойства. Если хоть что-то не совпадает, анализируют причину: может быть, нужно изменить скорость смешения или температуру.
Этап 4: Согласование с заказчиком
Перед запуском полного производства образцы пилотной серии отправляют заказчику для финального согласования. Его специалисты могут провести свои тесты, испытать смазку на своем оборудовании, убедиться, что она подходит. Это последняя проверка перед инвестицией в полный тираж.
Этап 5: Запуск производства и контроль партий
После одобрения заказчика запускают полное производство. Каждая партия тестируется по сокращенной программе (обычно пенетрация и один-два критичных теста), данные фиксируются в сертификате качества.
Частые ошибки при переходе от пилотных испытаний к производству
Закупщики и технические специалисты часто делают одну и ту же ошибку: если малый образец прошел все тесты, они сразу ожидают, что промышленная партия будет идентична.
На деле результаты пилотного испытания смазки - только подтверждение того, что состав работает в принципе, а не гарантия того, что производство повторит его в точности.
Вторая ошибка - недооценка влияния сырья. Даже если рецептура письменно зафиксирована, партия базового масла от одного поставщика может отличаться от партии другого поставщика на 5–10% по некоторым параметрам. Это может сдвинуть итоговую пенетрацию смазки так, что она выйдет за границы спецификации. Поэтому для производства обычно выбирают одного поставщика масла и закупляют большие объемы, чтобы избежать колебаний.
Третья ошибка - недостаточный контроль дисперсии присадок. Если в смазку добавляют твердые частицы (литиевый комплекс, графен, дисульфид молибдена), нужно убедиться, что они равномерно распределены по всему объему. На малом образце это просто: видно глазом, есть ли комки. На производстве комки могут скрываться внутри больших емкостей, и проблема выявится только при использовании смазки.
Часто задаваемые вопросы
Почему 50–200 грамм считаются оптимальным объемом для пилотного образца?
Такой объем достаточен для базовых стандартизованных испытаний: пенетрации, водостойкости, защиты от коррозии и противоизносных тестов. При этом не расходуется дорогое промышленное сырье. Если рецептура не работает на малом образце, нет смысла готовить килограммы материала. Если работает, пилотная партия может быть приготовлена на производственном оборудовании для финальной валидации.
Какие стандарты обязательны при пилотном испытании смазки?
В первую очередь ASTM D217 или ISO 2137 для пенетрации (проверка NLGI-класса), ASTM D1264 или ISO 11009 для водостойкости, ASTM D4048 для защиты от коррозии меди и ASTM D2266 для противоизносных свойств. Выбор конкретных тестов зависит от назначения смазки и условий ее работы.
Может ли лабораторная проба гарантировать успех промышленной партии?
Нет. Пилотное испытание смазки подтверждает, что состав работает в принципе, но при масштабировании нужны дополнительные проверки: контроль распределения присадок, тестирование пилотной серии на производственном оборудовании, согласование с заказчиком и контроль партий при запуске производства.
Почему графеновые добавки требуют особого внимания при пилотных испытаниях?
Графен работает только если он равномерно распределен по смазке. На малом образце это легко контролировать вручную, но при переходе на промышленный миксер частицы могут агломерироваться. Пилотное испытание смазки с графеном должно включать проверку стабильности суспензии и совместимости наночастиц с базовым маслом и другими присадками.
Как избежать ошибок при переходе от пилота к производству?
Зафиксируйте точный состав пилотного образца в письменном регламенте, включая марку базового масла, вязкость, температуру смешения и время перемешивания. Приготовьте пилотную серию на производственном оборудовании и протестируйте ее. Согласуйте результаты с заказчиком перед запуском полного производства. Контролируйте каждую партию по спецификации.
Заключение
Пилотные испытания на малых объемах смазочных материалов (50–200 грамм) - это не лишняя трата времени, а инвестиция в успех крупного производства. На таком объеме можно быстро провести валидацию рецептуры по стандартизованным методикам ASTM и ISO, проверить совместимость новых добавок (особенно графеновых), испытать взаимодействие смазки с покрытиями поршней и других узлов, а главное - документировать результаты для переноса в производство.
Следующий шаг - выбрать лабораторию или внутреннее подразделение, которое будет проводить пилотные испытания, согласовать перечень обязательных тестов со своей спецификацией и поставщиком смазочных материалов, а после успешного завершения лабораторных тестов готовить пилотную серию на производственном оборудовании.