Малый объем образца - от 50 до 200 грамм - достаточен для проведения полного набора лабораторных испытаний, которые определяют судьбу смазки на крупном производстве. Инженеры и снабженцы часто думают, что для подтверждения качества нужна большая партия. На самом деле, современные методики на четырехшариковых машинах, SRV-аппаратах и физико-химических анализаторах позволяют проверить критические параметры - противозадирные характеристики, износоустойчивость, трение и совместимость с уплотнениями - на микроскопических пробах. Это значит, что пилотные испытания смазки можно начать раньше, снизить затраты на первичные проверки и быстрее выйти на полномасштабное внедрение с подтвержденными данными.
Статья разберет, какие стандарты и методы работают с малыми объемами, как спланировать испытание и какие ошибки допускают закупщики при переходе от лабораторных результатов к реальной линии.
Стандарты и методы для малых объемов: какие тесты работают с 50–200 граммами
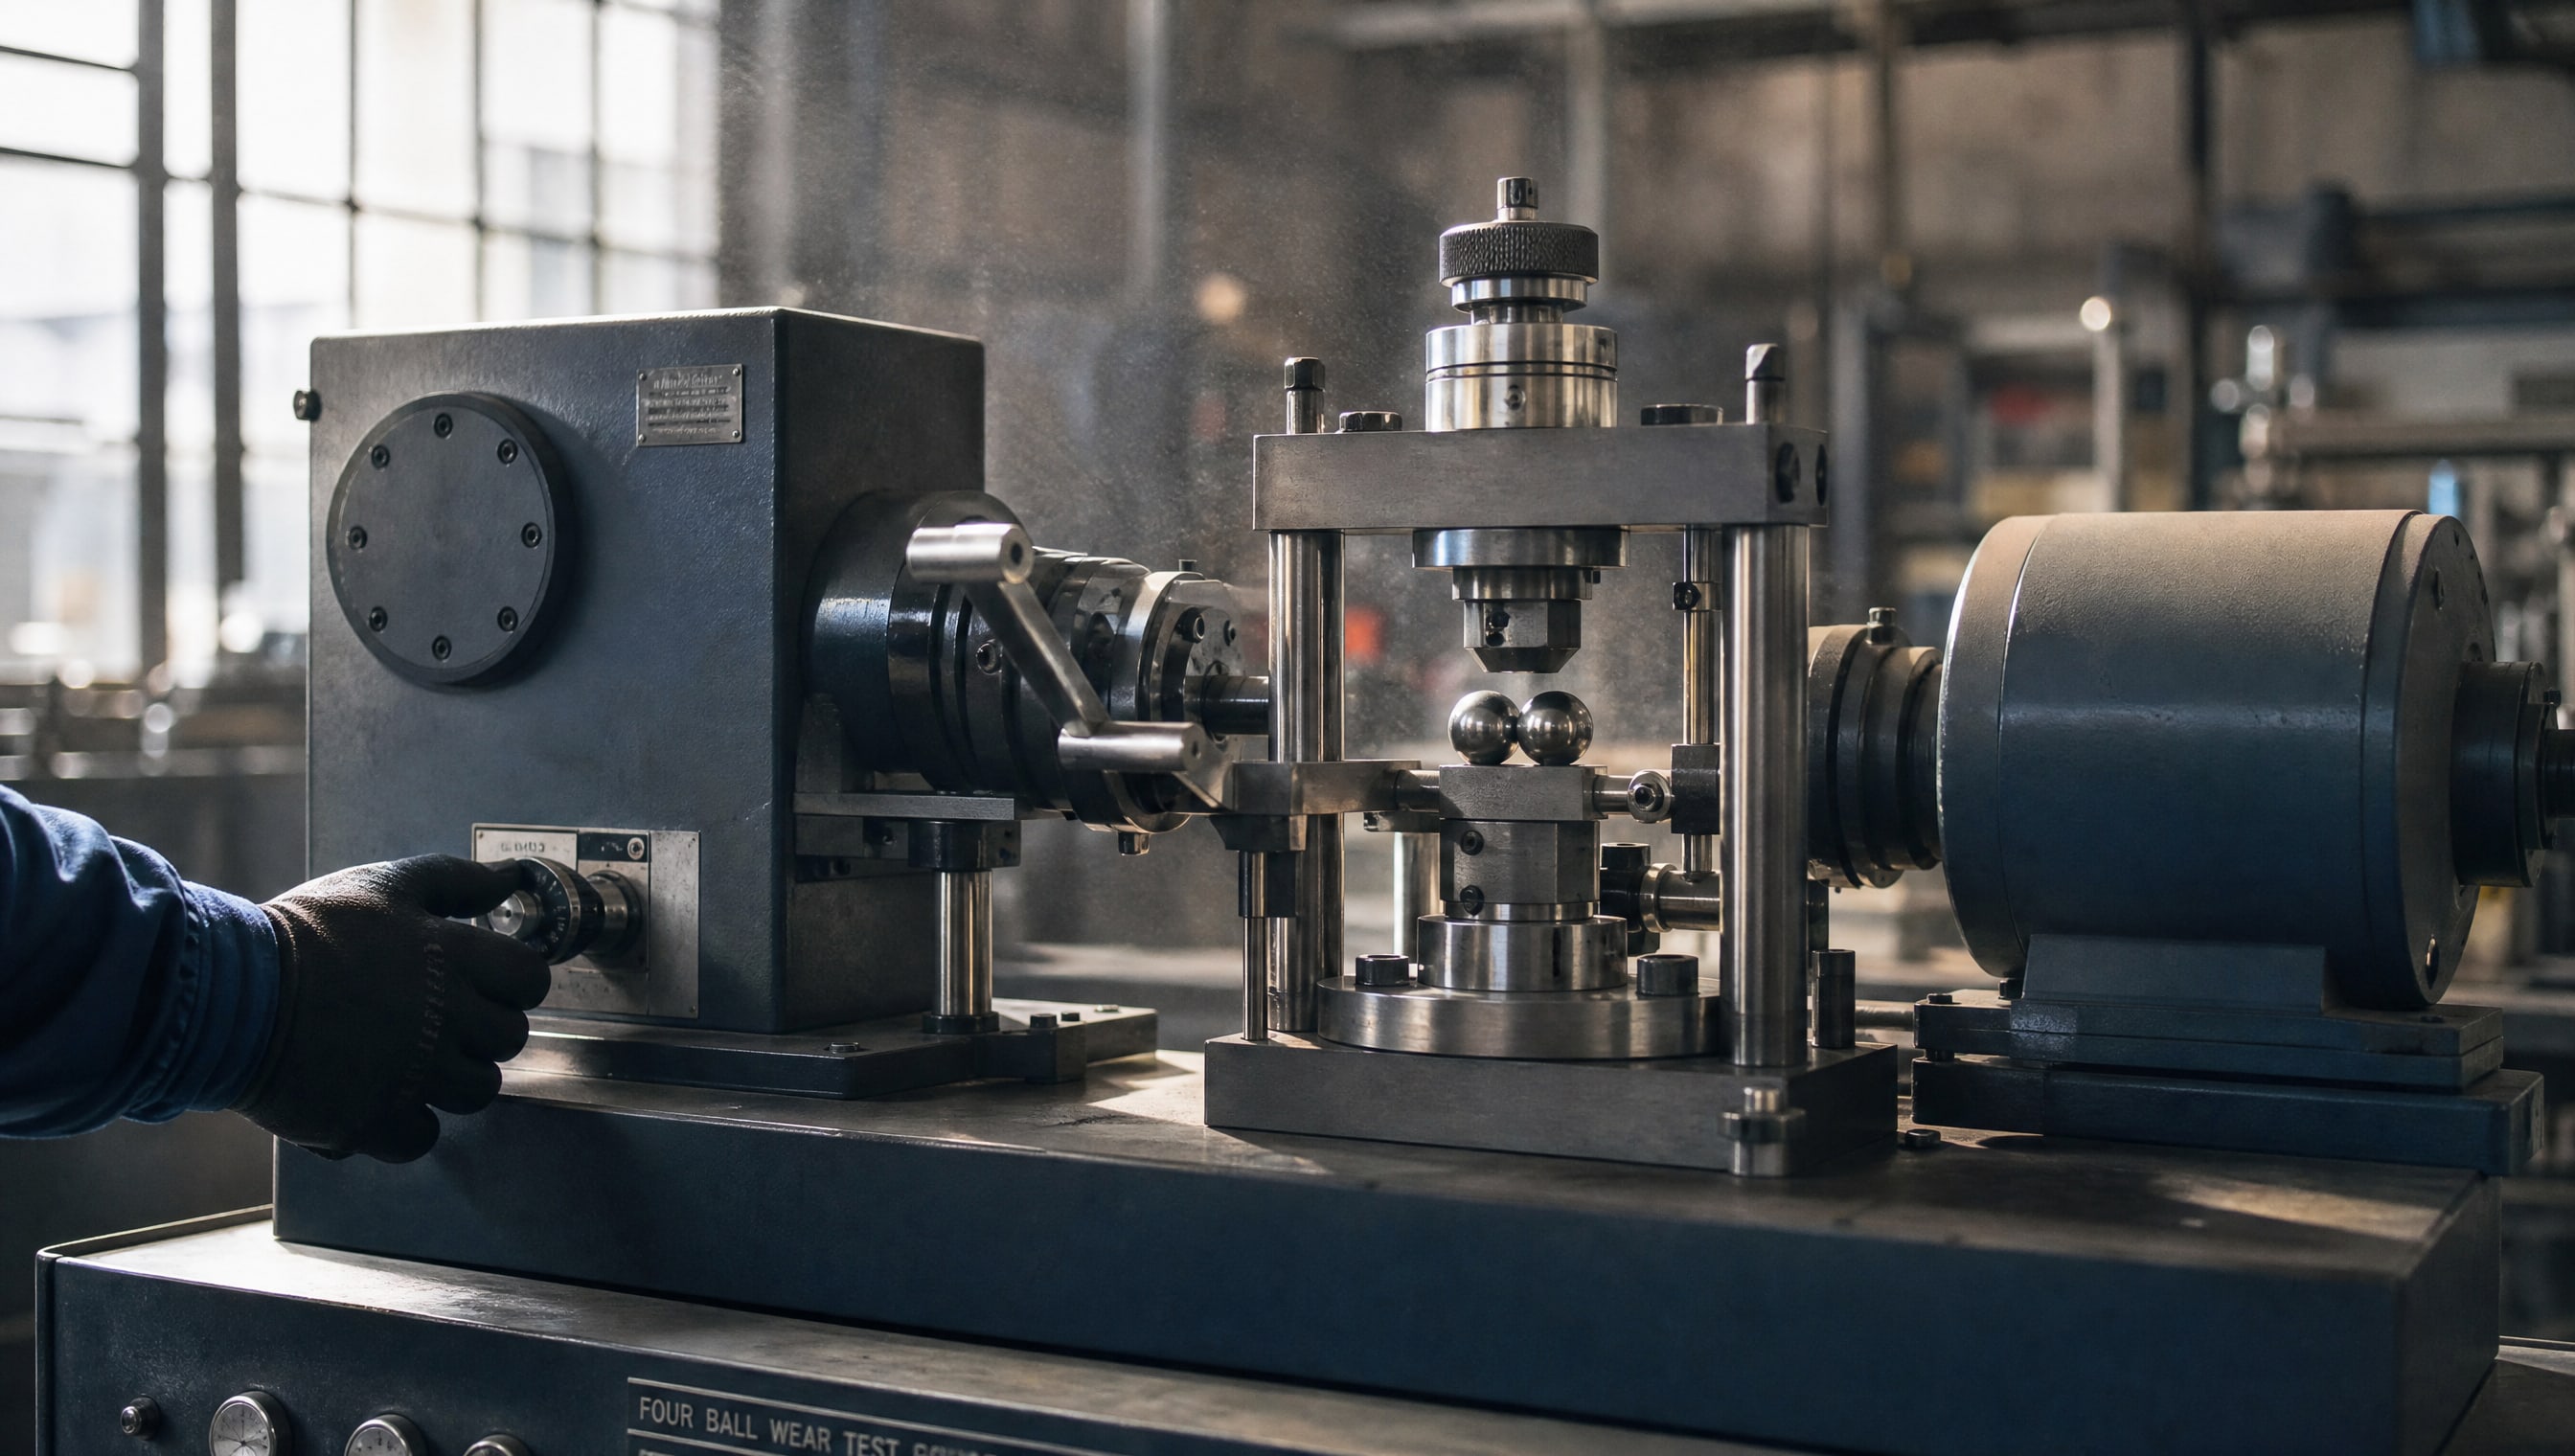
Четырехшариковая машина по ГОСТ 9490-75 - один из самых экономичных методов для оценки качества смазки.
Испытание определяет четыре базовых показателя: критическую нагрузку (Pk), нагрузку сваривания (Pc), диаметр пятна износа (di) и индекс задира (Iз). Весь тест требует менее 100 грамм материала, а результаты показывают противозадирные и противоносовые свойства смазки - именно то, что волнует инженера перед запуском на редукторе, паре трения или подшипнике.
Дополняет картину SRV-тест по ГОСТ 33252-2015, идентичный ASTM D6425-11. На этой машине проверяют коэффициент трения, износоустойчивость и EP-характеристики (усиленные противозадирные свойства) смазки. Образец размером 50–80 грамм дает воспроизводимые результаты в режимах, близких к реальной паре трения - возвратно-поступательное движение и давление. Оба теста часто проводят последовательно на одной пилотной партии, получая полный профиль трибологических свойств.
Для пластичных смазок добавляется определение проникновения конуса по ISO 2137:2007 (указано в ГОСТ ISO 12924-2013), которое классифицирует консистенцию по шкале NLGI. Этот тест требует ничтожно малый объем -15–30 грамм достаточно, чтобы понять, относится ли образец к смазке класса NLGI 2, NLGI 3 или другому.
Физико-химические показатели - вязкость при 40 и 100 °C (для масел), кислотное число, температура вспышки, температура застывания, стабильность к окислению - проверяются на доступных приборах и требуют 10–50 граммов материала. Для пастообразных смазок критична также проверка совместимости эластомеров по ISO 1817 или ASTM D471, потому что неправильно подобранная смазка может разбухнуть уплотнение за несколько часов работы.
| Метод испытания | ГОСТ/ISO | Требуемый объем | Ключевой показатель | Применение |
|---|
| Четырехшариковая машина | ГОСТ 9490-75 | 80–100 г | Pk, Pc, Iз | Противозадирные свойства |
| SRV-тест | ГОСТ 33252-2015 | 50–80 г | Трение, износ, EP | Трибологический профиль |
| Проникновение конуса | ГОСТ ISO 12924-2013 | 15–30 г | NLGI-класс | Консистенция смазки |
| Вязкость (для масел) | ISO 3104 | 10–20 мл | ISO VG | Текучесть |
| Кислотное число | ГОСТ 11362-96 | 2–5 г | TAN | Окисляемость |
| Совместимость с эластомером | ISO 1817 | 20–30 г | Набухание, % | Герметичность узла |
Как организовать пилотное испытание смазки: от образца к спецификации
Эксперты рекомендуют начинать не с выбора смазки, а с определения класса и семейства материала по ГОСТ и ISO.
Для редукторного масла это означает выбор категории по ISO 12925-1:2018; для пластичной смазки - указание NLGI, температурного диапазона, признаков водостойкости и антикоррозионных свойств. Только после этого заказывают образец объемом 100–150 грамм и планируют первичный набор проверок.
Типовая схема испытаний выглядит так: сначала физико-химические параметры (вязкость, кислотное число, температура вспышки, совместимость с уплотнениями), затем трибологические тесты на четырехшариковой машине и SRV-аппарате. Если результаты удовлетворительны - образец проходит предварительную фильтрацию. Только после этого переходят к эксплуатационным испытаниям на реальном оборудовании или на виртуальной модели узла.
Важный момент: для редукторных масел часто требуется ступень задира не менее 12 по FZG-тесту (ISO 14635), что подтверждает несущую способность. Для смазок, контактирующих с медными деталями, добавляют проверку коррозии меди по ISO 2160 или ГОСТ 32329. Такие тесты особенно важны при смене поставщика или переходе на новый рецепт.
Закупщики часто считают, что достаточно проверить только противозадирные свойства или только вязкость. На самом деле, набор тестов зависит от конкретной задачи: работа при высокой температуре потребует акцента на стабильность к окислению и температуру вспышки, а применение во влажной среде - на водостойкость и антикоррозионные присадки. Малый объем образца именно поэтому ценен: позволяет проверить все нужные параметры до принятия решения о закупке большой партии.
Испытание покрытия поршней и новых составов с добавками: графен и современные материалы
Покрытие поршня - один из наиболее требовательных объектов для смазки.
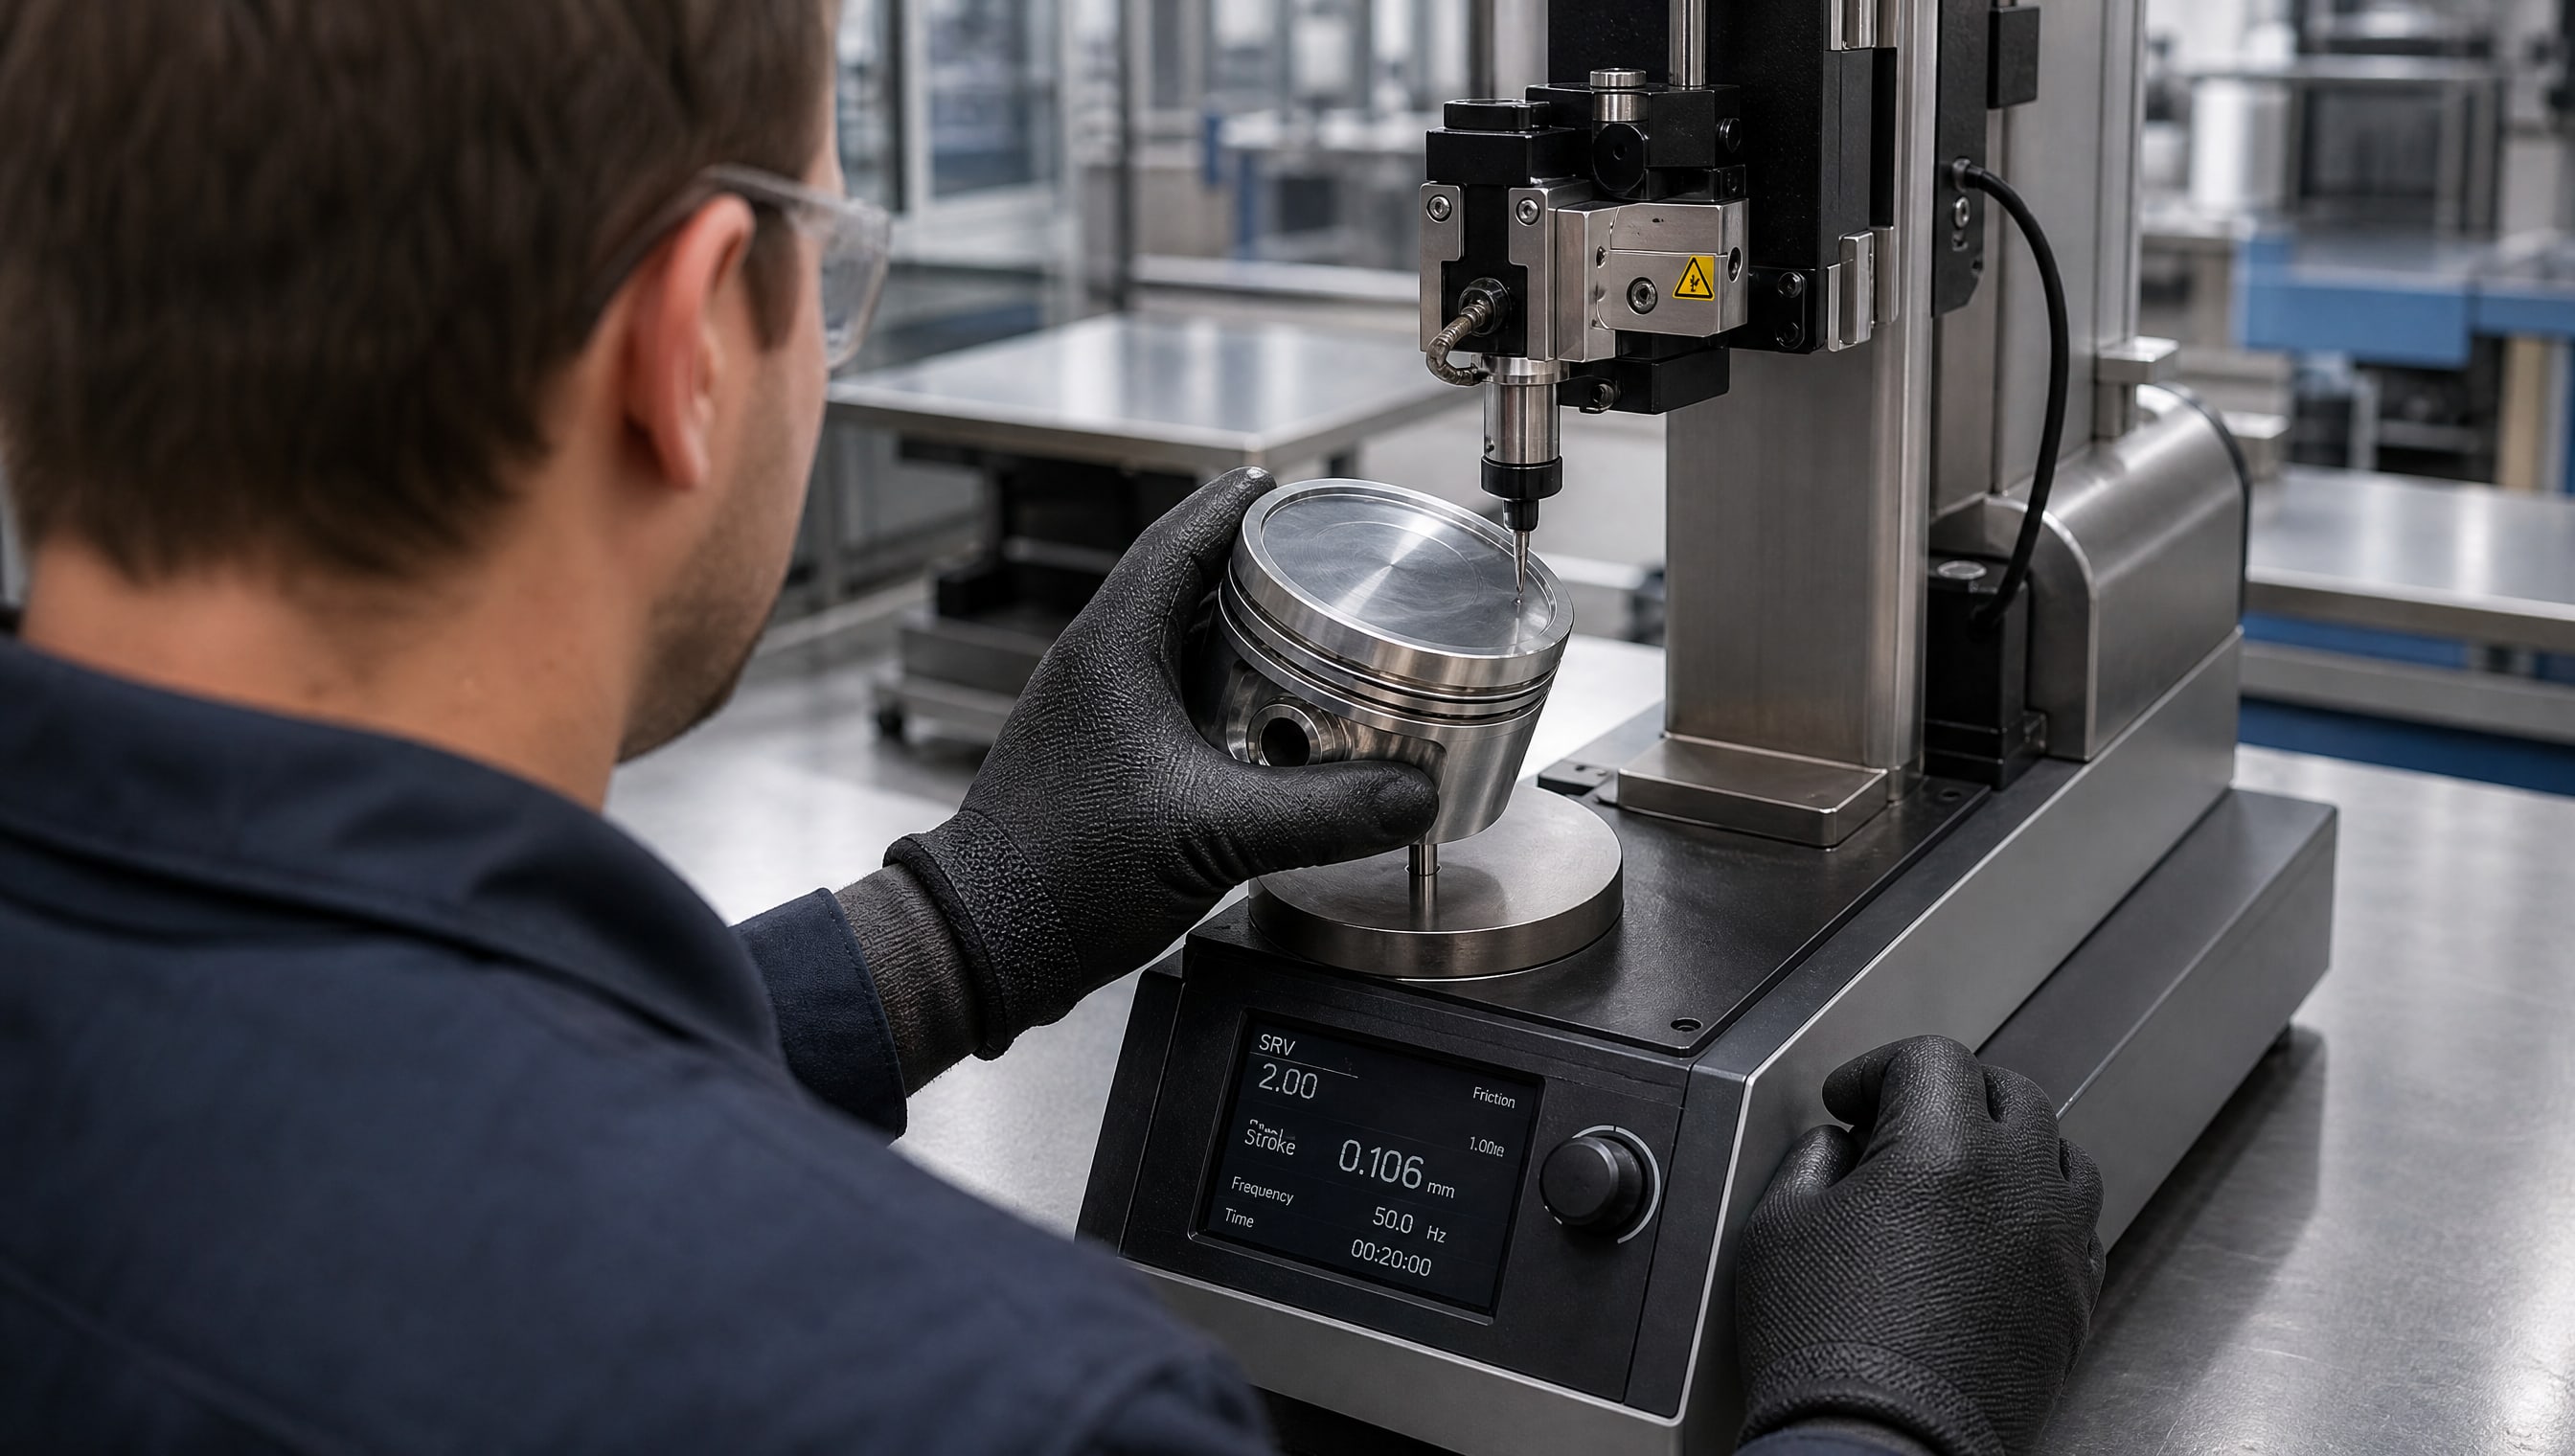
Здесь работают высокие температуры, циклическая нагрузка и постоянное трение. Для оценки качества антифрикционного покрытия или смазки, предназначенной именно для этого узла, стандартный набор - SRV-тест, четырехшариковая машина, измерение коэффициента трения и анализ следа износа под микроскопом.
Когда разработчики добавляют в смазку графен или другие модификаторы трения, лабораторные трибологические тесты становятся быстрым методом проверки эффективности. Вместо того чтобы сразу ставить эксперимент на мотор, инженер заказывает 50–100 грамм образца с графеном, проводит SRV и четырехшариковый тест, сравнивает коэффициент трения и износ с базовой смазкой - и за неделю получает ответ на вопрос, стоит ли добавка дополнительных затрат. Если результаты обнадеживают, переходят к эксплуатационным испытаниям.
Однако заблуждение, что современная добавка автоматически улучшает все параметры, развеивается быстро. Графен может снизить трение, но требует проверки совместимости с уплотнениями, проверки стабильности суспензии при длительном хранении, и подтверждения, что покрытие не отслаивается от поршня. Все эти тесты лучше проводить на малом образце - проще исправить, если что-то не то.
Для таких экспериментов антифрикционные покрытия MODENGY позволяют заказать малый объем опытной партии и провести полный цикл испытаний перед расширением производства. Это снижает риск дорогостоящей ошибки при масштабировании.
От лаборатории к производству: почему эксплуатационные испытания не отменяют лабораторные
Лабораторные данные - это только первый сигнал.
Источники подчеркивают, что недостаточно пройти четырехшариковый тест и считать смазку готовой к промышленному использованию. Реальный редуктор, узел скольжения или гидросистема могут вести себя иначе: другая скорость, температурный цикл, давление, контакт с водой, взаимодействие с уплотнениями и лакокрасочными покрытиями.
Типовой цикл внедрения выглядит так: физико-химические испытания образца объемом 50–100 грамм → трибологические тесты → предварительное одобрение → заказ партии 5–10 литров для эксплуатационных испытаний на оборудовании → мониторинг в течение 1–3 месяцев → принятие решения о полномасштабном переходе.
На этапе эксплуатационных испытаний закупщики часто открывают неочевидные проблемы: смазка плохо прокачивается при минусовой температуре (хотя вязкость в норме), кристаллизуется в малонагруженных узлах, оставляет осадок в фильтрах. Именно поэтому эксперты рекомендуют пилотную партию испытывать на том же оборудовании и в тех же условиях, где потом будет работать основной объем. Если линия проходит цех с зоной охлаждения, смазка должна пройти испытание на холоде. Если система открыта к влаге, нужно проверить водостойкость в реальных условиях, а не только в статическом лабораторном тесте.
Совместимость с эластомерами и металлами по ISO 1817 и ГОСТ 32329 - это не просто формальность. Неправильная смазка может быстро разрушить манжету, пропуская рабочую жидкость, или вызвать коррозию железных деталей. Такие проблемы обнаруживаются именно на реальном оборудовании, когда замена требует простоя и переделки.
Классификация и стандартизация: почему NLGI, ISO VG и семейство смазок важны при заказе образца
Когда инженер заказывает образец смазки для испытания, он должен указать не просто «смазка универсальная», а конкретный класс.
Для пластичных смазок это NLGI-класс (обычно NLGI 2 для универсального применения, NLGI 3 для вертикальных зазоров, NLGI 1 для централизованных систем) и семейство по ГОСТ ISO 12924-2013 - например, L-X с кодом температурного диапазона и признаками водостойкости.
Для масел нужен класс вязкости по ISO VG: ISO VG 32 для гидросистем, ISO VG 46 для редукторов среднего размера, ISO VG 100 для редукторов с высокими нагрузками. Каждый класс влияет на выбор метода испытания и интерпретацию результатов.
Производитель на основе указанного класса подбирает рецепт, и образец объемом 50–150 грамм уже содержит эту информацию. Поэтому при заказе пилотного образца нельзя быть расплывчатым: нужно указать NLGI, температурный диапазон (например, -20…+120 °C), требуется ли водостойкость, есть ли требование к антикоррозионным свойствам (класс защиты от коррозии меди, железа).
Таблица ниже показывает, как стандартные классификации влияют на планирование испытаний:
| Класс/Параметр | Пластичная смазка | Масло | Важные испытания |
|---|
| Консистенция/Вязкость | NLGI 1–3 (проникновение конуса) | ISO VG 32–220 (вязкость 40/100 °C) | Физико-химические (базовые) |
| Диапазон температур | -20…+120 °C (пример) | -10…+90 °C (пример) | Температура застывания, вспышки |
| Водостойкость | Требуется/не требуется | Требуется/не требуется | Тест на эмульгирование, разделение слоев |
| Коррозионная стойкость | Защита от меди, железа | Защита от меди, железа | ISO 2160, ГОСТ 32329 |
| Трибологические свойства | NLGI + противозадирность | ISO + противозадирность | ГОСТ 9490-75, ГОСТ 33252-2015 |
Анализ качества и контроль: какие приборы и методики дают результат на малом объеме
Для анализа качества малого образца достаточно стандартной лабораторной базы.
Вязкость при 40 и 100 °C измеряется на вискозиметре (требуется 10–20 мл масла или растворенной смазки), кислотное число титруется электронными титраторами (2–5 грамм образца), температура вспышки определяется на приборе Пенского-Мартенса (5–10 мл).
Для пластичных смазок проникновение конуса требует специализированного конусометра, но стоит недорого, а результат получается за 30 секунд. Совместимость с эластомерами по ISO 1817 проводится в духовке при фиксированной температуре (обычно 100 °C) в течение 24–72 часов - образец погружается в 3–5 граммов смазки, и потом измеряется изменение массы и набухание. Такие данные полезны для понимания того, какие манжеты и уплотнения подходят.
Специализированные лабораторные услуги часто предлагают пакеты анализа «базовый» (вязкость, кислотное число, температура вспышки, проникновение конуса) и «расширенный» (добавляются SRV-тест, четырехшариковая машина, совместимость с эластомерами, коррозия меди). Даже расширенный пакет требует всего 100–150 грамм материала.
Микроскопическое исследование следов износа после трибологических тестов дает визуальную информацию: вид поверхности, наличие микропластических деформаций, размер выкрашиваний. Для новых составов с добавками (например, графеном) это помогает понять, остается ли добавка в системе или вымывается, не образуются ли абразивные частицы.
Часто задаваемые вопросы
Достаточно ли одного теста на трение, чтобы одобрить смазку для производства?
Нет. Лабораторные испытания разделяются на физико-химические (вязкость, кислотное число, совместимость), трибологические (трение, износ, противозадирность) и эксплуатационные (реальное оборудование). Один тест покрывает только часть информации. Например, SRV-тест показывает трение при конкретных условиях, но не говорит о водостойкости или окисляемости. Полномасштабное внедрение требует всех трех этапов.
Зачем нужна пилотная партия, если лабораторные данные хорошие?
Лаборатория воспроизводит нагрузку и скорость, но не все факторы реального производства: температурные цвыклы, контакт с загрязнениями, взаимодействие с конкретными уплотнениями и лакокрасочными материалами. Пилотная партия (5–10 литров) работает 1–3 месяца на реальном узле, выявляя проблемы, которые не видны в тестах. Это снижает риск дорогостоящей ошибки при заказе тонны материала.
Что проверяет четырехшариковая машина и почему она дешевле, чем SRV?
Четырехшариковая машина по ГОСТ 9490-75 создает точечный контакт между четырьмя стальными шариками и определяет четыре показателя: критическую нагрузку, нагрузку сваривания, диаметр пятна износа и индекс задира. Тест дешевле и быстрее (20–30 минут), чем SRV, потому что аппарат проще и не требует компьютерной регистрации. Оба теста часто проводят вместе на одной партии для полного трибологического профиля.
Почему NLGI-класс - только часть информации о смазке?
NLGI по ГОСТ ISO 12924-2013 определяет консистенцию (твердость/текучесть) смазки, но не говорит о температурном диапазоне, водостойкости, антикоррозионных свойствах или противозадирной способности. Например, две смазки класса NLGI 2 от разных производителей могут различаться на 50 °C по верхнему температурному пределу или иметь разную защиту от коррозии. Обозначение по ГОСТ ISO 12924-2013 включает все эти параметры, а NLGI - только консистенцию.
Как заказать малый образец для испытания: 50 граммов или 100 граммов?
Объем зависит от набора тестов. Для базовой проверки (вязкость, кислотное число, проникновение конуса) достаточно 50 грамм. Для полного пакета с SRV, четырехшариковой машиной, совместимостью с эластомерами и коррозией меди нужны 100–150 грамм. Лучше заказать 100 грамм с запасом - если обнаружится ошибка в анализе, хватит на повторный тест, а неиспользованный остаток можно вернуть производителю.
Заключение
Малый объем образца -50–200 грамм - это не ограничение, а инструмент для быстрого принятия решений. Благодаря стандартизованным методам ГОСТ 9490-75, ГОСТ 33252-2015 и ГОСТ ISO 12924-2013, инженер может за две-три недели получить полный профиль физико-химических и трибологических свойств смазки. Это позволяет отсечь неподходящие материалы на ранней стадии, избежав закупки больших партий, которые не прошли бы испытания на реальном оборудовании.
Ключ к успеху - не рассматривать лабораторные результаты как финальный вердикт, а как первый сигнал. Эксплуатационные испытания на пилотной партии во влажной среде, при низких температурах или под реальной нагрузкой откроют те нюансы, которые невозможно воспроизвести в лаборатории. Сочетание малого объема образца для быстрого предварительного отбора и полноценной пилотной серии для подтверждения - это схема, которая экономит время и деньги при запуске крупного производства.