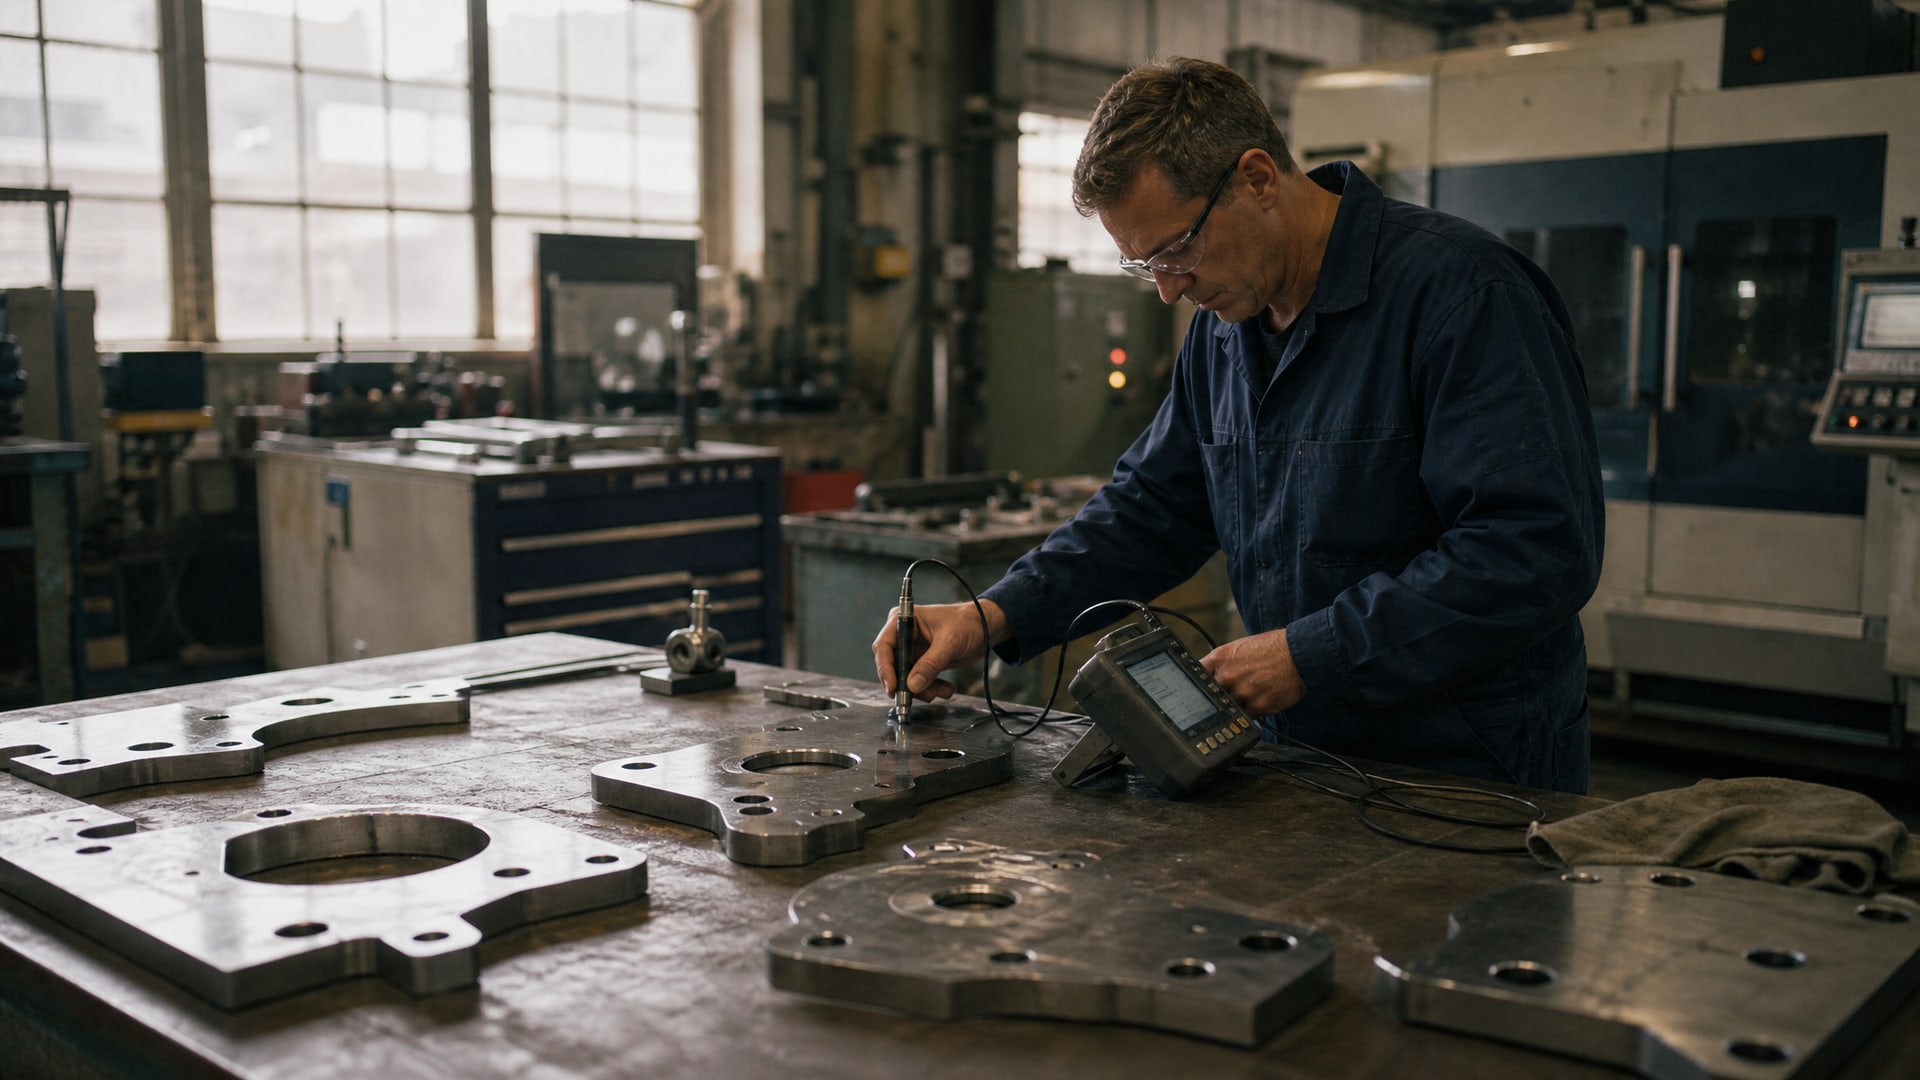
Толщина твердосмазочного покрытия на плоских стальных деталях - параметр, который напрямую влияет на эффективность смазки, адгезию слоя и долговечность изделия. Однако выбрать оптимальный микрослой невозможно без точного измерения, а измерение требует понимания методов контроля, допустимой погрешности и правил отбора точек замера. Статья поможет инженерам, технологам и закупщикам разобраться в том, как контролировать толщину покрытия в соответствии с действующими стандартами, какие приборы использовать и как избежать типичных ошибок при работе с микрослоями на стали. Вы узнаете, почему одного замера недостаточно, какие методы подходят для ферромагнитных деталей и как соотносятся допуски измерения с требуемой точностью покрытия.
Стандарты контроля толщины покрытий на стали
ГОСТ 9.302-88 устанавливает методы контроля толщины как металлических, так и неметаллических неорганических покрытий.
Стандарт делит методы на две группы: неразрушающие и разрушающие. Для производственного контроля плоских стальных деталей практически всегда выбирают неразрушающие методы, поскольку они не повреждают готовое изделие и позволяют проверить каждый образец без потерь.
Согласно ГОСТ 9.302-88, результат измерения толщины принимают как среднее арифметическое не менее трех независимых замеров на одной детали. Это требование исключает случайные аномалии: если на участке А толщина 15 микрон, на участке Б -18 микрон, а на участке В -16 микрон, то итоговое значение составляет 16,3 микрона. Такой подход снижает влияние локальных неравномерностей и повышает достоверность контроля.
Приборы для измерения толщины должны иметь погрешность не более ±10%. Это означает, что если стандартный образец показывает толщину 20 микрон, прибор при повторном измерении может выдать результат от 18 до 22 микрон - отклонение в пределах допуска. Для микрослоев в диапазоне 5–50 микрон такая погрешность составляет ±0,5–5 микрон, что требует использования калиброванных приборов и регулярной проверки их метрологических характеристик.
Методы измерения толщины микрослоя на плоских стальных деталях
Для ферромагнитной стали доступны несколько физических методов неразрушающего контроля толщины покрытия.
Выбор метода определяется типом основного материала, природой покрытия и требуемой точностью.
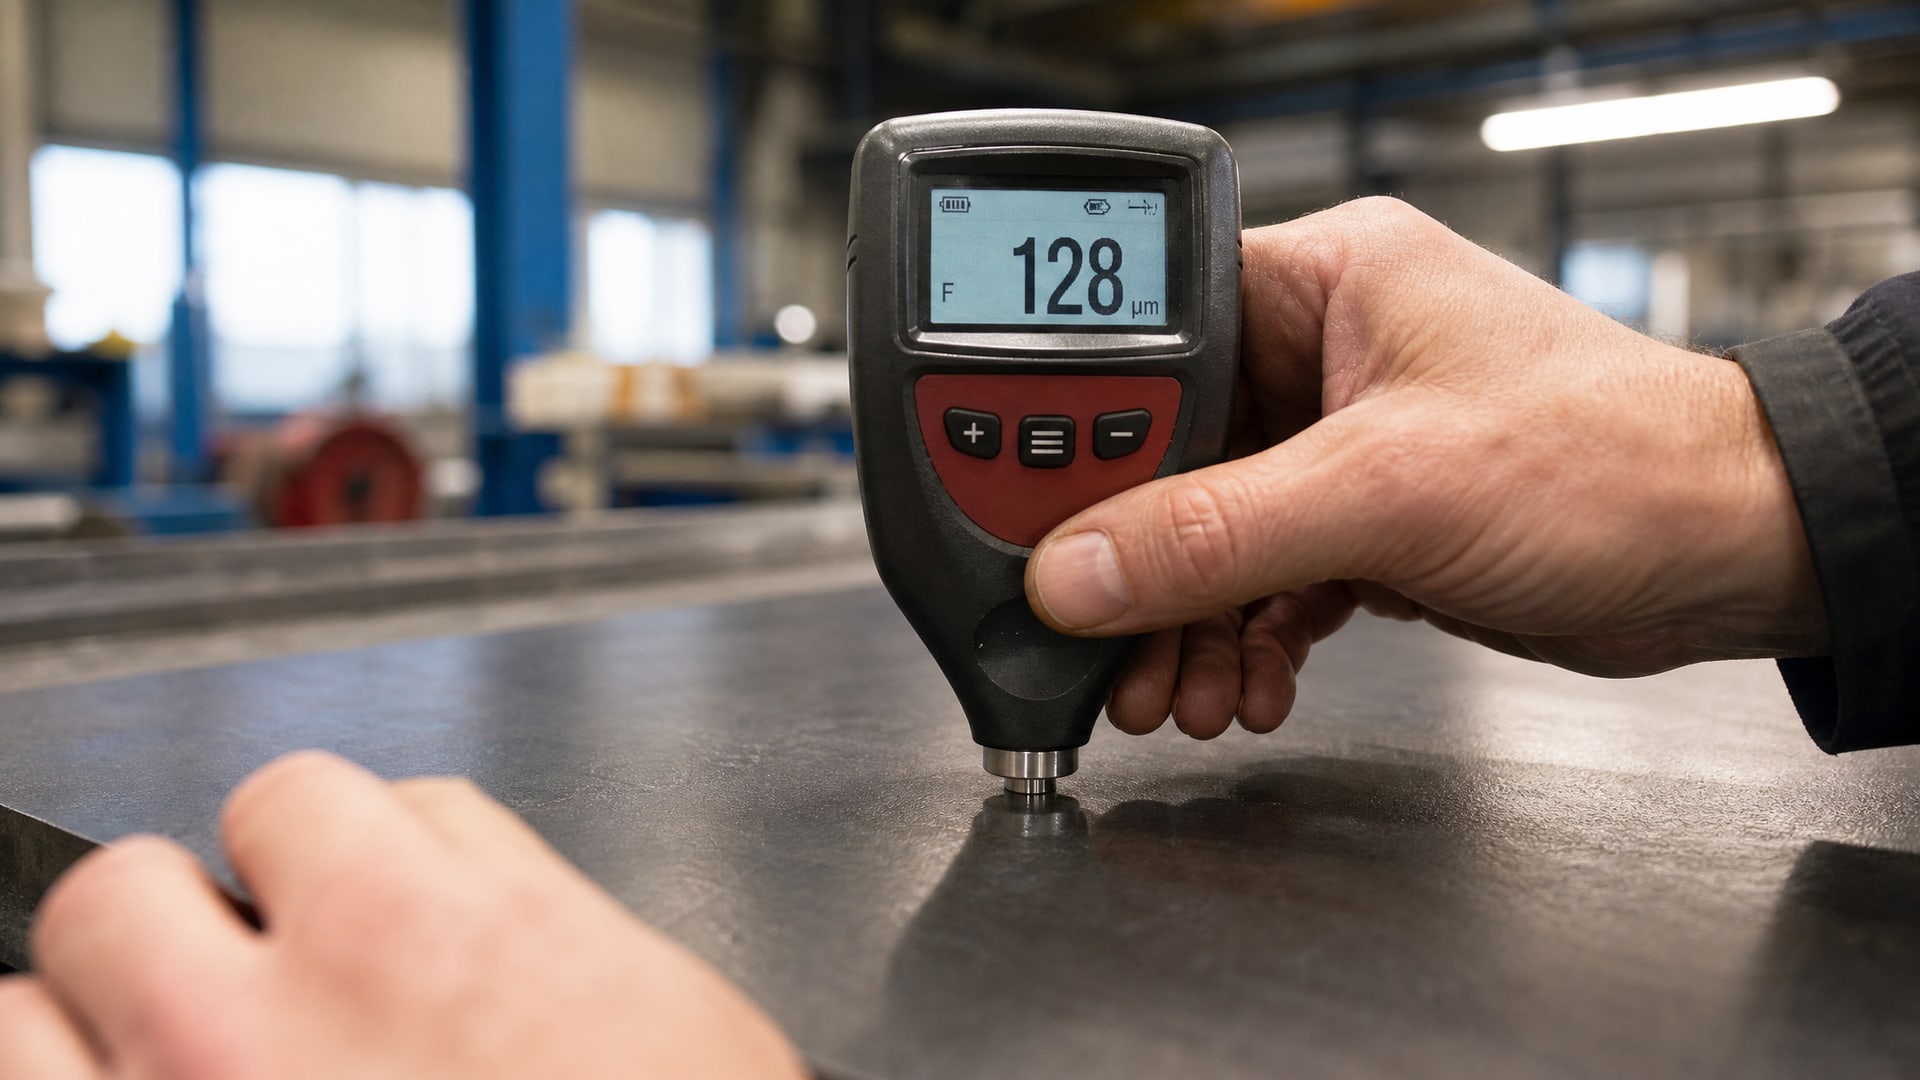
Магнитный метод. Это основной способ для стальных деталей, поскольку сталь обладает магнитными свойствами. Прибор создает магнитное поле и измеряет его искажение, вызванное слоем покрытия. Чем толще немагнитный слой (например, хромовое, никелевое или твердосмазочное покрытие), тем большее ослабление поля фиксирует датчик. Метод работает для толщин от 1 до 500 микрон в зависимости от характеристик прибора.
Вихретоковый метод. Применяется, если покрытие электропроводно или если нужна работа с немагнитными основами. При наличии на стальной детали слоя проводящего покрытия вихретоковый датчик также позволяет определить его толщину с высокой точностью. Этот метод менее зависит от магнитных свойств материала и хорошо подходит для проверки толщины гальванических, плазменных и некоторых видов твердосмазочных слоев.
Кулонометрический метод. Применяется для гальванических покрытий и позволяет растворить слой в химическом растворе, затем по количеству электричества, затраченному на растворение, определить толщину. Это разрушающий метод, используется для контроля партий, но не для каждой детали.
Для плоских стальных деталей с твердосмазочным микрослоем в большинстве случаев магнитный метод - оптимальный выбор: он быстр, неразрушающ, дешев в обслуживании и обеспечивает требуемую точность в диапазоне микрослоев толщиной 5–100 микрон.
Правила отбора точек замера и расчет среднего значения
Неравномерность толщины покрытия - неизбежный результат технологического процесса.
Даже при идеальных условиях электроосаждения, плазменного напыления или нанесения смазочного слоя на краях детали, в местах сложной геометрии или с неравномерной скоростью потока толщина может отличаться от среднего значения на 15–25%. Поэтому первое правило - никогда не ограничиваться одним замером.
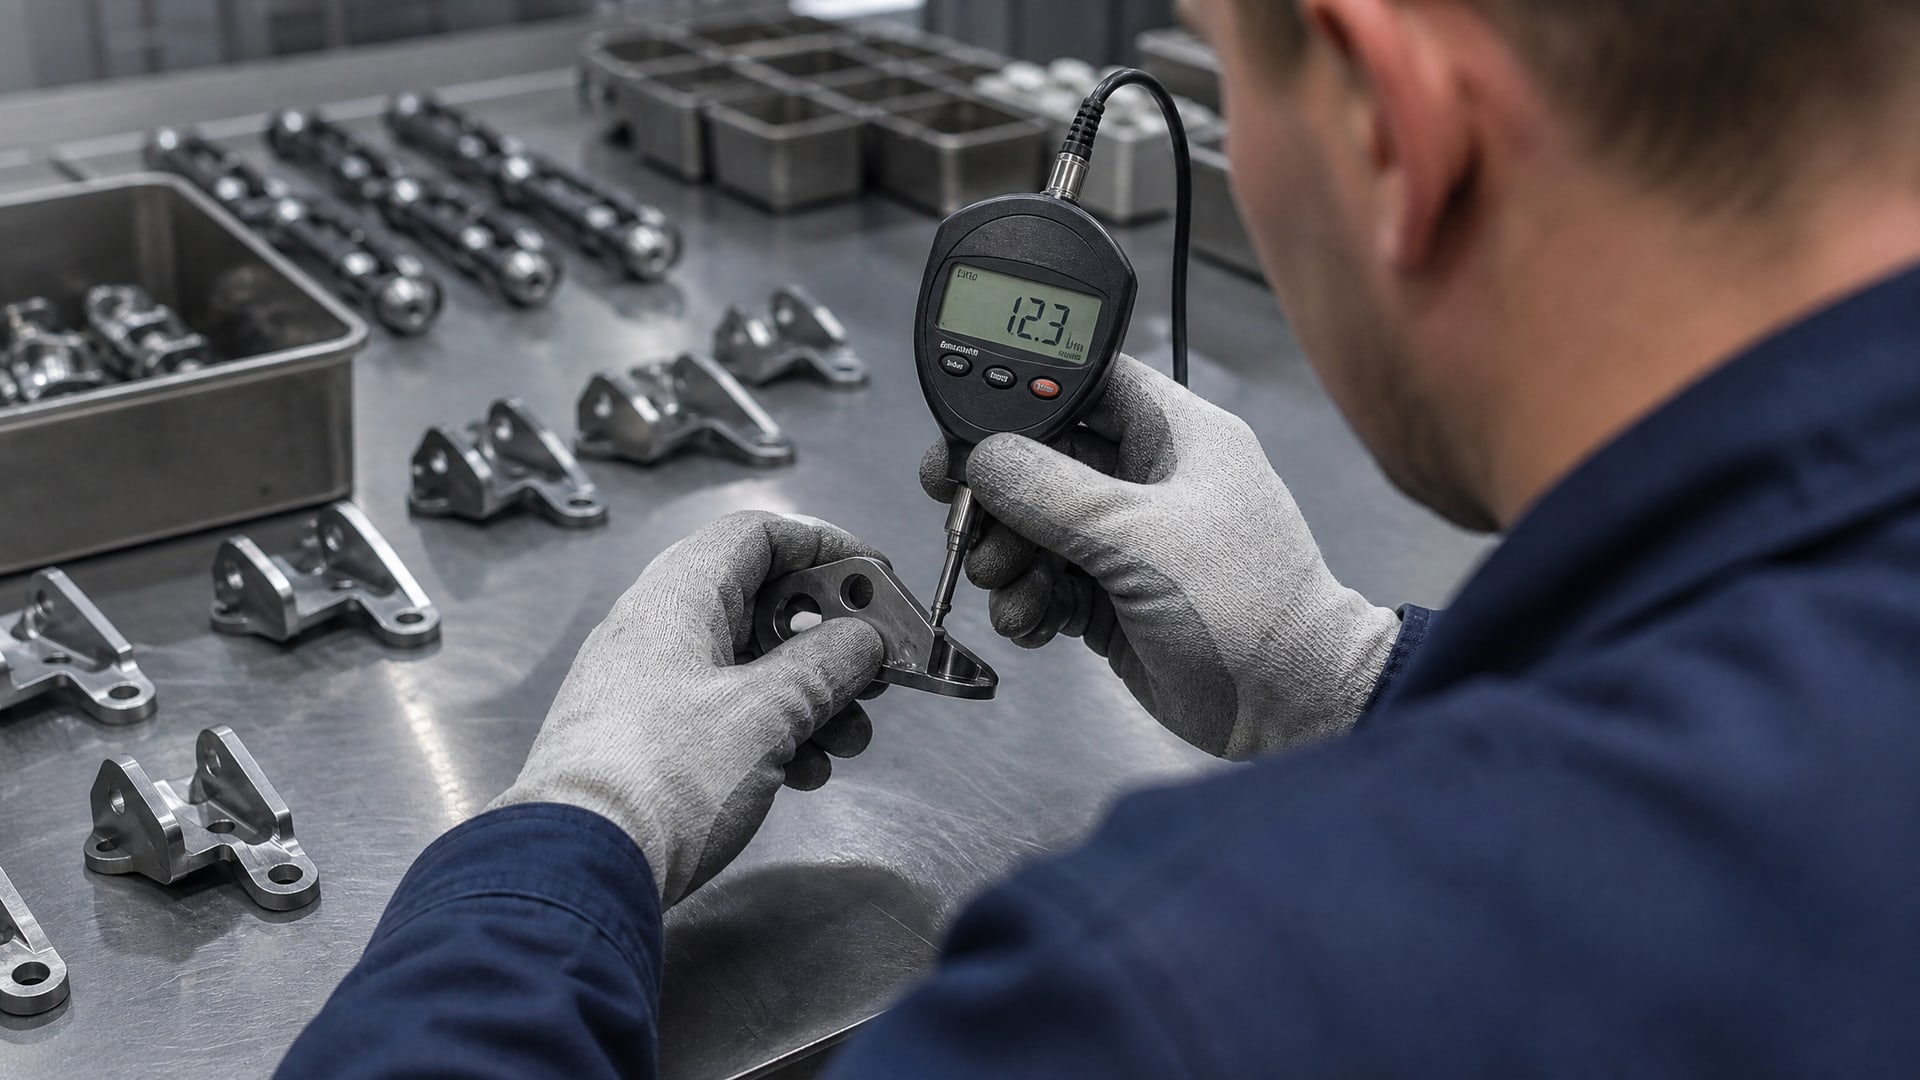
ГОСТ 9.302-88 требует минимум три измерения на каждой детали. На больших плоских поверхностях (площадью свыше 1 м²) согласно рекомендациям ISO 19840, приведенным в материалах по стандартам, следует проводить не менее 5 замеров на 1 м². Если площадь составляет от 1 до 3 м², то минимум 10 замеров. Это правило гарантирует, что вы не пропустите участки с недостаточной толщиной.
При выборе точек замера соблюдайте минимальное расстояние 20 мм от края поверхности. Это требование объясняется тем, что край часто имеет аномальную толщину покрытия из-за краевых эффектов во время технологического процесса. Центральная часть детали дает более репрезентативную картину.
Расчет среднего значения прост: суммируйте все значения и разделите на количество измерений. Например, три замера дали 18, 19 и 17 микрон; среднее = (18 + 19 + 17) / 3 = 18 микрон. Это значение и заносят в протокол контроля. Если один из замеров резко отличается (например, 18, 19 и 5 микрон), это указывает на локальный дефект покрытия, и деталь требует дополнительной проверки или отправляется на переделку.
Выбор оптимальной толщины микрослоя: диапазоны и компромиссы
Понятие "оптимальная толщина" не означает "максимальная" или "минимальная" - это компромисс между несколькими требованиями.
Для твердого хромового покрытия, приведенного в источниках как типовой пример, диапазон рекомендуемых толщин составляет 5–300 микрон в зависимости от назначения детали. Конструктор выбирает конкретное значение на основе расчетов.
Слишком тонкий микрослой (1–3 микрона) обеспечивает адгезию и минимально влияет на размеры детали, но может не обеспечить необходимые трибологические свойства. Слишком толстый слой (более 100 микрон для смазочного покрытия) может привести к отслоению, увеличить заклинивание подвижных узлов или нарушить посадки и зазоры.
Для твердосмазочных покрытий оптимальный диапазон чаще всего находится в пределах 5–50 микрон. При таких толщинах достигается хороший компромисс: покрытие выполняет свою смазывающую функцию, хорошо держится на стальной основе, не увеличивает размеры деталей настолько, чтобы потребовались переделки, и легко контролируется стандартными приборами. Однако конкретную толщину всегда задает техническая документация изделия, а не общие рекомендации.
Совет инженера
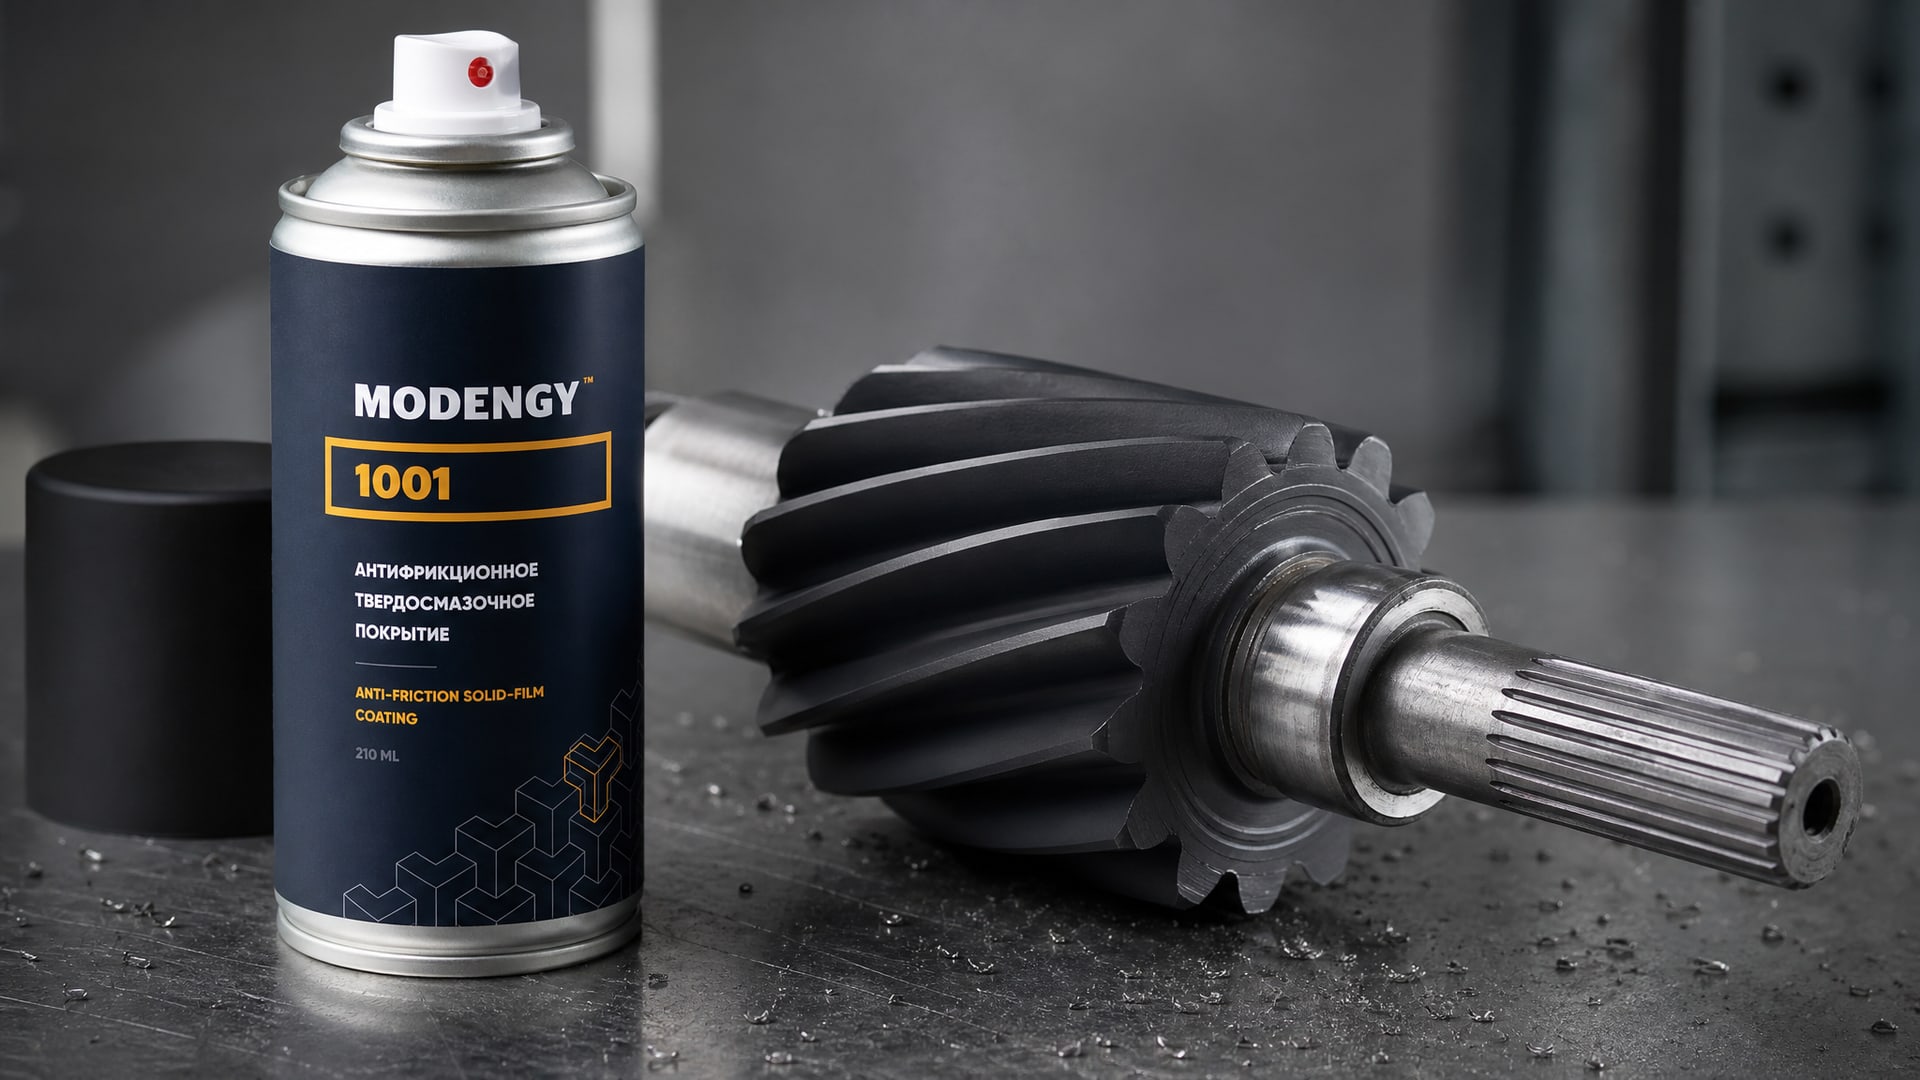
При применении твердосмазочных покрытий типа MODENGY 1001 на плоских стальных деталях важно согласовать толщину микрослоя с температурными режимами эксплуатации и интервалами переслойки. Если деталь работает при нагреве до 150–200 °C с периодическими фрикционными нагрузками, толщина покрытия в 15–25 микрон обеспечивает достаточную защиту, при этом остается проверяемой магнитным толщиномером и не вызывает проблем с посадками. Контроль проводят не ранее, чем через 24 часа после нанесения, чтобы покрытие полностью отвердело.
Влияние термообработки на характеристики микрослоя и измеримость толщины
Термообработка стальной детали перед нанесением покрытия существенно влияет на качество и стабильность микрослоя.
Если деталь закаляют и отпускают до нанесения покрытия, ее поверхность приобретает оксидный слой, который может негативно повлиять на адгезию. Некоторые технологи удаляют оксид травлением или абразивной обработкой, но это добавляет операцию.
После нанесения покрытия может потребоваться вторичная термообработка (отжиг, стабилизация). При нагреве до 200–250 °C твердосмазочное покрытие становится более твердым и стабильным, но возможна его микрокристаллизация или даже частичное разложение, если температура превышена. Это может привести к уменьшению толщины на 3–7%, что важно учитывать при расчете исходной толщины до термообработки.
Измеримость толщины при этом не снижается, если используются магнитный или вихретоковый методы. Однако если покрытие испытало стресс-релаксацию (микротрещины), приборный сигнал может стать менее стабильным, и погрешность может возрасти. Поэтому при контроле деталей после термообработки рекомендуется увеличить количество замеров и проверить прибор на эталонах до и после процесса.
Типичные ошибки при контроле толщины микрослоя
Ошибка 1: один замер вместо трех.
Закупщик или контролер измеряют толщину в одной точке и считают, что контроль завершен. На самом деле, согласно ГОСТ 9.302-88, нужно минимум три замера. Один из них может случайно попасть на участок повышенной или пониженной толщины, что исказит картину.
Ошибка 2: выбор неправильного метода. Применяют вихретоковый прибор для контроля толщины твердосмазочного слоя на стальной детали, забыв, что для ферромагнитной стали магнитный метод проще и надежнее. Вихретоковый метод работает, но требует более сложной калибровки и подвержен влиянию проводимости слоя.
Ошибка 3: измерение на краю детали. Край имеет аномальную толщину, и если измерять там, результат будет завышен или занижен. Правило: отступайте не менее 20 мм от кромки.
Ошибка 4: игнорирование шероховатости поверхности. Если основная поверхность стали грубо обработана (шероховатость Ra 3–6 мкм), толщиномер может учитывать не только слой покрытия, но и впадины микрорельефа. В этом случае нужна поправка или предварительное полирование части поверхности под контрольные точки.
Ошибка 5: отсутствие регулярной калибровки прибора. Толщиномер - измерительный инструмент, требующий периодической проверки на эталонах. Если прибор не проверен 6–12 месяцев, его показания могут дрейфовать на 5–10%, что нарушит допуск ±10%.
Ошибка 6: путаница между стандартами для лакокрасочных и твердосмазочных покрытий. ГОСТ Р 51694 относится к лакокрасочным материалам и не распространяется на металлические и твердосмазочные покрытия. Применение методов из одного стандарта к покрытиям другого типа часто приводит к неправильным выводам.
Приборы и методики контроля: практический выбор
Рынок предлагает разнообразные толщиномеры для контроля микрослоев: портативные электромагнитные приборы, цифровые и аналоговые, с разной ценой и функционалом.
Для плоских стальных деталей с твердосмазочным покрытием достаточны приборы с диапазоном 0–100 микрон, погрешностью ±10% и магнитным датчиком.
При выборе прибора обратите внимание на:
Диапазон измерений. Должен перекрывать предусмотренную толщину микрослоя с запасом в 20–30%.
Тип основы. Прибор должен быть рассчитан на ферромагнитные материалы (сталь).
Наличие сертификата калибровки. Приборы для производственного контроля обязаны иметь свидетельство о поверке с указанием даты.
Удобство использования. Цифровой дисплей, память последних замеров, возможность экспорта данных.
Методика контроля включает три этапа:
Подготовка. Очистить контрольные точки от грязи и масла сухой салфеткой. Проверить прибор на эталоне толщины, соответствующем вашему диапазону.
Измерение. Провести минимум три замера на детали, избегая кромок и участков с заметными дефектами. Записать все результаты.
Обработка. Вычислить среднее арифметическое, сравнить с требованием технической документации. Если хотя бы один замер вышел за допуск, деталь маркируется как контрольная для дополнительной проверки.
Часто задаваемые вопросы
Можно ли обойтись одним измерением толщины на детали?
Нет. ГОСТ 9.302-88 требует минимум три независимых замера на одной детали и расчет среднего арифметического. Один замер не исключает локальные отклонения и не обеспечивает надежность контроля. При контроле больших плоских поверхностей количество замеров возрастает до 5–10 в зависимости от площади.
Какой метод лучше: магнитный или вихретоковый?
Для плоских стальных деталей магнитный метод проще, дешевле и надежнее, поскольку сталь ферромагнитна. Вихретоковый используется, если покрытие электропроводно или если основа немагнитна. Выбор зависит от конкретного типа покрытия и требований технической документации.
Почему погрешность ±10% - норма для толщиномеров?
Погрешность ±10% - это компромисс между точностью и стоимостью прибора, установленный в ГОСТ 9.302-88. Для микрослоев в 10–50 микрон такая погрешность означает ±1–5 микрон, что достаточно для контроля качества в производстве. Приборы с более высокой точностью существуют, но стоят значительно дороже и требуют более сложной калибровки.
На каком расстоянии от края нужно измерять толщину?
Минимальное расстояние -20 мм от кромки детали. Край имеет специфическую толщину покрытия из-за краевых эффектов и аэродинамики процесса нанесения. Центральные и промежуточные области дают репрезентативную информацию о качестве слоя.
Как термообработка влияет на толщину твердосмазочного покрытия?
При нагреве до 200–250 °C твердосмазочное покрытие может потерять 3–7% толщины из-за микрокристаллизации и испарения легколетучих компонентов. Измеримость прибором при этом не нарушается, но исходную толщину перед термообработкой нужно задавать с учетом этого сокращения.
Заключение
Измерение толщины покрытия плоских стальных деталей - задача, которая требует соблюдения действующих стандартов, правильного выбора метода и внимательного подхода к протоколированию результатов. ГОСТ 9.302-88 установил ясные требования: минимум три замера на детали, среднее арифметическое, допуск прибора не более ±10%, отступ от кромки не менее 20 мм. Для стальных микрослоев оптимален магнитный метод контроля, обеспечивающий скорость и надежность.
Выбирая оптимальную толщину твердосмазочного микрослоя, помните, что это не максимальная, а компромиссная величина между адгезией, трибологическими свойствами и проверяемостью. На практике диапазон 5–50 микрон охватывает большинство приложений. Спланируйте контроль так, чтобы охватить репрезентативные точки на плоской поверхности, убедитесь, что толщиномер калиброван, и запротоколируйте все результаты - это гарантирует, что ваше изделие соответствует техническому заданию и будет работать надежно в эксплуатации.