Контроль толщины покрытия - это ключевая операция в производстве защитных слоев на металлических деталях. Однако выбор метода измерения напрямую зависит от геометрии детали и доступности ее поверхности. На свободных плоских деталях и образцах применяют контактные приборы и неразрушающие методы, которые дают прямое показание за несколько секунд. На запрессованных деталях, в зазорах и сложных геометриях выбор методов сужается: требуется либо косвенный контроль, либо измерение на специальных образцах-свидетелях, либо оптический и радиационный контроль. Эта статья разбирает, почему один метод подходит для одних деталей и неприменим для других, какие стандарты это регулируют и как не попасть в типовые ошибки при выборе прибора и интерпретации результатов.
Инженеры и снабженцы часто выбирают толщиномер, ориентируясь только на погрешность прибора, но забывают о совместимости с типом подложки, о геометрии изделия и о правилах усреднения. Мы покажем, как правильно подобрать метод для конкретной ситуации и как сделать контроль толщины слоя покрытия результативным.
Что такое толщина покрытия и как ее классифицируют
По ГОСТ Р 51694-2000 толщина покрытия - это расстояние между поверхностью защитного слоя и подложкой.
Величина определяется в микрометрах (мкм) и может варьировать от 5 мкм для тонких пленок до нескольких миллиметров для толстых промышленных покрытий.
Контроль толщины делится на две категории согласно ГОСТ 9.302-88:
Неразрушающие методы - прибор не повреждает слой и позволяет проводить множество измерений на одной детали. К ним относятся магнитные толщиномеры, кулонометрический метод, вихревые токи, радиационные и оптические способы.
Разрушающие методы - контроль требует удаления или разреза пленки. Сюда входят гравиметрический, аналитический, профилометрический методы, методы струи и микрометрический способ.
Выбор между ними зависит от того, может ли производство пожертвовать пробой детали, и от типа покрытия. Для миниатюрных и ответственных деталей в серийном производстве отказываются от разрушающих методов в пользу неразрушающих. Для контроля рецептуры и адгезии к подложке используют образцы-свидетели, на которых применяют разрушающие методы, а основной поток деталей контролируют неразрушающими приборами.
Методы измерения на свободных плоских деталях
Под свободными понимают детали с открытой, доступной для контакта поверхностью - это платины, пластины, диски, плоские основания, а также проволока и трубы круглого сечения.
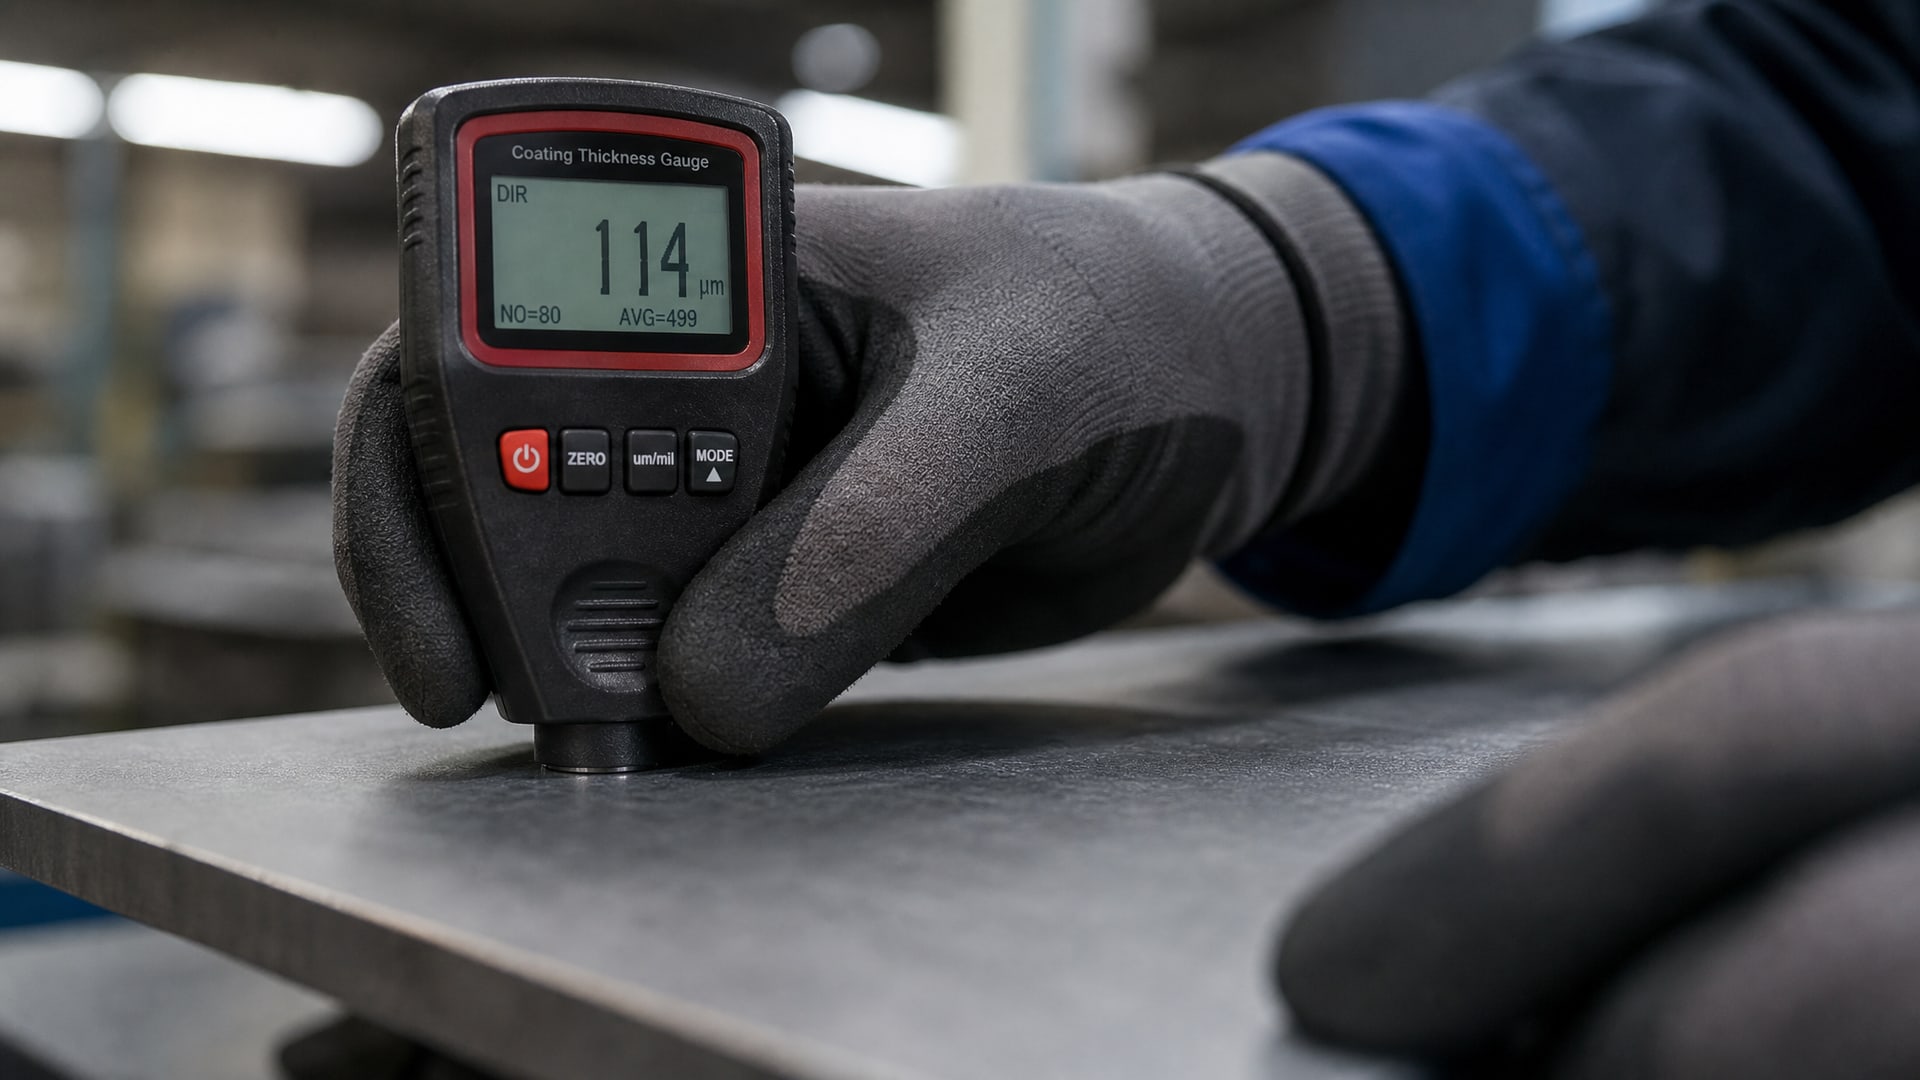
Для них стандарт ГОСТ 31993-2013 (ISO 2808:2007) предусматривает прямое применение контактных инструментов.
Магнитные толщиномеры
Магнитный метод пригоден только для покрытий на ферромагнитной подложке (сталь, железо). Принцип работы основан на изменении магнитного поля при наличии промежуточного слоя. ГОСТ 9.304-87 рекомендует магнитные приборы с диапазоном 0–500 мкм и относительной погрешностью не более 10%. Современные цифровые толщиномеры достигают точности ±(1% + 1) мкм, что позволяет работать с точностью до 2–3 мкм при толщине 100 мкм.
Скорость одного измерения -2–10 секунд. Это позволяет снимать данные в большом числе точек: на деталях площадью до 1 м² ГОСТ 9.304-87 требует не менее 10 контрольных точек, для больших изделий -10 точек на каждый квадратный метр поверхности.
Ограничение: каждая пара «основа/покрытие» требует собственной эталонной образцовой пластины для калибровки. Если система материалов меняется (например, переходят с простой оцинковки на никелированную), прибор перекалибруют. Это может замедлить процесс на производствах с частой сменой рецептур.
Микрометрический метод
Это прямой контактный способ, где специальный микрометр с пневматическим или механическим зажимом сжимает пленку и измеряет ее толщину в месте контакта. Основная погрешность по ГОСТ Р 51694-2000 составляет ±2 мкм.
Но есть существенное ограничение: воспроизводимость (вариабельность между повторными измерениями) достигает ±30% для тонких покрытий и ±20% для толстых. Это значит, что на покрытии толщиной 50 мкм разброс результатов может составить ±15 мкм - неприемлемо для точного контроля.
ГОСТ Р 51694-2000 оговаривает, что метод применим только если:
- покрытие достаточно твердо и выдерживает усилие зажимов без видимых повреждений;
- если пленка не отделена от основания, ее толщина должна быть не менее 25 мкм;
- при измерении пленка разрушается (метод неэкономичен для серийного контроля).
Поэтому микрометрический способ используют для контроля на образцах-свидетелях или на плоских пластинах, где можно позволить себе испортить несколько образцов при калибровке.
Сравнение размеров до и после нанесения покрытия
На гладких, плоских деталях иногда применяют косвенный способ: измеряют размер детали микрометром или оптиметром до нанесения покрытия, затем после покрытия. Разница в размерах, разделенная на два (слой с обеих сторон), дает среднюю толщину слоя. Погрешность этого метода - до ±10 мкм, поэтому его применяют только для очень толстых и гладких покрытий, где утолщение явное и непроблемное в измерении.
Методы измерения на запрессованных и труднодоступных деталях
Запрессованными называют детали, встроенные в сборку, в зазорах, в пазах, на внутренних поверхностях, в резьбе или под приспособлениями.
Сюда же относят миниатюрные детали с недостаточной площадью поверхности для контакта зажима толщиномера.
Почему контактные методы не подходят
ГОСТ 31993-2013 явно указывает, что контактные методы применимы только при условии: покрытие выдерживает давление зажимов без видимых повреждений. На запрессованных деталях такое условие часто не выполнимо по ряду причин:
физический доступ к поверхности заблокирован (деталь внутри сборки, в пазе, под крепежным элементом);
давление зажима может повредить мягкое или пластичное покрытие (например, антифрикционное сухое покрытие с молибденом);
размер поверхности меньше диаметра наконечника толщиномера, контакт невозможен;
необходимость не нарушать целостность изделия (ответственные детали, уже собранные узлы).
Поэтому на запрессованных деталях используют иные подходы.
Контроль на образцах-свидетелях
Это стандартный прием: одновременно с основными деталями процесс покрытия применяют к контрольным образцам (пластинам, полосам или муляжам), которые хранят в тех же условиях и с теми же параметрами нанесения. После отверждения эти образцы контролируют любым удобным методом - микрометром, магнитным толщиномером или разрушающим способом.
ГОСТ 9.304-87 допускает металлографический метод на поперечном шлифе образца при 200-кратном увеличении с не менее чем пятью измерениями по наибольшим выступам профиля слоя. Этот способ дорог и времязатратен, но дает визуальное подтверждение однородности и наличия дефектов структуры (трещины, отслоения, поры).
Предположим, на производстве наносят антифрикционное покрытие на трущиеся поверхности в узлах, которые уже собраны. Контрольная пластина покрывается одновременно с узлом, хранится в его упаковке, а потом на пластине с помощью магнитного толщиномера проверяют слой. Такая логика обеспечивает согласованность контроля без риска повредить готовый узел.
Метод вихревых токов и оптические способы
Для запрессованных деталей с немагнитной подложкой (алюминий, медь, пластик) применяют метод вихревых токов. Принцип основан на изменении электромагнитного поля при наличии покрытия. Преимущество - отсутствие требования к магнитности материала. Недостаток - требует точной калибровки под пару «основа/покрытие» и высокую повторяемость параметров покрытия.
Оптические методы (определение толщины по спектру отраженного света) применяют для прозрачных или полупрозрачных слоев, а также для тонких покрытий. Они неразрушающие, не требуют контакта, но требуют специального оборудования и дороги.
Практические ограничения при контроле толщины в зонах сложной геометрии
ГОСТ 9.302-88 и ГОСТ 9.304-87 рекомендуют выбирать точки измерения с учетом геометрии:
избегать ребер, острых углов, резьбы и мест контакта с приспособлениями (там покрытие тоньше или его нет);
для деталей, где невозможно приблизиться к основной поверхности, измерение часто переносят полностью на образцы-свидетели;
при контроле трубопроводов, прутков и проволоки толщину измеряют на боковой поверхности, не на концах.
На практике, если деталь запрессована намертво и доступ к ее поверхности невозможен, а образцов-свидетелей нет, то прямой контроль толщины этой детали признают невозможным. В этом случае документируют технологический процесс (выпаливают, время выпечки, температуру, давление) и подтверждают соответствие через выборочный контроль на образцах из той же партии после завершения основного производства.
Стандартные требования к объему и усреднению измерений
Ни один стандарт не разрешает принимать результат одного замера на детали как окончательный.
ГОСТ 9.302-88 явно указывает: за результат принимают среднее арифметическое не менее трех измерений на одной детали (если площадь поверхности более 1 см²) или минимум на 3–5 деталях одной партии (если поверхность одной детали меньше 1 см²).
Для крупных изделий ГОСТ 9.304-87 устанавливает более подробную сетку:
- для площади до 1 м² - не менее 10 точек на одном изделии;
- для площади более 1 м² -10 точек на каждый квадратный метр (или не менее чем на участке площадью 1 м² от каждых 10 м² общей поверхности).
Это требование возникает потому, что даже при едином рецепте и параметрах процесса толщина слоя варьирует по поверхности детали. На краях обычно больше материала (скопление на ребрах), в центре плоского участка меньше. Среднее арифметическое несколько точек дает более объективную характеристику.
Типичная ошибка закупщика или оператора контроля: посмотрел одно число на дисплее толщиномера, записал его как результат, закрыл техническое задание. В результате партия может быть выпущена с систематически тонким покрытием, а это обнаружится только при гарантийном отказе детали в эксплуатации.
Выбор метода: практический алгоритм для инженера
Когда стоит вопрос, каким методом контролировать толщину покрытия на конкретной детали, рекомендуется следующий порядок решения:
1. Оцените доступность поверхности
Можно ли приблизить к покрытию наконечник толщиномера, зажим микрометра или оптический датчик? Если нет - переходите к образцам-свидетелям или к косвенным методам (если они применимы).
2. Определите материал подложки
Ферромагнитная сталь/железо → магнитный толщиномер (быстро, удобно, требует эталон).
Немагнитный металл (алюминий, медь) или пластик → вихревые токи, оптика или образцы.
Если есть сомнения, сначала проверьте пару материалов на пробном образце.
3. Проверьте прочность покрытия
Выдержит ли слой контакт с зажимом без видимых повреждений? Если покрытие мягкое, пластичное, или легко отслаивается при небольшом давлении, контактный метод исключается - используйте неразрушающие приборы с мягким контактом или образцы.
4. Уточните требуемую точность
Для контроля на соответствие техническому заданию часто достаточно 10% точности. Для входного контроля поставщика может потребоваться 5%. Для лабораторной проверки адгезии пленки - разрушающий метод с микрографией. Выберите метод с подходящей погрешностью: не переплачивайте за избыточную точность, не подвергайте риску контроль слишком грубым методом.
5. Организуйте серию измерений
Запланируйте минимум 3–5 точек на каждой детали (если размер позволяет) или на 3–5 деталях партии. Запишите все значения и вычислите среднее арифметическое. Это требуется стандартом и повышает доверие к результату.
6. Документируйте процесс
Укажите в протоколе: какой метод использован, номер прибора, данные его калибровки, координаты точек измерения на детали, все полученные значения, среднее арифметическое и заключение о соответствии или несоответствии спецификации.
Для контроля антифрикционных покрытий на высокоточных деталях, где поверхность подвергается фреттингу или вибрационному износу, важно обеспечить стабильную и гладкую наносимую пленку. На таких деталях образцы-свидетели отверждаются в тех же условиях, что и основная деталь, и первыми подлежат разрушающему контролю (металлография, измерение адгезии) - это гарантирует, что основные деталь защищена пленкой нужного качества и толщины.
Когда контроль становится невозможным или нецелесообразным
Есть ситуации, когда прямое измерение толщины на готовой детали невозможно или экономически нецелесообразно.
Невозможно, когда:
- деталь полностью запрессована в сборку, и разборка ее разрушает узел;
- поверхность покрыта дополнительным слоем (например, лак поверх краски), и толщиномер не различает слои;
- геометрия столь сложна (внутренние каналы, микропоры в корпусе), что ни один стандартный прибор не может дотянуться.
Нецелесообразно, когда:
- контроль разрушает деталь, а стоимость материала и нанесения слишком высока для статистической выборки;
- производительность линии требует контролировать каждую деталь за секунды, а метод измерения занимает минуты;
- покрытие столь тонко (2–5 мкм), что любой контактный метод искажает результат или разрушает слой.
В этих случаях применяют комбинированный подход: основной контроль идет на образцах-свидетелях и через подтверждение параметров процесса (время, температура, влажность), а готовые детали контролируют выборочно неразрушающим методом, если это возможно. Наличие такой логики прописывают в плане контроля и качества изделия.
Типовые ошибки при выборе и применении методов
Ошибка 1: Один замер - достаточный результат
Оператор заметил число на экране толщиномера и записал его в протокол как окончательный результат. ГОСТ требует минимум три независимых измерения. Если не усреднить, можно попасть на выброс (атипично высокое или низкое значение) и неправильно принять решение о соответствии партии.
Ошибка 2: Выбор толщиномера только по погрешности
Прибор может иметь погрешность ±5%, но если его зажим повреждает мягкое покрытие, если подложка не ферромагнитная, или если поверхность недоступна, этот прибор бесполезен. Погрешность - один из критериев, но не единственный.
Ошибка 3: Игнорирование требований к калибровке
Магнитный толщиномер требует эталонной пластины для каждой пары материалов. Если использовать ту же настройку при переходе с оцинкованной стали на никелированную, результаты будут ненадежными. Всегда пересчитывайте константу для новой системы.
Ошибка 4: Измерение в недопустимых зонах
Контроль в острых углах, резьбе, местах контакта приспособлений дает завышенные или заниженные значения. Стандарты указывают выбирать точки на удалении от таких мест. Небрежность в выборе точек может привести к ложным заключениям о качестве.
Ошибка 5: Применение разрушающего метода вместо неразрушающего без причины
Если изделие ценное и покрытие легко контролируется магнитным толщиномером, не нужно ломать деталь ради микрометрического измерения. Экономьте разрушающие методы для лабораторных испытаний адгезии и структуры, которые требуют разреза.
Ошибка 6: Пренебрежение образцами-свидетелями для запрессованных деталей
Если деталь недоступна, образец-свидетель - не опция, а необходимость. Его правильное хранение (в той же упаковке, при тех же условиях) обеспечивает представительность контроля. Игнорирование этого приводит к тому, что нет доказательства соответствия спецификации.
Часто задаваемые вопросы
Почему нельзя ограничиться одним измерением на детали?
ГОСТ 9.302-88 требует среднее арифметическое минимум из трех измерений, потому что толщина покрытия варьирует по поверхности даже при едином процессе. Одно значение может быть выбросом или измерено в нетипичной зоне. Три измерения дают статистическую представительность и снижают риск ложного вывода о соответствии.
Какой метод самый быстрый для производственного контроля?
Магнитный толщиномер: одно измерение за 2–10 секунд. Но требуется предварительная калибровка под пару материалов. На конвейере с однородными деталями он обеспечивает скорость контроля 50–100 деталей в час. Микрометрический метод медленнее (требует отделения пленки) и неэкономичен для серии.
Можно ли использовать один толщиномер для разных типов покрытий на разных подложках?
Нет, если это магнитный прибор - каждая пара основа/покрытие требует своей эталонной настройки. Для вихревых токов тоже нужна переконфигурация. Универсальные оптические приборы менее зависимы от материала, но дороже и требуют чистоту поверхности.
Что делать, если деталь запрессована и доступа к ней нет?
Используйте образцы-свидетели: пластины из того же материала, покрытые параллельно с основной деталью в тех же условиях. Контролируйте образцы любым удобным методом (магнитный толщиномер, микрометр). Это косвенное, но стандартное подтверждение того, что основная деталь тоже соответствует спецификации.
Почему микрометрический метод имеет такую большую вариабельность на тонких покрытиях?
ГОСТ Р 51694-2000 указывает воспроизводимость ±30% для тонких слоев, потому что относительная ошибка измерения (неповторимость зажима, упругость материала) становится соизмеримой с самой толщиной. На 50 мкм вариабельность ±15 мкм - это 30%. На 500 мкм разброс ±100 мкм - это 20%. Для тонких пленок этот метод грубый.
Заключение
Выбор метода измерения толщины покрытия зависит не от одной лишь погрешности прибора, а от комплекса факторов: доступности поверхности, материала подложки, прочности слоя, требуемой точности и геометрии детали. На свободных и плоских деталях применяют прямые контактные приборы (магнитные толщиномеры, микрометры) с быстрым получением результата и возможностью усреднения по нескольким точкам. На запрессованных деталях контроль переходит на образцы-свидетели, косвенные методы или неразрушающие приборы без механического давления.
Стандарты ГОСТ требуют минимум три независимых измерения с последующим усреднением и выбором контрольных точек вдали от кромок и сложной геометрии. Соблюдение этих правил, правильная калибровка приборов и документирование всех результатов обеспечивают достоверность контроля и уменьшают риск ввода в производство деталей с неправильной толщиной покрытия. Перед началом контроля новой детали или при смене типа подложки рекомендуется провести пробные измерения на образцах, чтобы убедиться в применимости выбранного метода и настроить прибор под конкретные условия.