Расхождение в показаниях толщины покрытия между заказчиком и исполнителем - частая причина споров на производстве и в сервисных центрах. Одна сторона измеряет прибором и получает одно значение, другая - иное, хотя покрытие на одном и том же изделии. Дело не всегда в качестве работы: результат зависит от выбранного метода измерения, количества точек контроля, применяемого стандарта приемки и даже от того, измеряют ли толщину мокрой пленки или уже высушенного слоя.
Понимание этих различий критично для инженеров, закупщиков и технических специалистов, которые согласуют требования к покрытиям в технических заданиях и контролируют качество при приемке. Статья разбирает, почему показания могут не совпадать и как заранее избежать конфликта несовместимых цифр.
Что определяет толщину покрытия по нормам
Толщина покрытия по ГОСТ 31993-2024 - это расстояние между поверхностью покрытия и основанием.
Стандарт вводит в действие методы, заимствованные из ISO 2808:2019, и разделяет объект измерения на три типа.
Первый - толщина невысушенного ("мокрого") покрытия, которая измеряется сразу после нанесения, до высыхания и отвердения. Второй - толщина высушенного покрытия, которая контролируется на готовом изделии после полного высыхания. Третий - толщина несформированного порошкового покрытия, используемая в методике приемки порошковых эмалей. Эти три параметра не равны друг другу: мокрая пленка всегда толще за счет испарения растворителя или воды во время высыхания.
ГОСТ 31993-2024 вступил в действие в России с 1 апреля 2025 года и заменил редакцию 2013 года. Новая версия уточняет применимость методов, добавляет механический способ для порошковых слоев и включает рекомендации по статистической обработке результатов. В старой редакции 2013 года основные методы для высушенного лакокрасочного покрытия были обозначены как магнитный (7А, 7С, 7D) и механический (4А); в стандарте также перечислены специальные методы для особых случаев: микроскопический, обратное бета-рассеяние, ультразвуковой, профилометрический и клиновой.
Выбор метода зависит от типа основания (ферромагнитная сталь, немагнитный сплав, композит) и типа покрытия. Например, для стали с лакокрасочным слоем подходит магнитный метод; для алюминия с анодно-окисным покрытием (диапазон 5–25 мкм) применяют вихретоковый или механический метод. Эта зависимость и есть первый источник расхождений между заказчиком и исполнителем: если обе стороны используют разные методы, даже на одном и том же изделии результаты могут не совпадать.
Методы измерения и их допуски
В ГОСТ Р 51694-2000 для высушенного лакокрасочного покрытия указаны три основных метода: механический контактный, магнитный и метод вихревых токов.
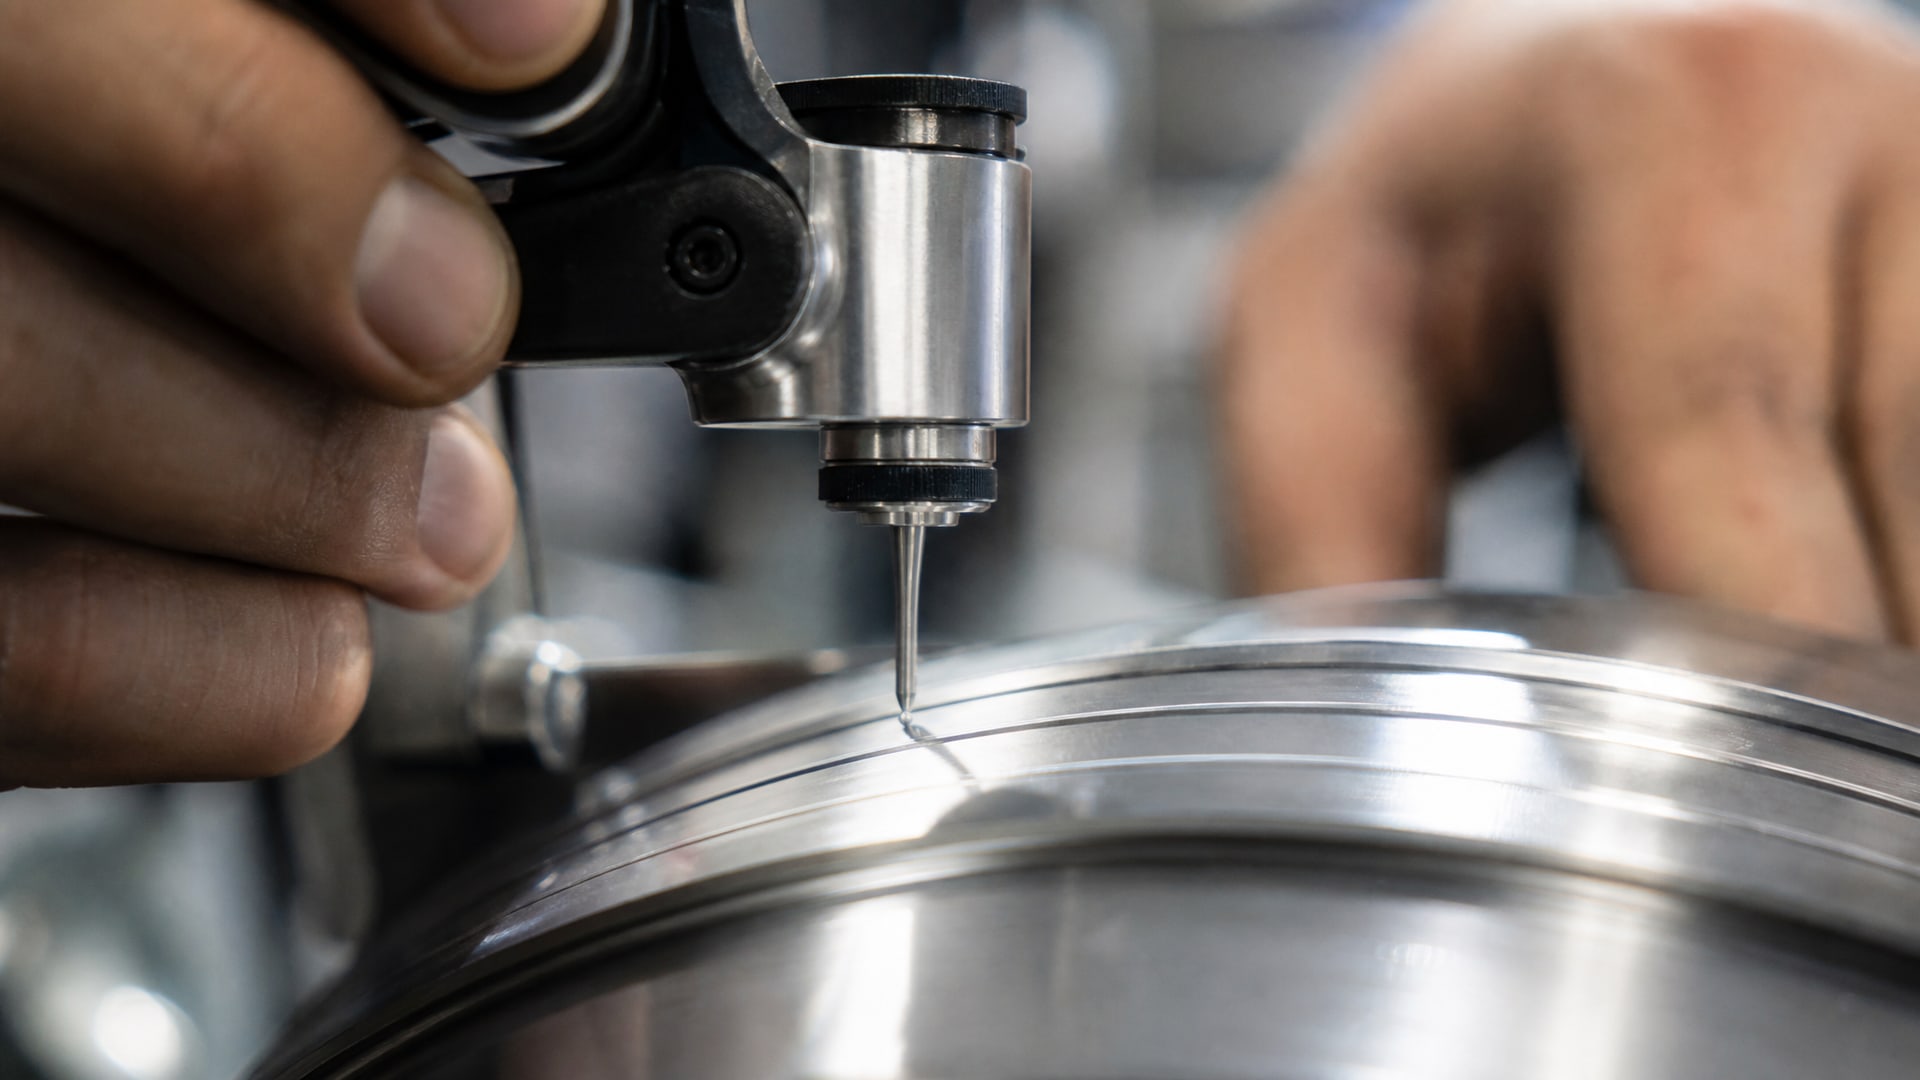
Каждый имеет свою область применения и точность.
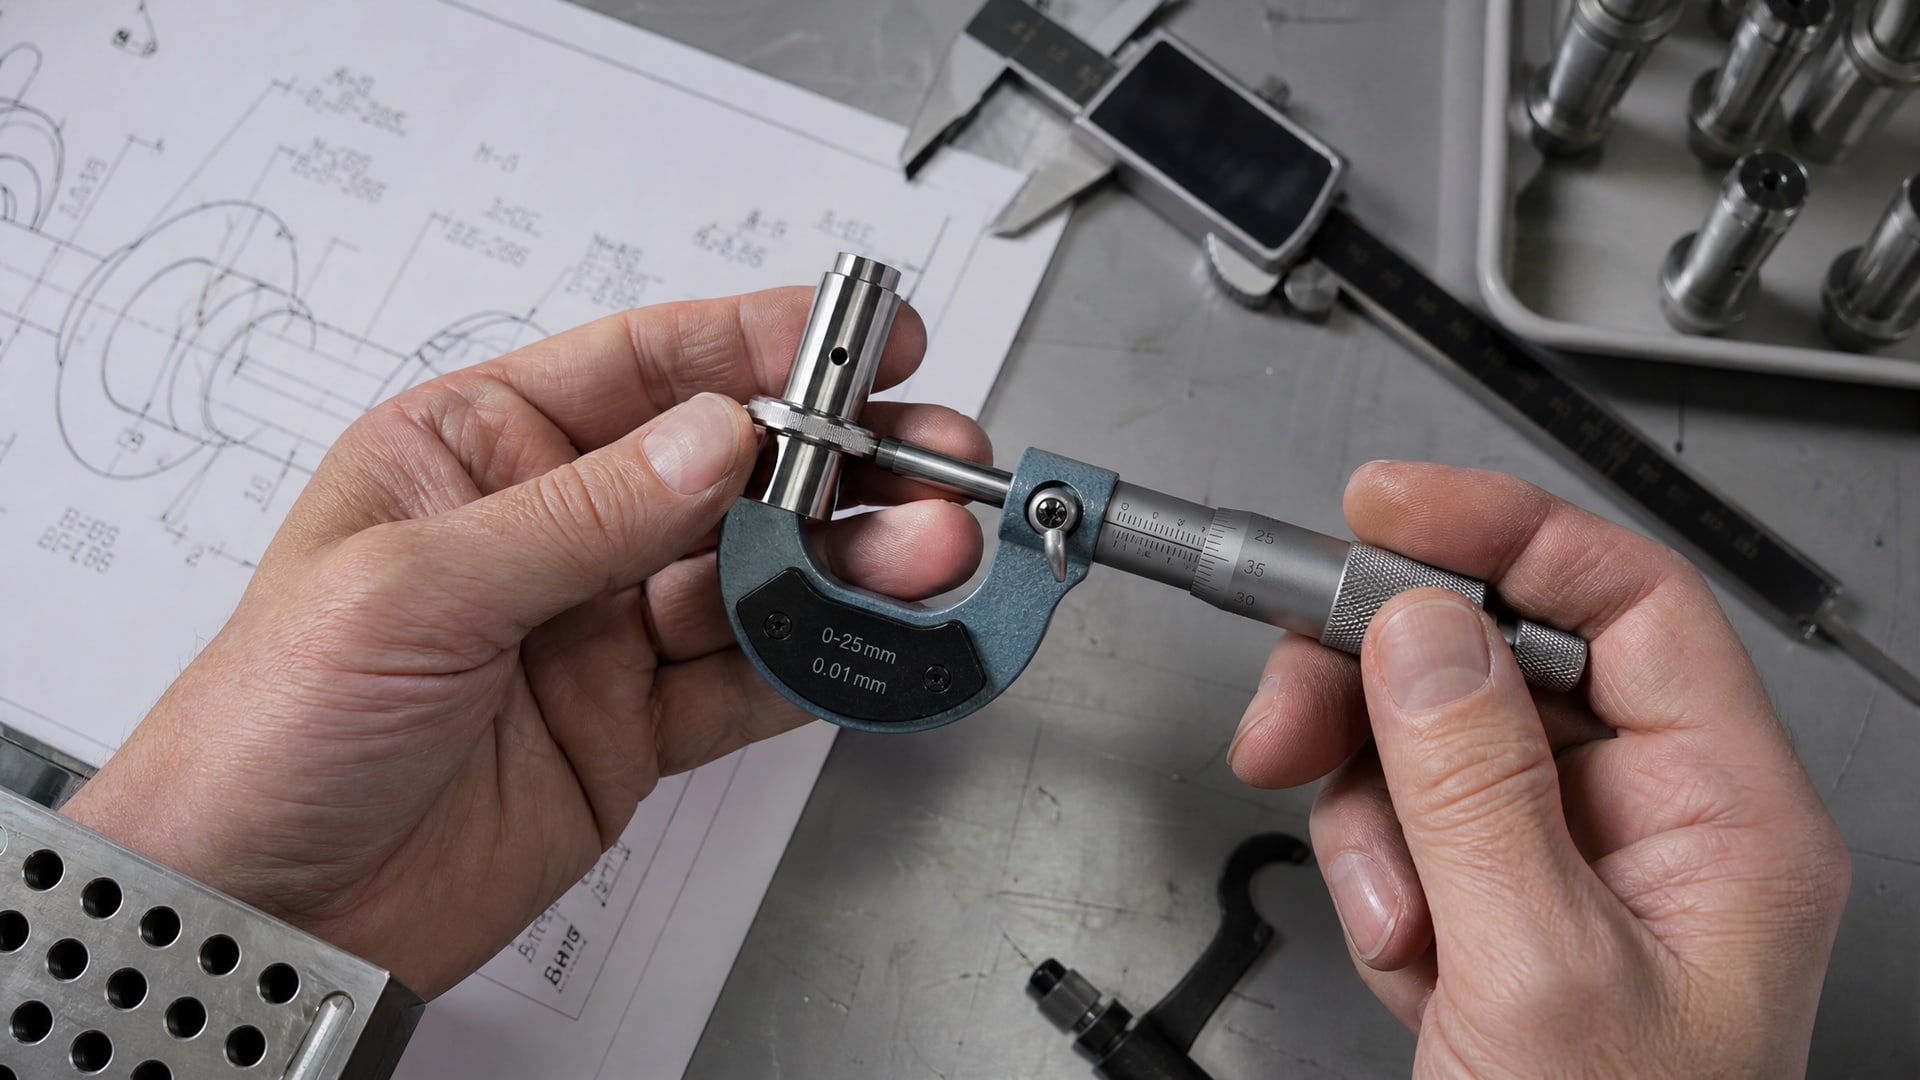
Механический контактный метод используется на практически плоских поверхностях; его погрешность составляет ±2 мкм. Это означает, что если прибор показывает 50 мкм, истинное значение лежит в диапазоне 48–52 мкм. Магнитный метод работает на ферромагнитных основаниях (сталь) и измеряет расстояние по силе магнитного поля; он применим к толщинам от нескольких микрон до нескольких сотен микрометров. Вихретоковый метод основан на изменении электропроводности и применяется к немагнитным основаниям (алюминий, медь, титан) и к покрытиям на них. Оба электромагнитных метода менее точны, чем механический, но позволяют измерять на неплоских и готовых изделиях.
Если заказчик контролирует толщину механическим методом на образце-пластинке и получает значение 75 мкм, а исполнитель на готовом изделии сложной геометрии использует магнитный метод и получает 78 мкм, различие в 3 мкма может быть как результатом разных методов, так и особенностей геометрии. Стандарт ГОСТ Р 51694-2000 предусматривает эту ситуацию и рекомендует заранее оговорить, каким методом будет проводиться приемка. Если этого не сделать, каждая сторона может быть по-своему права.
Количество точек и схема отбора проб
Вторая источник расхождений - это количество и расположение точек измерения.
Стандарты приемки устанавливают минимальное число замеров на единицу площади, потому что толщина покрытия может быть неравномерной.
ISO 19840, упомянутый в практике контроля, требует не менее 5 замеров на 1 м²; если площадь составляет от 1 до 3 м², минимум 10 замеров. SSPC PA2 устанавливает требование 5 замеров на каждые 10 м² с последующим расчетом среднего значения. Эти нормы отличаются: ISO 19840 требует большей плотности точек на малых площадях, а SSPC PA2 ориентирован на более крупные поверхности.
На практике это означает: если заказчик согласно ISO 19840 проверяет деталь площадью 2 м² в 10 точках и получает среднее значение 60 мкм с минимумом 55 мкм, а исполнитель проверил ту же деталь в 3 случайных местах и получил средние значения 62, 63, 61 мкм, итоговые выводы будут конфликтовать. Один скажет: средняя толщина 60 мкм, есть локальные тонкие места до 55 мкм. Другой скажет: везде около 62 мкм. Оба правы на основе своих данных, но их схемы отбора не совпадают.
ISO 12944-7, упомянутый в обзорах контроля, прямо относит порядок контроля толщины к договоренности сторон. Это означает, что заказчик и исполнитель должны заранее согласовать, сколько точек, где их расположить, как рассчитывать среднее и какой диапазон считается приемлемым. Без этого спора избежать не удастся.
Совет инженера: контроль тонких слоев на критичных поверхностях
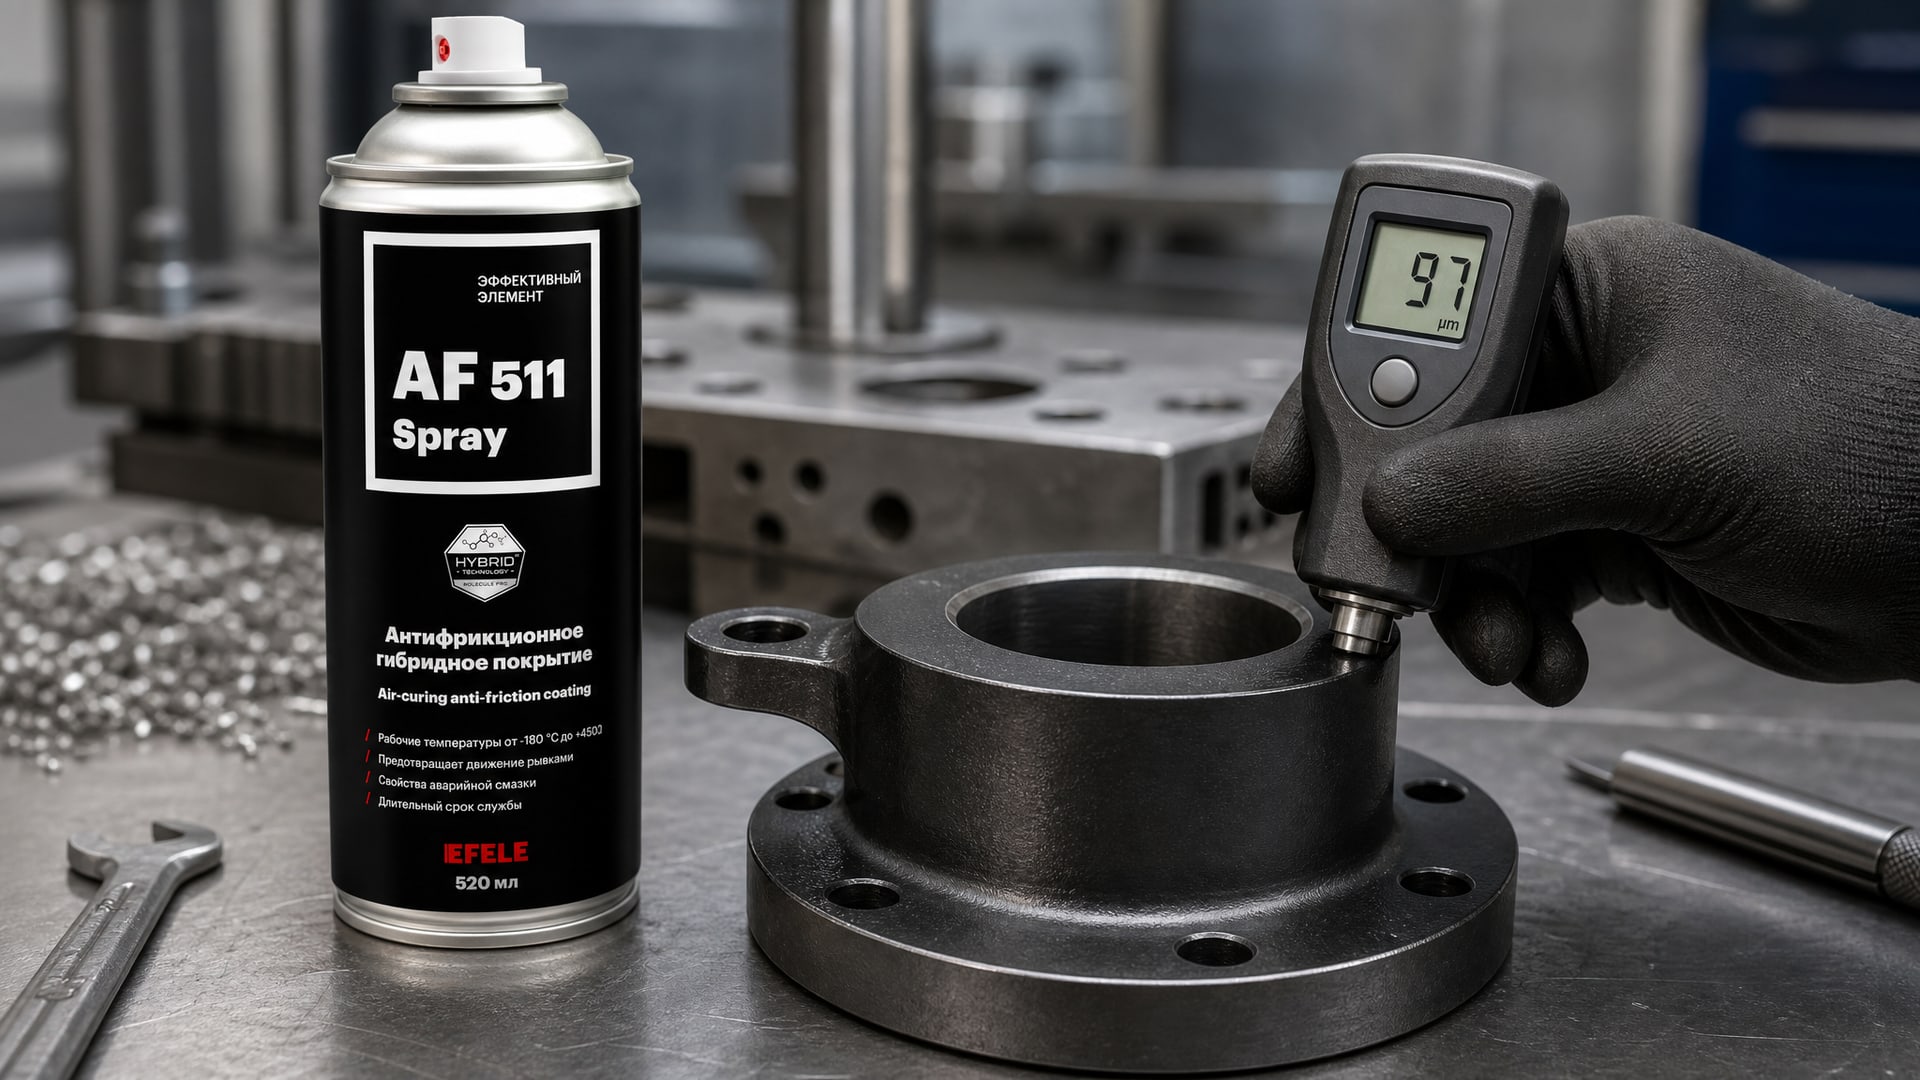
На производстве антифрикционных покрытий точность толщины критична для смазывающих свойств. Например, при применении тонких слоев покрытий вроде MODENGY AF-511 Spray стоит заранее определить, будут ли контролировать толщину в 15 фиксированных точках на каждый квадратный метр поверхности или в 5 случайных. Разница в схеме может привести к тому, что партия, отработанная добросовестно, будет отклонена из-за несовпадения цифр. Если в ТЗ записано «контроль по ISO 19840, 5 замеров на 1 м², среднее не менее 30 мкм, локально не менее 25 мкм», итоговый результат будет непротиворечивым.
Допуск толщины покрытия и его согласование
Третий фактор - это согласованный допуск и определение того, какой именно параметр контролируется: средняя толщина, минимальная толщина, локальная толщина в конкретной точке или толщина в контрольных зонах.
В обзорах по контролю толщины покрытия указано, что твердое хромовое покрытие, например, нормируется диапазоном 5–300 мкм в зависимости от назначения детали. Анодно-окисное покрытие на алюминии задается как 5–25 мкм. Лакокрасочное покрытие в машиностроении часто прописывается как 80–120 мкм или с минимумом 70 мкм без верхнего предела (потому что излишняя толщина обычно не вредит, а наоборот, улучшает защиту).
Проблема возникает, когда техническое задание говорит «толщина 100 мкм» без указания диапазона и без уточнения, что это: средняя толщина на изделии, минимальная толщина, или толщина в контрольной точке. При такой формулировке исполнитель может нанести слой, где он варьируется от 95 до 110 мкм, и считать работу выполненной (среднее около 102 мкм). Заказчик измерит в тонком месте, получит 93 мкм, и скажет, что требование не выполнено.
ГОСТ 31993-2024 и стандарты приемки (ISO 19840, SSPC PA2) предусматривают, что результат зависит от согласованной процедуры. Если в контракте записано «средняя толщина не менее 100 мкм по методу ISO 19840 в не менее чем 10 точках на 2 м²», то оспорить результат невозможно, если оба провели измерение по плану.
Мокрая пленка против высушенного покрытия
Четвертый источник путаницы - это часто игнорируемое различие между толщиной мокрой пленки и толщиной высушенного слоя.
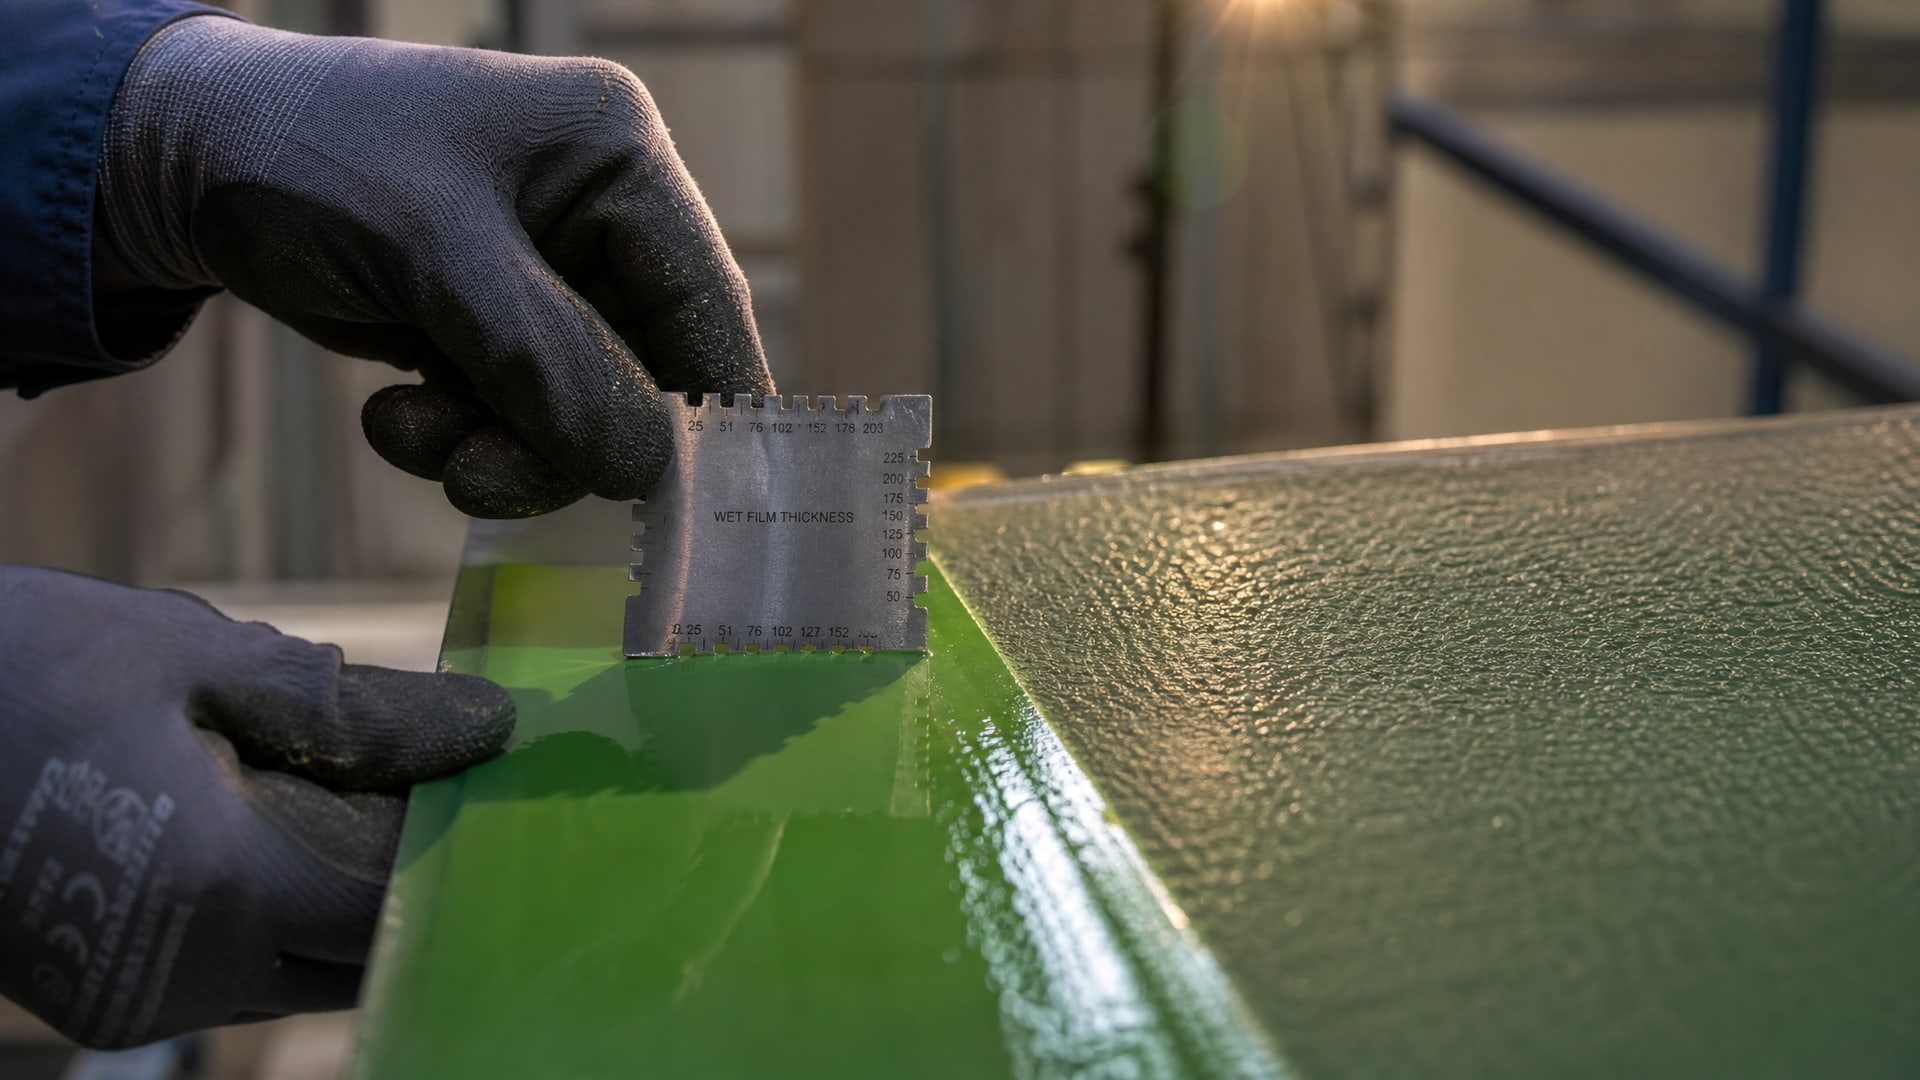
ГОСТ 31993-2024 явно разделяет эти два параметра, потому что они не равны.
Когда краска или эмаль наносится, ее толщина сразу после нанесения (мокрая пленка) больше, чем после полного высыхания. Это связано с испарением растворителя (для органорастворимых лакокрасочных материалов) или воды (для водоразбавляемых систем). Коэффициент усадки варьируется: для одних красок он составляет 15–20%, для других может быть 30%. Например, если мокрая пленка 100 мкм, а коэффициент усадки 20%, высушенное покрытие будет примерно 80 мкм.
На практике на заводе нередко происходит следующее: операционный контроль измеряет мокрую пленку толщинометром сразу после нанесения и получает, например, 110 мкм. Приемщик конечного продукта измеряет высушенное покрытие через сутки и получает 90 мкм. Если техническое задание не уточняет, что имеется в виду (мокрая или сухая пленка), обе стороны могут считать друг друга неправыми.
ГОСТ 31993-2024 включает методы измерения обоих параметров, но в техническом задании и контрактных документах нужно явно указывать: контролируем мокрую пленку сразу после нанесения или высушенное покрытие на готовом изделии. Пропуск этого уточнения - распространенная причина споров.
Как согласовать контроль толщины и избежать конфликтов
Инженер или закупщик, который готовит техническое задание, может значительно снизить риск конфликта, если заранее прописать параметры контроля.
Первый шаг - определить, что именно измеряют: мокрую пленку или высушенное покрытие, среднюю толщину или минимальную, локальную толщину в точке или в зоне. Эта информация должна быть явно в ТЗ или контракте.
Второй шаг - выбрать стандарт приемки и указать его номер: ГОСТ 31993-2024, ISO 19840, SSPC PA2 или другой документ, который будут использовать обе стороны. Стандарт определяет метод измерения, количество точек, схему их расположения и способ расчета среднего.
Третий шаг - зафиксировать диапазон допуска в мкм. Например: «Высушенное лакокрасочное покрытие: средняя толщина не менее 80 мкм (по методу механического контактного измерения на образцах-пластинках), на готовом изделии - магнитный метод, не менее 75 мкм в среднем и не менее 70 мкм локально».
Четвертый шаг - оговорить, какой метод используется на каких поверхностях. На образцах-пластинках можно применить механический метод (±2 мкм), на готовом изделии сложной геометрии - магнитный или вихретоковый. Указать это в ТЗ позволит избежать удивления при приемке.
Такой подход требует немного больше внимания при подготовке документов, но экономит время и средства при разрешении споров. В практике инженерной работы это называется передачей требований "по-черному": без туманных формулировок.
Часто задаваемые вопросы
Почему прибор показывает разные значения на одной детали?
Толщина покрытия редко бывает абсолютно равномерной; может варьироваться из-за техники нанесения, геометрии поверхности и условий высыхания. Если измеряют в разных точках, получат разные цифры. Поэтому стандарты требуют несколько измерений (обычно от 5 до 10) на площадь и расчет среднего значения. Кроме того, если метод или тип прибора различаются, результаты также расходятся: магнитный и вихретоковый методы могут давать разброс ±3–5 мкм на одной поверхности.
Какая погрешность считается нормальной при контроле толщины?
Для механического контактного метода на плоских поверхностях погрешность составляет ±2 мкм. Для магнитного и вихретокового методов она может быть больше - обычно ±3–5% от измеренного значения в зависимости от прибора и условий. Разница в 3–5 мкм на слое 50–100 мкм часто находится в пределах нормальной вариативности и не указывает на дефект.
Чем отличаются мокрая пленка и высушенное покрытие?
Мокрая пленка - это толщина краски сразу после нанесения, содержащая растворитель или воду. Высушенное покрытие - это толщина слоя после полного испарения летучих веществ. Мокрая пленка всегда толще на 15–30% в зависимости от состава материала. ГОСТ 31993-2024 требует отдельного контроля обоих параметров, и в техническом задании нужно явно указывать, какой параметр контролируется при приемке.
Какой метод выбрать для контроля толщины ЛКП на готовом изделии?
Выбор зависит от основания и геометрии. На стальных деталях со сложной формой применяют магнитный метод. На алюминиевых и немагнитных поверхностях - вихретоковый. На плоских образцах и пластинках - механический контактный метод для наибольшей точности. Стандарт ГОСТ Р 51694-2000 и ГОСТ 31993-2024 перечисляют все допустимые методы; выбранный метод должен быть зафиксирован в контрактных документах.
Что такое константа прибора и зачем она нужна?
Константа прибора - это калибровочное значение, которое зависит от типа основания (сталь, алюминий), формы его поверхности и характеристик прибора. При измерении магнитным или вихретоковым методом прибор перед использованием калибруют на образцовых пластинках с известной толщиной покрытия. Правильно выбранная константа обеспечивает точность измерения; неправильная константа даст систематическую ошибку. Если заказчик и исполнитель используют приборы с разными константами или разными типами пластин для калибровки, результаты будут расходиться.
Заключение
Расхождение в показаниях толщины покрытия между заказчиком и исполнителем - это не всегда следствие плохой работы. Часто причина кроется в неполной согласованности трех факторов: метода измерения (магнитный, вихретоковый, механический), схемы отбора точек и количества замеров, а также в неясности, контролируют ли мокрую пленку или высушенное покрытие. ГОСТ 31993-2024 (ISO 2808:2019) допускает все эти методы и варианты, но требует предварительного согласования.
Инженер или закупщик, который в техническом задании явно прописывает стандарт приемки (например, ISO 19840), метод измерения, количество и расположение точек, а также диапазон допуска, исключает до 80% конфликтов. Такой подход требует немного больше внимания при подготовке документов, но обеспечивает объективный контроль и защищает обе стороны от споров о соответствии требованиям. Следующий шаг - обновить техническое задание по этому принципу и согласовать параметры контроля с поставщиком на этапе подписания контракта.