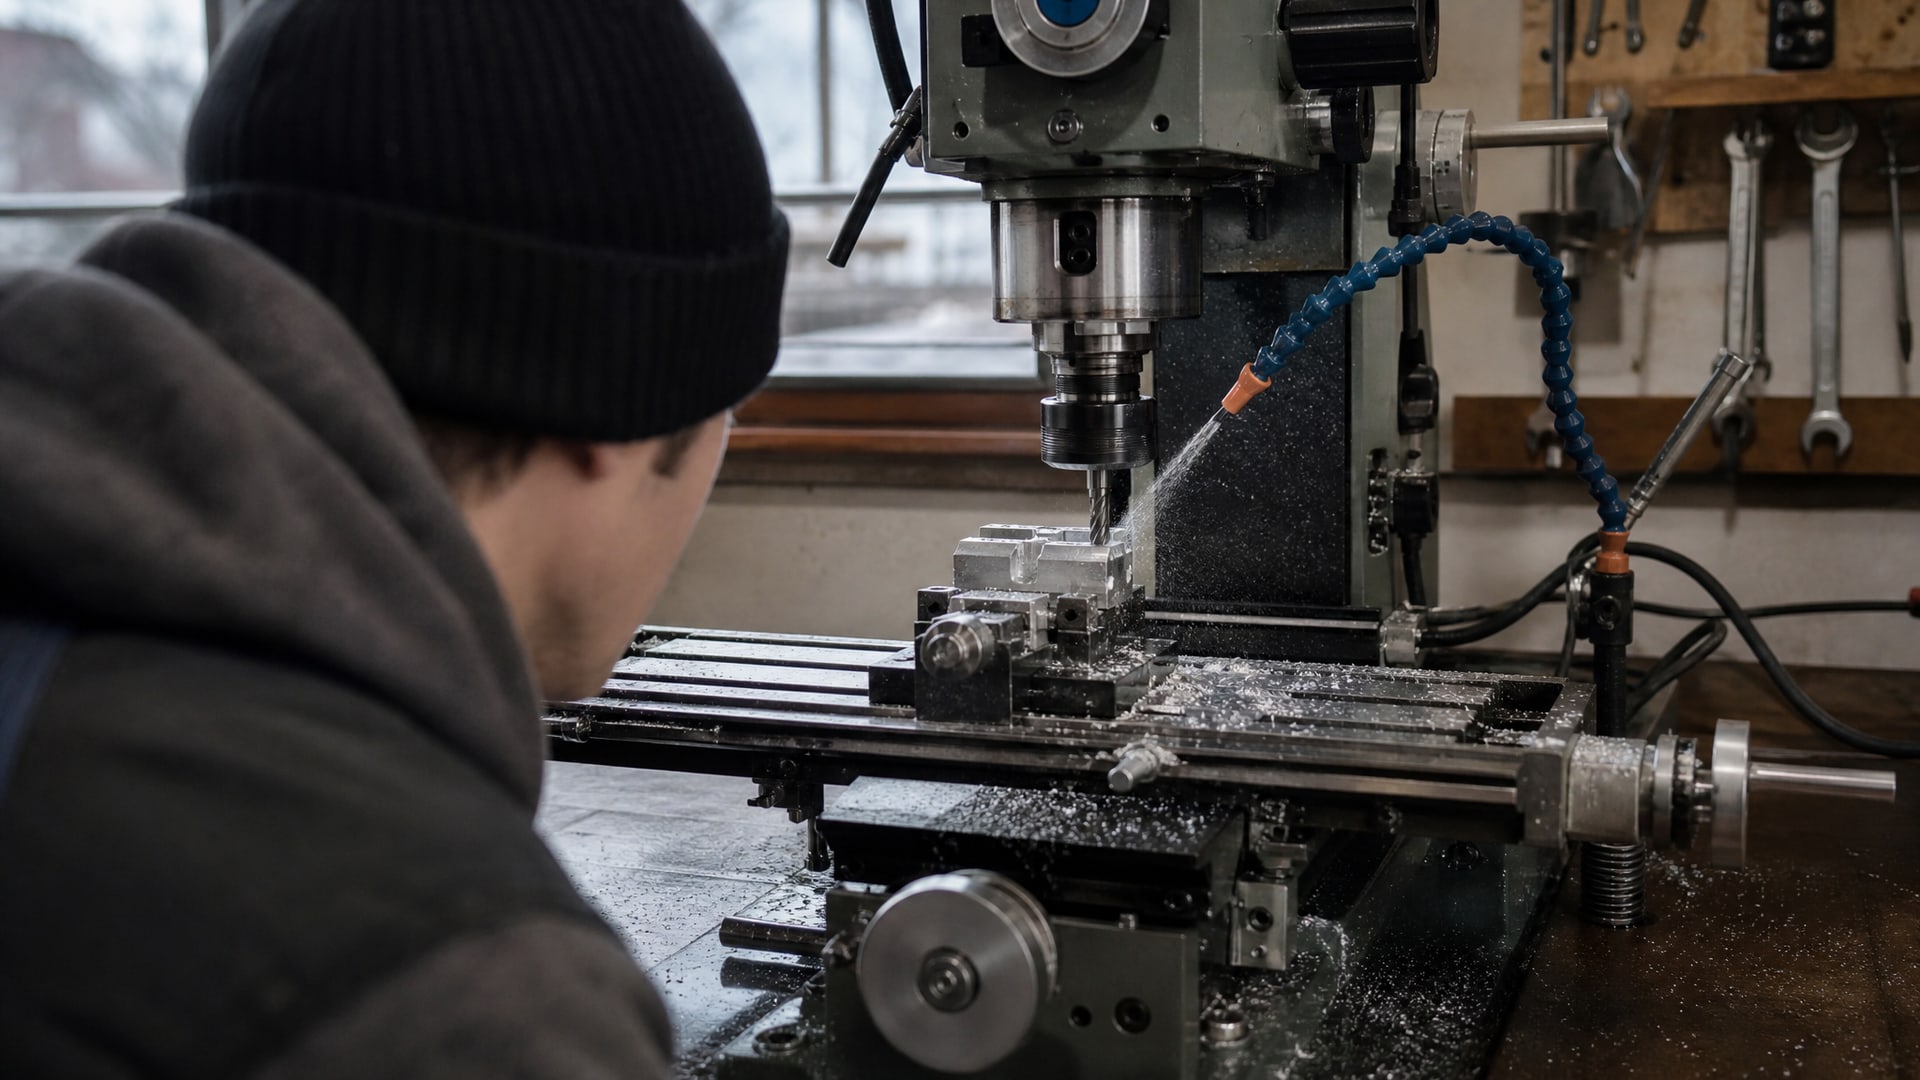
Чистота поверхности после фрезерования алюминия зависит не столько от типа смазочно-охлаждающей жидкости, сколько от ее правильного применения. Выбор концентрации, способа подачи в зону резания, контроля фильтрации и поддержания стабильности эмульсии влияют на результат сильнее, чем просто замена СОЖ на более «дорогую» или «универсальную». Статья разбирает, как инженеры и снабженцы достигают требуемой шероховатости поверхности при фрезеровании алюминиевых сплавов, какие ошибки приводят к дефектам, и какие параметры сж следует контролировать на каждом этапе обработки.
Материал полезен технологам, инженерам и закупщикам, которые сталкиваются с браком по шероховатости, налипанием стружки на кромку инструмента или нестабильностью финишных размеров алюминиевых заготовок.
Как типы СОЖ влияют на чистоту поверхности при обработке алюминия
Для фрезерования алюминиевых сплавов в большинстве производств применяют водосмешиваемые или полусинтетические жидкости.
Выбор в пользу этих типов обусловлен тремя факторами: они обеспечивают эффективное охлаждение в зоне контакта, снижают налипание алюминиевой стружки на кромку инструмента и дают хороший отвод тепла из полостей и пазов обработанной поверхности.
Минеральные и чистые синтетические СОЖ менее предпочтительны для алюминия, потому что стружка алюминия липнет к ним активнее, а охлаждение в зоне контакта получается менее равномерным. Это не означает, что их нельзя применять вообще, но для достижения высокого качества поверхности инженеры предпочитают именно водосмешиваемые варианты.
Рабочая концентрация водосмешиваемой СОЖ для алюминия лежит в диапазоне 6–10% - значительно отличается от привычных 10–15% для стали. Распространенное заблуждение, что чем выше концентрация, тем лучше результат, опровергается на практике: избыток масла в эмульсии не улучшает качество поверхности пропорционально, а иногда даже ухудшает стабильность системы и приводит к пенообразованию.
При выборе сож для алюминия внимание обращают на три параметра: способность предотвращать налипание стружки, теплоотвод и моющие свойства. Последнее важно, потому что мелкие частицы алюминиевой пыли быстро загрязняют эмульсию, и хорошая СОЖ должна держать эту грязь во взвешенном состоянии до фильтрации, а не позволять ей оседать на стенках бака.
На практике при обработке алюминиевых сплавов типа АД35, АМГ, Д19 полусинтетические жидкости показывают лучшую стабильность, чем водосмешиваемые, благодаря большей моющей способности. Однако окончательный выбор зависит от наличия фильтрации, типа фрезеровального станка и объема обработки за смену.
Роль концентрации и pH эмульсии в достижении требуемой шероховатости
Поддержание концентрации в рабочем диапазоне 6–10% - первый признак контроля качества.
Многие закупщики ошибочно полагают, что концентрация - это просто отношение масла к воде, но на деле это определяет вязкость пленки на кромке инструмента, адгезию к стружке и теплоотвод. Снижение концентрации ниже 6% приводит к слабой защите и возрастанию налипания, а увеличение сверх 10% не пропорционально улучшает чистоту поверхности, зато повышает риск пенообразования и перегруженности гидросистемы.
Контроль pH является второй критической переменной. Рекомендуемый диапазон 8,5–9,5 обеспечивает оптимальное действие присадок против коррозии и бактериального загрязнения. При снижении pH ниже 8,5 эмульсия становится нестабильной, начинает расслаиваться, и качество поверхности резко падает. Повышение pH выше 9,5 риском не является, но указывает на возможное накопление щелочных продуктов окисления и требует замены части жидкости.
Проверка pH выполняется еженедельно с помощью pH-метра или тест-полосок. На производствах, где фрезерование идет 24/7, контроль pH часто совмещают с проверкой концентрации рефрактометром. Обе операции занимают 5–10 минут и предотвращают ситуации, когда несколько партий деталей уходят в брак из-за несоответствия эмульсии.
Жесткость воды также влияет на стабильность эмульсии. Если вода в цехе жесткая (более 200 мг/л CaCO3), эмульсия может расслаиваться и терять адгезию к инструменту. В этих случаях рекомендуют либо использовать деионизированную или дистиллированную воду при приготовлении эмульсии, либо выбирать СОЖ с усиленными депрессорными присадками.
На практике инженеры обнаружили, что пенообразование в эмульсии немедленно приводит к нарушению подачи смазки в зону резания. Даже небольшой пузырь воздуха в линии сломает подачу на 1–2 зуба инструмента, что вызовет микросваривание алюминия с кромкой и оставит след на поверхности. Правильная концентрация и pH помогают минимизировать пену, но ее окончательное устранение требует профилактики системы подачи.
Подача смазки в зону резания и эвакуация стружки
Ошибка многих производств в том, что они считают достаточным просто помещение станка рядом с ванной СОЖ.
На деле адресная подача смазки через форсунки или через сам инструмент (технология MQL - Minimum Quantity Lubrication) влияет на качество поверхности фундаментально.
Форсунки должны быть ориентированы так, чтобы СОЖ поступала в зону контакта инструмента с заготовкой, а не стекала по валу или по боку инструмента. На фрезах с глубокими полостями оптимальное положение форсунки - со стороны, противоположной направлению подачи, чтобы жидкость не просто охлаждала, но и выталкивала стружку из кармана.
Технология MQL, при которой подача смазки составляет 10–50 мл/ч с добавлением сжатого воздуха, показала в научных исследованиях улучшение качества поверхности при фрезеровании алюминиевых сплавов типа Al7075-T6. Причина: минимальное количество жидкости означает минимум пены и максимум эффективности охлаждения, так как смазка не накапливается в полостях, а сразу испаряется или выдувается с стружкой.
Однако MQL требует либо встроенного в станок генератора смеси воздух-масло, либо отдельного оборудования, и поэтому применяется в основном на современных пятиосевых фрезерных центрах. На традиционных фрезерах три- и четырехосевых подход обычной форсунки и контроль концентрации эмульсии дают результат, близкий к MQL.
Стружка алюминия должна удаляться из зоны резания без контакта с кромкой инструмента повторно. Если подача СОЖ слаба или форсунка ориентирована неправильно, стружка может накапливаться в полостях и переплетаться с кромкой, что приведет к налипанию и образованию заусенцев на краях обработанной поверхности. Затраты на очистку от заусенцев и шлифование часто превышают экономию на топливе или электроэнергии, поэтому инженеры предпочитают увеличивать подачу жидкости, чем рисковать качеством.
Для глубокого фрезерования полостей и пазов закупщики все чаще переходят на системы подачи через сам инструмент (через-инструмент охлаждение). Хотя затраты на переоборудование станка выше, результат по чистоте поверхности и ресурсу инструмента оправдывает инвестицию в течение первого года интенсивной обработки.
Фильтрация и контроль чистоты эмульсии
Загрязнение эмульсии частицами алюминия - главная причина снижения чистоты поверхности со временем.
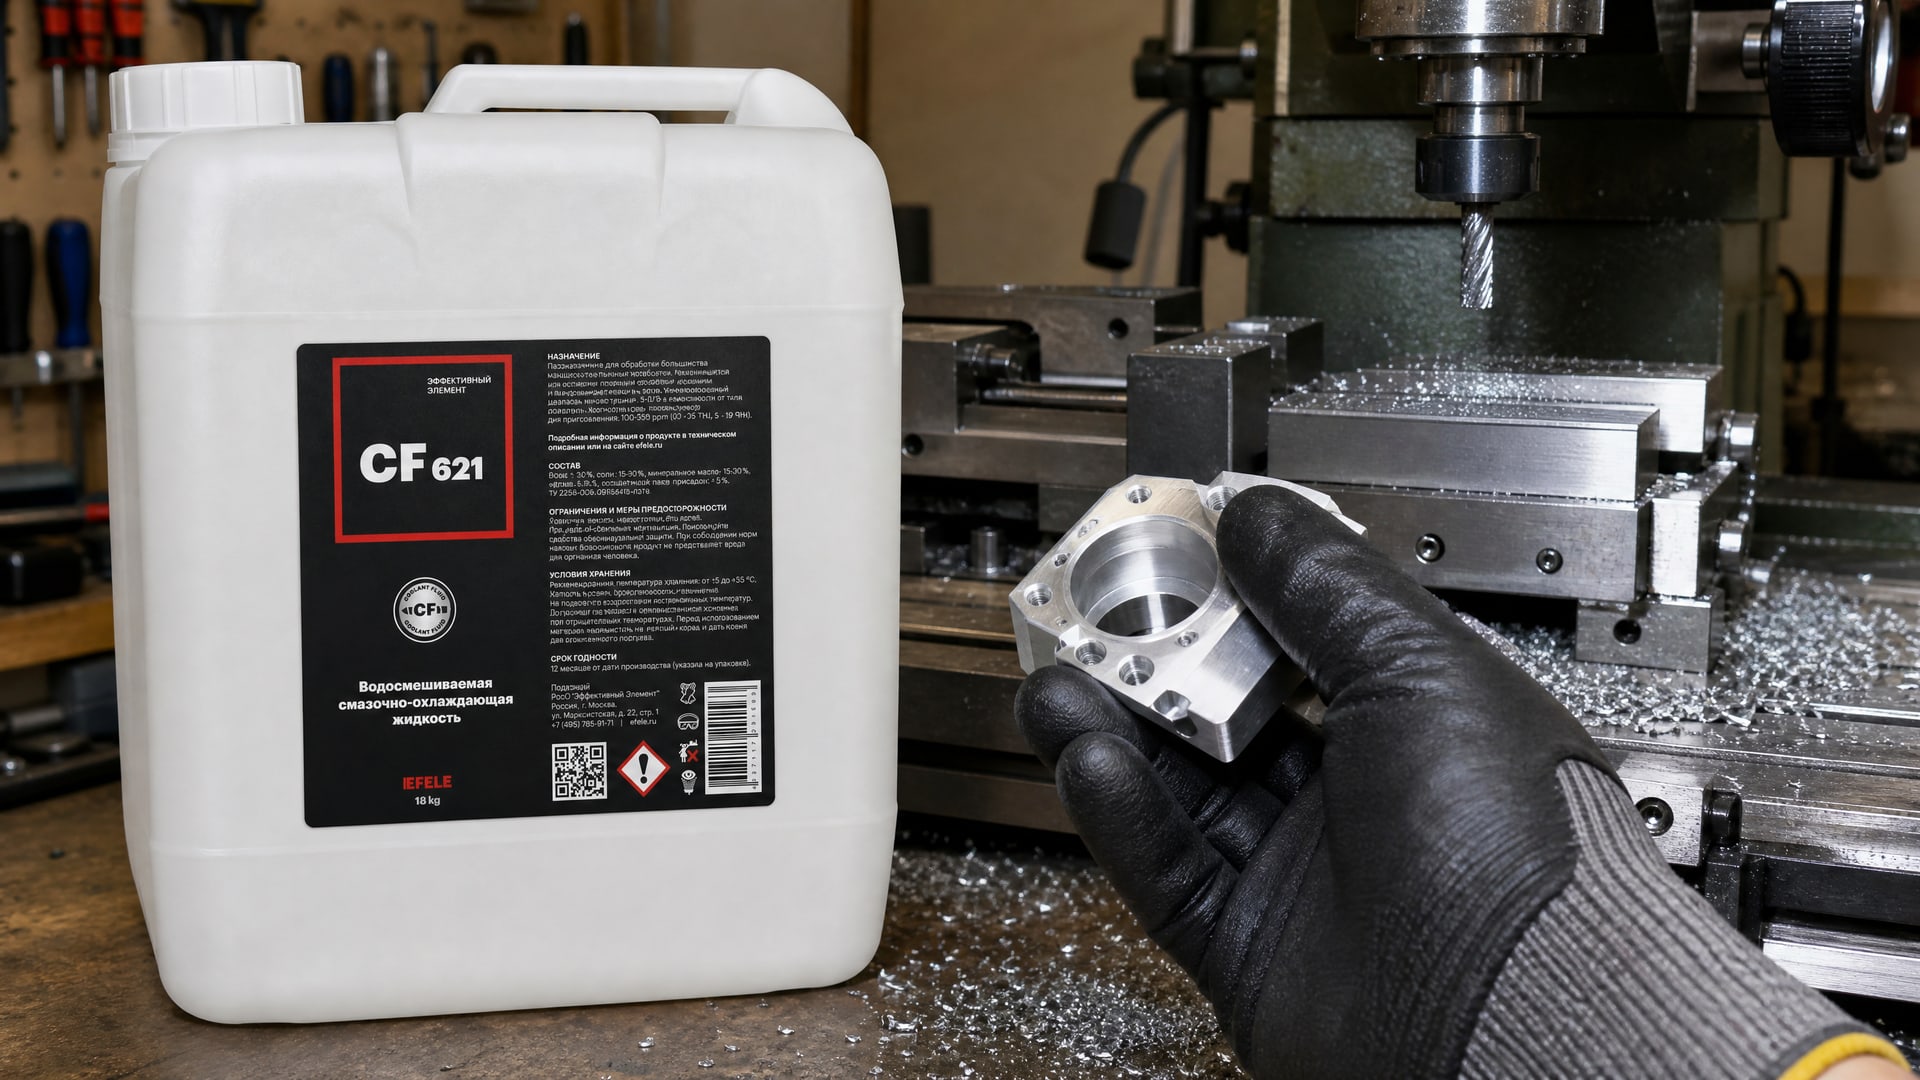
Мелкая алюминиевая пыль (размером 1–5 мкм) накапливается в ванне, не видна невооруженному глазу, но действует как абразив: когда вновь нанесенная жидкость приносит эти частицы в зону резания, они царапают поверхность и повышают шероховатость.
Рекомендуемая степень фильтрации для алюминия - не менее 3–10 мкм (в зависимости от требуемого качества поверхности). Если требуемая шероховатость Ra менее 1,6 мкм, нужна фильтрация до 3 мкм или специализированный картридж. Для обычного фрезерования (Ra 3,2–6,3 мкм) достаточна фильтрация 10 мкм.
Системы фильтрации должны работать постоянно во время обработки и два-три часа после окончания смены, чтобы вывести осевшую на дне ванны пыль. На практике многие производства устанавливают автоматические таймеры, которые включают фильтр после остановки последнего станка. Это простое решение предотвращает ситуации, когда в понедельник утром остаток пыли из пятничной смены портит первые детали.
Контроль чистоты эмульсии выполняется визуально (прозрачность жидкости), а также путем анализа ISO Code - кодирования по количеству частиц разного размера. Для алюминиевого фрезерования целевой код примерно 16/14/11, что соответствует концентрации частиц размером 4–6 мкм не более 1300 шт./мл.
Помимо фильтрации, важен контроль посторонних масел и охлаждающих жидкостей. Если из гидравлики станка неконтролируемо попадает масло в ванну СОЖ, это не только портит эмульсию (она перестает быть однородной), но и изменяет адгезию смазки к инструменту, что тут же проявляется в нарушении чистоты поверхности. Профилактика утечек гидравлики - обязательная часть подготовки станка.
На производствах, где используются полусинтетические жидкости типа EFELE CF-621, контроль концентрации облегчается тем, что такие жидкости обладают повышенной моющей способностью и лучше удерживают алюминиевую грязь во взвешенном состоянии до фильтрации, чем водосмешиваемые аналоги. Это снижает риск локального загрязнения зоны резания и повышает повторяемость поверхности при условии регулярной фильтрации.
Режимы резания и их влияние на качество поверхности
Часто закупщики или технологи, столкнувшись с нарушением чистоты поверхности, сразу меняют СОЖ, хотя причина может быть в режиме резания.
Подача на зуб (f, мм/зуб), глубина резания и частота вращения шпинделя напрямую влияют на формирование поверхности.
Для финишного прохода при фрезеровании алюминия рекомендуется уменьшить подачу на зуб с 0,1–0,15 мм до 0,05–0,08 мм, это снижает нагрузку на кромку инструмента и уменьшает налипание. Одновременно увеличивают частоту вращения (если позволяет станок и инструмент) до 1500–3000 об/мин для трех- и четырехмиллиметровых фрез, что улучшает теплоотвод.
Жесткость крепления заготовки и инструмента - часто упускаемый фактор. Любой люфт между патроном и валом шпинделя, любой зазор в крепеже заготовки приводят к микровибрациям, которые мгновенно проявляются как волнистость и периодические микроудары в отпечатке на поверхности. Если шероховатость поверхности нестабильна (меняется от 0,8 до 1,5 мкм за одну смену), виноваты вибрации, а не СОЖ.
Проверка runout (биения) шпинделя с инструментом должна быть регулярной: норма для фрезы диаметром 4 мм - не более 0,05 мм на расстоянии 50 мм от вершины. Если биение больше, инструмент нужно переточить, переустановить в патрон или заменить сам патрон.
На фрезеровании полостей с углами и переходами качество поверхности дополнительно зависит от шага врезания (глубина резания при одном обороте). Шаг врезания 0,5–1 мм обеспечивает постоянный контакт кромки инструмента с заготовкой и стабильный вывод стружки. При шаге более 2 мм контакт становится прерывистым, возникают микротермические удары, и поверхность становится волнистой.
Типовые дефекты поверхности и их связь с СОЖ и режимами
Закупщики и инженеры должны уметь различать дефекты, которые вызваны недостатками СОЖ, от дефектов, вызванных режимом резания или инструментом.
Налипание алюминия и заусенцы. Если по краям обработанной полости видны блестящие наросты алюминия, это указывает на недостаточное охлаждение или слабую подачу смазки в зону резания. Дефект устраняется увеличением концентрации СОЖ на 1–2% или переориентацией форсунок.
Волнистость и периодические царапины. Если шероховатость чередуется с волнами частотой в несколько миллиметров, это почти всегда вибрации. Проверьте крепление заготовки, runout инструмента и жесткость узла крепления.
Равномерная высокая шероховатость (Ra 2–3 мкм вместо целевого 0,8 мкм). Может быть вызвана двумя причинами: загрязнением эмульсии (частицы алюминия действуют как абразив) или чрезмерно высокой подачей на зуб. Сначала проверьте фильтрацию и pH эмульсии, затем снизьте подачу на зуб для финишного прохода.
Черные отпечатки и потемнения на поверхности. Могут возникнуть при использовании загрязненной минеральным маслом эмульсии (утечка из гидравлики). Замените часть жидкости и проверьте герметичность гидросистемы станка.
Микротрещины и прижоги. Редкий дефект при правильной СОЖ, но возникает при использовании твердого сплава низкого качества, сломанного или затупленного инструмента. Замена инструмента решает проблему.
Правильная диагностика дефекта экономит деньги: если причина в режиме резания, замена СОЖ ничего не даст, и вы просто потеряете два-три часа на переналадку.
Часто задаваемые вопросы
Какую концентрацию СОЖ выбрать для алюминия?
Рекомендуемый диапазон 6–10% для водосмешиваемых и полусинтетических жидкостей. Начните с 8% и в течение недели наблюдайте за чистотой поверхности и стабильностью эмульсии. Если появляется пена, снизьте на 1%; если налипание стружки - повысьте на 1%. Контролируйте концентрацию рефрактометром не реже двух раз в неделю.
Почему при одной и той же СОЖ качество поверхности меняется день ото дня?
Вероятные причины: загрязнение эмульсии (проверьте фильтрацию и ISO Code), сдвиг pH (измерьте pH-метром), вибрации от износа подшипников шпинделя или люфта в креплении. Чистота эмульсии часто определяет повторяемость результата сильнее, чем сама марка СОЖ.
Можно ли использовать одну СОЖ для фрезерования как алюминия, так и стали?
Технически можно, если жидкость заявлена как универсальная, но на практике каждый материал требует свою концентрацию и подачу. Для алюминия часто нужна более низкая концентрация (6–8%) и адресная подача, чем для стали. Если вы фрезеруете оба материала в одном смену, используйте отдельные ванны или меняйте эмульсию; смешивание приводит к нестабильности.
Нужна ли специальная СОЖ для глубокого фрезерования полостей?
Да, для глубоких полостей (глубина более 30 мм при диаметре фрезы 4 мм) рекомендуется либо подача через инструмент, либо очень точная подача через форсунки с усиленной фильтрацией. СОЖ должна иметь хорошие депрессорные (противопенные) свойства, чтобы жидкость, циркулирующая через узкие зазоры, не вспенивалась.
Как часто нужно менять СОЖ при фрезеровании алюминия?
Полная замена требуется, когда pH упал ниже 8,0, эмульсия стала мутной или серой несмотря на фильтрацию, либо появился посторонний запах (признак бактериального заражения). При интенсивной обработке это может быть раз в два-три месяца; при легком фрезеровании - раз в полгода. Регулярная подкачка 5–10% объема и фильтрация продлевают ресурс жидкости.
Заключение
Достижение высокого качества обработки алюминия при фрезеровании требует комплексного подхода: правильный выбор типа СОЖ (для алюминия - водосмешиваемые или полусинтетические), контроль концентрации в диапазоне 6–10%, поддержание pH 8,5–9,5, адресная подача в зону резания и регулярная фильтрация эмульсии. Важно помнить, что СОЖ сама по себе - только часть системы; чистота поверхности определяется также режимом резания, жесткостью закрепления заготовки и инструмента, а также отсутствием вибраций на шпинделе.
Если вы столкнулись с нестабильностью чистоты поверхности, начните с диагностики эмульсии (концентрация, pH, фильтрация) и проверки режимов резания, прежде чем менять жидкость. На большинстве производств эти два шага решают проблему без дорогостоящих переналадок. При переходе на фрезерование нового сплава или при увеличении требований к шероховатости проведите небольшой тестовый проход и запишите точные параметры: подачу на зуб, частоту вращения, концентрацию СОЖ и подачу жидкости. Эта карточка процесса станет основой для масштабирования обработки и предотвращения браков при передаче работы другим станкам или смене на следующей смене.