Пузыри и дефекты на твердосмазочных покрытиях часто возникают не из-за низкого качества материала, а из-за неправильного режима сушки в печи. Проблема решается соблюдением точного температурного профиля, предусмотренного производителем конкретного покрытия, и правильной подготовкой поверхности перед нанесением. Статья поможет техническим специалистам и закупщикам понять причины дефектов, выбрать правильный режим отверждения и контролировать качество по промышленным стандартам.
Температура сушки покрытия определяется не только воздухом в печи, но и температурой самого изделия, толщиной слоя, геометрией детали и типом печи. Без учета этих факторов даже высокое качество материала не гарантирует безошибочный результат.
Почему при сушке в печи возникают пузыри
Пузыри в твердосмазочных покрытиях - результат неправильного вывода летучих веществ (растворителей и воздуха) из слоя во время отверждения.
Если нагрев происходит слишком резко или недостаточно долго идет низкотемпературная стадия, растворитель не успевает испариться и задерживается в пленке. Когда температура повышается, газ создает давление, которое деформирует еще не затвердевший слой и образует видимые полости.
Вторая причина - попадание воздуха во время нанесения или некачественная подготовка подложки. Если поверхность содержит влагу, окись или загрязнения, адгезия слабеет и пленка коробится. Третья причина - недостаточная вентиляция печи или неравномерный прогрев изделия, из-за чего на одних участках полимеризация идет быстро, а на других - медленно.
Стандарт ISO 4628-2 определяет степень пузырения по размеру пузырей (от 2 до 5 и выше) и их плотности на поверхности. Визуальная оценка по эталонным картам позволяет одинаково классифицировать дефекты на разных производствах и оборудовании.
Температурные режимы: от флэш-оффа к финальному отверждению
Большинство твердосмазочных покрытий требуют двухстадийного отверждения: сначала низкотемпературный флэш-офф для удаления легких растворителей, затем высокотемпературное отверждение для полимеризации связующего.
На примере типичных режимов:
Флэш-офф (этап удаления поверхностного растворителя): 10 минут при 80°C или 1 минута горячим воздухом при 80°C.
Финальное отверждение (полимеризация покрытия): 20 минут при 200°C, измеряя температуру самой детали, а не воздуха в камере.
Время и температура зависят от материала детали, ее массы и толщины слоя. Тонкие листовые детали могут потребовать существенно меньше времени, чем массивные чугунные или алюминиевые компоненты. Полное отверждение на воздухе может занять от 2 часов до суток, что делает печную сушку обязательной для сроков производства.
При ступенчатом режиме сушки на разные стадии температуру поднимают постепенно: сначала 80°C в течение 10 минут, затем 120°C еще 10 минут, после чего выводят на максимум. Такой подход дает растворителю достаточно времени для испарения, не создавая избыточного давления внутри пленки.
Подготовка поверхности как профилактика дефектов
Качество адгезии покрытия закладывается еще до нанесения.
Если подложка содержит масла, окись, ржавчину или пыль, пленка не сцепляется плотно, и при нагреве образуются пузыри и отслоения. Стандартная подготовка включает три этапа.
Обезжиривание удаляет машинные масла, пасты и технические жиры. Эффективнее всего работают щелочные моющие растворы или органические растворители, направленный в зону обработки распылением или в ванне.
Абразивная обработка (пескоструйная обработка, щетка или наждачная бумага) развивает поверхность, увеличивая площадь контакта покрытия с металлом. После абразивной обработки поверхность должна быть немедленно обработана или нанесено покрытие, иначе окись образуется вновь.
Фосфатирование создает на стали и алюминии микрокристаллический слой, который улучшает адгезию и снижает коррозию под покрытием. Это критично для изделий, работающих во влажных средах или в контакте с водой.
Ошибки при выборе режима печной сушки
Закупщики и технологи часто допускают систематические ошибки, которые приводят к браку.
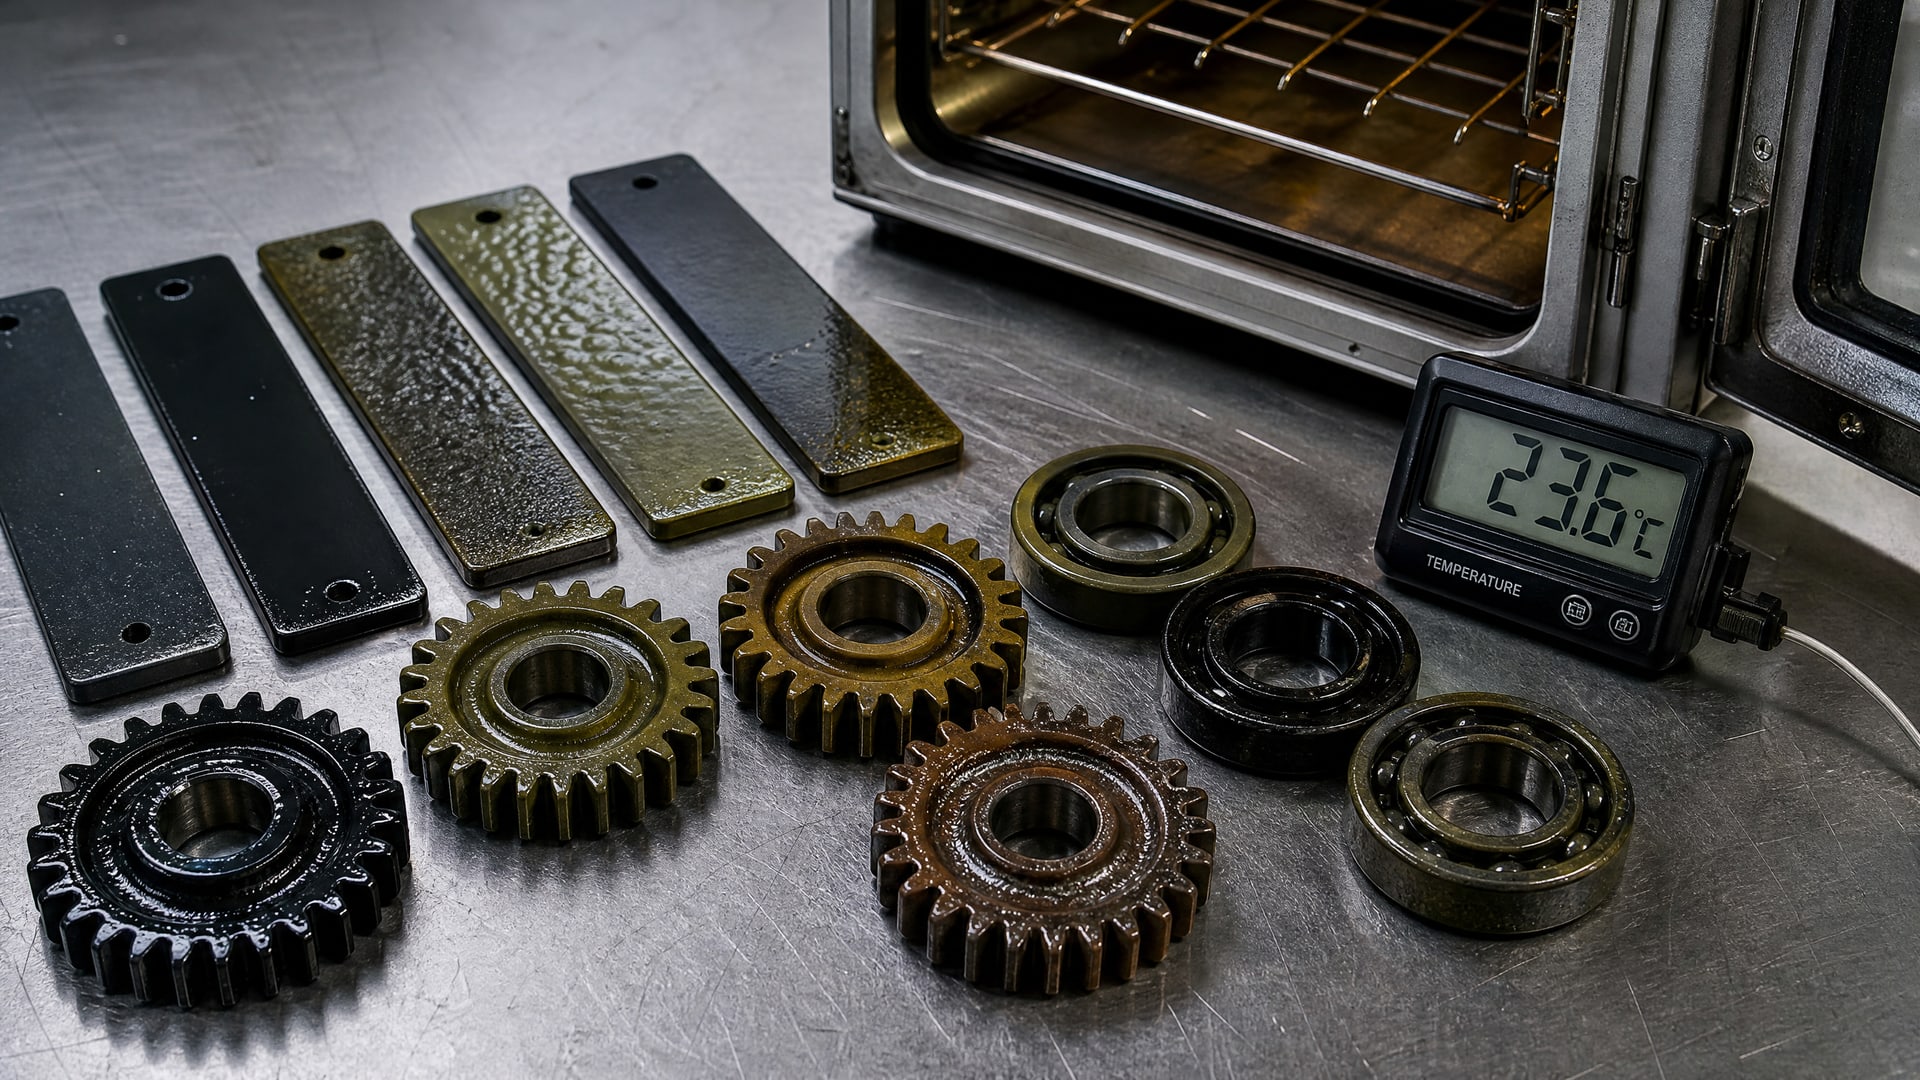
Использование единой температуры для разных покрытий. На производстве кажется удобным установить печь на 150°C и сушить там все. Однако разные системы требуют разных режимов: одно покрытие полимеризуется при 80°C за 10 минут, другое - при 200°C за 20 минут. Каждый продукт имеет свой техдокумент, который необходимо соблюдать точно.
Ориентация на температуру воздуха вместо температуры детали. Печь показывает 200°C, но толстое чугунное изделие внутри может быть только при 150°C. Если нет термопары на детали, результат непредсказуем. Специалисты рекомендуют проводить пилотные испытания со своей геометрией, чтобы выяснить реальное соотношение между температурой воздуха и температурой металла.
Отсутствие стадии флэш-оффа. Некоторые думают, что можно сразу выводить деталь на финальную температуру. На практике растворитель не успевает испариться, происходит вскипание, и пузыри проявляются либо сразу, либо при остывании.
Недостаточная вентиляция печи. Если испарения не выходят из камеры, растворитель конденсируется на стенках или вновь попадает на покрытие. Печь должна иметь регулируемую вытяжку, позволяющую уходить парам, но не так интенсивно, чтобы наружные слои покрытия затвердевали раньше внутренних.
Нанесение слишком толстого слоя. Производитель указывает рекомендуемую толщину (часто 25-50 микрон для антифрикционных покрытий). Если нанести в два раза толще, растворитель изнутри не выйдет, даже при соблюдении режима температуры и времени.
Контроль качества и оценка дефектов по стандартам
После сушки покрытие проверяют визуально и при необходимости измеряют толщину толщиномером.
Для формализованной оценки пузырей используют ISO 4628-2, которая предлагает эталонные карты с примерами разных степеней пузырения.
Размер пузырей классифицируют от категории 2 (мелкие, менее 1 мм) до категории 5 (крупные, более 5 мм). Плотность оценивают по количеству пузырей на квадратный сантиметр: от редких единичных до полного покрытия. Комбинация размера и плотности дает итоговую оценку: например, «2S» означает мелкие редкие пузыри, «5D» - крупные часто расположенные.
На основе оценки и требований техзадания решают, допустимо ли изделие к использованию или требуется переработка. Критические дефекты (крупные пузыри, отслоения) исключают покрытие из эксплуатации. Мелкие косметические дефекты часто допустимы, если они находятся на нерабочих поверхностях.
Совет инженера: многостадийная сушка для сложной геометрии
На практике закупщики и технологи часто сталкиваются с ситуацией, когда деталь имеет полости, тонкие стенки или сложный рельеф.
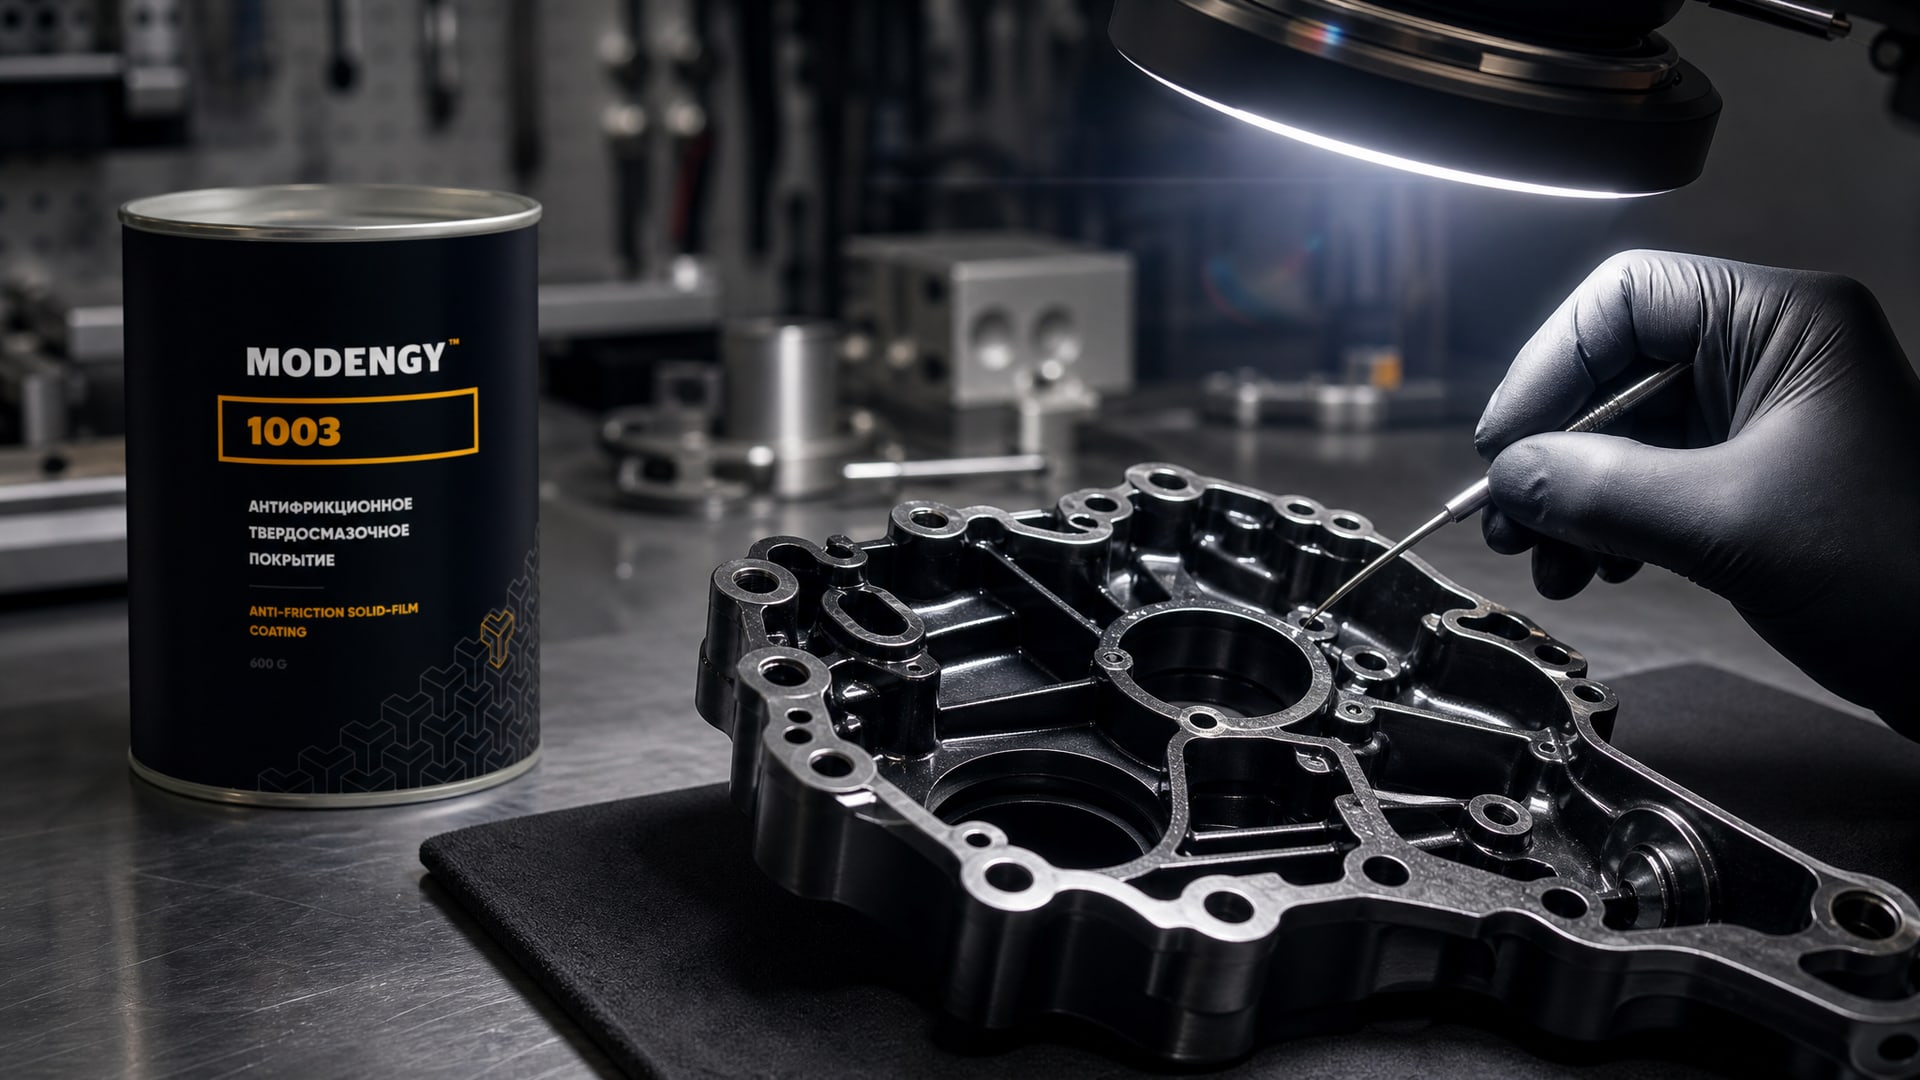
В такой геометрии растворитель и воздух задерживаются дольше, а однократный режим может привести к пузырению.
Решение - ступенчатый профиль с промежуточными стадиями. Вместо прямого скачка на 200°C используют последовательность: 60°C на 5 минут, затем 100°C на 10 минут, затем 150°C на 10 минут, наконец, 200°C на 15-20 минут. Каждый переход позволяет части летучих выйти без образования критического давления.
Для твердосмазочных покрытий, таких как MODENGY 1003, применяемых в компрессорах и других сложных узлах, эта методика прижилась на производствах, где требуются покрытия без дефектов: многостадийная сушка добавляет 20-30 минут к общему времени цикла, но исключает брак и переделки.
Часто задаваемые вопросы
Что означает «флэш-офф» и почему его нельзя пропускать?
Флэш-офф - начальная стадия испарения легких растворителей при низкой температуре (обычно 80°C). Если сразу прыгнуть на высокую температуру, растворитель закипает и образует пузыри. Флэш-офф дает ему время выйти, не создавая избыточного давления, поэтому его пропускать нельзя.
Можно ли использовать один режим для разных покрытий?
Нет, каждое покрытие имеет свой режим в техническом описании. Один продукт может полимеризоваться за 10 минут при 80°C, другой требует 20 минут при 200°C. Попытка сушить разные системы одинаково приводит к недосушке или пузырям.
Как измерить температуру детали в печи?
Используют термопару, присоединенную к самой детали или эталонному образцу той же массы и материала. Некоторые производители печей предоставляют пилотные образцы с вмонтированными датчиками. Без прямого измерения ориентация на температуру воздуха дает большую погрешность.
Почему пузыри появляются только после остывания?
На горячей поверхности пленка пластична, и небольшие поры могут быть невидимы. При остывании покрытие сжимается и затвердевает, пузыри становятся явными и неисправимыми.
Можно ли избавиться от пузырей, если они уже образовались?
Нет, пузырь внутри затвердевшего слоя не исчезнет. Нужна переработка: удаление покрытия (химическое или механическое) и повторное нанесение с соблюдением правильного режима сушки.
Заключение
Дефекты и пузыри при сушке твердосмазочных покрытий в печи - это не неизбежность, а результат нарушения технологии. Главное - следовать техническому описанию конкретного продукта, контролировать температуру самого изделия (а не только воздуха в печи), обеспечивать постепенный флэш-офф и хорошую подготовку поверхности перед нанесением.
Практический следующий шаг: возьмите техдокумент вашего покрытия, найдите в нем точные параметры сушки, проведите пилотный запуск со своей геометрией и массой детали, проверьте результат по ISO 4628-2. На основе этого испытания установите стабильный режим в печи и документируйте его как рабочий процесс.