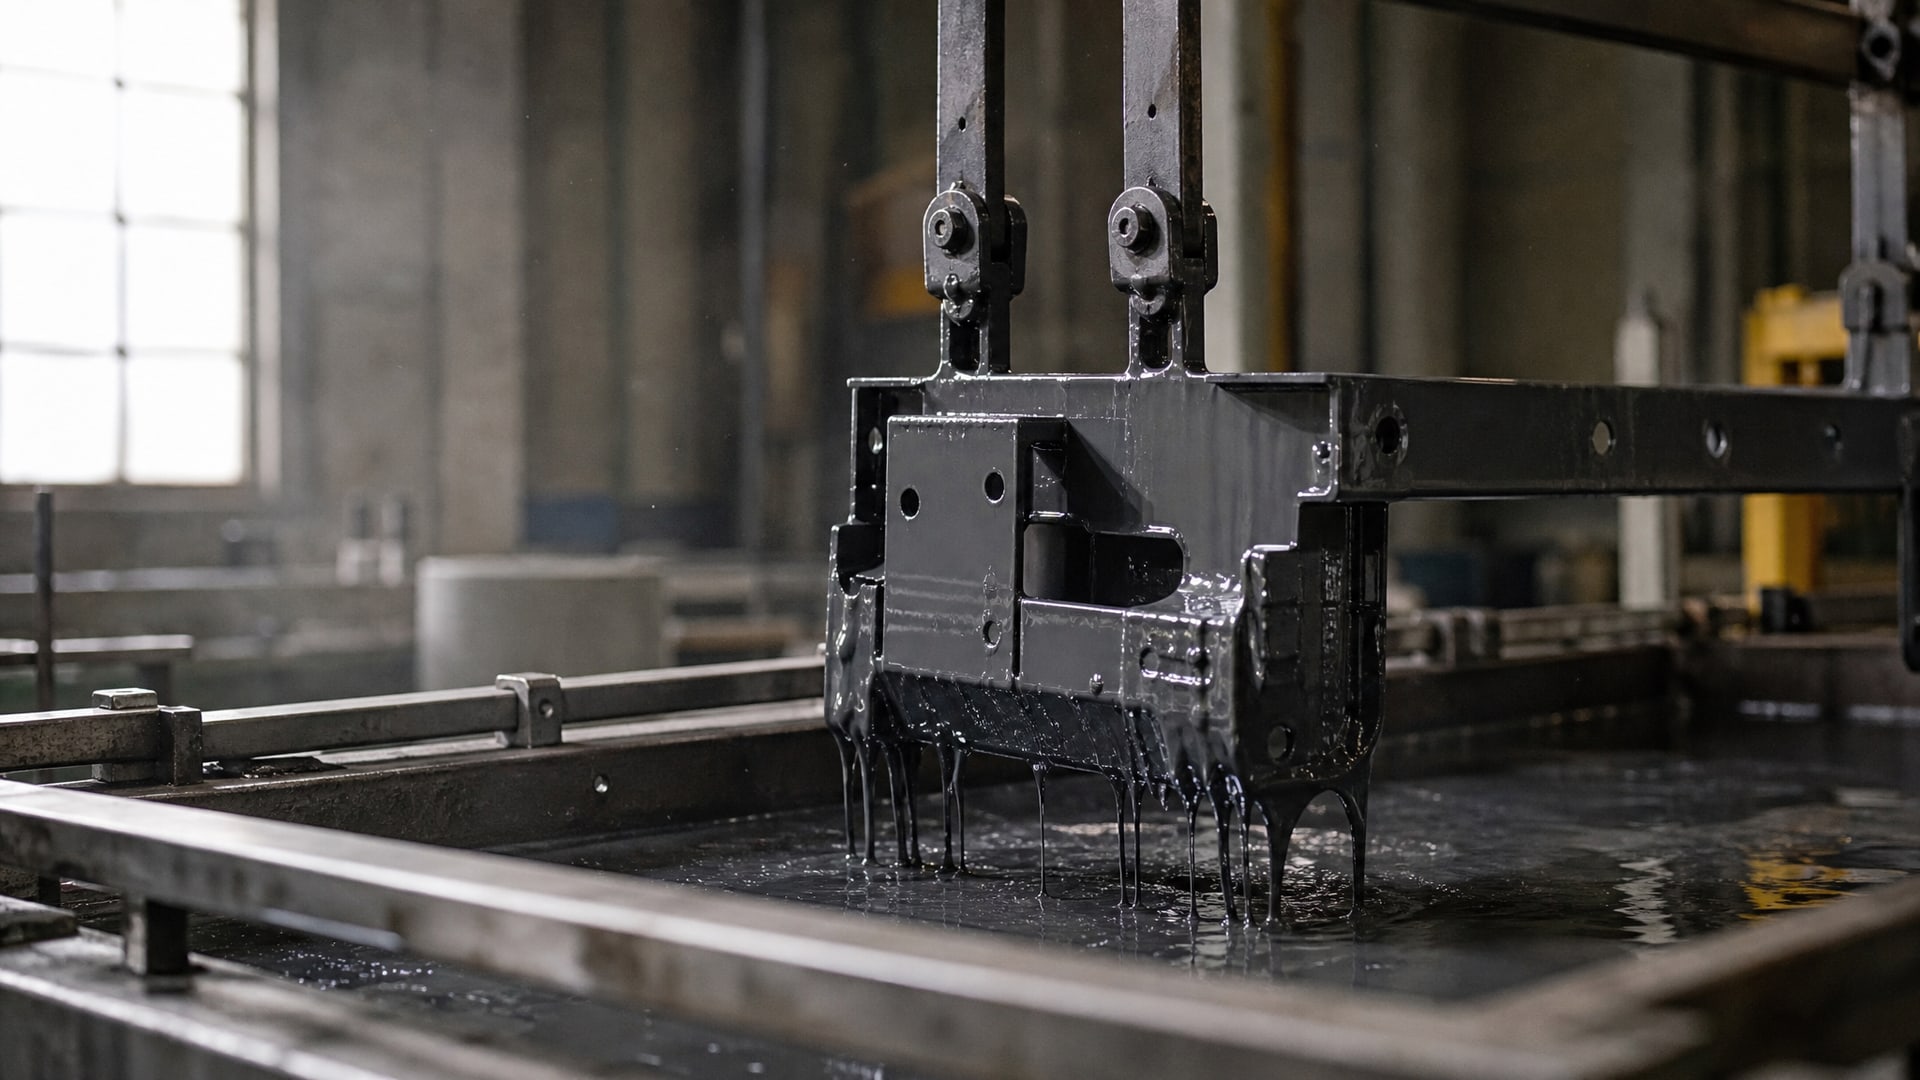
Наплывы при окунании антифрикционных покрытий - это не просто косметический дефект. Неравномерный слой изменяет коэффициент трения, нарушает посадочные размеры и приводит к нестабильной работе узла. Проблема острая для длинных деталей, где гравитация работает против равномерного распределения материала, и для механизмов со стрелковым оружием, где каждый миллиметр толщины влияет на баллистику и надежность затвора. Статья разберет, почему наплывы появляются, как их предотвратить уже на этапе нанесения, и что делать с геометрией деталей, которая провоцирует стекание материала.
Для технических специалистов и закупщиков, которые отвечают за качество покрытий, понимание механизма образования наплывов - это прямой путь к снижению брака и ускорению цикла подготовки поверхности к работе.
Почему тефлон образует наплывы при окунании
Тефлон - фторопластовое покрытие на основе полиэтилентерефталата, которое ценят за антифрикционные свойства, но его нанесение окунанием имеет ряд физических ограничений.
Когда деталь опускается в раствор и поднимается, жидкость стекает вниз под действием гравитации. На углах, резких переходах и нижних кромках материал скапливается, образуя утолщение - наплыв.
Вторая причина - адгезия. Если поверхность плохо очищена или содержит микропленку жира, покрытие не смачивает металл равномерно. На таких участках раствор «собирается каплями», и после высыхания остаются валики с неправильной формой. На очищенной и обезжиренной поверхности покрытие распределяется ровнее, но даже в этом случае излишек нужно удалить в первые минуты.
Третий фактор - вязкость. Если раствор тефлона слишком концентрированный или температура воздуха низкая, жидкость густеет и еще медленнее стекает. Это увеличивает время, в течение которого материал может скопиться на краях и уплотниться там.
Механизм образования наплывов на практике
При окунании длинной детали вертикально нижняя треть погружается в раствор дольше. Когда деталь вынимается, жидкость начинает стекать, но вязкая масса на нижнем конце движется медленнее и скапливается в микротрещинах и углублениях. После высыхания эта масса твердеет и образует видимый валик. Если деталь наклонена или вращается, риск наплывов разный на разных участках: верхняя часть высыхает быстрее и равномернее, нижняя остается мокрой дольше и скапливает материал.
Для тонких деталей (спицы, штифты) проблема еще острее: вся поверхность промокает, но капиллярный эффект и поверхностное натяжение раствора создают пленку, которая прилипает к боковым граням и не стекает полностью. Эта пленка потом образует видимую кромку.
Подготовка поверхности как профилактика наплывов
Перед окунанием деталь должна быть полностью очищена и обезжирена.
Это не просто рекомендация - это требование, без выполнения которого наплывы неизбежны. На грязной или жировой пленке тефлоновый раствор не смачивает металл, а скатывается в капли, которые стекают неравномерно и высыхают бугристо.
Процесс очистки: сначала удаляют механические загрязнения (пыль, стружка, окалина), затем обезжиривают щелочным или органическим растворителем. Для мелких деталей подходит ультразвуковая ванна с моющим раствором; для длинных изделий нужна проточная система, чтобы не было застойных зон. После очистки деталь не должна долго лежать на воздухе - она может заново впитать влагу и жиры из атмосферы. Оптимально - окунать в течение 1-2 часов после обезжиривания.
Температура поверхности тоже имеет значение. Холодный металл при контакте с жидкостью образует конденсат, который ухудшает адгезию. Если деталь хранилась в холодном помещении, ее нужно прогреть до комнатной температуры перед нанесением.
Как правильно окунать длинные детали и избежать наплывов
Длинномерные изделия (стволы, стержни, направляющие) требуют особой тактики.
Вертикальное окунание часто приводит к избытку покрытия на нижнем конце; горизонтальное - не гарантирует равномерность на концах, так как они торчат из раствора.
Рекомендуемый подход:
Перемешайте раствор тефлона перед каждым погружением. Если материал отстоялся, пигменты и активные компоненты осели, и первое погружение может дать более бедный слой. Тщательное встряхивание или механическое перемешивание гарантирует одинаковую консистенцию.
Держите деталь в воздухе над ванной 2–5 секунд после вынимания, дайте стечь основному количеству жидкости. Затем встряхните ее несколько раз (осторожно, но заметно), чтобы удалить излишки из углов и щелей.
Для деталей со сложной геометрией (углубления, нарезы, переходы) держите их горизонтально и дайте стечь в направлении вниз, не в сторону. Если есть риск образования наплыва на резком ребре, обработайте это место мягкой щеткой в первые 30 секунд после нанесения, пока материал еще влажный.
Контроль толщины слоя
Норма для тефлонового покрытия при окунании - едва видимая пленка. Если смотреть в боковом свете на влажное покрытие, оно должно давать легкий матовый блеск, но не образовывать толстые капли. После высыхания слой проверяют визуально и на ощупь: ребро детали не должно быть зубчатым, углы - округленными наплывом.
Если используется краскопультная или распылительная система для окунания, расстояние до детали должно быть 10–25 см; это дает достаточно тонкий слой без скапливания. Если применяется прямое погружение в ванну, концентрация раствора должна быть отрегулирована так, чтобы один проход давал слой, не требующий стирания.
Особенности нанесения для оружейных применений
Стрелковое оружие предъявляет повышенные требования к точности наслоения.
Даже 0,1 мм избыточного покрытия может повлиять на ход затвора, затруднить снаряжение магазина или изменить баллистику пули в канале ствола.
Для тефлоновых покрытий на оружейных деталях действует ограничение: материал не наносится на внутренние стенки ствола, так как это увеличит трение пули и создаст непредсказуемый сопротивление. Допустимо только внешнее нанесение на подвижные части механизма (рамку, затвор, боевую пружину).
При окунании оружейных деталей рекомендуется:
Для решения проблемы наплывов и обеспечения равномерного покрытия на длинных деталях, особенно при работе со стрелковым оружием, могут применяться антифрикционные твердосмазочные покрытия на основе ПТФЭ, которые наносятся тонким слоем и обеспечивают низкий коэффициент трения без образования утолщений на краях. Правильная техника подготовки поверхности и дозирования материала исключает необходимость дополнительной обработки после высыхания.
Фторопластовое покрытие металла: контроль качества и исправление дефектов
Когда наплыв уже образовался, его нельзя просто стереть сухой тряпкой - это повредит весь слой.
На влажном покрытии (первые 2–3 минуты после нанесения) можно осторожно снять излишек мягкой кистью или ватной палочкой, движением в сторону от края детали. После высыхания наплыв твердеет и становится частью покрытия; удалить его без ущерба для окружающей пленки сложно.
Контроль качества проводят в несколько этапов:
1. Визуальный осмотр при боковом свете: поверхность должна быть матовой и равномерной, без валиков, бугров, прозрачных участков и потеков.
2. Измерение толщины толщинометром (для непроводящих покрытий используют индуктивный или волюметрический прибор). Норма должна быть указана в технической спецификации; обычно это 15–50 микрон для тефлона.
3. Проверка адгезии по ГОСТ или ISO 4624 - скотчный тест. После нанесения покрытие прижимают клейкую ленту, резко отрывают; на пленке не должно оставаться сквозных отколов.
4. Функциональная проверка для механизмов: деталь устанавливают в узел и проверяют ход, трение, отсутствие заеданий.
Если наплыв критичный (мешает посадке детали или функции), его можно осторожно зашлифовать абразивом очень мелкой зернистости (P400–P800) по влажной методике, минимизируя нагрев. Однако лучше предотвратить наплыв заранее, чем потом тратить время на шлифовку.
Роль концентрации и параметров раствора в предотвращении наплывов
Концентрация тефлоновой суспензии в растворе - ключевой параметр.
Производители обычно указывают рекомендуемый диапазон: например, 2–5% твердого вещества в зависимости от типа покрытия и метода нанесения. Если концентрация выше, одно погружение даст слишком толстый слой; если ниже - потребуется несколько проходов, каждый из которых может привести к наплывам.
Температура раствора влияет на вязкость. При низкой температуре (ниже 15 °C) раствор загустевает, плохо стекает и скапливается; при высокой (выше 30 °C) он разжижается, но может быстро испаряться, оставляя концентрированные полосы. Оптимальная температура работы обычно 18–25 °C; ее контролируют термометром перед окунанием.
Вязкость также зависит от времени хранения: свежий раствор работает лучше. Если раствор стоял месяц, даже при перемешивании может измениться его текучесть и адгезивные свойства. Производители указывают срок хранения открытой емкости (обычно 3–6 месяцев); после истечения срока работать с ним не рекомендуется.
В целом, антифрикционные покрытия MODENGY предлагают широкий спектр решений для различных задач, включая те, где требуется высокая точность нанесения и отсутствие наплывов, что особенно актуально для сложных геометрических форм и длинных деталей.
Часто задаваемые вопросы
Что такое покрытие тефлоном и чем оно отличается от обычной смазки?
Тефлоновое покрытие - это твердая фторопластовая пленка, которая после высыхания остается на месте, в отличие от жидкой смазки. Она защищает детали от трения, коррозии и износа, но не требует переподсмазки. Смазка стирается при движении и часто вытекает; покрытие работает долгие месяцы.
Почему возникают наплывы именно при окунании, а не при распылении?
При окунании вся деталь сразу мокнет, и гравитация принудительно пускает жидкость вниз. При распылении можно дозировать количество и направление потока, что дает больше контроля. Окунание проще для крупносерийного производства, но требует тщательной техники.
Можно ли убрать наплыв после высыхания?
На высохшем покрытии наплыв твердый и снять его без ущерба сложно. Лучше удалить его на мокрой стадии (первые минуты) мягкой кистью. Если упустили, можно осторожно зашлифовать мелким абразивом, но это сложнее и медленнее, чем правильно нанести с первого раза.
Какой толщины должно быть тефлоновое покрытие?
Для большинства применений норма 15–50 микрон. Слишком тонкое (менее 10 микрон) может стираться быстро; слишком толстое (более 100 микрон) образует наплывы, может менять размеры детали и нарушать посадку. Уточняйте спецификацию для вашего типа узла.
Совместимо ли тефлоновое покрытие с пластиком и резиной?
Не всегда. Некоторые растворители в составе покрытия могут размягчать пластик или вызывать набухание резины. Если деталь содержит эти материалы, проверьте совместимость по техническому листу производителя перед окунанием; при необходимости замаскируйте пластиковые и резиновые части перед обработкой.
Заключение
Наплывы при окунании антифрикционных тефлоновых покрытий - результат неправильного баланса между количеством материала, адгезией и гравитацией. Их предотвращение начинается с тщательной очистки и обезжиривания поверхности, продолжается правильной техникой окунания (тонкий слой, удаление излишков, встряхивание) и контролируется измерением толщины и визуальным осмотром.
Для длинных и сложных деталей критична проверка совместимости материала, изоляция чувствительных зон перед окунанием и функциональный тест после высыхания. Инженер и закупщик, отвечающий за качество, должны согласовать со своим поставщиком или технологом спецификацию толщины, концентрацию раствора и режим проверки качества. Это снизит брак, ускорит цикл и гарантирует надежную работу узла в эксплуатации. Начните с пересмотра процесса очистки и перемешивания раствора перед каждым батчем окунания - это даст наибольший прирост равномерности.