Герметичность резьбовых соединений под воздействием высоких температур - одна из ключевых задач при монтаже оборудования, работающего в экстремальных условиях. При нагреве резьба переживает тепловое расширение, возникают микроподвижки, изменяется вязкость герметизирующего состава, и традиционные уплотнители часто не справляются. Выбор высокотемпературного герметика требует понимания не только максимальной температуры, но и типа соединения, среды применения, режима работы (непрерывный или циклический) и требуемого времени отверждения.
Статья поможет инженерам, закупщикам и техническим специалистам разобраться в различиях между анаэробными резьбовыми герметиками, силиконовыми составами, PTFE-лентой и специализированными пастами. Вы узнаете, какой герметик выбрать для конкретного применения, на какие стандарты ориентироваться и как избежать типичных ошибок при монтаже.
Различия между типами герметиков для резьбы
Принципиальная ошибка - считать все высокотемпературные герметики одинаковыми.
На рынке существуют четыре категории, каждая со своим механизмом работы и температурными пределами.
Анаэробные резьбовые герметики полимеризуются без кислорода в присутствии активного металла и заполняют микронеровности резьбы, создавая очень тонкое уплотнение. Они держат температуру порядка 150–204 °C в непрерывном режиме; специализированные продукты доходят до 200–250 °C. По стандарту ASTM D5363 классифицируются на Grade N (до 90 °C) и Grade H (до 150 °C), где критерий - величина момента отворачивания (breakaway torque) на стандартном образце. Преимущество: очень надежная герметизация при минимальном расходе материала, нет нужды в дополнительном уплотнителе. Недостаток: если превышена температура или среда не совместима, герметик может размягчиться или вымыться.
Неотверждаемые пасты (например, на основе PTFE) наносятся на резьбу перед сборкой и не требуют реакции отверждения. Они удобны для быстрого монтажа и разборки, но часто менее герметичны под циклическими нагрузками и температурными скачками. Обычно используются при температурах до 150 °C.
Высокотемпературные силиконовые герметики - полимерные материалы, которые отверждаются влажностью окружающего воздуха. Они выдерживают 250–300 °C непрерывно и кратковременные пики до 350–380 °C (зависит от химии и толщины слоя). Их назначение - герметизация швов, фланцевых поверхностей, корпусов печей и выхлопных систем. Для резьбы использование менее предпочтительно, потому что силиконовый слой эластичен и под вращающей нагрузкой или вибрацией может сдвигаться.
PTFE-лента (фум-лента) - механический уплотнитель, обматываемый вручную вокруг резьбы. Выдерживает до 200 °C непрерывно, совместима со всеми средами, но требует навыка наматывания и плотного сдавливания соединением. При высокой температуре лента уплотняется, но может дать микротечи под сильной вибрацией.
Стандарты и классификация по температурным классам
Когда закупщик или инженер выбирает высокотемпературный герметик, важно не просто увидеть слово «высокотемпературный», а сверить состав и его параметры со стандартами, которые определяют реальный диапазон работы.
EN 751 - европейский стандарт для трубной резьбы. Разделяется на три части:
- EN 751-1: анаэробные герметики, с классификацией T1–T5 по температуре (-10 °C до +150 °C типично для T1, более высокие классы до +200–204 °C) и разделением по средам (вода, газ, масла, топливо);
- EN 751-2: неотверждаемые пасты на основе PTFE и минеральных масел;
- EN 751-3: PTFE-лента.
ASTM D5363 - американский стандарт для анаэробных трубных герметиков. Классифицирует продукты по максимальной рабочей температуре: Grade N (90 °C), Grade H (150 °C) и более высокие специальные классы. Испытание включает проверку герметичности по стандартной методике и контроль момента отворачивания образца после выдержки при повышенной температуре.
NSF/ANSI 61 - допуск для питьевой воды. Если герметик используется в системах водоснабжения, нужна отдельная сертификация, так как обычные резьбовые герметики ее не имеют.
При выборе герметика ищите на упаковке или в техлисте ссылку на эти стандарты и конкретный температурный класс. Это намного надежнее, чем покупать «красный герметик» или «герметик для печей» без проверки его реальных параметров.
Температурные пределы в практике: от 150 до 380 °C
Типичная картина из техлистов показывает, что температурные пределы сильно зависят от типа герметика и режима работы.
| Тип герметика | Непрерывная температура | Кратковременные пики | Применение | Стандарт |
|---|
| Анаэробный резьбовой (Grade H) | 150 °C | 180 °C | Трубная резьба, газ, вода | ASTM D5363, EN 751-1 |
| Анаэробный специальный | 200–250 °C | 280 °C | Высокотемпературная резьба, гидравлика | Техлист производителя |
| Неотверждаемая паста PTFE | 150 °C | 180 °C | Быстрая разборка, все среды | EN 751-2 |
| PTFE-лента | 200 °C | 240 °C | Трубная резьба, газ, пар | EN 751-3 |
| Силиконовый герметик | 250–260 °C | 300 °C | Швы, фланцы, печи | Техлист |
| Высокотемпературный силикон (профи) | 260–300 °C | 350 °C | Выхлопы, дымоходы | Техлист |
| Силиконовый специальный | до 380 °C | - | Кратковременные воздействия | Техлист |
Важный момент: в техлистах указываются максимальные значения, часто привязанные к конкретной толщине слоя, влажности и материалу основания. Для резьбы фактический предел может быть ниже, так как нужно учитывать давление, вибрацию и термоциклирование.
Практический совет: если оборудование работает при 200 °C и выше, убедитесь, что герметик имеет запас минимум 30–50 °C выше максимальной рабочей температуры, особенно при циклических нагрузках.
Анаэробные герметики: механизм работы и ограничения
Анаэробный герметик - жидкость, которая остается инертной при контакте с воздухом, но полимеризуется (затвердевает) в анаэробной среде, то есть когда кислород перекрыт металлом резьбы.
Это свойство позволяет применять его без дополнительных активаторов на активных металлах (сталь, медь, чугун) и обеспечивает исключительно надежное заполнение микронеровностей.
Процесс полимеризации зависит от температуры: при повышении температуры монтажа время отверждения сокращается примерно вдвое каждые 8 °C. Это означает, что если герметик отверждается 24 часа при 20 °C, то при 36 °C он отвердеет за 12 часов, а при 50 °C - за 6 часов. Обратное также верно: при холодном монтаже (0–5 °C) время может растянуться на 48 часов и более.
Критичные параметры для анаэробных герметиков:
- Зазор между витками резьбы: герметик работает эффективно при зазорах 0,05–0,5 мм. Если зазор слишком мал, герметик не попадет в микронеровности; если слишком велик (более 2 мм), он потеряет герметичность.
- Чистота резьбы: масло, ржавчина, пыль замедляют отверждение или препятствуют ему. Перед нанесением резьбу нужно очистить ацетоном или спиртом.
- Активность металла: на нержавеющей стали (особенно аустенитной) анаэробные герметики работают медленнее. Для таких случаев выпускаются специальные варианты с активаторами.
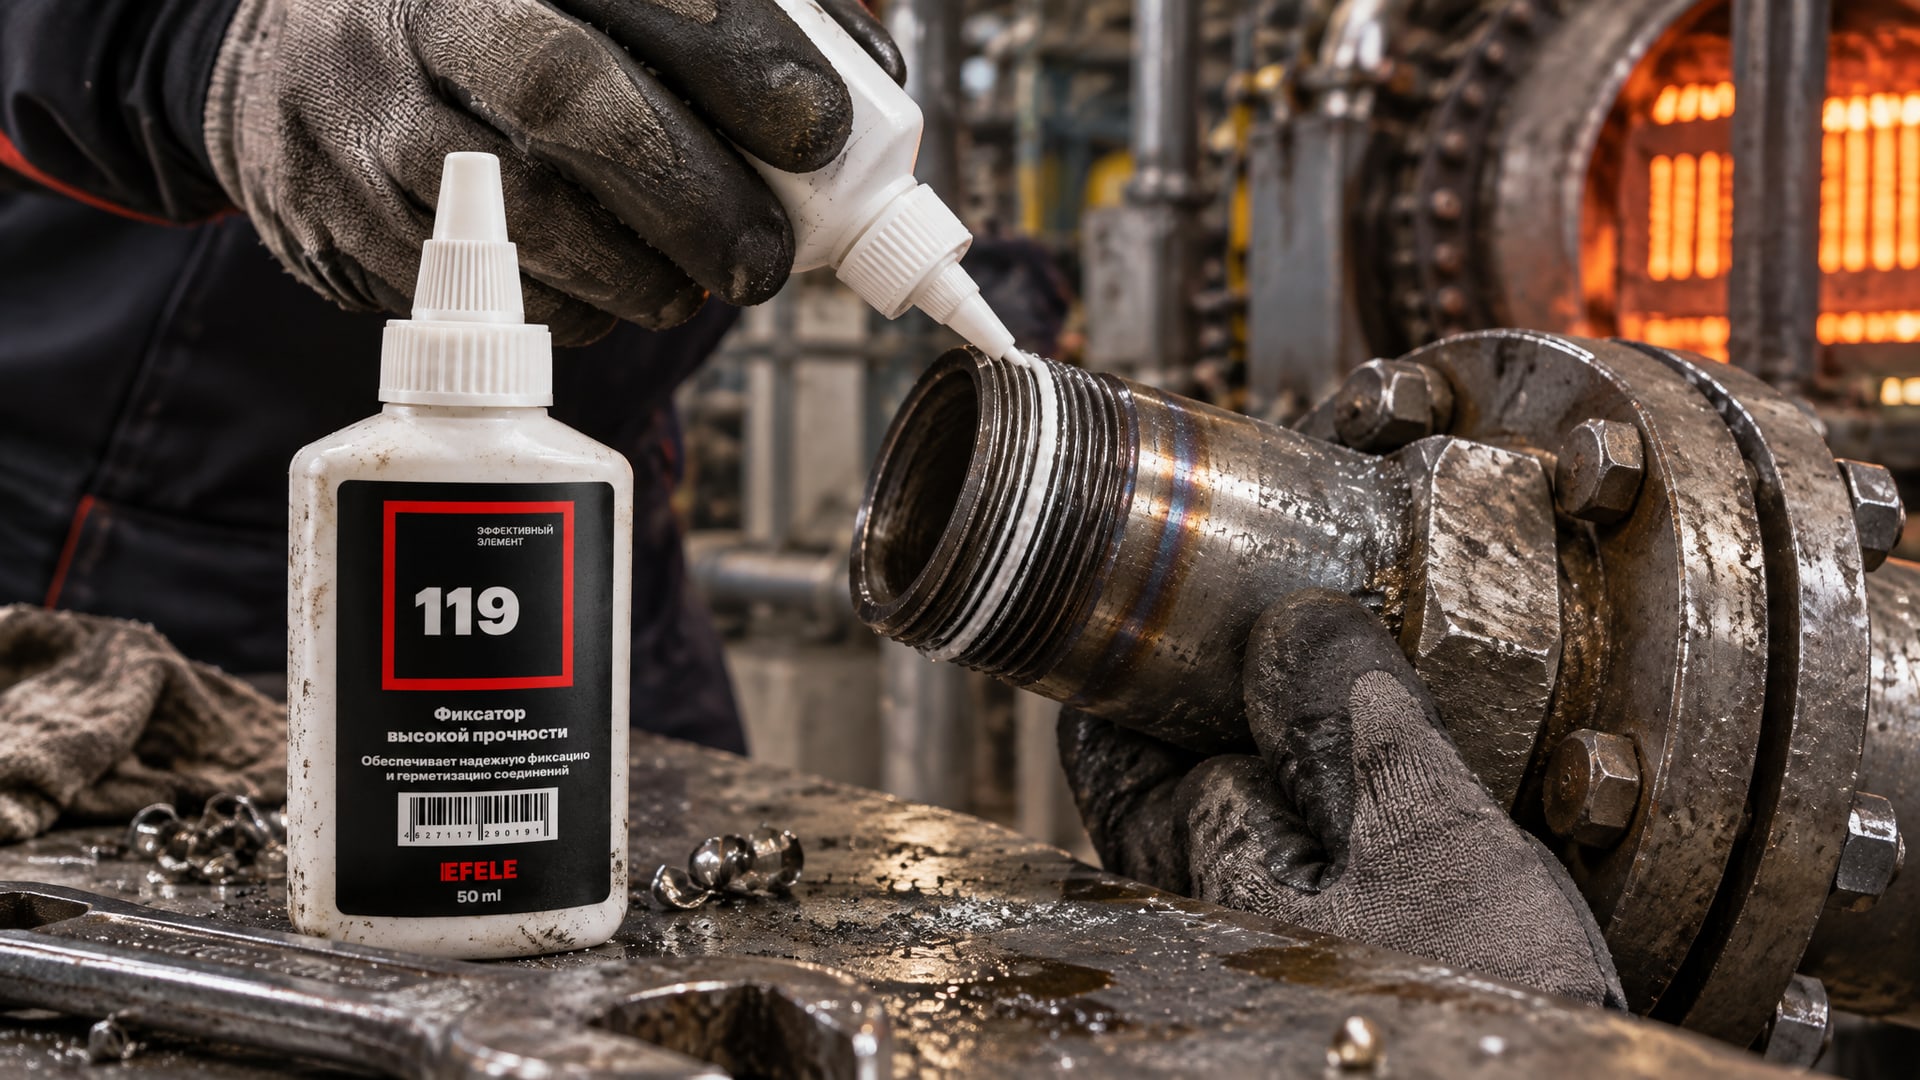
- Температурный класс: для высокотемпературных приложений (свыше 200 °C) нужны герметики с соответствующей химией, иначе при нагреве он размягчится или вымется. Обеспечить герметичность резьбовых соединений при экстремально высоких температурах, например до +280 °C, помогает особо термостойкий анаэробный клей EFELE 119, специально разработанный для таких режимов.
Выбор герметика для конкретной среды
Герметик должен быть совместим не только с температурой, но и с тем, что течет в трубопроводе или работает рядом с резьбой.
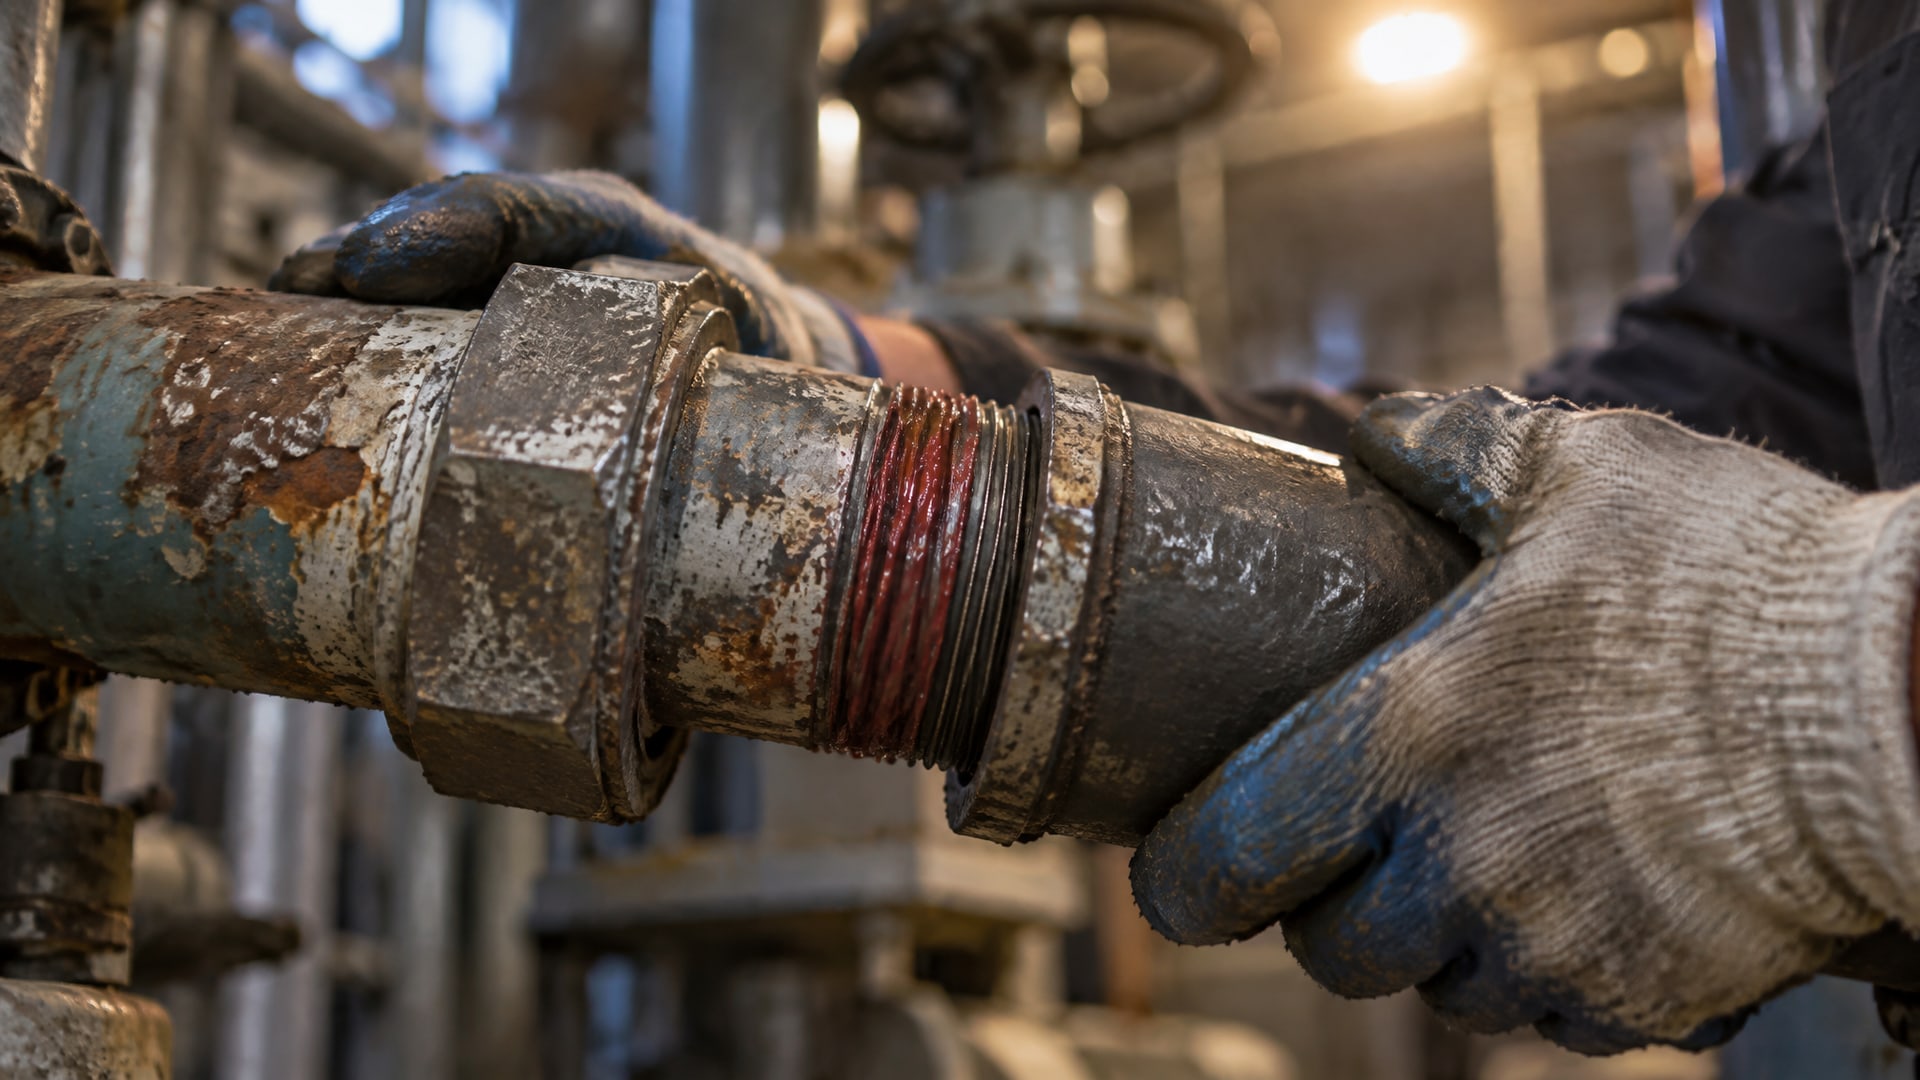
Стандарты EN 751-1 и ASTM D5363 разделяют герметики по средам применения.
Вода и водопроводные системы: требуют герметиков, совместимых с долгосрочным контактом с водой. Многие анаэробные герметики подходят, но нужно проверить отсутствие вымывания при циркуляции. Если система подает питьевую воду, нужен допуск NSF/ANSI 61. Типичная температура в таких системах 60–90 °C, реже до 120 °C при горячем водоснабжении.
Газовые системы: герметик должен выдерживать углеводородные пары (природный газ, пропан) и не размягчаться. Температура обычно 40–80 °C, но в некоторых узлах может подняться до 150 °C при работе горелки или компрессора. Требуется совместимость с присадками в газе.
Масла и топливо: гидравлические системы, дизельные двигатели, системы отопления используют герметики, устойчивые к растворению в масле. Здесь критична стойкость к набуханию и потере адгезии. Температуры варьируются от 60 °C (холодильные контуры) до 200–250 °C (выхлопные системы, гидравлика высокого давления).
Кислоты и щелочи: в химических производствах требуются герметики с повышенной устойчивостью к агрессивным средам. Не все анаэробные составы подходят; обычно это специальные формулировки или, как альтернатива, PTFE-лента.
При выборе смотрите на техлист производителя в разделе «Совместимость» или «Рабочие жидкости / Environment» - там перечислены медиа, с которыми герметик протестирован.
Режимы работы: непрерывный нагрев, циклирование и вибрация
Одна температура - это не все.
Герметик должен выдержать не только максимальное значение, но и режим работы.
Непрерывный нагрев: оборудование работает при постоянной высокой температуре (например, печь, паровая линия). В этом режиме герметик постепенно стареет, теряет эластичность и может дать течь. Анаэробные герметики держат такой режим лучше, чем силиконы, потому что не размягчаются; однако свыше 250 °C даже они требуют проверки совместимости.
Циклирование температуры: узел нагревается, охлаждается, снова нагревается (например, двигатель, циклическое оборудование). Каждый цикл создает микроподвижки и напряжения в герметике. Здесь критична не абсолютная температура, а разность: если узел гуляет от 20 °C до 200 °C, это серьезнее, чем стабильная работа при 200 °C. Силиконовые герметики лучше переносят циклирование благодаря эластичности, анаэробные требуют предварительной термостабилизации соединения.
Вибрация: при вибрации резьба может раскручиваться, и герметик, даже хороший, не поможет. Если вибрация выше 0,2 g, рекомендуется комбинировать герметик с стопорным средством или применять стопорные шайбы. На вибрирующих узлах анаэробные герметики показывают лучшую стойкость, так как они не пластичны и не скользят; силиконы менее надежны.
Гидравлический удар и скачки давления: типичны в системах с клапанами и насосами. При резком повышении давления герметик может быть вымыт потоком жидкости. Проверьте совместимость по стандартам и убедитесь, что герметик заполняет весь зазор, а не только верхний слой резьбы.
Практический вывод: для печей и дымоходов, где температура стабильна, подходит силиконовый герметик. Для трубопроводов с циклированием, вибрацией и давлением - специализированный анаэробный резьбовой герметик.
Высокотемпературные герметики для печей и дымоходов
Вопрос «Какой герметик для печей?» встречается часто, и тут важно уточнить: герметик для печей - это обычно силиконовый состав для швов, корпусов, стекла печи и стыков конструкции, а не для резьбовых соединений внутри печи.
Высокотемпературные силиконовые герметики типичных марок выдерживают 250–300 °C в длительном режиме и кратковременно до 350 °C. Они применяются:
- На швах между кирпичами или металлическими панелями печи;
- На фланцевых соединениях входных и выходных патрубков;
- На стеклах дверцы печи;
- На уплотнениях дымохода.
Для резьбовых соединений внутри печи (например, болты крепления решетки или трубки в корпусе) герметик для печей менее подходит, потому что:
1. Резьба требует гораздо более тонкого уплотнения, чем шов.
2. Под крутящим моментом и вибрацией эластичный силикон может сдвигаться.
3. Тепловое расширение болта и корпуса разные, и силикон может потерять контакт с резьбой.
Для горячей резьбы внутри печи (если она есть) правильнее использовать специализированный анаэробный герметик для высоких температур, а не универсальный силикон.
Часто задаваемые вопросы
Чем высокотемпературный герметик отличается от обычного?
Высокотемпературный герметик содержит компоненты, которые сохраняют свойства при нагреве. Обычный герметик размягчается уже при 80–100 °C и теряет герметичность. Высокотемпературные варианты используют термостойкие полимеры (например, силоксановую основу) или специальные анаэробные химии. Выбор зависит от типа соединения: для резьбы - анаэробный до 250 °C, для швов - силикон до 300 °C.
Почему красный герметик считается высокотемпературным?
Это исторический маркетинговый стандарт: многие производители окрашивают именно высокотемпературные герметики красным цветом, чтобы выделить их на полке. Однако цвет - не гарантия свойств. Красный герметик может быть и обычным, и высокотемпературным. Ориентируйтесь на техлист и температурный класс, указанные на упаковке, а не только на цвет.
Можно ли использовать силиконовый герметик вместо анаэробного на резьбе?
Физически можно нанести, но это не лучший выбор. Силикон эластичен и при вращении болта может прокручиваться вместе с резьбой, не обеспечивая герметичность. Анаэробный герметик создает прочное, неподвижное уплотнение в микронеровностях. Если условия критичны (высокое давление, вибрация, циклирование), используйте именно резьбовой герметик.
Как ускорить отверждение анаэробного герметика?
Повышением температуры: каждые +8 °C сокращают время вдвое. Если герметик полимеризуется 24 часа при 20 °C, при 50 °C это произойдет за 6 часов. Также можно применить активатор (если он совместим с герметиком), что заметно сократит время. Однако преждевременное разворачивание соединения до полного отверждения приведет к потере герметичности.
Выдерживает ли PTFE-лента высокие температуры?
PTFE-лента - в основном механический уплотнитель и держит до 200 °C непрерывно. При правильном наматывании (не менее 4–5 оборотов) она обеспечивает хорошую герметичность. Однако на очень высоких температурах (свыше 250 °C) или при вибрации может дать микротечи. Для критичных приложений лучше комбинировать ленту с анаэробным герметиком.
Заключение
Герметичность резьбовых соединений при высоких температурах - это не вопрос выбора одного универсального продукта, а результат правильного подбора состава под конкретные условия: температуру, среду, режим работы, материал и стандарты. Анаэробные резьбовые герметики работают надежно до 150–250 °C, силиконовые - до 250–300 °C, но каждый имеет свою область применения. Для резьбы выбирайте специализированные резьбовые герметики; для швов и фланцев - силиконовые. Всегда проверяйте совместимость со средой, сверяйте характеристики со стандартами EN 751 или ASTM D5363 и не забывайте о подготовке поверхности и времени отверждения.
Следующий шаг: подберите герметик по таблице температур и сред, загрузите техлист производителя, убедитесь в совместимости с вашей системой и проведите испытание на малом объеме перед полным применением.