Как организовать участок для нанесения покрытий: от технологии до контроля качества
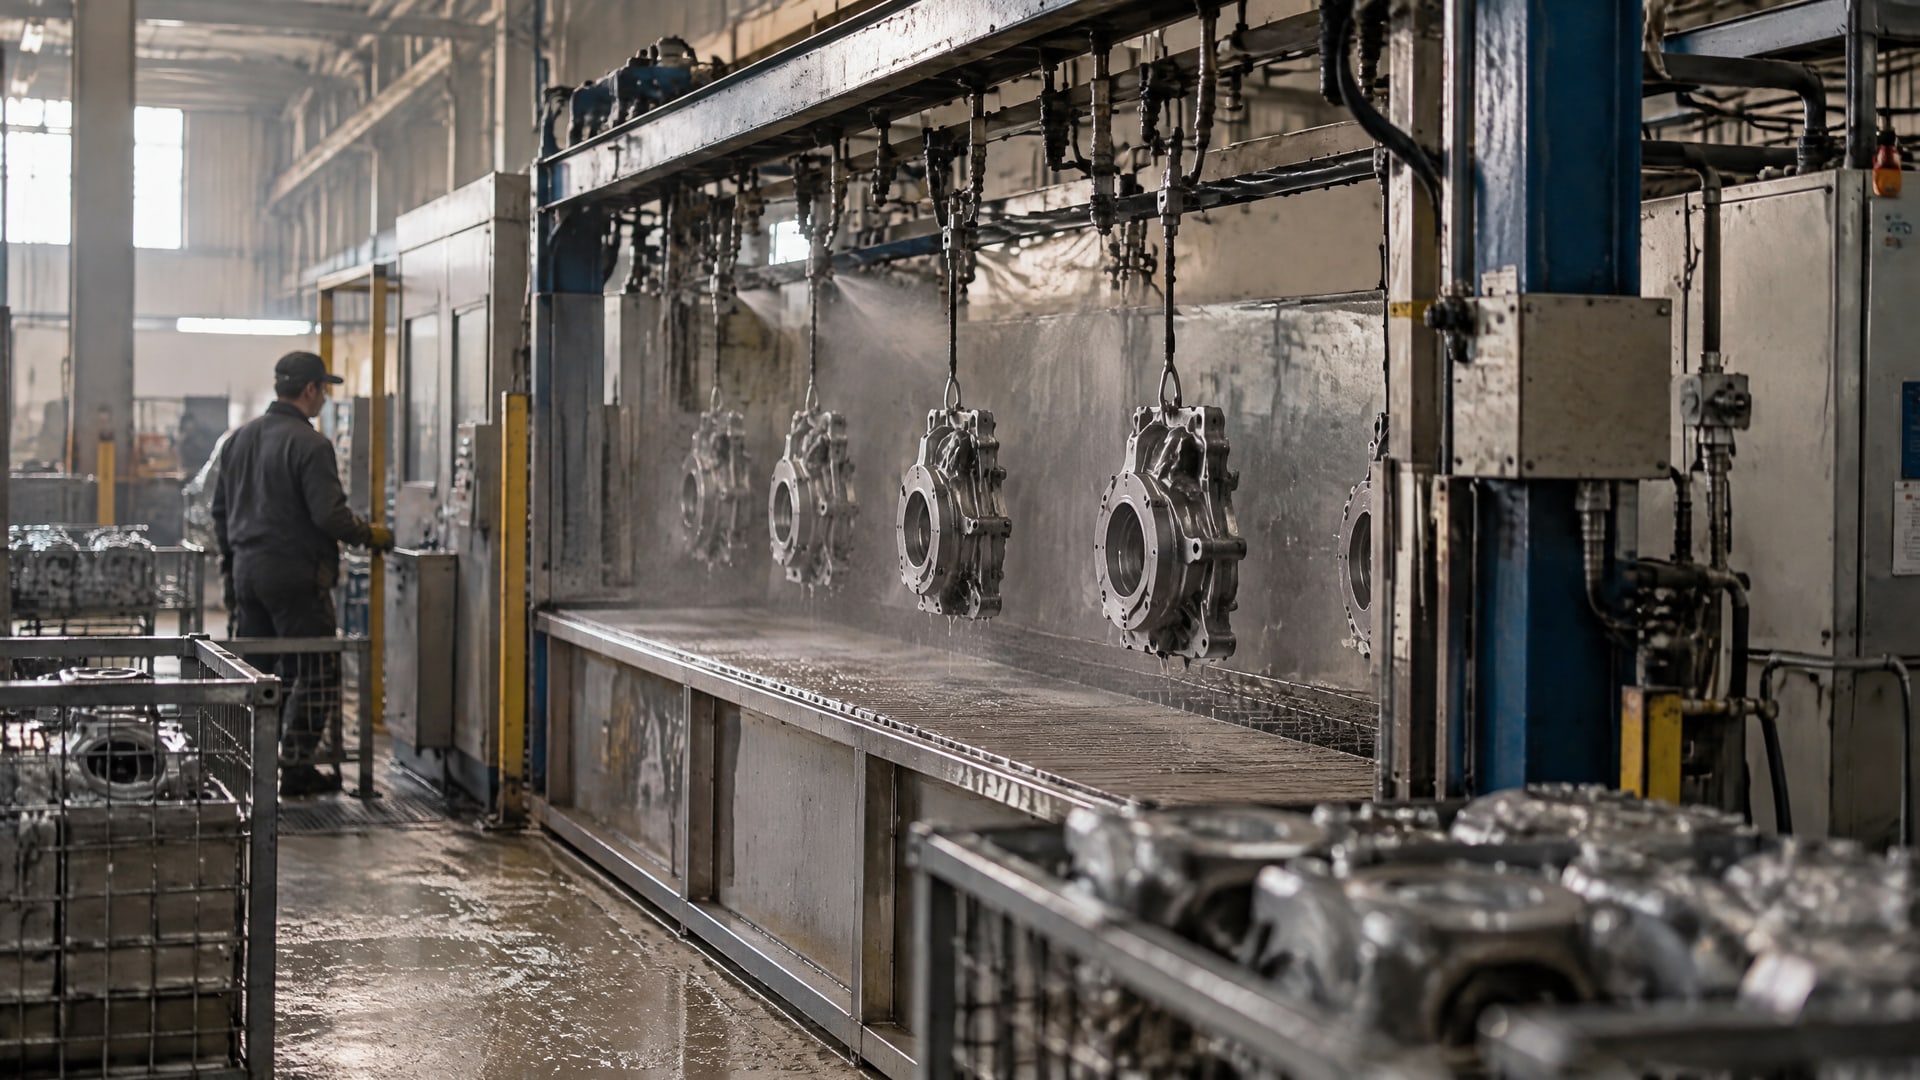
Самостоятельное нанесение покрытий требует не отдельного аппарата, а согласованного участка: подготовка поверхности, нанесение, сушка или полимеризация, контроль качества и, при необходимости, коррозионные испытания. Состав оборудования определяют по типу покрытия, материалу основания и условиям эксплуатации изделия. Сначала фиксируют эти требования и стандарт контроля, затем выбирают технологию и оборудование.
С чего начать подбор оборудования для нанесения покрытий
Подбор оборудования для нанесения покрытий начинают с описания задачи: какое изделие обрабатывают, какое покрытие наносят и в какой среде оно будет работать.
Для покрытия нефтяного оборудования важны не только коррозионные воздействия, но также материал основания, подготовка поверхности, толщина слоя и допустимые дефекты. Эти параметры влияют и на выбор технологии, и на план контроля.
Затем определяют, какой результат должен подтверждать контроль: отсутствие пористости и непрокрасов, адгезию или стойкость к заданной коррозионной среде. Для каждой задачи подбирают метод, а не универсальный прибор. Испытание в солевом тумане помогает выявлять дефекты покрытия и сопоставлять результаты, но не показывает напрямую, сколько изделие прослужит в эксплуатации.
В техническом задании стоит зафиксировать:
тип покрытия и материал основания;
условия эксплуатации и требования к подготовке поверхности;
критерии приемки и методы контроля;
стандарты, которым должны соответствовать процесс и оборудование.
Как собрать технологическую цепочку участка
Для самостоятельной работы производственный участок строят вокруг полного процесса, а не одного этапа нанесения.
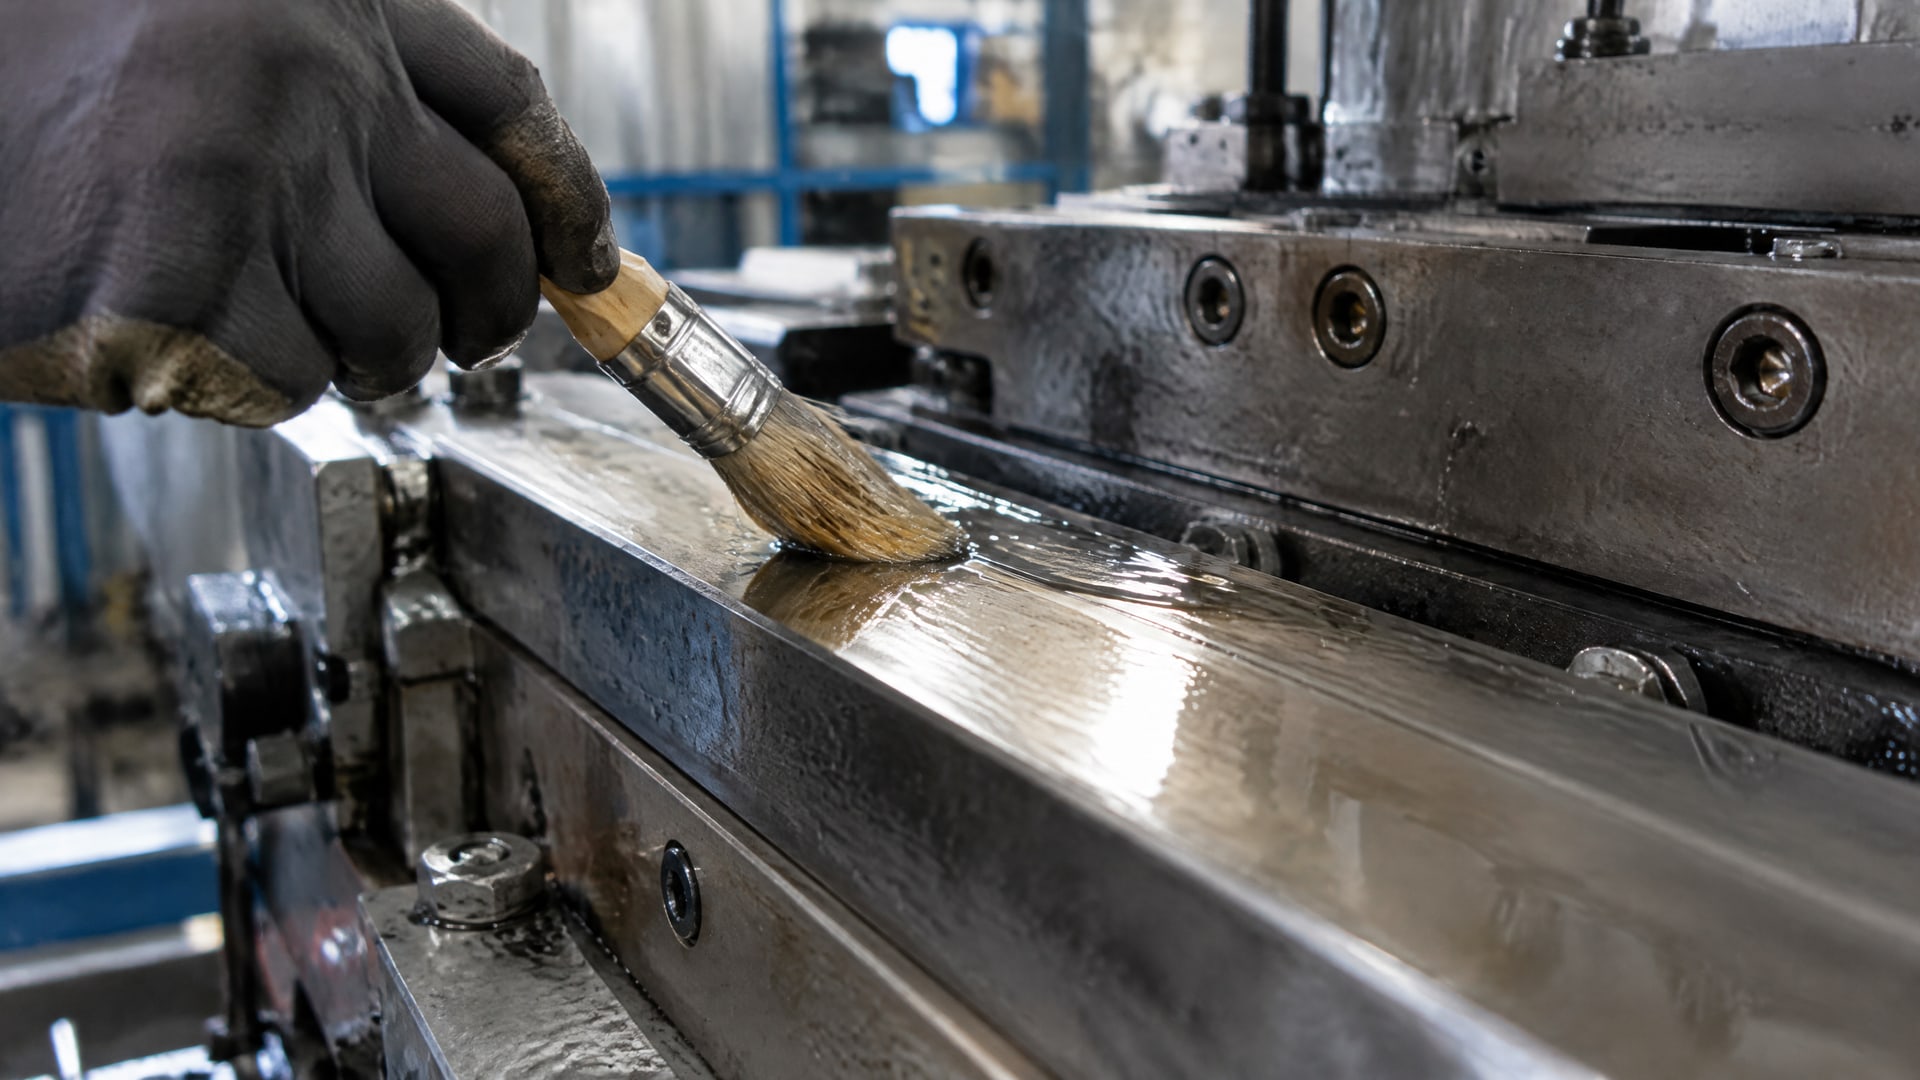
В него могут входить подготовка поверхности, нанесение, сушка или полимеризация и контроль качества. Если исключить подготовку или контроль, нанесенный слой сам по себе не подтвердит соответствие изделия требованиям.
Технологии нельзя считать взаимозаменяемыми. Оборудование для нанесения гальванического покрытия выбирают под гальванический процесс, а оборудование для порошковых покрытий - под нанесение и последующую обработку порошкового слоя. Вакуумные и другие специальные процессы также требуют отдельного подбора. Для каждого варианта сначала описывают маршрут изделия и требования к результату, затем определяют состав участка.
Для порошкового нанесения отдельное внимание уделяют промышленной безопасности. До монтажа и запуска сверяют проект с национальными нормами безопасности и спецификацией производителя, в том числе по вентиляции, электрике, заземлению и работе во взрывоопасной среде. В материалах по безопасности порошковых линий упоминается DIN EN 16985.
Как подобрать оборудование для контроля коррозионной стойкости
Оборудование для контроля коррозионной стойкости выбирают по стандарту и методу испытаний.
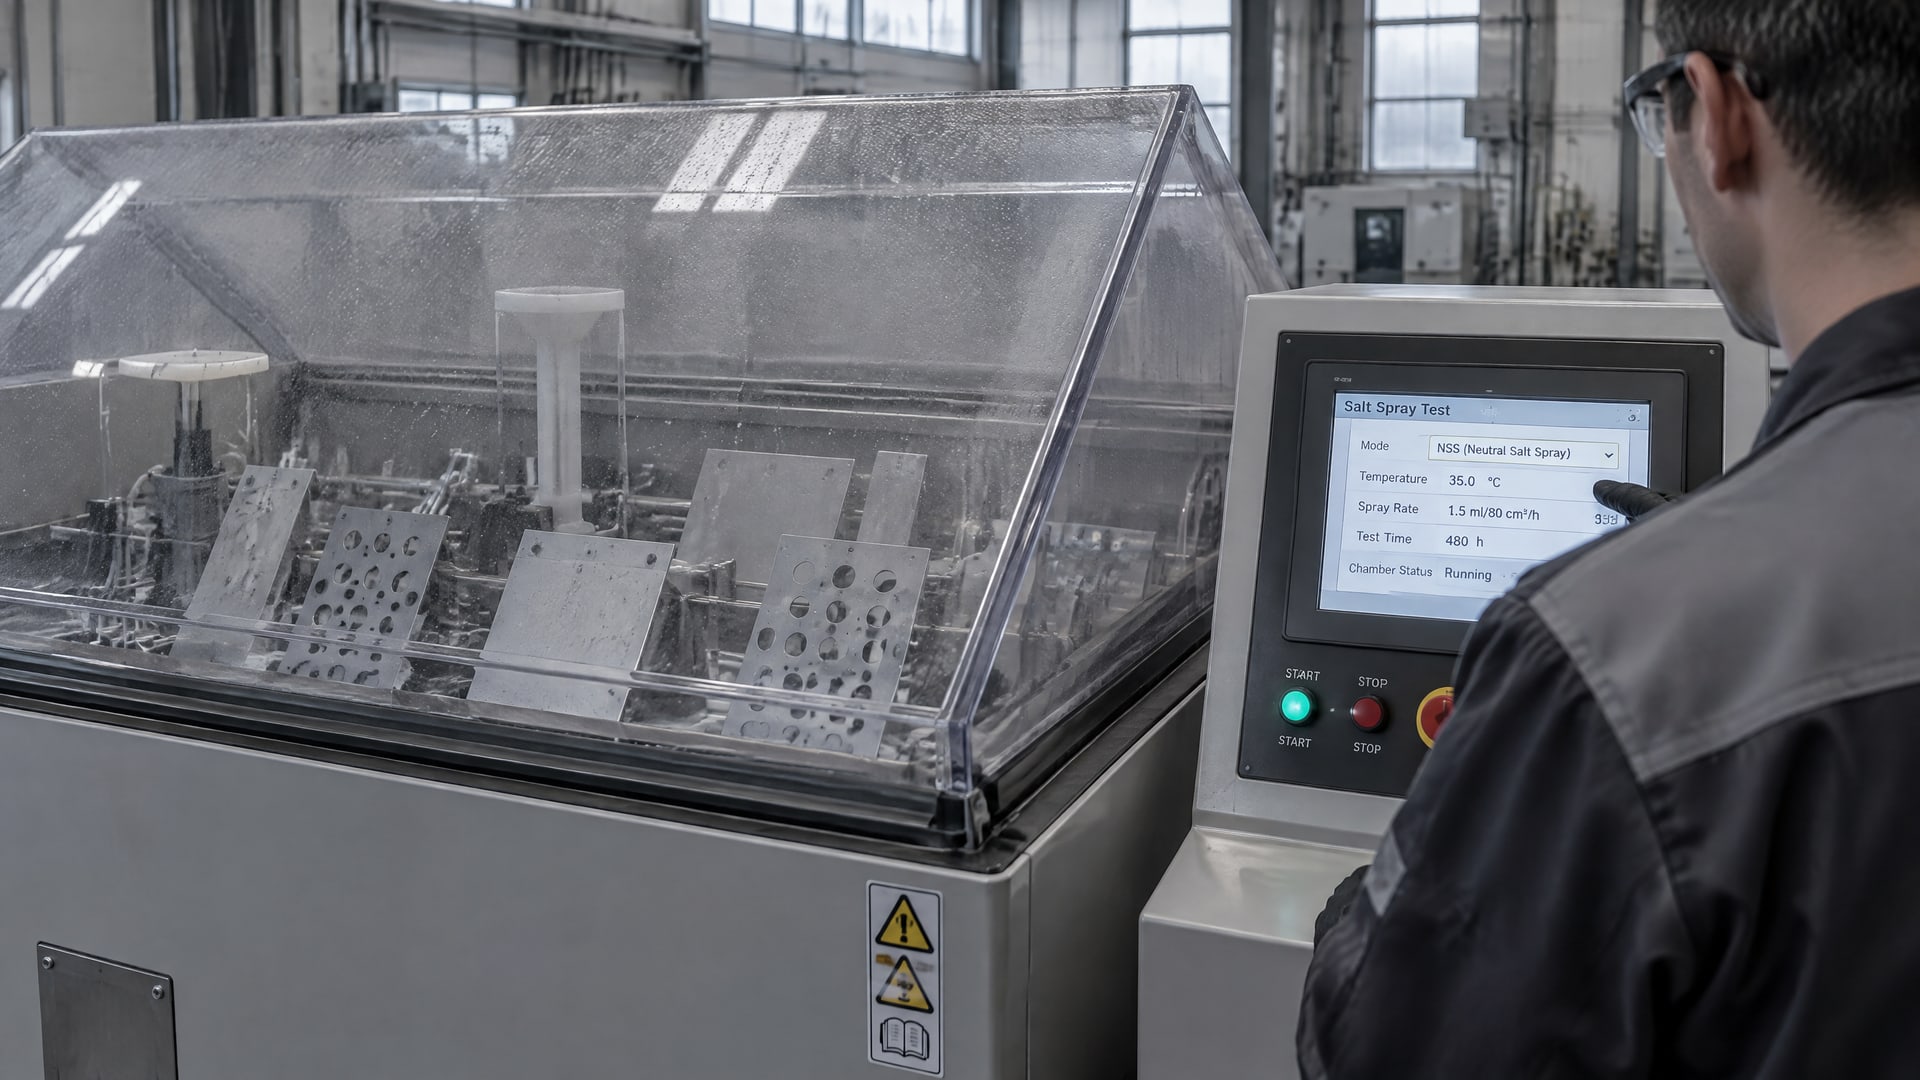
ISO 9227:2022 и ISO 9227:2017 описывают испытания в нейтральном солевом тумане (NSS), уксуснокислом тумане (AASS) и тумане с медным ускорением (CASS). При выборе камеры проверяют, какие именно режимы она поддерживает, а также соответствие требуемым стандартам, включая ASTM B117 и ASTM G85.
Для NSS типовая температура испытания составляет 35 °C; в материалах по методу также приводится раствор хлорида натрия 50 г/л. Эти параметры используют только в контексте соответствующего метода и стандарта. Солевой туман помогает обнаружить пористость, непрокрасы и другие дефекты, но не предназначен для ранжирования материалов по долгосрочной коррозионной стойкости. Часы испытаний нельзя напрямую переводить в срок службы изделия.
Результаты оценивают по заранее выбранным критериям. Для оценки повреждений после испытаний могут применяться ASTM D610, ASTM D1654, ASTM D714 или внутренняя спецификация заказчика. Камера без согласованных критериев приемки не решает задачу контроля: требования к оборудованию и методике нужно определить до закупки.
Когда нужно отдельно оценить антизадирное покрытие стали
Для антизадирного покрытия стали на нефтедобывающем оборудовании подбор начинают с условий контакта и работы узла.
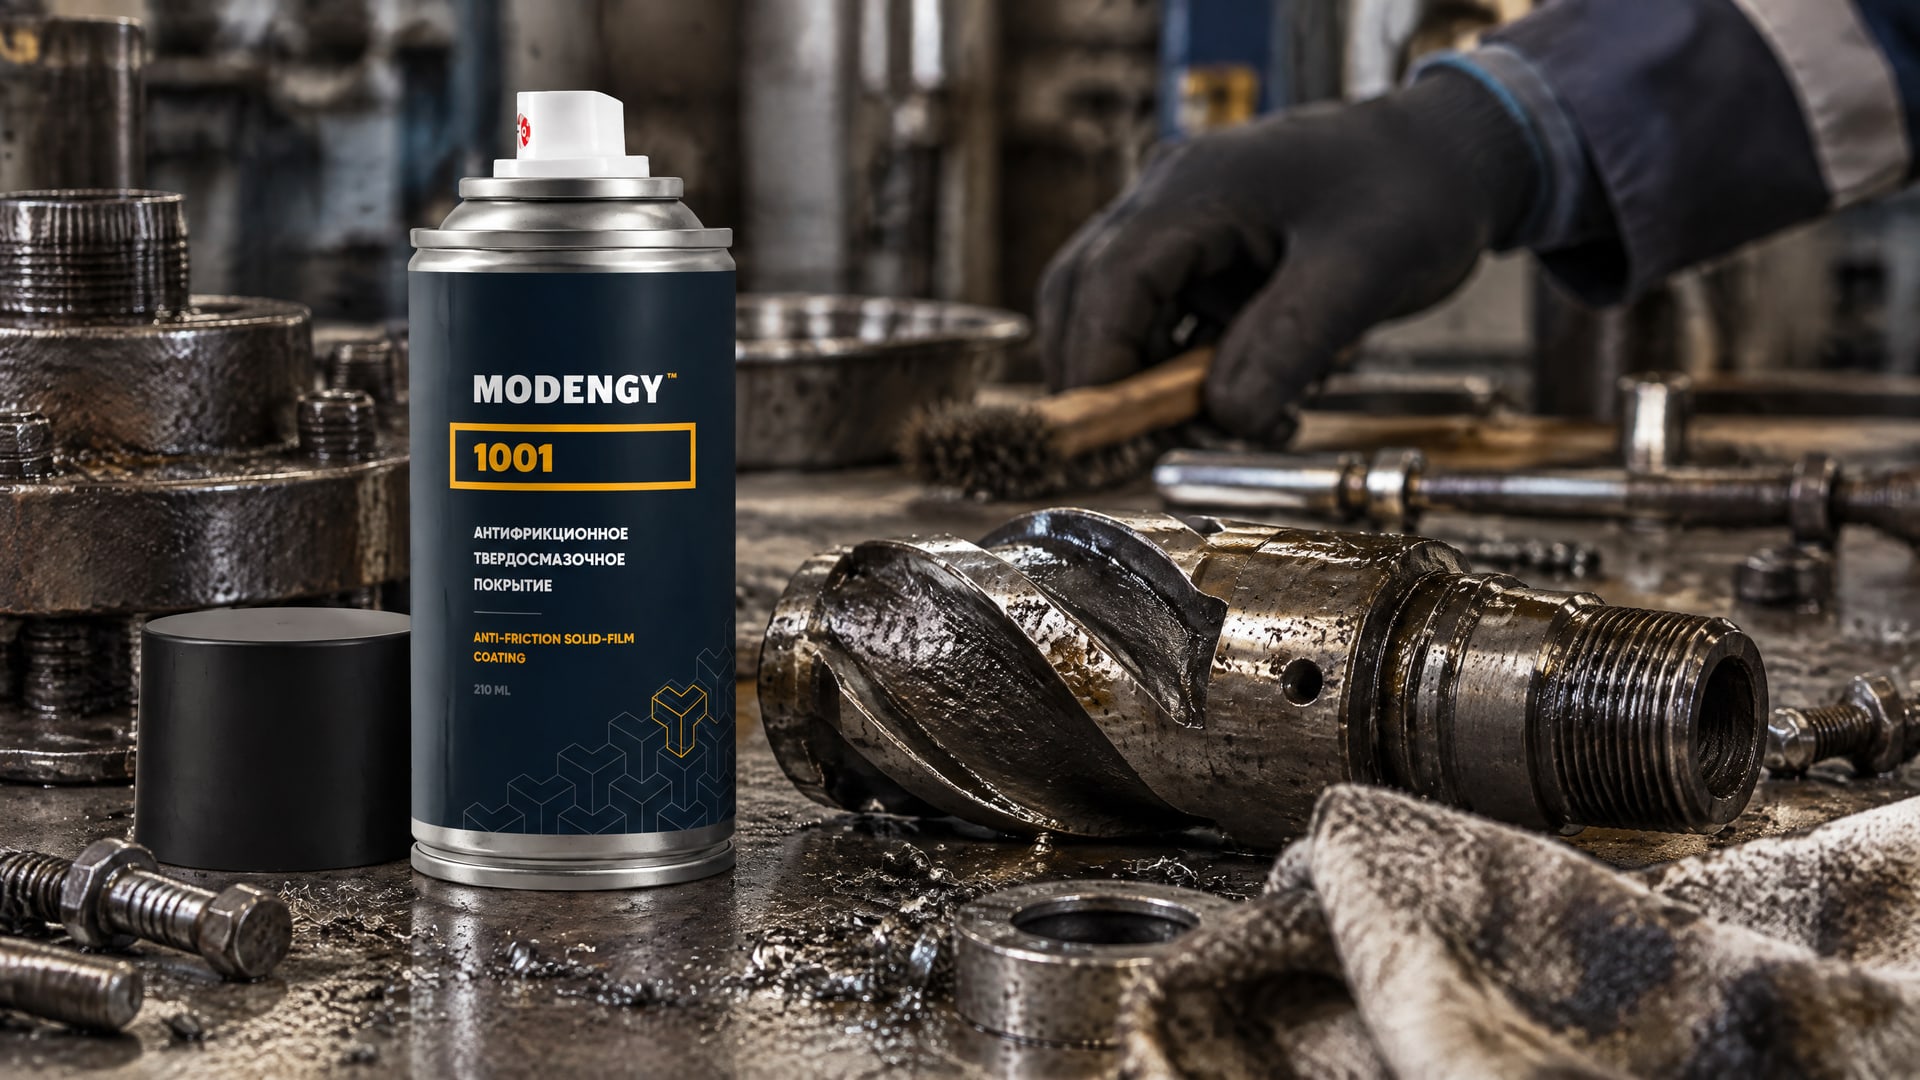
В техническом задании учитывают риск вымывания, фреттинг и холодный пуск, а также основание, подготовку поверхности и допустимые дефекты. Если задача связана с заменой импортного антизадирного покрытия, MODENGY 1001 рассматривают как российский вариант для нефтедобывающего оборудования; его применение связывают с обеспечением антифрикционных свойств.
При этом выбор материала не заменяет проверку технологии нанесения. Сначала уточняют требования к покрытию и подтверждают совместимость процесса с производственными условиями, затем подбирают оборудование и метод контроля. Солевой туман может быть частью проверки коррозионной стойкости, но не заменяет полную квалификацию покрытия под конкретную эксплуатационную среду.
Как принять решение о самостоятельном нанесении
Решение о самостоятельном нанесении принимают после определения процесса, требований к безопасности и возможностей контроля.
Сопоставьте необходимую цепочку оборудования с реальным маршрутом изделия: подготовка, нанесение, сушка или полимеризация, проверка качества. Если для выбранной технологии нужны специальные режимы или испытания, включите соответствующее оборудование и методику в проект до закупки.
Следующий шаг - оформить техническое задание с типом покрытия, основанием, условиями эксплуатации, стандартами и критериями приемки. По этому документу можно сравнивать предложения поставщиков по составу участка и поддерживаемым режимам, а не только по цене отдельного аппарата.
Подберём материал под вашу задачу.
Опишите узел, условия и режимы — технический специалист предложит конкретную позицию из каталога.