Как растворители и покрытия влияют на смазочные материалы
Если антифрикционное покрытие рядом с базовой смазкой размягчается, отслаивается или теряет рабочие свойства, причиной может быть взаимодействие растворителя или связующего со смазочным слоем. Но по одному симптому нельзя установить источник проблемы: важны состав покрытия, материал детали и способ нанесения. Температурный диапазон смазок тоже нужно оценивать отдельно: он не подтверждает совместимость с растворителем и не определяется одним классом NLGI.
Как проявляется несовместимость растворителя и смазки
Нежелательная реакция может нарушить структуру базовой смазки или адгезию покрытия, то есть сцепление слоя с поверхностью.
Возможные признаки - размягчение, набухание, расслоение или вымывание смазочного слоя. Это не доказывает, что причина именно в растворителе: свойства покрытия также зависят от связующего, состава твердой смазки и технологии нанесения.
В составе антифрикционных покрытий могут быть дисульфид молибдена (MoS2), PTFE или графит, связующее и растворитель. Встречаются нафтовые, эфирные и водные растворители. Поэтому совпадение твердой смазки в покрытии и базовой смазке не гарантирует совместимость: оценивать нужно всю композицию, а не только MoS2.
Почему температурный диапазон смазок не подтверждает совместимость
Температурный диапазон смазок показывает, в каких пределах состав рассчитан на работу, но не отвечает на вопрос о его взаимодействии с растворителем покрытия.
Например, в товарных спецификациях для отдельных графитовых и молибденовых составов указаны диапазоны от -30°F до 840°F, а для аэрозольных форм - от -30°F до 750°F. Это характеристики конкретных составов, а не универсальный температурный диапазон графитовой смазки или покрытия с MoS2.
NLGI 2 также не задает температурную стойкость: для смазок этого класса встречаются диапазоны менее 250°F, от 250°F до 499°F и от 500°F до 999°F. В одном из высокотемпературных составов на основе MoS2 и графита указаны NLGI 2 и рабочий диапазон от -20°F до +500°F, а температура каплепадения составляет 500°F (260°C). Эти данные нельзя переносить на любую смазку того же класса.
Что проверить перед нанесением покрытия
Совместимость растворителя и смазки проверяют на конкретной паре материалов и при выбранном процессе нанесения.
До обработки детали нужно сверить состав покрытия, сведения о растворителе и связующем, материал подложки и рабочую среду. Если в узле уже есть базовая смазка, важно оценить ее состояние после контакта с покрытием, а также сохранность самого слоя.
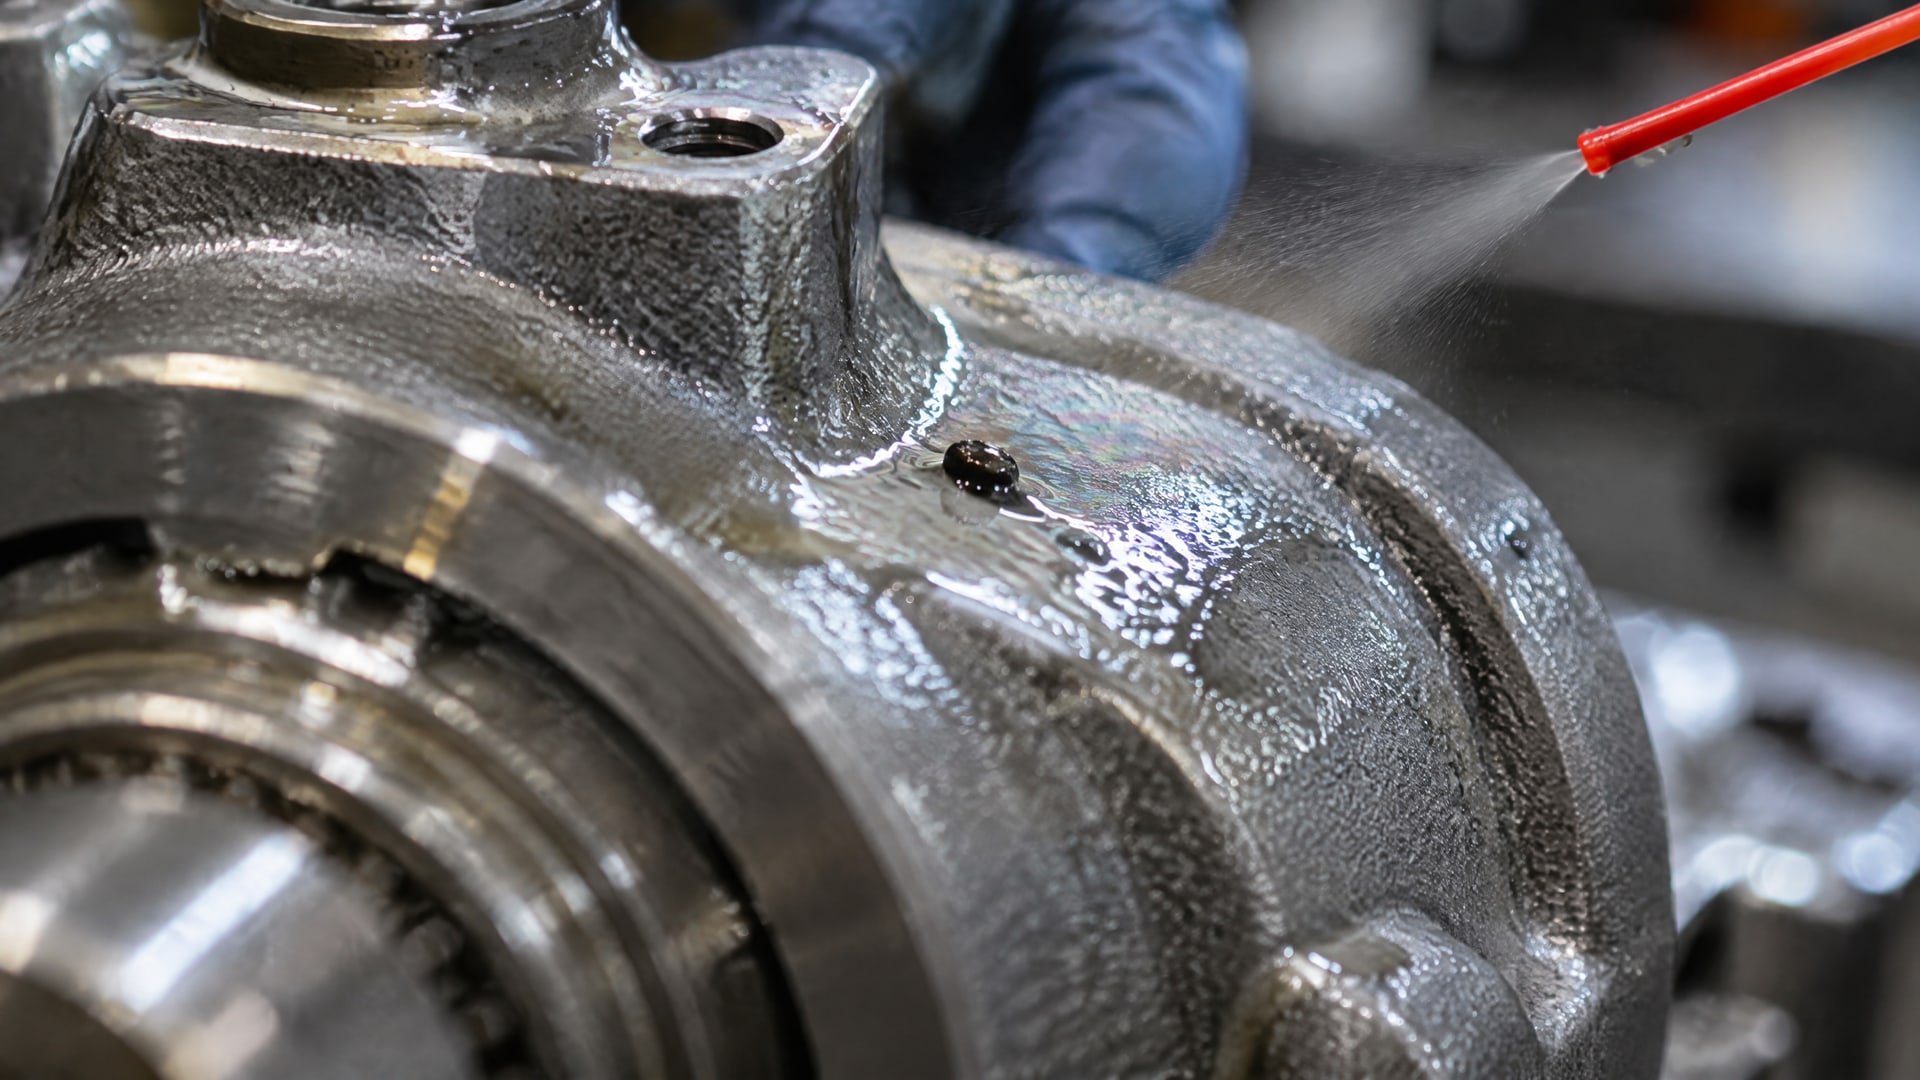
Для дисульфида молибдена способ нанесения - не второстепенная деталь. Покрытие может наноситься методом impingement, распылением или как порошок со связующим; свойства слоя зависят от порошка, связующего, носителя и процесса. Стандарт SAE AMS2526 описывает тонкую смазывающую пленку из тонкоизмельченного MoS2 в термостойком неорганическом связующем, наносимую методом impingement. Это описание конкретного процесса, а не подтверждение совместимости с любой базовой смазкой.
Как подобрать решение и устранить проблему
Если обнаружены признаки взаимодействия, сначала уточняют, затрагивает ли изменение смазку, покрытие или оба материала.
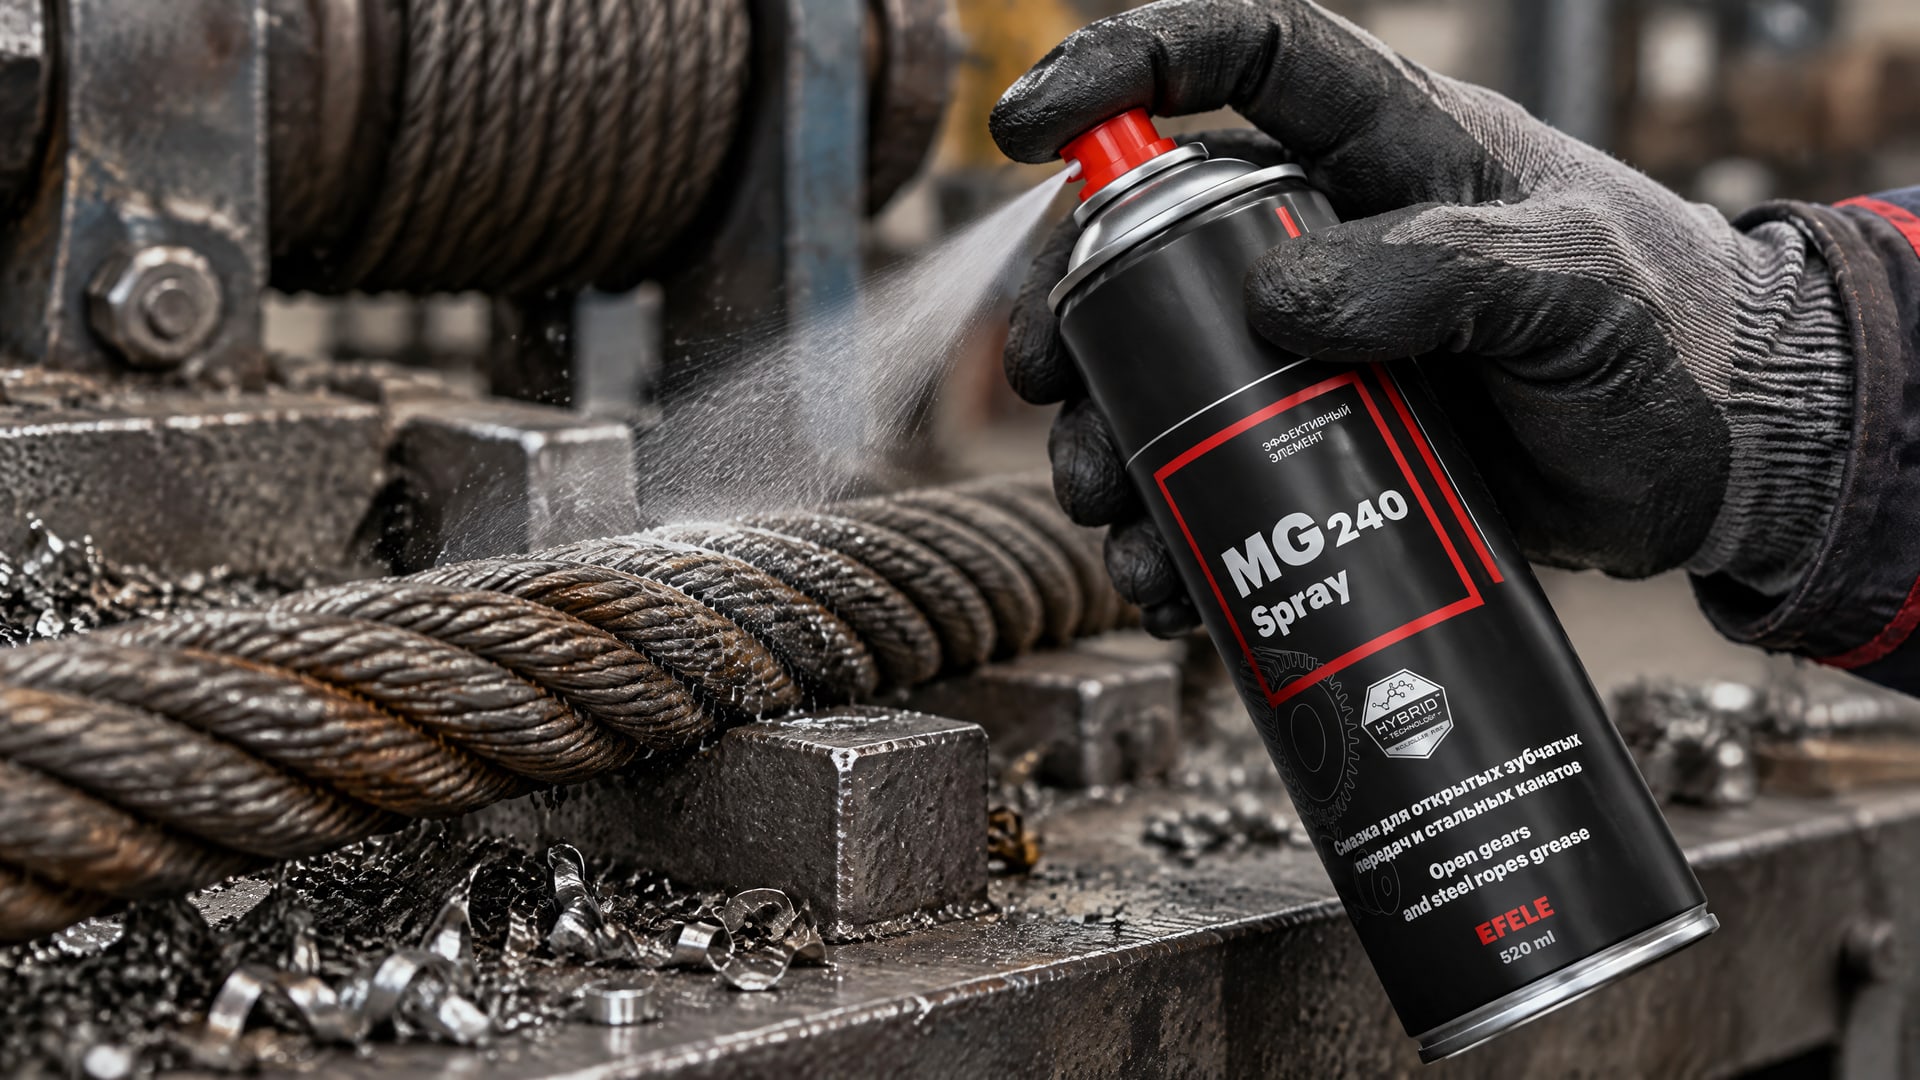
Затем проверяют, подходит ли связующее и растворитель к материалу детали и среде применения, и уточняют технологию нанесения. Для распыления антифрикционных покрытий контролируют не только удобство нанесения: процесс влияет на свойства конечного слоя.
Если задача связана с нанесением MoS2 на стальные канаты, а нежелательное вымывание, фреттинг или затрудненный холодный пуск мешают работе, аэрозольный формат может быть удобен в производственном процессе. Для этой задачи применяют EFELE MG-240 Spray; его выбор не заменяет проверку совместимости с уже нанесенной базовой смазкой.
| Вариант | На что обратить внимание |
|---|---|
| Литиевая смазка | Проверить ее взаимодействие с растворителем и связующим выбранного покрытия |
| Молибденовая паста | Уточнить состав и условия применения; наличие MoS2 само по себе не подтверждает совместимость |
| Антифрикционное покрытие | Оценить подложку, рабочую среду и технологию нанесения |
| EFELE AF-511 Spray | Гибридное сухое покрытие на основе дисульфида молибдена и графита; температурные свойства сверять с карточкой товара |
Как провести повторный контроль
После корректировки технологии оценивают состояние покрытия и смазочного слоя на обработанной детали.
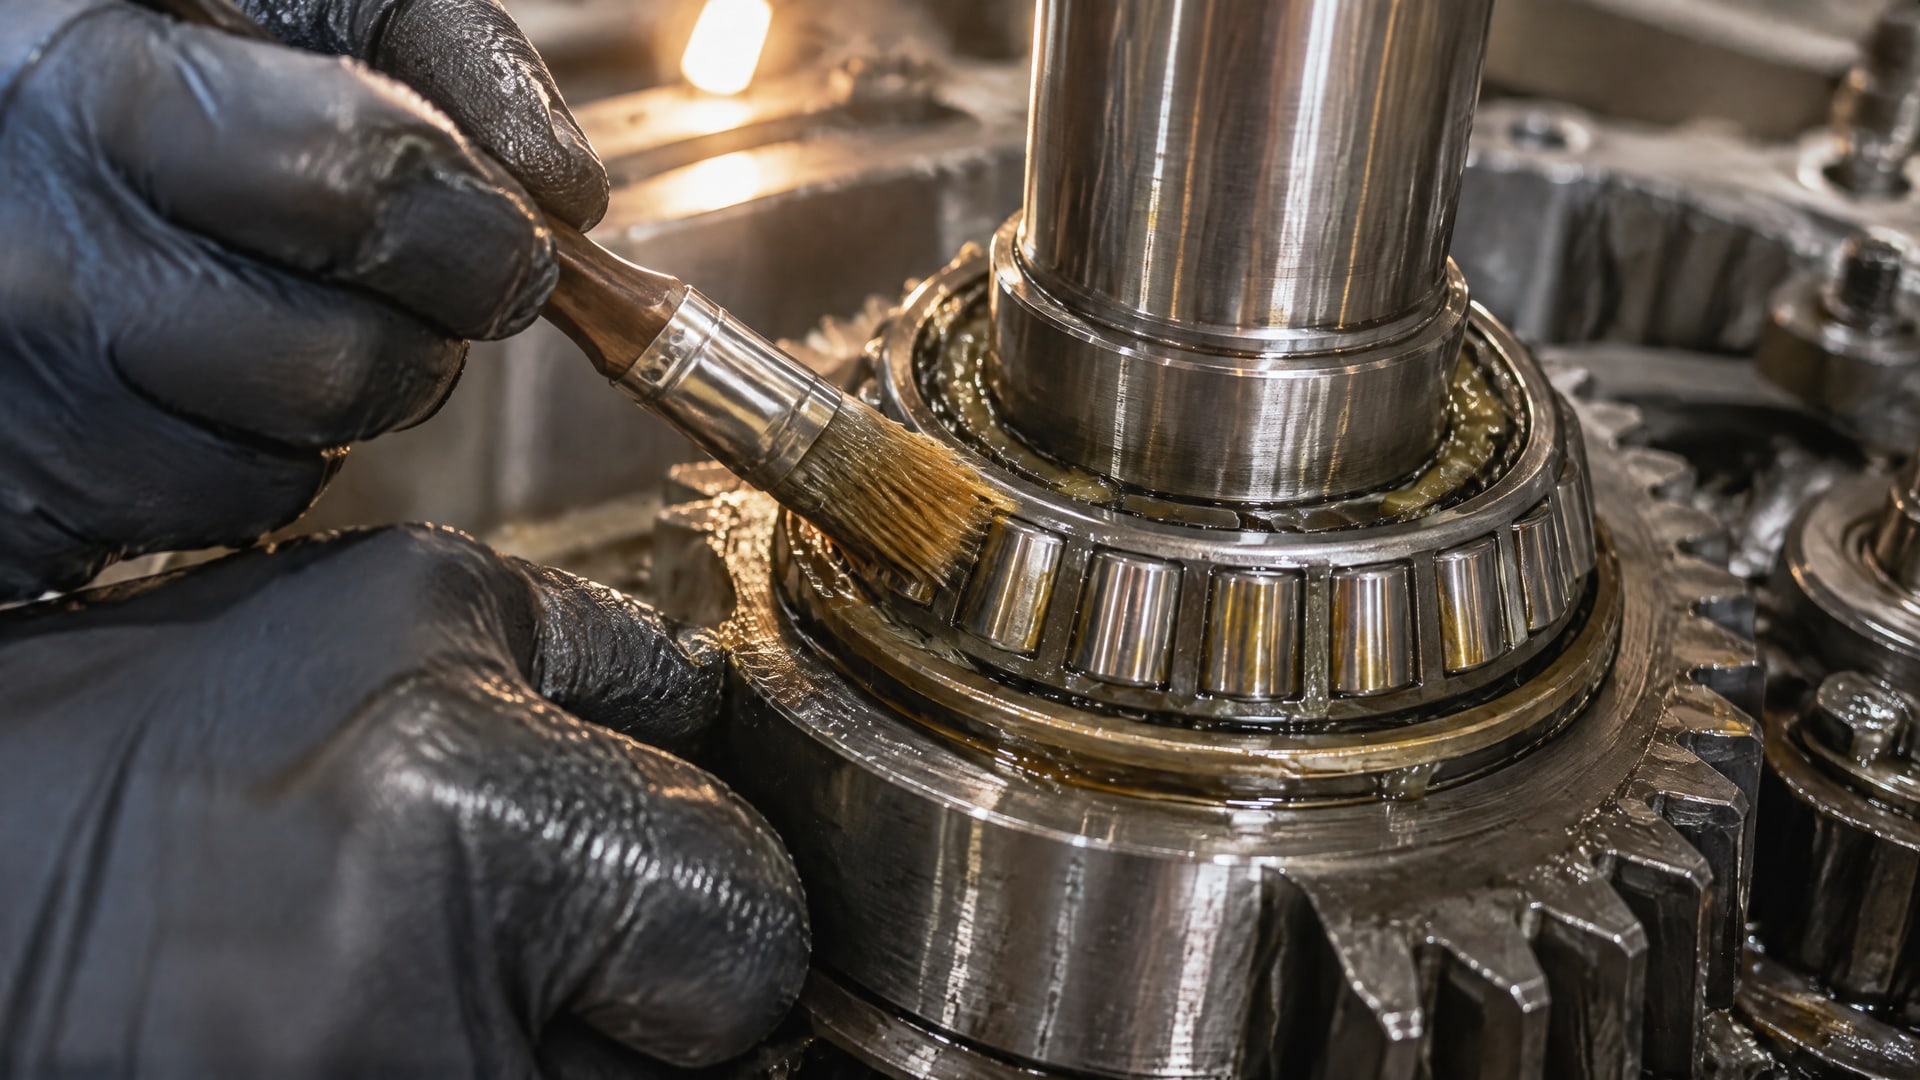
Проверяют, не появились ли размягчение, расслоение, вымывание или ухудшение сцепления покрытия с подложкой. Отдельно сверяют температурные пределы конкретной смазки и покрытия: графитовая, медная и молибденовая композиции не взаимозаменяемы только на основании их температурных диапазонов. Решение принимают по сочетанию материалов, условий работы и подтвержденного процесса нанесения.
Подберём материал под вашу задачу.
Опишите узел, условия и режимы — технический специалист предложит конкретную позицию из каталога.