Отличить оригинал герметика от подделки по цвету, запаху или консистенции нельзя: эти признаки могут совпадать. На производстве проверяют маркировку и прослеживаемость партии, сопоставляют документы с техническими требованиями, а свойства подтверждают испытаниями. Такой подход помогает выявить несоответствие до того, как герметик попадет в ответственный узел.
Статья пригодится инженерам, техническим специалистам и закупщикам, которые проводят входной контроль анаэробных составов для металлических соединений. Ниже разобраны признаки подозрительной упаковки, документы и стандарты, параметры испытаний и порядок проверки качества герметика в условиях предприятия.
Как отличить оригинальный герметик: первичная проверка
Первичная проверка нужна, чтобы выявить основания для дополнительного контроля, а не вынести окончательное заключение о подлинности.
У анаэробных составов цвет, запах и консистенция сами по себе не доказывают ни оригинальность, ни соответствие техническим характеристикам. Поэтому сравнение с привычным образцом полезно только как предварительное наблюдение, но не заменяет документы и испытания.
Анаэробные герметики отверждаются в отсутствие воздуха и применяются для металлических трубных соединений. Это описание технологии, а не признак подлинности: такой же принцип может заявлять поставщик контрафактной промышленной химии. Проверять следует конкретную партию и ее пригодность для заданных условий работы.
При первичном осмотре сопоставьте:
Наименование продукта и назначение с заказом и спецификацией узла.
Номер партии, дату выпуска и срок годности на таре, этикетке и в документах.
Состояние крышки, шва тары, пломб и защитных элементов.
Качество печати, размеры этикетки и следы ее переклеивания.
Физические свойства продукта с описанием в технической документации.
Расхождение в маркировке, поврежденная пломба или следы повторного вскрытия - основание приостановить приемку и запросить подтверждение у поставщика. Даже если упаковка выглядит аккуратно, это не подтверждает соответствие состава заявленным параметрам. И наоборот, визуальное отличие не всегда само по себе доказывает подделку: его нужно оценивать вместе с номером партии и документами.
Проверка должна отвечать на два разных вопроса: подлинна ли поставленная партия и подходит ли состав для конкретного соединения. Первое связано с прослеживаемостью и подтверждением поставки, второе - с техническими характеристиками и испытаниями. Если эти задачи смешать, можно пропустить либо сомнительное происхождение продукта, либо его несоответствие условиям эксплуатации.
Как проверить упаковку и прослеживаемость партии
Прослеживаемость связывает тару с документами и результатами испытаний.
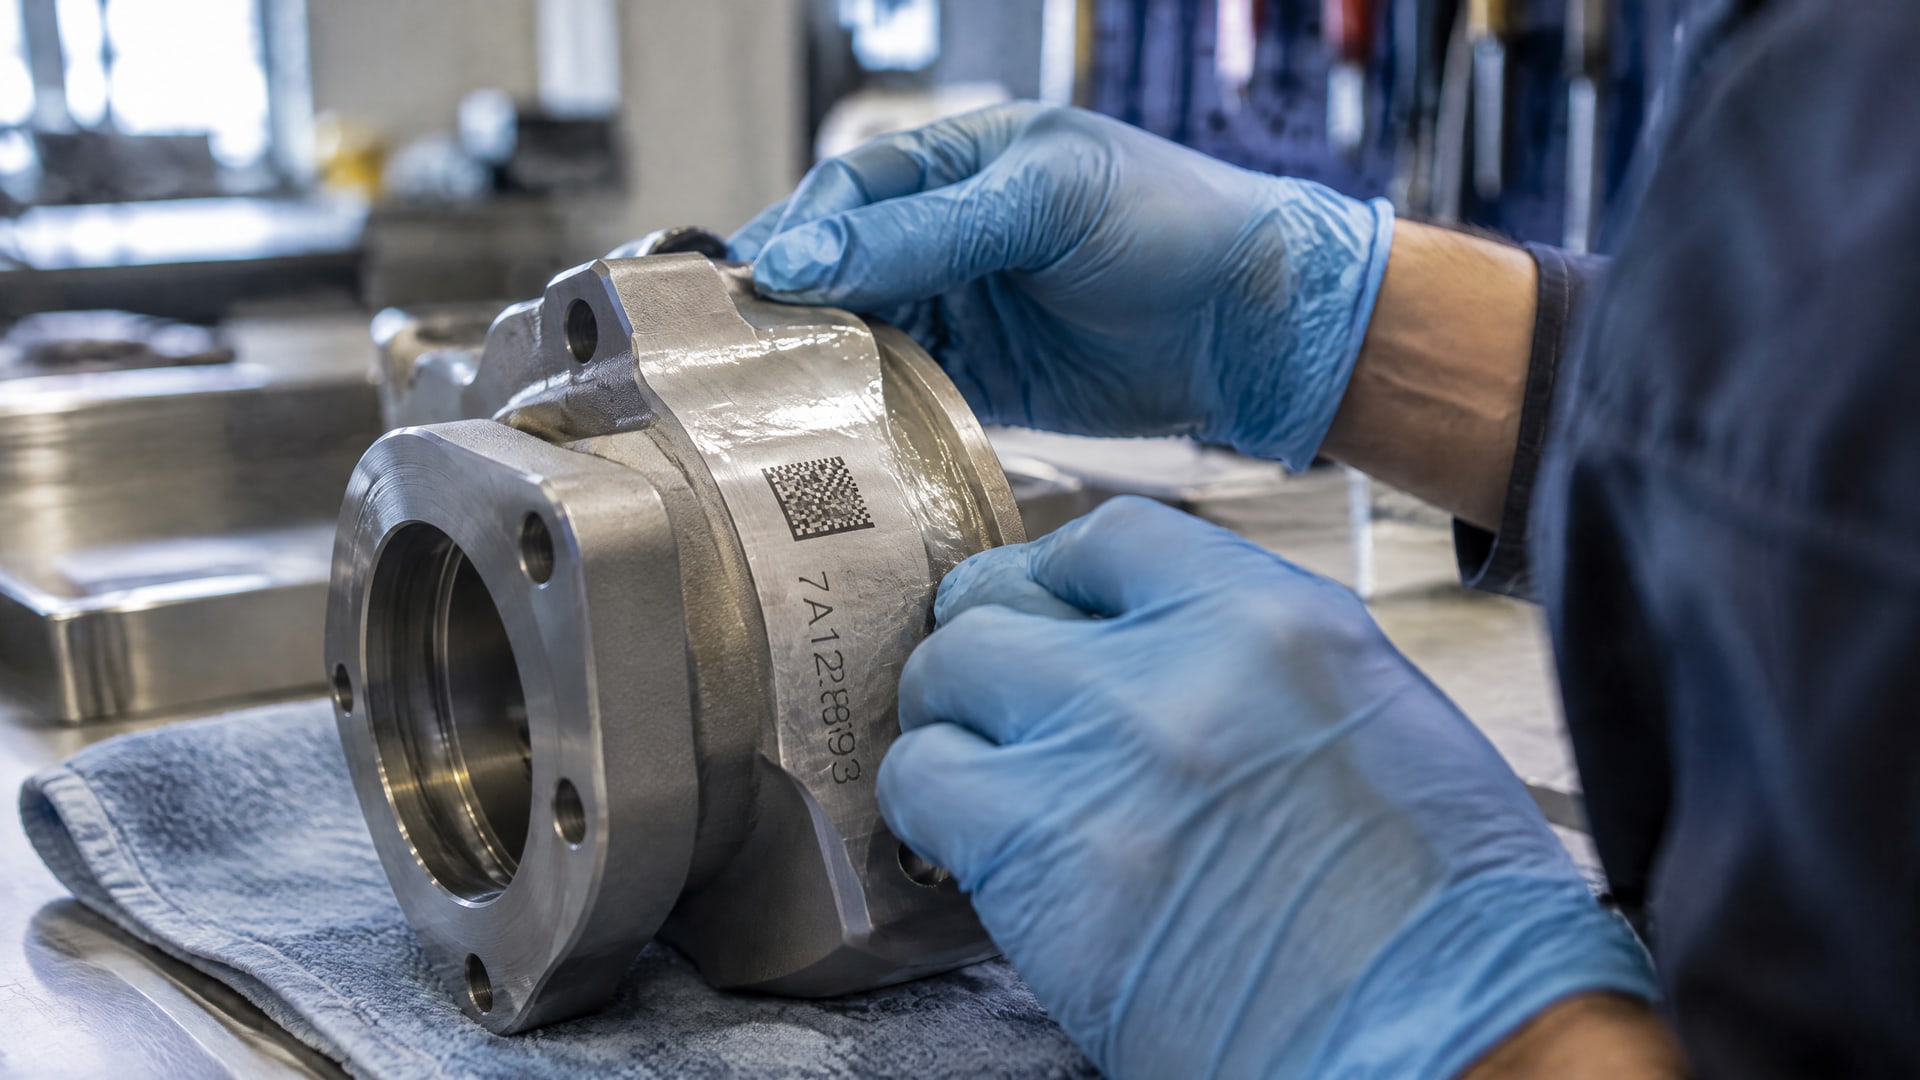
Для закупщика это способ убедиться, что паспорт качества относится именно к полученной партии, а для инженера - возможность сопоставить фактические свойства материала с требованиями к соединению. Проверка должна охватывать не только этикетку, но и данные на таре, сопроводительные документы и сведения от поставщика.
Сверьте номер партии и остальные идентификационные данные на упаковке с паспортом качества и сертификатом анализа. Проверьте дату выпуска и срок годности, а также убедитесь, что этикетка не переклеена и защитные элементы не повреждены. Если в документах указан один номер партии, а на таре другой, использовать материал до выяснения расхождения не следует.
Визуальный осмотр включает качество печати и размеры этикетки, состояние крышки и шва тары, наличие пломб и защитных элементов. Следы клея, повреждения, повторное вскрытие или несоответствие оформления описанию поставщика требуют дополнительной проверки. Однако упаковочные признаки не заменяют анализ состава: аккуратная тара сама по себе не гарантирует подлинность содержимого.
Уточните у поставщика, может ли он подтвердить происхождение партии и предоставить относящиеся к ней документы. Для сравнения стабильности характеристик полезно запросить три последовательных сертификата анализа партии, COA, если такая документация предусмотрена. В них могут быть отражены вязкость, момент срыва через 24 часа и показатель заполнения зазора. Сопоставление данных по нескольким партиям помогает заметить расхождения, но не отменяет испытания поступившего материала.
При обнаружении несоответствия зафиксируйте маркировку и состояние тары, отложите партию отдельно и запросите разъяснение у поставщика. До подтверждения номера партии и срока годности не смешивайте материал с принятыми запасами и не передавайте его на производственный участок. Такой порядок сохраняет связь между упаковкой, документами и результатами последующей проверки.
Какие документы и стандарты проверять
Документы нужно оценивать по назначению герметика и условиям работы соединения.
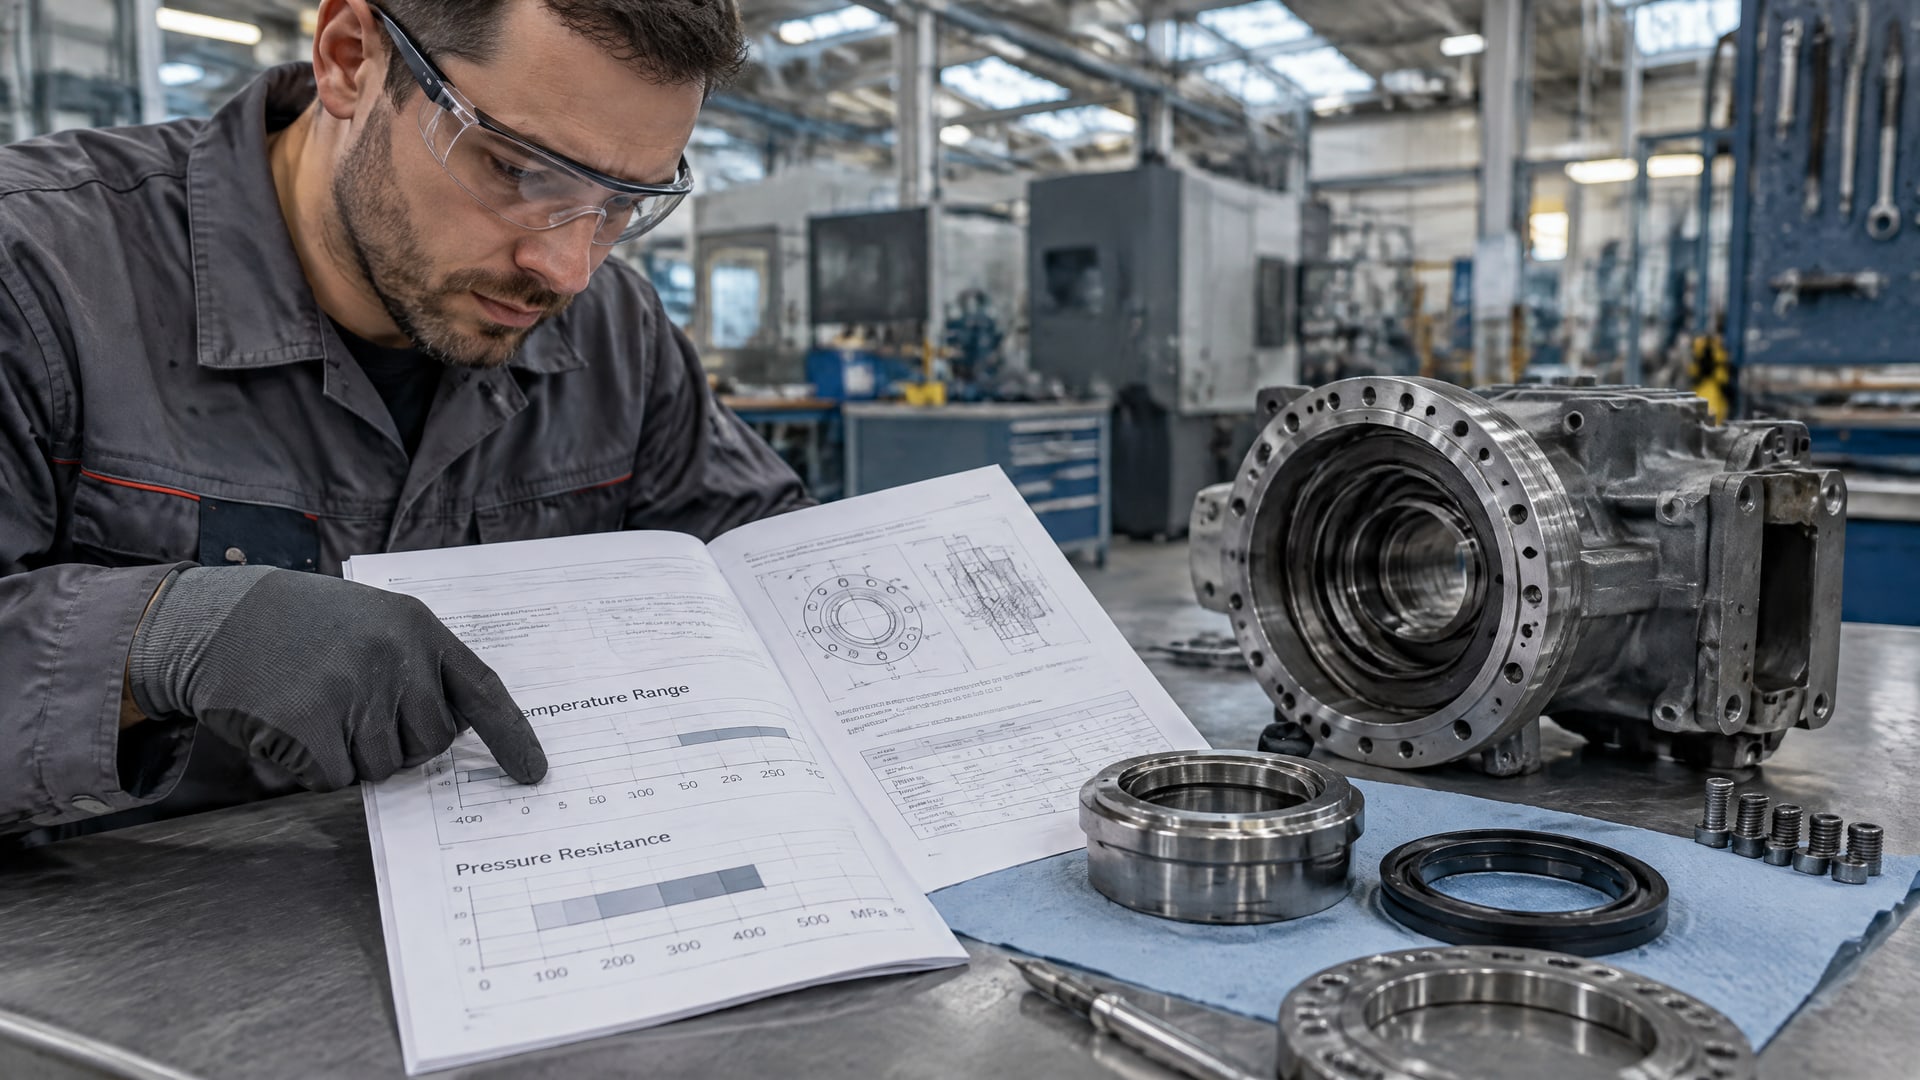
Маркетинговое описание не заменяет техническую спецификацию: для выбора важны герметичность, диапазон температур, класс рабочей среды и стойкость к давлению. Если документ содержит только общие сведения о продукте, запросите данные, которые позволяют сравнить его с требованиями конкретного узла.
Для анаэробных составов, предназначенных для металлических резьбовых соединений, применяют EN 751-1. Этот стандарт задает требования и методы испытаний для уплотнения резьбы, в том числе в газовых и горячеводных системах. В европейской классификации указаны температурные классы T1–T5, охватывающие диапазон примерно от -10°C до +150°C, а среди классов среды есть G для газа. Эти обозначения следует соотносить с заявленной областью применения конкретного продукта, а не трактовать как универсальную характеристику всех анаэробных герметиков.
ISO 10964 используют для измерения разрушающего и преобладающего момента после отверждения. Уточните, какой метод применялся, при каких условиях проводили испытание и к какой партии относятся результаты. Само упоминание стандарта в документе не доказывает, что конкретная поставка прошла проверку: значение имеют протокол и его связь с номером партии.
Наличие ISO 9001 в документации указывает на систему менеджмента качества предприятия-производителя. Это не подтверждает подлинность конкретной тары или партии. Поэтому запрашивайте паспорт качества или COA, а также независимый протокол испытаний с указанием метода, условий и лаборатории. В документах должны быть сведения, достаточные для проверки заявленных характеристик, а не только общий перечень стандартов и сертификатов.
Сверяйте данные с техническим заданием узла: назначением состава, металлами, рабочей средой, температурой и давлением. Если поставщик ссылается на стандарт, не относящийся к заданному применению, попросите объяснить, какие именно свойства подтверждены. Универсального ISO для всех анаэробных герметиков нет: требования и методы зависят от задачи и типа соединения.
Какие испытания подтверждают качество герметика
Проверка качества герметика не сводится к одному тесту.
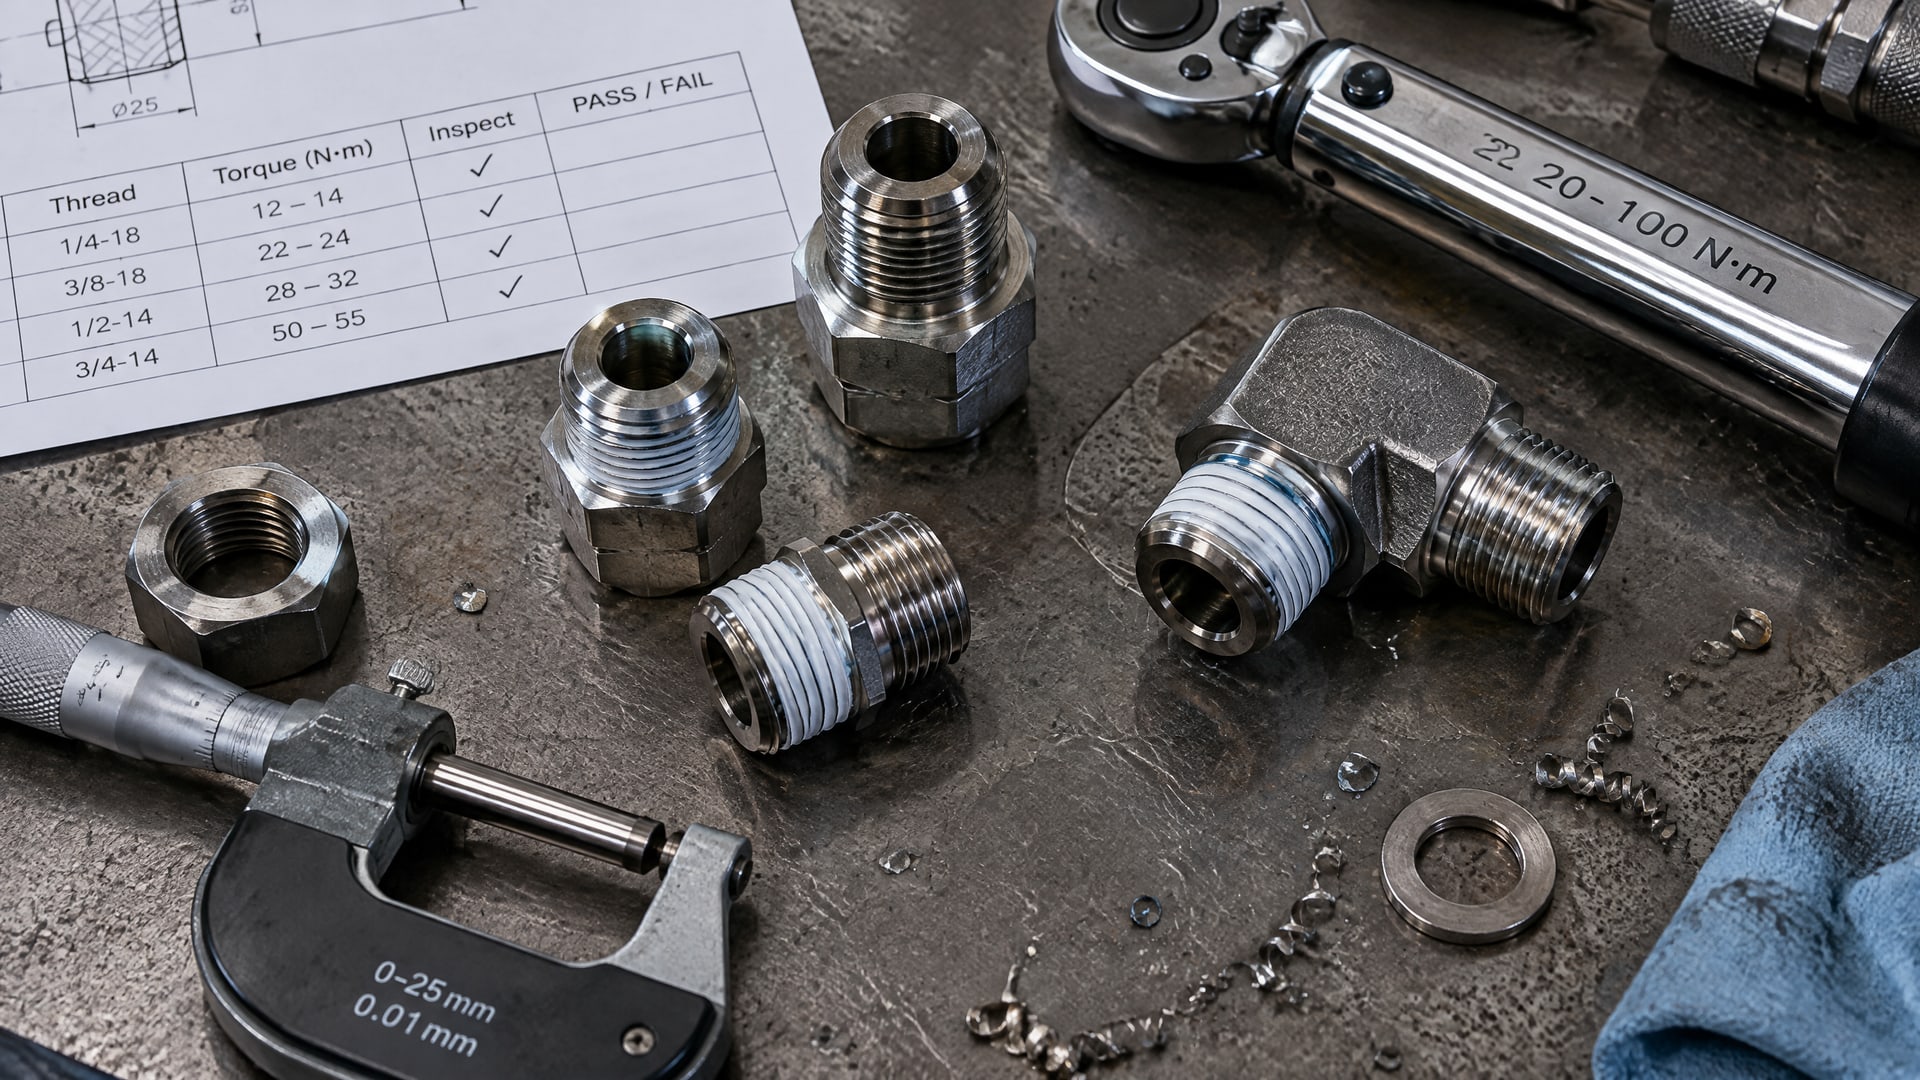
Набор испытаний выбирают по назначению состава и условиям эксплуатации, а результаты сравнивают с паспортом продукта и требованиями к соединению. Если параметры не определены заранее, даже корректно проведенное испытание не даст однозначного ответа о пригодности материала.
Для резьбового соединения можно оценивать герметичность и момент срыва после отверждения. ISO 10964 описывает измерение разрушающего и преобладающего момента. При сопоставлении результатов учитывают методику, время отверждения и условия испытания: без этих данных цифра в протоколе малоинформативна.
Для контроля герметичности в одном из технических материалов приводится испытание давлением 250 bar в течение 30 минут без утечек. Там же описано термоциклирование от -20°C до +120°C с сохранением давления. Это примеры контрольных условий, а не универсальные нормативы для любого анаэробного герметика. Применять их можно, если они соответствуют требованиям узла и согласованы с технической спецификацией.
Проверяйте и другие характеристики, если они важны для соединения:
Вязкость и внешний вид - в сравнении с данными технической документации.
Момент срыва - по установленной методике после заданного времени отверждения.
Заполнение зазора - с учетом допустимых размеров зазора для узла.
Герметичность - при условиях, близких к рабочим.
Температурную стойкость - с учетом диапазона эксплуатации и термоциклирования.
Для закупщика важна не только итоговая цифра, но и повторяемость результатов по партиям. Поэтому полезно сопоставлять сертификаты анализа и протоколы испытаний, обращая внимание на отклонения вязкости, момента срыва и заполнения зазора. При расхождении с паспортными данными партию направляют на дополнительную проверку, а не признают соответствующей по внешнему виду.
Входной контроль анаэробного герметика на производстве
На производстве проверку удобно разделить на документальный контроль, осмотр упаковки и испытание материала.
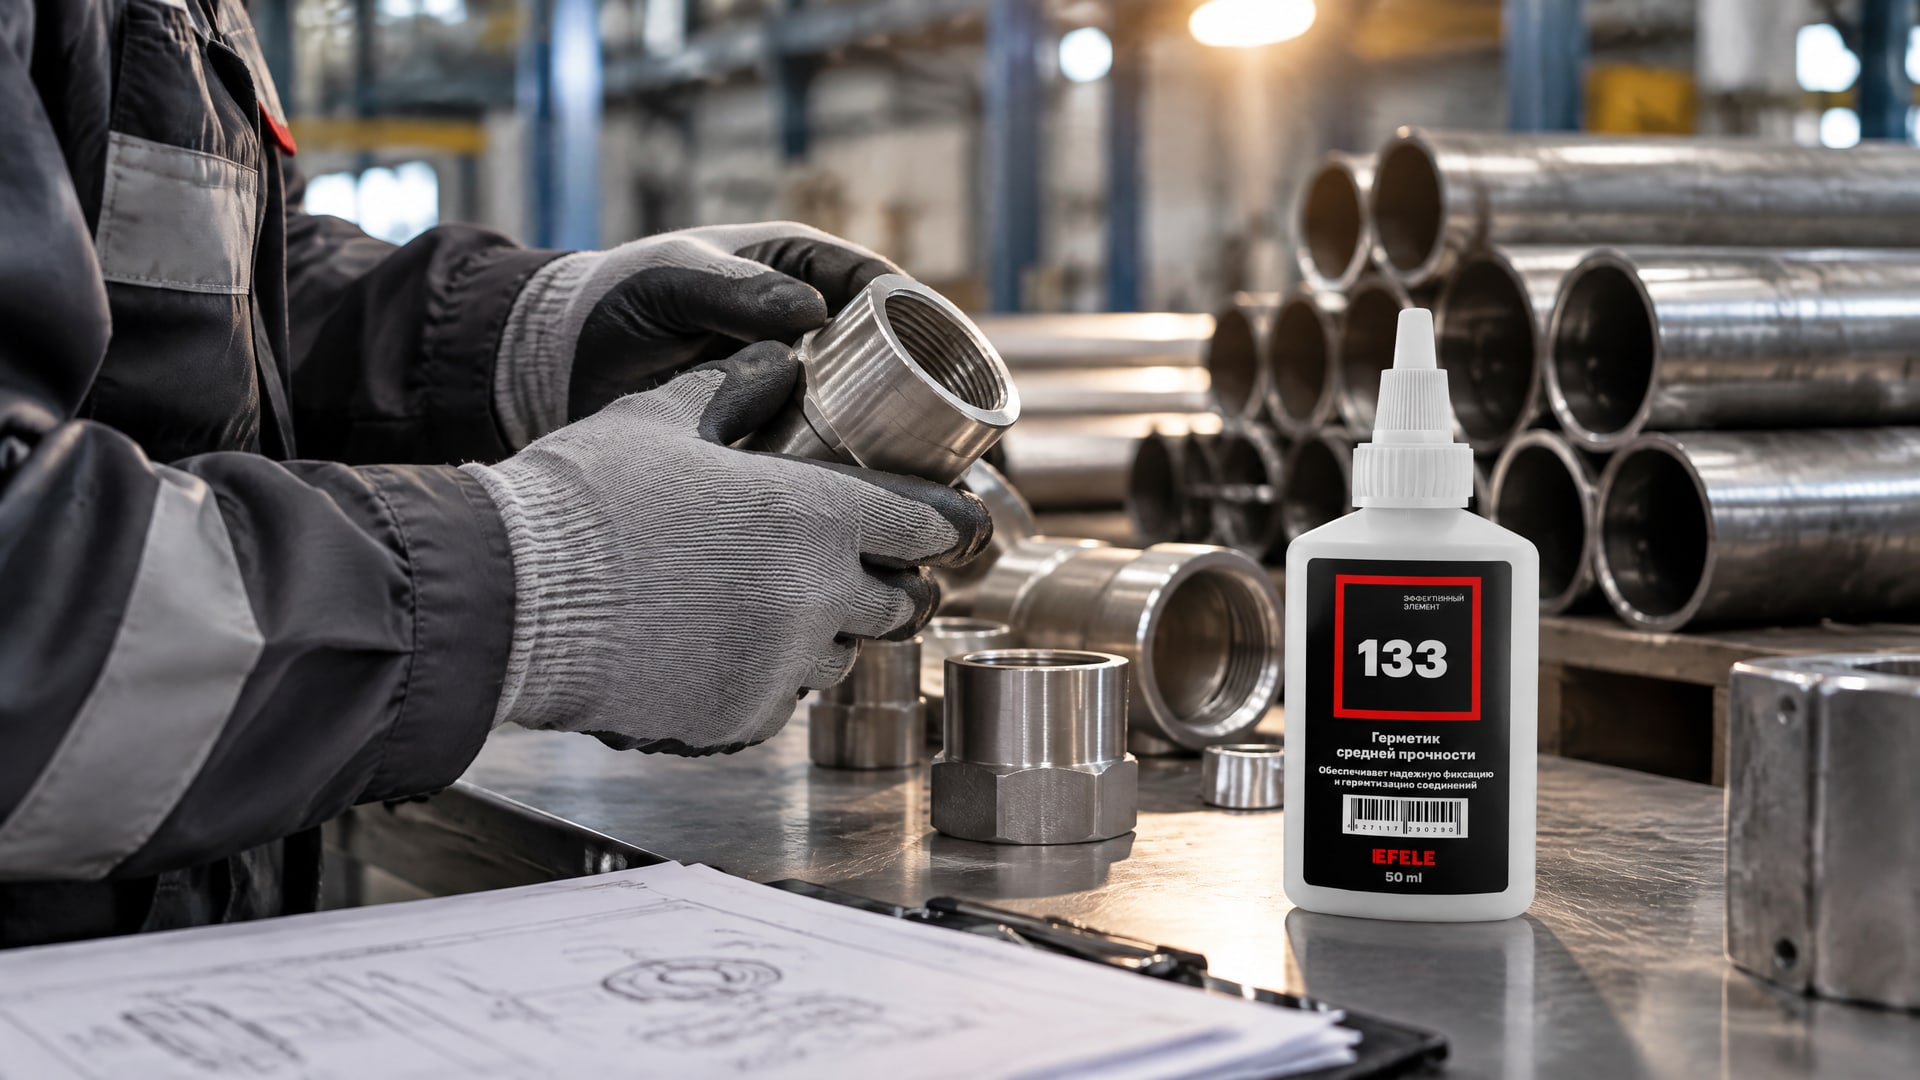
Последовательность снижает риск перепутать партии и помогает сохранить доказательства несоответствия. До завершения проверки сомнительный материал следует отделить от принятого запаса и не подавать на участок, где соединение уже будет работать под давлением или температурой.
Сначала ответственный специалист сверяет поставку с заказом и спецификацией: назначение герметика, условия применения, номер партии, дату выпуска и срок годности. Затем осматривает тару и проверяет документы. Если сведения совпадают, отбирают материал для испытаний по согласованной методике. Испытания должны проверять свойства, значимые для соединения, а не ограничиваться сравнением цвета или консистенции.
Для резьбовых металлических соединений к применимым ориентирам относятся EN 751-1 и испытания момента по ISO 10964. Однако стандарт выбирают по назначению состава, а рабочие условия определяют по требованиям к узлу. Например, испытание давлением 250 bar в течение 30 минут или термоциклирование от -20°C до +120°C имеет смысл только тогда, когда такие режимы подходят для задачи и согласованы в программе контроля.
Совет инженера
Сценарий: в производство поступил анаэробный герметик для трубного соединения, а закупщику нужно подтвердить соответствие партии спецификации.
Что проверяют: маркировку и номер партии, паспорт качества, применимый стандарт и результаты испытаний, предусмотренных для данного узла. EFELE 133 - анаэробный герметик для труб; его наименование и назначение сверяют с документацией на конкретную поставку.
Итог: материал допускают к применению только после проверки прослеживаемости и подтверждения необходимых свойств. Если сведения расходятся или результатов недостаточно, партию оставляют на дополнительной проверке.
Такая схема не подменяет техническое решение инженера и не превращает отдельное испытание в универсальное доказательство оригинальности. Она позволяет зафиксировать, что именно проверили, с какой партией работали и по каким критериям приняли решение. Это особенно важно, когда герметик используют в соединении, для которого заранее определены требования к давлению, температуре и герметичности.
Часто задаваемые вопросы
Можно ли определить подделку анаэробного герметика по цвету и запаху?
Нет. Цвет, запах и консистенция могут совпадать у оригинального материала и подделки. Эти признаки годятся только для предварительного осмотра. Подлинность проверяют по упаковке, маркировке и прослеживаемости партии, а соответствие техническим требованиям подтверждают документами и испытаниями.
Подтверждает ли ISO 9001 оригинальность конкретной партии?
Нет. ISO 9001 относится к системе менеджмента качества предприятия, а не удостоверяет подлинность отдельной упаковки или партии. Для проверки поставки сопоставьте номер партии на таре и в документах, запросите паспорт качества или COA и изучите протоколы испытаний, относящиеся к этой партии.
Можно ли проверить герметик без лаборатории?
Часть признаков можно оценить без лаборатории: состояние упаковки, маркировку, номер партии, срок годности и согласованность документов. Но такие действия не подтверждают все рабочие свойства состава. Для оценки герметичности, момента срыва и температурной стойкости нужны испытания по подходящей методике.
Какой стандарт выбрать для проверки резьбового анаэробного герметика?
Выбор зависит от назначения материала и соединения. Для анаэробных составов для металлических резьбовых соединений применяют EN 751-1, а ISO 10964 используют для измерения разрушающего и преобладающего момента после отверждения. Сверьте применимость стандартов с документацией продукта и требованиями узла.
Заключение
Отличить оригинал герметика на производстве можно не по внешнему сходству, а по совокупности проверок: упаковка и маркировка, прослеживаемость партии, документы и результаты испытаний. EN 751-1 и ISO 10964 помогают выбрать подходящие критерии для резьбовых соединений, но применимость стандартов и режимы контроля нужно соотносить с конкретным узлом.
Следующий шаг для инженера или закупщика - включить в приемочную процедуру сверку номера партии и срока годности, запрос документов на поставку и испытания по заранее согласованным параметрам. Это позволит отделить проверенную продукцию от партии, которую необходимо дополнительно исследовать.