Наличие допуска NSF H1 - это не票, пропускающий аудит, а один из ключевых компонентов системы безопасности пищевого производства. Многие технические специалисты путают сам допуск с полноценным соответствием HACCP и ISO 22000, предполагая, что H1-смазка автоматически закрывает все риски. На деле H1 решает одну конкретную задачу: позволяет использовать смазку на участках, где технически возможен случайный контакт с продуктом, при условии корректного выбора, документирования и применения по назначению. Аудитор проверяет не только наличие этикетки на канистре, но и действующую регистрацию продукта в базе NSF, процедуры дозирования, записи о замене и соответствие смазки заявленной области применения. Статья раскрывает, как H1-смазки встраиваются в систему менеджмента безопасности и какие критерии действительно важны при прохождении проверок.
Закупщики и инженеры, сталкивающиеся с подготовкой производства к аудитам, узнают, что ищет проверяющий, какие документы держать в готовности и как избежать типичных ошибок выбора.
Что такое NSF H1 и как он вписывается в аудит HACCP
NSF H1 - это регулярно допуск для смазочных материалов, которые могут вступить в случайный контакт с пищей, но не предназначены для намеренного контакта или попадания.
Лимит случайного попадания установлен на уровне 10 ppm; для специальных смазок (например, силиконовых) этот порог может быть строже. Важно: регистрация выдается на конкретный продукт, а не на линейку товаров бренда целиком.
Когда аудитор проверяет соответствие HACCP и ISO 22000, он анализирует не просто наличие H1-допуска, а то, входит ли выбор смазки в систему управления рисками производства. HACCP - это методология анализа опасностей и определения критических контрольных точек (ККТ). Смазка может попасть в реестр ККТ или в список периодически контролируемых факторов в зависимости от зоны и оборудования. H1-допуск помогает предотвратить риск загрязнения пищи, но не заменяет саму систему документирования и контроля.
На практике это означает: выбрали H1-смазку - хорошо, но этого недостаточно. Нужны записи о том, когда ее применяли, какое количество использовали, как ее хранили, кто проводил замену и прошел ли персонал обучение. Аудитор смотрит на эту цепь документов, а не на один пункт "есть H1".
Как аудиторы проверяют соответствие смазок пищевому стандарту
Проверка начинается с документов, а не с визуального осмотра оборудования.
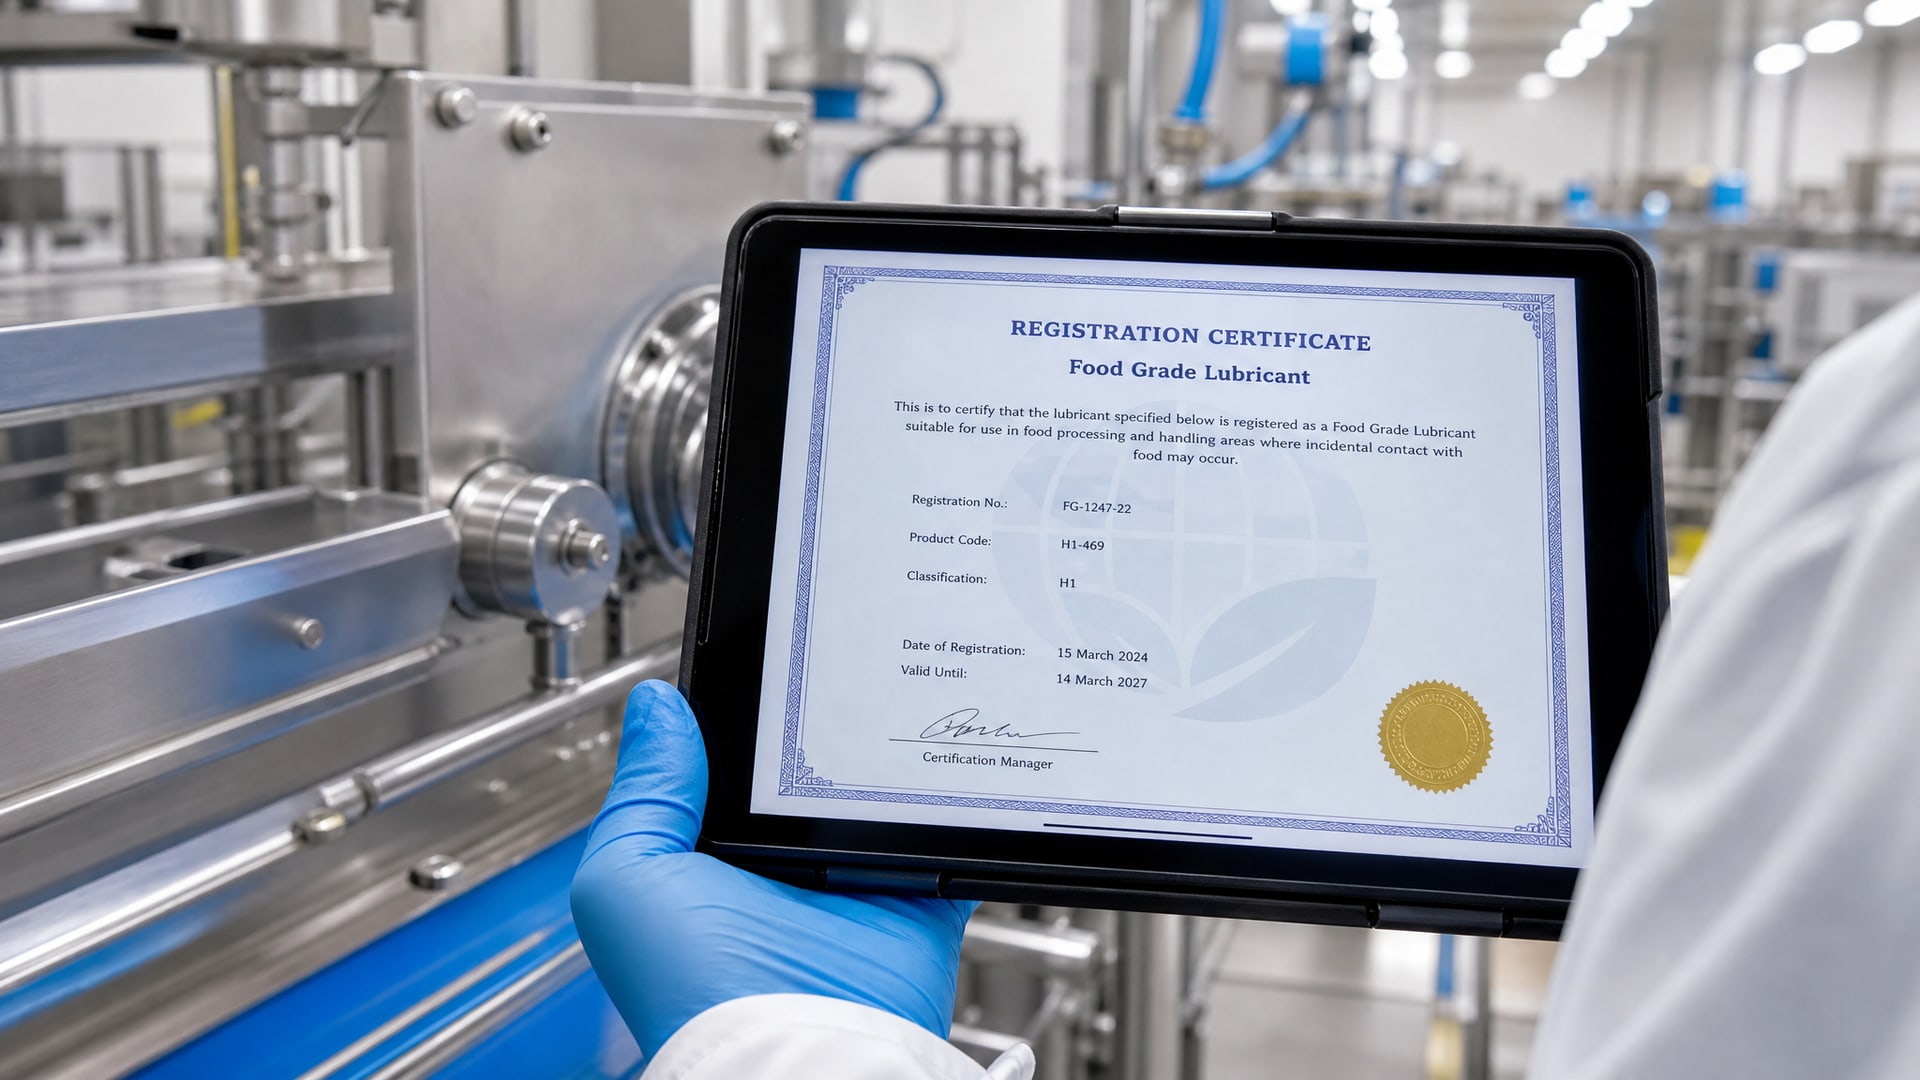
Аудитор запросит регистрацию конкретного продукта в NSF White Book или аналогичный сертификат от авторитетной организации. Просто надпись «H1» на упаковке - это не доказательство, это маркетинговая коммуникация. Действующая регистрация - это юридический факт соответствия составу по FDA 21 CFR 178.3570.
Второй шаг - проверка паспорта безопасности (MSDS/SDS) на русском языке или на английском с переводом. Паспорт должен содержать данные о составе, физико-химических свойствах, совместимости и рекомендуемых областях применения. Если паспорт устарел или не содержит информации о загустителе и базовом масле, это флаг для аудитора.
Третий шаг - проверка процедур и записей на объекте. Аудитор осмотрит места хранения смазок (защита от загрязнения, температура, срок хранения), уточнит, в каких узлах используется каждый вид смазки, и попросит записи о замене. Если смазка используется на шпинделе без документированной оценки риска, а на линии возможен контакт с продуктом, это недостаток.
Четвертый шаг - проверка обучения персонала. Рабочий, который заменяет смазку, должен знать, почему используется именно H1, как избежать избытка смазки (который может вытечь и загрязнить продукт) и куда писать о проведенной замене. Если нет записей об обучении - это отклонение по стандарту ISO 22000.
Категории NSF: H1, H2, H3 и разница в применении
Часто возникает путаница между допусками NSF.
Вот разделение:
NSF H1 - смазка допускается к применению на участках, где возможен случайный контакт с пищей. Используется на направляющих, подшипниках, шарнирах, расположенных так, чтобы при нормальной работе смазка не попадала в продукт, но при разборке или случайной неисправности могла бы коснуться. Максимальный лимит попадания -10 ppm.
NSF H2 - смазка для участков, где контакт с пищей полностью исключен конструктивно. Используется внутри редукторов, в закрытых подшипниках фундаментных узлов, во внутренних полостях оборудования, не соприкасающихся с продуктом. H2-смазки дешевле, потому что к их составу требования мягче, но применять их нужно строго там, где контакт невозможен.
Ошибка в выборе категории - типичное отклонение при аудите. Закупщик берет более дешевую H2-смазку и наносит ее на открытую направляющую, где возможен контакт, потому что "смазка все равно пищевая". Это нарушение: для открытого узла нужна H1, иначе риск не управляется.
Согласованность H1-смазки с требованиями ISO 22000
ISO 22000 - это международный стандарт системы менеджмента безопасности пищевой продукции.
В России он применяется как ГОСТ Р ИСО 22000-2019. Стандарт требует от производства:
Смазка H1 с действующей регистрацией NSF - это один из инструментов снижения риска, но не все. Если на участке установлена ККТ "применение смазки", то в процедуре должно быть прописано: какую смазку, в каком количестве, как часто, кто наносит, как контролируется избыток, какие записи ведутся. ISO 22000 требует, чтобы эти действия были планомерны и проверяемы.
Аудитор, проверяя соответствие ISO 22000, смотрит, во-первых, на полноту оценки рисков (упоминается ли смазка?), во-вторых, на корректность выбранных мер контроля (почему выбрана именно H1-смазка, а не что-то другое?), в-третьих, на наличие записей, подтверждающих, что меры действительно применяются, и в-четвертых, на результаты внутренних проверок и корректирующих действий.
Типичные ошибки при выборе и применении пищевых смазок
Первая ошибка - путаница между допуском и применением.
Закупщик видит на рынке "пищевую смазку H1" и думает, что этого достаточно. Но если узел работает при температуре выше, чем рабочий диапазон этой смазки, она будет течь, окислятся и не будет защищать поверхность. При аудите выяснится, что смазка выбрана неправильно, и потребуется переделка процедуры и замена.
Вторая ошибка - отсутствие действующей регистрации NSF. На ярмарке куплена "пищевая смазка" с непроверяемым происхождением, надпись H1 есть, но в базе NSF White Book продукта нет. При аудите проверяющий потребует доказательства соответствия FDA 21 CFR 178.3570 - ее не будет, и оборудование придется переоснастить.
Третья ошибка - недокументированность применения. Смазка куплена правильная, но никто не вел записи о замене, обслуживании, обучении персонала. При аудите аудитор не найдет доказательств того, что смазка применялась правильно, и зафиксирует отклонение.
Четвертая ошибка - выбор по цене без проверки технических параметров. H1-смазка может иметь класс NLGI 2, вязкость базового масла 100 мм²/с и рабочий диапазон -5...+60 °C. Если оборудование требует NLGI 1 и работает при +80 °C, эта смазка не подойдет, и со временем она расслоится, затвердеет или потечет. Результат - отказ оборудования и отклонение при аудите.
Пятая ошибка - применение H2-смазки там, где нужна H1. На производстве стоит открытая направляющая фасовочного станка, где при разборке можно коснуться смазки. Технолог выбирает более дешевую H2-смазку "чтобы сэкономить". При аудите проверяющий покажет на этот узел и спросит: "Где здесь контакт с пищей исключен конструктивно?" Ответа не будет - это нарушение требования выбирать смазку по сценарию контакта.
Как выбрать правильную пищевую смазку для конкретного узла
Выбор начинается с анализа точки применения.
Для каждого узла нужно ответить на три вопроса:
1. Возможен ли контакт с пищей? Если да - нужна H1. Если нет (редуктор полностью закрыт) - можно H2. Если участок, где смазка наносится перед запуском и потом вытирается - может быть 3H.
2. Какие технические параметры требует узел? Нужно узнать рекомендуемую вязкость базового масла (обычно в диапазоне 32-220 мм²/с в зависимости от типа узла), класс консистенции NLGI (чаще всего 0, 1 или 2 для пластичных смазок), рабочий температурный диапазон, требования к водостойкости, совместимость с материалами уплотнений.
3. Какие условия работы? Частая мойка горячей водой, щелочными растворами? Тогда нужна смазка, которая не смывается и не разлагается при контакте с этими средами. Низкие температуры? Нужна смазка с низкой точкой капель. Высокие нагрузки? Нужна смазка с противозадирными свойствами.
Когда ответы получены, технолог ищет смазку, которая удовлетворяет сразу всем этим условиям. На рынке предлагаются универсальные H1-смазки с NLGI Grade 2 и вязкостью 100 мм²/с - они подходят для большинства подшипников и направляющих пищевого оборудования. Специалисты в ремонтных службах часто останавливаются на таких универсальных составах, потому что они закрывают более 80% типовых точек применения и при этом обеспечивают чистоту и документируемость.
Дальше идет проверка: у смазки должна быть действующая регистрация NSF H1, паспорт на русском языке, данные о базовом масле и загустителе, информация о совместимости с оборудованием. Если все это есть - можно использовать в производстве и документировать в HACCP/ISO 22000.
Полный пакет документов для прохождения аудита
Для успешной проверки по HACCP и ISO 22000 необходимо подготовить комплект документов на каждую используемую пищевую смазку:
Спецификация продукта. Основной лист данных производителя с указанием NLGI, вязкости базового масла, температурного диапазона, типа загустителя, адгезии, водостойкости и совместимости с материалами.
Паспорт безопасности (MSDS/SDS). Документ на русском языке или с переводом, содержащий полный состав, информацию о токсичности, инструкции при попадании на кожу и в глаза, условия хранения, класс опасности и номер регистрации в соответствующих реестрах.
Регистрация NSF или сертификат соответствия. Копия записи в NSF White Book, где указано, что конкретный продукт зарегистрирован как H1, либо аналогичный сертификат от органа сертификации, подтверждающий соответствие FDA 21 CFR 178.3570.
Инструкция по применению. Документ, написанный понятным языком, с указанием точек применения на оборудовании, способа нанесения, периодичности замены, действий при избытке смазки и хранения. Эта инструкция должна быть согласована с технологом и инженером и доступна на рабочих местах.
Записи о замене и обслуживании. Журнал или электронная база, где фиксируются дата замены смазки, количество внесенной смазки, ФИО или инициалы лица, проводившего замену, и результаты визуального контроля. Эти записи - доказательство того, что смазка применяется планомерно и контролируется.
Записи об обучении персонала. Акты, протоколы или сертификаты, подтверждающие, что работники, наносящие или заменяющие смазку, прошли обучение и понимают важность соблюдения процедур.
Когда все эти материалы собраны в одну папку (бумажную или электронную), аудитор может быстро проверить корректность выбора и применения смазки. Отсутствие любого из этих документов - это отклонение, которое может замедлить получение сертификата.
Совет инженера: пример внедрения H1-смазки в производство с доказуемостью
На молочном предприятии стоит фасовочная линия с направляющими и подшипниками, по которым движется тара.
Направляющие открыты, и при разборке оборудования на техническое обслуживание человек может коснуться смазки. Готовится аудит по ISO 22000.
Инженер проводит оценку риска и фиксирует в протоколе: "Применение смазки на открытых направляющих - потенциальный риск загрязнения при невнимательности оператора или при утечке. Максимальный риск: попадание смазки в молоко при разборке узла без соблюдения процедуры изоляции."
Затем выбирается смазка: проверяется, что она H1-зарегистрирована (в NSF White Book подтверждена регистрация), имеет NLGI 2 и вязкость 100 мм²/с (что требует производитель оборудования), рабочий диапазон -5...+80 °C (превышает условия на линии), совместима с материалами узлов.
После выбора проводится обучение двух операторов и двух техников по инструкции "Нанесение смазки на направляющие фасовочной линии". Инструкция содержит фото узла, указывает точки нанесения, количество (например, 2-3 грамма на одну направляющую), периодичность (раз в неделю), способ очистки избытков (мягкая тряпка, не препарат) и ссылку на номер регистрации NSF смазки.
Создается журнал замены смазки на листе А4 или в электронной таблице: дата, смена, ФИО оператора, количество внесенной смазки, примечания (например, "обнаружена течь из левого подшипника - сообщено техслужбе").
Все документы - спецификация, паспорт, копия регистрации NSF, инструкция, журнал замены, протокол обучения - складываются в папку, которая всегда доступна аудитору.
На практике при подготовке к аудиту линия работает 3 месяца в таком режиме. Записи в журнале показывают, что смазка применяется регулярно. При визите аудитора проверяющий видит: 1) смазка выбрана по сценарию, 2) выбор документирован в протоколе оценки риска, 3) персонал обучен, 4) применение контролируется через журнал, 5) все документы на месте. Это - успешное управление риском, и аудит этот пункт закрывает с одобрением.
На практике производства возникает еще один вопрос: как быть, если на складе уже есть старая смазка, которая была в ходу до внедрения ISO 22000? Можно использовать ее до конца? Технически да, если она соответствует требованиям (имеет регистрацию NSF H1, совместима с узлом), но когда она закончится, перейти на новую и вести записи о замене. Если старая смазка не имеет действующей регистрации, ее нужно вывести из обращения и заменить, даже если осталось 80% канистры. Это одноразовое вложение, которое окупится уверенностью при аудите.
Многие производства в цехах держат универсальную многоцелевую H1-смазку, которая подходит для подшипников, направляющих и шпинделей. Ее преимущество - меньше SKU (артикулов) на складе, проще обучение, одна инструкция и один журнал вместо пяти. На производстве популярны составы, которые сочетают соответствие NSF H1, устойчивость к частой промывке щелочными моющими средствами и минимальный расход. Закупщики часто возвращаются к одному и тому же проверенному решению, потому что оно предсказуемо работает и его легко документировать при аудите.
Как правильно хранить и выдавать пищевые смазки на производстве
Хранение - это часть системы управления рисками.
Если смазка лежит открытая, на нее может попасть пыль, микробы, вода, и при использовании эта загрязненная смазка попадет в оборудование и потом в продукт. Аудитор смотрит на условия хранения как на один из критериев надежности системы.
Правила хранения пищевых смазок просты: хранить в закрытой, герметичной таре в сухом месте при температуре 5-25 °C, вдали от прямых солнечных лучей, отдельно от других материалов, которые могут загрязнить. На таре должна быть этикетка с названием смазки, номером регистрации NSF H1, датой вскрытия и сроком использования после вскрытия (обычно 12-24 месяца в зависимости от состава).
Когда смазка переносится из основной канистры на место работ, используется чистая, сухая емкость (шприц, маленькая банка, дозатор), которая не контактирует с грязью. После использования емкость закрывается, и смазка хранится в безопасном месте, не рядом с производственной линией. Если смазка контактировала с водой, ржавчиной, грязью, она выбрасывается.
При внутреннем аудите или при проверке перед сертификацией аудитор откроет шкаф, где хранятся смазки, и посмотрит: герметичны ли упаковки, читаются ли этикетки, нет ли следов загрязнения, не истек ли срок хранения. Если все в порядке - это одна из мер контроля, которые свидетельствуют о профессионализме подхода.
Часто задаваемые вопросы
Если на смазке написано H1, этого достаточно для прохождения аудита HACCP?
Нет. H1 на упаковке - это маркетинговое заявление. Для аудита нужна действующая регистрация конкретного продукта в NSF White Book или эквивалентный сертификат, соответствие FDA 21 CFR 178.3570, документированная оценка риска, процедуры применения, записи о замене и обучение персонала. Сама по себе этикетка - не доказательство.
В чем разница между H1 и H2, и почему нельзя применять H2 везде?
H1 допускает случайный контакт с пищей (максимум 10 ppm), H2 исключает контакт конструктивно. H2 дешевле, потому что требования к составу мягче. Если использовать H2-смазку на открытой направляющей, где контакт возможен, это нарушение требования HACCP - риск не управляется. Аудитор зафиксирует отклонение.
Как часто нужно менять пищевую смазку на оборудовании?
Периодичность зависит от производителя оборудования и условий работы. Обычно для подшипников и направляющих - раз в 1-4 недели в зависимости от нагрузки и температуры. Информация должна быть в инструкции производителя оборудования и отражена в собственной инструкции производства. Главное - вести записи о каждой замене и контролировать возможность избытка смазки.
Если производство уже сертифицировано по ISO 22000, нужно ли менять смазки на пищевые H1?
Если текущая смазка имеет действующий NSF H1 и выбрана по сценарию контакта, менять не нужно. Если смазка старая, без регистрации NSF, или выбрана неправильно, ее нужно заменить при первой возможности. Корректирующее действие - составить план замены и фиксировать в записях.
Что делать, если при аудите обнаружилось, что смазка использована неправильно?
Это - находка, требующая корректирующего действия. Нужно остановить использование неправильной смазки, заменить на правильную, провести переобучение персонала, пересмотреть инструкцию и добавить контрольную операцию (например, еженедельную проверку типа используемой смазки). Все действия документируются, и аудитор при повторной проверке увидит, что нарушение исправлено.
Заключение
Пищевые смазки H1 - это инструмент управления риском загрязнения, встроенный в систему HACCP и ISO 22000. Сам по себе допуск NSF H1 не закрывает аудит, но при условии корректного выбора по сценарию контакта, наличия действующей регистрации и документированного применения он значительно снижает вероятность отклонений при проверке. Аудитор смотрит не на одну надпись на таре, а на цепь доказательств: регистрация в NSF White Book, соответствие FDA 21 CFR 178.3570, процедуры дозирования, записи о замене, обучение персонала и контроль хранения. Помимо H1, важны технические параметры смазки (вязкость, NLGI, температурный диапазон), которые должны соответствовать требованиям оборудования.
На производствах пищевой промышленности практика показывает, что выбор универсальной многоцелевой H1-смазки с проверенными свойствами, которая подходит для подшипников и направляющих, упрощает управление и снижает риски. Ключевой следующий шаг для закупщика и инженера - собрать полный пакет документов на каждую используемую смазку (спецификация, паспорт, регистрация NSF, инструкция применения, записи о замене и обучении) и убедиться, что все точки применения смазки задокументированы в оценке рисков HACCP/ISO 22000. Это обеспечит готовность к аудиту и стабильность производства.