Подшипники скольжения (plain bearings) не требуют обязательного нагрева и механических фиксаторов для надежной посадки на вал. Вопреки распространенному мнению, эти элементы крепятся по системе допусков ISO 286 и ISO 12129-1, которые предусматривают работу с зазорами и переходными посадками. Для инженеров и закупщиков это значит: можно обойтись холодной посадкой, подобрав правильный класс допусков вала и при необходимости применив анаэробный фиксатор для предотвращения проворота.
Статья раскрывает, как выбрать посадку по международным стандартам, когда и какой удерживающий состав поможет, и почему этот подход экономит время и деньги. Информация пригодится техническим специалистам, инженерам конструкторских отделов и снабженцам, которые ищут надежный способ монтажа без сложного оборудования и переделок.
Почему для подшипников скольжения важнее посадка по ISO, чем нагрев
Подшипники скольжения работают иначе, чем подшипники качения.
Они не требуют плотного натяга, потому что конструктивно рассчитаны на тонкую масляную пленку между валом и внутренней поверхностью втулки. Система ISO 12129-1 определяет для них диапазон средних относительных зазоров от 0,56‰ до 3,15‰ - это значит, что втулка сознательно делается с небольшим свободным ходом.
Нагрев валу или втулке нужен только в исключительных случаях: если посадка ошибочно выбрана в натяг (что для скольжения неправильно) или если требуется особо жесткая фиксация при высоких вибрациях. В большинстве производственных ситуаций холодная посадка по стандартной таблице допусков работает без проблем.
Стандартная посадка H7/g6 означает: отверстие втулки (H7) имеет допуск по системе отверстия, вал (g6) - поле допуска, которое обеспечивает зазор в несколько десятков микрометров. Для вала диаметром 20 мм зазор в посадке H7/g6 будет примерно 5–30 микрометров - ровно столько, чтобы смазка образовала гидродинамическую пленку и втулка работала без заклинивания. При необходимости более плотной посадки инженеры выбирают комбинации вроде H7/h6 или H7/j6, но все они остаются в системе ISO 286 без нагрева.
Как выбрать посадку вала без нагрева и шпонок
Выбор начинается с определения номинального диаметра и требуемого рабочего зазора.
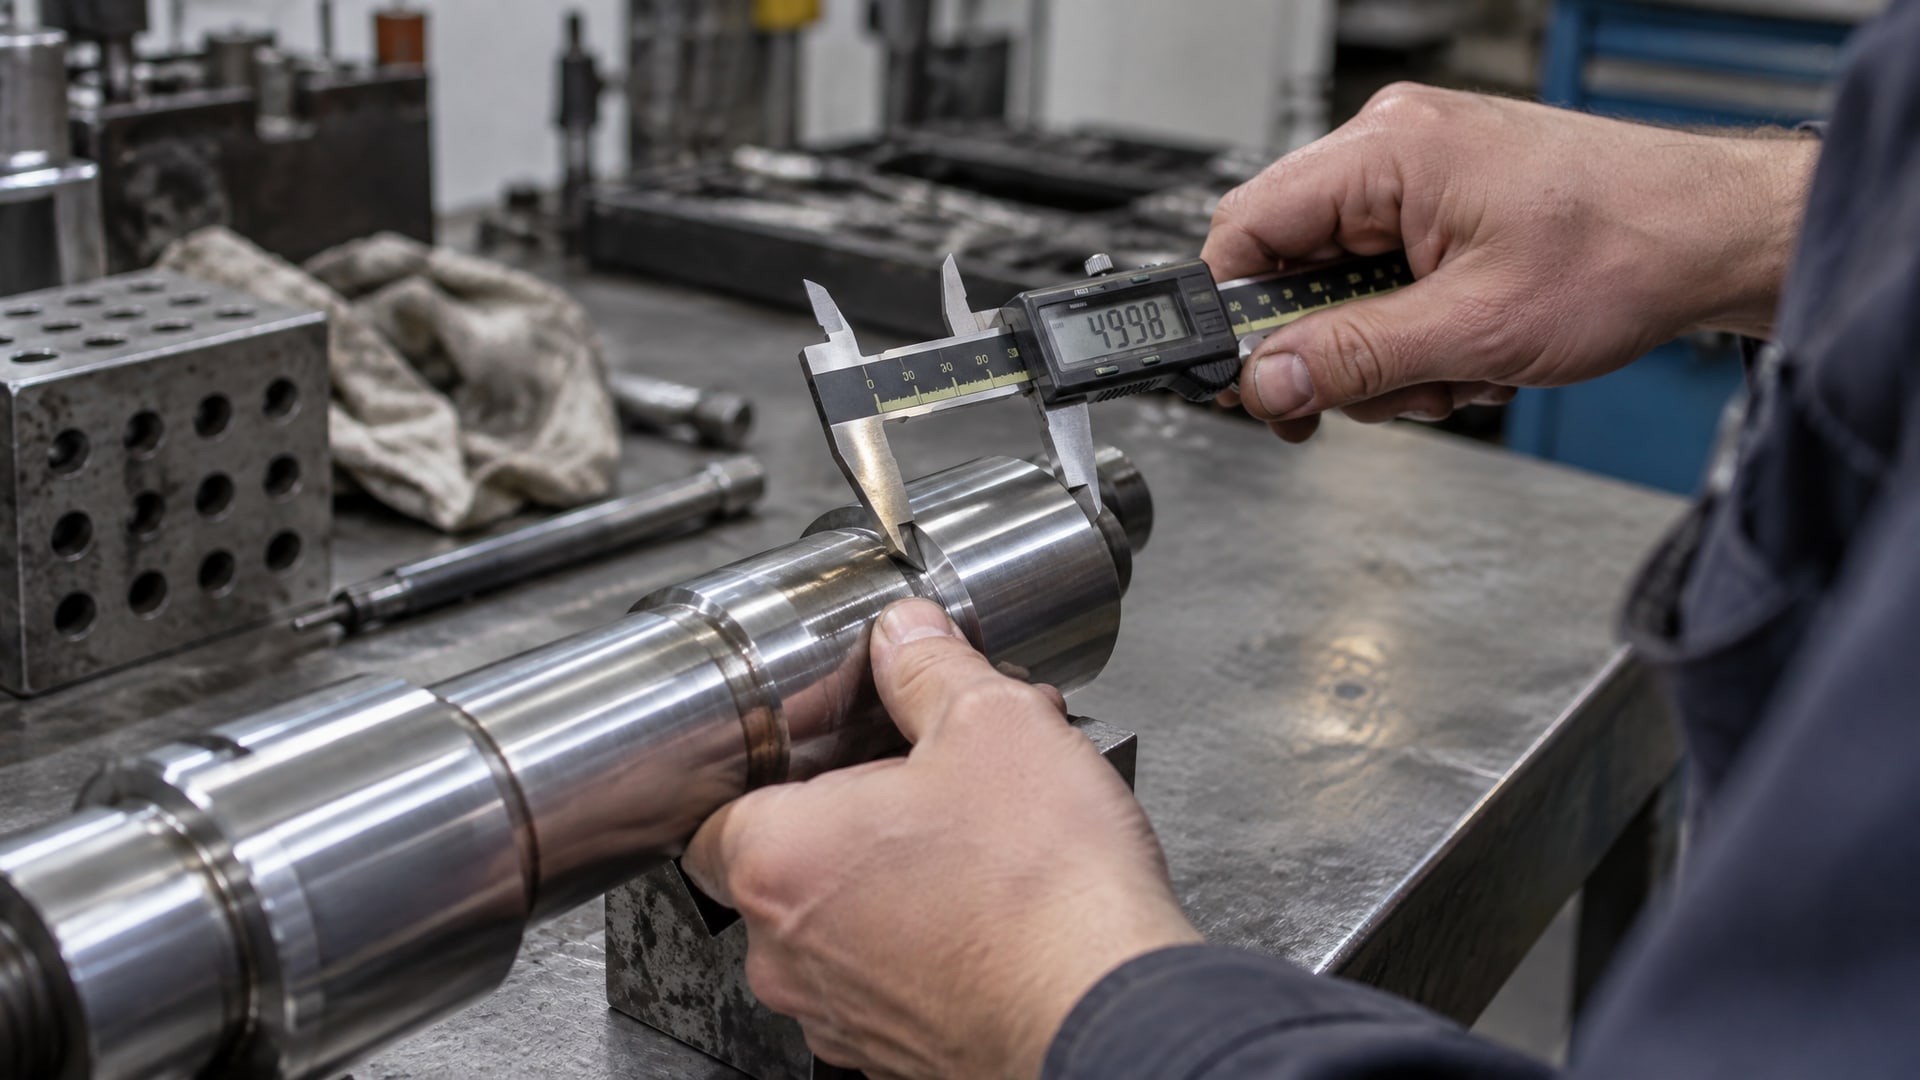
Справочные материалы и каталоги производителей plain bearings рекомендуют ориентир: рабочий зазор около 0,15–0,3% от диаметра вала. Например, для вала 50 мм нужен зазор примерно 0,075–0,15 мм.
Далее по таблице ISO 286 подбирают поле допуска вала. Типовые варианты:
- H7/g6 - свободный ход, стандартный для подшипников скольжения с нормальной нагрузкой;
- H7/h6 - переходная посадка, используется, если нужна чуть большая прочность соединения;
- H7/j6 - плотная посадка, для высоконагруженных узлов с вибрациями.
Каждая комбинация охватывает диапазон допусков, рассчитанный на том, что производство реально достигает. Если вал имеет поле допуска g6 (поле для вала минус 5 до минус 15 микрометров при номинале 50 мм), а втулка - H7 (отверстие 0 до плюс 25 микрометров), зазор получится 10–30 микрометров. Это уже готовое решение, которое работает на практике.
Таблицы допусков есть в справочниках Schaeffler, каталогах DIN, в стандартах ISO 12129-1 и на специализированных сайтах расчета посадок. Не нужно выдумывать: есть готовые комбинации для каждого диаметра и нагрузки. Время на подбор - несколько минут, если знаешь, какой материал втулки и при каких оборотах/нагрузках она работает.
Когда нужен анаэробный фиксатор для цилиндрических соединений
Правильная посадка по ISO 286 уже обеспечивает герметичность и работоспособность.
Однако на практике возникают ситуации, когда натуральных допусков недостаточно:
Фреттинг и микросдвиги при циклических нагрузках и вибрациях: втулка начинает микро-сдвигаться относительно вала, изнашивая посадочную поверхность и создавая люфт;
Вымывание смазки и загрязнение в грязных цехах: микрозазоры становятся путями для попадания пыли и влаги;
Проворот втулки при высоких стартовых крутящих моментах или резких переменах нагрузки;
Требования надежности: в узлах, где переборка дорога, разработчики хотят иметь дополнительную страховку.
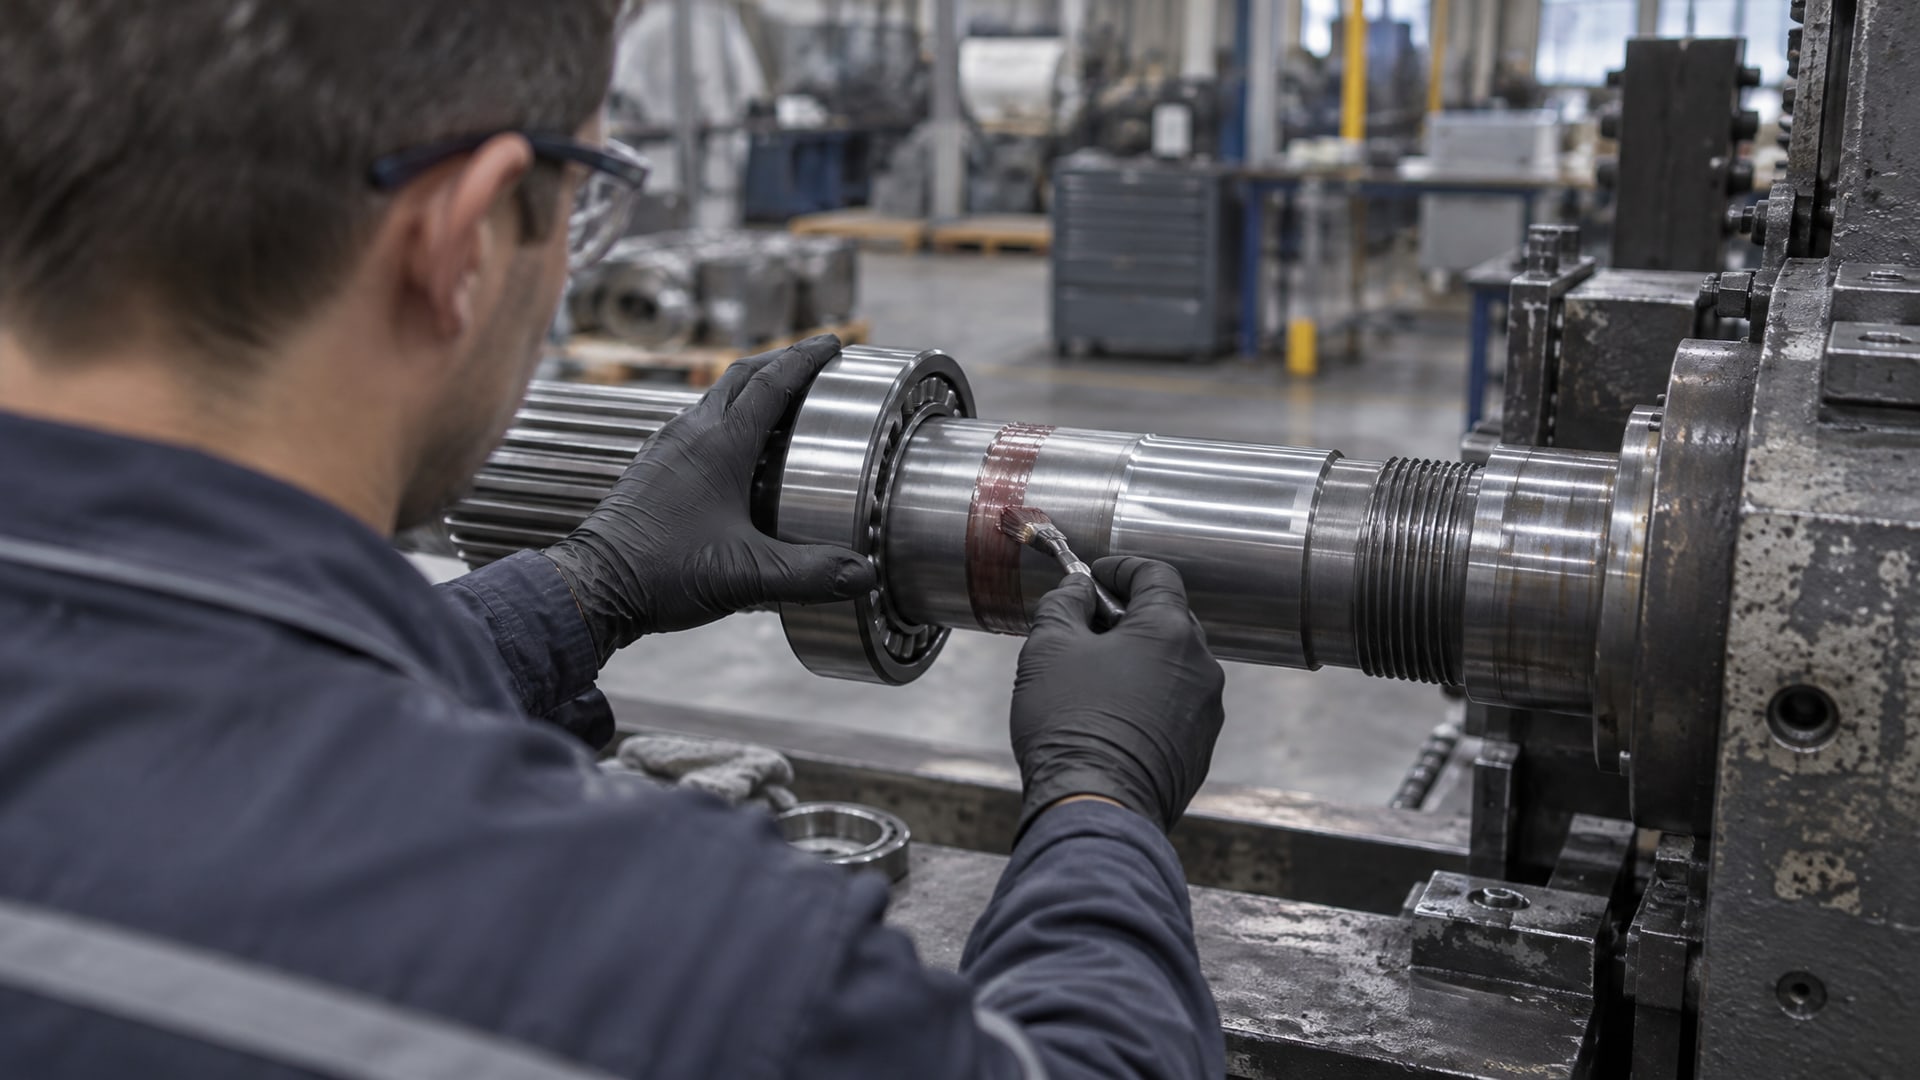
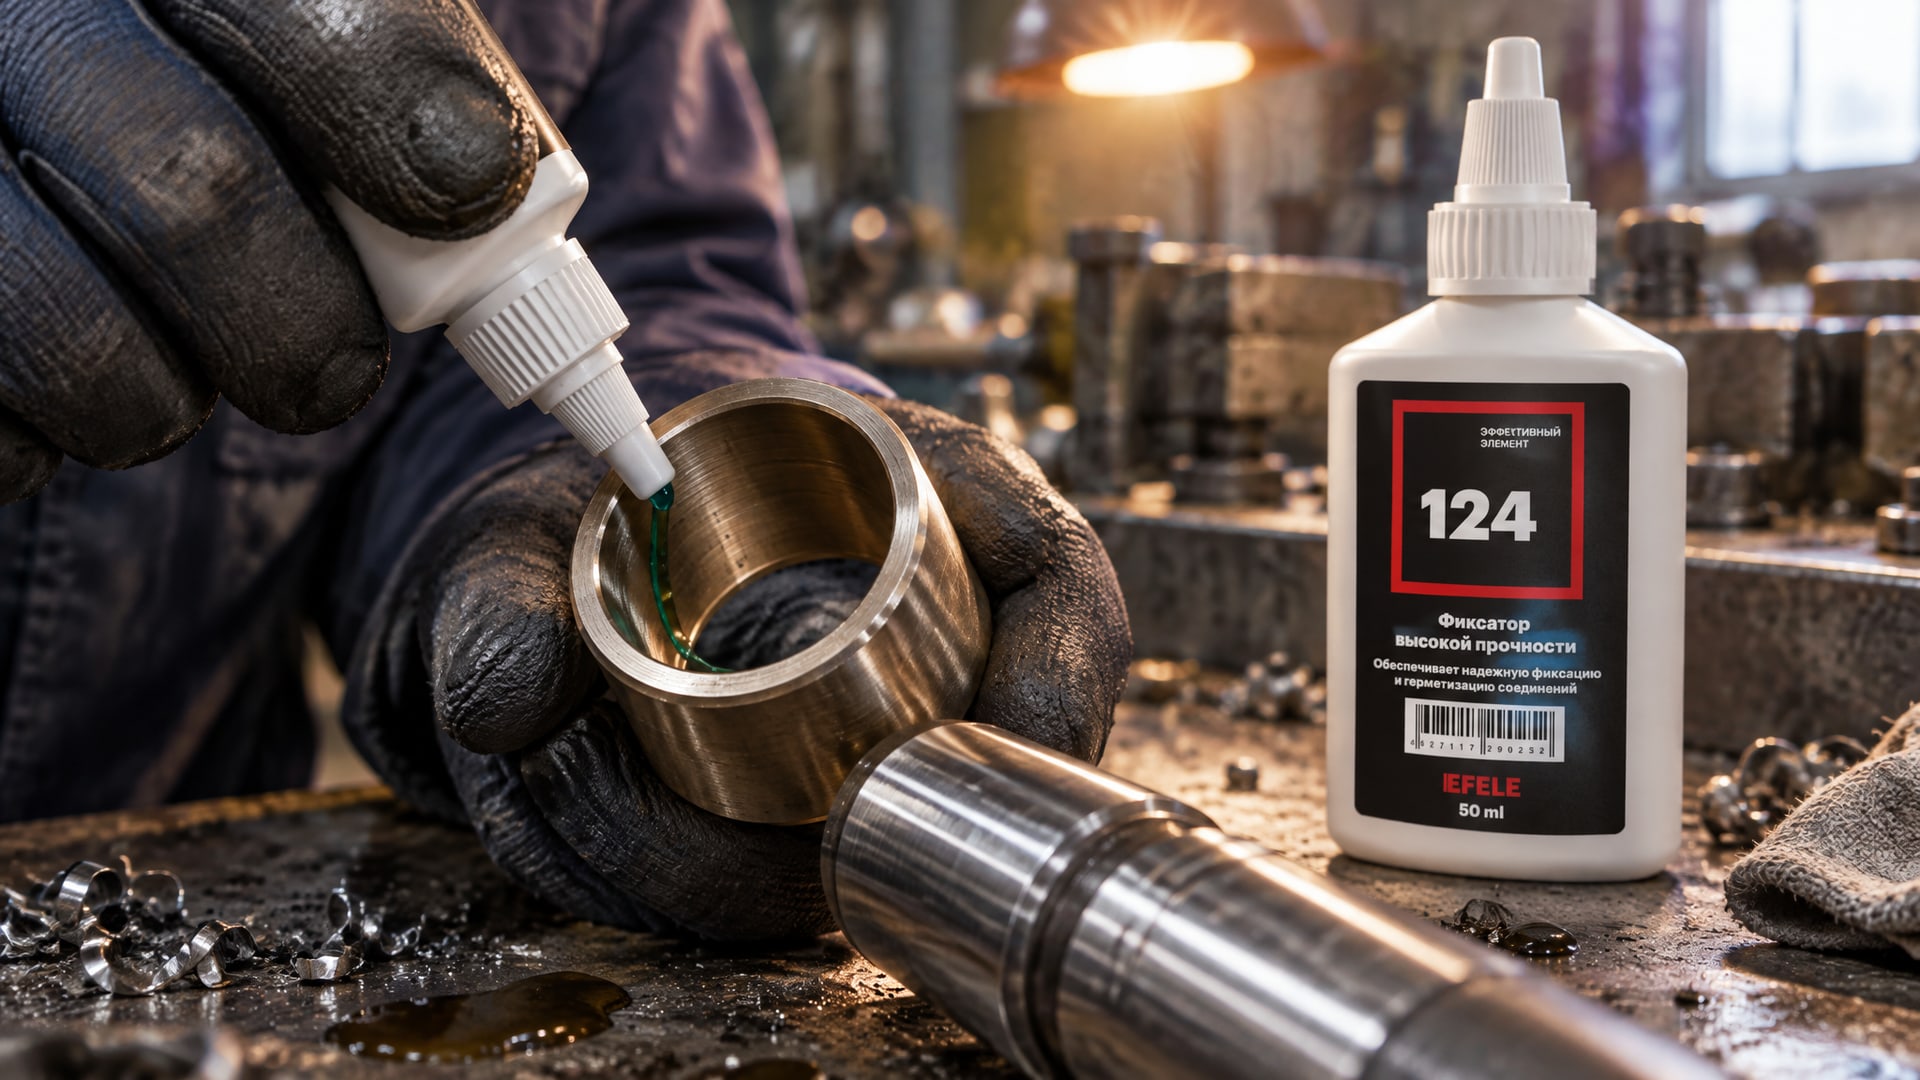
Анаэробные удерживающие составы для цилиндрических соединений (retaining compounds) решают эту задачу без механики. Состав наносится тонким слоем на вал, втулка надвигается холодным прессом или вручную, и молекулы адгезива полимеризуются в отсутствие кислорода, создавая твердый слой. Этот слой не склеивает втулку к валу намертво, а фиксирует ее позицию, предотвращая сдвиги.
Для таких составов критичны три параметра:
- Максимальный зазор: порядка 0,25 мм; если зазор больше, состав вытечет из соединения и не образует полимер;
- Прочность на сдвиг: 11,5–19 Н/мм² в зависимости от класса; этого достаточно для большинства валов, но не для экстремальных нагрузок;
- Температурная стойкость: обычно до 150°C; более высокие температуры требуют специальных формулировок.
Примерно на половине производств закупщики возвращаются к удерживающим составам как к стандартному решению, когда речь идет о посадке без шпонок. Они проверены временем и не требуют дорогого оборудования.
Анаэробный фиксатор: как выбрать класс и не переплатить
На рынке существует несколько классов анаэробных фиксаторов, отличающихся вязкостью, прочностью и возможностью разборки.
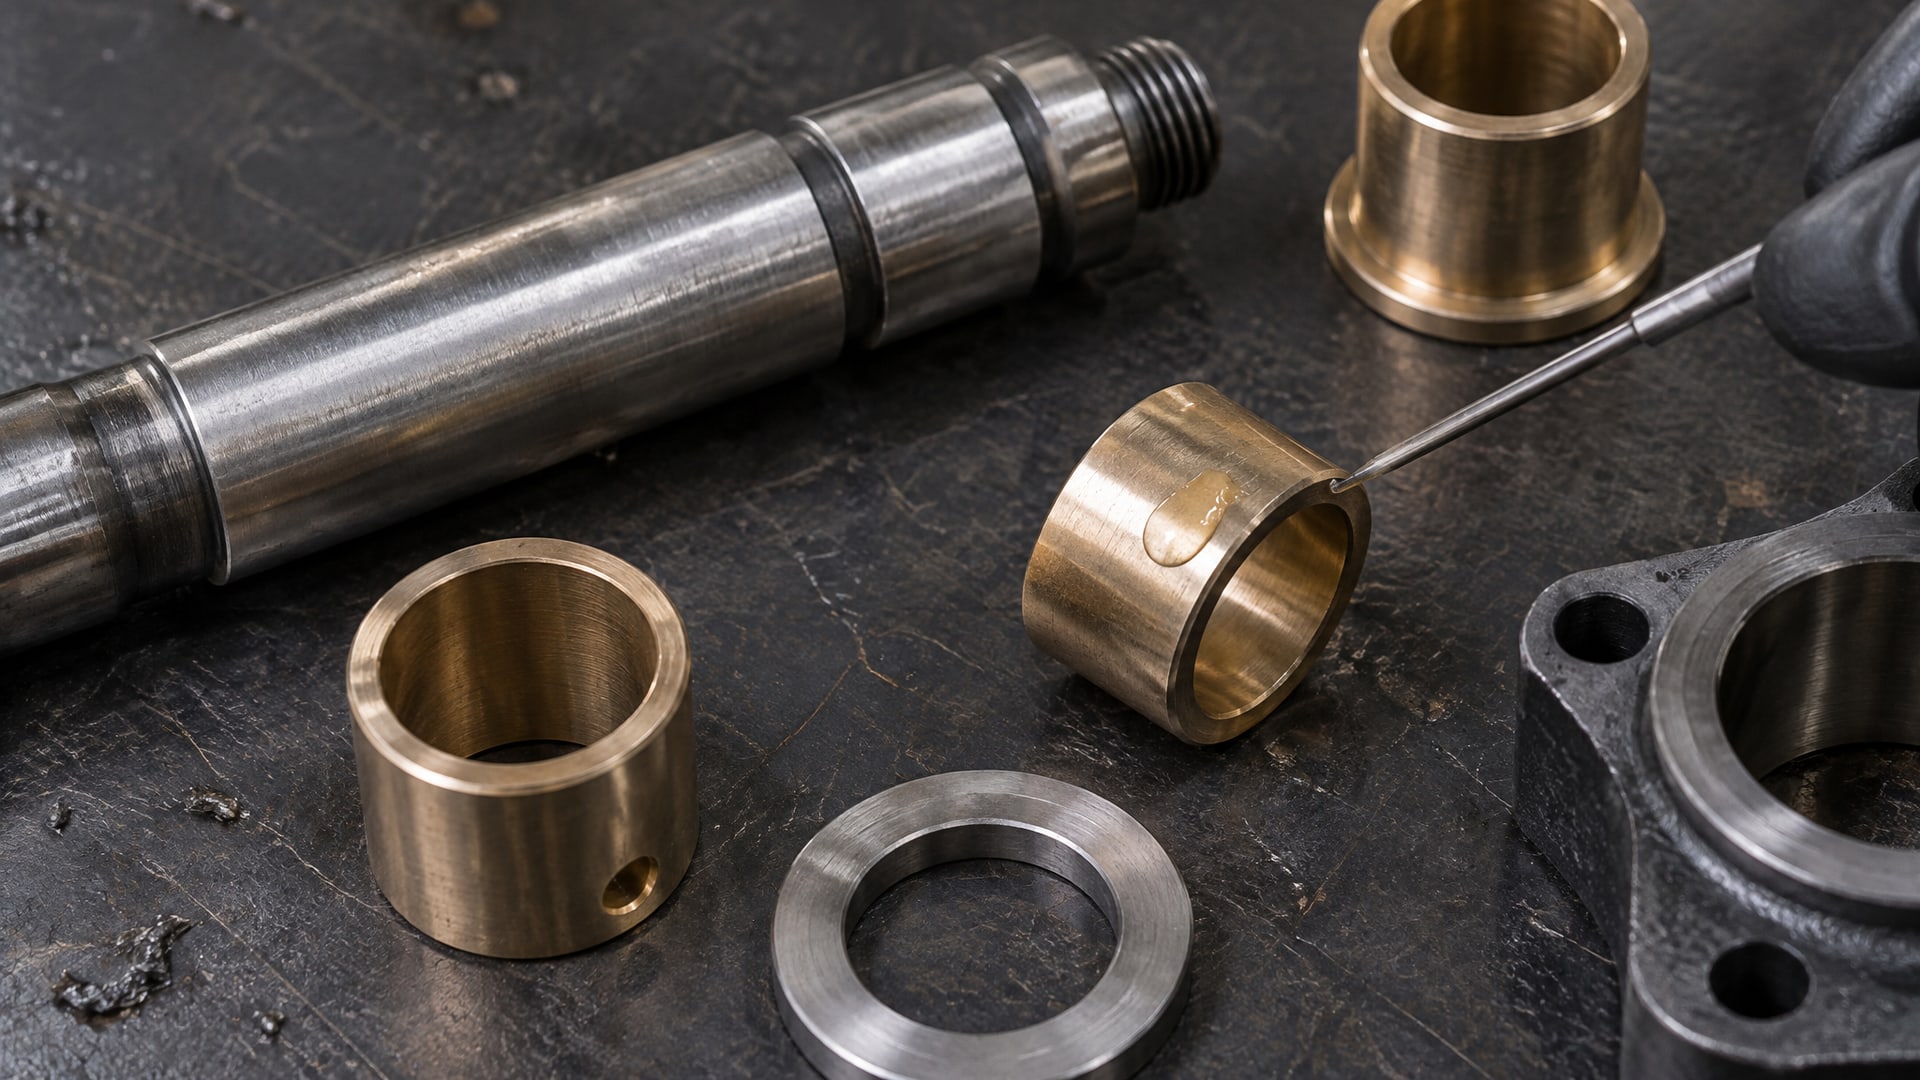
Вот что смотреть:
Класс и применение:
- Низкопрочные (5–10 Н/мм²) - для легких узлов, где разборка часта; можно открутить вручную;
- Среднепрочные (11,5–13 Н/мм²) - универсальный вариант для подшипников скольжения, вполне хватает для валов до 50 мм при обычных нагрузках;
- Высокопрочные (16–19 Н/мм²) - для валов толще 80 мм, высоконагруженных соединений, когда разборка редкая или под пресс.
Вязкость:
- Низкая вязкость - течет быстро, подходит для микрозазоров до 0,1 мм, подходит для плотных посадок;
- Средняя вязкость - заполняет зазоры до 0,15–0,2 мм, это наиболее ходовой вариант;
- Высокая вязкость - для больших зазоров (до 0,25 мм), но медленнее полимеризуется.
Выбирать нужно не по бренду, а по этим параметрам и по рабочей температуре. Если вал работает при 80°C, стандартный состав подойдет. Если при 130–150°C, нужна высокотемпературная формулировка. Некоторые изделия рассчитаны на временную разборку (откручиваются подручным инструментом за 5–10 минут), другие - на постоянное крепление (требуют нагрева).
Закупщик должен потребовать от поставщика техническое описание: там указаны допустимый зазор, прочность на сдвиг, температура и время полимеризации. Это избавляет от ошибок. Никакая маркетинговая категория («быстроотверждаемый», «высокой прочности») не заменит реальные цифры.
Практическая пошаговая схема монтажа
Порядок работ при посадке подшипника скольжения на вал холодным способом с фиксатором (если он выбран):
1. Подготовка вала: вал должен быть чистым, обезжиренным и иметь размер в пределах поля допуска. Проверить микрометром, что диаметр не выходит за пределы (например, для g6 при номинале 50 мм - это 49,975–49,990 мм).
2. Подготовка втулки: проверить внутренний диаметр по допуску (для H7 при 50 мм -50,000–50,025 мм). Внутреннюю поверхность протереть тряпкой, если загрязнена.
3. Нанесение фиксатора (если предусмотрено): нанести состав тонким слоем на всю посадочную поверхность вала или на внутреннюю поверхность втулки - достаточно одного слоя толщиной 0,05–0,1 мм. Не наносить избыток (он будет выдавлен при посадке и испачкает соседние детали).
4. Посадка втулки: надвинуть втулку на вал вручную (если зазор малый и нужна сила) или легким надавливанием деревянного молотка. Если зазор совсем микроскопический, может понадобиться ручной пресс, но грубого усилия давить не нужно - втулка должна скользить, не заедая.
5. Фиксация положения: если нанесен фиксатор, дать составу время на полимеризацию (обычно 24 часа при комнатной температуре или несколько часов при +80°C). До этого соединение трогать не рекомендуется.
6. Контроль: после полимеризации проверить, что втулка не сдвинулась и не люфтит. Если планируется осевое движение втулки (что для plain bearings редко), убедиться, что фиксатор не мешает такому движению.
Эта схема проще, чем нагрев и запрессовка. Нагрев требует станка или печи, рискует деформировать детали, требует времени на охлаждение. Холодная посадка требует лишь правильного подбора допусков и, при необходимости, баночки удерживающего состава.
Какие ошибки допускают при выборе посадки и фиксатора
Практика показывает, что закупщики и инженеры часто ошибаются в одних и тех же местах:
Путают подшипники скольжения и подшипники качения: plain bearings допускают зазоры по ISO 12129-1, а шарикоподшипники требуют натяга. Если применить «принцип шарика» к втулке скольжения, получится заклинивание и перегрев.
Выбирают натяг вместо зазора: слышали, что «крепче - лучше», и требуют посадку H7/p6 или еще более плотную. На результат: трение возрастает, зазор исчезает, масло не образует пленку, вал греется и ломается.
Применяют универсальный фиксатор без проверки параметров: закупили фиксатор, потому что «он есть», не посмотрев, какой зазор он выдерживает, какая температурная стойкость и сколько часов полимеризуется. Результат: либо состав вытекает, либо полимеризуется неправильно, либо не выдерживает нагрев.
Забывают о смазке и фреттинге: думают, что фиксатор заменяет смазку. На самом деле он только фиксирует положение; смазка должна быть достаточной, чтобы предотвратить износ вала и втулки.
Требуют немедленную разборку после монтажа: покупатель думает, что фиксатор - это клей на водной основе, который размокает в воде. На самом деле анаэробные составы требуют нагрева или специального растворителя для разборки; попытка открутить силой может сломать детали.
Избежать этого помогает простая схема: 1) определить материал и нагрузку; 2) выбрать посадку по ISO 286 / ISO 12129-1; 3) если нужен фиксатор, потребовать техдокументацию; 4) провести испытание на опытном узле перед массовым производством.
Часто задаваемые вопросы
Можно ли обойтись без нагрева, если выбрана правильная посадка?
Да. Если вал имеет поле допуска g6 или h6, а втулка - H7, посадка будет работать холодным способом без нагрева. Нагрев нужен только если ошибочно выбран натяг, что для подшипников скольжения ошибка. Холодная посадка по стандарту занимает минуты вместо часов.
Какой фиксатор выбрать между быстроотверждаемым и высокой прочности?
Выбирать нужно не по названию, а по параметрам: допустимый зазор, прочность на сдвиг, рабочая температура. Быстроотверждаемый состав полимеризуется за 1–2 часа, обычный - за 24 часа. Если скорость критична, берите быстрый; если скорость некритична и нужна максимальная прочность, берите высокопрочный. Для большинства валов подходит среднепрочный вариант (11,5–13 Н/мм²).
Какой максимальный зазор выдерживает анаэробный фиксатор?
Порядка 0,25 мм. Если зазор больше, состав вытечет из соединения и не образует полимер. Если зазор меньше, фиксатор будет работать эффективнее. Перед применением проверьте допуски обеих деталей.
Почему втулка вращается, если я нанес фиксатор?
Возможные причины: 1) нанесли слишком мало состава, и он полимеризовался не равномерно; 2) выбрали низкопрочный класс (5–10 Н/мм²) вместо среднего; 3) нагрузка превысила расчетную прочность соединения; 4) не дали составу полностью полимеризоваться перед нагружением узла. Проверьте техдокументацию состава и убедитесь, что времени полимеризации достаточно.
Как разобрать соединение с фиксатором, если нужно поменять втулку?
Для разборки требуется либо нагрев (до 80–120°C в зависимости от состава), либо специальный растворитель. Обычные инструменты не помогут. Если втулку часто меняют, выбирайте низкопрочный класс фиксатора, который разбирается проще; если редко - высокопрочный, который надежнее. В техдокументации состава указано, как его разобрать.
Заключение
Посадить подшипник скольжения на вал без нагрева и шпонок - это стандартная производственная операция, если следовать системе допусков ISO 286 и ISO 12129-1. Стандартная посадка H7/g6 обеспечивает рабочий зазор 0,15–0,3% от диаметра вала, что достаточно для образования масляной пленки и надежной работы.
Когда требуется дополнительная фиксация против фреттинга, вибрации или проворота, применяют анаэробные удерживающие составы для цилиндрических соединений. Выбирать их нужно не по названию, а по параметрам: допустимый зазор, прочность на сдвиг, температурная стойкость и время полимеризации. Для обеспечения надежной фиксации подшипников скольжения на валу в условиях вибраций и переменных нагрузок эффективно применяются составы типа EFELE 124, которые полимеризуются в отсутствие кислорода и обеспечивают прочность соединения без механических элементов.
Следующий шаг: определить номинальный диаметр вала и материал втулки, сверить допуски в таблице ISO 286, при необходимости выбрать класс фиксатора и провести испытание на опытном узле перед запуском в производство. Это займет 1–2 часа подготовки вместо полдня переделок и переборок.