Анаэробные фиксаторы и герметики - это мощный инструмент для надежной фиксации резьбовых соединений и герметизации стыков. Однако они работают совсем не так, как обычные клеи или герметики, которые высыхают на воздухе. Анаэробный состав начинает отверждаться только после полного исключения воздуха из зазора между деталями, то есть после сборки соединения. Это принципиальное отличие - главный источник ошибок при их применении. Неправильное нанесение, подготовка поверхности или выбор продукта приводят к тому, что фиксатор не работает, соединение расслабляется под вибрацией, или узел разбирается с повреждением деталей. В этой статье разберем самые распространенные ошибки и покажем, как их избежать, чтобы получить надежное и долговечное соединение с первой попытки.
Почему анаэробные составы часто не работают
Главная причина отказа анаэробных фиксаторов - неправильная подготовка поверхности.
Если на резьбе остаются масло, старые остатки предыдущего фиксатора, пыль или влага, молекулы анаэробного состава не могут вступить в контакт с металлом, и реакция просто не начинается. Еще один частый сценарий: инженер наносит состав на нержавеющую сталь, алюминий или титан без активатора. На таких пассивных металлах анаэробный состав отверждается значительно медленнее или вообще не набирает прочность, потому что защитный оксидный слой препятствует химической реакции.
Третья ошибка - нанесение на грязный крепеж и последующее ожидание: закупщик нанес состав, положил болт на стол на несколько минут, думая, что он подсохнет, а потом собирал соединение. На воздухе анаэробный фиксатор полимеризоваться не будет - это не супер-клей. После сборки реакция может и не начаться, потому что загрязнения будут мешать контакту с металлом. Результат: соединение остается слабым, узел расслабляется под вибрацией.
Если на оцинкованной, никелированной или хромированной поверхности время отверждения превышает три часа, а то и намного больше, то нанесение анаэробного состава на такие покрытия без специальной подготовки тоже приводит к медленному или неполному отверждению. Электрохимические покрытия замедляют реакцию в разы по сравнению с обычной углеродистой сталью.
Как правильно наносить анаэробный герметик: пошаговая подготовка
Подготовка поверхности занимает половину успеха.
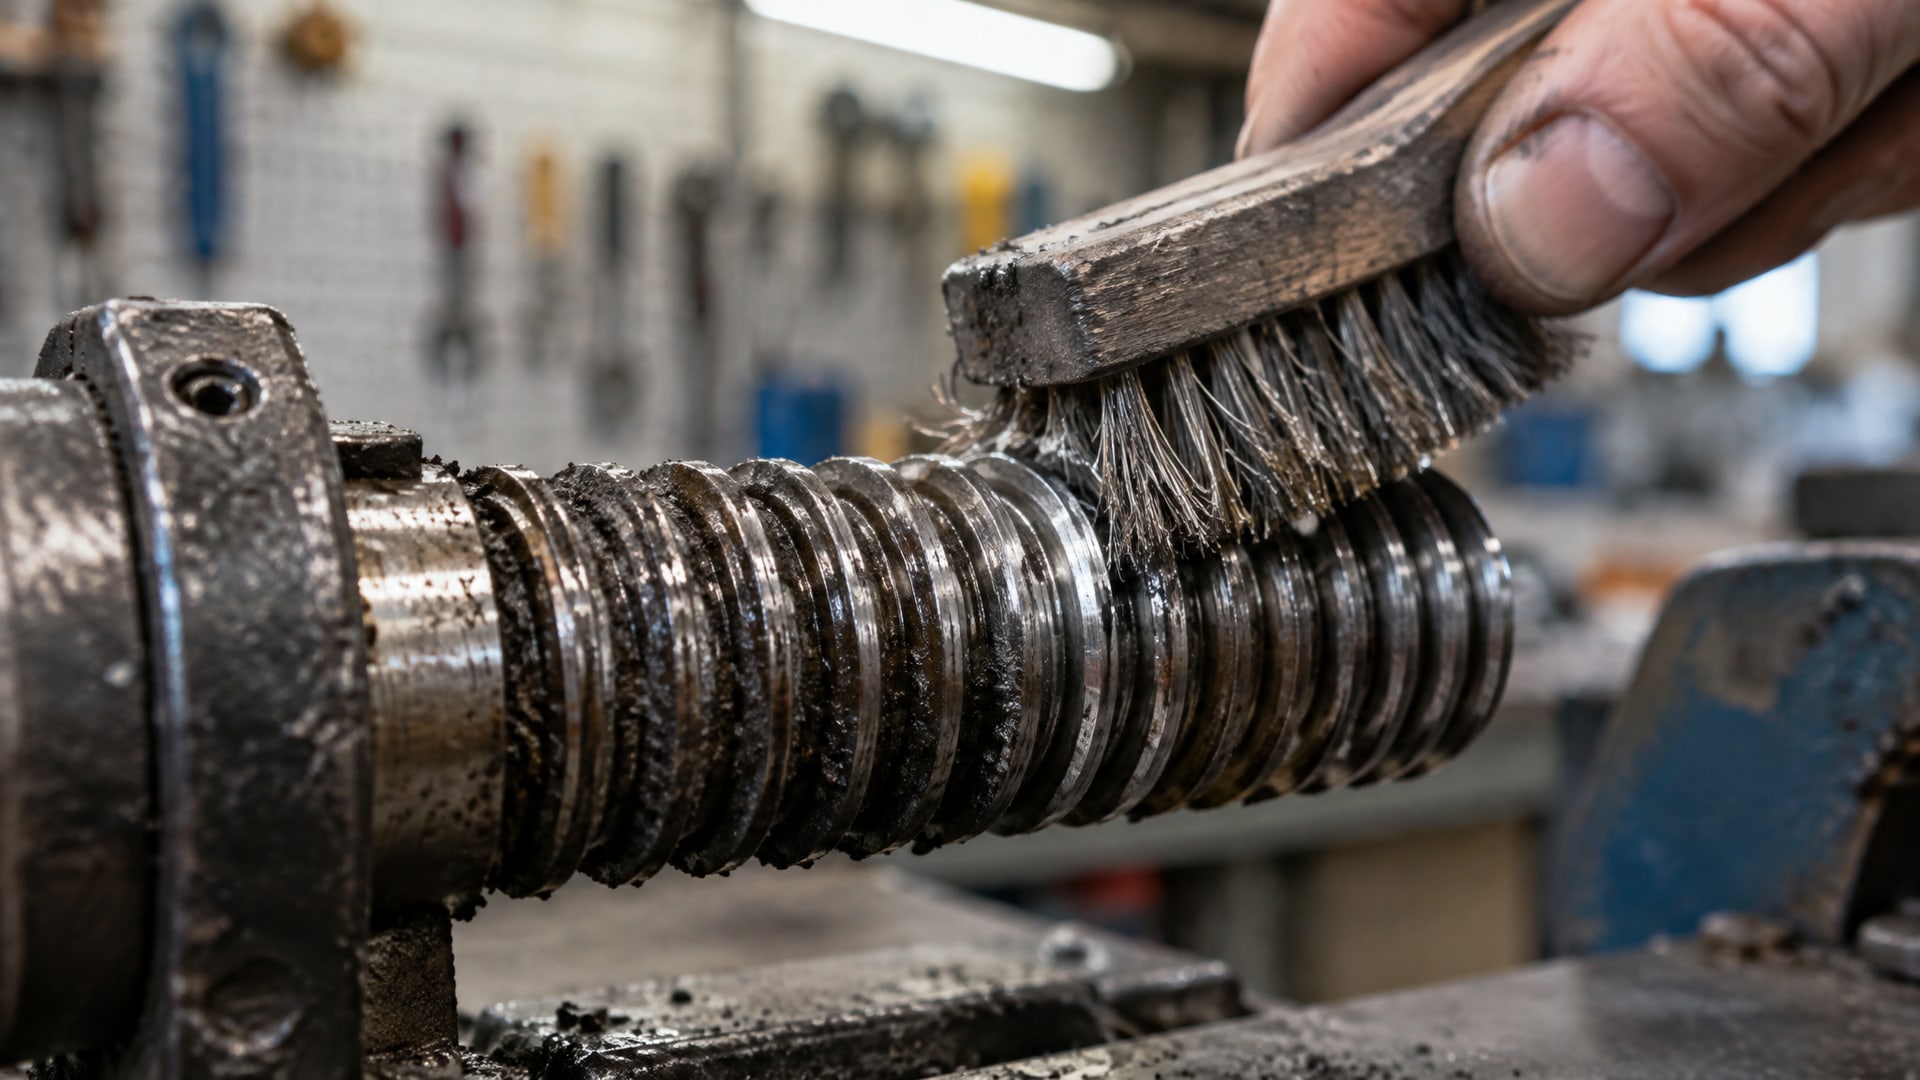
Резьба, стыки и сопрягаемые поверхности должны быть чистыми, обезжиренными и сухими. Удалите масло, грязь, окисление и остатки старого фиксатора механическим способом - щеткой, тканью, или специальным очистителем. Высушите поверхность - достаточно обычного воздействия сухим воздухом, но убедитесь, что влаги нет. На пассивных металлах перед нанесением анаэробного состава обязательно нанесите активатор/праймер тонким слоем. Это даст реакции возможность начаться и развиться в полную силу.
Наносить состав нужно непосредственно в рабочую зону резьбы - туда, где витки болта и гайки (или болта и стенки отверстия) реально соприкасаются после затяжки. Для малых размеров, скажем M6–M8, достаточно нескольких капель на первые витки крепежа. Для крупных соединений - несколько витков сплошной тонкой полосой. Ключевой момент: наносить нужно так, чтобы состав покрыл всю длину зоны зацепления резьбы, но при этом не выдавливался за границы соединения. Избыточное нанесение не повышает прочность и только усложняет уборку излишков.
Для глухих отверстий (когда болт входит в слепое отверстие) наносите состав и на крепеж, и в отверстие - не только на один элемент. Для сквозных соединений достаточно нанести на одну сторону пары «болт-гайка». Сразу после нанесения собирайте соединение и затягивайте по моменту, указанному в конструкторской документации или инструкции. Не ждите, пока состав подсохнет - это контрпродуктивно. Анаэробное отверждение начнется сразу после того, как вы исключите доступ воздуха сборкой.
Критические ошибки во время отверждения и после сборки
После того как вы собрали и затянули соединение, возникает закономерный вопрос: можно ли его сразу нагружать?
Ответ: нет. Анаэробные фиксаторы набирают первоначальную прочность (handling strength) довольно быстро - часто за 15–60 минут в зависимости от типа металла. Однако полное отверждение требует около 24 часов. На протяжении этого времени нельзя подвергать узел рабочим нагрузкам, вибрации или воздействию агрессивных сред. Вращение крепежа в начальной фазе полимеризации разрушает образующиеся химические связи и может привести к необратимой потере работоспособности соединения.
Еще одна ошибка - неправильный выбор степени фиксации. На рынке существуют составы трех уровней прочности: низкие (для разборных узлов), средние (универсальные) и высокие (для постоянной фиксации). Применить высокопрочный состав там, где нужна разборная фиксация, - значит впоследствии создать себе проблему при демонтаже: потребуется нагрев и риск повреждения деталей. И наоборот, использовать низкопрочный состав на вибрирующих узлах означает почти гарантированный отказ фиксации в процессе эксплуатации.
Температура среды сильно влияет на время отверждения. При повышении температуры на 8 °C время отверждения примерно сокращается вдвое. При понижении на 8 °C оно удваивается. Если вы применяете анаэробный фиксатор в холодном цехе зимой или в жарком помещении летом, учитывайте эту зависимость и планируйте время полного отверждения соответственно.
Подготовка поверхности: почему это самое важное
Чистота поверхности - фундамент для успешного применения анаэробных составов.
На практике инженеры часто спешат и собирают крепеж без тщательной очистки. Масло, выступившее из редуктора, пыль с производственного пола, ржавчина и остатки старого фиксатора блокируют доступ молекул анаэробного состава к металлу. В таких условиях фиксатор может остаться мягким и не наберет прочность.
При вымывании масляных загрязнений используйте обезжириватель или растворитель, рекомендуемый производителем. После очистки дайте поверхности полностью высохнуть. Остатки влаги, хотя и в меньшей степени чем масло, замедляют реакцию. На производствах с высокой влажностью воздуха или в холодных зонах это может быть заметнее.
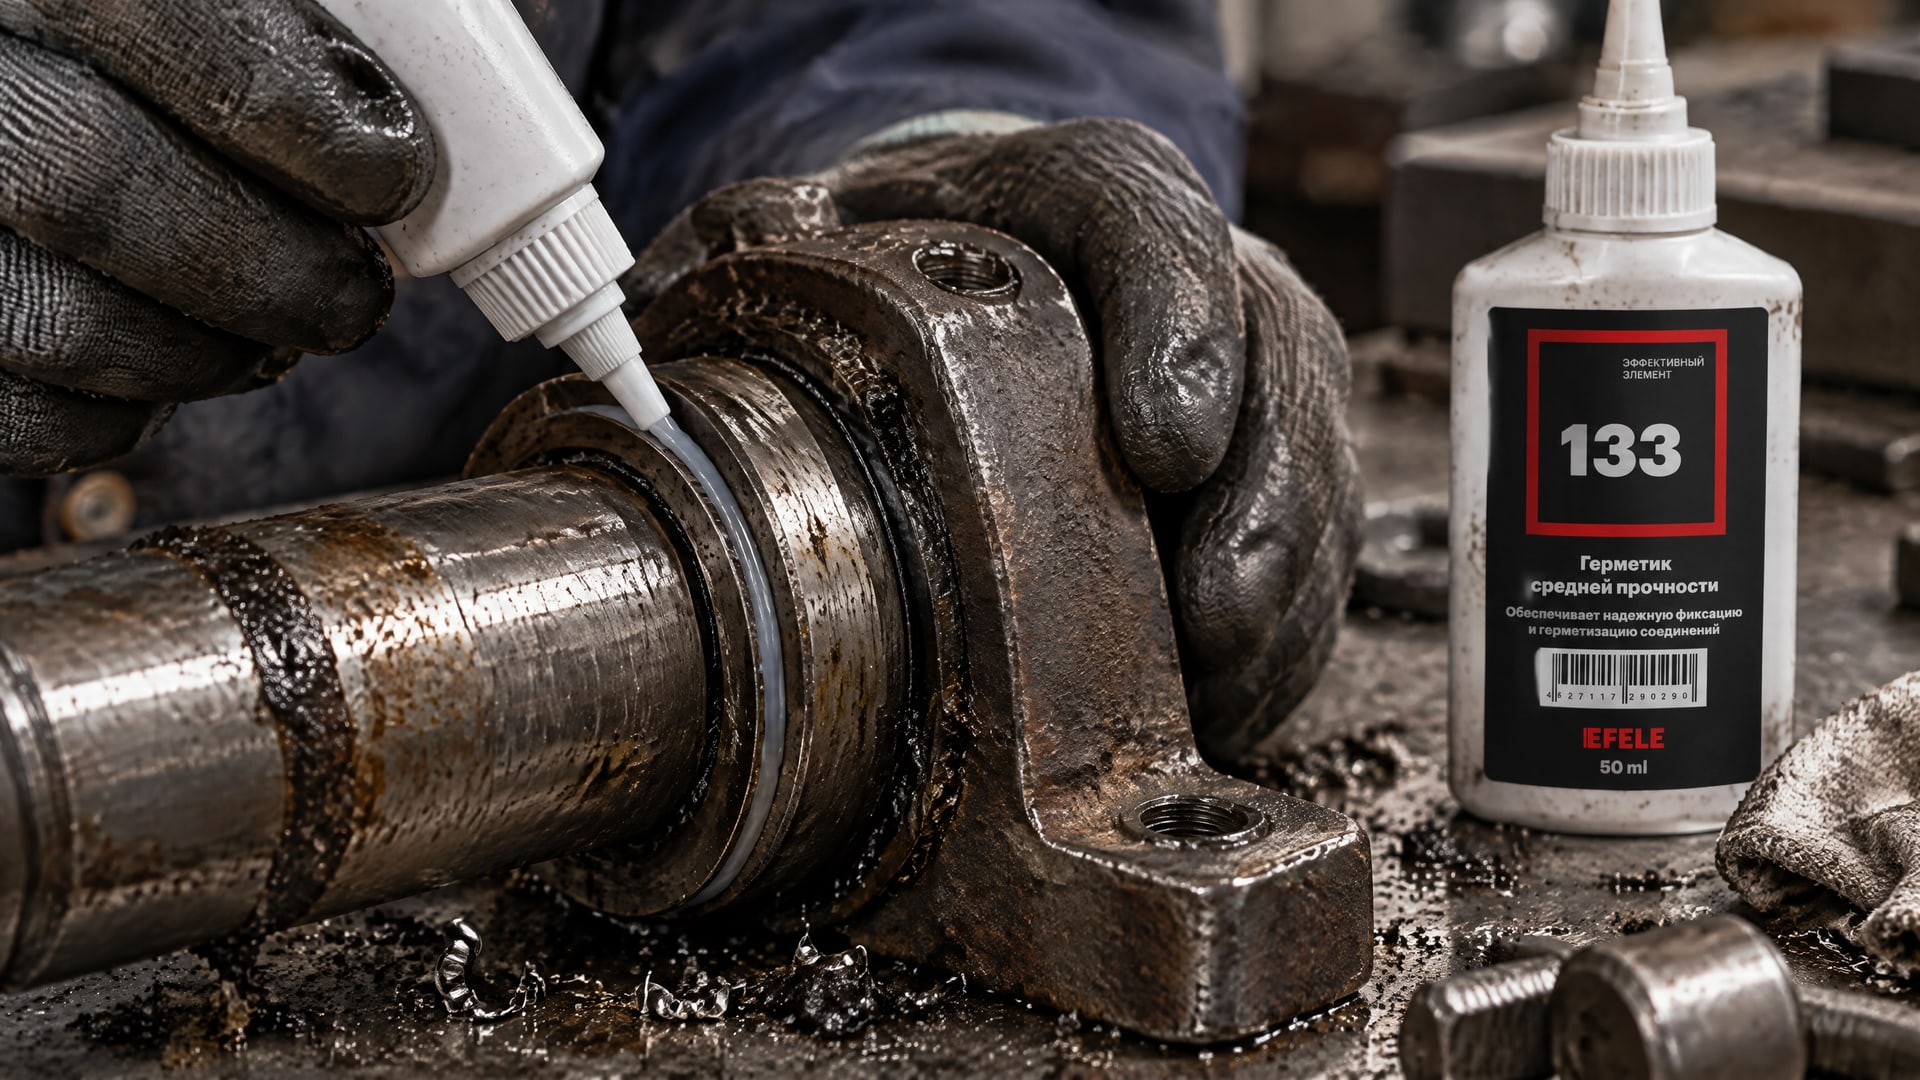
Для вал-втулочных соединений с высокими требованиями к герметичности и виброустойчивости, особенно когда узел подвергается фреттингу (микроколебаниям), правильная очистка обеих сопрягаемых поверхностей и правильное нанесение анаэробного герметика принципиальны. Например, когда вал посадочной шейной передает крутящий момент через фиксирующий состав, холодный пуск и циклические нагрузки требуют стабильной адгезии от первого часа работы. EFELE 133 в таких условиях зарекомендовал себя благодаря стабильному отверждению и надежной фиксации при широком диапазоне температур эксплуатации.
Анаэробный уплотнитель и герметик: в чем разница и что это значит при применении
Часто покупатели путают анаэробные фиксаторы резьбы с анаэробными герметиками для стыков.
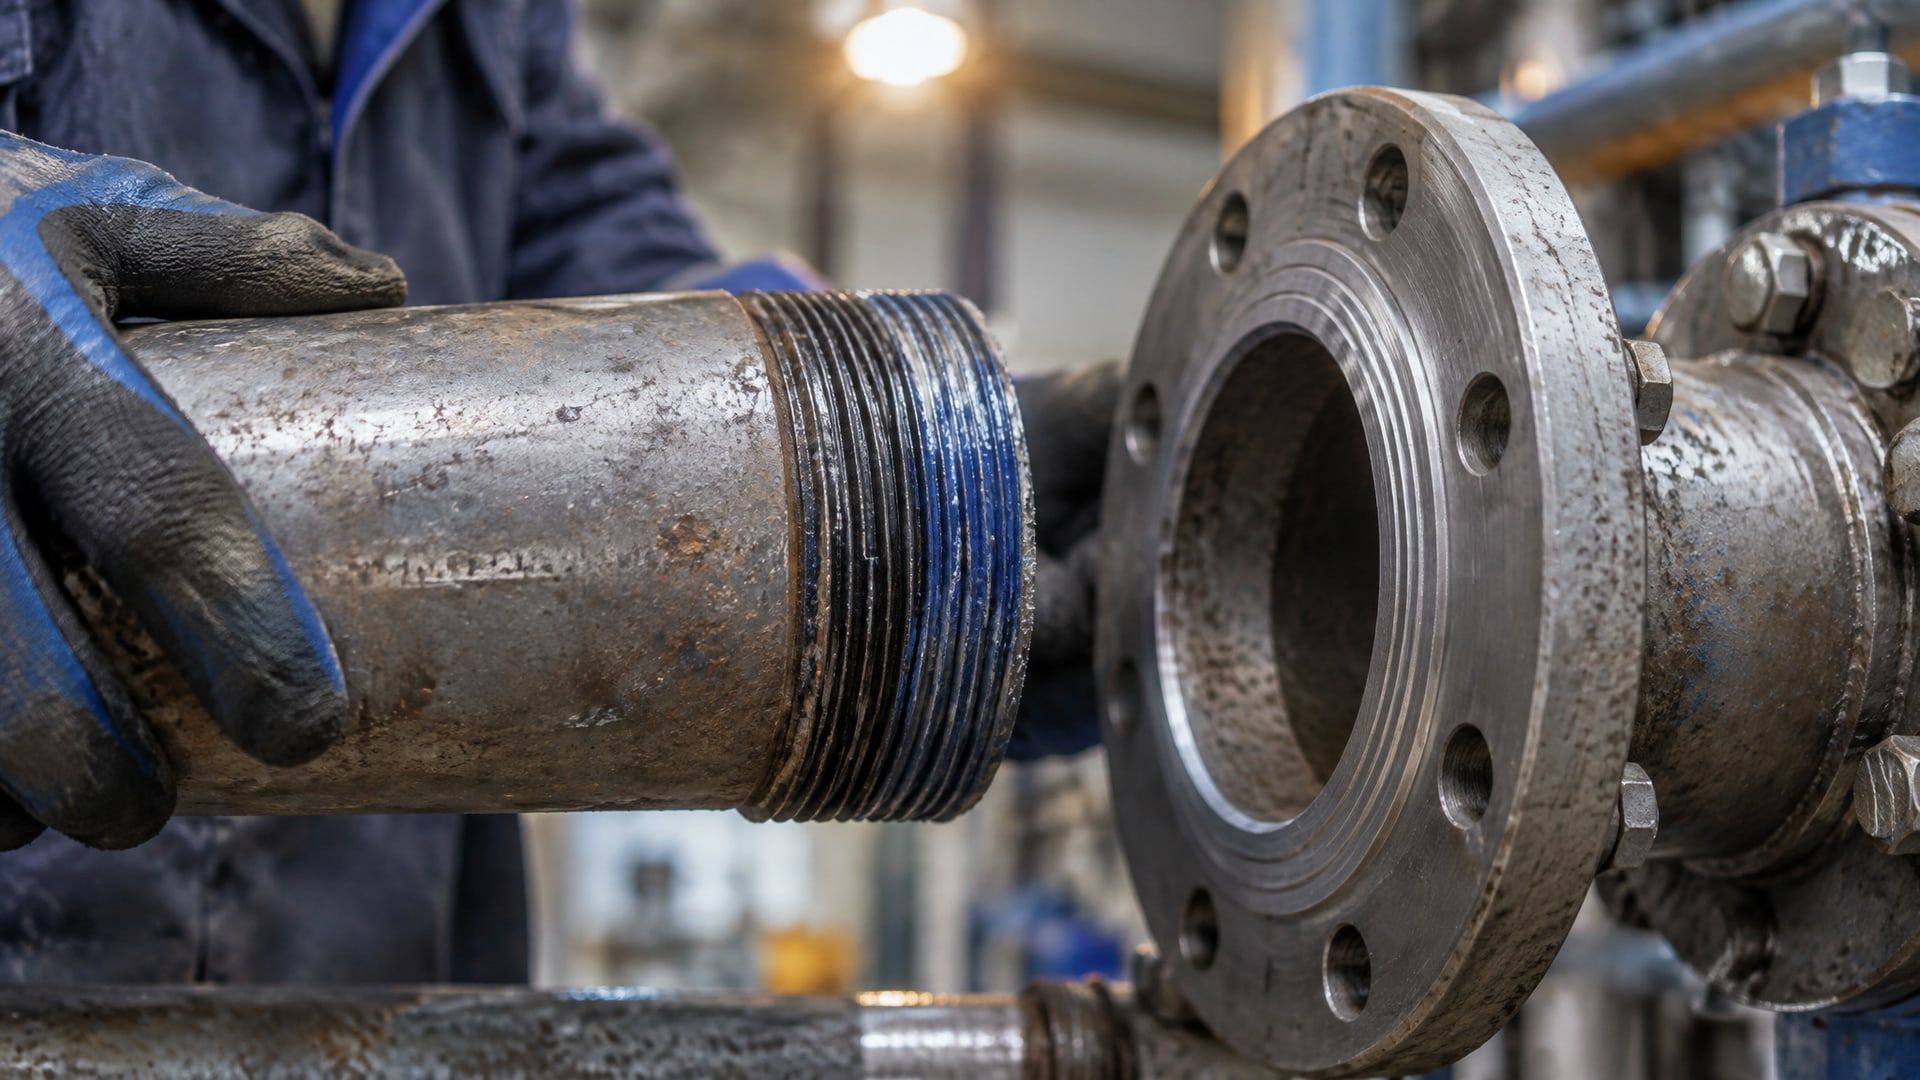
На самом деле это два разных класса продуктов, хотя принцип отверждения одинаковый. Фиксатор предназначен для фиксации резьбовых соединений, его основная функция - предотвратить саморазвинчивание под вибрацией. Герметик используется для герметизации стыков, щелей и микротрещин в корпусах, блоках и соединениях труб, когда нужно исключить утечку жидкости или газа.
Разница в вязкости: фиксаторы обычно жиже, чтобы легко текли в витки резьбы и заполняли микрозазоры. Герметики гуще, чтобы держать форму и не вытекать из широких щелей. Но оба отверждаются по анаэробному механизму, оба требуют чистой поверхности и оба не полимеризуются на воздухе. Поэтому при нанесении как фиксатора резьбы, так и герметика действуют одни и те же правила: подготовка поверхности, нанесение в нужное место, немедленная сборка, и ожидание полного отверждения без нагрузок.
Выбор правильного анаэробного состава под металл и условия
На разных металлах анаэробные составы ведут себя совершенно по-разному.
На латуни и меди отверждение может произойти менее чем за 15 минут. На конструкционной и инструментальной стали, алюминии и его сплавах - менее чем за 60 минут. На оцинкованных, хромированных и никелированных поверхностях время отверждения возрастает более чем в три часа, и без активатора оно может быть непредсказуемо долгим или неполным.
Для пассивных металлов - нержавеющей стали, алюминия, титана, магния и цинка - выбирайте составы, предусматривающие применение активатора или праймера. Без активатора вы рискуете получить мягкое или вообще не отвержденное соединение. Активатор наносится тонким слоем на обезжиренную и сухую поверхность перед нанесением основного состава.
Если узел работает при повышенных температурах, скажем выше 80 °C, убедитесь, что выбранный состав имеет соответствующий температурный диапазон. Некоторые анаэробные фиксаторы теряют прочность при длительном нагреве.
Ошибки при разборке и переборке соединений
Когда приходится разбирать соединение, зафиксированное высокопрочным анаэробным составом, требуется нагрев.
Попытка разобрать на холодную может привести к сорванию резьбы или поломке крепежа. Нагрейте узел феном или в водяной бане до 50–60 °C, дайте материалу размягчиться, потом медленно разворачивайте крепеж. Поспешность здесь опасна.
При повторной сборке старайтесь полностью удалить остатки старого фиксатора с резьбы. Куски затвердевшего состава действуют как абразив и портят витки. После очистки протрите резьбу чистой тканью, дайте высохнуть, и только потом наносите свежий состав. Если вы применяете состав меньшей прочности, чем был ранее, учитывайте, что старые затвердевшие остатки могут препятствовать новому отверждению.
Частые вопросы о правильном применении анаэробных фиксаторов
Почему фиксатор резьбы не работает и соединение разслабляется?
Главные причины: грязная или масляная резьба, применение на пассивном металле без активатора, ранняя нагрузка на узел до полного отверждения (24 часа), или выбор слишком низкой прочности состава для высоконагруженного узла. Проверьте чистоту поверхности, используйте активатор на нержавейке и алюминии, дайте полное время на отверждение и выберите степень фиксации, соответствующую условиям работы.
Нужно ли ждать, пока анаэробный герметик станет липким перед сборкой?
Нет. Анаэробный состав не должен полимеризоваться на воздухе - это противоречит его природе. Наносите состав и собирайте соединение сразу. Реакция начнется только когда вы исключите доступ кислорода, то есть после затяжки болта или зажима крышки.
Можно ли наносить анаэробный состав на всю длину резьбы стержня?
Для сквозных соединений нет - достаточно покрыть рабочую зону, где болт и гайка встречаются. Избыточное нанесение усложняет уборку излишков и не повышает прочность. Для глухих отверстий наносите состав как на болт, так и в отверстие, но опять же только в зоне реального контакта.
Почему на оцинкованных и никелированных деталях время отверждения намного больше?
Электрохимические покрытия замедляют анаэробное отверждение в несколько раз по сравнению с голой сталью. Это нормальное явление, обусловленное строением оксидного слоя на поверхности. Используйте активатор или выбирайте составы, специально рекомендуемые для таких поверхностей.
Можно ли сразу пускать узел в работу после сборки с анаэробным фиксатором?
Нет. Первоначальная прочность (handling strength) появляется за 15–60 минут, но полное отверждение требует около 24 часов. До этого момента не нагружайте узел, не подвергайте его вибрации и не воздействуйте на него агрессивными средами. Вращение крепежа в начальной фазе отверждения разрушает химические связи и может привести к потере работоспособности.
Заключение
Анаэробные фиксаторы и герметики - это надежный и проверенный инструмент для промышленной сборки, но только при условии соблюдения основных правил применения. Главное: начиная с подготовки чистой и сухой поверхности, правильного нанесения состава в рабочую зону, немедленной сборки, использования активатора на пассивных металлах и выдержки полного времени отверждения без нагрузок. Типичные ошибки - грязь на резьбе, ожидание подсыхания на воздухе, неправильный выбор прочности и преждевременная нагрузка на узел - полностью предотвратимы, если следовать инструкциям производителя и учитывать особенности металла, на котором вы работаете.
Следующий шаг: перед началом применения анаэробного состава уточните у поставщика или в технических данных продукта требуемый активатор для вашего типа металла, проверьте температурный диапазон эксплуатации и убедитесь, что степень фиксации соответствует условиям работы узла. Правильный выбор и соблюдение технологии гарантируют, что соединение прослужит долго и не создаст проблем ни при монтаже, ни при эксплуатации.