Переход с импортных смазочных материалов на российские аналоги - это не просто технический выбор, а многоэтапный процесс, требующий документального обоснования. Многие закупщики и инженеры полагают, что достаточно найти смазку похожего назначения и цвета, однако регламентированное внедрение нового материала опирается на сопоставимость ключевых параметров: класса консистенции NLGI, температурного диапазона, типа загустителя и присадок. Без проверки этих критериев замена может привести к отказам оборудования, досрочному износу подшипников или нарушениям режима работы редукторов и централизованных систем смазки. Статья объясняет, как провести техническое обоснование и правильно оформить замену в документации предприятия, опираясь на стандарты и испытания.
Почему техническое обоснование важнее маркетингового названия
При выборе российского аналога многие опираются на табличные названия и формулировку типа "аналог по функциям".
Однако практика показывает, что одинаковое назначение еще не означает идентичность поведения в реальных условиях. Две смазки могут быть предназначены для подшипников качения, но отличаться по внутренней структуре: если у одной загуститель литиевый, а у другой - комплексный, их вязкость при нагреве, адгезия и стабильность окажутся разными. Это особенно критично в централизованных системах смазки или при работе в условиях экстремальных температур.
Техническое обоснование начинается с того, чтобы зафиксировать условия работы узла: нагрузку, скорость, рабочую и пусковую температуру, наличие влаги, вибрации и контакта с агрессивными средами. Например, для редуктора в цехе с морозами до −40 °C недостаточно просто найти "морозостойкую" смазку - нужно проверить, что ее пусковая температура позволяет запустить оборудование при такой минимальной отметке. Многие импортные и даже отечественные смазки имеют рабочий диапазон −40…+100 °C, но пусковая способность при −40 °C им не гарантирована. Это различие легко упустить, если опираться только на паспортный диапазон.
ГОСТ ISO 6743-9, введенный в действие с 1 января 2021 года, устанавливает классификацию смазочных материалов семейства L (пластичные смазки) и служит базой для согласования терминологии между отечественными и зарубежными материалами. Опираясь на этот стандарт, вы получаете инструмент для беспристрастного сравнения: если смазка классифицируется как L-XBHB (литиевая, универсального применения, с защитой), то это позволяет искать российские аналоги точно в этом же классе, исключая ненужные варианты.
Ключевые параметры при подборе российского аналога
Чтобы замена прошла без срывов, надо сверять минимум четыре параметра.
Класс консистенции NLGI
NLGI - это единственная система классификации консистенции пластичной смазки, которая используется во всех странах мира. Шкала идет от 000 (очень мягкая, текучая) до 6 (твердая, прессуемая). Для большинства подшипников качения и скольжения используют NLGI 2. Для централизованных систем смазки требуются более мягкие классы: NLGI 0 или 00, чтобы материал прокачивался через трубки и распределители без слипания и закупорки. Типичная ошибка: попытка заменить NLGI 0 на NLGI 2, чтобы "экономить расход". В итоге система не перекачивает смазку, датчики давления срабатывают, оборудование встает.
При замене никогда не меняйте класс NLGI без согласования с инженером, ответственным за узел. Если импортная смазка имела NLGI 2, то и российский аналог должен быть NLGI 2. Исключение - когда узел допускает несколько классов консистенции (например, подшипники радиально-упорные могут работать как с NLGI 1, так и с NLGI 2), но это всегда указывается в инструкции производителя оборудования.
Температурный диапазон и пусковая способность
Рабочий температурный диапазон указывается двумя числами, например −40…+120 °C. Первое число - минимальная температура, при которой смазка сохраняет способность к пуску оборудования (пусковая температура). Второе - максимальная температура без потери смазывающих свойств (рабочая температура).
На практике много конфликтов возникает именно из-за пусковой температуры. Смазка может быть заявлена как "морозостойкая", но ее вязкость при −30 °C окажется настолько высокой, что стартовый момент превысит допустимое значение. Здесь помогает информация о типе загустителя и результатах испытаний на конкретной оборудовании.
Литол-24, одна из распространенных отечественных смазок, имеет диапазон −40…+120 °C и хорошо зарекомендовала себя в подшипниках качения и зубчатых передачах. Солидол С (водостойкая смазка общего назначения) работает в диапазоне −40…+65 °C, а Солидол Ж - в −30…+65 °C. Выбор между ними зависит от точной температуры работы узла и от требования к водостойкости.
Тип загустителя и совместимость
Загуститель - это каркас смазки, он определяет ее поведение при нагреве, способность к перекачиванию и совместимость с материалами узла. Основные типы: литиевые, кальциевые, комплексные литиевые, полимочевинные. Если вы переходите с импортной литиевой смазки на отечественный аналог, он тоже должен быть литиевым, иначе велик риск несовместимости с уплотнениями или прокладками узла.
Особенно важна совместимость для трансформаторов и масляных систем. Если предыдущая смазка была на основе минерального масла с кальциевым мылом, а новая - на основе синтетики с комплексным загустителем, смешивание может привести к закупориванию каналов охлаждения и нарушению изоляции. Перед внедрением такой замены нужны протоколы испытаний на совместимость.
Противозадирные присадки (EP) для нагруженных узлов
Для редукторов, зубчатых передач и подшипников, работающих под большой нагрузкой, требуются EP-присадки (противоэкстремального давления). Они предотвращают задиры при временном нарушении масляной пленки. Если смазка предназначена для нагруженного узла, то у ее российского аналога должны быть сопоставимые EP-характеристики, иначе ресурс передачи сократится на десятки процентов.
Методология документального оформления замены
Замена смазочного материала - это внесение изменений в технологический регламент предприятия.
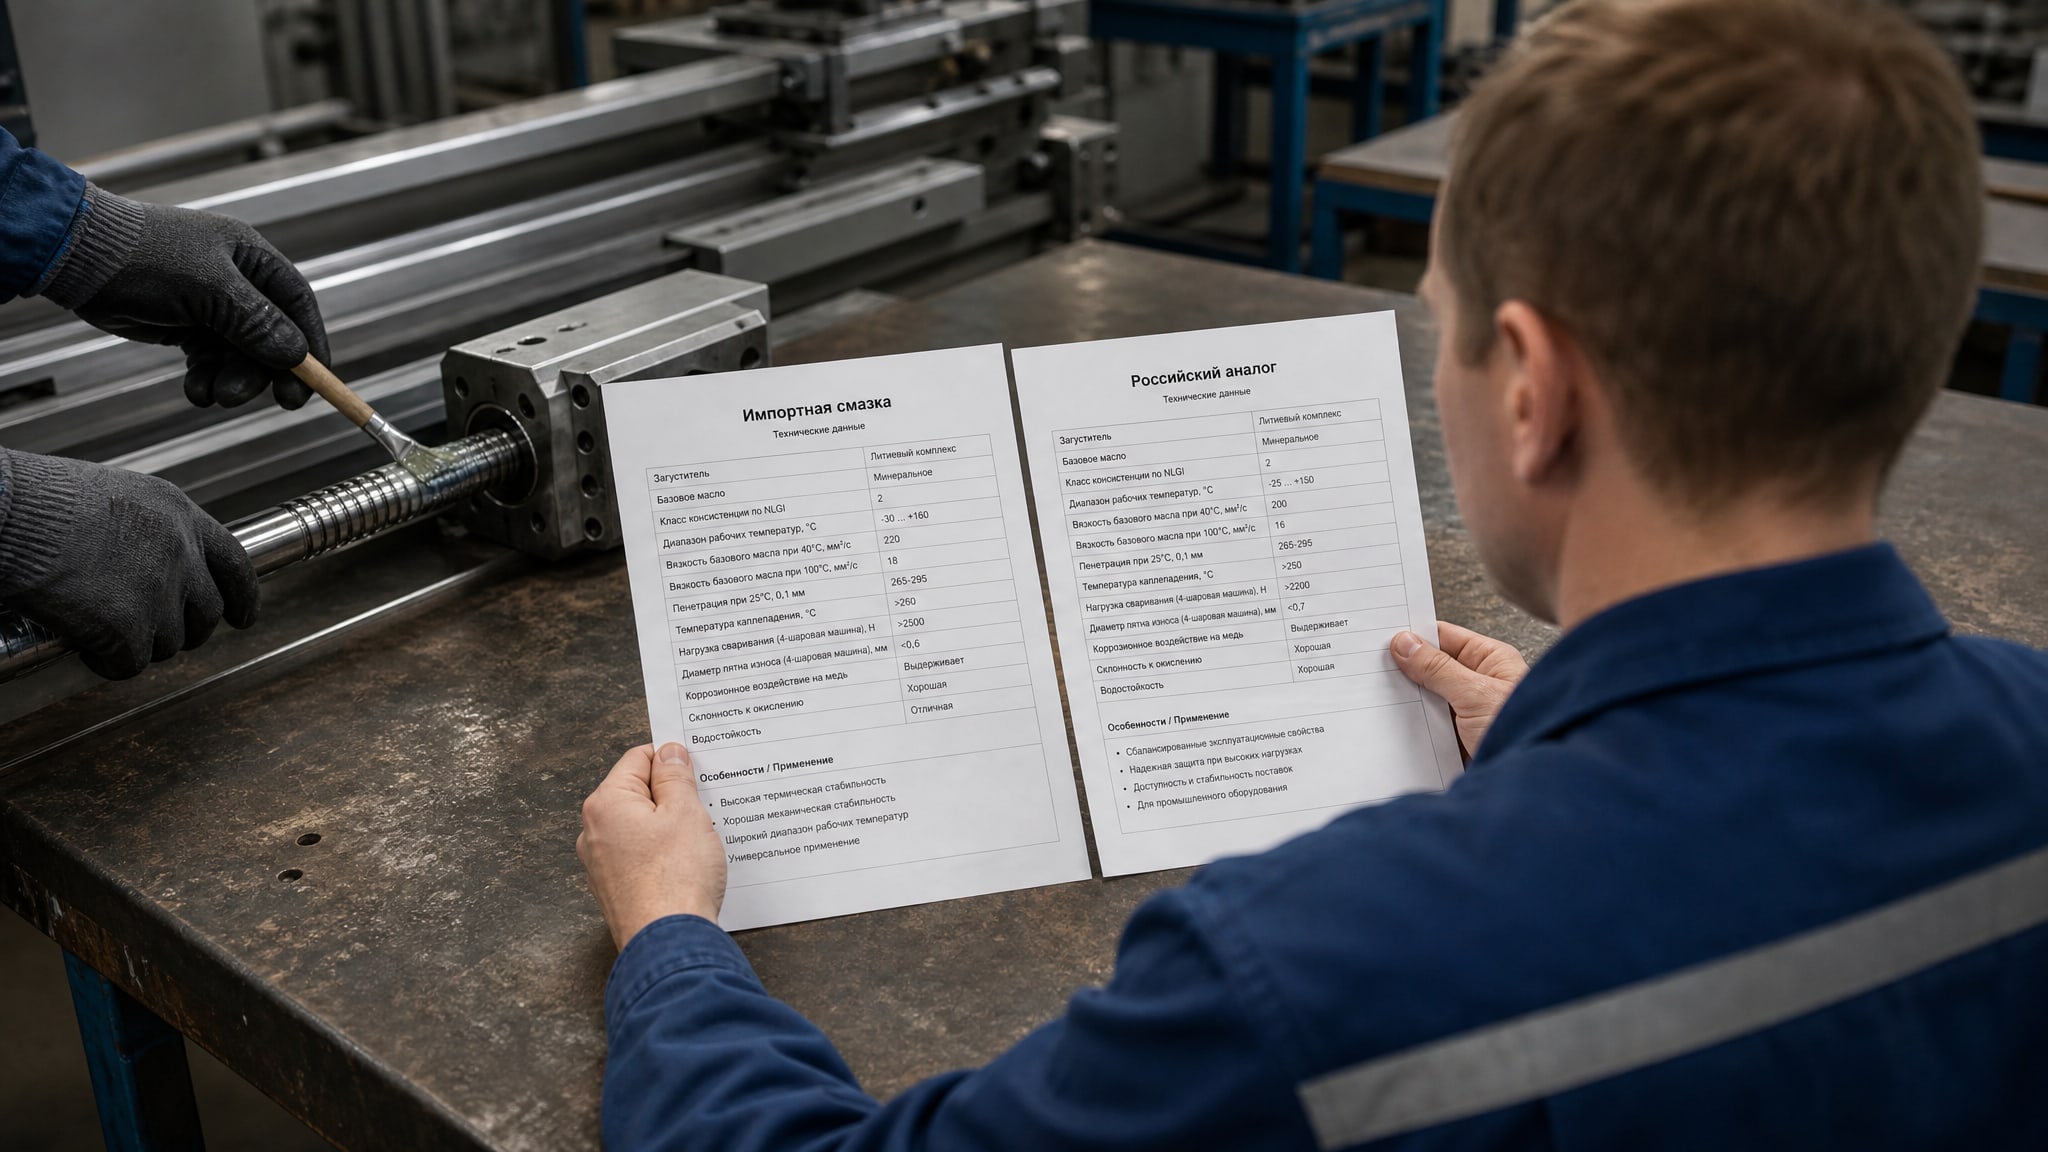
Даже если смена кажется очевидной, она требует письменного оформления.
Этап 1: техническое сравнение свойств
Составьте таблицу, в которой сопоставьте все ключевые параметры импортной смазки и ее российского аналога:
| Параметр | Импортный материал | Российский аналог | Соответствие |
|---|
| NLGI | 2 | 2 | ✓ |
| Диапазон °C | −40…+120 | −40…+120 | ✓ |
| Загуститель | Литиевый | Литиевый | ✓ |
| EP-присадки | Да | Да | ✓ |
| Совместимость с уплотнениями | БНК (бутадиен-нитрил) | БНК | ✓ |
Если в столбце "Соответствие" окажется хоть одна "✗", то замена требует дополнительных испытаний или корректировки условий применения.
Этап 2: проверка протоколов испытаний
Потребуйте у поставщика российской смазки протокол испытаний, который подтверждает:
соответствие ГОСТ 32323-2013 (методы испытаний пластичных смазок);
результаты определения класса NLGI;
температурные характеристики (пусковая и рабочая);
степень окисления и стабильность по времени;
совместимость с материалами уплотнений (если это критично для узла).
ГОСТ 32323-2013 задает методы определения вязкости, степени расслаивания, содержания воды, свободной щелочи и нерастворимых веществ. Если протокол ссылается на эти методы и результаты соответствуют паспортным данным, то материал прошел регламентированный контроль.
Этап 3: пилотное испытание на оборудовании
Если смазка применяется в критичном узле (редуктор, трансформатор, централизованная система смазки), проведите пилотное испытание: загрузьте одну единицу оборудования новым материалом и отслеживайте его работу в течение 50-200 часов в зависимости от режима. Фиксируйте температуру, вибрацию, шумность, расход смазки. Если все стабильно, то переходите на массовое внедрение.
Этап 4: оформление в локальных нормативных актах
Составьте служебную записку или приказ о замене. В документе укажите:
номер детали или узла, в котором происходит замена;
наименование и артикул старой смазки;
наименование и артикул новой смазки;
основание замены (техническое соответствие параметров, результаты испытаний);
дата внедрения;
ответственные лица (инженер, закупщик, начальник цеха).
Приложите копию протокола испытаний и таблицу сравнения параметров. Это минимальный комплект документов, который защищает предприятие при аудитах и страховых проверках.
Этап 5: внесение в журнал замен и систему управления складом
Обновите внутреннюю базу допустимых материалов, чтобы работники складского учета знали: смазка с артикулом X больше не закупается, вместо нее используется аналог Y. Это предотвратит случайное смешивание или возврат к старому материалу через несколько месяцев.
Частые ошибки при документировании замены
Смешивание смазок разных типов
Самая опасная ошибка - попытка "долить" новую смазку к старой, чтобы "постепенно" перейти на аналог. Даже если оба материала имеют NLGI 2, но разные типы загустителя, их смешивание может привести к расслоению, вспениванию или потере адгезии. Правило простое: перед внедрением нового материала узел должен быть полностью очищен от старой смазки. Для критичных узлов это означает промывку растворителем или разборку с протиркой деталей.
Ориентация только на цвет и вязкость
Желтая смазка не обязательно совместима с другой желтой смазкой. Цвет определяется красителем и не говорит ничего о загустителе, присадках и температурных характеристиках. Вязкость базового масла тоже не гарантирует совместимость: две смазки могут иметь одинаковую вязкость, но разные загустители и совершенно разные поведение при +80 °C.
Игнорирование пусковой способности
Документ, содержащий только рабочий диапазон −40…+100 °C, не дает информацию о том, запустится ли узел при −40 °C. Пусковая температура может быть −40 °C, но для оборудования с высоким стартовым моментом (например, центрифуга или вязкий редуктор) реальное ограничение окажется около −20 °C. Это должно быть отражено либо в паспорте смазки, либо в результатах испытания на конкретном узле.
Отсутствие согласования с производителем оборудования
Если смазка применяется в узле, поставленном иностранным производителем (редуктор, шпиндель, вакуумный насос), проверьте, не запрещает ли производитель замену материала. Некоторые производители требуют использования только одобренных ими смазок, чтобы сохранить гарантию. Если замена не согласована, гарантия может быть снята, и предприятие потеряет возможность предъявления претензий при отказе узла.
Специальные случаи: трансформаторы, морозостойкие смазки и централизованные системы
Замена смазок для трансформаторов
Трансформаторные узлы требуют особой аккуратности. Смазка в ступице ротора или подшипнике трансформатора контактирует с изоляцией и маслом охлаждающей жидкости. Несовместимость может привести к вспениванию масла, повышению диэлектрических потерь и риску диэлектрического пробоя. При замене смазки для трансформатора проводите испытание на совместимость с трансформаторным маслом, включая проверку пенообразования и изоляционных свойств. Для обслуживания контактов трансформаторных подстанций, где требуется защита от коррозии и влаги, целесообразно использовать специализированные защитные смазки, обеспечивающие электроизоляцию и надежную работу при экстремальных температурах.
Морозостойкие смазки: как не ошибиться с пусковой способностью
Когда вы ищете "морозостойкую смазку" для замены, помните, что обозначение −40…+65 °C указывает диапазон, но не гарантирует запуск оборудования при −40 °C. Проверьте протокол испытаний на вязкость при низких температурах (динамическую вязкость на брукфилдском вискозиметре). Если вязкость превышает паспортное значение более чем на 20 %, то смазка не обеспечит холодный пуск. Документируйте эту проверку отдельно.
Смазки для централизованных систем: опасность подмены
Централизованные системы смазки работают с NLGI 0 или 00, чтобы материал мог быть перекачан по длинным трубопроводам. Если склад по ошибке поставляет NLGI 1 или NLGI 2 вместо NLGI 00, система не будет подавать смазку, датчики давления сработают, и оборудование встанет. При документировании замены в системе УЗП (управления запасами и покупок) категорически указывайте не только название смазки, но и класс NLGI. В регламенте складского учета обозначьте как "критичный параметр".
Часто задаваемые вопросы
Можно ли смешивать импортную смазку с российским аналогом, чтобы постепенно перейти?
Категорически нет. Смешивание смазок разных производителей и даже разных типов загустителя приводит к расслоению, потере адгезии и непредсказуемому поведению при нагреве. Замена должна быть полной: сначала узел очищается, затем заливается новая смазка. Никаких переходных периодов.
Что значит "пусковая температура" и почему она важнее рабочей?
Пусковая температура - это минимум, при котором смазка еще текучая настолько, чтобы оборудование смогло начать работать. Рабочая температура показывает, при каких условиях смазка сохраняет свои смазывающие свойства. Если пусковая температура выше фактической минимальной температуры цеха, оборудование не запустится, даже если его рабочие температуры будут в норме.
Нужны ли протоколы испытаний для всех замен или только для критичных узлов?
Для критичных узлов (редукторы, трансформаторы, централизованные системы, высокоскоростные подшипники) - всегда. Для узлов общего назначения (подшипники качения в кулачковых механизмах, направляющие скольжения) протокол может быть заменен техническим сравнением параметров и испытанием на оборудовании в течение 50 часов. Если узел входит в критичную цепь производства и его отказ ведет к остановке линии - требуйте протоколы и пилотное испытание.
Как выбрать между несколькими российскими аналогами, если все заявляют одинаковые параметры?
Сопоставьте результаты испытаний на окисляемость (ГОСТ 32323-2013, метод, определяющий степень окисления), стабильность при хранении и совместимость с материалами узла. Обычно более стабильный материал обходится немного дороже, но дает большую гарантию на полномасштабной замене.
Что делать, если документация старой импортной смазки утеряна и неизвестны точные параметры?
Обратитесь к руководству производителя оборудования - там обычно указаны допустимые типы смазок и их параметры. Если это недоступно, проведите демонтаж и лабораторный анализ старой смазки (определение NLGI, типа загустителя, вязкости). По результатам анализа вы получите исходные параметры и сможете выбрать аналог.
Заключение
Замена импортных смазок на российские аналоги - это не маркетинговый выбор, а инженерная задача, требующая документального обоснования. Ошибка в параметрах (NLGI, температура, загуститель, присадки) приводит к отказам оборудования и потерям в производстве, которые превосходят стоимость исходного материала в десятки раз. Правильный подход: техническое сравнение на основе ГОСТ ISO 6743-9 и ГОСТ 32323-2013, проверка протоколов испытаний, пилотное испытание на оборудовании и формальное внесение изменений в регламент предприятия. Ваш следующий шаг - составить для каждого критичного узла таблицу сопоставления параметров, потребовать у поставщика протокол испытаний и согласовать замену с инженерной службой.