Самоотвинчивание крепежа под воздействием вибрации - одна из основных причин техобслуживания и аварийных остановок на производстве. Проблема особенно острая на станках, конвейерах, двигателях и агрегатах, где циклические нагрузки постоянно работают против резьбового соединения. Анаэробный фиксатор резьбы решает эту проблему: материал полимеризуется без доступа кислорода в узких металлических зазорах резьбы, создавая прочный полимерный каркас, который удерживает крепеж в исходном положении. В этой статье разберем, как выбрать правильный фиксатор для вашего оборудования, какие параметры смотреть, и на какие ошибки при применении обратить внимание.
Статья адресована техническим специалистам, инженерам и закупщикам, которые решают задачу надежной фиксации крепежа в условиях высокой вибрации и хотят избежать внеплановых простоев.
Что происходит с крепежом при вибрации
Вибрационное отвинчивание - это не постепенное ослабление, а скорее серия микросмещений резьбовой пары.
Каждый цикл вибрации создает момент, стремящийся сдвинуть болт или винт относительно гайки. Если между резьбами остается зазор (что неизбежно при стандартной точности), крепеж совершает микроперемещения, которые со временем преодолевают трение и накопленное натяжение.
Особенно критична вибрация на крупных и среднеразмерных соединениях, где масса крепежа позволяет инерции работать против фиксации. На турбомашинах, центрифугах и конвейерных системах это явление может привести к потере соединения за часы или даже минуты работы.
Попытка решить проблему одной только затяжкой неэффективна: статическое трение между резьбами рано или поздно будет преодолено циклическими нагрузками. Нужна дополнительная преграда - химическая адгезия, которую и создает анаэробный фиксатор.
Как работает анаэробный фиксатор резьбы
Анаэробный фиксатор представляет собой жидкий полимер, который полимеризуется (затвердевает) только при отсутствии кислорода и в присутствии активированного металла.
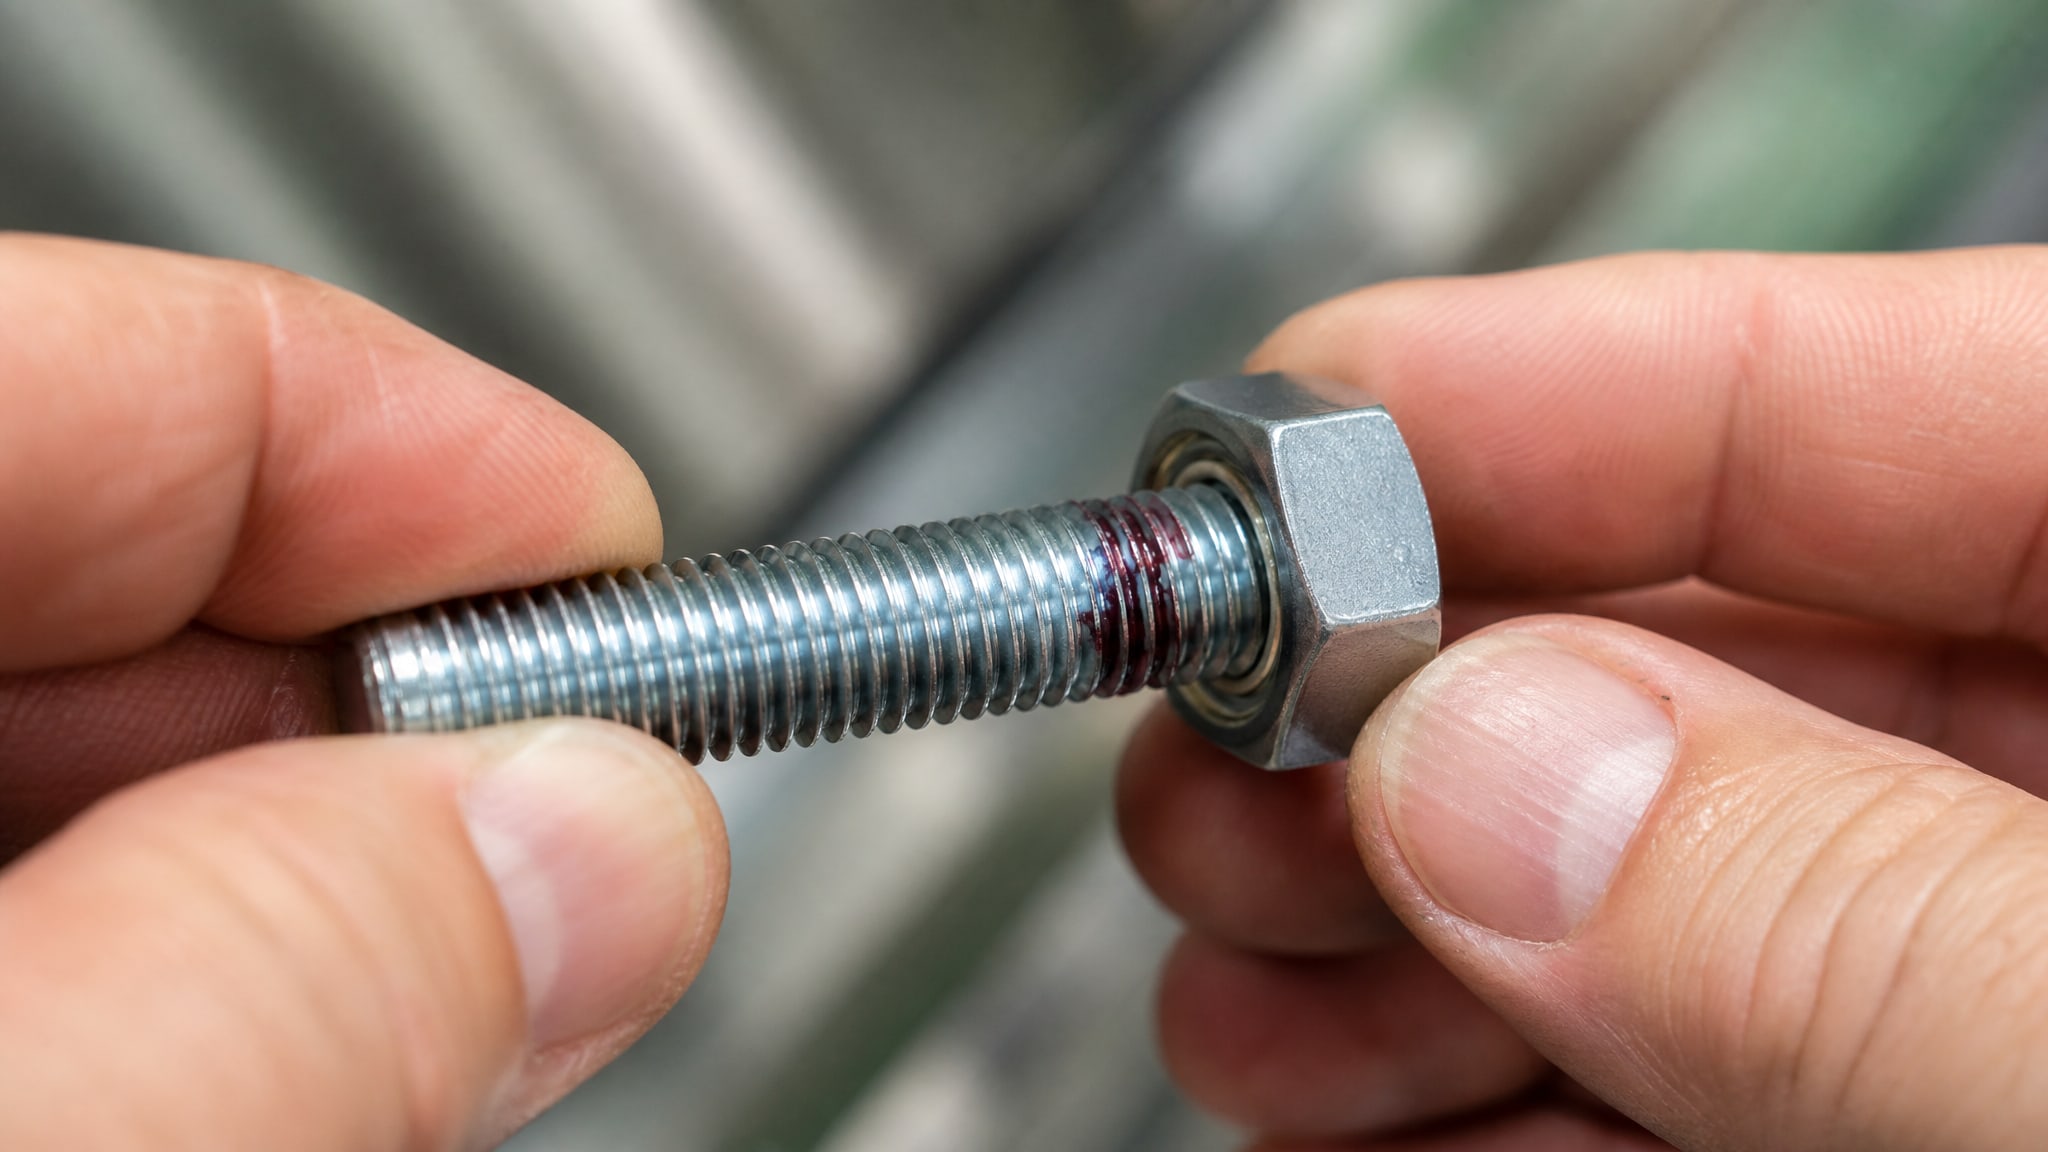
На воздухе состав остается текучим неопределенно долго; в узком резьбовом зазоре, куда кислород не проникает, начинается химическая реакция, и материал превращается в твердый пластик.
Этот механизм имеет два ключевых преимущества для защиты от вибрации:
Заполнение микропустот: Жидкий состав проникает во все мельчайшие неровности резьбы и микрозазоры, создавая полимерный каркас, который исключает любые смещения.
Равномерное распределение нагрузки: Вместо точечного контакта резьбовых граней, вибрационные усилия распределяются на весь объем полимера, что увеличивает эффективную площадь сопротивления.
Первичная фиксация обычно наступает через 10–30 минут (зависит от металла, зазора и температуры окружающей среды). В течение этого времени болт уже не может провернуться самопроизвольно под весом или малыми ударами. Полное отверждение занимает около 24 часов, после чего соединение выдерживает номинальные вибрационные нагрузки.
Ключевые параметры при выборе фиксатора от вибрации
При выборе анаэробного фиксатора нельзя ориентироваться только на цвет упаковки.
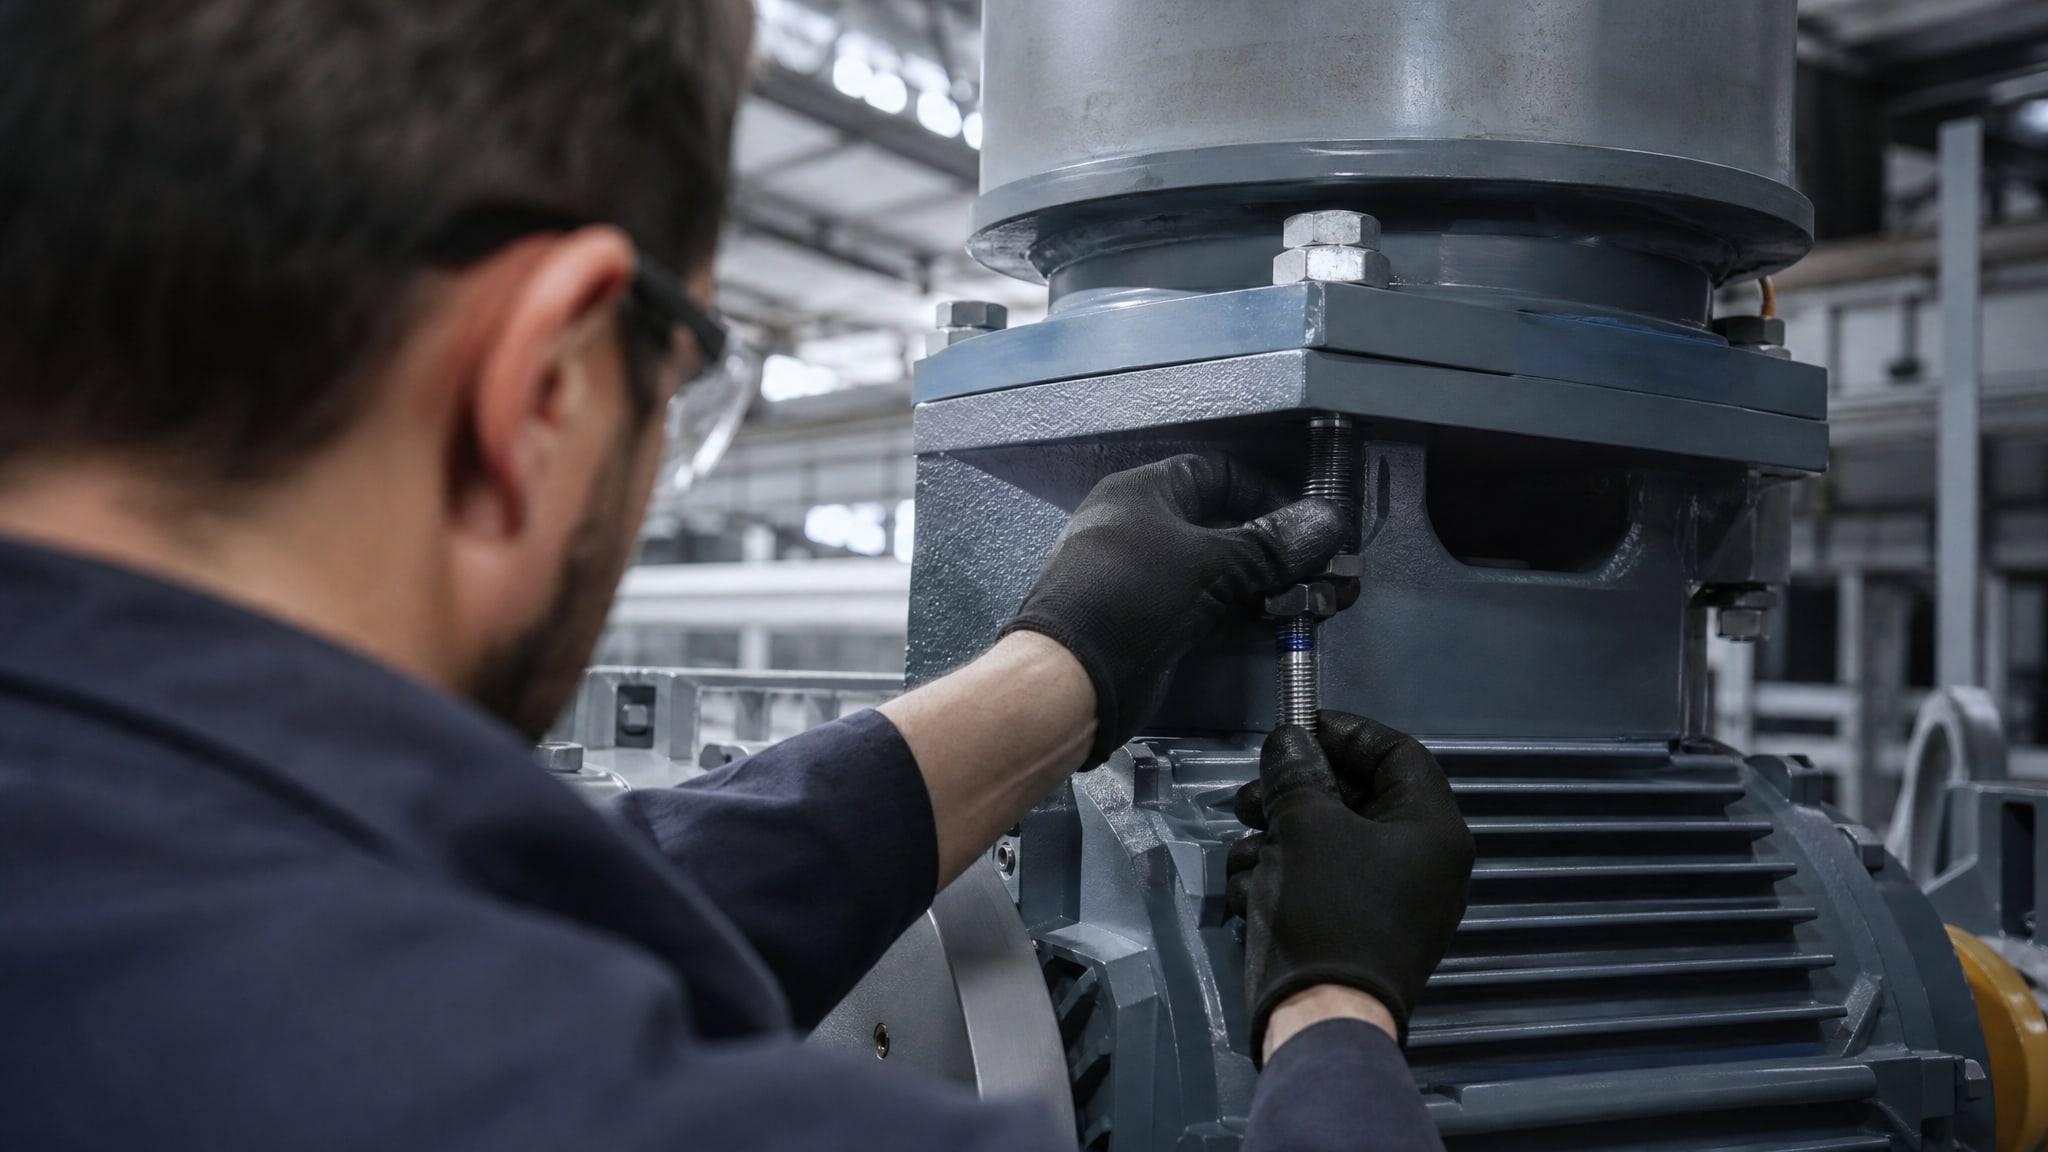
Существует мнение, что все синие или все красные фиксаторы одинаковые, но это заблуждение. Каждый тип имеет собственные характеристики, и для надежной фиксации под вибрацией нужно проверить несколько параметров.
Момент отвинчивания и прочность на сдвиг
Главный показатель способности фиксатора сопротивляться вибрации - это момент отвинчивания (усилие, необходимое для открутки болта после полимеризации) и прочность на сдвиг.
Для стандартной резьбы М10 типовые значения:
- Момент отвинчивания: 3–10 Н·м (в зависимости от типа фиксатора)
- Прочность на сдвиг: до 27,6 МПа для высокопрочных составов
Для более крупного крепежа (до М36) момент отвинчивания может достигать 48 Н·м и выше. Эти цифры не означают максимально допустимое усилие затяжки - они показывают, какую минимальную силу нужно приложить, чтобы открутить болт руками или инструментом после фиксации.
Температурный диапазон
Анаэробные фиксаторы делятся на несколько типов по термостойкости:
Стандартные составы: рабочий диапазон от –60 до +150 °C; подходят для большинства промышленного оборудования.
Термостойкие формулы: выдерживают от –60 до +250 °C; необходимы для двигателей, турбин и выхлопных систем.
Если соединение работает вне указанного диапазона, прочность фиксатора будет снижена, и вибрационное отвинчивание может возобновиться.
Зазор в резьбе
Фиксатор работает эффективно только в определенном зазоре между витками резьбы. Типовой диапазон -0,07–0,5 мм. Если зазор слишком большой (более 0,5 мм), материал может не полностью заполнить пространство и потеряет часть прочности. При чрезмерно малом зазоре жидкий фиксатор может не проникнуть достаточно глубоко.
Для нестандартного крепежа или элементов с увеличенным допуском всегда уточняй спецификацию фиксатора перед покупкой.
Время первичной фиксации
Первичная фиксация (момент, когда болт уже не проворачивается самопроизвольно) наступает через 10–30 минут. Это время зависит от:
Типа металла (сталь затвердевает быстрее, чем медь или алюминий)
Температуры окружающей среды (при холоде процесс медленнее)
Размера зазора (узкие зазоры полимеризуются быстрее)
Полное отверждение всегда занимает 24 часа. Если нагружать соединение раньше, прочность может быть неполной, и при сильной вибрации крепеж может сдвинуться.
Разъемный и неразъемный фиксаторы для вибрирующих соединений
Распространенное заблуждение состоит в том, что разъемный фиксатор не подходит для вибрации, а неразъемный - наоборот, единственный выбор.
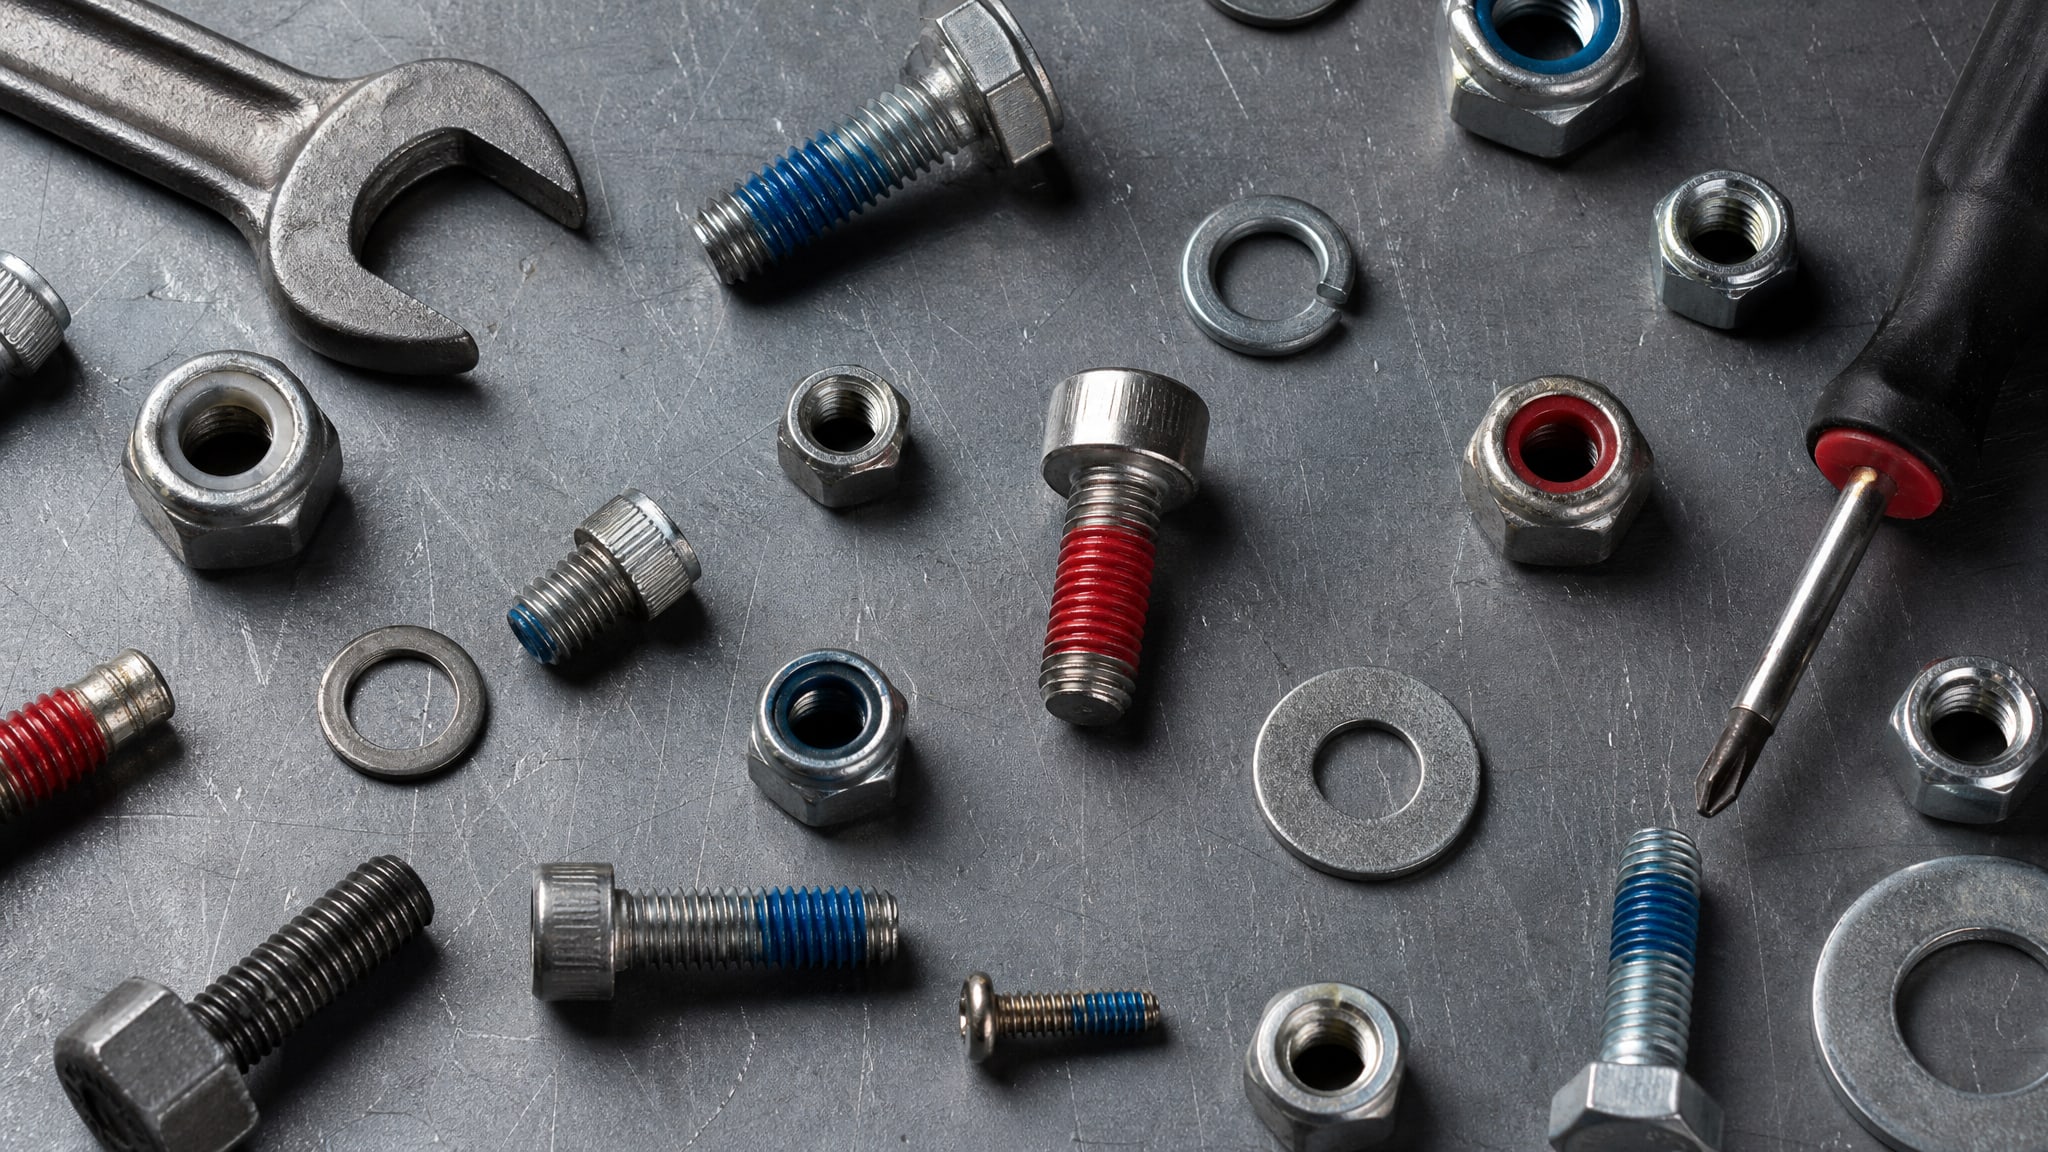
На самом деле оба типа одинаково эффективны против вибрационного отвинчивания.
Разъемный фиксатор резьбы держит соединение с моментом отвинчивания 3–10 Н·м. Болт или винт можно открутить обычной отверткой или гаечным ключом, хотя потребуется приложить больше усилия, чем обычно. Этот тип рекомендуется для узлов, которые периодически разбираются на техническом обслуживании: подшипниковые узлы, съемные крышки, регулировочные болты.
Неразъемный (высокопрочный) фиксатор работает с моментом отвинчивания 40 Н·м и выше. Чтобы открутить такое соединение, часто требуется разрушить болт или прибегнуть к нагреву и специальному инструменту. Этот тип используется для постоянных соединений, которые не планируется разбирать: критические узлы, элементы конструкции, крепления неремонтируемых узлов.
Для вибрирующих соединений в условиях промышленного производства в большинстве случаев достаточно разъемного фиксатора - он обеспечивает надежную защиту от самоотвинчивания и при этом не превращает техническое обслуживание в эпопею.
Специфика применения при высоких вибрациях и коррозии
На оборудовании, работающем одновременно с вибрацией и коррозионным воздействием (например, на морских установках, в цехах с агрессивной средой или в пищевой промышленности с моющими растворами), требуется специализированный анаэробный фиксатор, а не универсальный состав.
Универсальный фиксатор может ослабнуть, если коррозия начнет разрушать границу между резьбой и полимером. Специализированные формулы содержат присадки, которые препятствуют окислению металла и удлиняют срок службы фиксирующего слоя.
Когда вибрация и коррозия работают вместе, вибрационная нагрузка ускоряет проникновение влаги и кислорода в микропоры соединения. Высокопрочный анаэробный клей-герметик, предназначенный именно для этих условий, образует более плотный и устойчивый к влаге полимер.
Для таких приложений убедись, что в техническом описании фиксатора явно указаны оба параметра: высокие вибрационные нагрузки и коррозионное воздействие. Это означает, что формула прошла испытания в реальных условиях и не разочарует.
Практическая подготовка к применению и типичные ошибки
Неправильное применение анаэробного фиксатора сводит его преимущества к нулю.
Рассмотрим самые частые ошибки и как их избежать.
Нанесение и сборка
Перед нанесением фиксатора резьба должна быть чистой: без старого масла, грязи и окислов. Любое загрязнение на поверхности создает барьер для полимеризации и снижает адгезию.
Нанеси фиксатор тонкой пленкой на резьбу болта (не на гайку). Избыток материала закончится в прилежащих зазорах, что затруднит разборку и может привести к неполимеризованным остаткам вокруг соединения. Тонкий слой - достаточно для заполнения микропустот и обеспечения прочности.
После нанесения немедленно собери соединение и затяни его с рекомендуемым моментом. Не жди несколько минут - чем быстрее анаэробный материал попадет в зазор без кислорода, тем проще пройдет полимеризация.
Время до нагружения
Первичная фиксация обычно наступает за 10–30 минут, но это не означает, что соединение готово к полной рабочей нагрузке. После первичной фиксации можно аккуратно запустить оборудование на холостых оборотах, но серьезные вибрационные нагрузки лучше исключить на первые 2–3 часа.
Полное отверждение занимает 24 часа. Именно в этот момент фиксатор развивает максимальную прочность. Если твой график позволяет подождать сутки перед вводом в полную нагрузку, это идеально.
Учет материала соединения
На стали анаэробные фиксаторы полимеризуются быстро. На меди, латуни и алюминии процесс медленнее, и могут потребоваться активаторы (промежуточные вещества, которые ускоряют реакцию). Если ты работаешь с цветными металлами, уточни, входит ли активатор в состав фиксатора или нужно наносить его отдельно.
Хранение
Анаэробные фиксаторы хранят герметично закрытыми и в сухих местах. Попадание влаги или кислорода в упаковку может привести к частичной полимеризации прямо в тюбике, и материал станет непригодным.
При правильном хранении фиксатор сохраняет работоспособность годы. Если упаковка была открыта давно, проверь вязкость и однородность перед применением.
Выбор фиксатора для конкретных условий вибрации
Разные типы оборудования требуют разные уровни защиты от отвинчивания.
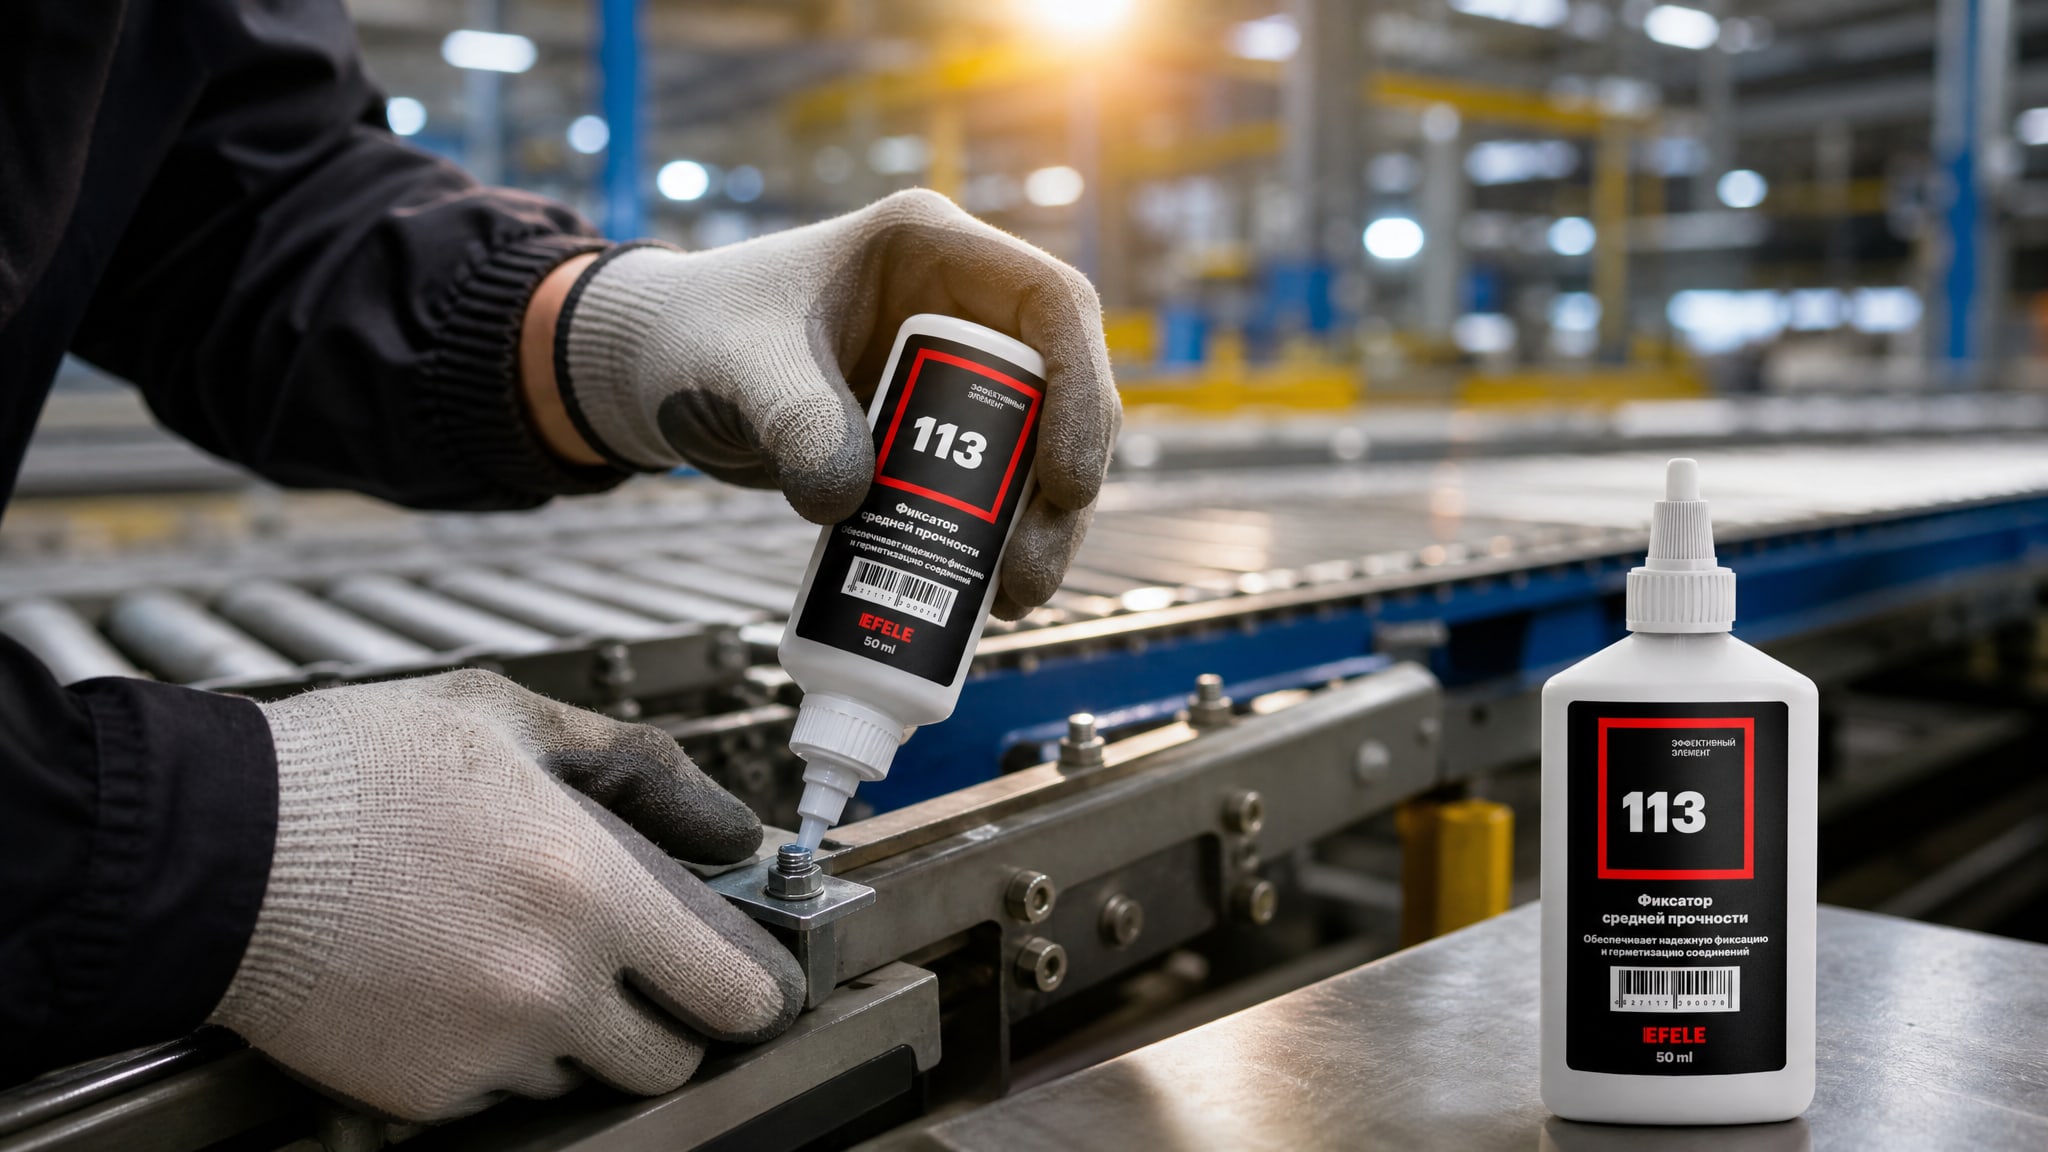
Конвейеры и сортировальное оборудование: работают с регулярной вибрацией средней амплитуды. Здесь достаточно разъемного фиксатора средней прочности с моментом отвинчивания 5–8 Н·м. Такой материал надежно защитит от самоотвинчивания, но при необходимости техническое обслуживание не станет проблемой. Для соединений, которые могут подвергаться вибрации и требуют возможности демонтажа, рекомендуется использовать анаэробный фиксатор резьбы средней прочности EFELE 113. Состав полимеризуется в зазорах резьбы без доступа воздуха, создавая полимерный каркас, который удерживает болт на месте, но не препятствует разборке при техническом обслуживании.
Двигатели и турбомашины: испытывают высокие и постоянные вибрационные нагрузки с колебаниями температуры. Здесь нужен высокопрочный термостойкий фиксатор, рассчитанный на рабочий диапазон –60…+250 °C и момент отвинчивания 40 Н·м и выше. Важно также, чтобы состав имел хорошую устойчивость к маслам и топливам, так как капли могут попадать на резьбовые соединения.
Стационарные центрифуги и сепараторы: работают на одной частоте, но амплитуда вибрации может быть очень высокой. Для критических узлов подходит высокопрочный состав, рассчитанный на постоянные нагрузки. В случаях, когда требуется максимальная устойчивость к вибрации и демонтаж соединения не планируется, подойдет высокопрочный анаэробный клей EFELE 115. Материал полимеризуется в условиях отсутствия кислорода, образуя прочный полимер с моментом отвинчивания до 40 Н·м, что исключает любые смещения под действием вибрации.
Мобильное оборудование и транспортные средства: подвергаются переменным ударным нагрузкам и температурным колебаниям. Здесь важна комбинация: разъемный фиксатор (для возможности ремонта) с хорошей термостойкостью (–60…+150 °C минимум).
Часто задаваемые вопросы
Чем отличается разъемный фиксатор резьбы от неразъемного?
Разъемный фиксатор держит соединение с моментом отвинчивания 3–10 Н·м, что позволяет разобрать его обычным ключом при техническом обслуживании. Неразъемный (высокопрочный) фиксатор развивает момент 40 Н·м и выше и предназначен для постоянных соединений. Оба типа одинаково защищают от вибрационного отвинчивания - различается только удобство разборки.
Как быстро полимеризуется анаэробный фиксатор резьбы?
Первичная фиксация наступает через 10–30 минут в зависимости от металла, зазора и температуры. Полное отверждение занимает 24 часа. В течение первого часа рекомендуется избегать больших нагрузок на соединение, хотя оно уже достаточно крепко, чтобы болт не провернулся самопроизвольно.
Можно ли использовать анаэробный фиксатор синий вместо красного для вибрирующего оборудования?
Не рекомендуется ориентироваться только на цвет. Синие и красные фиксаторы отличаются по вязкости, прочности и температурному диапазону. Для конкретного условия нужно проверить технические параметры: момент отвинчивания, прочность на сдвиг и рабочую температуру, а не полагаться на цвет упаковки.
Как понять, какой фиксатор выбрать для оборудования, работающего с вибрацией и коррозией одновременно?
Убедись, что в техническом описании фиксатора явно указаны оба фактора: высокие вибрационные нагрузки и коррозионное воздействие. Универсальный состав может ослабнуть при такой комбинации. Специализированные формулы содержат присадки, которые препятствуют окислению и удлиняют срок службы фиксирующего слоя.
Нужен ли активатор для анаэробного фиксатора на цветных металлах?
На стали анаэробные фиксаторы полимеризуются без активатора. На меди, латуни и алюминии процесс медленнее, и может потребоваться промежуточное вещество для ускорения реакции. Уточни в техническом описании фиксатора, входит ли активатор в состав или нужно наносить его отдельно.
Заключение
Предотвращение отвинчивания крепежа при сильной вибрации - это не вопрос увеличения момента затяжки, а вопрос правильного выбора химической защиты. Анаэробный фиксатор резьбы работает за счет полимеризации в узких резьбовых зазорах, создавая полимерный каркас, который исключает любые смещения. Ключ к успеху - выбрать состав в соответствии с конкретным оборудованием: учесть температурный диапазон, момент отвинчивания, зазор в резьбе и время полимеризации.
Не ошибись на этапе нанесения: используй чистую резьбу, тонкий слой материала, быструю сборку и соблюди 24-часовое время до полной нагрузки. Если оборудование работает с коррозией и вибрацией одновременно, выбери специализированный состав вместо универсального. Следуя этим рекомендациям, ты минимизируешь риск внепланового разбалтывания и значительно продлишь ресурс резьбовых соединений.
Следующий шаг: загляни в техническую спецификацию каждого фиксатора из твоей текущей закупки, сверься со спецификацией вашего оборудования (рабочая температура, размер крепежа, требуемая разъемность) и убедись, что параметры совпадают. Если сомневаешься - проконсультируйся с поставщиком материалов или техническим отделом производителя.