Вибрация - главный враг резьбовых соединений. Под ее воздействием болты и винты постепенно ослабевают, пока не выпадают или разрушают узел. Особенно уязвимы соединения в машинах с высокочастотными колебаниями: генераторы, компрессоры, мощные вентиляторы, навесное оборудование. Проблема критична для закупщиков и инженеров, которые отвечают за надежность производства. Анаэробные фиксаторы резьбы останавливают ослабление в корне: они затвердевают в зазоре между витками и создают силу сцепления, которая противостоит вибрационным сдвигам. В этой статье разберемся, как они работают, какой выбрать и когда применять.
Анаэробный фиксатор резьбы - это однокомпонентный состав, который полимеризуется без доступа воздуха между металлическими поверхностями и предотвращает ослабление резьбового соединения от вибрации, ударов и рабочих нагрузок. Материал одновременно уплотняет резьбу, снижая риск протечек жидкостей и газов через соединение.
Почему резьба ослабевает от вибрации
Вибрационное ослабление - не просто механическое расслабление.
Под циклическими нагрузками происходит микросмещение витков резьбы друг относительно друга. Даже при правильной затяжке первоначальное натяжение болта уменьшается за счет фреттинга (фрикционного износа поверхности) и пластических деформаций контактной зоны. Каждый цикл колебания потребляет немного остаточной силы сжатия, пока соединение не станет совсем свободным.
Наиболее подвержены этому явлению узлы в оборудовании с собственной частотой колебаний близкой к частоте вибрации. На практике это означает, что даже мягкие колебания (амплитуда в доли миллиметра) могут за недели разрушить затяжку, если ее ничем не закрепить. Защита от ослабления болтов требует механического блокирования микросмещений - и здесь помогает анаэробный фиксатор.
Как работает анаэробный фиксатор резьбы
Анаэробный материал поступает жидким, но при отсутствии воздуха (в замкнутом зазоре между витками) запускается цепная полимеризация.
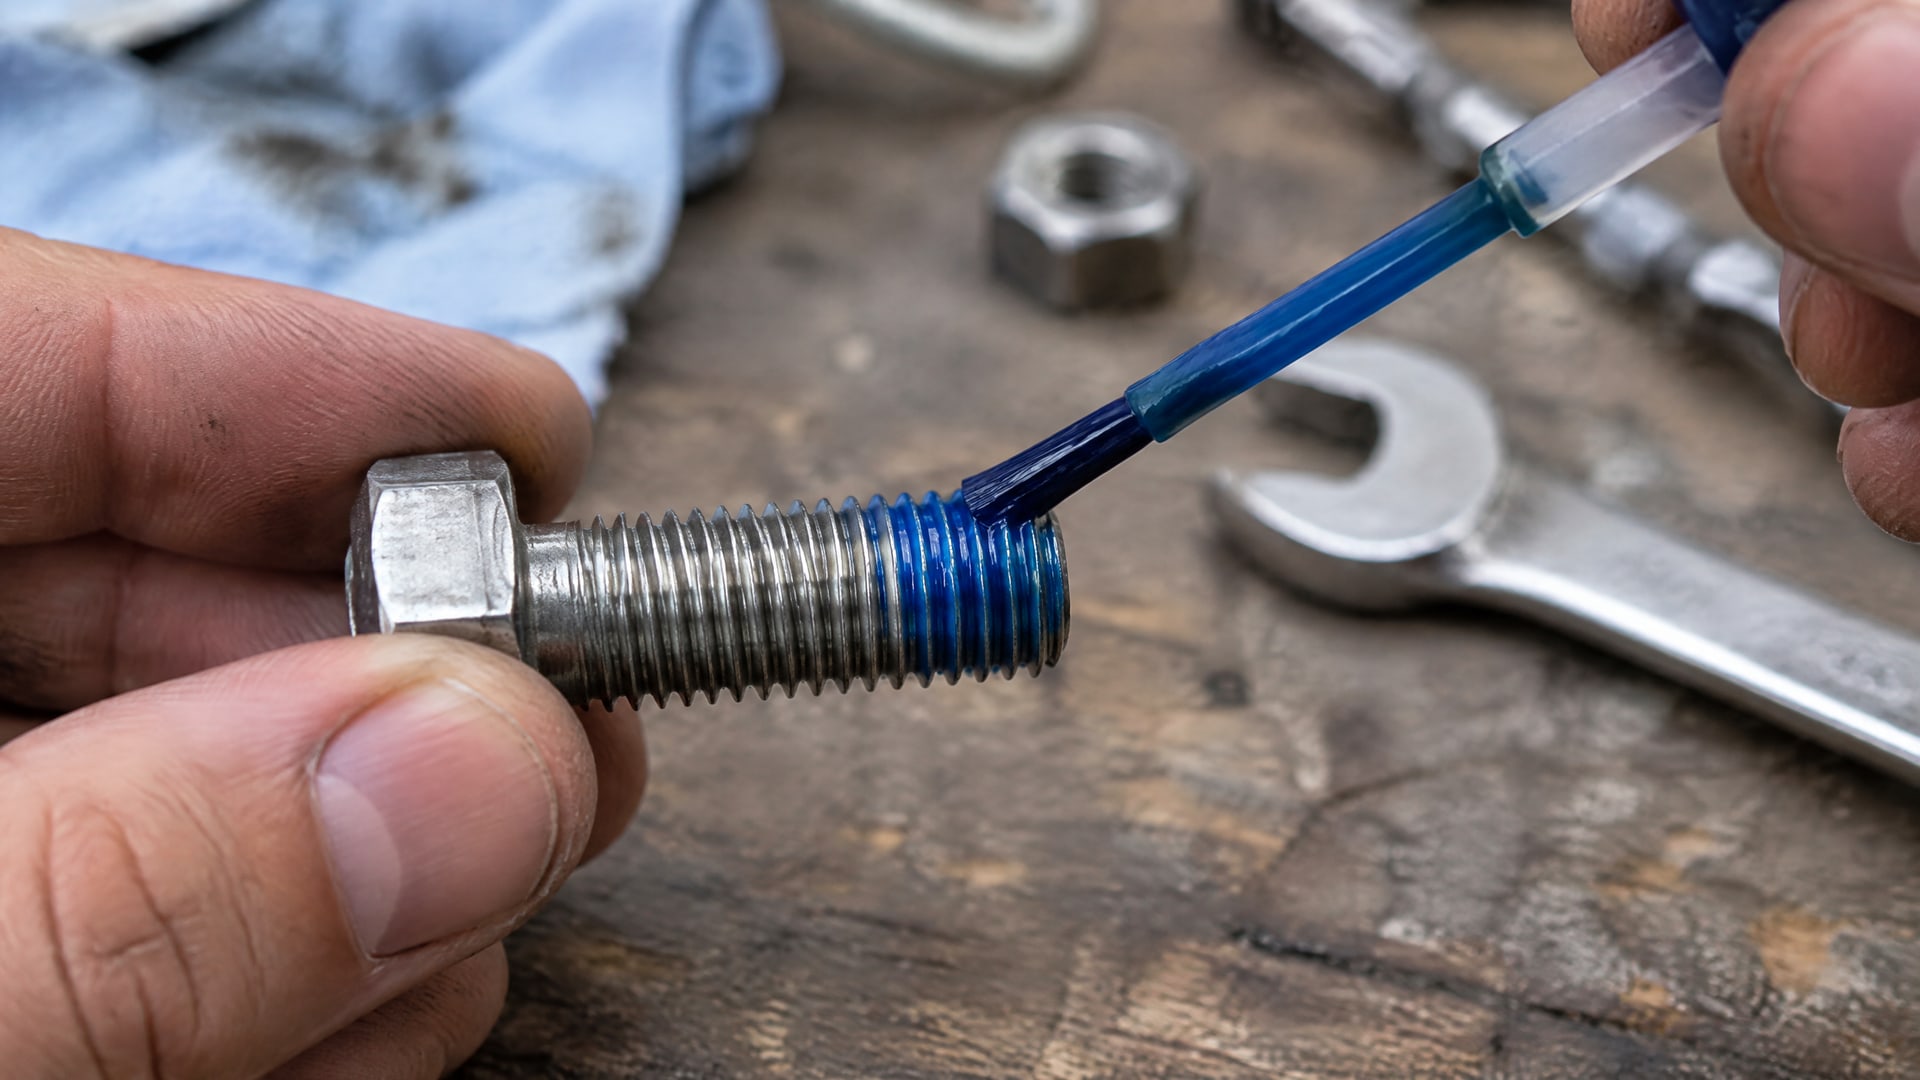
Катализаторами служат следы влаги и ионы металла на поверхности стали. За несколько часов состав твердеет в каркас, который связывает витки резьбы и удерживает их от сдвига.
Ключевое отличие от механических способов (контргайка, стопорная шайба): фиксатор не ослабляет со временем и не требует переконтроля. После полного отверждения его удерживающая способность стабильна и измеряется нормированным параметром - breakaway torque (момент срыва при первом попытке отворачивания). Этот момент и используется производителями для классификации: низкая прочность, средняя, высокая.
Герметизирующий эффект возникает благодаря плотному заполнению микропор и неровностей поверхности. Жидкий анаэробный состав проникает в зазор и вытесняет воздух; после полимеризации образуется непроницаемое для жидкостей и газов уплотнение. Это позволяет одним фиксатором резьбы решить две задачи одновременно.
Классификация по прочности и выбор для конкретной задачи
Анаэробные фиксаторы разделяют на три класса по моменту срыва (breakaway torque), измеренному по ISO 10964 на стальном крепеже M10:
Низкопрочные составы (4–10 Н·м)
Используются для мелкого крепежа и там, где важна регулярная разборка без применения инструмента. Типичные применения: пробки, крышки, мелкие винты в сборно-разборных узлах, клапаны с частым сервисом. Винт или болт откручиваются вручную или обычным ключом без дополнительных усилий. На производстве низкопрочные составы выбирают, когда соединение нужно проверять или переделывать несколько раз в год. Для фиксации резьбы от вибрации в легких условиях (низкие амплитуды, частоты до 50 Гц, отсутствие ударов) низкая прочность достаточна.
Среднепрочные составы (25–35 Н·м)
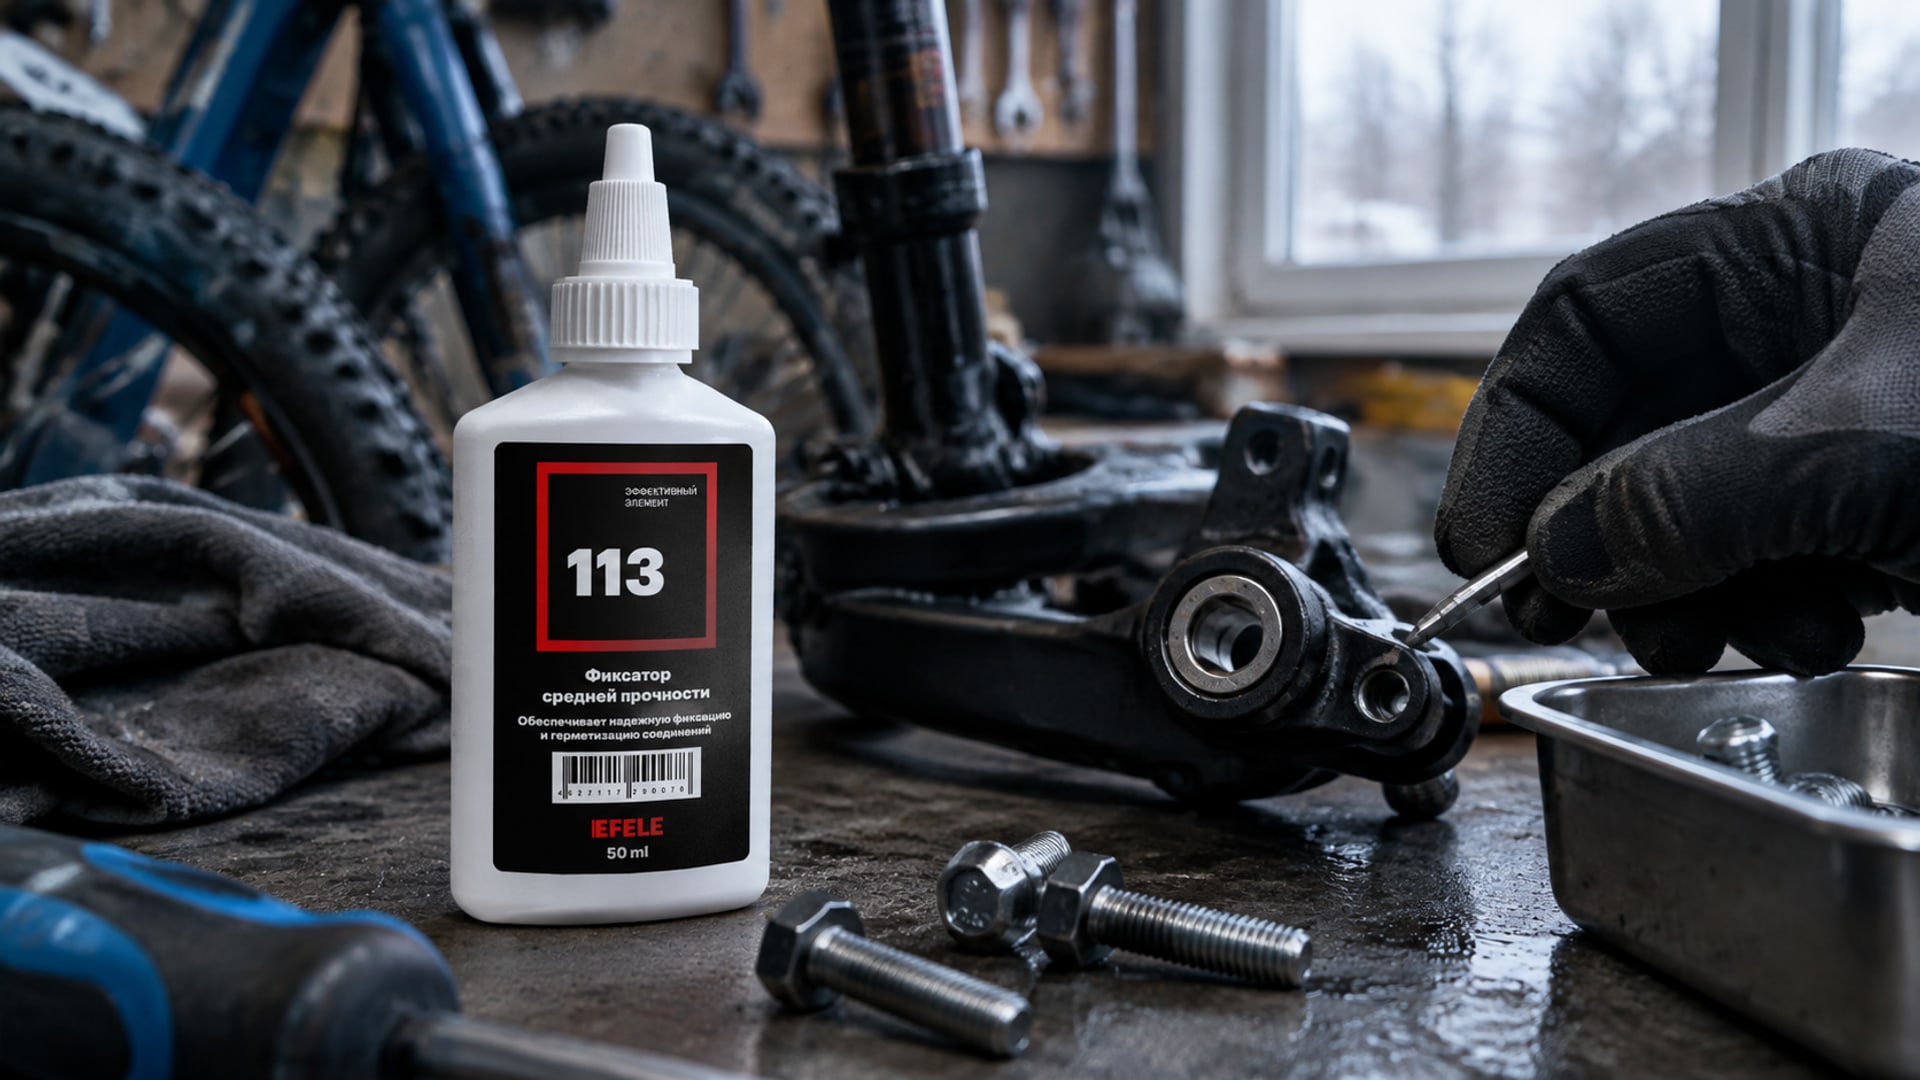
Это универсальный выбор для большинства промышленных резьбовых соединений. Средняя прочность гарантирует стабильное удержание при вибрации, но позволяет разобрать соединение с помощью ручного инструмента (гаечного ключа) без нагрева или разрушения резьбы. Среднепрочные фиксаторы применяют на крепеже M5–M20, в соединениях, которые обслуживаются плановым ремонтом. Для часто разбираемых резьбовых соединений, подверженных вибрации, рекомендуется использовать анаэробный фиксатор резьбы средней прочности типа EFELE 113, который предотвращает самоотвинчивание, но при необходимости позволяет разобрать узел без специальных методов.
Высокопрочные составы (>33 Н·м и выше)
Предназначены для критичных соединений, которые практически не разбираются или разбираются редко. Применяют при высокоамплитудной вибрации, ударных нагрузках, в условиях с экстремальной температурой. Для разборки требуется нагрев (фен, горячая вода) или специальный инструмент. На практике высокопрочный фиксатор выбирают для крепежа M8 и больше в машинах (насосы, турбокомпрессоры, редукторы), где ослабление соединения недопустимо.
Таблица сравнения классов:
| Класс прочности | Breakaway torque (M10) | Область применения | Разборка |
|---|
| Низкая | 4–10 Н·м | Мелкий крепеж, частая разборка, легкая вибрация | Без инструмента |
| Средняя | 25–35 Н·м | Универсальный крепеж, плановый сервис, умеренная вибрация | Ручной инструмент |
| Высокая | >33 Н·м | Критичные соединения, высокая вибрация, редкая разборка | Нагрев или специал. инструмент |
Герметизирующие свойства анаэробного фиксатора
Вибрация и циклические нагрузки не только ослабляют резьбу, но и разрушают естественные прослойки смазки между витками.
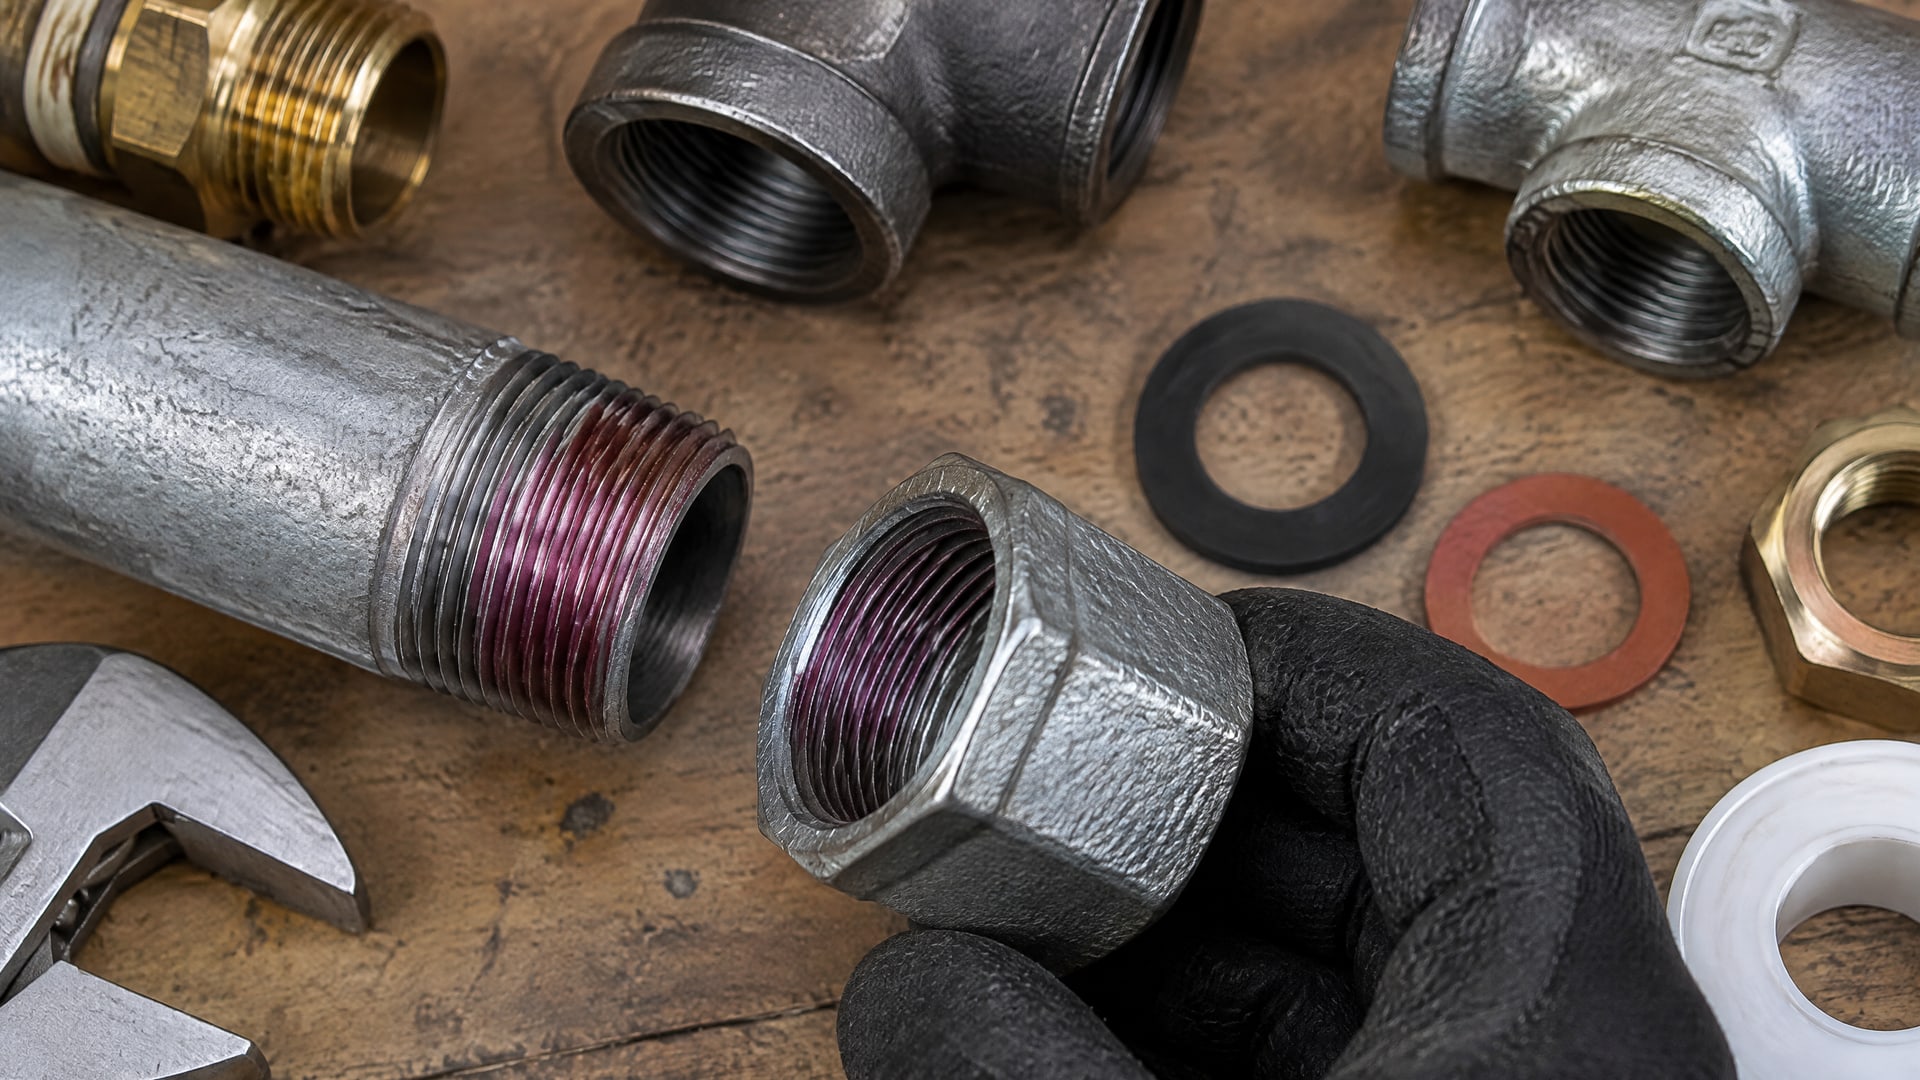
Обнаженный металл начинает окисляться, и микротрещины становятся каналами для протечек газа или жидкости. Это особенно актуально для систем под давлением: гидравлики, пневматики, топливопроводов, систем охлаждения.
Анаэробный герметик фиксатор резьбы одновременно решает обе задачи. Жидкий материал затекает в мельчайшие поры поверхности и в зазоры между витками; при полимеризации образует непроницаемый каркас. Для соединений, через которые циркулирует жидкость или газ под давлением, это снижает потери на испарение, окисление и утечки. На практике это означает, что можно избежать дополнительной фторопластовой ленты или герметизирующей пасты - однин фиксатор справляется и с креплением, и с герметизацией.
Правильное нанесение и подготовка поверхности
Качество фиксации зависит от чистоты поверхности не менее, чем от выбора состава.
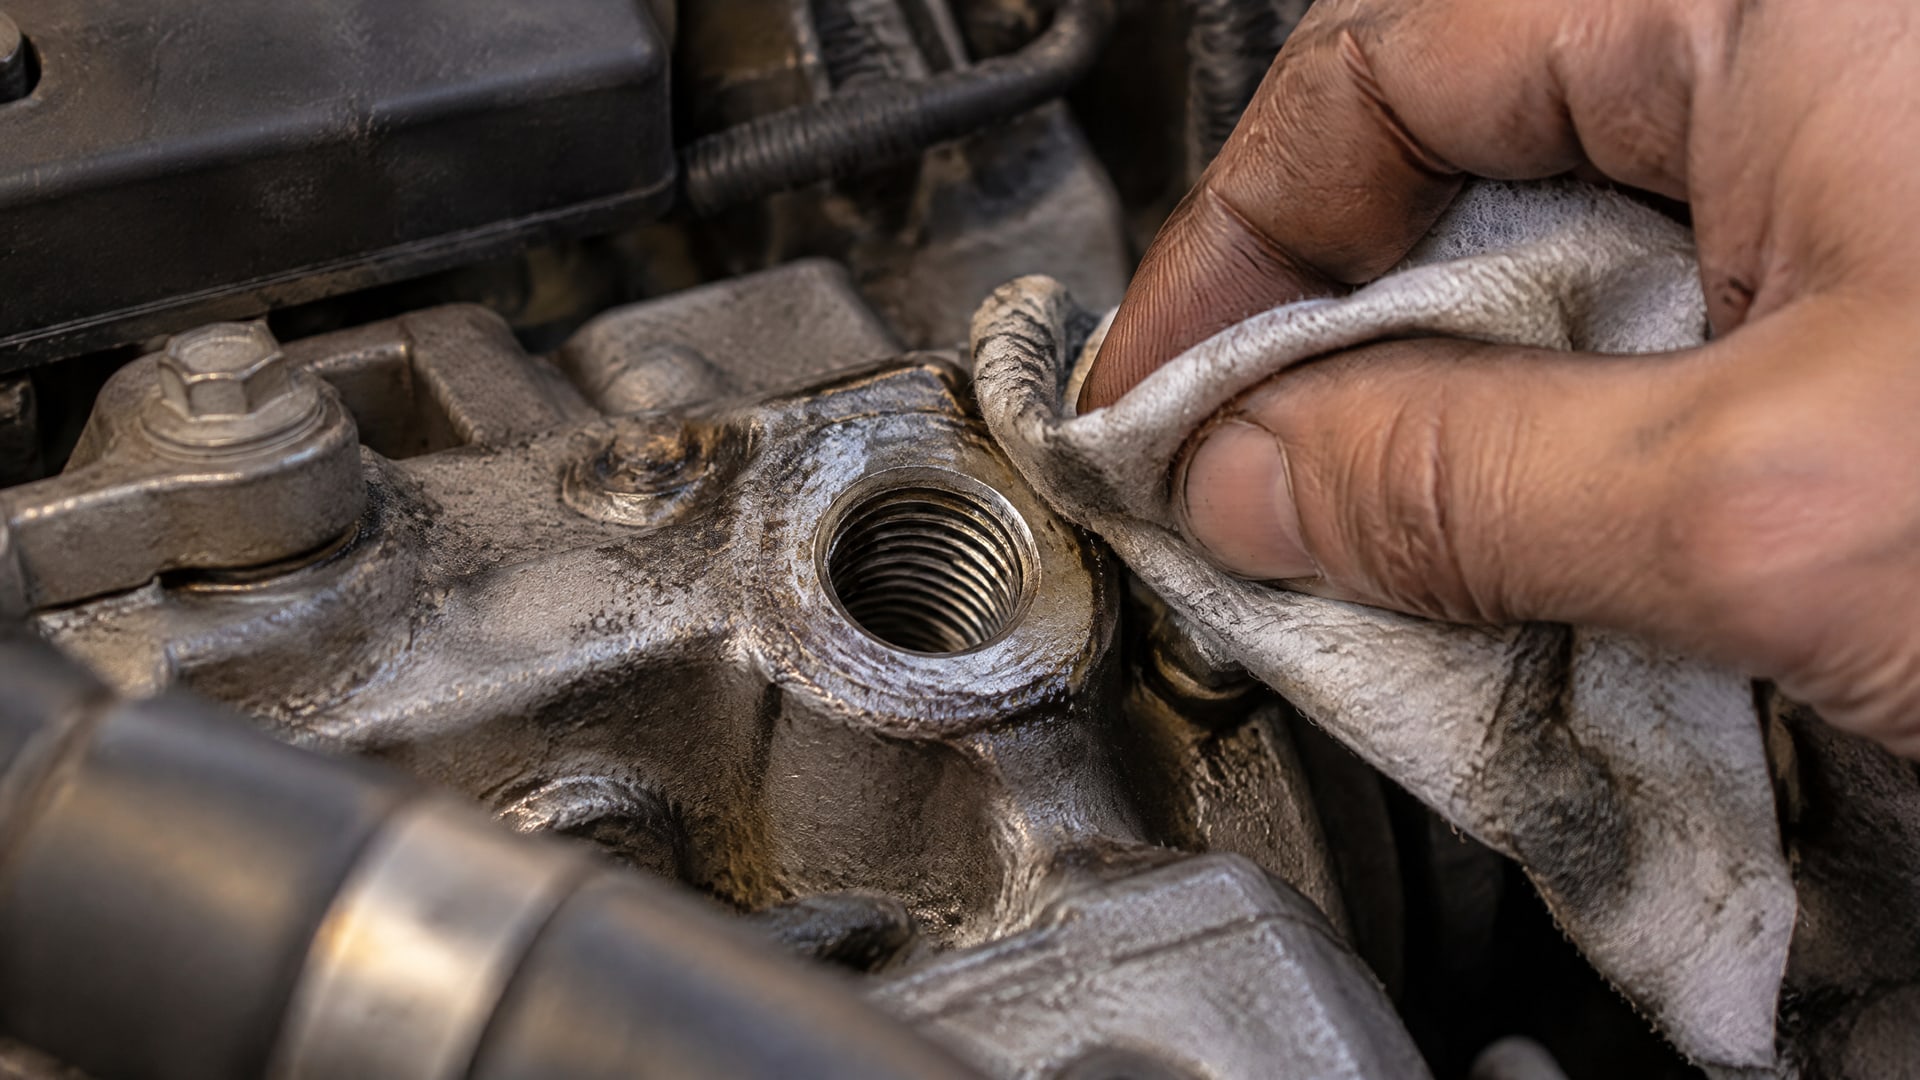
Перед нанесением анаэробного фиксатора резьбы нужно удалить масло, грязь, окислы и следы предыдущих составов. Это можно сделать щеткой, протиранием чистой тряпкой с растворителем, или прохождением нарезного отверстия сверлом меньшего размера. На поверхности стали должна остаться только тонкая окисная пленка - она работает катализатором полимеризации.
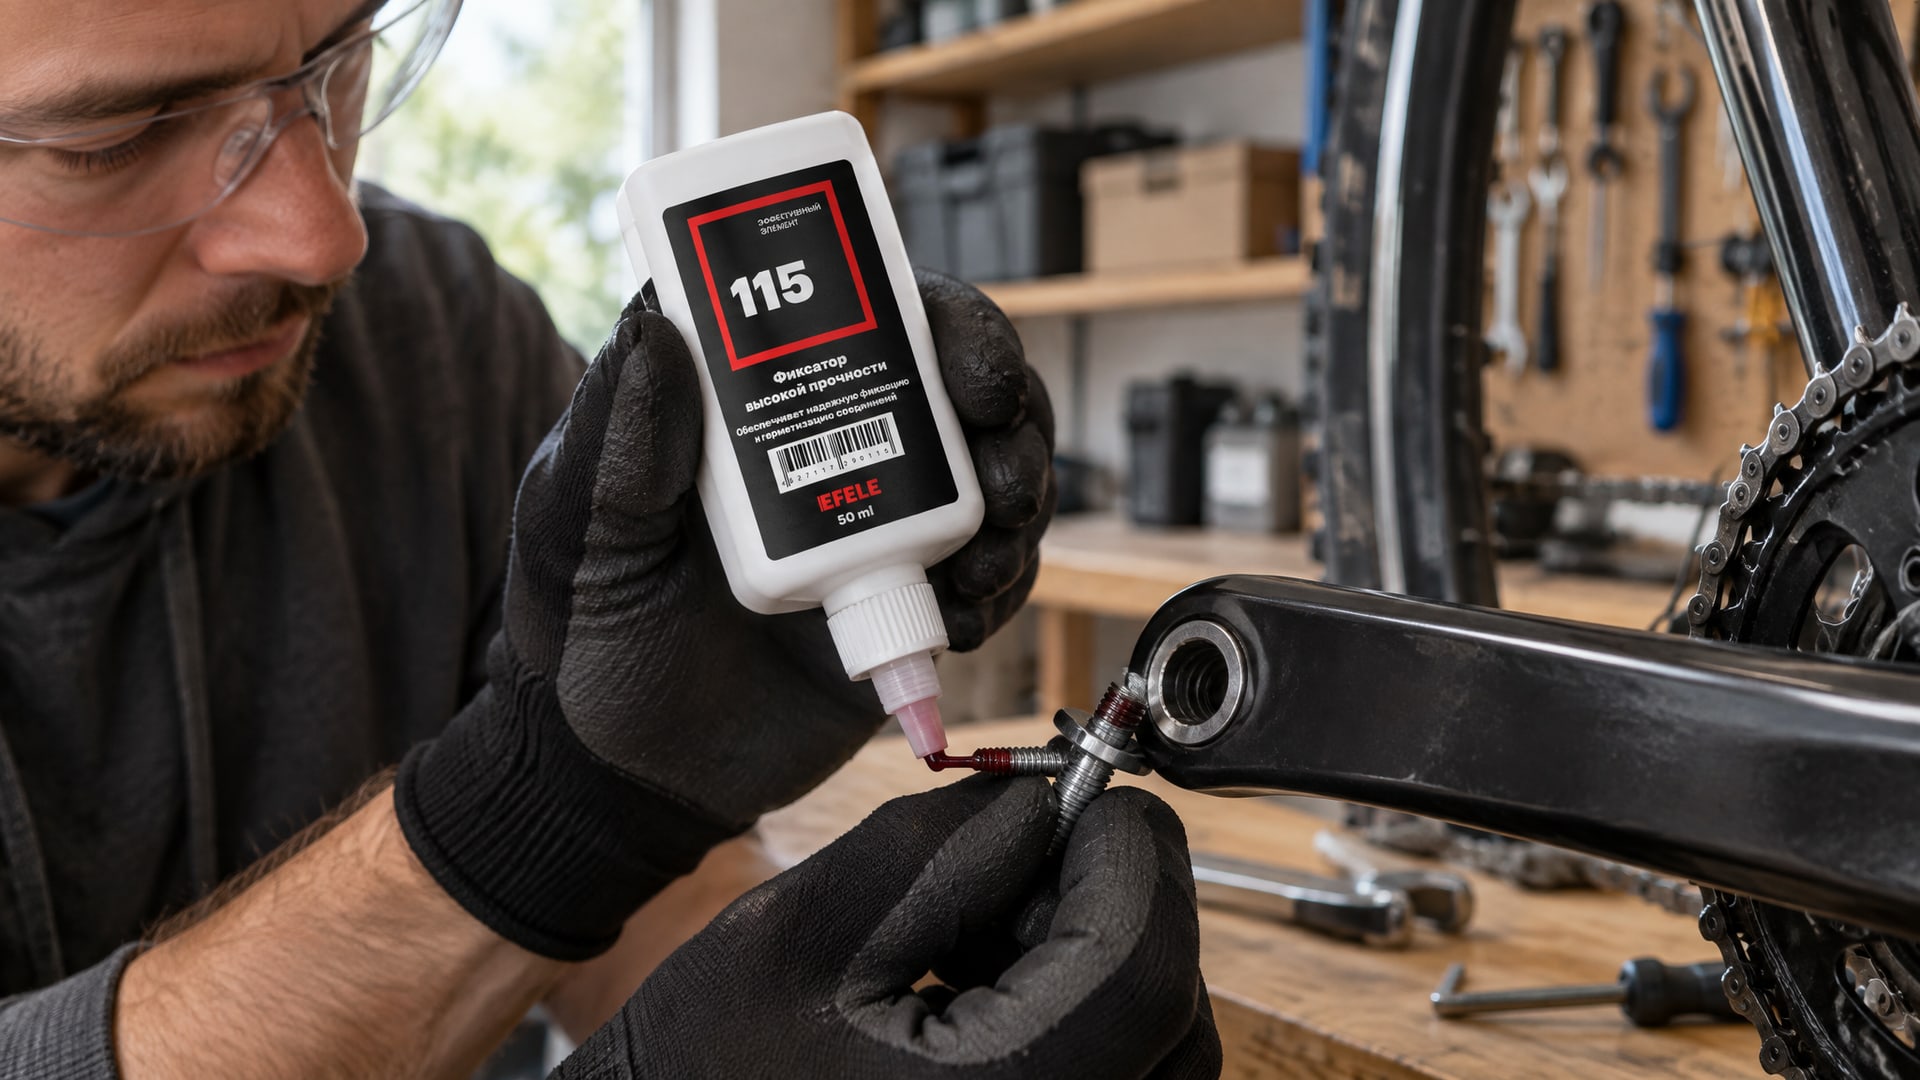
Наносят состав тонкой пленкой на витки болта или на внутреннюю резьбу отверстия - достаточно 1–2 капель. После нанесения болт сразу же вкручивают и затягивают до требуемого момента. Излишки материала выдавливаются из зазора; их можно убрать после полного отверждения (обычно через 24 часа). Не нужно протирать чистой тряпкой свежее соединение - состав еще не схватился и может вымыться.
Время отверждения зависит от температуры и сорта материала: при 20 °C анаэробный клей EFELE 113 набирает полную прочность за 24 часа, при повышенной температуре - быстрее. На начальном этапе (первые 5–10 минут) соединение приобретает достаточную прочность для незначительных нагрузок; полная удерживающая способность развивается за сутки.
Выбор фиксатора для разных условий эксплуатации
В условиях высокой вибрации (амплитуда свыше 1 мм, частота 50–500 Гц) или ударных нагрузок требуется среднепрочный или высокопрочный состав.
Если соединение находится в агрессивной среде (морская вода, щелочь, органические растворители), нужно проверить совместимость материала с окружающей средой - стандартный анаэробный фиксатор может размягчиться.
Для криогенных условий (холод до -40 °C) подходят специальные составы с гибкой полимерной матрицей, которые не становятся хрупкими при низких температурах. Для высокотемпературных соединений (свыше 150 °C) используют термостойкие анаэробные клеи. В случаях, когда требуется высокая прочность фиксации и соединение редко разбирается, подойдет термостойкий анаэробный клей типа EFELE 115, способный выдерживать длительное воздействие повышенных температур.
При выборе под конкретное оборудование нужно сверяться со спецификацией машины или технического руководства, в котором часто указаны рекомендуемые материалы для различных соединений.
Часто задаваемые вопросы
Чем анаэробный герметик отличается от фиксатора резьбы?
Формально это один материал с двумя функциями: герметизирующей и удерживающей. В источниках анаэробный герметик фиксатор резьбы часто называют одним термином. Различия появляются только в пропорции полимеров: для герметизации нужна большая эластичность, для фиксации - прочность сцепления. В практике покупщик подбирает одну марку под обе задачи, ориентируясь на спецификацию оборудования.
Какой цвет фиксатора выбрать - синий или красный?
Цвет не является стандартом. Производители добавляют его для удобства визуального контроля нанесения, но прочность и свойства определяются химическим составом, а не оттенком. Синие фиксаторы часто попадают в категорию средней прочности, красные - в высокую, но это условное разделение. Выбирай по данным TDS (техническому листу): конкретным значениям breakaway torque, prevail torque и диапазону температур.
Как узнать, какой разъемный анаэробный фиксатор резьбы выбрать?
Разъемность определяется моментом срыва (breakaway torque). Низкопрочные составы (4–10 Н·м) откручиваются без инструмента, среднепрочные (25–35 Н·м) требуют ручного ключа, высокопрочные - нагрева. Если в спецификации написано «разъемный», ищи фиксатор с моментом не выше 20 Н·м; если «неразъемный» -33 Н·м и выше. Точные значения уточни в паспорте продукта.
Можно ли использовать анаэробный фиксатор резьбы на алюминии?
Большинство составов рассчитано на стальную резьбу. Алюминий содержит меньше ионов для катализа полимеризации, поэтому отверждение замедляется или может не произойти вовсе. Перед применением нужно убедиться в совместимости материала, проверив в TDS отметку о пригодности для неферросных металлов или проведя пробный тест на образце.
Сколько времени сохнет анаэробный фиксатор резьбы?
Время полного отверждения при 20 °C - примерно 24 часа. На начальное схватывание (до 80% прочности) уходит 2–4 часа. При повышенной температуре процесс ускоряется; при холоде замедляется. В техлисте всегда указано время набора требуемой прочности под конкретную нагрузку.
Заключение
Анаэробный фиксатор резьбы - проверенное решение против вибрационного ослабления резьбовых соединений. Выбор между низкой, средней и высокой прочностью зависит от диаметра крепежа, требуемой разборности и условий эксплуатации. Не доверяй цвету или маркетинговому названию: всегда проверяй момент срыва (breakaway torque) и стандарт испытаний (ISO 10964) в техническом листе. Состав наносится на чистую металлическую резьбу перед сборкой, отверждается за 24 часа и одновременно герметизирует соединение против утечек.
Следующий шаг: выпиши из спецификации вашего оборудования диаметр крепежа и требуемый момент затяжки, затем подбери фиксатор под эту нагрузку. Протестируй на одном соединении, убедись в отверждении через сутки, и только потом переходи на полное производство. Это займет минимум времени, но сэкономит на вызовах ремонтных служб и внеплановых остановках.