Самоотвинчивание резьбовых соединений под воздействием вибрации - одна из самых распространенных причин отказа оборудования и травм на производстве. Болты и винты постепенно ослабляют натяжение, теряют контакт, и в критический момент соединение разрушается. Проблема не решается простой затяжкой: при поперечной вибрации происходят микросдвиги между витками резьбы, которые безвозвратно уменьшают предварительную нагрузку. Инженеры и закупщики давно знают, что нужны системные подходы - от правильного выбора крепежа и преднатяга до применения анаэробных фиксаторов и конструктивных решений. Эта статья разбирает механизм самоотвинчивания, стандартные методы испытаний и практические способы защиты, которыми пользуются на производствах.
Механизм самоотвинчивания под вибрацией
При поперечной вибрации болт или винт не просто теряет натяг - происходит циклическое микросдвижение резьбовых витков друг относительно друга.
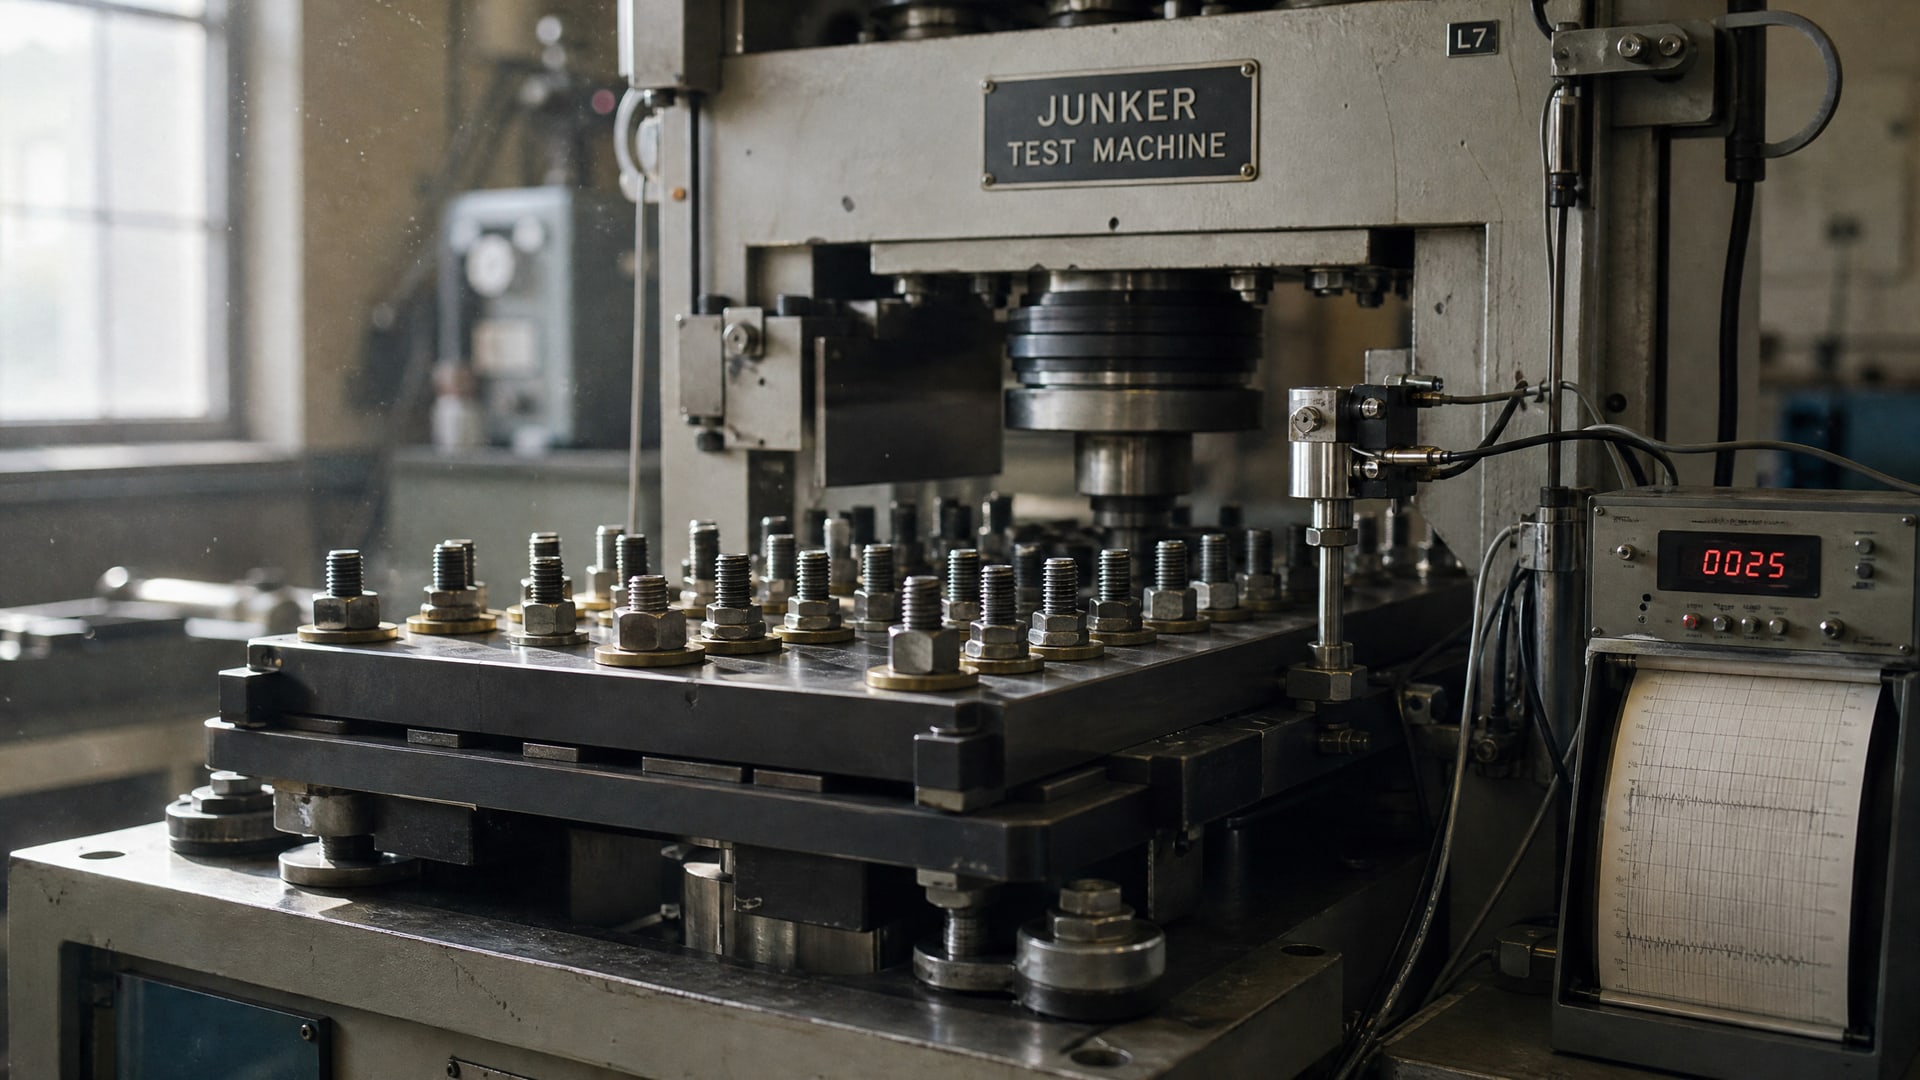
На каждом цикле вибрации контактная поверхность смещается на микроны, в результате чего фрикционная связь разрушается. Классический Junker test демонстрирует этот процесс на специальной тестовой машине, где образец соединения подвергается поперечной нагрузке с известной амплитудой и частотой. Результаты показывают, что потеря натяга может произойти на 80-90 % от исходного значения всего за несколько сотен или тысяч циклов вибрации.
Стандарт DIN 65151 (от 2002 года) и более свежий ISO 16130 (2015) формализовали методику Junker test для аэрокосмической и промышленной отраслей. Оба стандарта требуют мониторить осевое смещение болта в реальном времени, чтобы зафиксировать момент начала интенсивного раскручивания. Стандарт DIN 25201-4, Annex B, устанавливает более жесткие требования к воспроизводимости: каждое испытание должно проводиться с новой шайбой и новым образцом, потому что остаточное вминание металла в поверхность незначительно влияет на результаты, но это влияние нужно исключить для надежности данных.
Механизм микросдвига опасен тем, что протекает незаметно: визуально болт кажется затянутым, но его реальный натяг уже упал до критического. При снижении натяга ниже пороговой величины (обычно это 20-30 % от первоначального значения) соединение начинает работать как нежесткое, вибрирует с большей амплитудой, и раскручивание ускоряется - наступает лавинообразный отказ.
Роль предварительной затяжки и преднатяга в защите от ослабления
Экспертами давно установлено, что наиболее экономичный и надежный способ борьбы с вибрационным самоотвинчиванием - это обеспечение достаточного преднатяга.
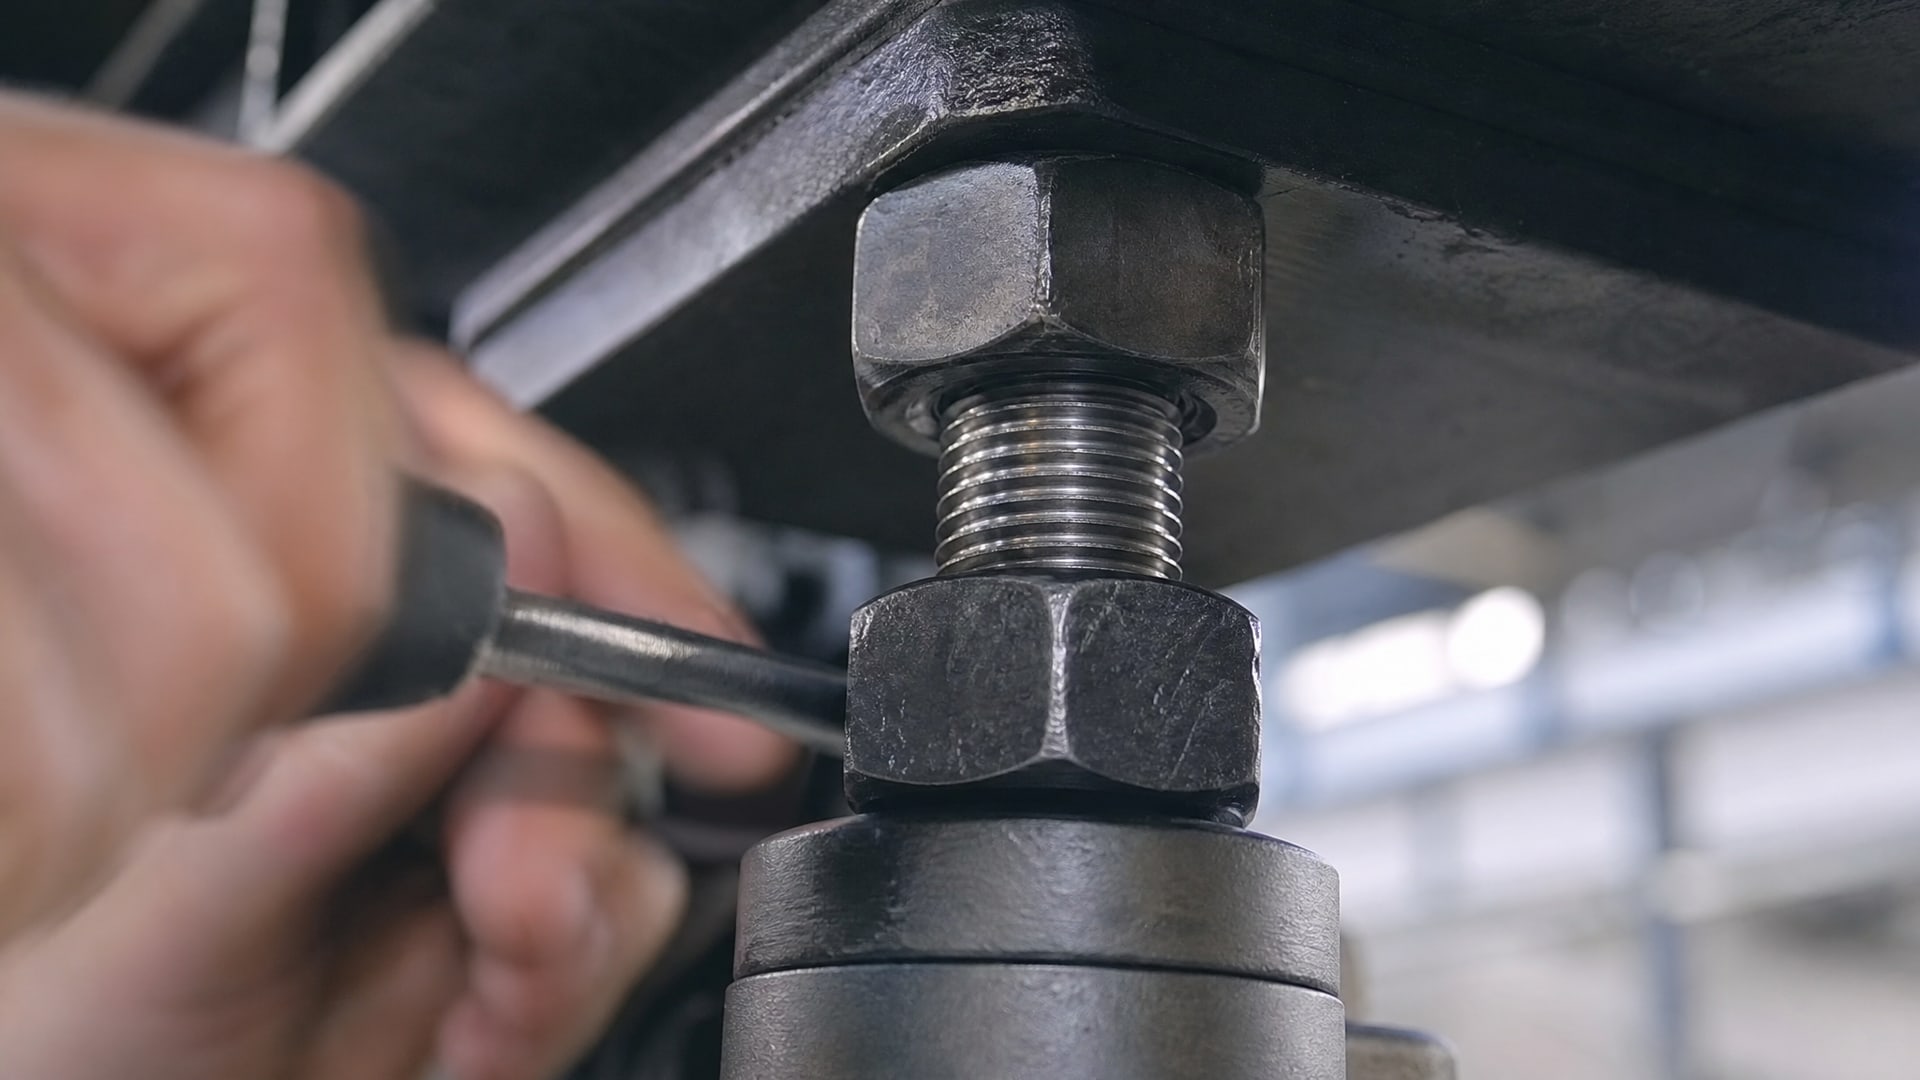
Практическое правило, подтвержденное множеством исследований, гласит: минимальная предварительная затяжка на уровне 65 % от proof load часто предотвращает вибрационное ослабление в типовых промышленных условиях.
Proof load (или испытательная нагрузка) - это максимальная временная нагрузка, которую болт может выдержать без остаточных деформаций. Для метрической резьбы M8 класса 8.8 это значение рассчитывается по формулам стандарта DIN 13. Если преднатяг остается выше пороговой величины, то даже при вибрации соединение не проскальзывает настолько, чтобы произошла лавинообразная потеря контакта.
Эффект преднатяга работает в двух направлениях. Во-первых, высокий натяг уменьшает амплитуду поперечного смещения элементов соединения при вибрации. Во-вторых, на поверхности контакта витков возникает высокое нормальное давление, которое фрикционные силы удерживают в равновесии - при этом требуется значительное смещение, чтобы микросдвиг накопился до критического значения.
Однако есть ограничение: преднатяг нельзя увеличивать бесконечно, потому что материал крепежа может перейти в пластическую деформацию, а момент затяжки становится неуправляемым. На практике закупщики и инженеры выбирают золотую середину: затяжка на 55-75 % proof load, проверенная динамическими испытаниями на конкретной конструкции.
Стандартные методы испытания устойчивости к вибрационному ослаблению
Выбор между различными решениями для защиты резьбы от самоотвинчивания нельзя делать на основе одних только технических данных и реклам.
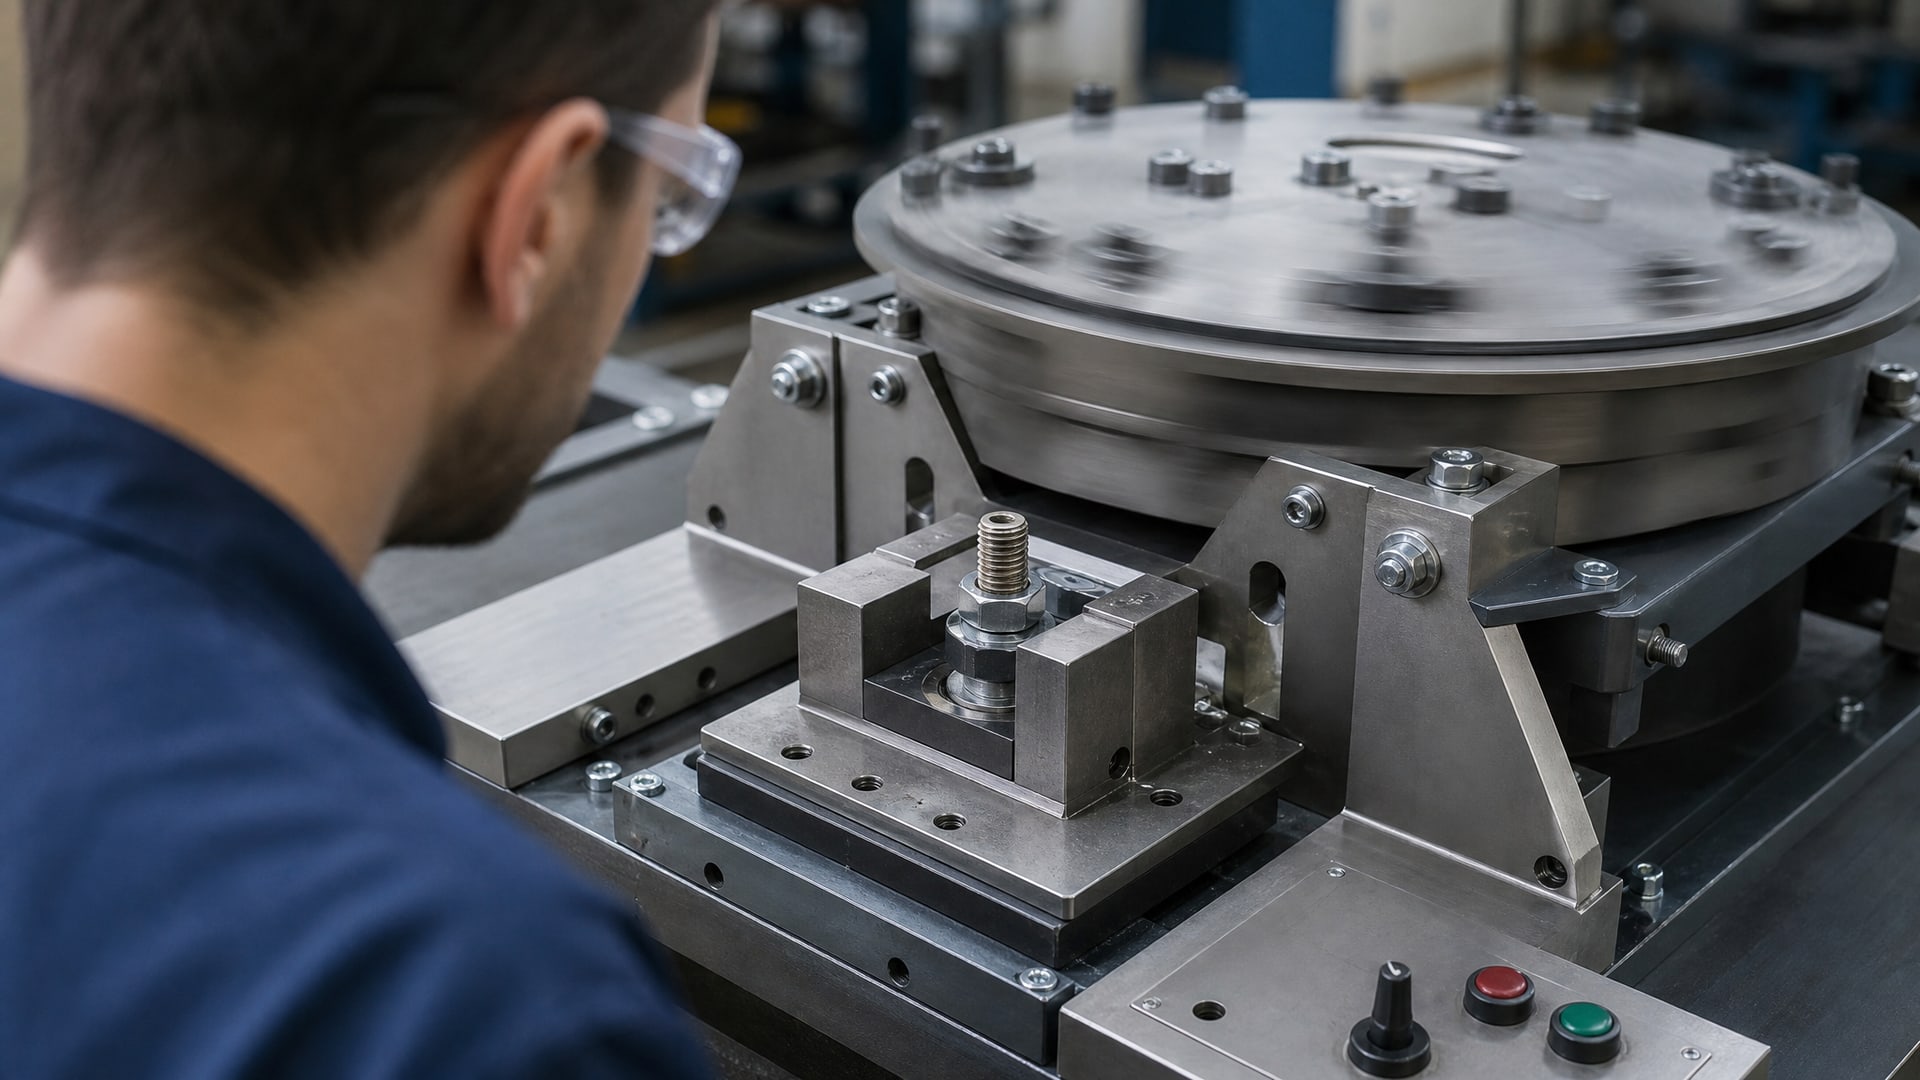
Все серьезные производители и системы контроля качества требуют проверки соединения на динамическое испытание при поперечной вибрации.
DIN 65151 (Dynamic testing of bolt connections - vibration test) - самый распространенный стандарт в европейской промышленности. Образец болтового соединения устанавливается в специальную машину, которая прикладывает поперечную нагрузку с амплитудой и частотой, заданными в стандарте. Испытание длится до момента, когда болт начинает заметно раскручиваться или теряет 50 % предварительного натяга.
ISO 16130 (Dynamic testing of bolted connections - locking characteristics) - аэрокосмический стандарт, принятый и в других высокотребовательных отраслях. Методика похожа на DIN 65151, но ISO 16130 позволяет дополнительное измерение максимального момента самоторможения (максимального момента, при котором болт сам не вращается под нагрузкой), что дает более полную картину поведения соединения.
DIN 25201-4, Annex B - немецкий стандарт для ядерной промышленности и критичных конструкций. Он требует высочайшей воспроизводимости результатов: каждое испытание должно проводиться с новым образцом шайбы и новым болтом, нужно соблюдать точные допуски на смазку (или ее отсутствие), а протокол испытания должен фиксировать каждое смещение болта с точностью до микрон. Эта жесткость нужна именно потому, что результаты по DIN 25201-4 часто служат основанием для допусков безопасности в конструкциях, где отказ недопустим.
На практике это означает, что инженер, который решает, какую систему защиты установить, должен запросить результаты динамического испытания по одному из этих стандартов, а не полагаться на описание "противовибрационности" в технической брошюре.
Анаэробные фиксаторы резьбы: назначение, выбор и применение
Анаэробные клеи и фиксаторы - это однокомпонентные жидкие полимеры, которые отверждаются в отсутствие воздуха, заполняя микропустоты между витками резьбы.
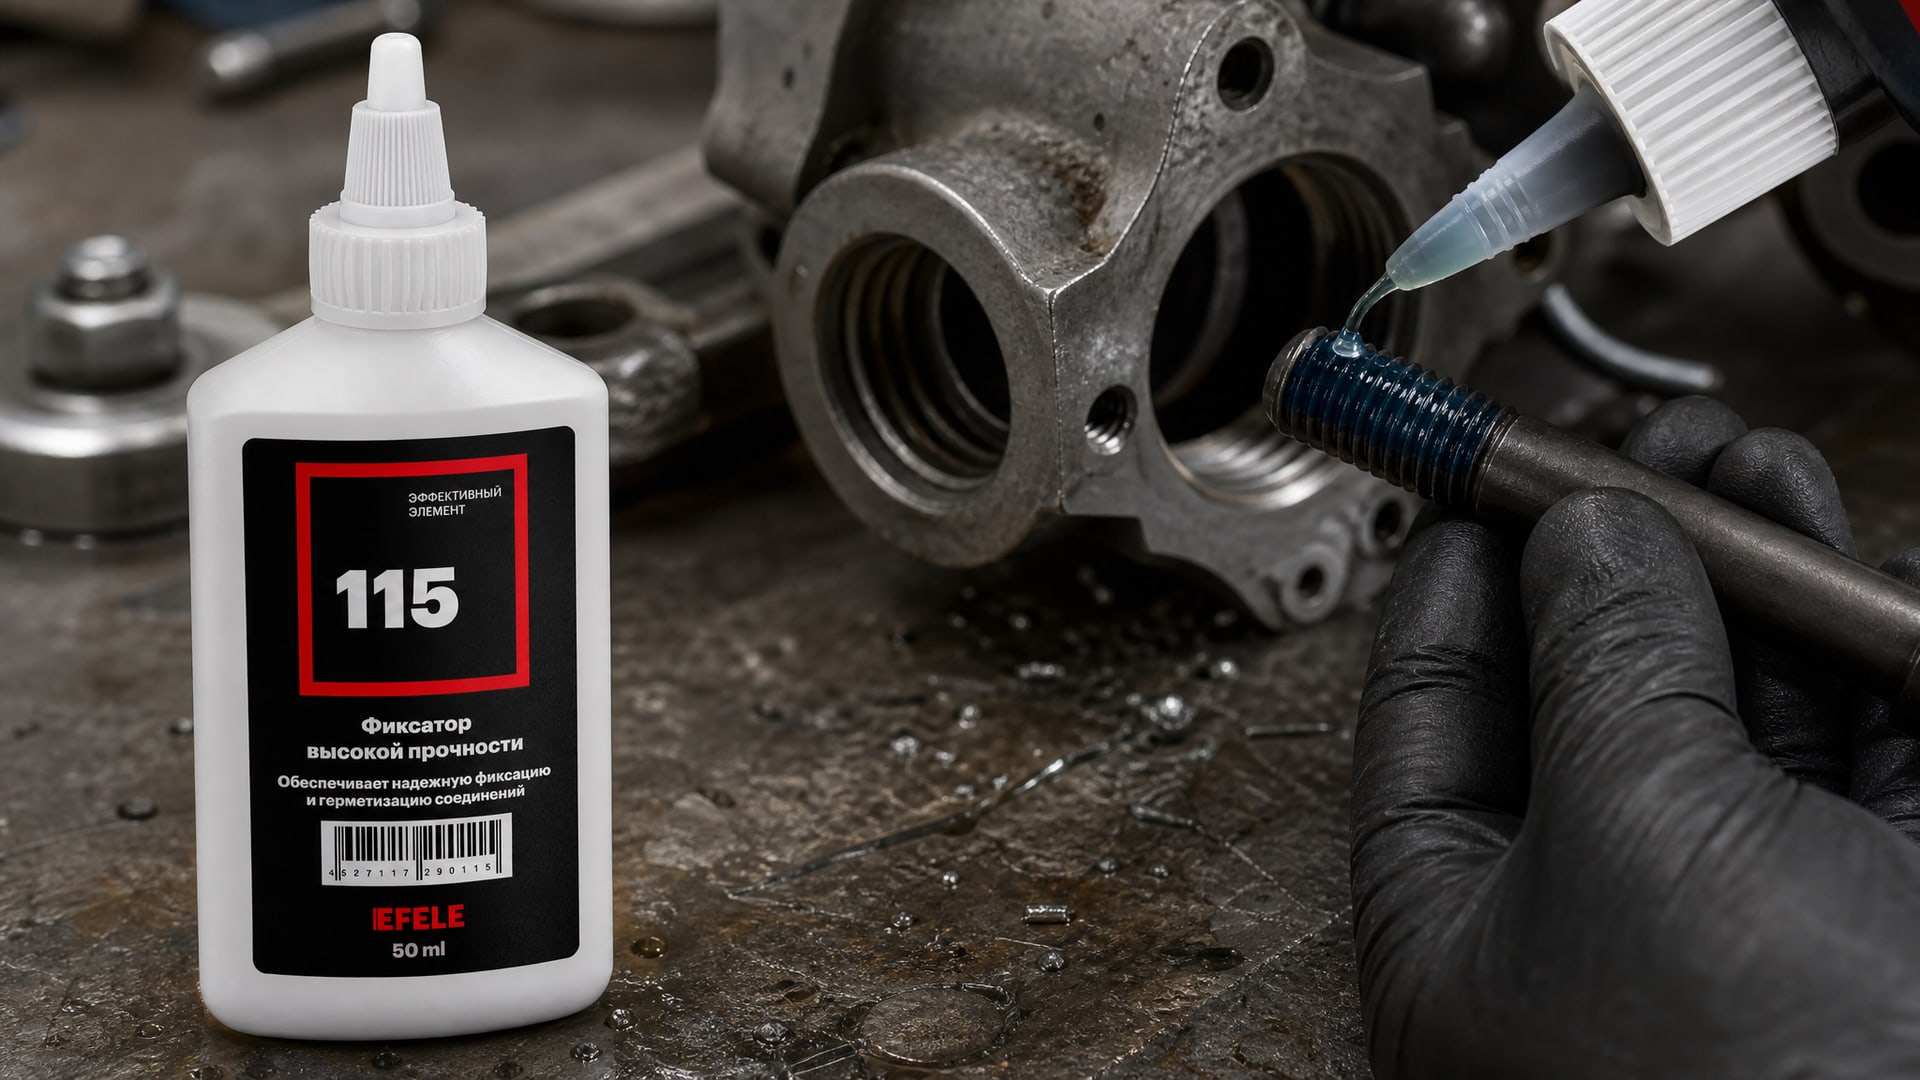
После полиполимеризации они образуют твердый слой, который препятствует микросдвигу и предотвращает вибрационное ослабление.
Главное свойство анаэробного фиксатора - это его прочность связи, которая определяется по стандарту ISO 10964 (Measurement of threaded fastener assembly strength and locking characteristics). Однако эта прочность не равна простой вязкости или адгезии - она измеряется как момент, необходимый для раскручивания образца после полного отверждения в течение установленного времени (обычно 24 часа).
Для фиксаторов средней прочности типичное время фиксации (схватывание до первоначальной твердости) составляет 20 минут в среднем, хотя пределы могут колебаться от 10 до 30 минут в зависимости от материала фиксатора, диаметра резьбы и температуры окружающей среды.
Выбор фиксатора зависит от нескольких факторов:
Требуемая разборка. Если соединение периодически разбирается (например, для обслуживания), нужен фиксатор низкой или средней прочности, позволяющий открутить болт обычным инструментом. Высокопрочные фиксаторы требуют нагрева или специального разборного инструмента.
Тип резьбы и материал. Анаэробные фиксаторы лучше работают на метрической резьбе с чистыми поверхностями; если резьба загрязнена маслом или ржавчиной, сцепление падает, и нужна предварительная очистка.
Условия отверждения. В холодной среде (ниже +5 °C) время фиксации увеличивается в несколько раз, а в условиях активного производства с повышенной температурой процесс ускоряется.
Размер и диаметр крепежа. На микровинтах фиксатор схватывается быстрее, чем на крупных болтах, потому что объем полимера меньше.
В случаях, когда требуется максимальная прочность фиксации и соединение редко разбирается, подойдет высокопрочный анаэробный клей EFELE 115, способный выдерживать значительные вибрационные нагрузки. Его применяют на шпонках, втулках и болтовых соединениях, работающих под постоянной вибрацией, когда разборка требуется только при капитальном ремонте.
Комплексный подход: сочетание преднатяга, конструкции и фиксаторов
На практике ни один метод защиты от самоотвинчивания не работает в полной мере изолированно.
Опытные инженеры применяют многоуровневую защиту.
Уровень 1: конструктивные решения. Использование болтов большего диаметра и мелкой резьбы (например, резьба M12 × 1,5 вместо M12 × 1,75) дает более благоприятную геометрию для сопротивления ослаблению. Мелкая резьба снижает шаг, что препятствует резкому микросдвигу на одном цикле вибрации. Также имеет значение конструкция узла: жесткое крепление снижает амплитуду вибрации, достигающей соединения.
Уровень 2: правильный преднатяг. Затяжка на 65 % proof load по методике динамометра (или по диаграмме крутящих моментов) обеспечивает базовую защиту. На практике часто применяют калибровочные болты или гайки с отметками, чтобы оператор не ошибался при затяжке.
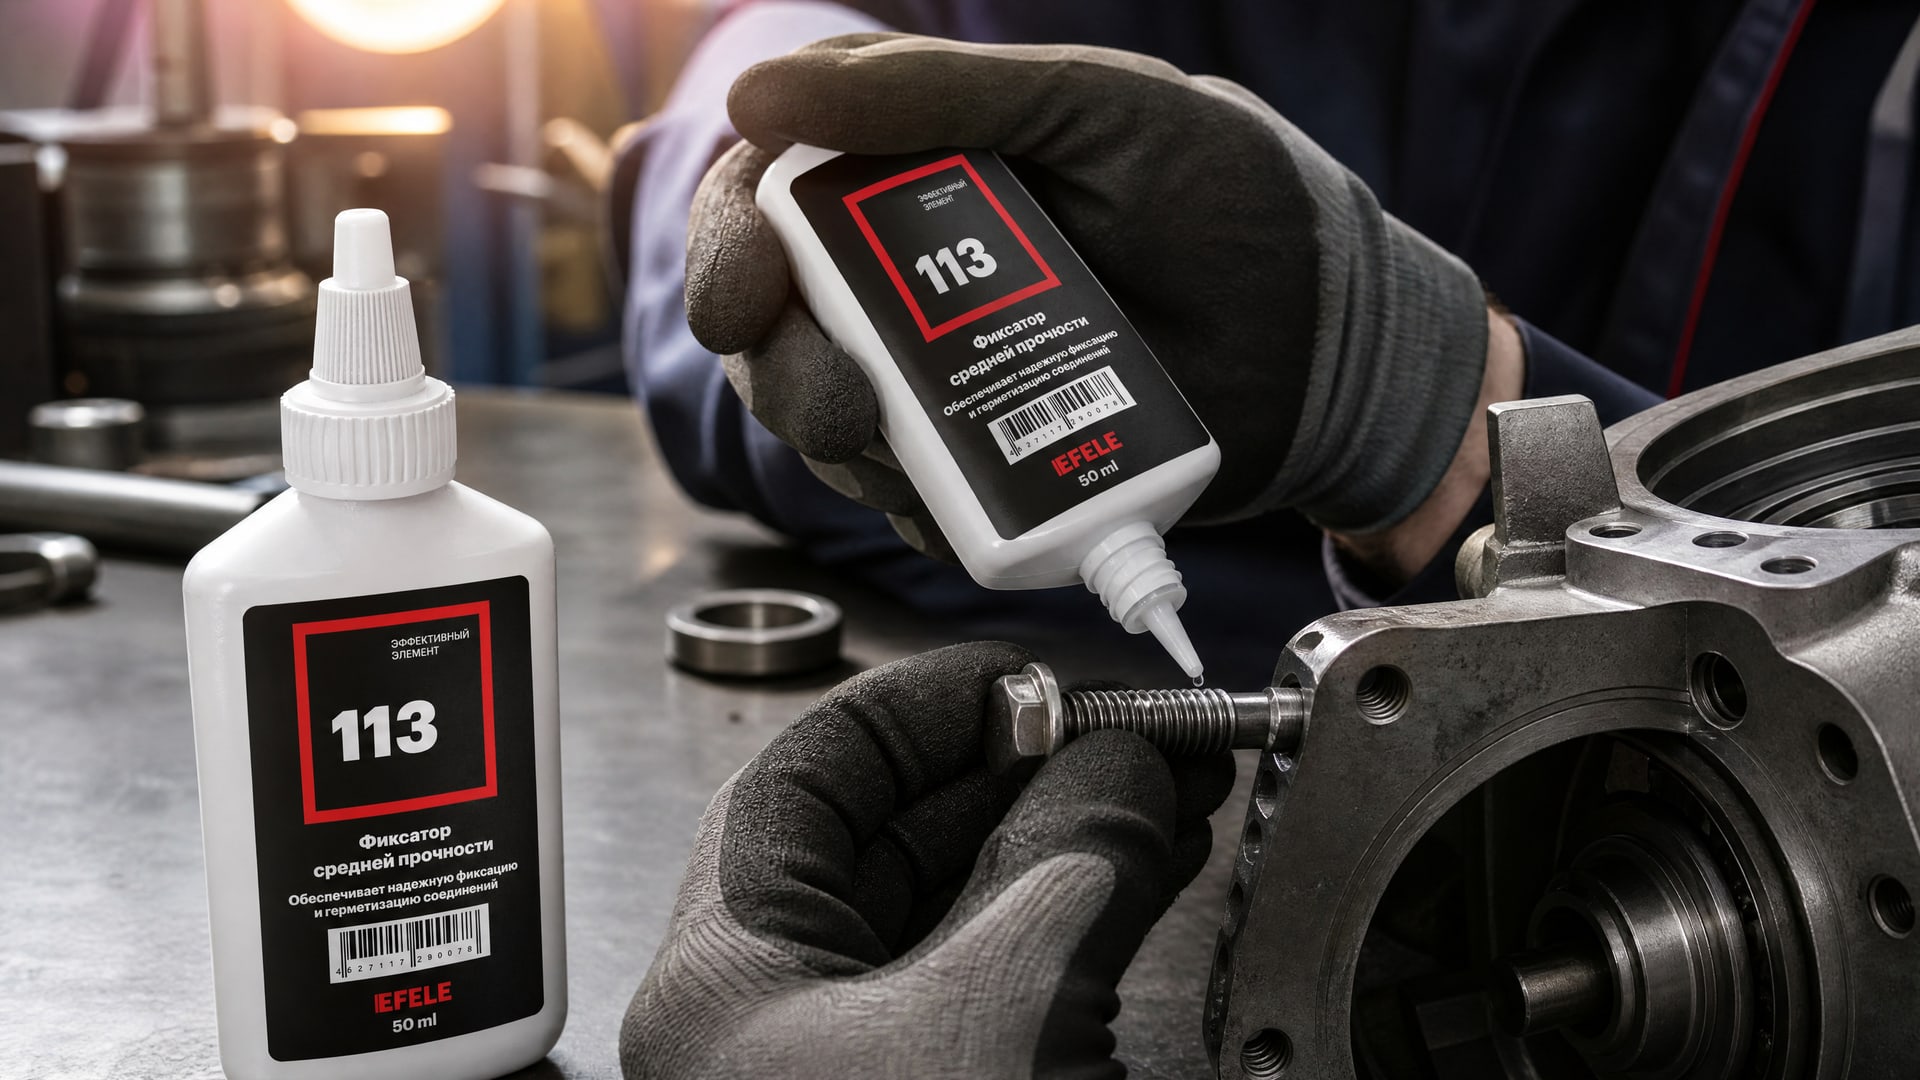
Уровень 3: фиксирующие средства. Когда преднатяга недостаточно (например, в условиях постоянной высокой вибрации или на критичных узлах), добавляют анаэробный фиксатор. Для предотвращения самоотвинчивания резьбовых соединений средней прочности, которые требуют периодической разборки, рекомендуется использовать анаэробный фиксатор EFELE 113. Его среднепрочная формула позволяет открутить болт после полного отверждения без деформации.
Уровень 4: динамические испытания. После проектирования узла собирают образец, устанавливают его в машину Junker test и проверяют поведение соединения под вибрацией. Если потеря натяга выходит за допуски, возвращаются к уровню 1 (изменяют конструкцию) или усиливают уровень 3 (выбирают более прочный фиксатор).
Такой системный подход гарантирует, что соединение останется работоспособным в течение всего срока эксплуатации.
Практические рекомендации при выборе системы защиты
Закупщик или инженер, стоящий перед выбором системы защиты, должен задать себе и поставщику несколько вопросов.
Какой режим вибрации? Вибрация может быть поперечной (перпендикулярно оси болта) или продольной (вдоль оси). Стандарты Junker test охватывают поперечную вибрацию, поскольку она является наиболее опасной для самоотвинчивания. Продольная вибрация менее критична, но встречается в грузоподъемных машинах и транспортном оборудовании.
Какая частота и амплитуда? DIN 65151 использует частоту 25 Гц (герц) и стандартные амплитуды смещения. Если реальная вибрация на производстве может быть выше, нужны испытания на еще более жестких условиях или выбор усиленной схемы защиты.
Требуется ли разборка и как часто? Если болт нужно откручивать раз в полгода, выбирают среднепрочный фиксатор. Если разборка требуется раз в 5 лет, можно использовать высокопрочный клей. Если разборка не требуется вообще, выбирают максимальную прочность.
Какие стандарты и допуски действуют? В аэрокосмической отрасли и на критичных узлах требуют результаты по ISO 16130 или DIN 25201-4. На обычном промышленном оборудовании часто достаточно данных по DIN 65151.
Какова окружающая температура? Анаэробные фиксаторы чувствительны к холоду: при +5 °C и ниже время фиксации может увеличиться вдвое или втрое. На морозе нужно либо выбирать быстрофиксирующиеся составы, либо увеличивать время до начала работ, либо использовать локальный прогрев.
Совместимость с материалами. Анаэробные фиксаторы работают на стали, чугуне и латуни, но имеют ограничения на алюминии и пластике. Производители указывают совместимость в технических листах.
Часто задаваемые вопросы
Почему простая затяжка не спасает от вибрационного ослабления?
При поперечной вибрации происходит не просто потеря натяга, а микросдвиг витков резьбы друг относительно друга. Каждый цикл вибрации смещает контактные поверхности на микроны, разрушая фрикционную связь. Даже если болт затянут очень сильно, он постепенно раскручивается на несколько миллиметров за тысячу циклов вибрации. Именно поэтому нужны стандартизованные методы испытания (Junker test) и дополнительные средства защиты.
Каким стандартом проверять?
Для промышленного оборудования подходит DIN 65151, для аэрокосмических и критичных узлов нужна проверка по ISO 16130 или DIN 25201-4. Результаты испытания важнее, чем название стандарта - главное, чтобы испытание проводилось на машине поперечной вибрации с воспроизводимостью результатов и мониторингом потери натяга в реальном времени.
Как выбрать между фиксаторами разной прочности?
Низкопрочный фиксатор (предварительное блокирование) легко разбирается вручную. Среднепрочный (обычно 20 минут фиксации) требует обычного ручного инструмента при разборке. Высокопрочный требует нагрева или специального разборного ключа. Выбирайте по частоте разборки: если разборка редкая или не требуется, берите высокопрочный; если частая - среднепрочный.
Влияет ли диаметр болта на выбор фиксатора?
Да, влияет. На микровинтах (меньше M3) анаэробный фиксатор схватывается быстрее, потому что объем полимера мал. На крупных болтах (M20 и выше) время фиксации растет. Производители указывают время фиксации для каждого диапазона диаметров в технических листах.
Нужно ли очищать резьбу перед применением фиксатора?
Да, обязательно. Анаэробные фиксаторы требуют чистой металлической поверхности без масла, грязи и ржавчины. Если резьба загрязнена, сцепление полимера падает, и эффект защиты может быть нулевым. Используйте уайт-спирит или специальные очистители для резьбы, дайте высохнуть перед применением фиксатора.
Заключение
Самоотвинчивание резьбовых соединений под воздействием вибрации предотвращается системным подходом, а не одним методом. Первый и самый экономичный этап - правильный преднатяг на уровне 65 % proof load, который препятствует микросдвигу витков резьбы. Второй этап - применение анаэробного фиксатора нужной прочности, выбранного по условиям разборки, диаметру крепежа и окружающей температуре. Третий этап - проверка на динамическом испытании по одному из стандартов (DIN 65151, ISO 16130 или DIN 25201-4), чтобы убедиться, что соединение устойчиво к реальной вибрации.
При выборе фиксатора и конструктивного решения сверяйтесь не с рекламными утверждениями, а с техническими данными, временем фиксации и результатами динамических испытаний. Опросите поставщика о совместимости с материалами, температурном диапазоне и требуемой разборке. Следуя этим рекомендациям, вы обеспечите надежность болтовых соединений на вибрирующем оборудовании и избежите неожиданных отказов в процессе эксплуатации.