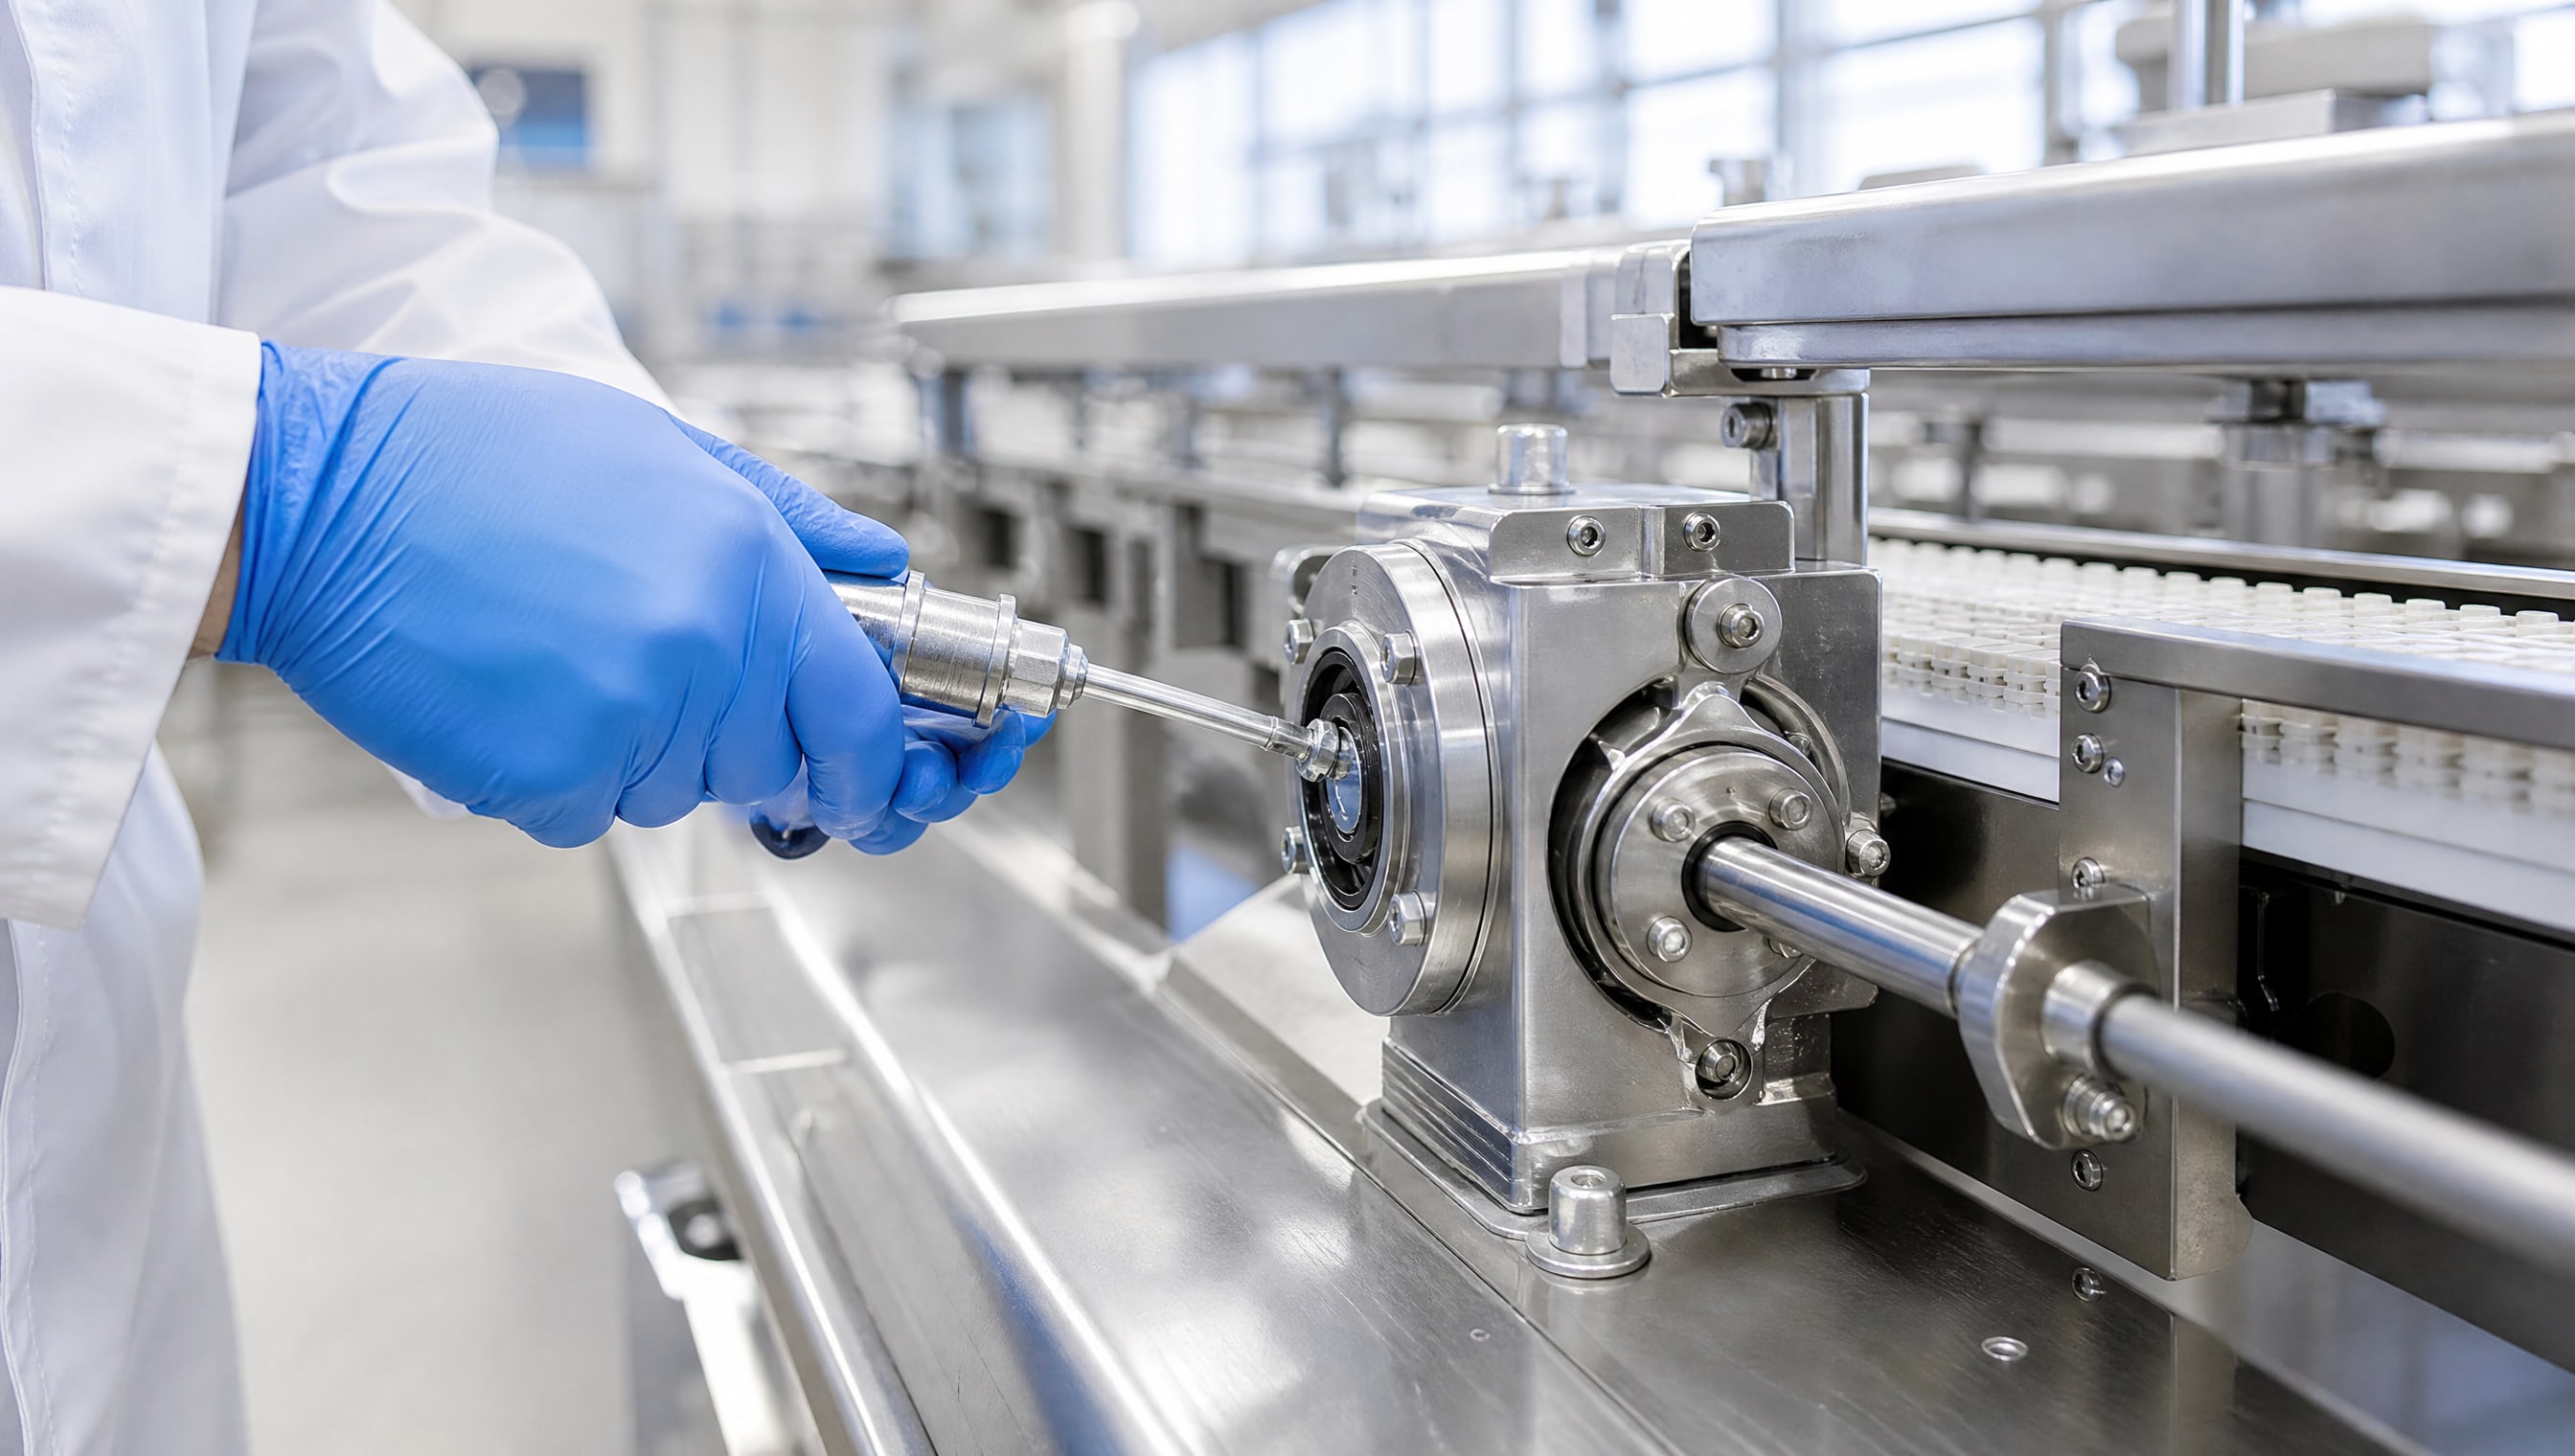
Контамминация смазочными материалами - одна из самых серьезных проблем в пищевой промышленности, которая грозит отзывом партии, штрафами и потерей доверия потребителей. Попадание даже незначительного количества смазки в продукт может привести к браку всей линии производства и провалу аудита HACCP. Однако эта опасность полностью предотвратима, если правильно выбрать смазочный материал, применить его по назначению и документировать все процессы.
Статья дает практическое руководство для технических специалистов и закупщиков: как выбрать смазку с нужными допусками пищевой безопасности, организовать ее применение, минимизировать риск загрязнения и получить зеленый статус при проверке по стандартам ISO 21469, ТР ТС 030/2012 и ГОСТ Р ИСО 22000-2019.
Система допусков для пищевого оборудования
Выбор смазки начинается с понимания, в какой зоне она будет работать.
Международный стандарт NSF разделяет смазочные материалы на три категории, каждая из которых предназначена для конкретного сценария:
NSF H1 - смазки для использования там, где возможен случайный контакт с пищевым продуктом. Это означает, что при соблюдении технологии смазка не попадет в продукт, но риск все же существует. Примеры: направляющие фасовочных аппаратов, подшипники над конвейерной лентой, шарниры загрузочных механизмов. При случайном контакте количество попадающей смазки не должно превышать 10 ppm, что считается безопасным для здоровья.
NSF H2 - смазки для зон без контакта с продуктом. Их используют на узлах, полностью отделенных от пищевого потока: электромоторы, редукторы, механизмы закрытых дверей холодильных камер, шарниры ограждений. Требования к составу при NSF H2 менее строгие, чем при H1, но допуск подтверждает, что смазка гигиенична и не создает риска при попадании грязи в пищевую зону.
NSF H3 - смазки для консервации и защиты перед производством. Их наносят, а затем удаляют или замещают рабочей смазкой. Используют редко и преимущественно при сезонном хранении оборудования или капитальном ремонте перед пуском линии.
Ошибка в выборе категории приводит к снижению эффективности или, что хуже, к росту риска контаминации. Например, нельзя использовать H2-смазку вместо H1 в зоне конвейера - аудитор обнаружит несоответствие и потребует переделки.
Почему ISO 21469 требует больше, чем просто правильный состав
Многие закупщики убеждены, что NSF H1 гарантирует безопасность.
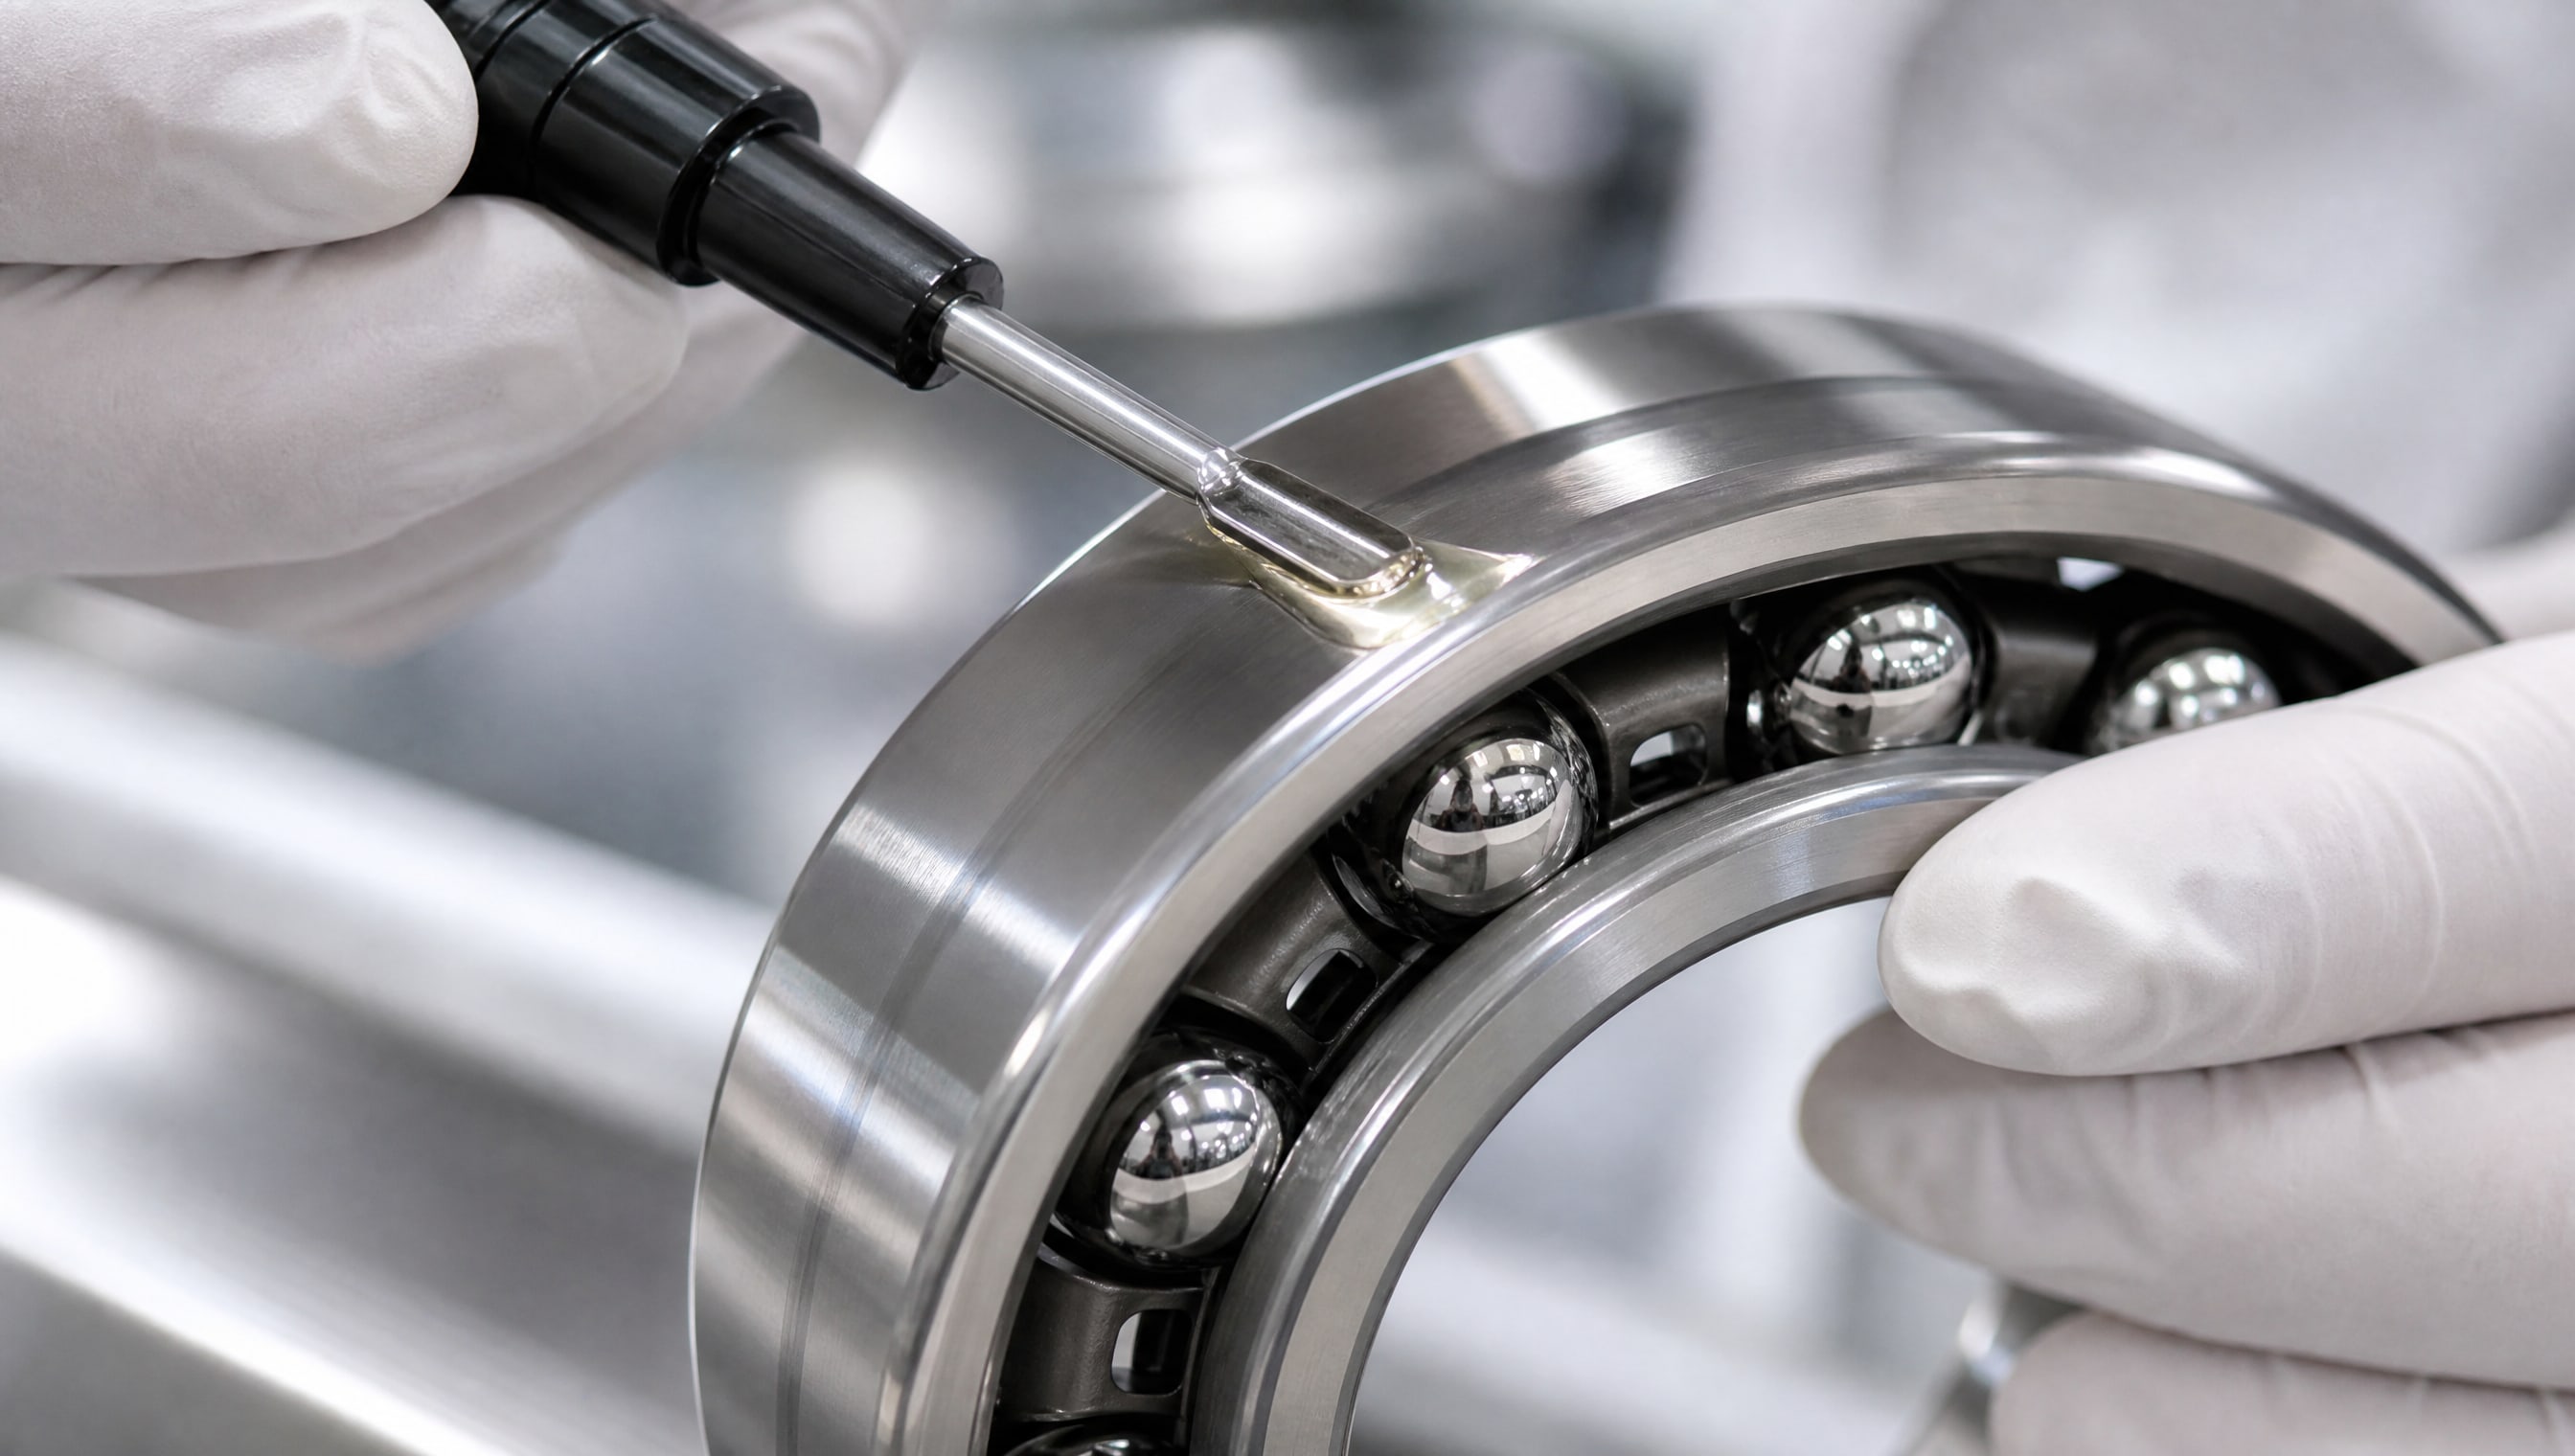
На самом деле NSF H1 описывает только допуск рецептуры - то есть перечень разрешенных химических компонентов смазки. Однако загрязнение может произойти и на этапе производства смазки, и при упаковке, и при транспортировке.
Международный стандарт ISO 21469 устанавливает гигиенические требования к формулированию, производству и использованию смазочных материалов для пищевой отрасли. Это означает, что сертификат ISO 21469 подтверждает:
В практике аудитора HACCP наличие ISO 21469 рассматривается как значительное снижение рисков на уровне поставщика, что прямо отражается на оценке пищевой безопасности вашей производственной линии.
Выбор смазки: документы и проверки перед закупкой
При закупке смазки для пищевого оборудования нельзя ограничиться названием и маркировкой на упаковке.
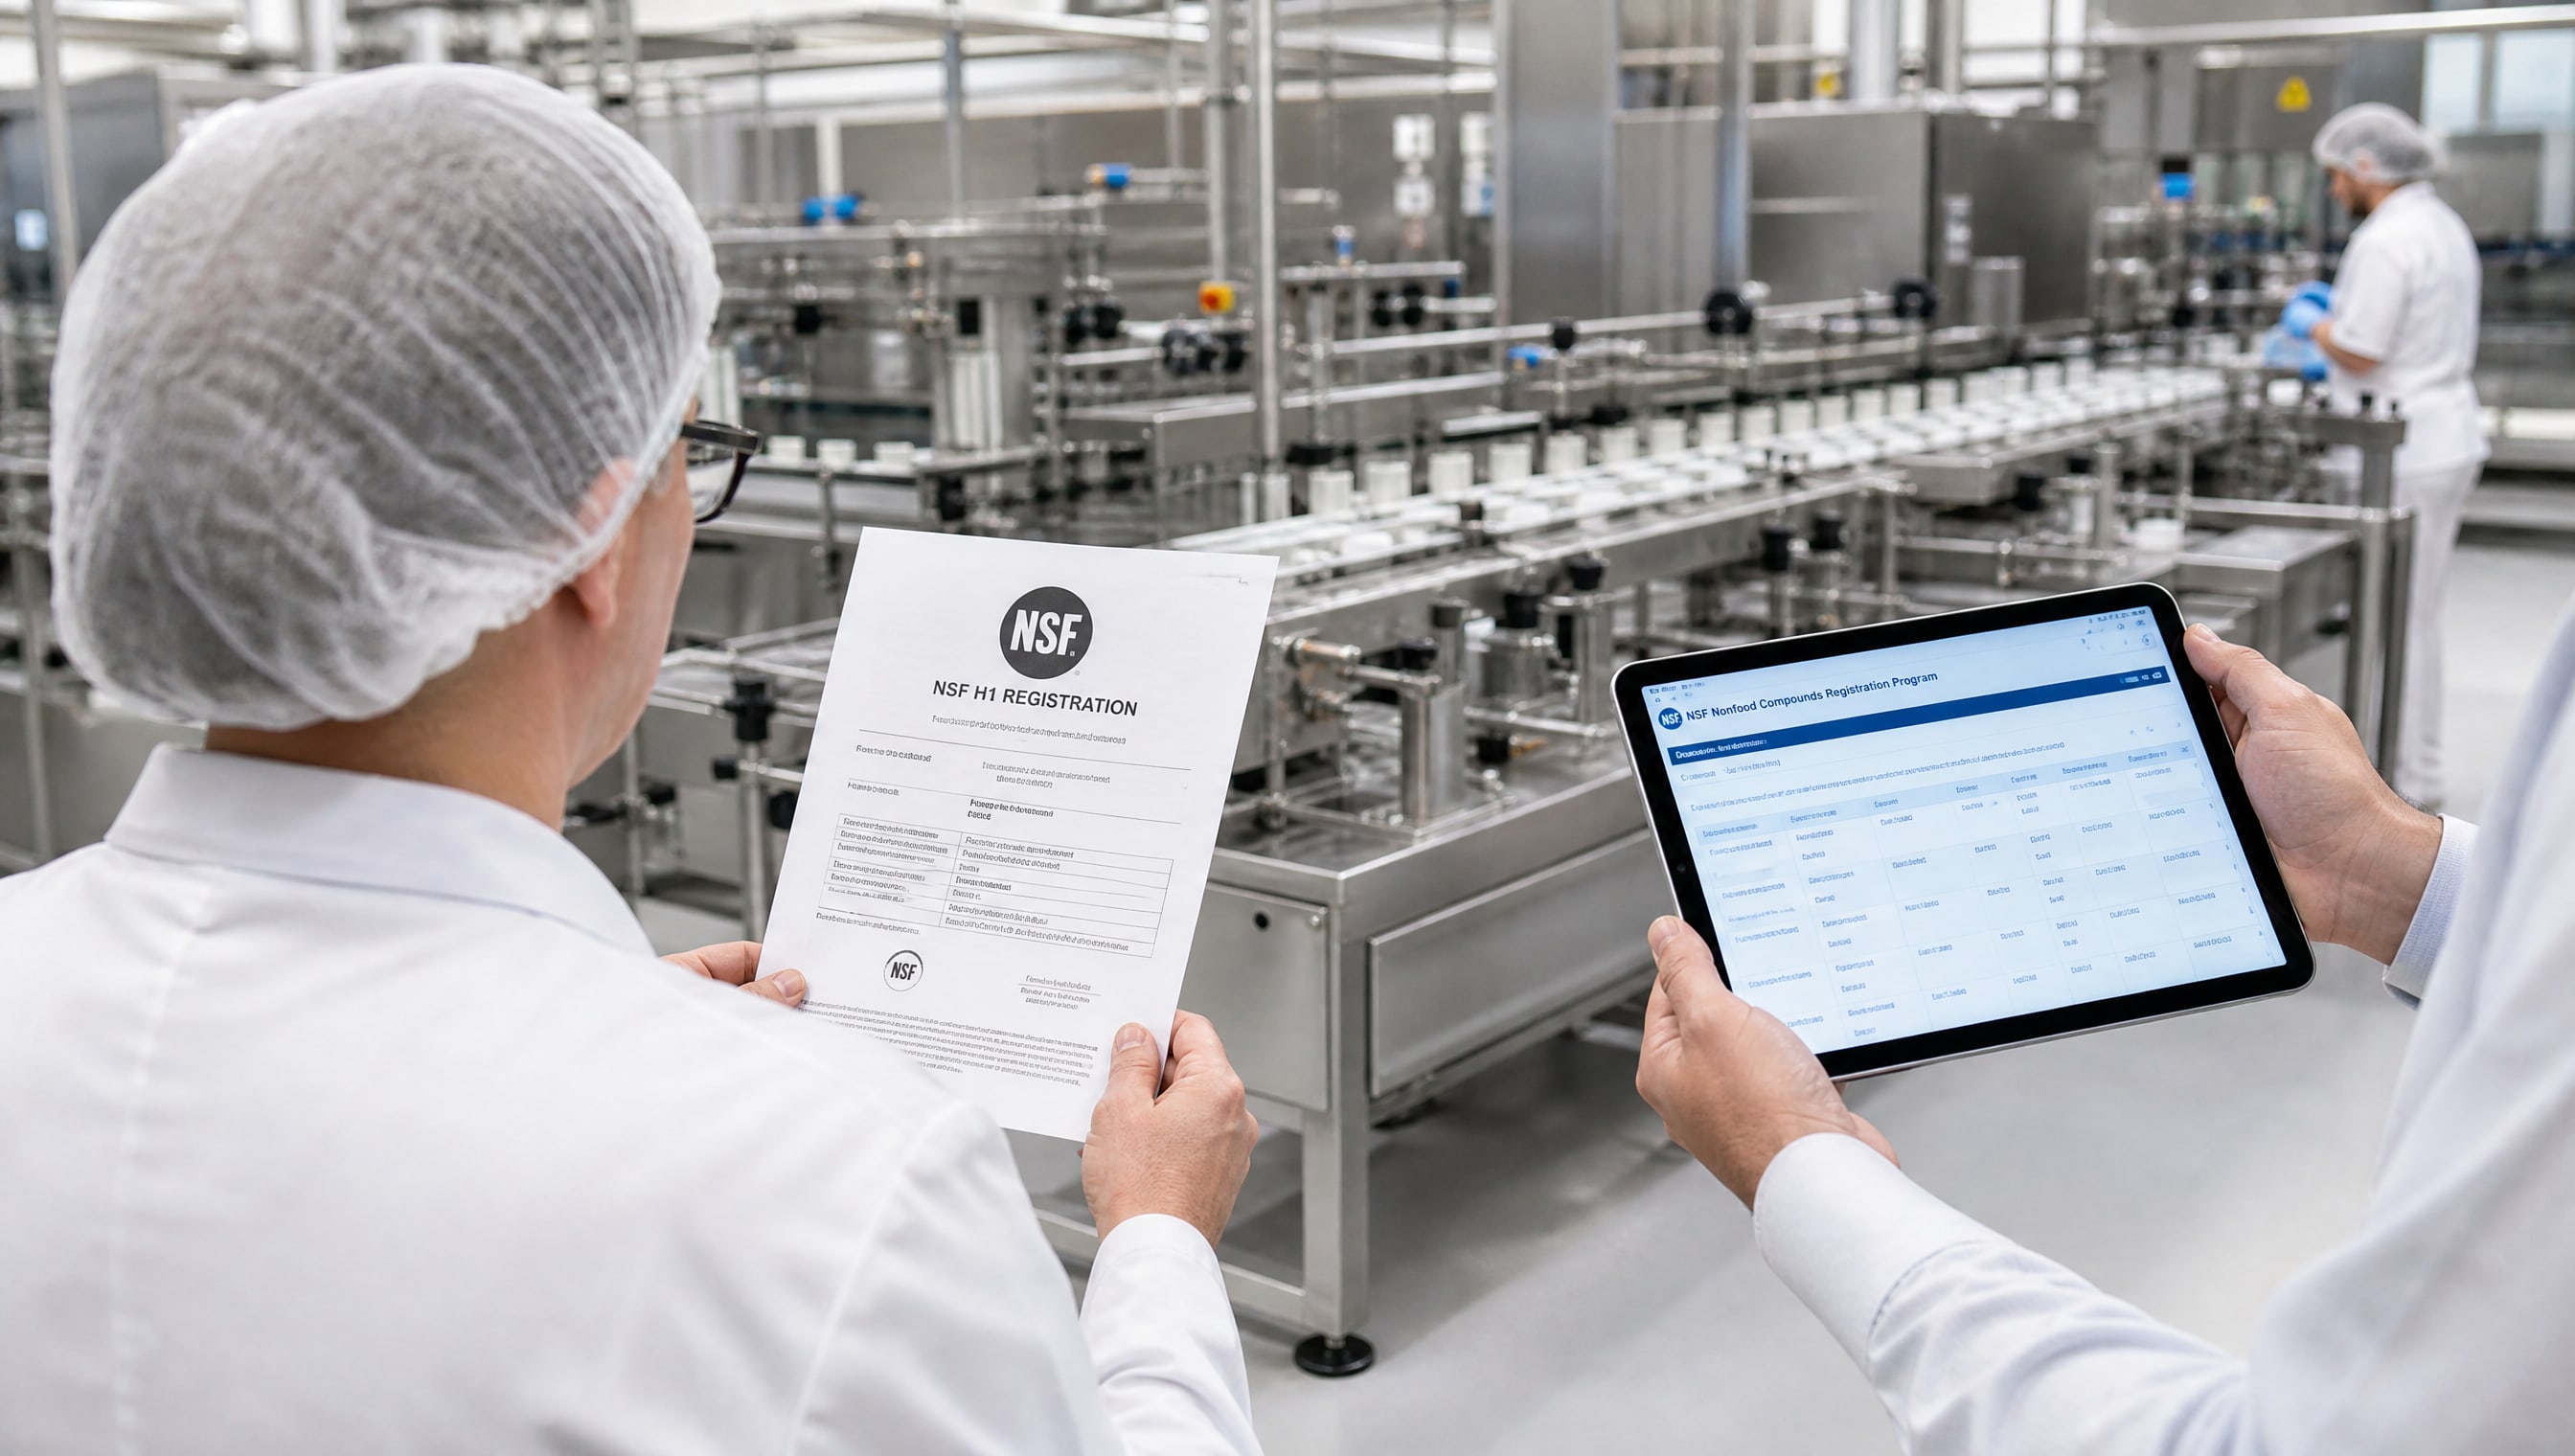
Требуется запросить и проверить следующий пакет документов:
Сертификат NSF с указанием номера допуска и категории (H1, H2 или H3). Номер должен быть проверяемым в реестре NSF International - часто поддельные свидетельства обнаруживаются при аудите и приводят к остановке производства.
Декларация соответствия ТР ТС 030/2012 - это обязательный документ для ЕАЭС, подтверждающий, что смазка прошла испытания на территории России или одной из стран союза и соответствует техническому регламенту по смазочным материалам.
Техническое описание (TDS, Technical Data Sheet) с данными о температурном диапазоне, вязкости (для масел), NLGI-классе (для пластичных смазок), точке воспламенения и составе. Эти параметры нужны для подтверждения совместимости со своим оборудованием.
Регистрационный номер в реестре Роспотребнадзора (если производитель - российский) или в реестре EFSA (если продукт импортный с европейским происхождением). Без регистрации смазка не может быть законно применена на территории России.
Сертификат ISO 21469 (если поставщик его имеет) - это дополнительный плюс, но не всегда обязателен для проведения аудита, если смазка имеет NSF H1 и адекватно документирована.
При первой закупке рекомендуется запросить все документы в электронном виде и при необходимости обратиться к поставщику с вопросами о хранении, сроке годности и правилах применения. Эта информация будет нужна при подготовке к аудиту.
Организация применения: зонирование и документирование
Предотвращение загрязнения на уровне производства начинается с четкого разграничения зон по типу используемой смазки.
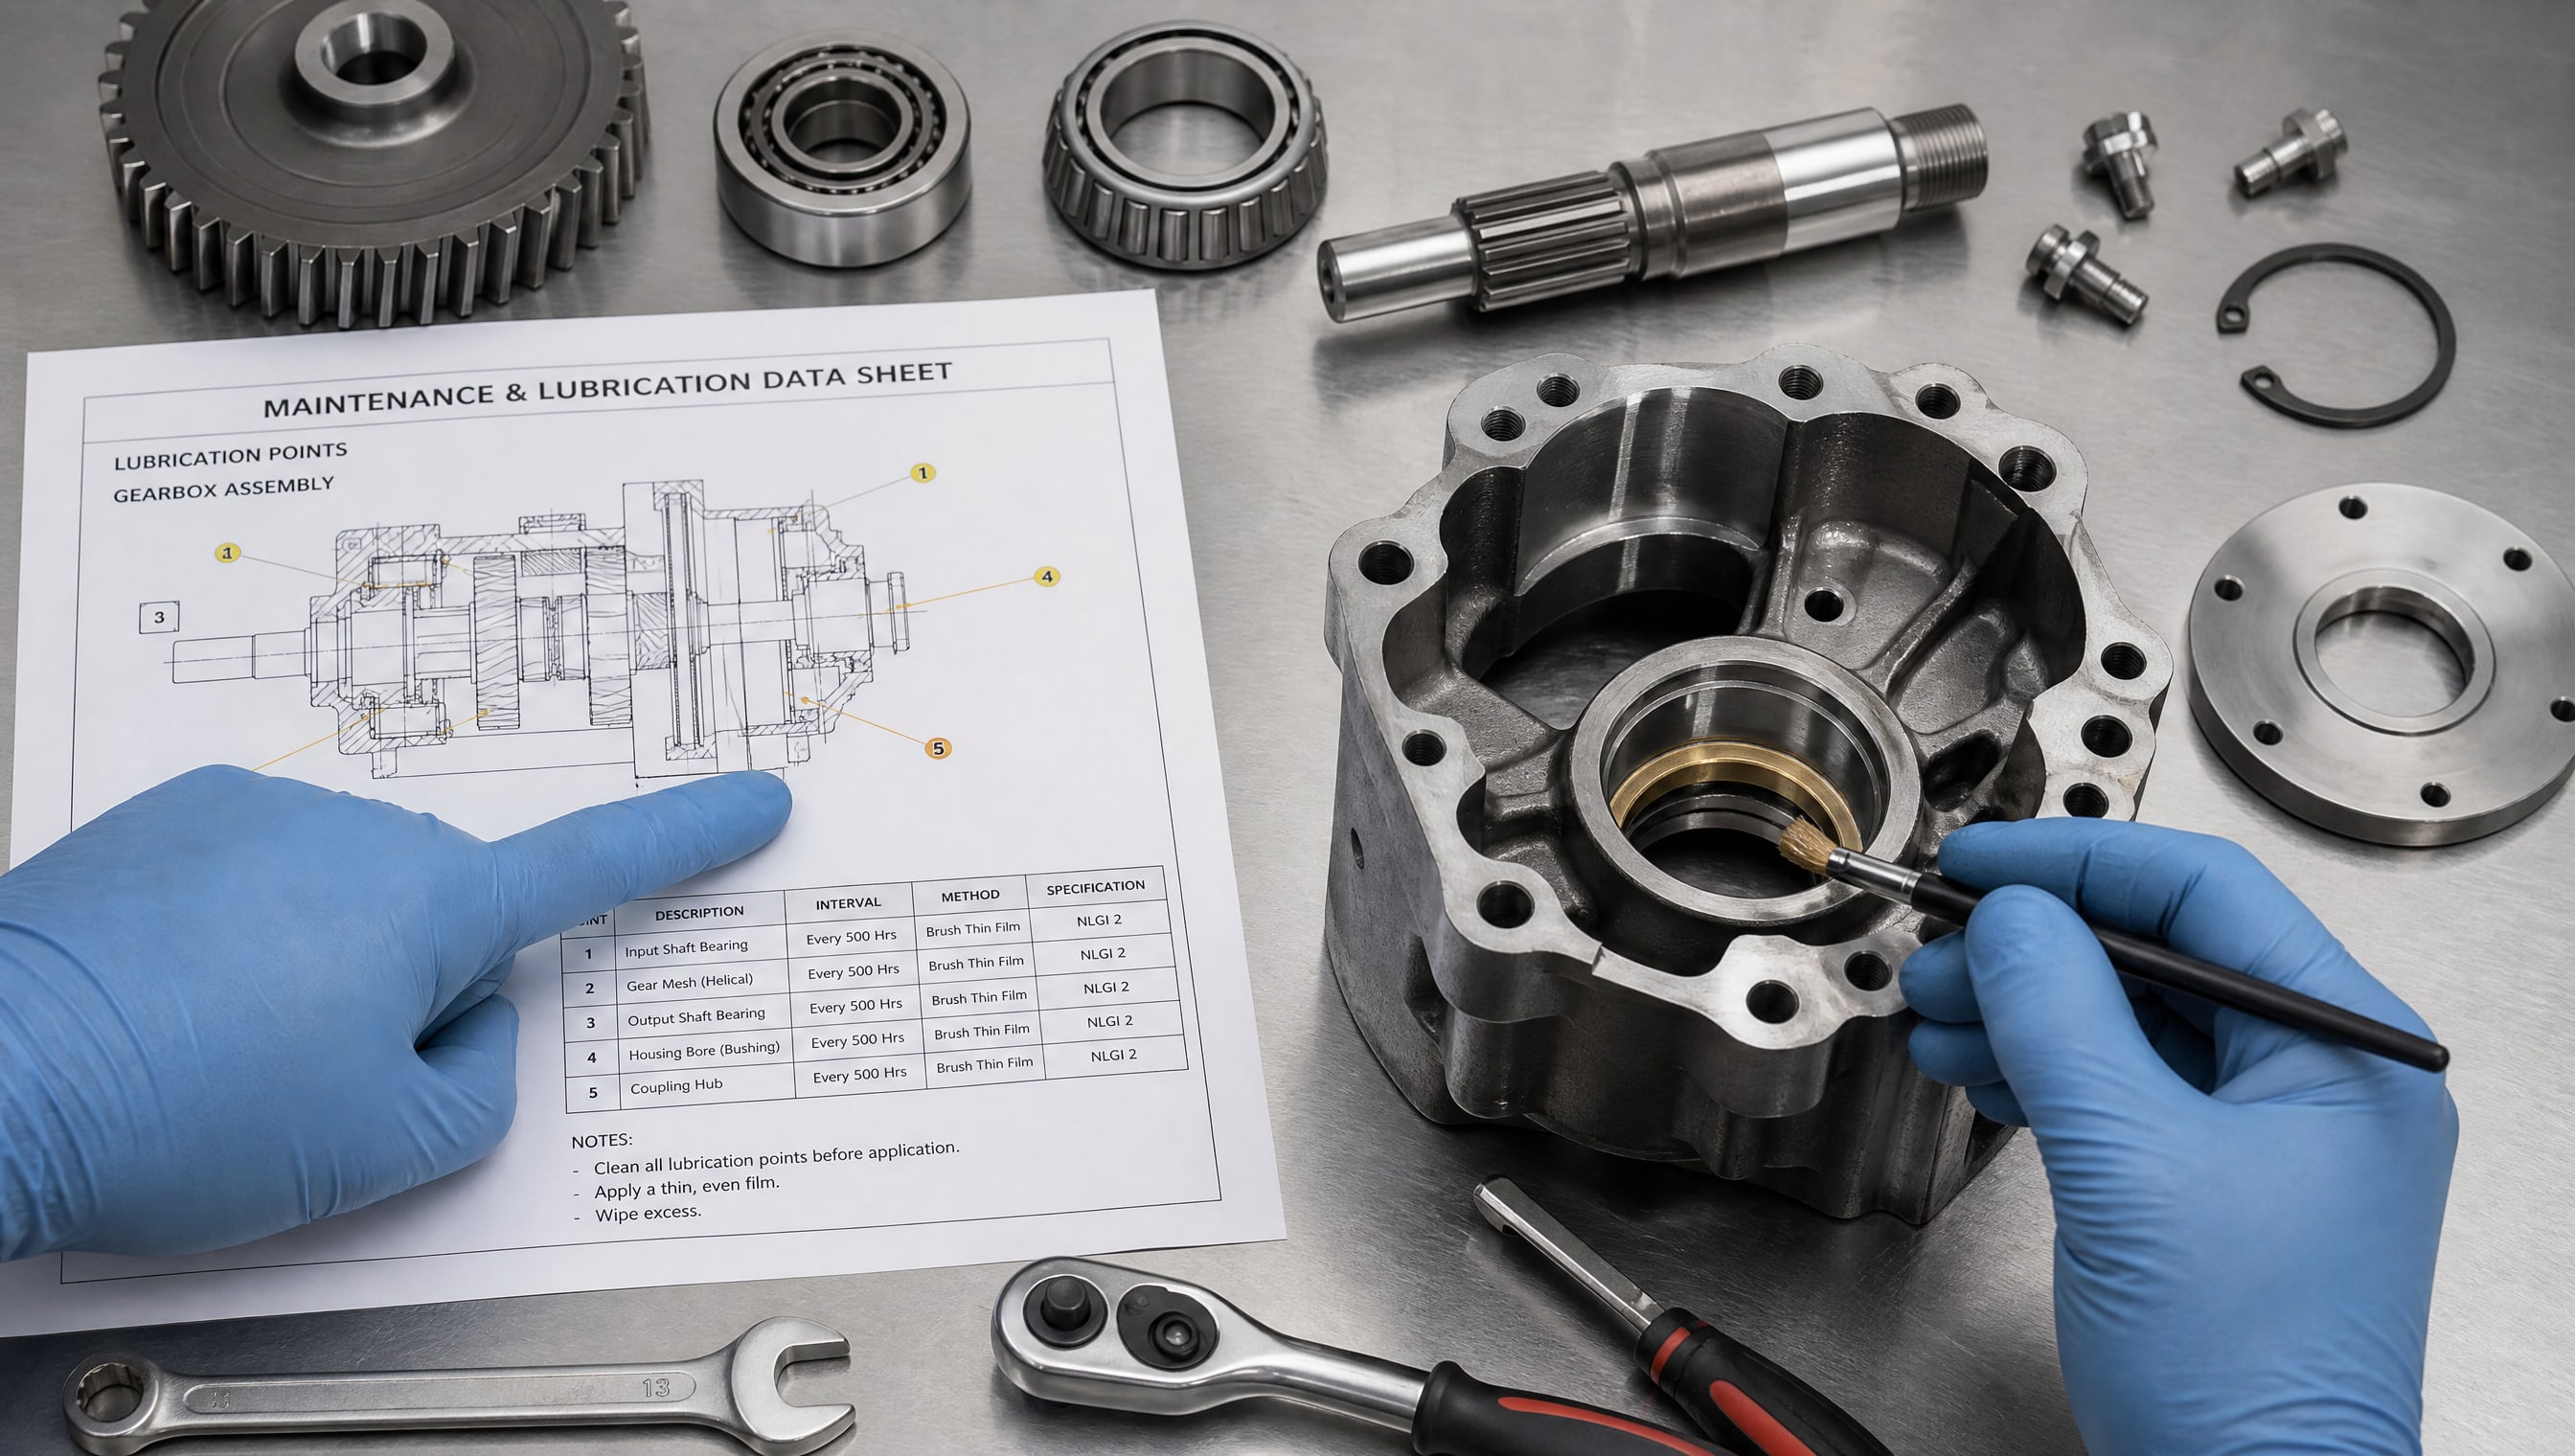
Это требование ГОСТ Р ИСО 22000-2019 и ГОСТ Р 54762-2011, которые устанавливают программы предварительных требований (PRP).
На каждое оборудование нужно составить или обновить техническую карточку, в которой указаны:
Такой документ служит доказательством при аудите и помогает предотвратить ошибки типа "нанесли смазку, которая лежала в соседнем цеху и была предназначена для другого оборудования".
Дополнительно нужно завести журнал учета смазочных материалов, куда записывают:
Этот журнал позволит аудитору проверить, была ли в производстве смазка с надлежащей документацией, и в случае найденного загрязнения помочь отследить источник проблемы.
Практические меры по предотвращению контаминации
Даже с правильно выбранной смазкой риск загрязнения снижается только при соблюдении технологических дисциплин на производстве.
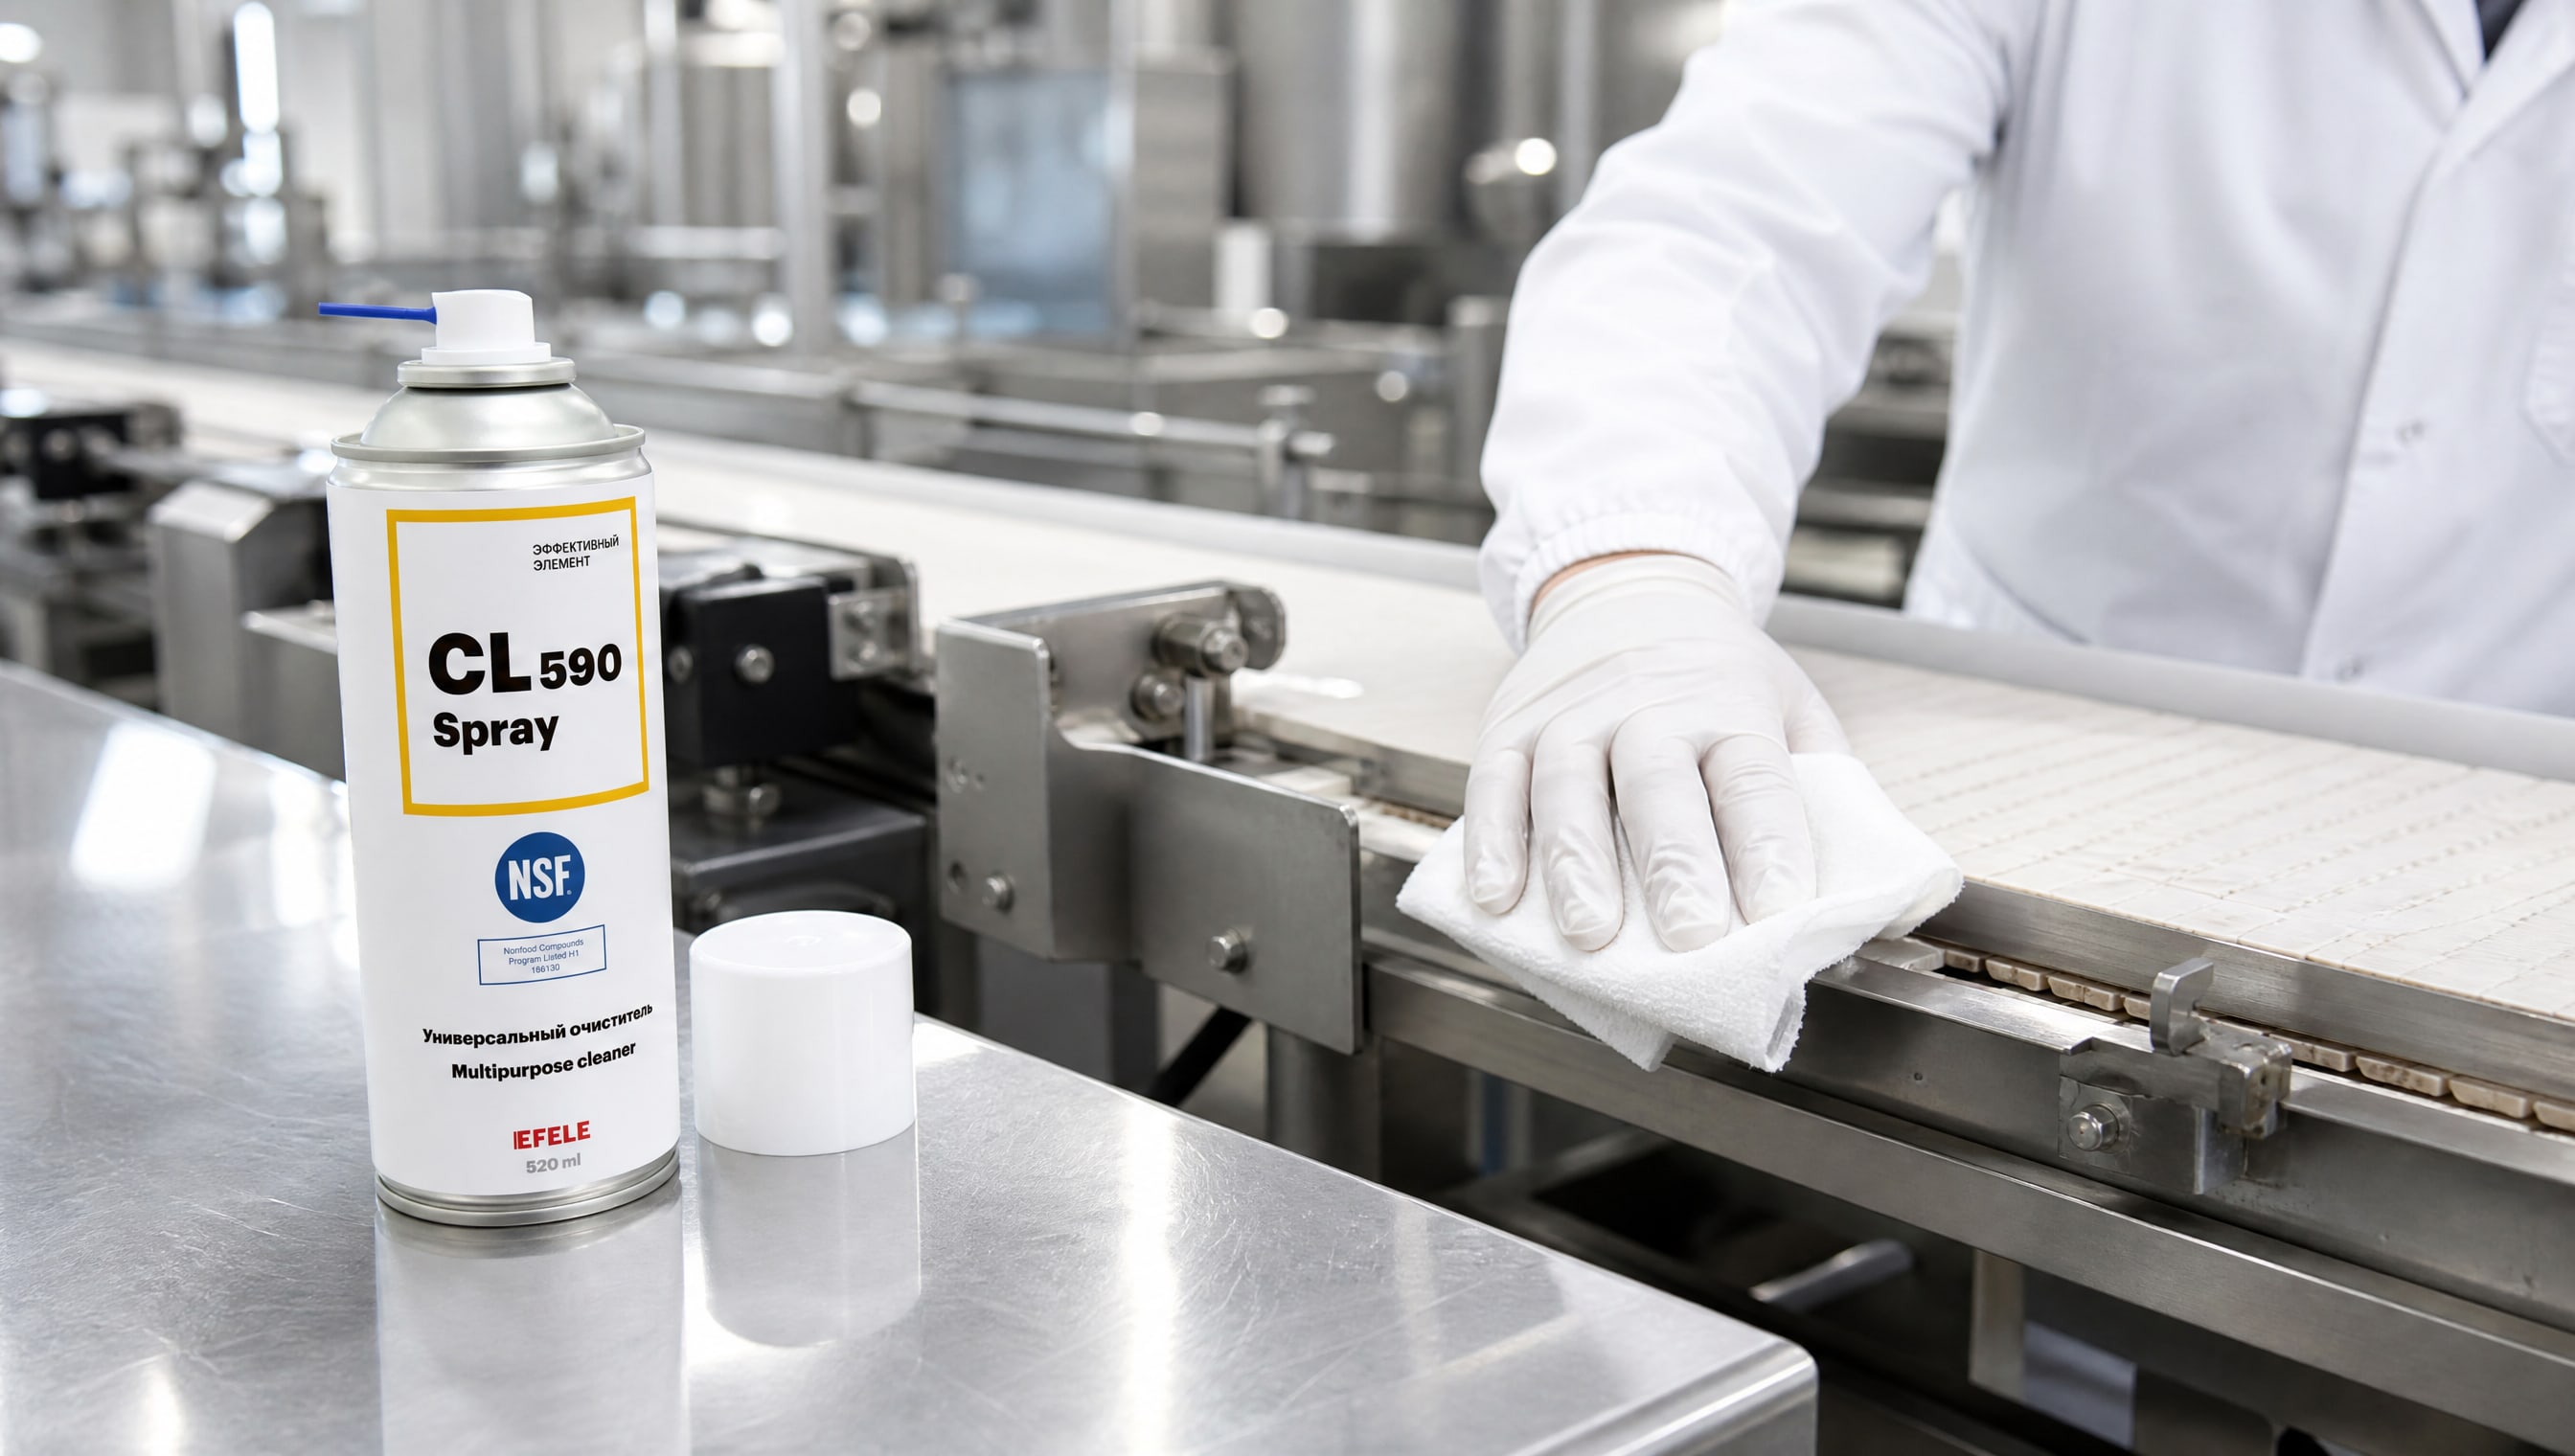
Дозирование и нанесение. Смазку наносят тонкой пленкой на рабочие поверхности. Частая ошибка - "поливание" смазкой из шприца или применение чрезмерного количества, когда излишки стекают вниз и неизбежно попадают в пищевую зону. Персонал должен быть обучен правильной технике: небольшое количество смазки на ватный диск, аккуратное нанесение на место контакта, удаление видимых излишков чистой салфеткой.
Контроль в зонах повышенного риска. На участках конвейеров и фасовочных линий, где вероятность попадания смазки максимальна, требуется проверка каждую смену: осмотр на предмет подтеканий, скопления смазки, попадания ее на продукт. При обнаружении подтеков смазку удаляют, а причину устраняют (переустановка компонента, замена уплотнения).
Очистка и удаление остатков. После смазывания узлов, находящихся непосредственно над пищевым потоком, или после планового обслуживания оборудования остатки смазки нужно удалить. Для этого применяют специальные очистители с пищевым допуском - такие материалы растворяют остатки смазки и не оставляют на поверхности пленки. Совет инженера: когда после смазывания редуктора начинаются подтеки на конвейер, используют очиститель пищевого допуска, например универсальный аэрозоль типа EFELE CL-590 Spray, чтобы удалить излишки; после этого узел проверяют повторно через час работы.
Периодичность переосмещения и замены. Смазка имеет срок годности как в упаковке, так и в работе. На узлах с интенсивной нагрузкой или в цехах с высокой температурой смазка окисляется и теряет защитные свойства быстрее. Документированная схема замены (например, "каждые три месяца" или "каждые 500 часов наработки") должна быть включена в техническую карточку оборудования.
Документирование для аудита HACCP и ISO 22000
При проведении аудита проверяющий в первую очередь запрашивает анализ опасности по смазочным материалам.
Этот документ должен содержать:
Перечень всех смазок, используемых в пищевых зонах, с указанием их применения (например, "NSF H1 - направляющие фасовочного аппарата").
Оценка риска загрязнения для каждой смазки: низкий (смазка расположена далеко от продукта, закрыта защитным экраном), средний (потенциальный риск случайного попадания) или высокий (смазка находится непосредственно над конвейером).
Обоснование выбора смазки именно этого допуска и производителя: почему выбрана H1 вместо H2, какие альтернативы были рассмотрены, почему они отклонены.
Критические контрольные точки (ККТ) по смазкам: например, "ежедневный визуальный контроль отсутствия подтеков на конвейере" или "еженедельное испытание оборудования на засоры в зоне смазывания".
Корректирующие действия при обнаружении отклонений: кто должен быть оповещен, как изолировать продукт, который мог быть контаминирован, как проверить партию на безопасность.
Записи о проведенных контролях: дата, время, результат, подпись ответственного лица. Эти записи должны вестись систематически и сохраняться минимум 12 месяцев.
При наличии на предприятии сертификата ISO 9001 также требуется интеграция смазочных материалов в систему управления качеством: процедура выбора поставщика, процедура входящего контроля, процедура хранения и применения.
Часто задаваемые вопросы
Разница между NSF H1 и ISO 21469 - нужны оба документа или один достаточно?
NSF H1 подтверждает, что состав смазки безопасен при контакте с пищей. ISO 21469 - это более широкий стандарт, охватывающий не только рецептуру, но и производство, трассируемость и контроль загрязнений на уровне производителя. Для аудита HACCP достаточно NSF H1 с полным пакетом документации; ISO 21469 усиливает позицию и значительно снижает риск при проверке.
Может ли одна смазка иметь сразу несколько допусков - H1, H2 и H3?
Нет. Каждая формулировка смазки разработана для конкретной зоны применения. Одна смазка может быть только H1, только H2 или только H3. Это указано на упаковке и в техническом паспорте. Попытка использовать H3-смазку вместо H1 приведет к замечанию на аудите.
Что делать, если при аудите обнаружили смазку без документов?
Это критическое замечание. Смазка должна быть изъята из использования, весь продукт, произведенный с момента ее применения, подлежит проверке на безопасность. Требуется срочно купить смазку с полной документацией и переделать техническую карточку оборудования, а также обновить анализ опасности и записи по ККТ.
Нужна ли разная смазка для разных видов пищевых продуктов - муки, молока, мяса?
Нет, если смазка имеет допуск NSF H1 или H2, она универсальна для всех типов пищевых продуктов. Различие в смазках (например, по вязкости или консистенции) зависит от узла оборудования, а не от вида пищи.
Как часто нужно менять смазку, чтобы не создать риск загрязнения?
Периодичность указана в техническом описании смазки (обычно от 1 до 6 месяцев или по часам наработки). При длительном использовании смазка окисляется, теряет защитные свойства и может выделять частицы, которые попадут в продукт. Проверка состояния смазки (отсутствие расслаивания, потемнения, посторонних частиц) должна быть частью ежемесячного контроля.
Заключение
Предотвращение загрязнения пищевого продукта смазкой - это не одна мера, а система, построенная на трех столпах: правильный выбор материала с проверкой документации, организация применения по зонам и ведение учета, и обучение персонала с документированием контроля.
При аудите проверяющий оценивает не только то, какая смазка лежит на полке, но и как вы ее применяете, какие документы имеете, и можете ли вы доказать, что контролируете риск. Компании, которые подошли к этому вопросу системно - с анализом опасностей, разработкой технических карточек и ведением журналов - стабильно проходят аудиты и избегают рисков контаминации. Начните с аудита текущего состояния: проверьте все используемые смазки на наличие допусков, соберите документы, обновите техническое описание оборудования и проведите обучение команды.