Загрязнение пищевой продукции смазкой - одна из наиболее опасных и одновременно предотвратимых проблем на производстве. Каждый контакт смазочного материала с готовым товаром может привести к браку партии, штрафам санстанции и потере доверия покупателей. При этом полная остановка производства для обслуживания узлов - не менее критична для бизнеса: потерянные часы производства стоят дороже, чем плановое техническое обслуживание.
Ключ к решению этого противоречия кроется в комбинированном подходе: правильный выбор смазочного материала с пищевым допуском, рациональная организация точек смазки, контроль маршрутов доступа и своевременное обслуживание без прерывания цикла. В этой статье рассмотрены практические методы, нормативные требования и техническая логика, которые помогут вам минимизировать риски загрязнения продукции и одновременно поддерживать надежность оборудования.
Классификация допусков и выбор смазки для пищевого оборудования
Первое и главное различие в пищевой промышленности - это категория NSF.
NSF H1 разрешена для мест, где возможен случайный контакт с продуктом: это могут быть шарниры крышек, подшипники в зоне брызг, направляющие для кареток. NSF H2 используется на оборудовании, где контакт исключен конструктивно: редукторы в отдельных корпусах, гидроприводы в закупоренных блоках, мотор-редукторы с герметичными корпусами.
Это не означает, что H2 - менее качественная смазка. Наоборот, H2 часто содержит более широкий спектр присадок для экстремальных условий, потому что производитель не ограничен требованиями пищевого контакта. Но для своего применения H2 совершенно безопасна.
Выбор между H1 и H2 напрямую связан с планировкой производственной линии. Если редуктор расположен в отдельном отсеке с герметичной крышкой, без брызг в сторону конвейера - используй H2. Если же узел находится близко к линии и существует хотя бы теоретический риск попадания смазки на продукт - необходимо H1.
По классификации ISO 6743-9 пластичные смазки подразделяются по загустителям, температурным диапазонам и другим характеристикам. Для редукторов и мотор-редукторов пищевого оборудования часто требуется масло класса вязкости ISO VG 100–220 с допуском H1 или H2 в зависимости от конструкции. Перед покупкой смазки сверьте техдокументацию оборудования: там обычно указаны требуемые вязкость, тип загустителя и температурный диапазон.
Стандарты безопасности пищевой продукции и роль смазки
ГОСТ Р ИСО 22000-2019 с 1 января 2020 года действует в России как национальный стандарт систем менеджмента безопасности пищевой продукции.
Этот стандарт прямо включает производственную среду в анализ опасностей. Смазочные материалы, соприкасающиеся с оборудованием, обрабатывающим пищу, признаны потенциальным источником загрязнения и должны контролироваться в рамках документированной процедуры.
ISO 21469 - международный стандарт гигиенических требований к смазочным материалам, соприкасающимся с пищей. Он охватывает не только состав продукта, но и проверку гигиены производства, маркировку, трассируемость ингредиентов и контроль микробиологического загрязнения на заводе-производителе смазки. Это означает, что ISO 21469 - более надежный гарант, чем просто наличие надписи NSF H1 на упаковке.
Связь этих стандартов с принципами HACCP показывает, что смазка должна восприниматься не как отдельный материал, а как часть системы пищевой безопасности. При аудите или при совещании с органами санконтроля инженер должен предоставить документацию: какая смазка применяется, какой допуск она имеет, какие меры предосторожности соблюдаются при ее нанесении, и как она контролируется в процессе работы.
Технология минимизации рисков H1 при обслуживании без остановки
Предотвращение загрязнения продукции смазкой - это не просто выбор правильного материала, а система организационных и конструктивных мер.
Вот основные подходы, применяемые на производствах.
Разделение зон по уровню риска. Разделите оборудование на три зоны: зона прямого контакта (где смазка может попасть прямо на продукт), буферная зона (где существует риск брызг и пыли) и закрытая зона (герметичные узлы без риска). Для первой зоны используй только H1, для второй - можешь применять H2 при условии защитных конструкций, для третьей - выбирай по эксплуатационным требованиям без ограничений.
Централизованная система смазки. Установка автоматизированной централизованной системы позволяет подавать смазку по трубкам к каждой точке и точно дозировать объем. Это исключает ручное вмешательство во время работы линии, снижает вероятность ошибки и значительно облегчает контроль. Системы рассчитываются так, чтобы работать во время нормального цикла производства, без остановок.
Защитные конструкции на узлах. Кожухи, щитки, уплотнения и направляющие трубки предотвращают вытекание смазки в продуктовую зону. Если конструкция оборудования позволяет, установите дополнительные барьеры. Например, под подшипниками, которые смазываются сверху, можно поместить несьемный экран, который не препятствует циркуляции воздуха, но перехватывает капли.
Регулярное техническое обслуживание по графику. Вместо спонтанного долива смазки разработайте документированную процедуру обслуживания с четкими интервалами. Это позволит планировать остановку линии на минимум времени или проводить работу во время плановых перерывов. Специалист, проводящий обслуживание, должен быть обучен: куда лить, сколько, какие инструменты использовать, как убирать излишки и как это документировать.
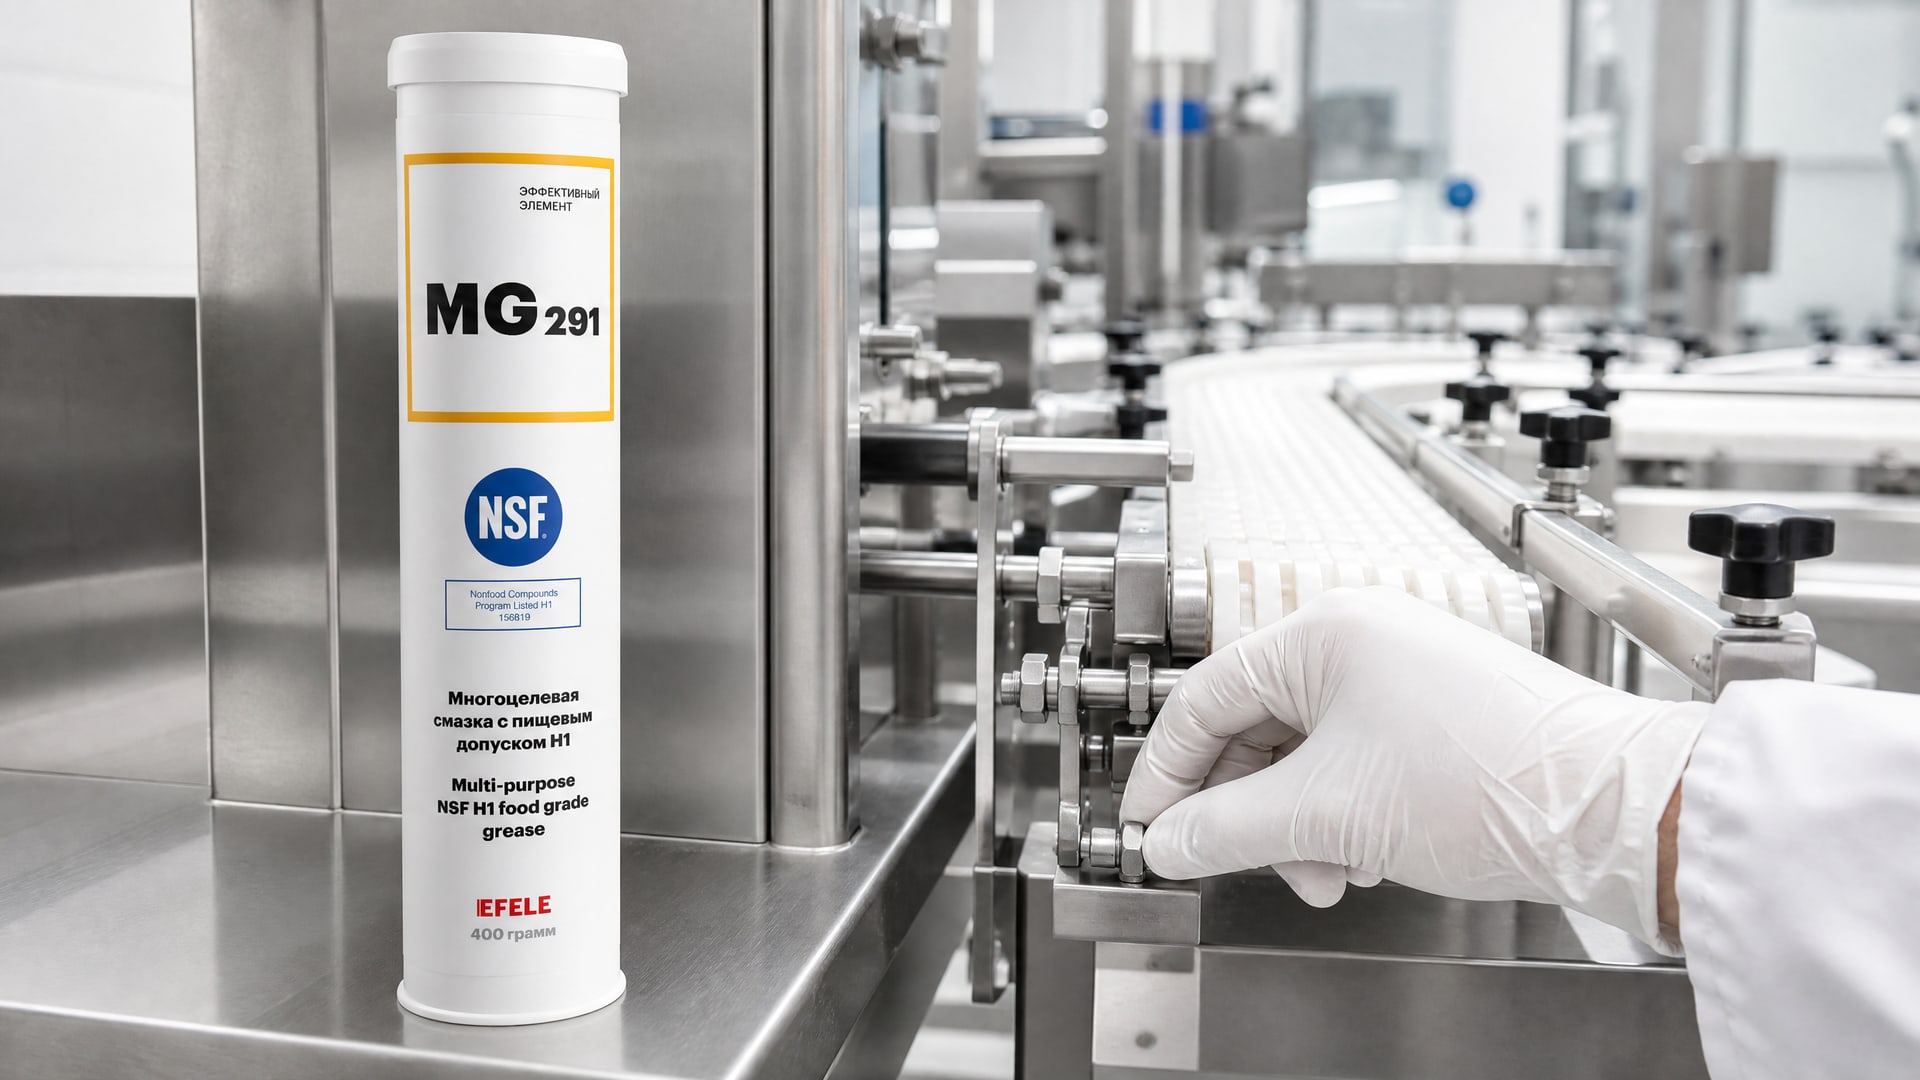
Для предотвращения загрязнения продукции смазками без остановки производства критически важно использовать смазочные материалы с пищевым допуском H1. Смазки этого класса, такие как EFELE MG-291, разработаны специально для мест с потенциальным случайным контактом с пищей и соответствуют требованиям ISO 21469. Применение таких материалов в сочетании с правильной организацией точек доступа обеспечивает надежность узлов без риска для продукции.
Процедуры обслуживания и контроль загрязнения
Документированная процедура - основа любой системы управления рисками.
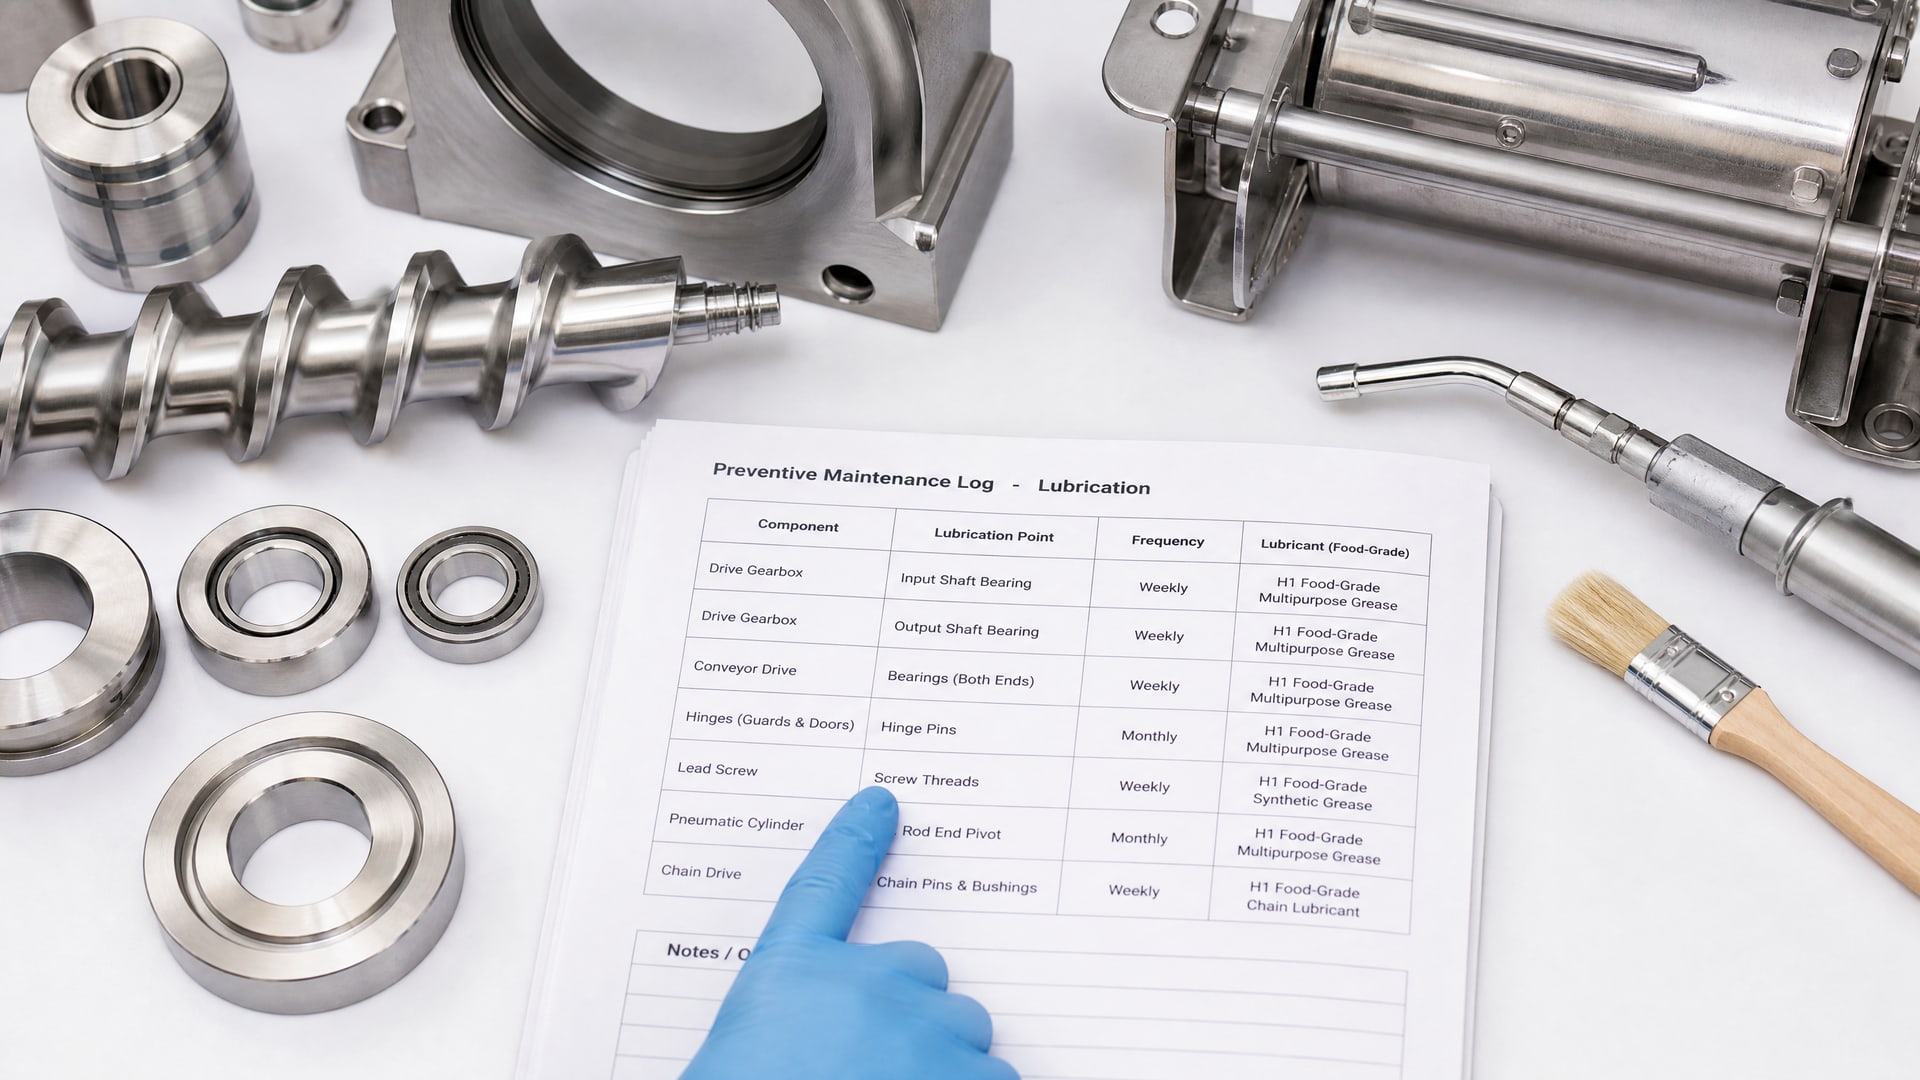
На листе (бумажном или в АСУП) должны быть указаны: перечень всех узлов, требующих смазки, применяемые материалы с номерами допусков, периодичность обслуживания, объемы подачи, инструменты и место расположения пунктов смазки.
Процедура должна включать подготовку: проверку чистоты инструментов, подготовку спецодежды. Затем - само обслуживание: нанесение смазки в строго отведенные точки с минимальным разбросом капель. Завершение: проверка того, что излишки убраны чистой тканью (но не протирают саму смазку полностью, а только убирают капли на полу, конвейере и прилегающих поверхностях).
Контроль начинается после обслуживания. Если смазка попала на поверхность, где может соприкасаться с продуктом, эта поверхность должна быть очищена с применением разрешенных в пищевой промышленности моющих средств. После этого должна быть проведена проверка соблюдения санитарных норм: визуальная (отсутствие видимых загрязнений) и, при необходимости, лабораторная (проба продукции или смыва с оборудования).
При случайном контакте смазки с продуктом допустимый уровень загрязнения не должен превышать 10 ppm (миллионная часть по весу). Это требование вытекает из принципов HACCP и подтверждается рекомендациями производителей смазок с допуском H1. Если такой контакт произошел, партия продукции должна быть помещена на карантин и проверена на содержание посторонних веществ перед отпуском в торговлю.
Интеграция требований пищевой безопасности в рабочие процессы
Чтобы система действительно работала, недостаточно просто купить правильную смазку и поставить процедуру на стену.
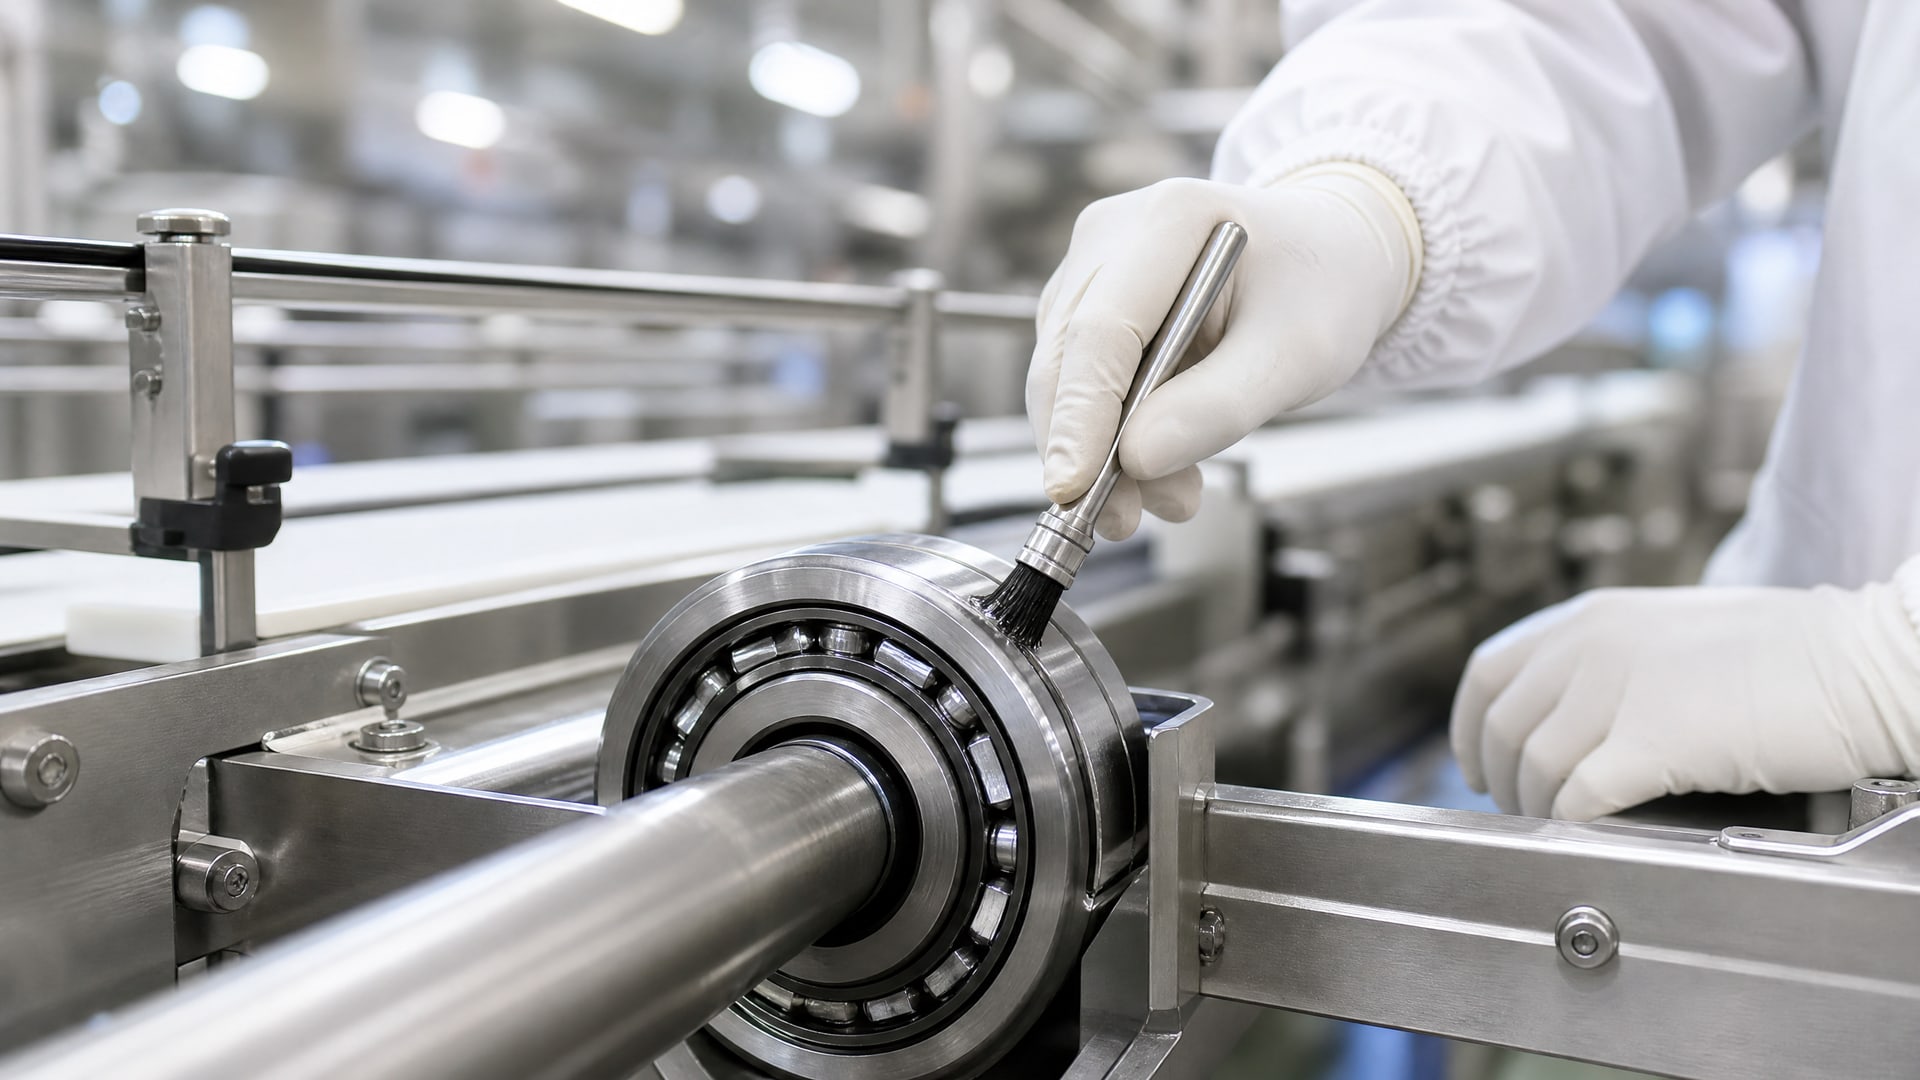
Требуется интеграция в ежедневные рабочие процессы и обучение персонала.
Обучение и ответственность. Каждый специалист, который касается узлов смазки, должен пройти инструктаж: почему выбрана именно эта смазка, какие опасности она предотвращает, как правильно ее наносить и как реагировать, если произошла ошибка. Ответственность за соблюдение должна быть четко распределена: кто выполняет обслуживание, кто проверяет, кто документирует.
Трассируемость материалов. Ведите реестр смазок: каждая упаковка должна быть идентифицирована по номеру партии, дате выпуска, сроку годности и сроку вскрытия. Если произойдет инцидент (обнаружена смазка в продукте), вы сможете установить источник и понять, был ли это брак материала или нарушение процедуры на производстве.
Аудит и мониторинг. Раз в квартал (или чаще, в зависимости от риска) проведите внутренний аудит: проверьте наличие смазки, состояние узлов, целостность кожухов и защит, соответствие процедуры. Документируйте результаты и корректирующие действия.
Взаимодействие с органами контроля. При инспекции санстанции или органа по защите прав потребителей будьте готовы предоставить: реестр смазок, процедуру обслуживания, результаты контроля загрязнения, документы о соответствии материалов стандартам ISO 21469 и NSF. Это продемонстрирует, что компания серьезно относится к пищевой безопасности.
Практический выбор смазки для разных участков пищевой линии
На типичной пищевой линии встречаются разные узлы с разными требованиями.
Рассмотрим несколько примеров.
Подшипники направляющих конвейера. Это узлы в прямой близости от продукта, подвергаются трению и нагреву. Здесь нужна H1. Требуемая вязкость обычно ISO VG 100–150, загуститель - литиевый или синтетический. Такая смазка обеспечит скольжение кареток без боковых выбросов капель.
Редуктор привода (закрытый корпус). Если редуктор полностью герметизирован и не имеет контакта с воздухом пищевой зоны, можно использовать H2. Вязкость - ISO VG 150–220 в зависимости от передаточного числа и нагрузки. Это может быть минеральное масло или синтетический эфир, с повышенной защитой от окисления и коррозии.
Шарниры и замки (частые контакты с влагой). Эти узлы требуют H1 и повышенной влагостойкости. Смазка должна образовывать стабильную пленку во влажной среде, не вымываться водой и не способствовать коррозии. Часто применяют пластичные смазки с комплексными загустителями.
Шпиндель упаковочной машины. Высокие скорости, требуется точность, риск контакта с продуктом. Используй H1, вязкость ISO VG 32–46, текучесть выше, чем для тяжелонагруженных узлов. Смазка должна не прилипать, а распределяться равномерно.
Перед выбором всегда сверьтесь с руководством производителя оборудования. Там указаны рекомендуемые вязкость, тип загустителя и даже конкретные характеристики (температурный диапазон, показатель окисляемости). Если рекомендация отсутствует, обратитесь к производителю смазки: он проведет анализ условий и предложит оптимальный вариант.
Часто задаваемые вопросы
Чем NSF H1 отличается от ISO 21469?
NSF H1 - это допуск на продукт, означающий, что смазка безопасна при случайном контакте с пищей. ISO 21469 - стандарт, который проверяет не только состав, но и гигиену производства, маркировку и трассируемость ингредиентов на заводе-производителе. Смазка может быть сертифицирована по обоим: это означает более высокий уровень гарантии. При выборе ищи оба сертификата в документации.
Можно ли использовать обычную смазку без пищевого допуска в закрытых узлах?
Да, если узел герметично закупорен и исключена возможность контакта с пищей. Однако рекомендуется все же применять смазки, сертифицированные по NSF H2 или имеющие пищевой статус, чтобы избежать путаницы при переоборудовании линии или переподготовке персонала. К тому же, система контроля на производстве станет проще, если все смазки будут иметь пищевой статус.
Какой максимальный уровень загрязнения смазкой допущен в продукте?
При случайном контакте смазки с пищей допустимый уровень загрязнения не должен превышать 10 ppm. Это ориентир, вытекающий из принципов безопасности пищи и рекомендаций производителей смазок H1. Если произойдет большее загрязнение, партия должна быть помещена на карантин и проверена перед отпуском.
Нужно ли останавливать производство для обслуживания смазки?
Нет, если оборудование спроектировано правильно. Централизованные системы смазки подают материал автоматически во время нормального цикла. Плановое обслуживание (чистка, замена фильтров, проверка уровня) можно проводить во время плановых перерывов или в часы наименьшей нагрузки, без остановки основного производства.
Как часто нужно проверять оборудование на загрязнение смазкой?
График проверки зависит от риска. Для участков с высоким риском контакта (направляющие, подшипники в близости к продукту) - минимум раз в месяц. Для буферных зон - раз в квартал. При инцидентах (обнаружение смазки в продукте) - немедленно. Документируйте все проверки в реестре.
Заключение
Загрязнение пищевой продукции смазкой предотвратимо, но требует комплексного подхода. Выбор материала с правильным пищевым допуском (NSF H1 или H2 в зависимости от зоны), соответствие стандартам ISO 21469 и ГОСТ Р ИСО 22000-2019, правильная организация точек смазки и централизованные системы подачи - все это снижает риск загрязнения до минимума.
Разработайте документированную процедуру обслуживания, обучите персонал и организуйте регулярный контроль. Такая система позволяет поддерживать надежность оборудования без остановки производства и одновременно гарантирует безопасность продукции для потребителя. Начните с аудита текущих процедур: проверьте, какие смазки применяются, документированы ли они и соответствуют ли требованиям вашей пищевой программы безопасности.