Контроль смазочных материалов на пищевом производстве - это не опция, а обязательная часть системы управления безопасностью. Загрязнение продукции смазкой может произойти случайно на участках над продуктовым потоком, в узлах упаковочного оборудования, на цепных передачах и подшипниках, которые находятся в зоне возможного контакта. Предотвращение этого требует не только выбора правильной категории смазки, но и понимания различий между допусками, правильного применения и документирования выбора для HACCP и ISO 22000.
Статья поможет инженерам и снабженцам разобраться в требованиях к пищевым смазкам, отличить допуск H1 от других категорий, научиться проверять регистрацию и организовать контроль на производстве так, чтобы при аудите не было замечаний и риск попадания смазки в продукт оставался минимальным.
Что такое допуск H1 и чем он отличается от других категорий
Допуск H1 - это категория смазочных материалов, которые могут применяться в местах, где технически возможен, но не предполагается, случайный контакт с пищевой продукцией.
Ключевое слово здесь - "случайный". H1 не означает, что смазку можно вводить в пищу или что она полностью безопасна при любых объемах.
Существуют и другие пищевые категории. Допуск H2 используется для смазок, которые применяются в местах, где контакт с пищей полностью исключен - например, во вспомогательном оборудовании, работающем в отдельном помещении. Категория 3H предназначена для разделительных агентов и антиадгезивных средств, которые предполагают прямой контакт и внесение в пищевой продукт.
Путаница между H1, H2 и 3H - частая причина ошибок при закупке. Инженеры иногда предполагают, что H1 - это более строгая категория, чем H2, но это не так. H2 просто относится к другой ситуации применения, когда контакт вообще невозможен. И наоборот, H1 жестче регламентирует предельное количество смазки, которое может попасть в продукт при случайном контакте - это не более 10 мг/кг в готовом изделии.
Порог допустимого загрязнения: 10 мг/кг для H1-материалов
Для смазок категории H1 установлен четкий предел -10 мг/кг (или 10 ppm) в готовом продукте при случайном попадании смазки.
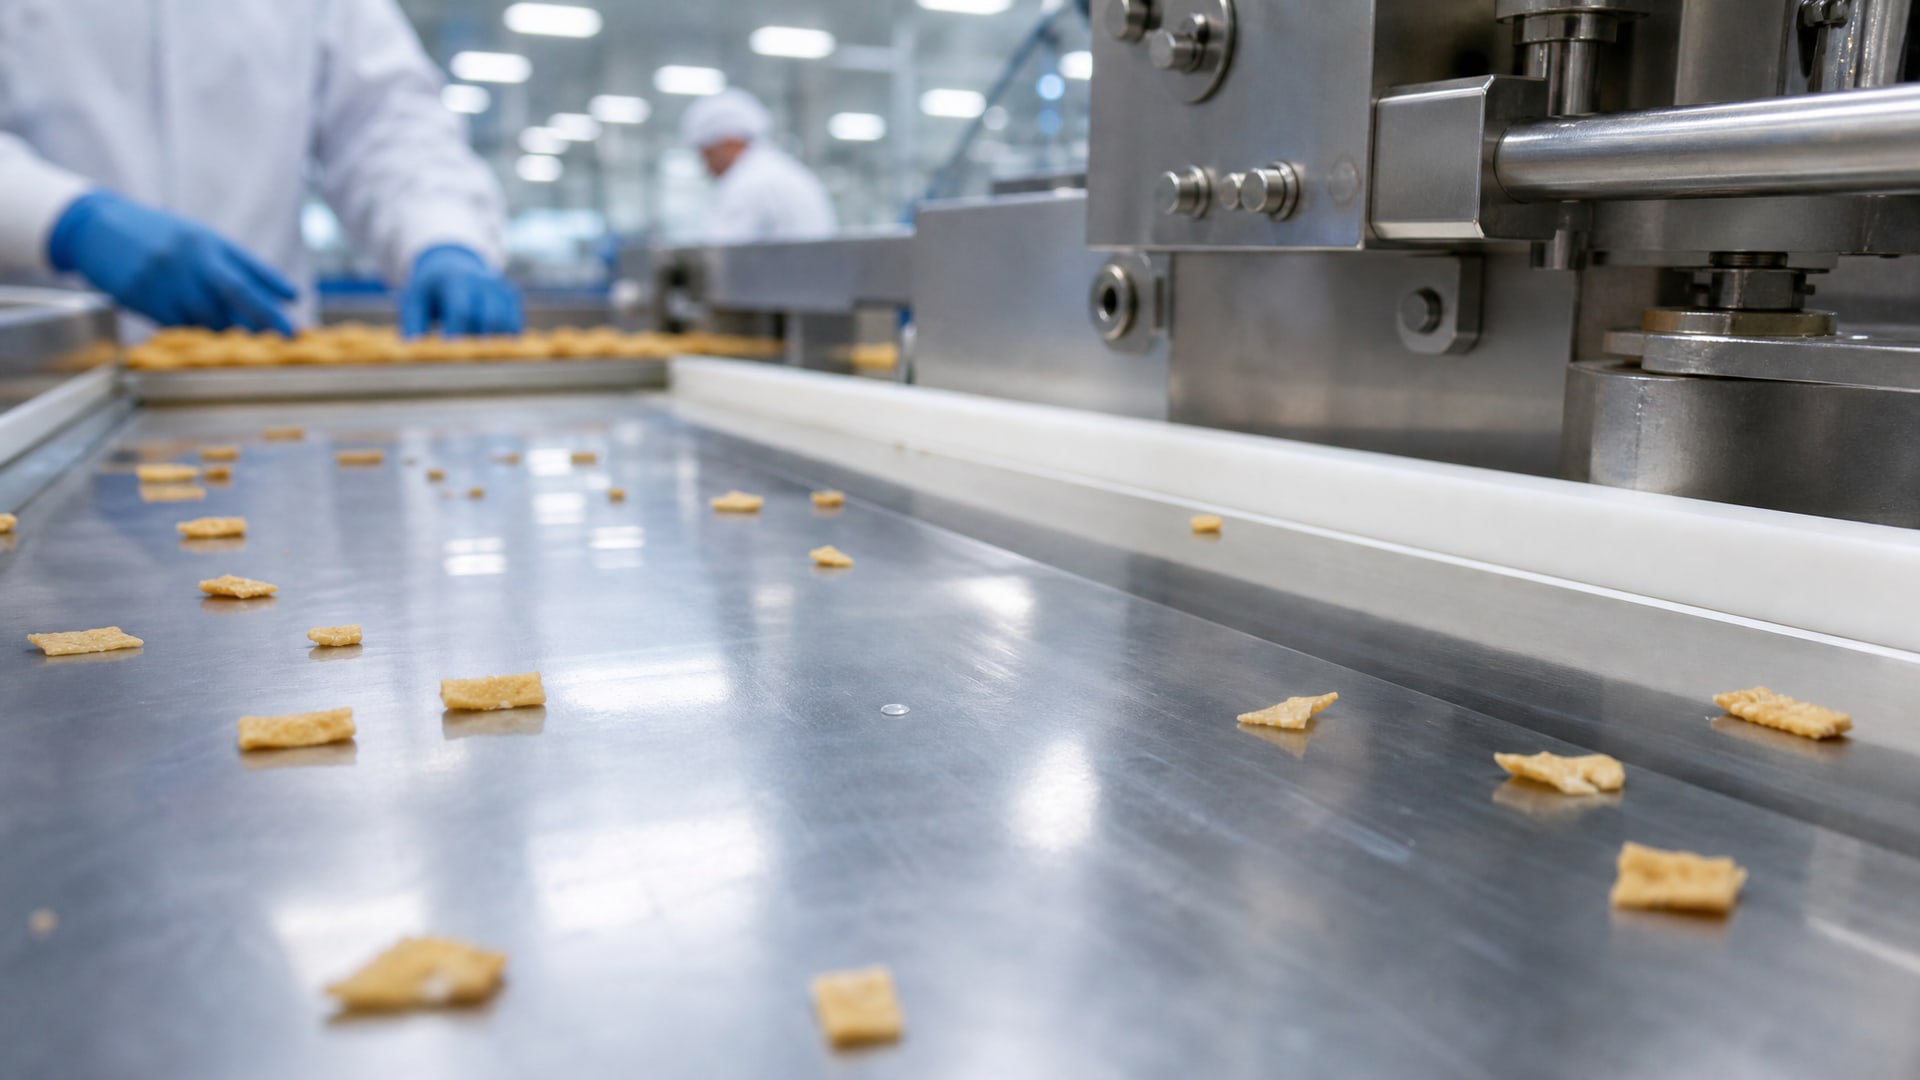
Это означает, что если в производственный процесс на участке над конвейером попадет капля смазки, она должна разбавиться в общей массе пищевой продукции так, чтобы концентрация не превысила этот порог.
Практически это значит, что при правильном выборе H1-материала и минимальном нанесении смазки вероятность превышения порога очень низка. Однако этот порог - не повод откладывать тонкую пленку смазки щедро. Напротив, принцип таков: используй минимально необходимое количество смазки для работы узла. Чем меньше смазки на оборудовании, тем меньше объем, который может попасть в продукт даже в случае обломка уплотнения или протечки.
Контроль объема применяемой смазки входит в состав требований HACCP и ISO 22000. На многих пищевых производствах устанавливаются регламенты, в которых указано точное количество смазки для каждого узла или участка оборудования. Это помогает избежать ситуации, когда смазка в избытке скапливается в одном месте и при неисправности может полностью попасть в продукт.
ISO 21469: сертификация производства и гигиены, а не только состава
Допуск H1 указывает на состав и назначение смазки, но это не полная гарантия безопасности.
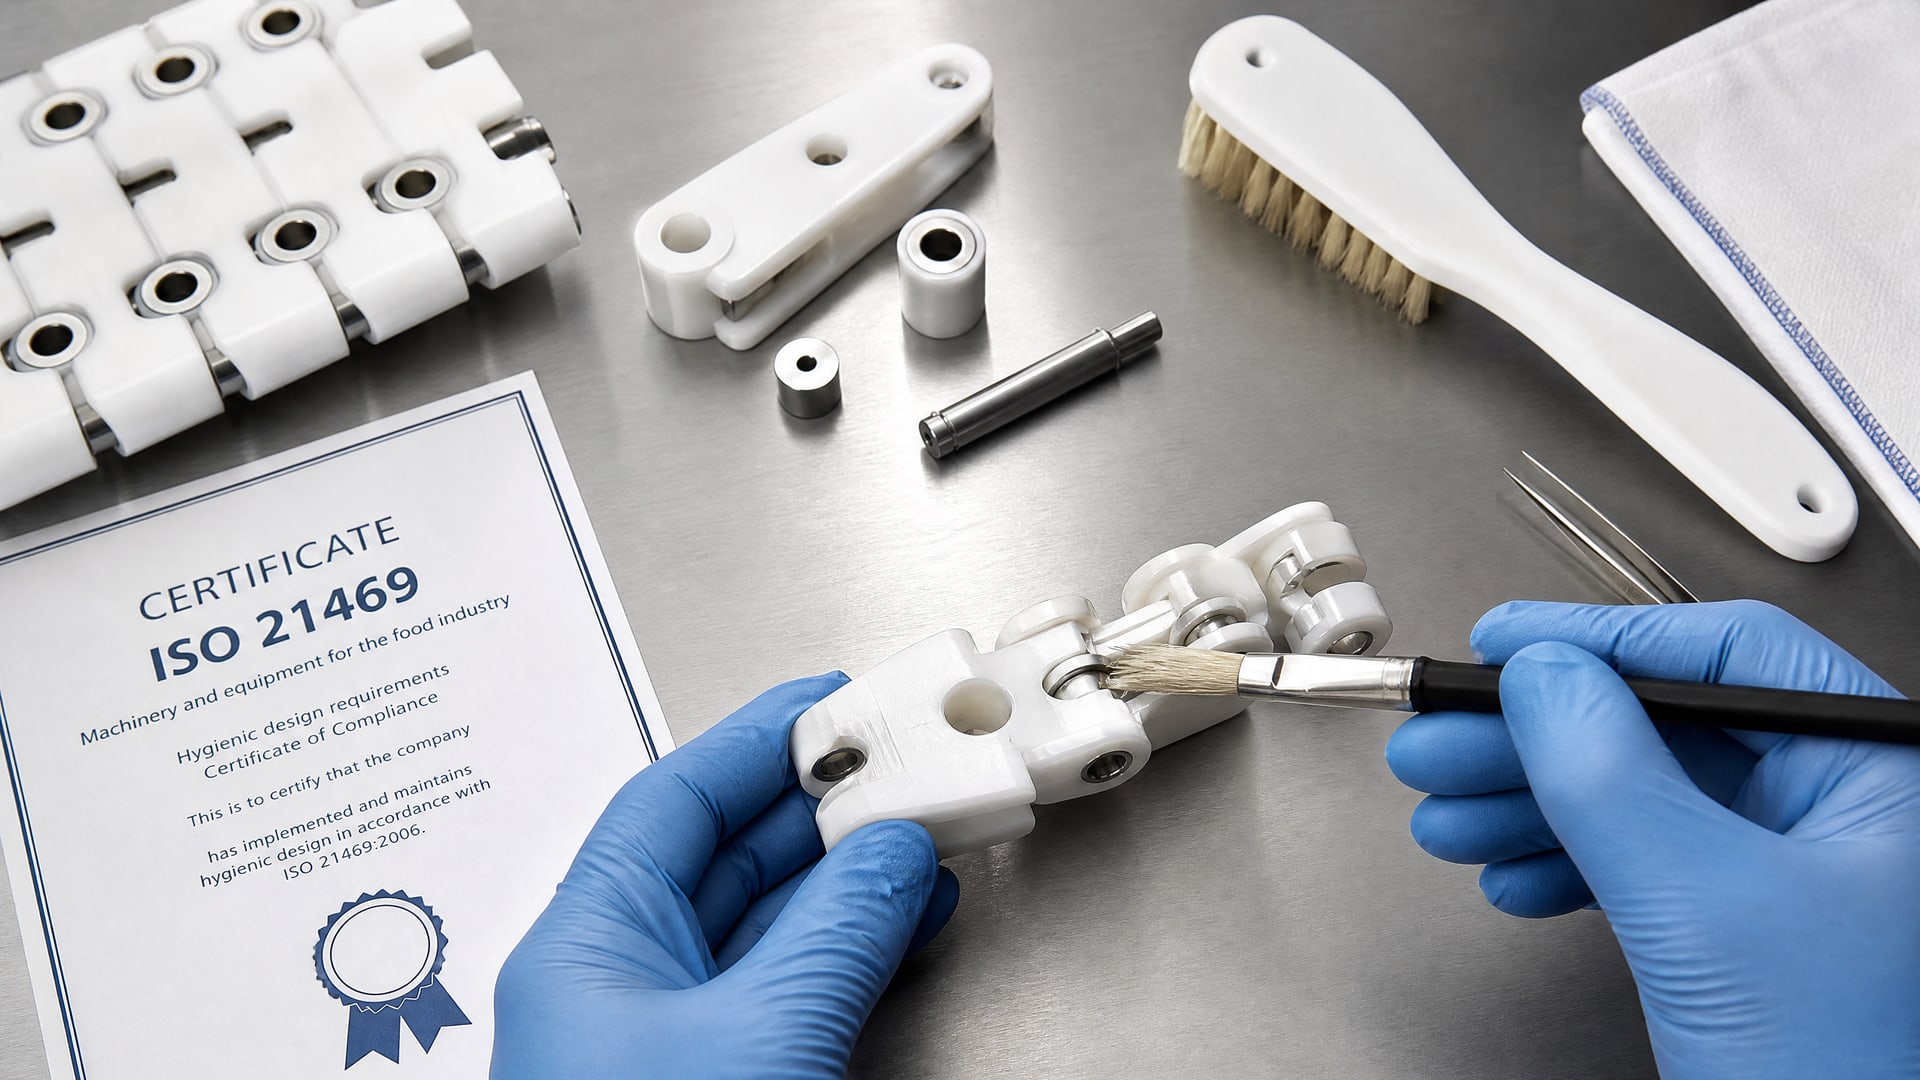
Стандарт ISO 21469 дополняет H1 своего рода "печатью" производителя, подтверждающей, что смазку производят, упаковывают и хранят в условиях, которые исключают микробиологическое и физическое загрязнение.
ISO 21469 - это сертификация уровня производителя и его процессов, а не просто декларация состава продукта на этикетке. Когда производитель получает сертификат по этому стандарту, он подтверждает, что:
сырье и компоненты смазки отобраны с учетом пищевых требований;
производственная линия очищается от предыдущих партий;
упаковка хранится в отдельных помещениях с контролем условий;
ведутся записи о каждой партии и ее тестировании.
Эта сертификация особенно важна для аудитов ISO 22000 и HACCP. Когда аудитор просит предъявить документацию по закупленной H1-смазке, недостаточно показать упаковку или карточку товара. Нужно иметь копию действующего сертификата ISO 21469 или выписку из реестра NSF (White Book), подтверждающую регистрацию продукта.
Как проверить регистрацию смазки перед закупкой
Маркировка H1 на канистре или ведре - это еще не гарантия.
Перед закупкой смазки для пищевого производства закупщик и технический специалист должны выполнить несколько проверок.
Во-первых, запросить у поставщика или производителя копию действующего сертификата ISO 21469 или регистрационного номера в системе NSF White Book. Это не "красивое приложение", а официальный документ, на котором стоит дата истечения. Сертификаты по ISO 21469 обычно выдаются на три года, и важно убедиться, что срок еще действует.
Во-вторых, самостоятельно проверить регистрацию через официальные источники NSF. На сайте NSF можно найти реестр зарегистрированных пищевых продуктов и смазок, введя название бренда или номер продукта. Если смазка там есть и статус активный - это подтверждение, что на момент проверки она действительно соответствует критериям H1 или другой категории.
В-третьих, при работе с новым поставщиком потребовать техническое описание (TDS или datasheet), где должны быть указаны допуски, вязкость, температурный диапазон и явное упоминание допуска H1 и ISO 21469. Если в документе этого нет - это красный флаг.
На крупных производствах такие проверки часто интегрируют в процедуру квалификации поставщика. Это занимает время в начале, но потом при аудите проверяющие видят, что закупщик серьезно подходил к выбору материала, и замечаний бывает намного меньше.
Применение H1-смазок в разных зонах пищевого оборудования
Для каждого типа оборудования и конкретной зоны подход к выбору H1-смазки свой.
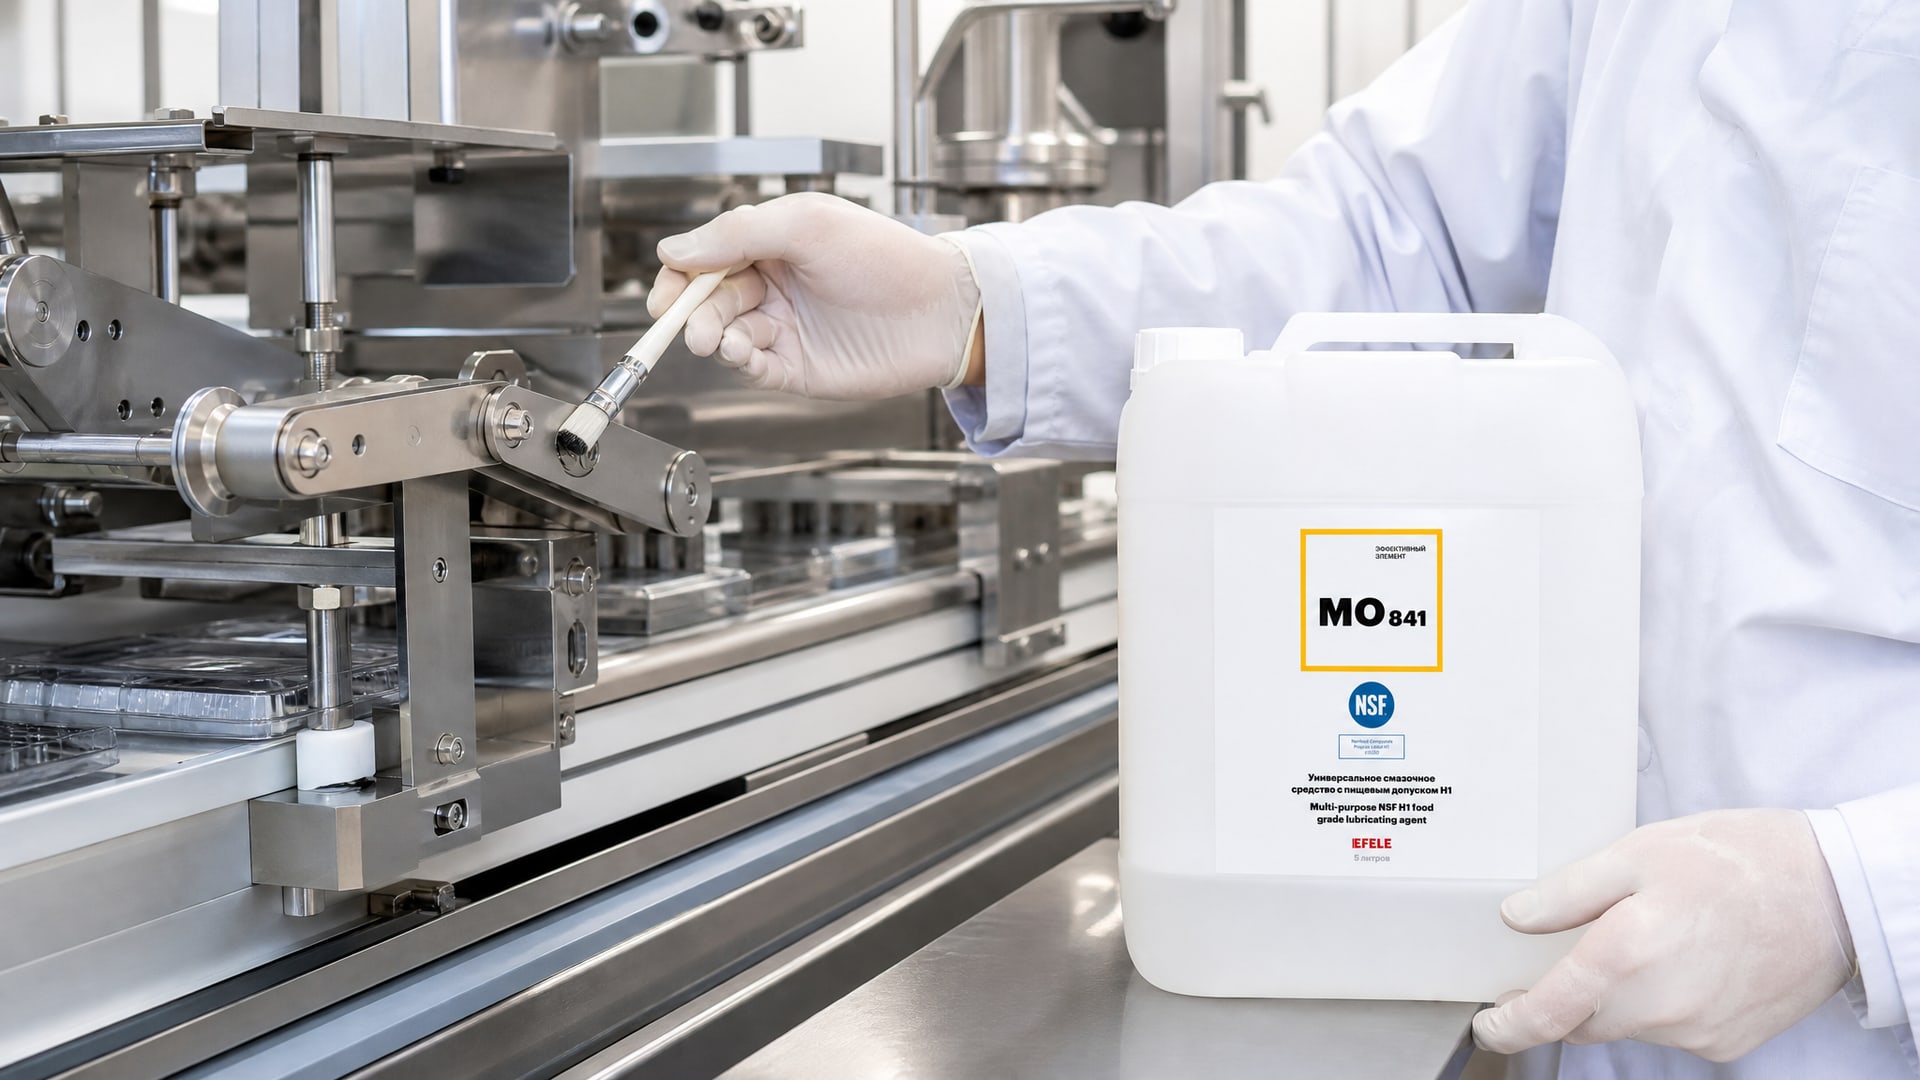
На линии фасовки часто используют смазки для узлов упаковочного аппарата, которые находятся прямо над продуктовым потоком. Здесь требуется смазка с низким поверхностным натяжением и хорошей адгезией - способностью прилипать к металлу и не размазываться и не стекать.
На подшипниках конвейеров и редукторах, работающих рядом с пищевой зоной, нередко применяют универсальные пластичные H1-смазки, которые обеспечивают защиту от коррозии и фреттинга при разумной цене и стабильности при температурах от минус 20 до плюс 40°C. Эти смазки часто выбирают за простоту применения: нанес тонкий слой один раз в несколько месяцев, и узел работает без скрипа.
Для легконагруженных узлов и холодных пусков оборудования иногда используют универсальные масла H1, которые легко наносятся из масленки и не требуют специального оборудования для дозирования. Когда требуется универсальное масло для легконагруженных узлов с возможностью случайного контакта с пищей, оптимальным выбором будет EFELE MO-841, обладающее пищевым допуском NSF H1 и практически отсутствующим запахом.
Для цепных передач и насосов, работающих во влажной среде над продуктом, выбирают смазки или масла с повышенной коррозионной стабильностью и антиокислительными свойствами. При этом количество смазки регулируют так, чтобы капли не попадали на продукт даже при вибрации.
Регулирование объема: минимальное нанесение и контроль дозирования
Одна из главных причин загрязнения пищевой продукции смазкой - это избыточное нанесение материала.
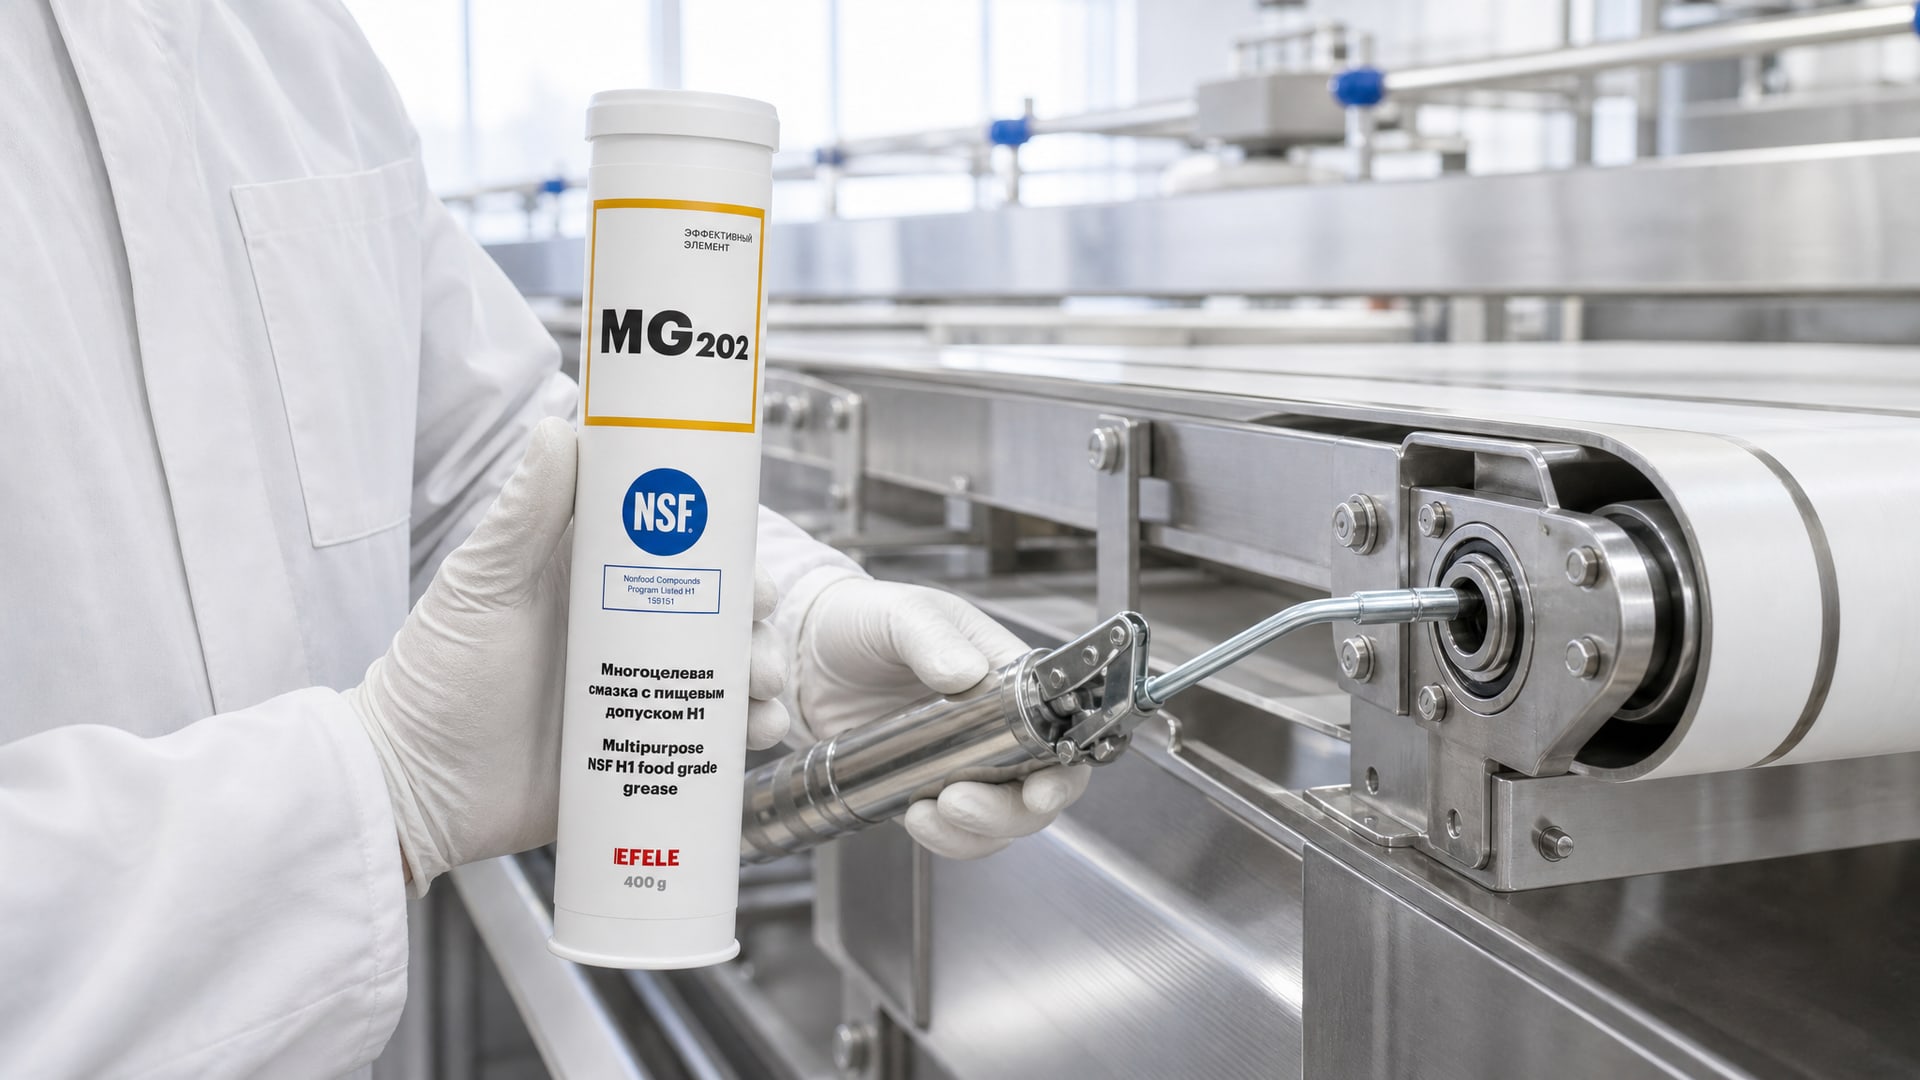
Часто смазку наносят "с запасом", чтобы узел гарантированно был защищен. Но это прямой путь к тому, что при неисправности или протечке в продукт попадет максимум смазки.
На пищевых производствах обычно устанавливают регламенты, в которых для каждого узла указано точное количество смазки: например, "подшипник редуктора: 2 мл EFELE MG-202 один раз в месяц" или "цепь конвейера: тонкий слой масла без излишков, один раз в две недели". Эти регламенты включаются в систему HACCP.
Дозирование может быть очень простым - с помощью одноразового шприца с делениями или масленки с дозирующим соском. На крупных линиях иногда устанавливают централизованные системы смазки с регулируемой подачей, но для пищевого производства их применяют редко: риск загрязнения выше, чем при локальном ручном нанесении.
После нанесения смазки излишки, если они видны (например, при нанесении пластичной смазки на цепь), убирают чистой тряпкой без ворса, аккуратно, чтобы не размазать смазку в недопустимые места. Это простая операция, но если ее не выполнять, капли смазки под вибрацией могут соскочить с узла прямо на продукт.
Документирование и подготовка к аудитам HACCP
При подготовке производства к аудиту HACCP или ISO 22000 проверяющие обязательно смотрят на смазочные материалы.
Они спрашивают: какие смазки используются, где они хранятся, как выбирались, есть ли у них соответствующие допуски, и как контролируется их применение.
Для каждой смазки, которая применяется на линии или оборудовании с возможностью контакта с пищей, нужно подготовить следующий пакет документов:
Техническое описание (TDS или datasheet) с указанием допуска H1 и/или сертификата ISO 21469;
Регистрационный номер или выписка из реестра NSF (White Book), подтверждающая, что смазка зарегистрирована;
Копия действующего сертификата ISO 21469 (если производитель его получил);
Регламент применения (где используется, как часто, в каком количестве);
Записи о закупке и используемых партиях (дата, артикул, номер партии).
Если на производстве случайно произойдет протечка смазки, и аудитор это обнаружит, ему нужно показать, что протечка произошла из-за неисправности оборудования, а не из-за неправильного выбора материала. Здесь помогает документация: "Мы применяем EFELE MG-202 с допуском NSF H1. Сертификат ISO 21469 действует до (дата). Регламент: (описание). Дефект выявлен (дата) и исправлен (дата)". Такой ответ выглядит профессионально и часто предотвращает замечание.
Ошибки в выборе и применении, которые приводят к загрязнению
Первая типичная ошибка - путаница между H1 и H2.
Закупщик видит категорию "H2" и думает, что это более мягкие требования, чем H1, и применяет H2-смазку в местах, где технически возможен контакт с пищей. При аудите это выявляется, и появляется замечание "материал не соответствует классификации зоны".
Вторая ошибка - полагаться на маркировку, не проверив регистрацию. Поставщик говорит: "Это H1, не сомневайтесь". Потом оказывается, что регистрация истекла год назад, и текущая партия больше не соответствует критериям. Аудитор это видит и фиксирует несоответствие.
Третья ошибка - избыточное нанесение. Смазку наносят толстым слоем или в избытке, думая, что так надежнее. Но при неисправности уплотнения вся эта смазка может вытечь на продукт. При минимальном применении риск намного ниже.
Четвертая ошибка - неправильное хранение смазки на производстве. Смазку держат в неподписанных емкостях, рядом с неподходящими материалами, во влажном помещении. При неправильном хранении возможна микробиологическая контаминация, конденсация влаги или окисление материала. ISO 21469 не закрывает это, потому что сертификат был выдан на смазку в заводской упаковке. Как только вы открыли и пересыпали смазку, ответственность переходит на производство.
Пятая ошибка - смешивание разных смазок. Например, рабочий залил в один контейнер остатки двух разных H1-смазок, думая, что это одно и то же. При смешивании могут изменяться свойства (вязкость, коррозионная стабильность, адгезия), и материал перестает соответствовать допуску.
Для предотвращения загрязнения пищевой продукции смазочными материалами рекомендуется использовать смазки с пищевым допуском NSF H1, такие как EFELE MG-202, которая подходит для подшипников и направляющих, применяя при этом четкие регламенты дозирования и регулярно контролируя хранение и выдачу смазки.
Часто задаваемые вопросы
Что означает H1 на упаковке смазки?
H1 - это допуск NSF, который означает, что смазка может применяться в местах, где технически возможен, но не должен происходить, случайный контакт с пищей. При случайном попадании концентрация смазки в готовом продукте не должна превышать 10 мг/кг. H1 не значит, что смазку можно добавлять в пищу - для этого существует категория 3H, которая предназначена для прямого контакта и внесения в продукт.
Почему нужно проверять регистрацию, если на упаковке написано H1?
Маркировка на упаковке - это заявление производителя, а не официальное подтверждение. Регистрация в реестре NSF (White Book) или сертификат ISO 21469 - это независимая проверка, которая включает тестирование материала, проверку производства и контроль соответствия. Без регистрации невозможно гарантировать, что смазка действительно соответствует требованиям.
ISO 21469 - это то же самое, что допуск H1?
Нет, это разные документы. H1 - это категория допуска смазки по NSF, указывающая на назначение (случайный контакт с пищей) и состав. ISO 21469 - это стандарт, который сертифицирует гигиенические требования производства, упаковки и обращения со смазкой. Смазка с H1 может быть произведена компанией, у которой нет сертификата ISO 21469 - это ослабляет уверенность в качестве.
Можно ли применять одну и ту же H1-смазку для всех узлов на пищевом оборудовании?
Не всегда. H1 - это только допуск, но выбор смазки зависит также от температуры, нагрузки, типа узла (подшипник, цепь, редуктор, направляющая). Универсальная H1-смазка может не подходить для высокотемпературного насоса или холодного стартера конвейера. Каждый узел нужно анализировать отдельно и выбирать смазку по совокупности свойств.
Что делать, если при аудите HACCP обнаружена протечка смазки на оборудование?
Нужно показать, что произошла неисправность оборудования, а не ошибка в выборе материала. Для этого предъявляют регистрацию смазки, регламент применения, записи о проведенном обслуживании и документ о дефекте. Если смазка была правильной, регламент соблюдался, и протечка произошла по объективной причине (например, разрыв уплотнения), аудитор обычно не ставит замечание, а рекомендует устранить дефект оборудования.
Заключение
Загрязнение пищевой продукции смазкой - это риск, которым можно управлять системно. Ключевые инструменты: правильный выбор смазки с допуском H1 и проверка регистрации через независимые реестры; минимальное дозирование смазки согласно регламентам; документирование выбора и применения для системы HACCP; контроль хранения и предотвращение смешивания материалов; регулярная проверка оборудования на утечки.
Когда производство следует этим правилам, риск попадания смазки в продукт остается на уровне, который не превышает допустимый порог в 10 мг/кг. При аудите проверяющие видят структурированный подход и замечаний, как правило, не выносят. Начните с того, что запросите у текущих поставщиков смазок копии регистраций в NSF White Book и сертификатов ISO 21469, если их еще нет. Для каждой смазки подготовьте регламент применения и архивируйте партии. Это займет неделю работы, но потом упростит жизнь на несколько лет вперед.