Качество нанесения анаэробного фиксатора резьбы проверяют поэтапно: контролируют чистоту и сухость деталей, попадание состава в рабочую зону зацепления, соблюдение нормы нанесения и условий отверждения. Для оценки готового соединения используют механические испытания, в том числе методы ISO 10964 и ISO 10123. Повторно дотягивать отвержденное соединение динамометрическим ключом нельзя: проверка может нарушить сформированную клеевую связь.
Статья поможет инженерам и техническим специалистам выстроить производственный контроль, а закупщикам - оценить требования к испытаниям материалов и партий. Разберем, что можно увидеть при осмотре, какие дефекты фиксации резьбы связаны с подготовкой и нанесением, а какие характеристики подтверждают лабораторными методами.
Как проверить качество нанесения анаэробного фиксатора резьбы на производстве
Анаэробный фиксатор отверждается без доступа воздуха и при контакте с металлом.
Поэтому качество соединения зависит не только от материала, но и от подготовки поверхностей, размера зазора и того, попал ли состав туда, где резьбы входят в зацепление. Проверять только наличие капель или следов состава снаружи недостаточно.
Контроль удобно разделить на три этапа:
до сборки - осмотр чистоты и сухости резьбы;
во время нанесения и сборки - проверка зоны покрытия и соблюдения рабочей инструкции;
после отверждения - испытания образцов или соединений по установленной процедуре.
До нанесения с резьбы удаляют масло, смазку, охлаждающую жидкость, пыль, стружку, коррозию и остатки старого клея. После очистки детали полностью высушивают: остатки очистителя на поверхности могут помешать отверждению. Проверять нужно и рабочие условия конкретного процесса, поскольку время отверждения зависит от подложки, температуры и зазора между поверхностями.
На собранном соединении не всегда можно увидеть, равномерно ли распределился состав внутри резьбы. Поэтому визуальную проверку проводят на детали до сборки или на контрольном образце, обработанном по той же инструкции. Отсутствие излишков снаружи само по себе не означает, что фиксатора недостаточно, как и заметная капля не подтверждает правильное заполнение зоны зацепления.
Для производственного контроля заранее задают критерии: допустимое состояние поверхности, место нанесения, количество покрываемых витков и момент проведения испытаний. Так проверка становится повторяемой, а результат можно сопоставить между сменами и партиями.
Проверка нанесения фиксатора резьбы: чистота, зона и количество
Состав наносят на очищенную и сухую резьбу в рабочую зону зацепления, а не по всей длине крепежа без учета расположения гайки.
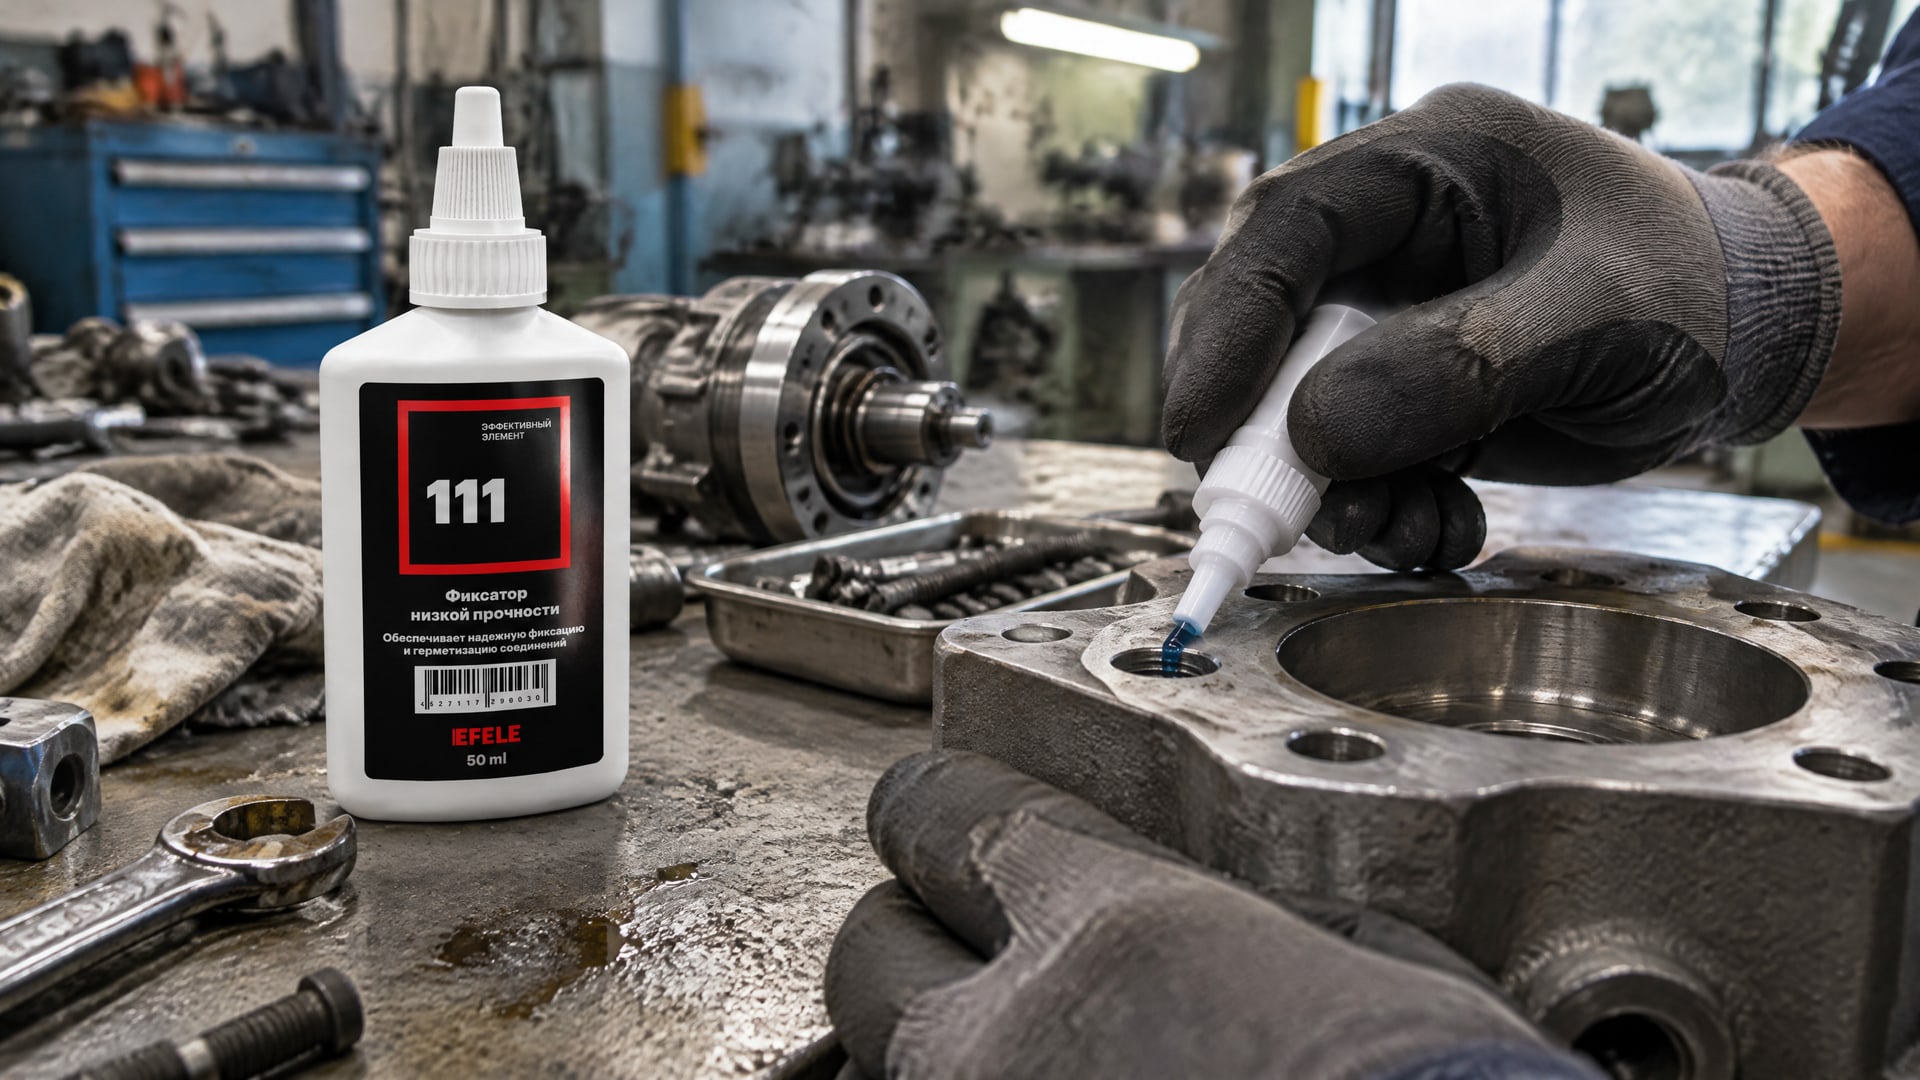
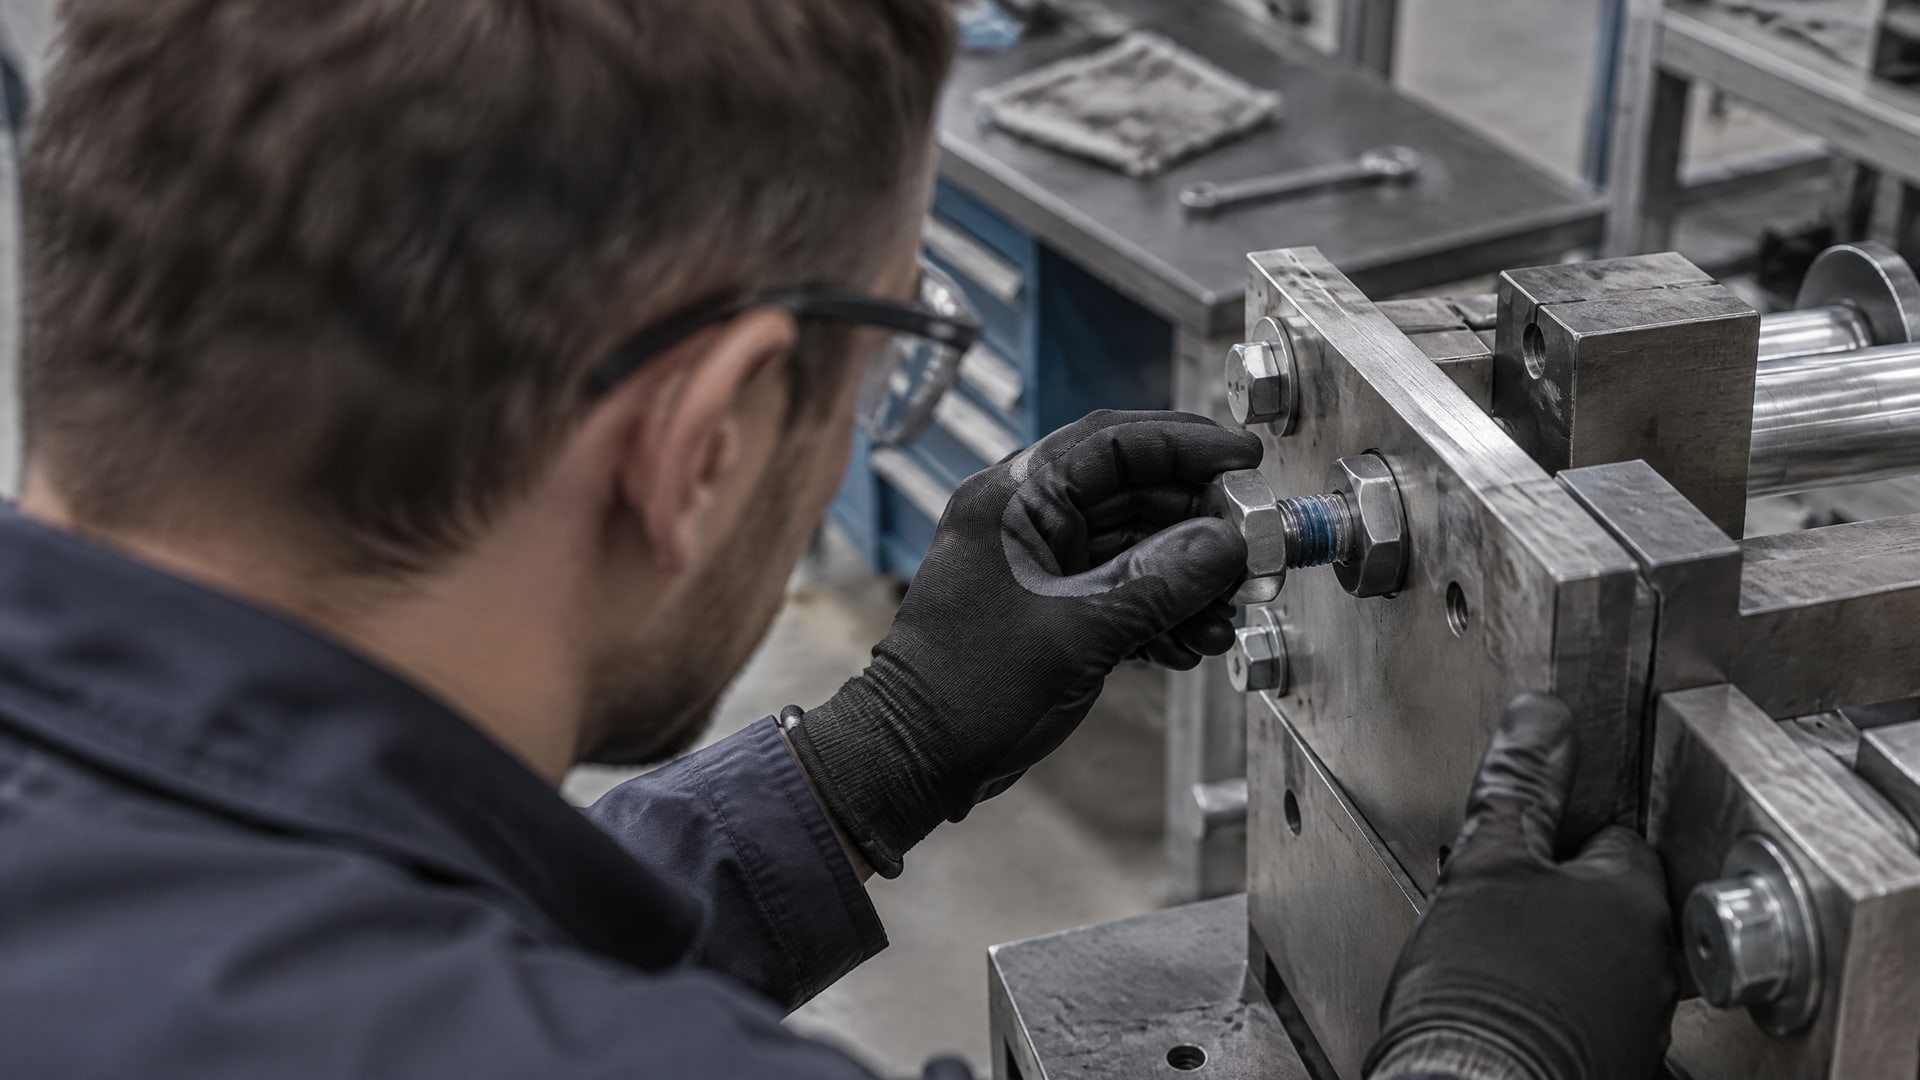
В сквозном соединении его обычно наносят на наружную резьбу там, где будет находиться гайка. В глухом отверстии состав наносят также внутрь отверстия, чтобы материал оказался в зоне зацепления.
Для надежного заполнения зазора состав должен покрыть 1-2 витка резьбы примерно на 75-100%. Для полутвердого состава рекомендуют полностью заполнить корень резьбы в зоне зацепления. Это ориентир для контроля нанесения, а конкретную рабочую инструкцию сверяют с TDS выбранного материала и конструкцией соединения.
На контрольном образце или до сборки проверяют:
попадает ли состав в нужную зону резьбы;
нет ли пропусков на покрываемых витках;
соблюдается ли требуемая полнота покрытия;
не нанесен ли материал на загрязненную или влажную поверхность;
соответствует ли нанесение инструкции для сквозного или глухого отверстия.
Совет инженера
Сценарий: на линии проверяют нанесение EFELE 111 на резьбовые соединения.
Что делают: осматривают покрываемые витки, проверяют равномерность распределения состава и отсутствие излишков, которые могут помешать полимеризации. Для контрольного образца сверяют покрытие с ориентиром 1-2 витка и примерно 75-100% заполнения.
Итог: фиксируют, соответствует ли нанесение рабочей инструкции, и при отклонении проверяют подготовку поверхности, дозирование и положение зоны нанесения.
Проверка излишков не должна подменять оценку рабочей зоны. Важнее установить, есть ли состав в месте зацепления и заполнен ли зазор, чем добиваться видимых следов клея снаружи. Для этого контрольный образец собирают так же, как серийное соединение, не меняя порядок нанесения и сборки.
Методы контроля фиксаторов резьбы после отверждения
Оценку механических свойств проводят на образцах или соединениях по заранее установленной методике.
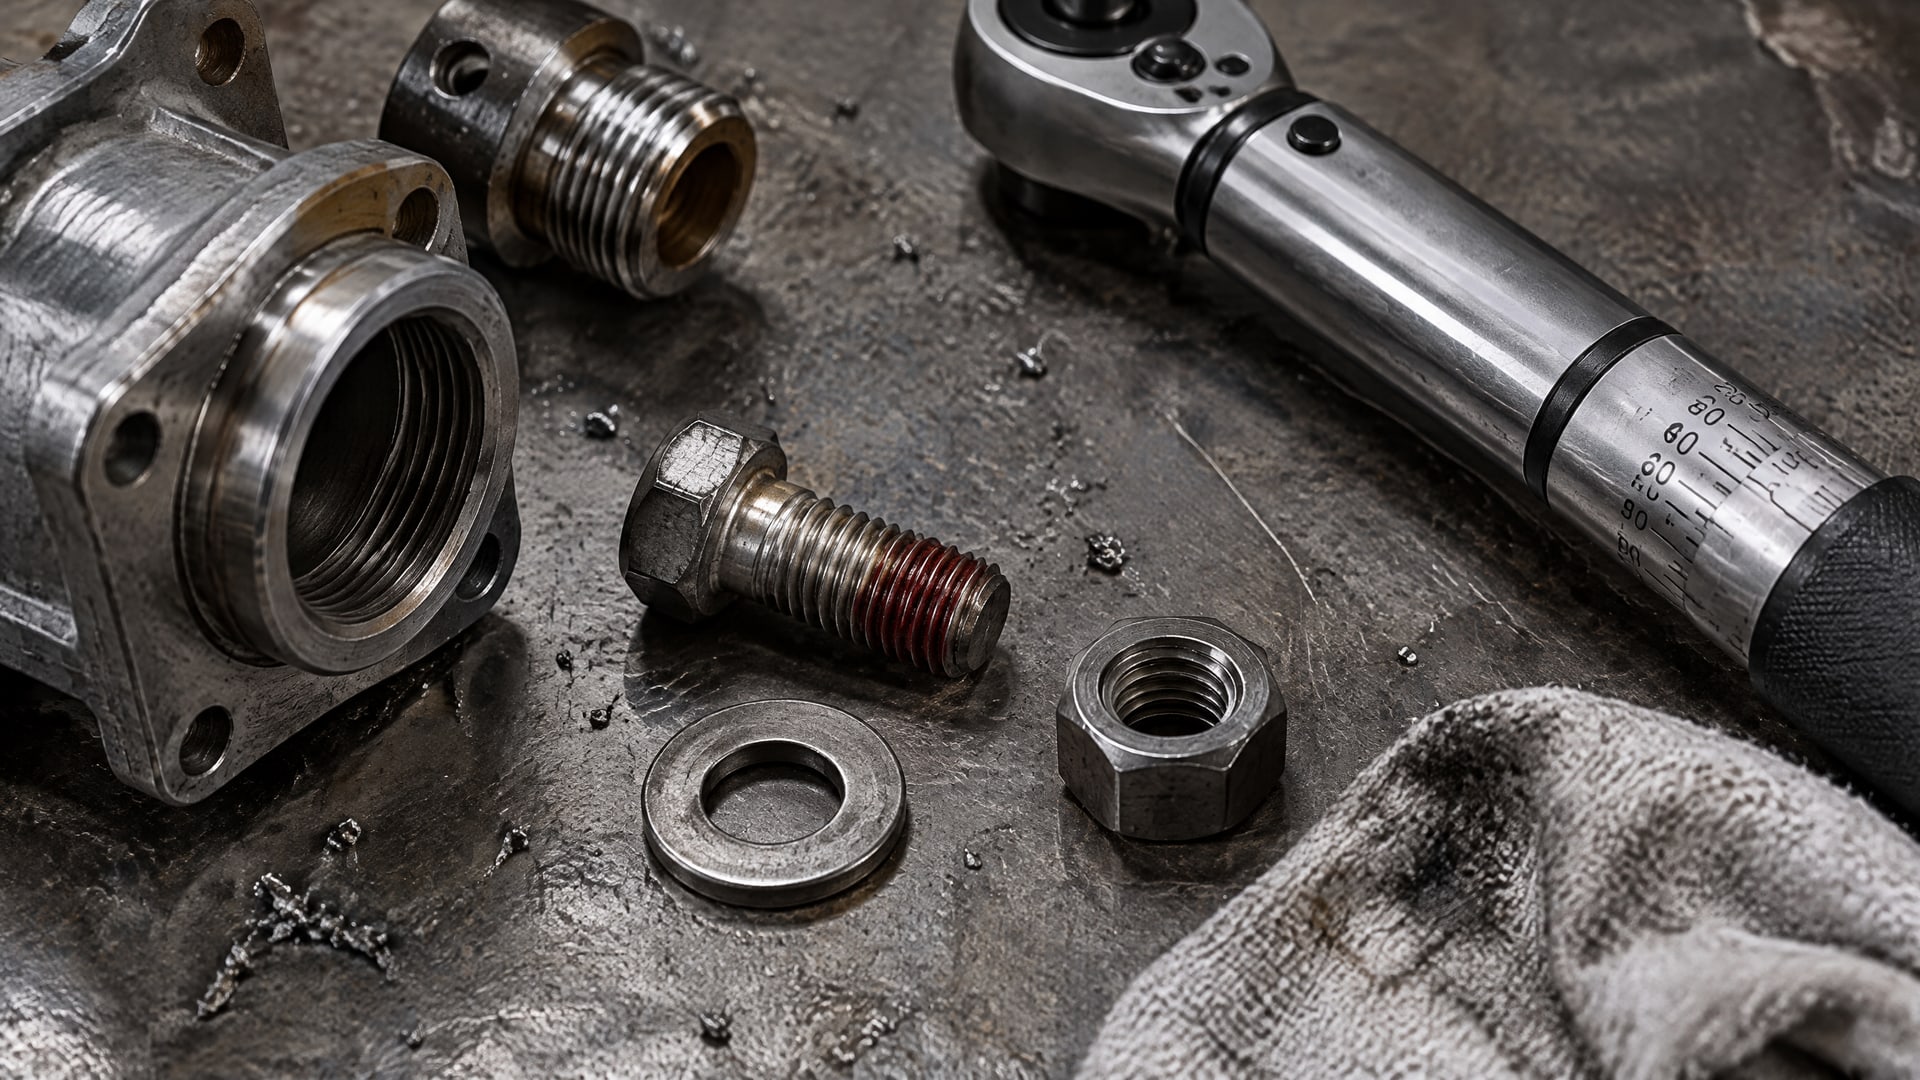
ISO 10964 описывает испытание анаэробных клеев на резьбовых крепежах и позволяет сравнивать момент срыва и момент сопротивления вращению. Это лабораторный способ оценить фиксирующий эффект, а не разрешение проверять каждое готовое соединение повторным дотягиванием.
ISO 10123 применяют для определения сдвиговой прочности анаэробных клеев. Результат используют для контроля и сравнительной оценки материала в заданных условиях. Он не подтверждает автоматически ресурс соединения в конкретном узле: реальные условия эксплуатации и лабораторный метод испытания различаются.
При интерпретации результатов важно не смешивать разные показатели:
| Что контролируют | Метод или показатель | Что показывает |
|---|
| Удержание резьбового соединения | ISO 10964 | Момент срыва и момент сопротивления вращению в условиях испытания |
| Сдвиговую прочность клея | ISO 10123 | Сравнительную характеристику материала при сдвиговом нагружении |
| Прочность конкретного соединения в эксплуатации | Проверка в реальном узле | Поведение узла при заданных условиях, которое нельзя вывести только из лабораторного результата |
В опубликованном критерии допуска для одной конкретной оценки анаэробной системы указан минимальный момент срыва 45 lb-ft. Это значение относится к определенной системе и критерию, а не служит универсальным нормативом для любых фиксаторов и соединений. Допустимый уровень для производства устанавливают с учетом требований к конкретному узлу и метода испытания.
Повторное дотягивание после отверждения не заменяет эти методы. Если приложить к готовому соединению дополнительное усилие, можно разрушить клеевую связь и изменить удерживающий эффект. Момент затяжки при сборке, лабораторный момент срыва и момент сопротивления вращению - разные параметры контроля.
Дефекты фиксации резьбы и причины отклонений
Если соединение не прошло контроль, сначала определяют, относится ли проблема к нанесению, отверждению или испытанию.
Один признак не позволяет однозначно установить причину: например, отсутствие заметного наружного следа не доказывает недостаток состава, а факт схватывания не подтверждает требуемый момент срыва или сдвиговую прочность.
При разборе отклонений проверяют следующие факторы:
Загрязнение поверхности. Остатки масла, смазки, охлаждающей жидкости, пыли, стружки, коррозии или старого клея могут нарушить контакт состава с металлом.
Неполное высыхание после очистки. Остатки очистителя на резьбе мешают правильному отверждению.
Состав нанесен вне зоны зацепления. При сборке материал может не попасть туда, где требуется заполнить зазор.
Недостаточное покрытие резьбы. Проверяют, покрыты ли 1-2 витка примерно на 75-100%, как предусмотрено ориентиром для надежного заполнения.
Недостаток материала в глухом отверстии. Проверяют, наносили ли состав внутрь отверстия, а не только на крепеж.
Несоблюдение условий отверждения. Уточняют подложку, температуру и зазор, поскольку от них зависит время отверждения.
Если дефект обнаружен на контрольном образце, фиксируют условия подготовки, нанесения, сборки и выдержки. Затем проверяют, соответствует ли материал задаче соединения: при выборе учитывают металл, вибрации, необходимость разборки и рабочую температуру. Перед серийным запуском сверяют TDS и SDS конкретного продукта и проводят пробу на реальном соединении.
Корректирующее действие выбирают по установленной причине. Если загрязнена резьба, проверяют очистку и сушку; если состав не попал в рабочую зону, корректируют точку нанесения; если испытание дало нестабильный результат, проверяют подготовку образцов и соблюдение метода. Это помогает не менять материал там, где проблема связана с технологией.
Входной контроль партии и приемка процесса
Для проверки партии одного визуального осмотра недостаточно.
В производственный контроль включают сведения о вязкости, времени фиксации и моменте срыва на серийных образцах. Эти показатели рассматривают вместе: каждый описывает отдельную характеристику, поэтому совпадение только по одному параметру не доказывает стабильность материала.
При приемке продукции или квалификации поставщика можно запросить протоколы испытаний по ISO 10964 или эквивалентной методике от независимой лаборатории ISO 17025. В документации полезно сверять условия испытания, примененный метод, идентификацию образцов и результаты по партиям. Для корректного сравнения данные должны относиться к сопоставимым условиям испытаний.
Процессный контроль на линии оформляют так, чтобы сотрудник мог подтвердить ключевые операции:
резьба очищена от загрязнений и полностью высушена;
состав нанесен в зону будущего зацепления;
покрытие соответствует рабочей инструкции;
глухое отверстие обработано с учетом необходимости подачи состава внутрь;
сборка выполнена без повторного дотягивания через несколько минут после нанесения;
испытания проводят по заданной методике и в установленный момент процесса.
TDS и SDS конкретного материала сверяют до серийного запуска, а пробу проводят на реальном соединении. Так проверяют, подходит ли выбранный состав к металлу, геометрии и условиям процесса. Паспортные данные помогают определить ожидаемые характеристики, но пробная сборка показывает, как технология работает в конкретной конструкции.
Для прослеживаемости в производственной документации указывают критерии визуального контроля и порядок отбора образцов для механических испытаний. Если результаты меняются от партии к партии, сопоставляют их с данными по вязкости, времени фиксации и моменту срыва. Такой подход позволяет отделить отклонение материала от ошибки подготовки поверхности или нанесения.
Часто задаваемые вопросы
Можно ли проверить фиксатор резьбы после отверждения динамометрическим ключом?
Повторное дотягивание готового соединения не подходит для безопасной проверки: усилие может разрушить сформированную клеевую связь и снизить удерживающий эффект. Момент срыва определяют на образцах по установленной методике, например ISO 10964. Результат лабораторного испытания нельзя подменять попыткой подтянуть серийное соединение.
Как проверить анаэробный герметик визуально?
До сборки проверяют чистоту и сухость резьбы, а также попадание материала в рабочую зону. Для надежного заполнения зазора ориентируются на покрытие 1-2 витков примерно на 75-100%. Визуальный осмотр не подтверждает прочность отвержденного соединения: для этого применяют механические испытания.
Обязательно ли наносить состав по всей длине болта?
Нет. Состав наносят в зоне резьбового зацепления. В сквозном соединении его обычно распределяют по наружной резьбе там, где будет гайка; в глухое отверстие материал подают также внутрь. Покрытие всей длины без учета конструкции не заменяет проверку того, заполнена ли рабочая зона.
Что показывает ISO 10123 при контроле фиксатора резьбы?
ISO 10123 применяют для определения сдвиговой прочности анаэробных клеев. Это лабораторный метод контроля и сравнительной оценки материалов, а не прямое подтверждение ресурса в конкретном узле. Для оценки удержания резьбового соединения используют испытания крутящего момента по ISO 10964.
Заключение
Проверка качества нанесения фиксатора резьбы включает контроль подготовки поверхности, зоны и полноты покрытия, условий отверждения и результатов испытаний. Визуальный осмотр помогает выявить нарушения технологии, но прочность соединения подтверждают механическими методами. После отверждения не следует повторно дотягивать крепеж: это может повредить клеевую связь.
Следующий шаг для производства - закрепить в рабочей инструкции требования к очистке, сушке, месту нанесения и покрытию резьбы, а для механического контроля определить метод и критерии приемки. Перед серийным запуском сверяют TDS и SDS материала и проводят пробу на реальном соединении.