Пищевая смазка в редукторе - не расходник, который можно менять по графику и не думать. Это активный участник режима трения, который со временем теряет защитные свойства, загрязняется и деградирует. Вопрос не в том, нужно ли ее проверять, а в том, как это делать правильно и на что смотреть в первую очередь.
Статья поможет закупщикам, снабженцам и техническим специалистам распознать семь практических признаков износа пищевой смазки, которые указывают на необходимость замены. Это не только экспертный стандарт, но и рабочий инструмент для принятия решения без лишних задержек и риска внезапного отказа оборудования.
Почему смазка в редукторе стареет и теряет качество
Пищевая смазка работает в агрессивной среде: высокие нагрузки на зубья, температурные колебания, соседство с влагой и парами, возможные брызги воды и моющих растворов.
Даже если смазка соответствует NSF H1 и обладает всеми сертификатами, ее ресурс конечен.
Процесс деградации начинается с окисления базового масла. Молекулы разрушаются, присадки истощаются, и смазочная пленка становится тоньше. Одновременно накапливаются загрязнения: металлическая пыль от износа, окислы железа, частицы загустителя. Вода, проникнув в редуктор, эмульгирует масло и лишает его защитных свойств. Результат - растущий износ, шум, нагрев, и в конце концов - заклинивание или поломка.
Для редукторов с консистентной смазкой класса NLGI 00 или более жесткой консистенции срок службы обычно привязан к календарю или наработке часов. Синтетические пищевые масла держат ресурс дольше, чем минеральные, но не бесконечно. Все зависит от того, насколько честно вы контролируете состояние и соблюдаете рекомендации производителя.
Первый признак: потемнение и изменение цвета смазки
Свежая пищевая смазка обычно светлого оттенка: желтая, янтарная или почти прозрачная.
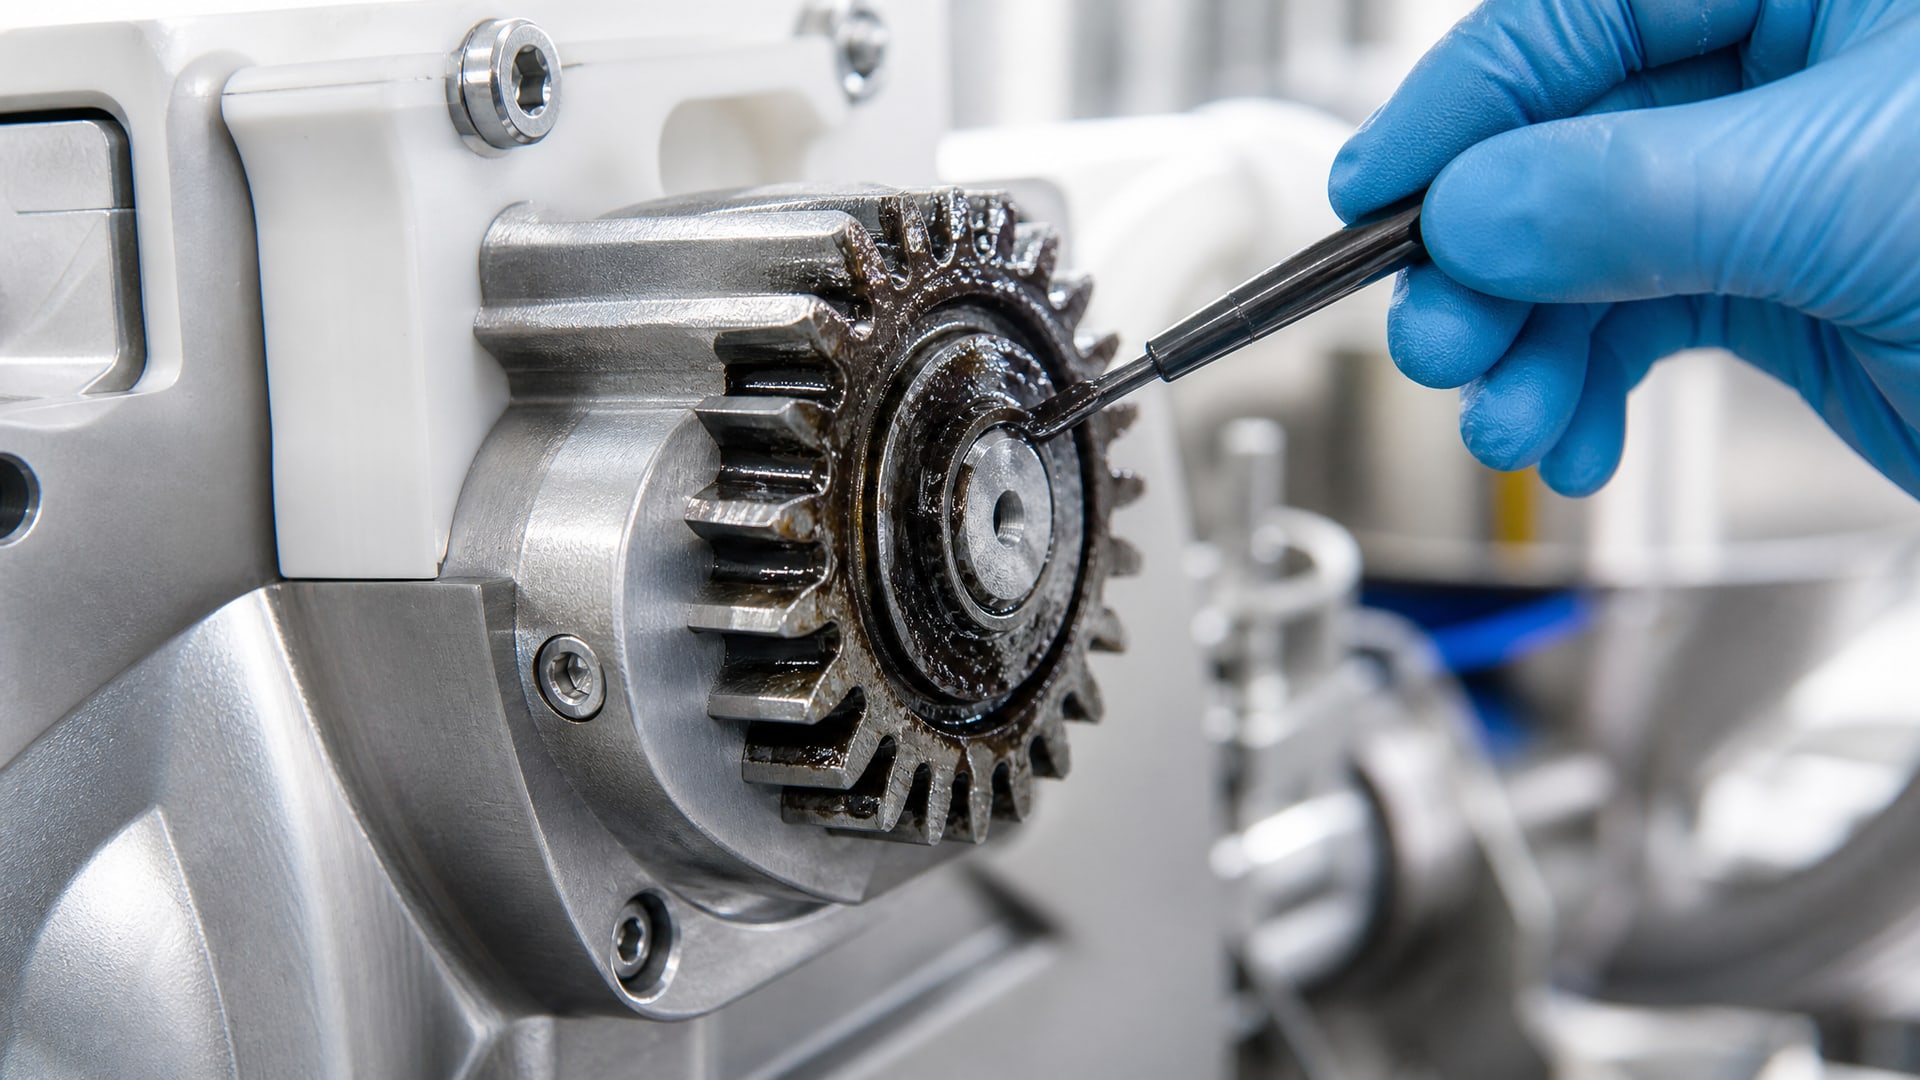
Если вы заметили, что смазка потемнела до коричневого, черного или грязно-серого цвета, это первый и самый наглядный сигнал окисления.
Потемнение происходит из-за того, что молекулы базового масла и присадок под воздействием кислорода и температуры вступают в реакции деления и полимеризации. Образуются смолистые и лаковые соединения, которые придают смазке темный цвет. Это не просто косметический дефект - это признак того, что смазка потеряла часть своих антиокислительных резервов и скоро потеряет вязкость или, наоборот, начнет загустевать.
Проверка предельно проста: возьмите чистую белую салфетку, нанесите каплю смазки из редуктора и сравните ее с образцом свежей смазки того же класса вязкости. Если разница в цвете очевидна, не откладывайте замену. Синтетические пищевые масла иногда светлеют медленнее, но принцип остается: отклонение от исходного цвета - это тревожный знак.
Второй признак: запах гари, резкого окислителя или химическое «амбре»
Свежая пищевая смазка почти не пахнет или имеет слабый технический запах.
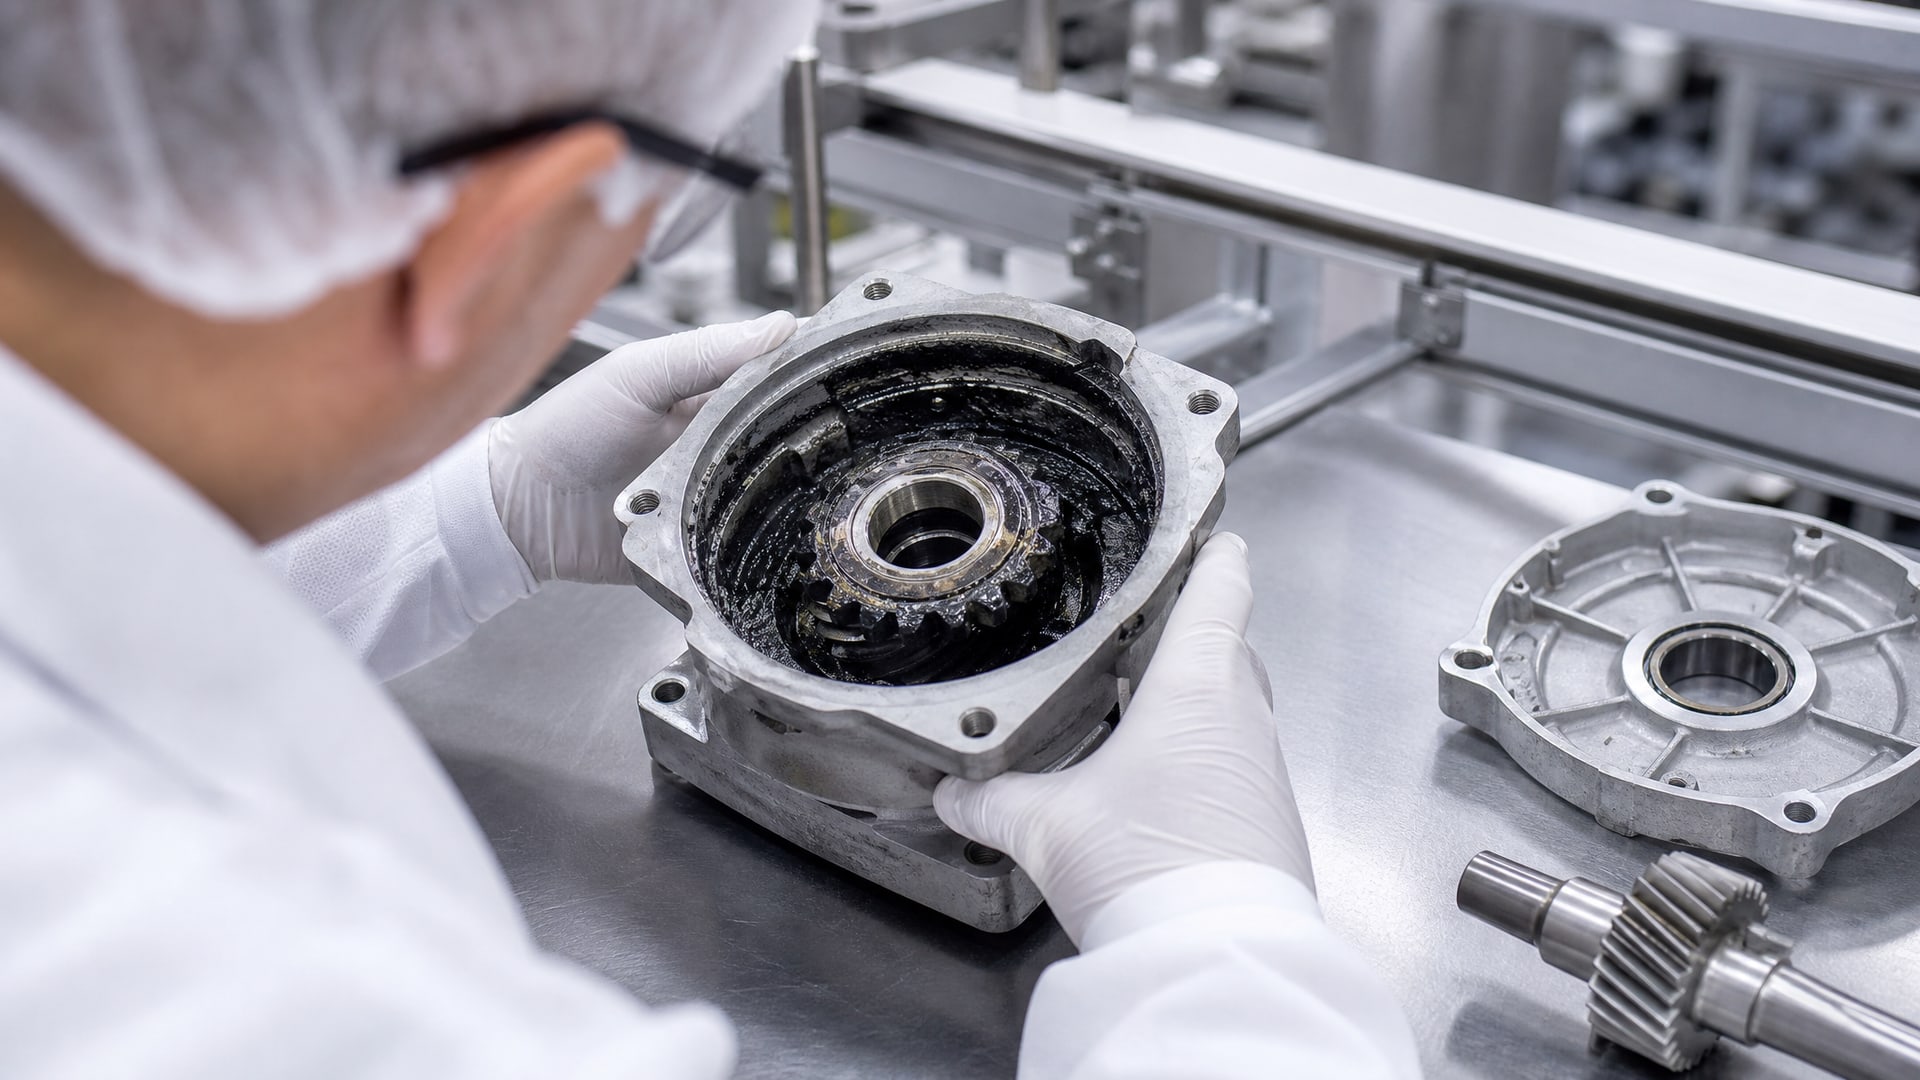
Если вы открыли редуктор и почувствовали острый, горелый, едкий или кислый запах, это означает, что смазка перегрелась или интенсивно окисляется.
Запах гари часто возникает при температурах выше допустимого диапазона для данного класса вязкости или типа базового масла. Например, редуктор работает под повышенной нагрузкой, система охлаждения не справляется, и масло начинает кипеть или разлагаться. Резкий химический запах, похожий на щелочь или кислоту, указывает на вспомогательные процессы деструкции: слишком интенсивное окисление, разложение загустителя (если это консистентная смазка), или химическую реакцию с посторонними веществами.
Этот признак критически важен для безопасности: если вы чувствуете странный запах, повышение температуры редуктора и слышите необычный шум - немедленно остановите оборудование и замените смазку. Работать на деградировавшей смазке дальше - рискованно.
Третий признак: изменение консистенции и текстуры
Пищевая консистентная смазка должна сохранять однородную, мягкую консистенцию, которую легко распределить пальцем.
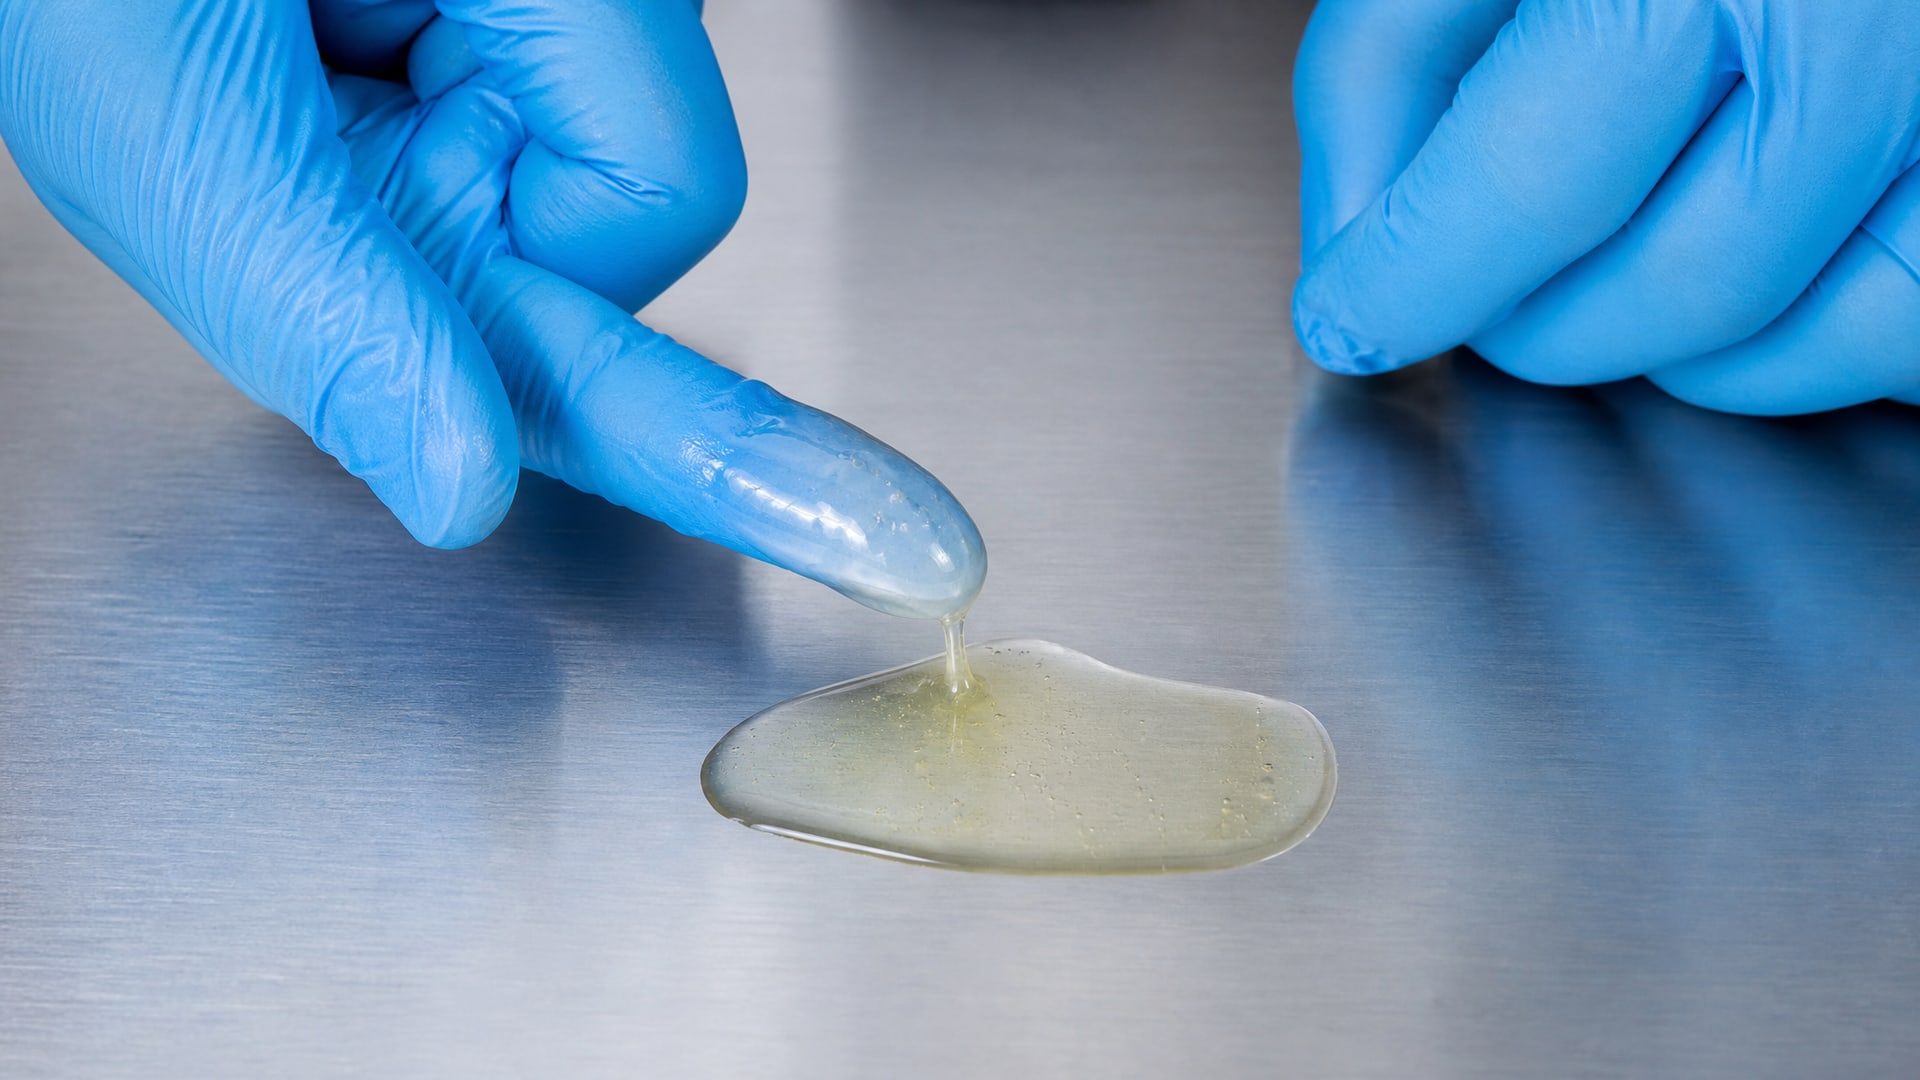
Если смазка стала слишком жидкой (буквально вытекает из редуктора), это означает, что загуститель распался или масло окислилось до состояния с меньшей вязкостью. Смазка перестает держать разрядку в зазорах и вытекает.
Обратная ситуация - смазка загустела, стала твердой, крошащейся, теряет пластичность. Это происходит, когда смазка поглотила избыток окислов, воды или когда загуститель полимеризовался и потерял эластичность. Твердая смазка не проникает в зазоры, не смазывает эффективно, и редуктор начинает работать в режиме сухого трения.
Проверка консистенции: откройте редуктор, возьмите шпатель или лопаточку, зачерпните немного смазки и попробуйте размять ее между пальцами. Если она легко размазывается и возвращает однородность, это норма. Если крошится, липнет неестественно или стекает как вода, смазку пора менять. Для редукторных масел (не консистентных) проверка консистенции по ISO VG должна соответствовать технической спецификации; если масло стало слишком вязким или, наоборот, жидким, это также признак деградации.
Четвертый признак: металлическая пыль, блестки и абразивные включения
Когда вы откроете редуктор для проверки, посмотрите на саму смазку при хорошем свете.
Если в ней видны тонкие металлические частицы, похожие на пыль или мелкие опилки, это говорит о ускоренном износе деталей редуктора.
Металлопримесь возникает, когда зубья, подшипники или другие поверхности начинают микрозадиры и истираться быстрее, чем обычно. Это может быть следствием двух факторов: либо смазка уже потеряла вязкость или адгезию (прилипание к металлу), либо редуктор испытывает перегрузку, и смазочная пленка разрушена. В обоих случаях металл трется о металл, и образуются железные опилки.
Если абразивные включения видны невооруженным глазом, это уже свидетельство того, что износ достиг критического уровня и смазку нужно менять немедленно. Продолжение работы на такой смазке ускорит отказ редуктора. Рекомендуется также промыть редуктор промывочной жидкостью перед закладкой новой смазки, чтобы удалить остатки железа.
Пятый признак: эмульгирование и помутнение от влаги
Вода - враг номер один для любой смазки.
Если смазка в редукторе заметно помутнела, стала мутно-белой, молочной или приобрела серо-голубой оттенок, это означает, что в нее попала влага.
Вода может проникнуть несколькими способами: через поврежденные сальники при влажной работе, через плохо закрытую пробку редуктора, конденсация влаги внутри при резких перепадах температуры, или брызги воды при мытье оборудования в цехе. Вода не растворяется в минеральном или синтетическом масле - она образует эмульсию, т. е. мельчайшие капельки, которые взвешены в масле и придают ему мутность.
Эмульгированная вода резко ухудшает смазывающую способность: она вытесняет масло из зазоров, уменьшает адгезию, ускоряет коррозию стали и железа. Редуктор начинает издавать странные звуки, работает с рывками, может перегреться. Для пищевого оборудования это также создает риск микробного загрязнения продукта.
Проверка: если при открытии редуктора вы видите явную мутность, запах мокрого металла или слышите звук воды внутри, немедленно слейте смазку, просушите редуктор (если возможно, прогрейте его на холостых оборотах), убедитесь, что сальники герметичны, и залейте свежую смазку. Для пищевого производства это критичная операция, так что не откладывайте.
Шестой признак: шум, вибрация и перегрев редуктора
Если шум редуктора заметно вырос, появилась вибрация, или температура корпуса стала выше нормы, это часто свидетельствует о том, что смазка потеряла свои свойства и смазочный режим нарушен.
Смазка с низкой адгезией или неправильной вязкостью не держится на поверхности зубьев и не образует сплошную пленку. Зубья касаются сухим трением, и возникает шум - сначала легкий гул, потом все более выраженный скрежет. Вибрация добавляется из-за микроударов и микросдвигов. Перегрев - следствие того, что все потери энергии идят не только на полезную работу, но и на трение без смазки, и это тепло быстро накапливается в корпусе редуктора.
Важно не путать шум, вызванный недостатком смазки, с шумом из-за люфтов или неправильной установки редуктора. Но если все установлено правильно, а шум и перегрев появились внезапно, первым делом проверьте состояние и уровень смазки. Это часто решает проблему.
Для редукторов пищевого производства, где вибрация может привести к микроколебаниям и нарушению точности упаковки или выравнивания конвейера, контроль шума и температуры - профилактика высшего порядка.
Седьмой признак: истек регламентный интервал или показатели анализа
Самый простой и одновременно наиболее надежный признак - это просто следить за календарем.
Производитель редуктора и смазки указывает интервал замены: например, каждые 500 часов работы, каждые 12 месяцев или при пробеге 50 000 км (для мобильного оборудования).
Если вы ведете журнал техобслуживания и видите, что с последней замены прошло 520 часов, или текущий месяц - уже второй год после залива смазки, то график требует замены независимо от внешних признаков. Это базовая дисциплина: смазка деградирует с предсказуемой скоростью, и не всегда вы заметите проблему раньше, чем она станет критичной.
Для уточнения интервала замены можно прибегнуть к анализу смазки: сдать пробу в лабораторию на вязкость, кислотное число, содержание воды и механических примесей. Результаты подскажут, можно ли продлить ресурс или нужно менять срочно. Такой анализ особенно полезен для дорогостоящего или критичного оборудования, когда простой недопустим.
На практике рабочие и снабженцы часто комбинируют оба подхода: соблюдают график замены, но если заметили подозрительный признак (потемнение, запах, шум), не ждут конца интервала и менят смазку сразу. Это экономит оборудование и снижает риск аварии.
Как проверить уровень смазки в редукторе
Уровень - это отдельный от состояния параметр.
Смазка может быть чистой, но ее не хватает, или ее, наоборот, слишком много.
Редуктор может быть оснащен маслоуказателем (уровнемером) на корпусе. Это простое устройство показывает, находится ли смазка в нормальном диапазоне. Если маслоуказатель отсутствует, нужно открыть пробку заливного отверстия (или боковую крышку) и пальцем (в чистой перчатке) проверить, чтобы смазка касалась пальца на уровне пробки. Это минимальный уровень. Некоторые редукторы рассчитаны на то, чтобы смазка полностью залила корпус; другие предусматривают только частичное заполнение для циркуляционных систем.
При проверке уровня важно помнить, что смазка может протечь через поврежденные сальники или испариться при высокой температуре. Если уровень упал, это не просто означает, что нужно долить новую смазку. Нужно найти причину: течь, испарение или неправильный режим работы. После долива обязательно перепроверьте состояние смазки и убедитесь, что новая порция совместима со старой (если смешиваешь марки, проверь по техспецификации производителя).
Для редукторов с пищевым допуском NSF H1 проверка уровня должна быть регулярной и документированной, так как это часть плана предотвращения загрязнения продукта. Если уровень находится на грани минимума, риск того, что смазка вытечет и попадет на конвейер или упаковку, возрастает.
Практические рекомендации по замене и выбору
Когда вы решили, что смазку пора менять, нужно выбрать правильную марку.
На практике это означает три шага: проверка класса вязкости ISO VG, подтверждение допуска NSF H1 (или ISO 21469, если требуется более строгая гигиена), и совместимость с редуктором.
Для редукторов пищевого производства обычно используют масла классов ISO VG 32, 46, 68, 100, 220, 460 или даже 1000 - в зависимости от типа передачи (цилиндрические, конические, червячные), нагрузки и температуры. Консистентные смазки часто имеют класс NLGI 00 для полужидких систем или более жесткие классы для подшипников и открытых зубьев.
Синтетические пищевые масла держат вязкость стабильнее в широком температурном диапазоне и обычно служат дольше минеральных. Однако они дороже, и выбор зависит от бюджета и критичности оборудования. Для редукторов, которые работают в экстремальных условиях (очень высокие нагрузки, широкий диапазон температур от -20 до +80 °C) или где замена смазки требует остановки на длительный период, синтетика обоснована.
При выборе убедитесь, что смазка зарегистрирована в реестре NSF (это можно проверить на сайте NSF International) и что ее техническая спецификация (TDS/SDS) содержит полную информацию о вязкости, допусках, рабочем диапазоне температур и совместимости с материалами редуктора (уплотнения, краски, резина).
Для редукторов пищевого оборудования, где возможен контакт с продуктом или требуется высокая гигиена, ориентируйтесь на ISO 21469 в дополнение к NSF H1. ISO 21469 - это более широкий стандарт, охватывающий не только состав смазки, но и условия ее производства, контроль загрязнений, отслеживаемость и управление рисками. Для редукторов, работающих в непосредственной близости от продукта, этот стандарт имеет вес.
На производстве, где используется множество редукторов, держите на складе несколько основных марок пищевой смазки: одну универсальную (например, ISO VG 68 с NSF H1 для большинства редукторов), одну более жидкую (ISO VG 32) для редукторов с циркуляцией, и одну консистентную (NLGI 00) для подшипников. Это упрощает подбор при замене и снижает риск ошибки.
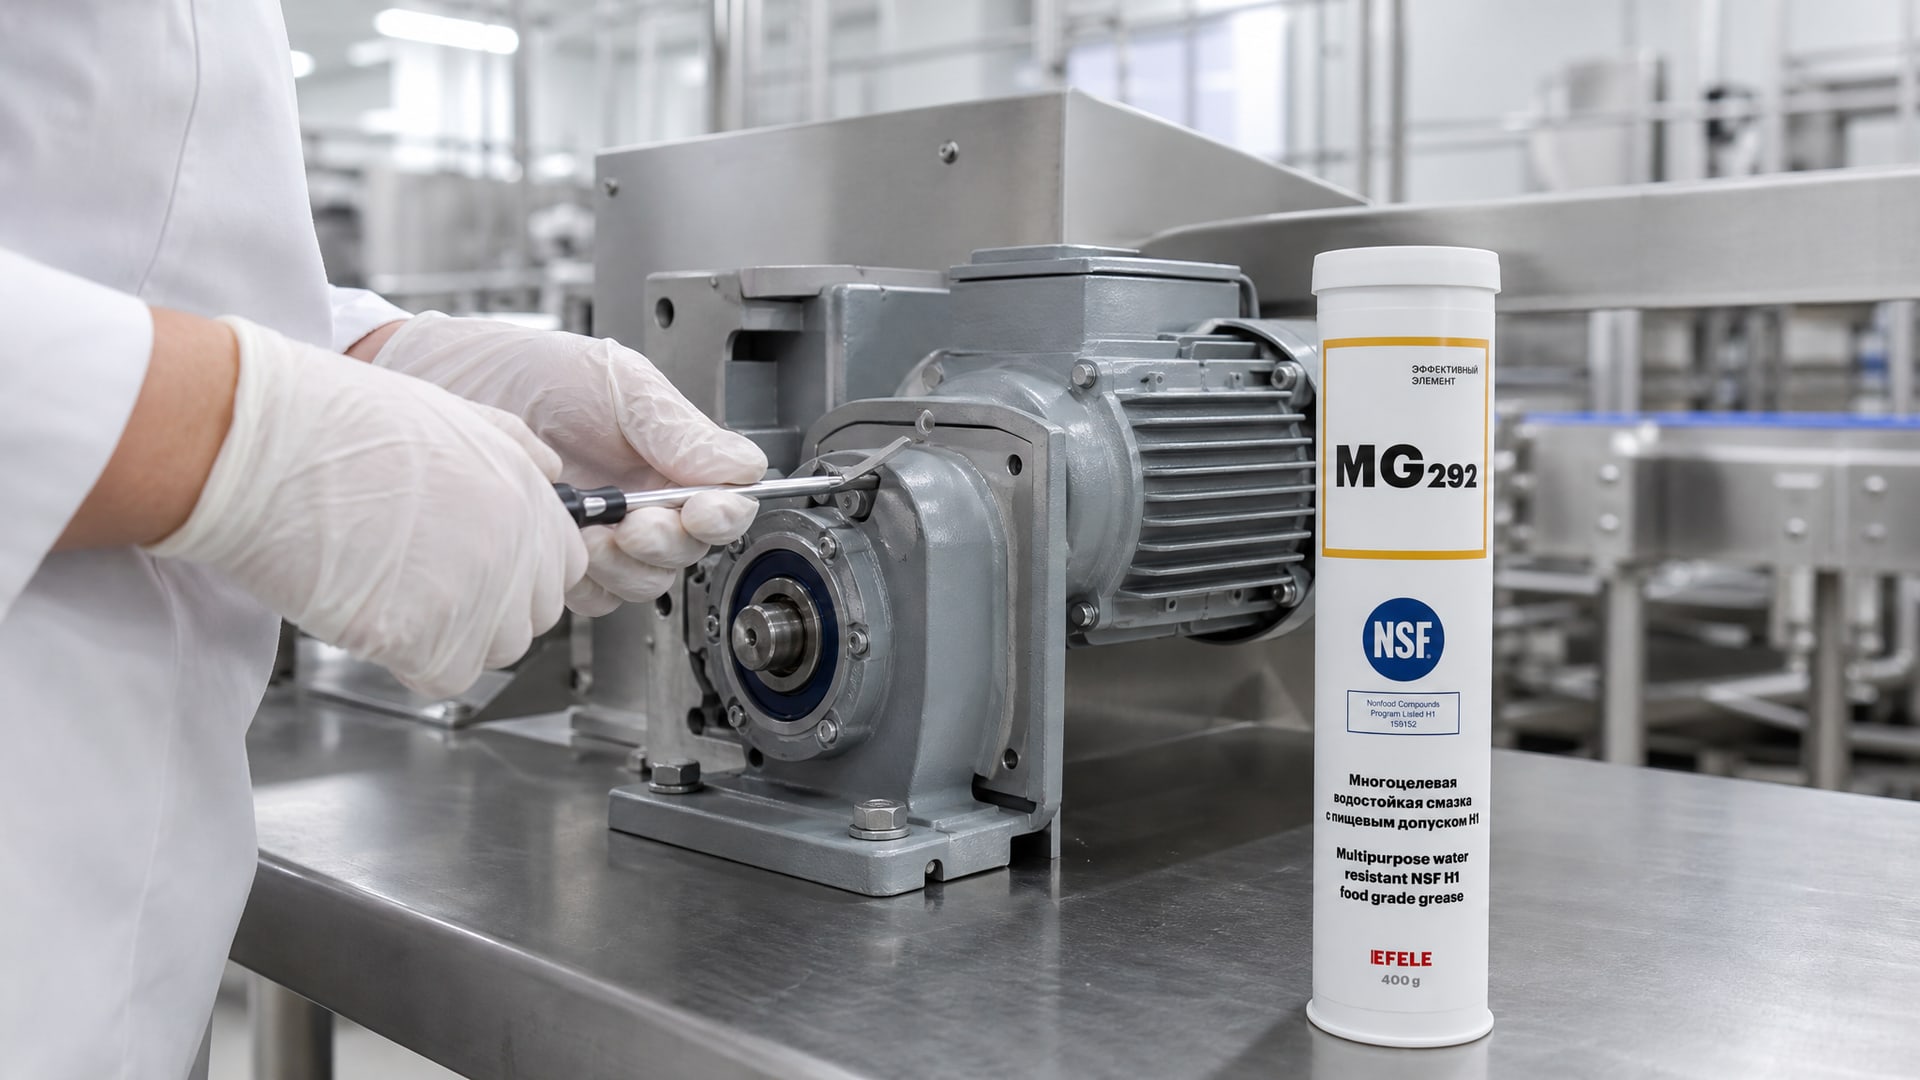
Для редукторов с пищевым допуском NSF H1, которые работают в условиях повышенной влажности или рядом с моющими и дезинфицирующими растворами, важна водостойкость смазки. EFELE MG-292 - водостойкая консистентная смазка с допуском NSF H1, которая на пищевых производствах показывает стабильность в условиях брызг и пара, сохраняя адгезию и защиту от коррозии редуктора даже при повторных контактах с влагой.
Часто задаваемые вопросы
Как часто нужно проверять состояние смазки?
Для редукторов пищевого производства рекомендуется визуальная проверка состояния (цвет, запах, консистенция) каждые 250-500 часов работы или раз в квартал, в зависимости от интенсивности использования. Проверка уровня должна быть еще чаще - минимум раз в месяц, если это критичный узел. Полный анализ смазки (вязкость, кислотное число, вода, механические примеси) рекомендуется один-два раза в год или если появились подозрительные признаки.
Можно ли смешивать разные марки пищевой смазки?
Смешивание допускается только если смазки имеют одинаковый базовый тип (обе минеральные или обе синтетические), одинаковый загуститель (если это консистентные смазки) и одинаковый допуск NSF H1. Перед смешиванием проверьте техспецификацию обеих марок. Если есть сомнения, лучше полностью слейте старую смазку, промойте редуктор и залейте свежую. Это дороже, но безопаснее.
Что делать, если в редукторе обнаружена вода?
Немедленно остановьте оборудование. Слейте загрязненную смазку. Если редуктор позволяет, промойте его промывочной жидкостью, а затем просушите. Убедитесь, что сальники и крышка герметичны и не повреждены. Залейте свежую смазку. Для пищевого производства обязательно зафиксируйте инцидент в журнале техобслуживания и проверьте, не попала ли влага на продукт.
Почему смазка потемнела, но запаха нет?
Потемнение без запаха обычно указывает на окисление смазки в нормальном режиме без перегрева. Это может быть следствием возраста смазки или условий хранения (попадание света, высокой температуры). Если смазка работает в нормальных условиях, не шумит, не перегревается, и потемнение незначительно, можно продлить ресурс на 10-20%, но замену откладывать не рекомендуется.
Как выбрать вязкость ISO VG для редуктора, если в инструкции не указано?
Обратитесь к производителю редуктора за техспецификацией. Если документацию найти не удается, используйте общее правило: для редукторов общего назначения, работающих при нормальной нагрузке, подойдет ISO VG 68. Для высоконагруженных редукторов - ISO VG 100 или 220. Для редукторов с циркуляцией (централизованная система смазки) - ISO VG 32 или 46. Всегда проверьте совместимость выбранной смазки с уплотнениями и материалами редуктора.
Заключение
Проверка смазки в редукторе - это не скучная формальность, а ключевой элемент предотвращения аварий и продления ресурса оборудования. Семь признаков, перечисленные в статье - потемнение, запах гари, изменение консистенции, металлопримесь, эмульгирование от воды, шум и перегрев, истекший интервал замены - охватывают все основные сценарии деградации смазки.
Для закупщика и снабженца пищевого производства это означает: установите в плане техобслуживания регулярную визуальную и органолептическую проверку каждого редуктора, ведите журнал замен и состояния, выбирайте смазки с допуском NSF H1 и проверяйте их в реестре NSF перед закупкой. Комбинируйте график замены с проверкой по состоянию - это гарантирует, что смазка не выйдет из строя неожиданно, а переход на новую порцию будет плавным и контролируемым.