Выбор смазки для фасовочного оборудования на молочном производстве - это не просто техническое решение, а часть системы управления безопасностью пищевых продуктов. В соответствии с требованиями ХАССП смазочные материалы рассматриваются как потенциальный источник опасности, и их подбор должен подтверждаться анализом риска попадания в молочный продукт. Закупщики и инженеры, отвечающие за обслуживание оборудования, часто сталкиваются с вопросом: какая смазка действительно безопасна, какой допуск выбрать и как правильно документировать ее применение в системе ХАССП.
Эта статья дает практический ответ: как провести анализ критических точек на фасовочной машине, определить подходящий пищевой допуск, выбрать смазку под конкретные условия (температура, влажность, частая мойка) и составить карту смазок, которая станет основой документации по безопасности.
ХАССП и управление рисками смазочных материалов
Система ХАССП на молочном производстве требует анализа всех потенциальных источников загрязнения продукта, включая смазочные материалы.
Смазка попадает в молоко не случайно: это может произойти из-за негерметичности сальников, люфта в подшипниках, неправильной дозировки при нанесении или износа узлов трения. Анализ ХАССП для фасовочного оборудования начинается с того, что вы идентифицируете узлы, где контакт смазки с продуктом возможен (направляющие, подшипники со стороны молочного потока, головка розлива), и узлы, где он исключен конструкцией (редукторы, приводные валы под кожухом).
На практике это означает составление карты смазок - документа, в котором указаны:
Узел или механизм (например, подшипник подающего насоса);
Категория риска по ХАССП (прямой контакт, случайный контакт, без контакта);
Требуемый пищевой допуск (H1, H2, 3H или стандартная смазка);
Тип и марка применяемой смазки;
Периодичность смазывания;
Количество закладываемого материала;
Ответственное лицо и дата нанесения.
Карта смазок становится основным контрольным документом при внутреннем аудите ХАССП и при проверке инспекторами органов надзора. Без нее невозможно доказать, что вы сознательно выбирали смазку под риск, а не применяли "что-то пищевое" для всех узлов.
Классификация пищевых допусков NSF: H1, H2 и 3H
Смазки с допусками NSF (National Sanitation Foundation) отличаются не по качеству, а по допустимой вероятности контакта с продуктом.
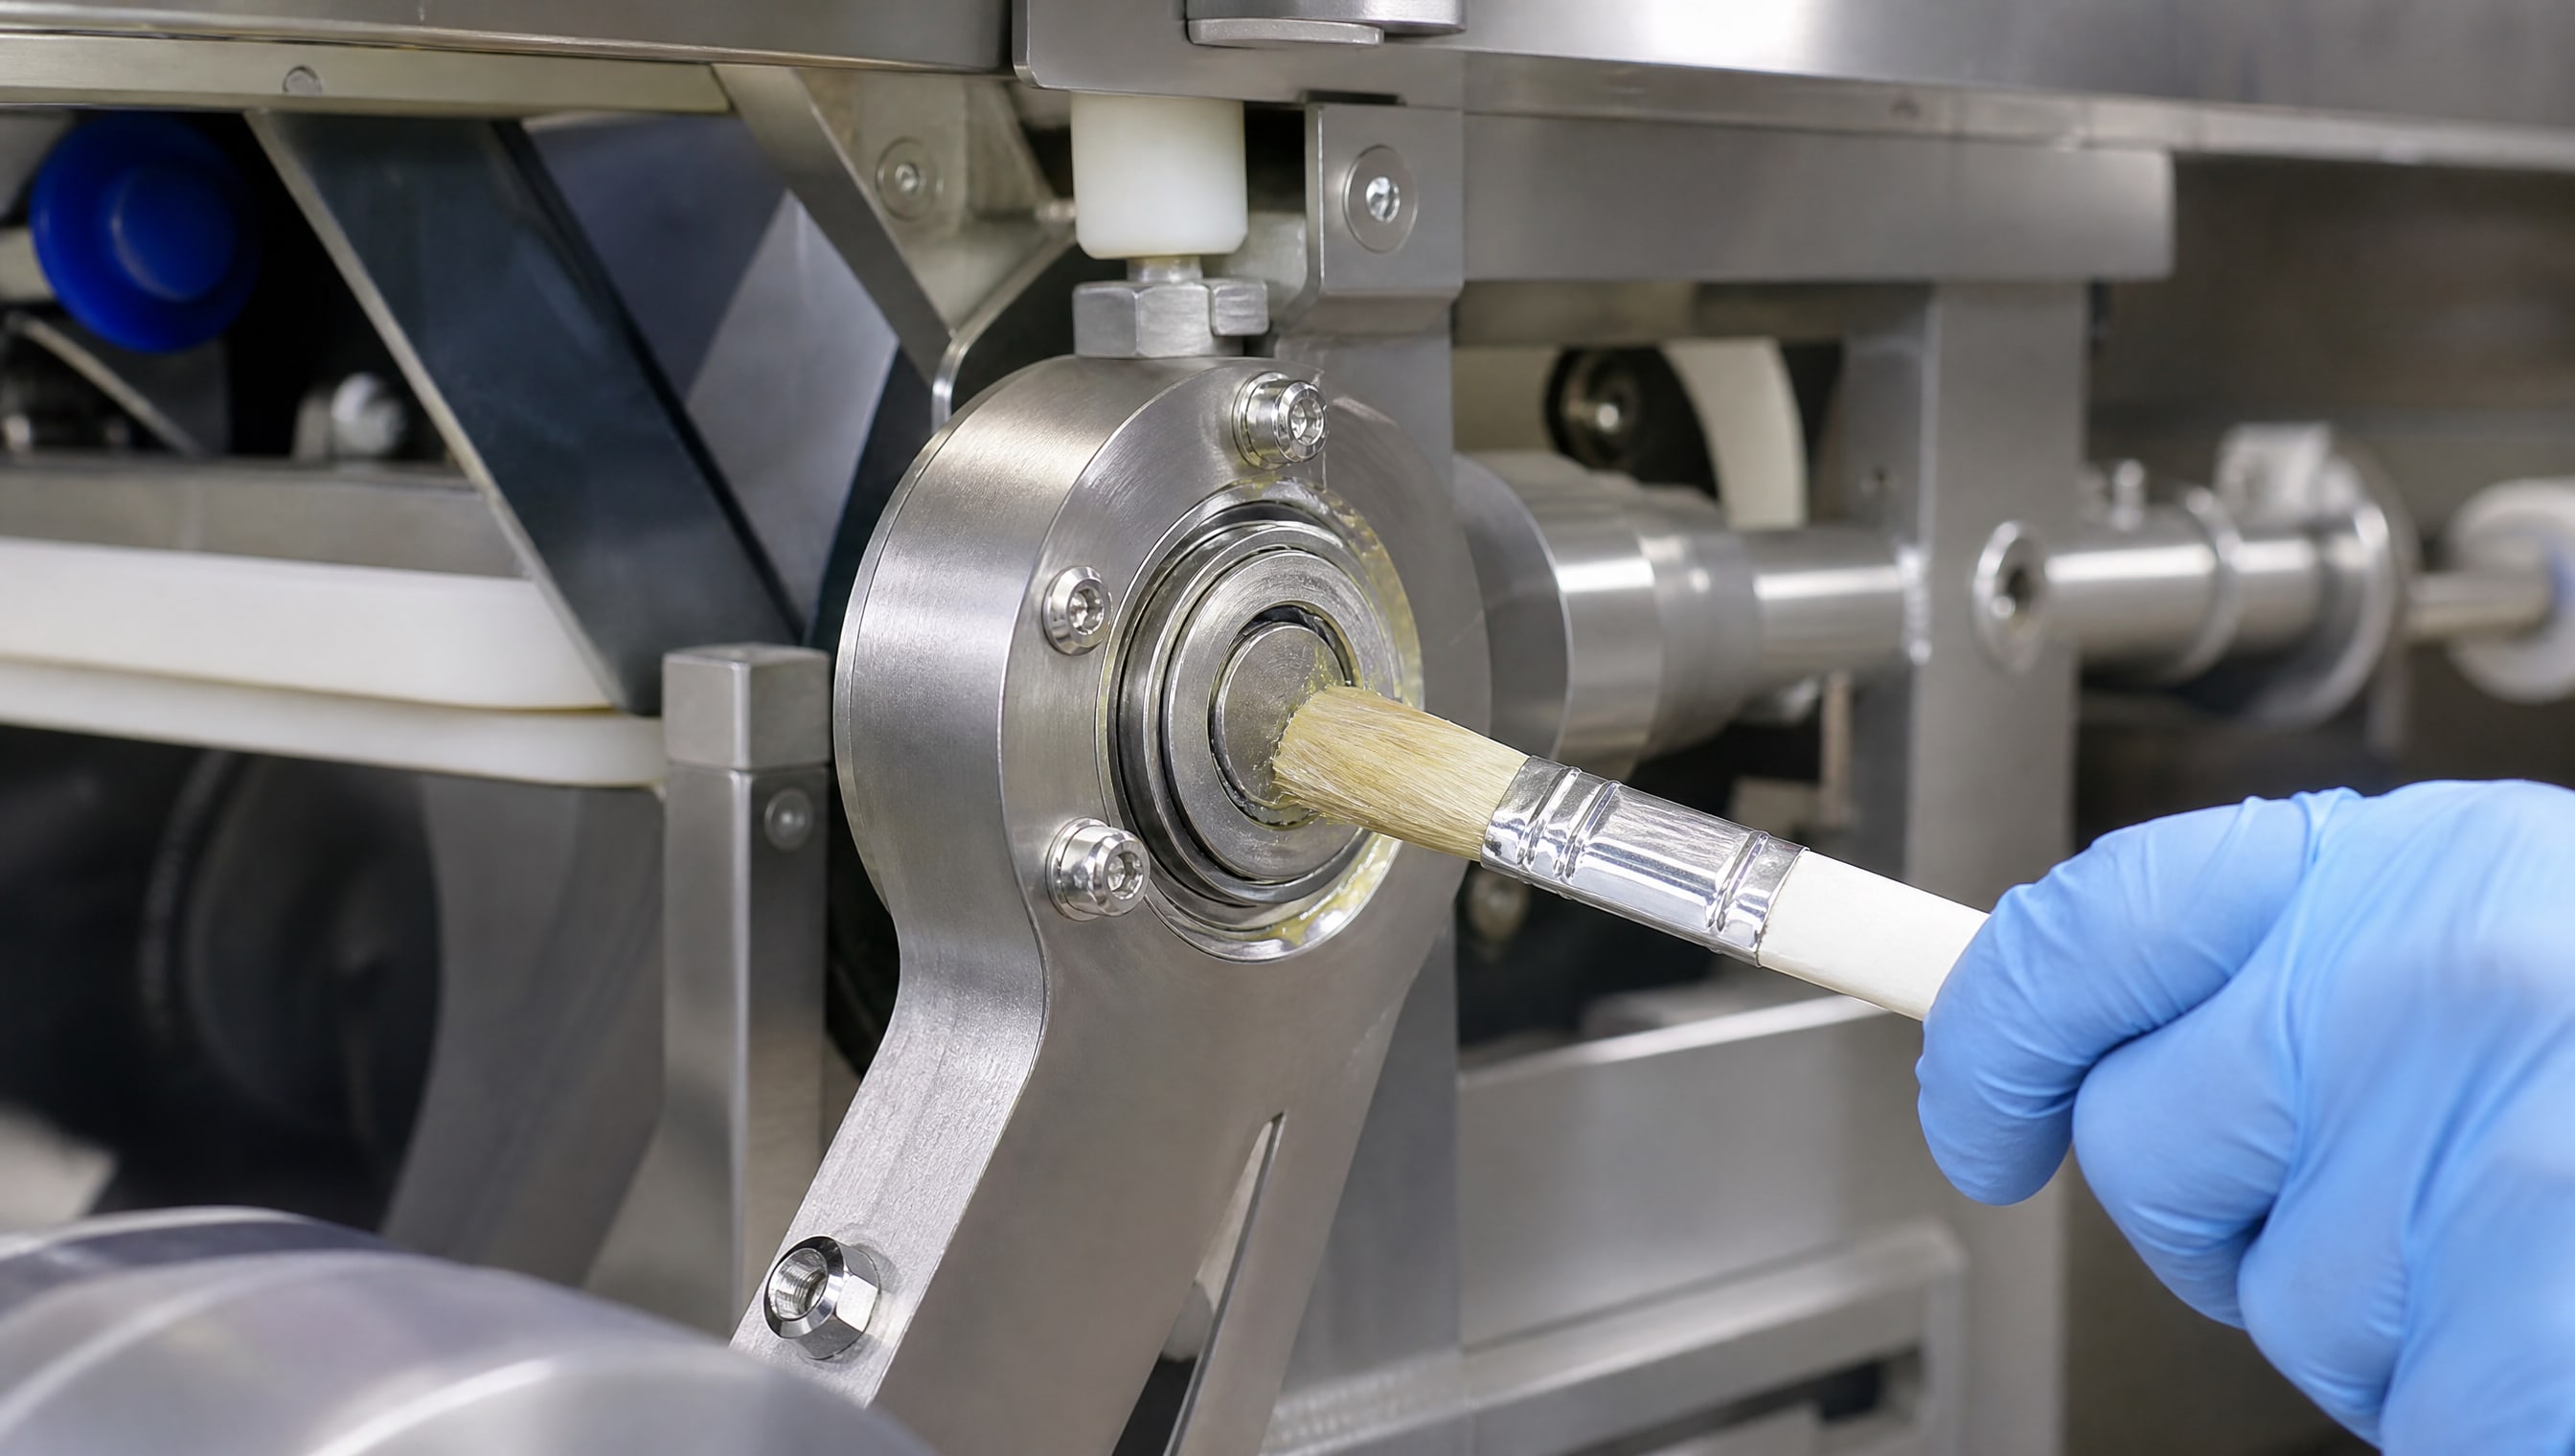
Это различие ключевое и часто понимается неправильно.
NSF H1 - смазка для узлов, где возможен случайный контакт с пищевым продуктом. На практике это означает, что попадание небольшого количества смазки в молоко признается возможным, но мало вероятным, и смазка формулируется так, чтобы минимизировать риск: используются пищевые минеральные масла, безопасные добавки, нет токсичных компонентов. Узлы с H1: подшипники подающего насоса (со стороны молочного потока), направляющие фасовочных головок, тросики привода клапанов. NSF H1 - основной выбор для критических узлов молочного оборудования.
NSF H2 - смазка для узлов без контакта с пищей, где конструктивно исключено попадание смазки в продукт. Это уплотненные редукторы, приводные цепи под кожухом, направляющие далеко от зоны розлива. H2 дешевле, чем H1, но применять ее в критических точках невозможно.
NSF 3H - смазка для поверхностей, вступающих в прямой контакт с пищей (например, разделительные агенты на форм-машинах или прессах). Это редкий случай на молочном оборудовании, но если ваша фасовочная машина оснащена такими узлами, 3H включается в карту смазок.
Часто закупщики ошибаются, выбирая H2 "про запас" для узлов, где по результатам анализа ХАССП требуется H1. Это рискованно: H2 не сертифицирована для критических точек, и при проверке выявляется несоответствие. Обратный выбор (H1 везде вместо H2) обходится дороже, но в системе управления рисками это допустимо.
Технический подбор смазки для фасовочной машины: параметры и условия
Выбор смазки по пищевому допуску - только первый этап.
Второй этап - подбор под условия эксплуатации: температура, нагрузка, влажность, скорость вращения узла и особенности мойки оборудования.
Водостойкость и стойкость к моющим средствам
На молочном производстве оборудование моют ежедневно горячей водой с нейтральными моющими средствами и дезинфицирующими растворами. Обычная литиевая смазка при таких условиях вымывается за 2-3 недели, оставляя узел сухим, что приводит к фреттингу (микротертости) и ускоренному износу подшипников. Правильная выбор смазки для молочного оборудования учитывает эту реальность: нужна смазка с высокой адгезией (способностью прилипать к поверхности) и минимальной растворимостью в воде.
На практике это означает:
Синтетические масла на основе полиальфаолефинов (ПАО) дают лучшую удерживаемость, чем минеральные;
Загустители на основе полиуретана или комплексные загустители обеспечивают лучшую влагостойкость, чем простые литиевые;
Специальные многофункциональные присадки к смазке создают защитный слой, который не смывается при первой же мойке.
Закупщики часто проверяют это на практике: если после недели работы смазка видна на узле невооруженным глазом - это хороший знак. Если узел выглядит почти сухим - смазка была неправильного типа.
Температурные режимы
Молочное оборудование работает в широком диапазоне температур. Насосы, которые перекачивают горячее молоко после пастеризации, работают при температурах до 60-70 °C. Фасовочные головки в пакетировочной машине могут быть чуть теплее из-за трения. Одновременно в холодильных системах (если молоко охлаждается прямо в аппарате) температура может быть ниже 10 °C.
При выборе смазки нужно ориентироваться на максимальную рабочую температуру узла. Для узлов при температуре выше 60 °C стандартная NLGI 2 смазка на минеральном масле начинает окисляться быстрее. Рекомендация: использовать смазки с синтетическим базовым маслом и повышенной температурой капельного точки (не ниже 180-200 °C). Для узлов при температурах ниже 10 °C стандартная смазка загустевает и плохо распределяется; в этих случаях используют NLGI 0 или 1 либо синтетические смазки с улучшенной текучестью при низких температурах.
Класс консистенции NLGI
Большинство подшипников и направляющих фасовочных машин работают на смазке класса NLGI 2. Это означает, что смазка имеет консистенцию между вазелином и маслом - она держит форму в узле, но легко распределяется под давлением. Для более нагруженных узлов (главные редукторы, цепные приводы) иногда используют NLGI 3, которая гуще и дольше остается в зазоре. Для скоростных подшипников малых редукторов может применяться NLGI 1, которая лучше циркулирует при высоких оборотах.
На практике при выборе смазки для фасовочной машины проверяют техническое описание (TDS) оборудования: там указано рекомендуемое класс NLGI. Если TDS нет, ориентируются на опыт: для стандартного подшипника подающего насоса емкостью около 200-300 л используют NLGI 2, для редуктора скорости 1:10 и выше - NLGI 2-3.
Как правильно выбрать смазку при закупке
Выбор смазки начинается не с названия и не с цены, а с чек-листа документов и параметров.
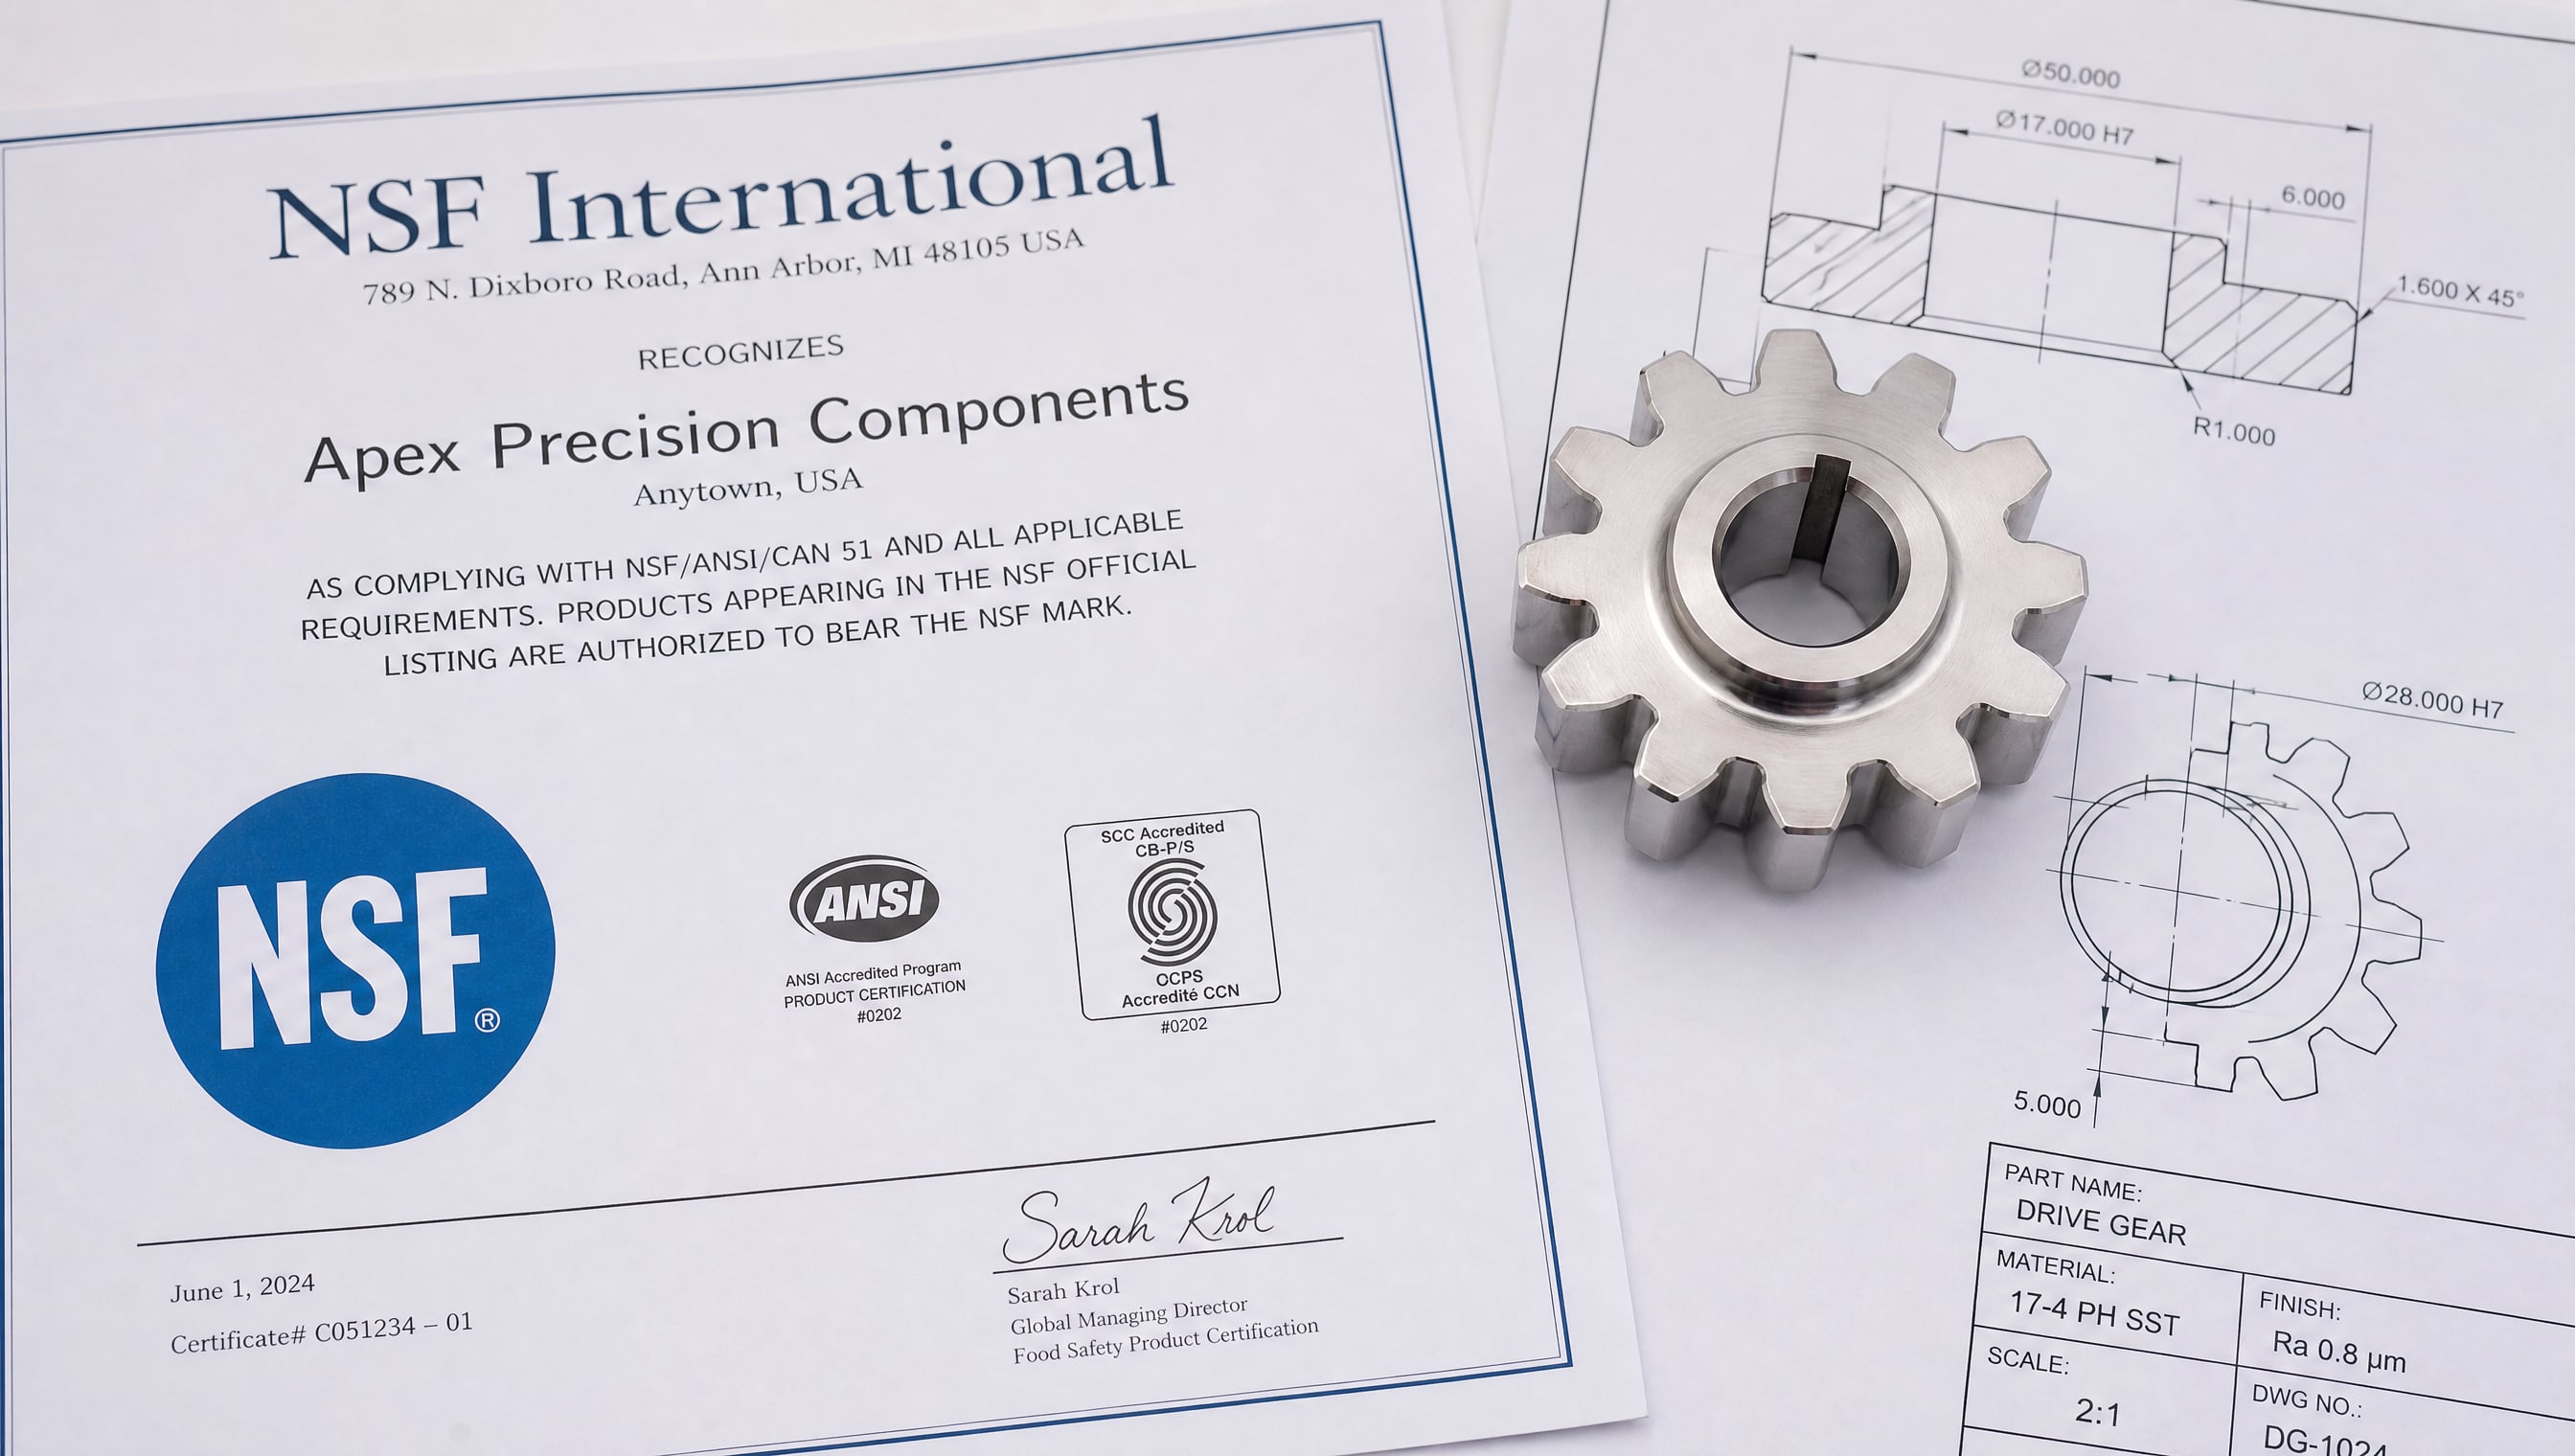
Эксперты в области пищевой безопасности рекомендуют запрашивать у поставщика следующие доказательства:
Сертификат NSF и категория допуска
Сертификат NSF - это документ, выданный NSF International после тестирования смазки на безопасность, благоприятность и отсутствие токсичных компонентов. В сертификате указана категория: H1, H2 или 3H. Без сертификата смазка, названная "пищевой", - это просто название, а не гарантия. При закупке просите у поставщика копию сертификата NSF с номером и датой.
Техническое описание (TDS)
Техническое описание содержит параметры, необходимые для выбора:
Класс консистенции NLGI;
Диапазон рабочих температур (минимальная и максимальная);
Точка капельная (обычно для пластичных смазок);
Вязкость базового масла при 40 и 100 °C;
Состав: тип базового масла (минеральное, синтетическое), тип загустителя;
Особые свойства: водостойкость, антиокислительность, противоизносные добавки.
TDS позволяет снабженцу и инженеру убедиться, что смазка действительно подходит под условия, а не полагаться на слова продавца.
Паспорт безопасности (SDS/MSDS)
Паспорт безопасности (Safety Data Sheet, SDS) содержит информацию о компонентах смазки, их токсичности, способности вызывать аллергию, рекомендациях при контакте с кожей или попадании в глаза. Для смазки с пищевым допуском в SDS должна быть четко указана безопасность компонентов при случайном пищевом контакте. Это особенно важно для аллергенных компонентов: если в смазке используется эмульгатор на основе сои или арахиса, это должно быть указано и учтено в плане ХАССП.
Подтверждение соответствия российским требованиям
Смазка должна соответствовать ТР ТС 030/2012 (Технический регламент Таможенного союза о требованиях безопасности к смазочным материалам). При закупке просите у поставщика декларацию соответствия или копию сертификата соответствия. Это подтверждает, что смазка прошла испытания в аккредитованной лаборатории по физико-химическим и безопасности параметрам.
Дополнительно проверяют соответствие стандартам ISO 21469 (гигиенические требования к смазочным материалам для оборудования, контактирующего с пищей) и ISO 22000 (система менеджмента безопасности пищевых продуктов). Если поставщик не предоставляет эту информацию легко, это признак того, что его смазка может быть неправильно выбрана.
Практический процесс выбора смазки для конкретного узла
После анализа ХАССП вы определили, какие узлы требуют H1, а какие - H2.
Теперь для каждого критического узла нужно выбрать конкретный продукт.
Шаг 1. Изучите паспорт машины (техническое руководство, TDS) и определите условия работы узла: температура, нагрузка, скорость, среда (влажность, наличие моющих средств).
Шаг 2. Составьте требования к смазке:
Пищевой допуск (H1 или H2);
Класс NLGI;
Диапазон рабочих температур;
Тип базового масла (минеральное или синтетическое);
Особые требования (водостойкость, антиокислительность, противоизносность).
Шаг 3. Запросите у поставщика список смазок, соответствующих требованиям, с приложением сертификата NSF, TDS и SDS для каждого варианта.
Шаг 4. Сравните варианты по параметрам, составу, цене и доступности. При выборе учитывайте не только начальную стоимость, но и периодичность замены: более дорогая, но более стойкая к смыванию смазка может обеспечить более длительный интервал обслуживания и сэкономить в итоге.
Шаг 5. После выбора закупите пробную партию (обычно 1-2 кг) и протестируйте на реальном оборудовании в течение 2-3 недель, наблюдая за состоянием узла и липкостью смазки после мойки.
Шаг 6. Если тест пройден, включите смазку в карту смазок с указанием узла, периодичности нанесения, количества и ответственного лица. Проведите инструктаж персонала по правильному нанесению.
При правильном подборе смазку меняют раз в 3-6 месяцев в зависимости от условий (чем выше температура и интенсивнее мойка, тем чаще). Если смазка требует замены каждый месяц или хуже, это признак неправильного выбора.
Совет инженера: порядок смазывания после очистки оборудования
После горячей мойки и дезинфекции фасовочной машины узлы остаются влажными.
Если сразу нанести новую смазку на влажное место, она плохо прилипает, вкрапляется вода, и смазка работает неправильно. Правильный порядок:
Промойте оборудование в обычном режиме горячей водой;
Вытрите узлы чистой тканью или продуйте сжатым воздухом;
Дайте узлам высохнуть естественным образом или с помощью полотенца;
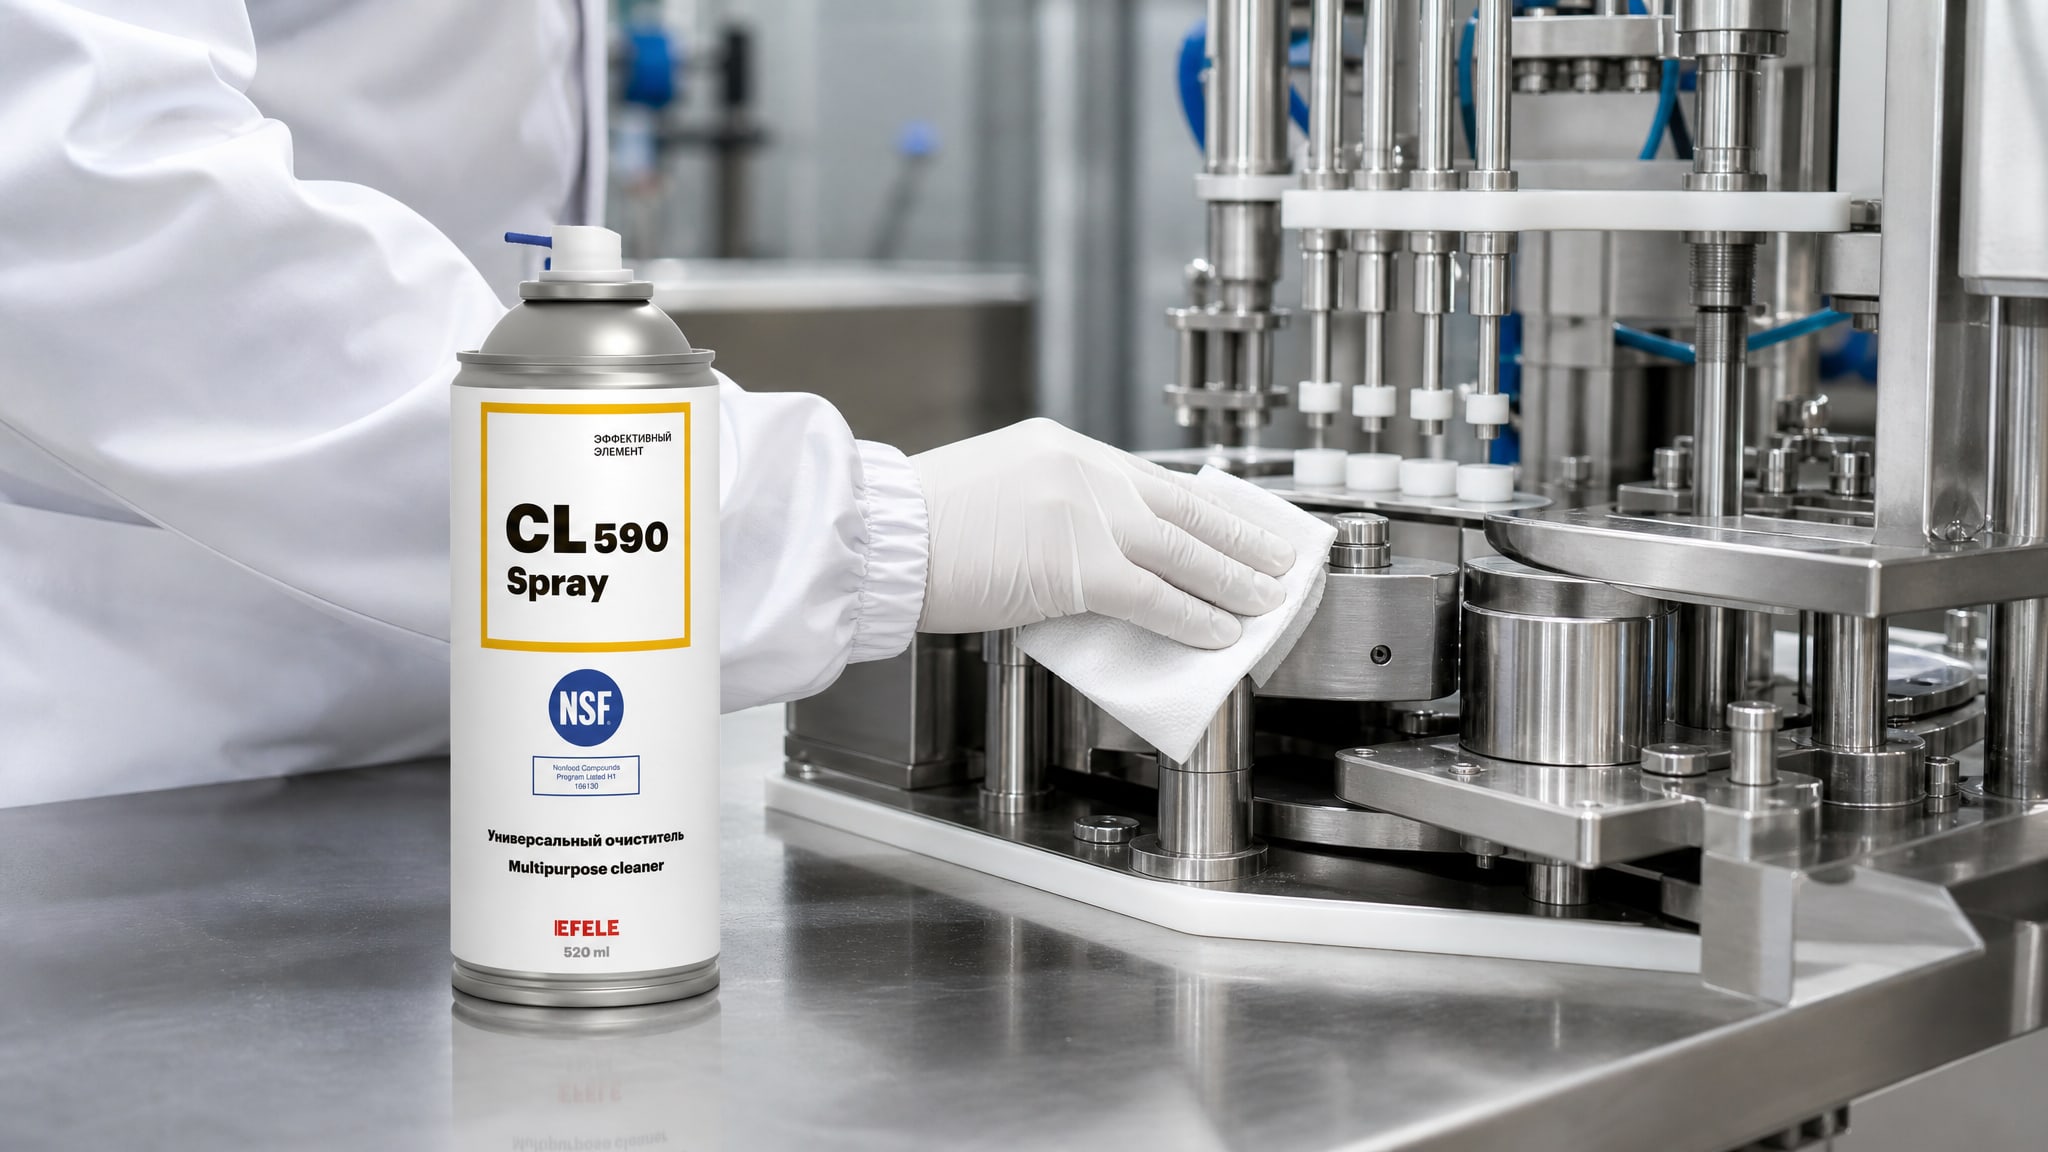
Для удаления остатков старой смазки и оксидов на критических узлах используйте специальный очиститель (например, EFELE CL-590 Spray), который деактивирует остатки загрязнений, не оставляя токсичных следов;
Подождите 5-10 минут;
Нанесите новую смазку тонким слоем на сухую поверхность;
Распределите смазку равномерно, повернув узел вручную несколько раз (если возможно);
Удалите видимые излишки чистой тканью (смазка должна быть тонкой пленкой, а не комком);
Дайте смазке впитаться в течение 30 минут перед запуском оборудования.
Этот порядок предотвращает эмульгирование смазки, улучшает ее адгезию и продлевает интервал до следующего смазывания.
Документирование в системе ХАССП
Карта смазок - это не просто список, это рабочий документ, который должен быть доступен на производстве и обновляться при любых изменениях в оборудовании или смазочных материалах.
Карта включает следующие сведения для каждого узла или группы узлов:
| Узел | Допуск NSF | Марка смазки | NLGI | Периодичность | Кол-во | Форма нанесения | Ответственное лицо |
|---|
| Подшипник подающего насоса | H1 | Пластичная смазка синтетическая | 2 | Раз в месяц | 10 г | Гидромасленка | Механик Иванов И.И. |
| Направляющие головки розлива | H1 | Пластичная смазка синтетическая | 2 | Раз в две недели | 5 г | Аппликатор | Механик Иванов И.И. |
| Редуктор скорости | H2 | Пластичная смазка литиевая | 3 | Раз в три месяца | 50 г | Густотерка | Слесарь Петров П.П. |
Дополнительно ведется журнал смазывания, где персонал отмечает дату, время, наименование узла, используемый материал, инициалы исполнителя и любые замечания (например, "обнаружен люфт в подшипнике" или "смазка вымывается быстрее обычного").
При проверке ХАССП инспектор просит предъявить карту смазок, сертификат NSF для каждого применяемого материала и журнал смазывания за последние 3-6 месяцев. Если документы на месте и смазки соответствуют допускам, это подтверждает контроль риска попадания смазки в продукт.
Часто задаваемые вопросы
Можно ли применять смазку NSF H2 вместо H1, если узел очень надежный и смазка туда не попадет?
Нет. ХАССП требует документировать выбор смазки на основе анализа риска, а не на предположении "обычно не попадает". Если анализ определил узел как критическую контрольную точку и возможен хоть малейший контакт с молоком, требуется H1. Выбор H2 в этом случае - это документированное несоответствие, которое выявляется при проверке.
Если я использую закрытую смазку (например, герметичный подшипник), нужна ли пищевой допуск?
Зависит от анализа ХАССП. Если конструктивно исключен контакт смазки с молоком и сальник герметичен, можно применять H2 или стандартную смазку без допуска. Но это решение должно быть приложено к карте смазок с пояснением анализа риска. При замене подшипника или износе сальника риск меняется - карту нужно пересмотреть.
Почему пищевая смазка дороже обычной?
Пищевая смазка (особенно H1) требует более дорогих базовых масел (синтетические вместо минеральных), специальных присадок для безопасности, тестирования в аккредитованных лабораториях и сертификации NSF. Все эти затраты закладываются в цену. Однако более высокая цена часто окупается за счет более длительного интервала до замены благодаря лучшей влагостойкости и адгезии.
Как часто нужно менять пищевую смазку на фасовочной машине?
При условии правильного подбора и правильного нанесения смазку меняют раз в 3-6 месяцев. Частота зависит от температуры работы узла, интенсивности мойки оборудования и нагрузки на узел. Если после месяца смазка выглядит сухой или окислившейся (потемнела), это признак того, что нужно либо чаще смазывать, либо выбрать другую смазку с лучшей влагостойкостью.
Что делать, если смазка вымыта после мойки оборудования горячей водой?
Это означает, что выбранная смазка имеет неправильную адгезию или неправильный загуститель. Попробуйте смазку с синтетическим базовым маслом и полиуретановым загустителем - она держится лучше. Если и это не поможет, свяжитесь с поставщиком и попросите рекомендацию более водостойкого варианта. Обычно в таких случаях требуется более частое смазывание либо изменение технологии нанесения (например, нанесение после полного высыхания узла).
Заключение
Выбор смазки для фасовочной машины на молочном производстве - это не просто закупка материала, а управление риском в системе ХАССП. Правильный подход начинается с анализа критических точек, определения требуемого пищевого допуска (H1, H2 или 3H), подбора смазки под условия эксплуатации (температура, влажность, нагрузка) и документирования в карте смазок. Каждый выбор подтверждается сертификатом NSF, техническим описанием и паспортом безопасности.
На практике это означает, что вы в следующий раз при закупке смазки просите у поставщика не только название продукта, но и полный пакет документов: сертификат NSF, TDS, SDS и подтверждение соответствия ТР ТС 030/2012. После выбора внесите смазку в карту смазок, обучите персонал правильному нанесению и ведите журнал смазывания. При проверке ХАССП это снимает риск и подтверждает ваш контроль над безопасностью продукта.