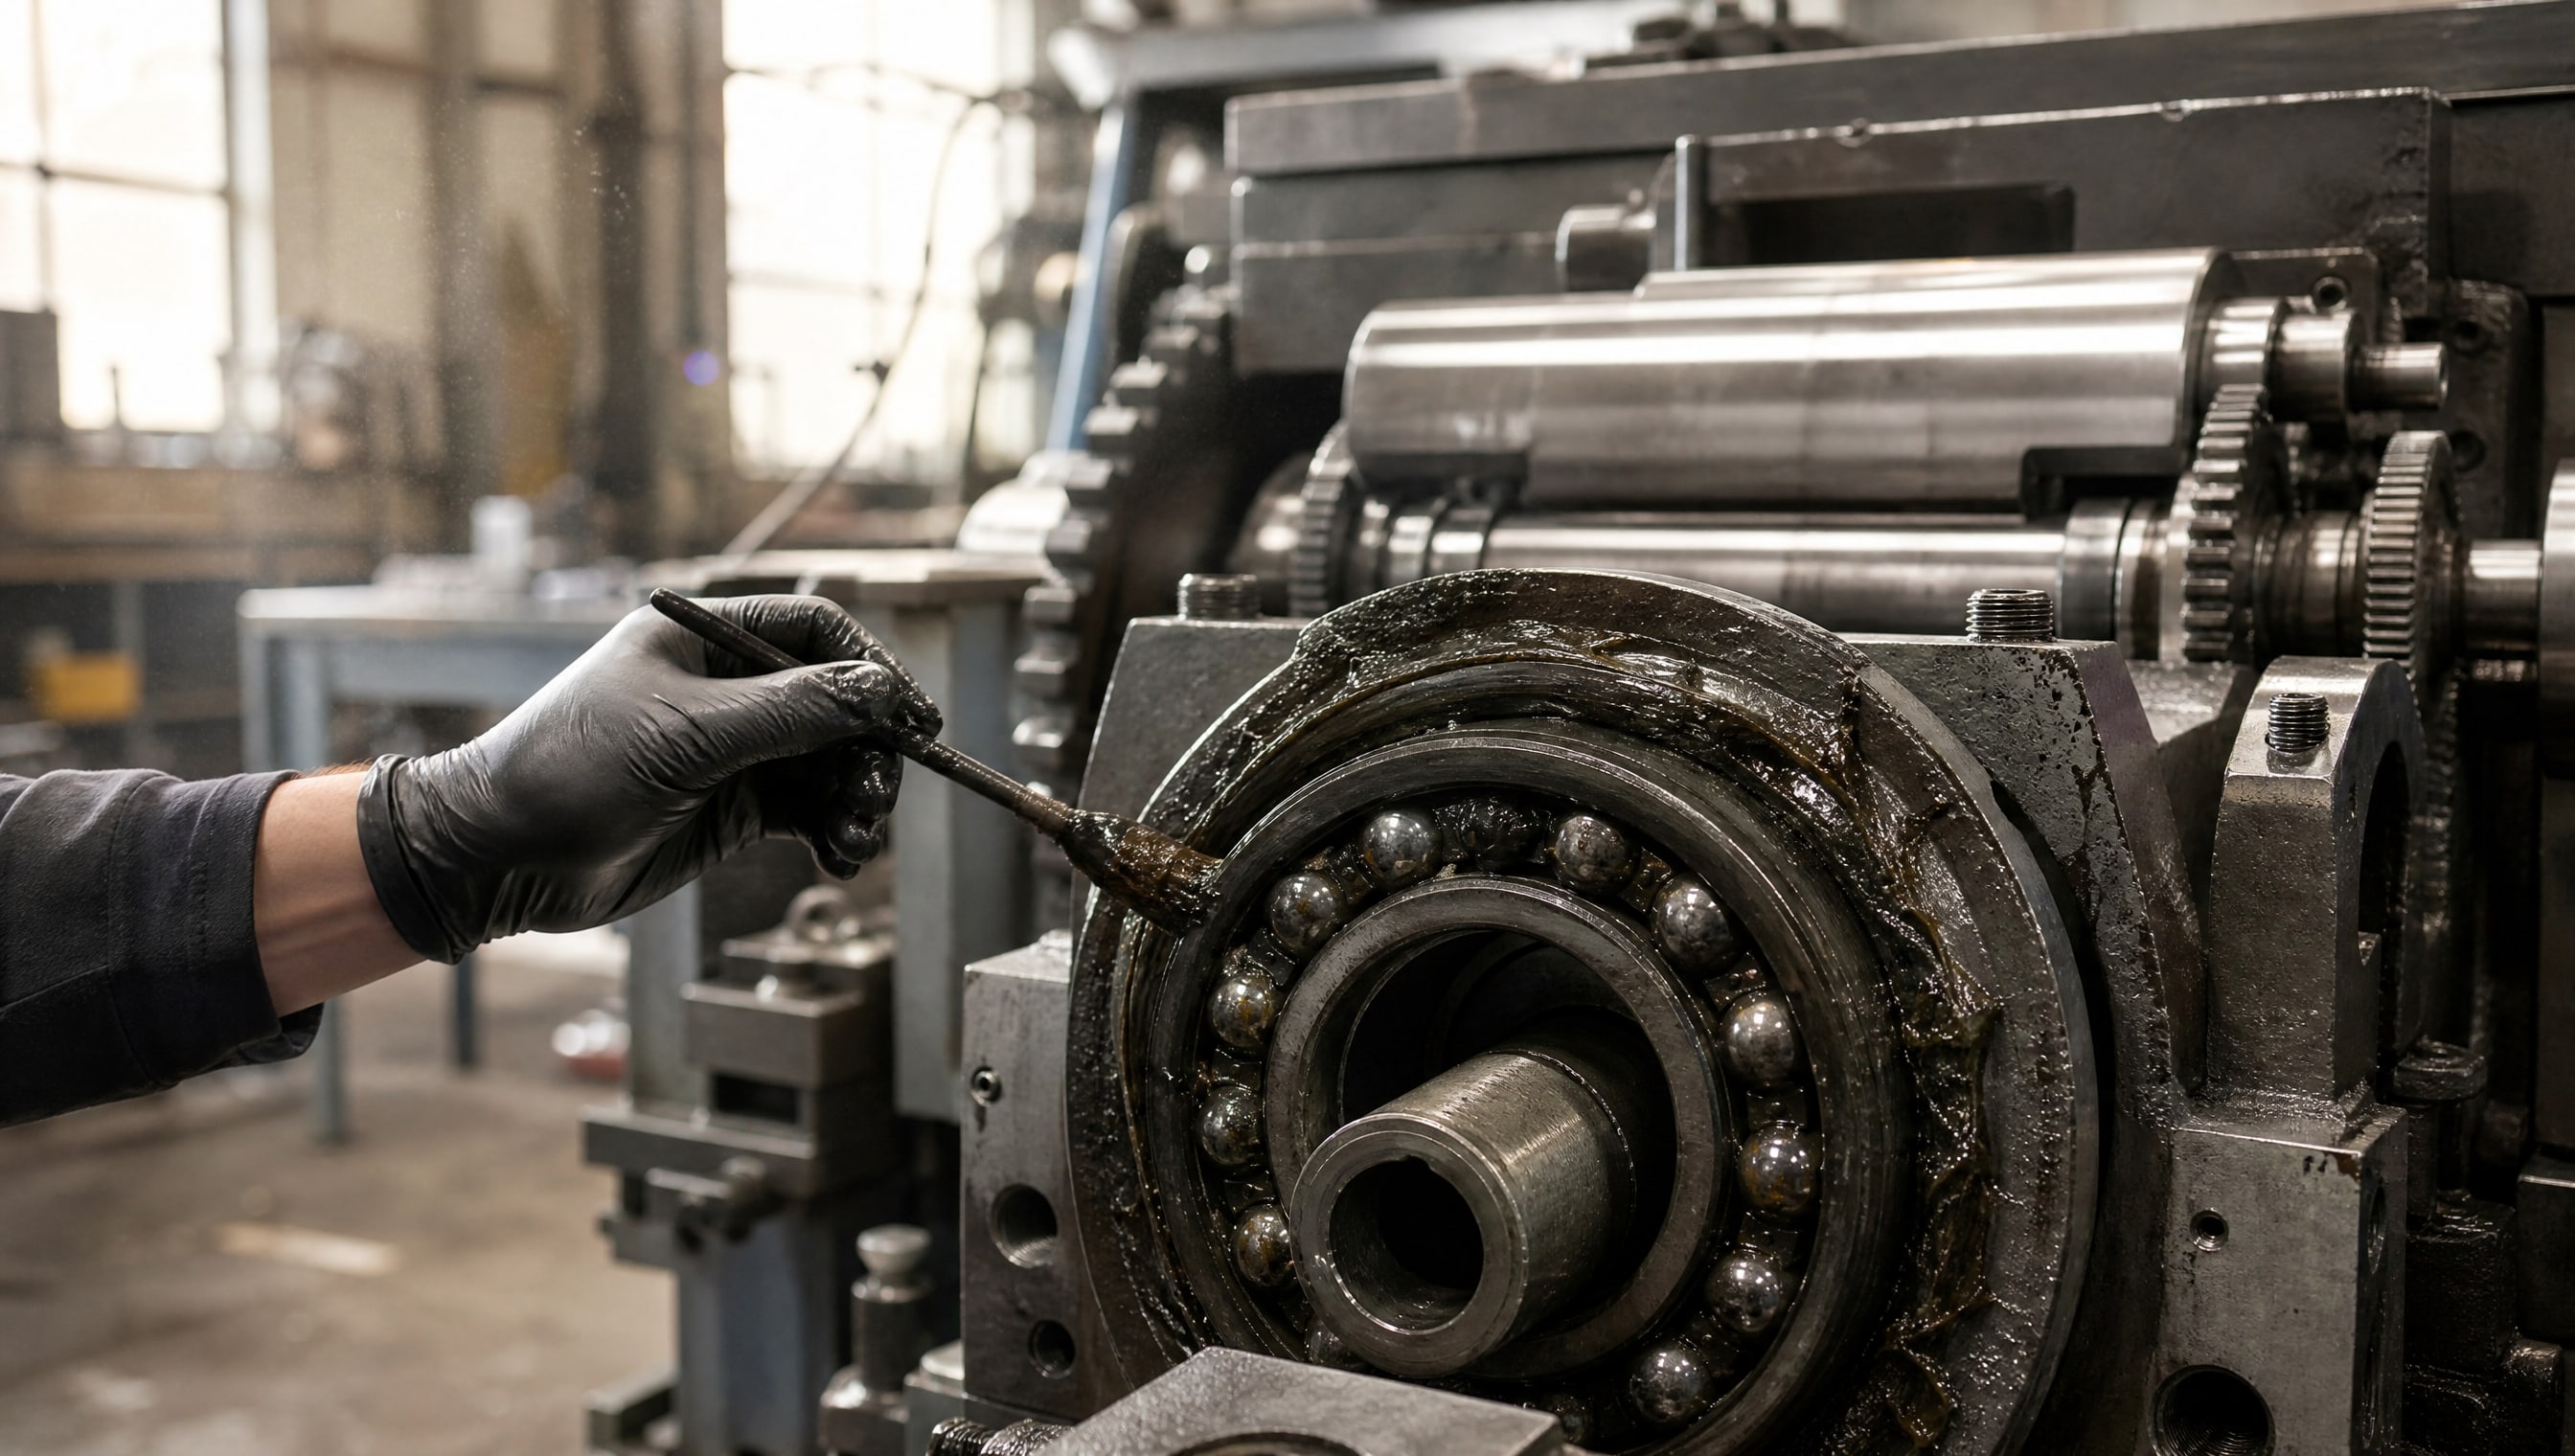
Подшипник - один из самых нагруженных элементов любого узла, от электродвигателя до производственного оборудования. Со временем заводская смазка окисляется и стареет, теряя свойства, и узел начинает работать с повышенным трением и шумом. Правильное пополнение смазки через тавотницу продлевает ресурс подшипника на годы, но делать это нужно по четким правилам: неправильный объем, грязь при закладке или агрессивный нагнет могут испортить все. Статья разбирает технику шаг за шагом - от подготовки и выбора количества смазки до критериев завершения и приработки. Инструкция адресована техническим специалистам и инженерам, которые обслуживают оборудование на месте и хотят избежать ошибок при самостоятельной заправке.
Почему правильное количество смазки критично
Подшипник - это не просто полость, которую нужно «забить» смазкой.
Внутри него вращаются тела качения (шарики или ролики), и смазка между ними играет роль буфера. Слишком мало смазки - в зазорах начинается сухое трение, детали быстро изнашиваются. Слишком много - смазка сопротивляется вращению, узел греется, вязкость деградирует еще быстрее, и несущая способность пленки падает.
Количество рассчитывается по режиму скорости. Для первичного заполнения ориентируйтесь на следующие нормы: при высоких оборотах (выше половины предельной частоты вращения подшипника) закладывают примерно 1/5 объема полости; при сверхвысоких оборотах - еще меньше, до 1/5; при средних скоростях -1/2–2/3 объема; при низких оборотах и вибронагрузках -3/4–4/5 объема. Общее правило: чем выше скорость, тем меньше смазки.
Если вы пополняете смазку (досмазка) через боковую плоскость подшипника, то не добавляйте более 40% свободного объема за один прием. Если смазка вводится через специальные отверстия в кольце самого подшипника, лимит еще ниже - не более 20%. Это предотвращает заклинивание и перегрев.
Подготовка подшипника и рабочего места
Перед тем как приступить к смазке, подготовьте зону вокруг тавотницы.
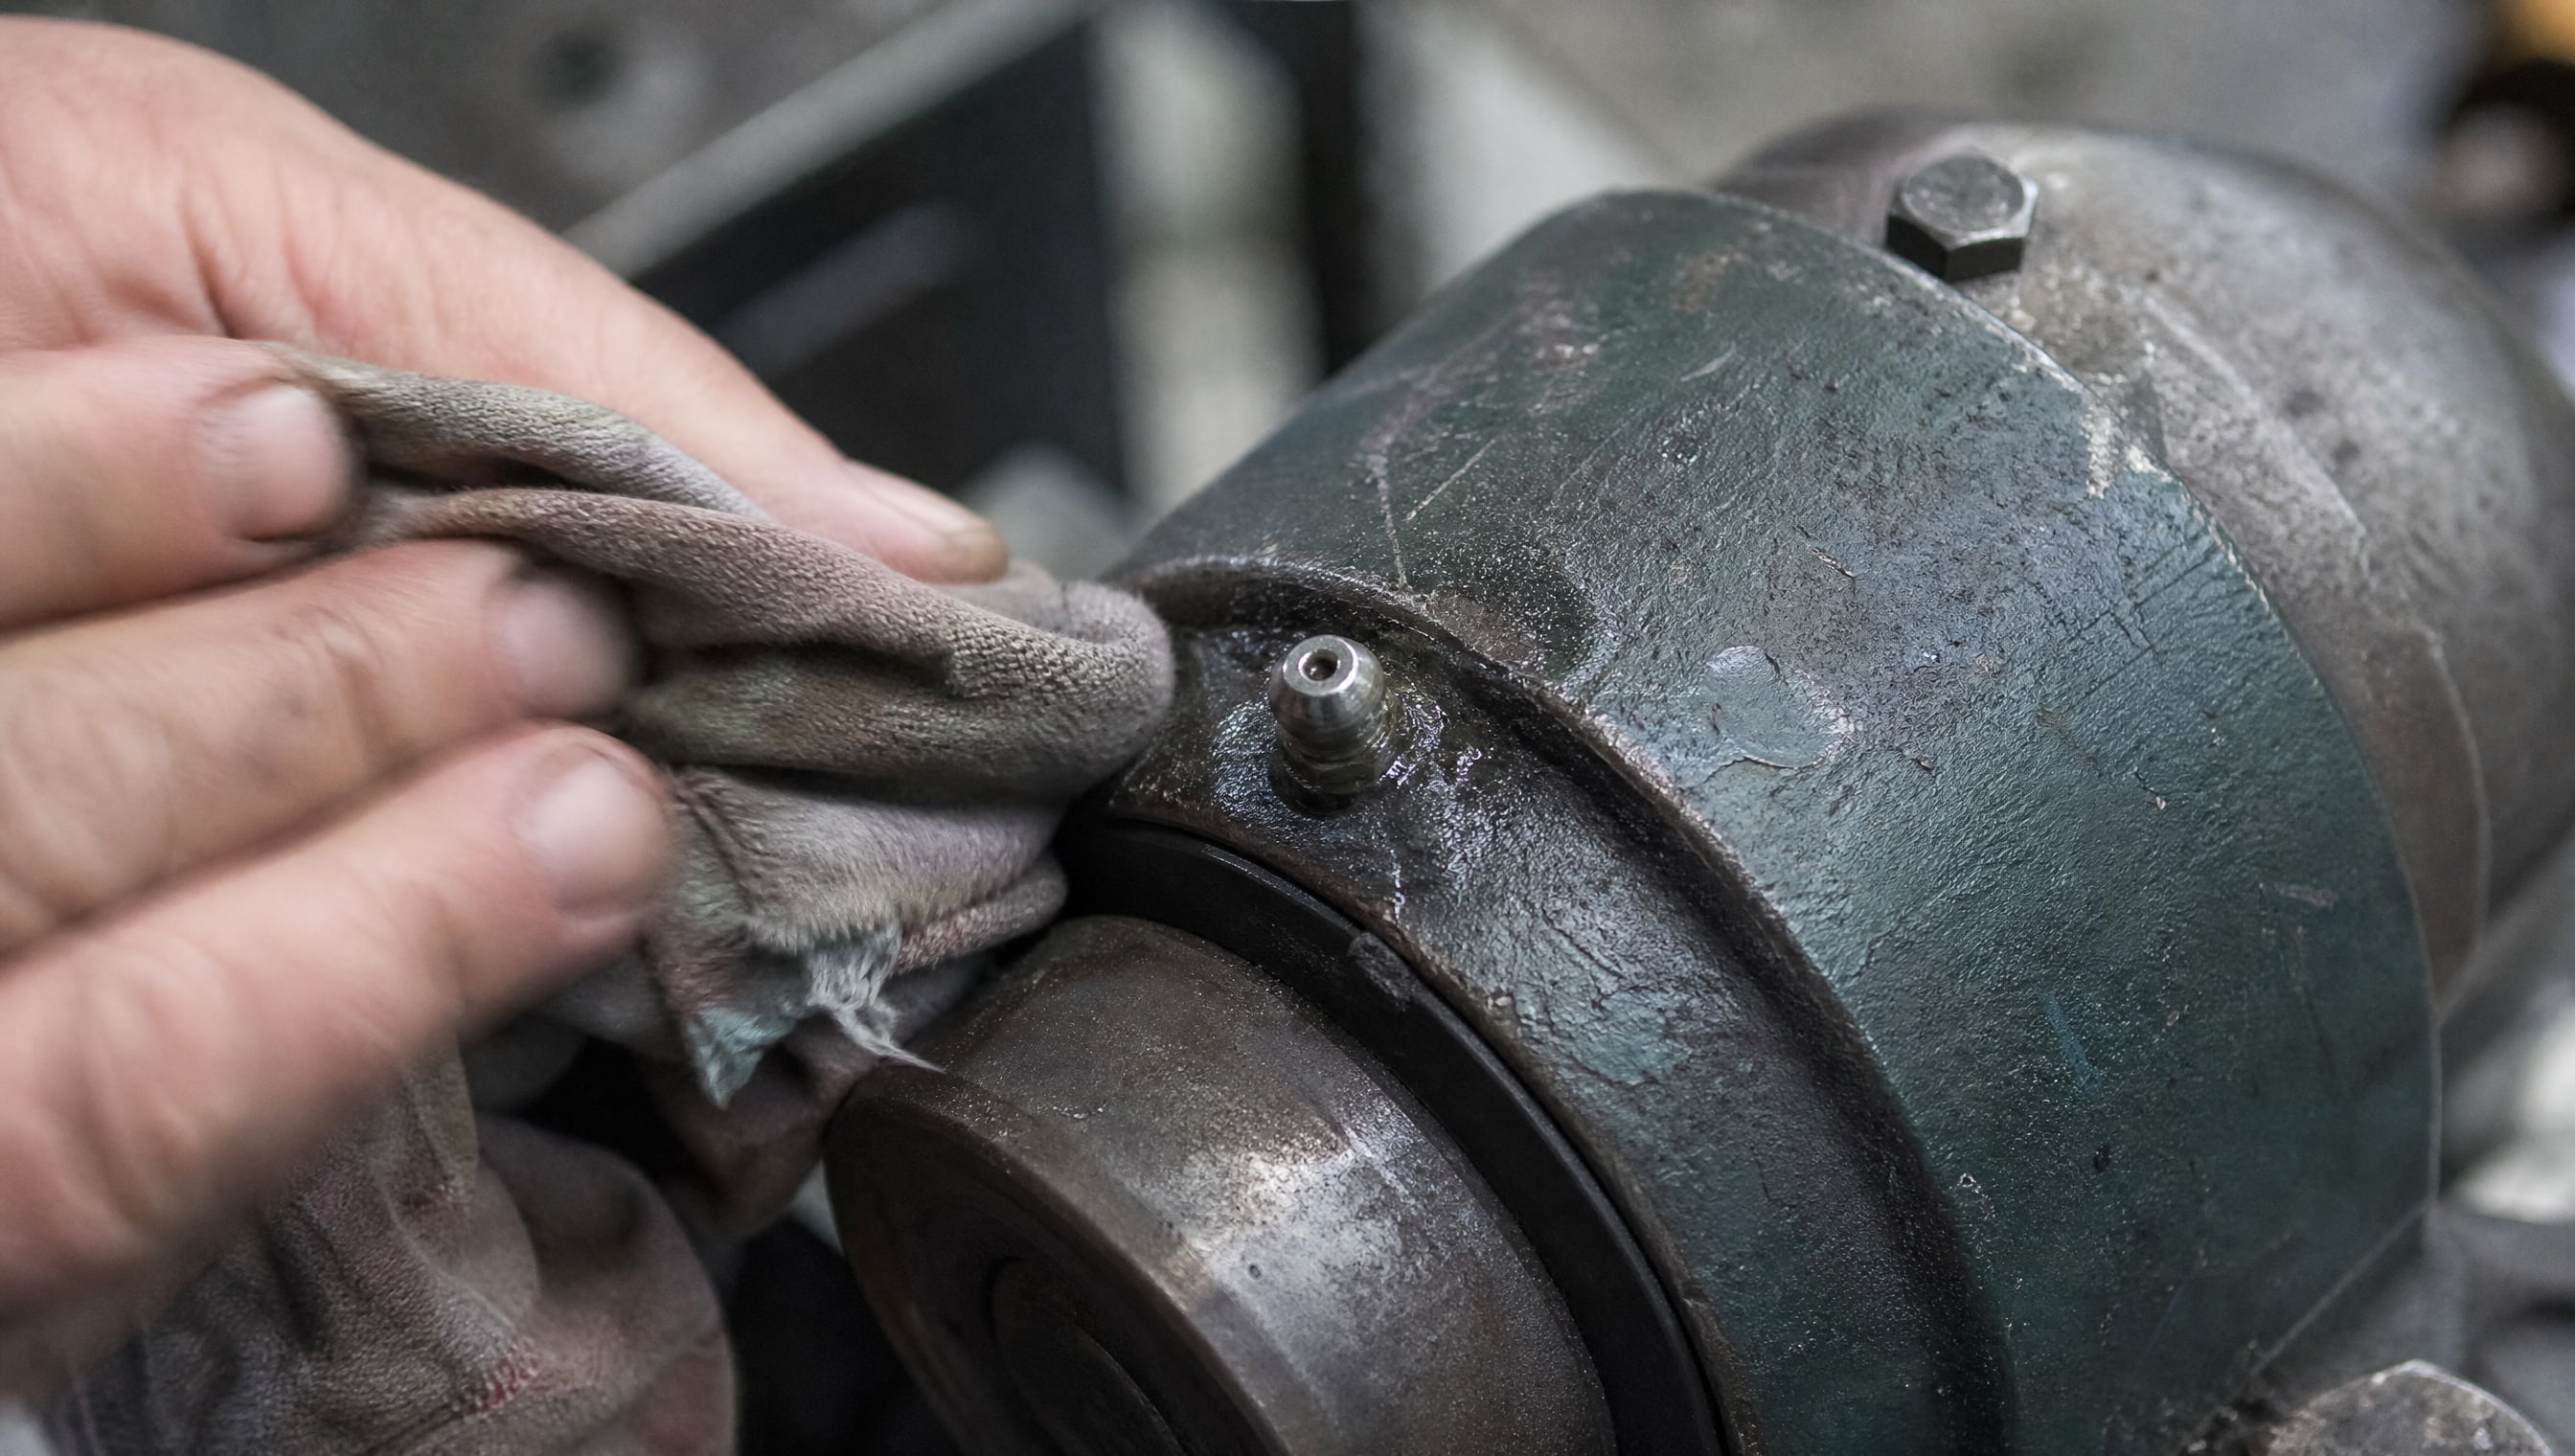
Грязь, попавшая внутрь узла, становится абразивом и ускоряет износ. Очистите масленку влажной тряпкой или щеткой, удалите пыль и старые засохшие остатки смазки. Если подшипник открытого типа (без защитных шайб), предварительно промойте его в чистом растворителе, чтобы избавиться от консервационной смазки и производственных загрязнений - это особенно важно для новых подшипников или узлов после длительного хранения.
Для закрытых подшипников (с металлическими шайбами или резиновыми пыльниками) сама подготовка не требует разборки: достаточно протереть внешнюю поверхность масленки. Однако следует знать, что если закрытый подшипник не оснащен заводской тавотницей, попытка вбить смазку «через шайбу» может привести к нарушению герметичности или разрушению защиты. В таких случаях проще и безопаснее заменить подшипник, чем доработать конструкцию.
Убедитесь, что узел неподвижен или зафиксирован так, чтобы он не проворачивался при нагнетании. Вибрация или сдвиг корпуса могут привести к смещению наконечника шприца и его поломке или срыву с масленки.
Выбор инструмента и наконечника
Для подачи смазки используют либо шприц (механический либо гидравлический), либо тубу (картридж со смазкой).
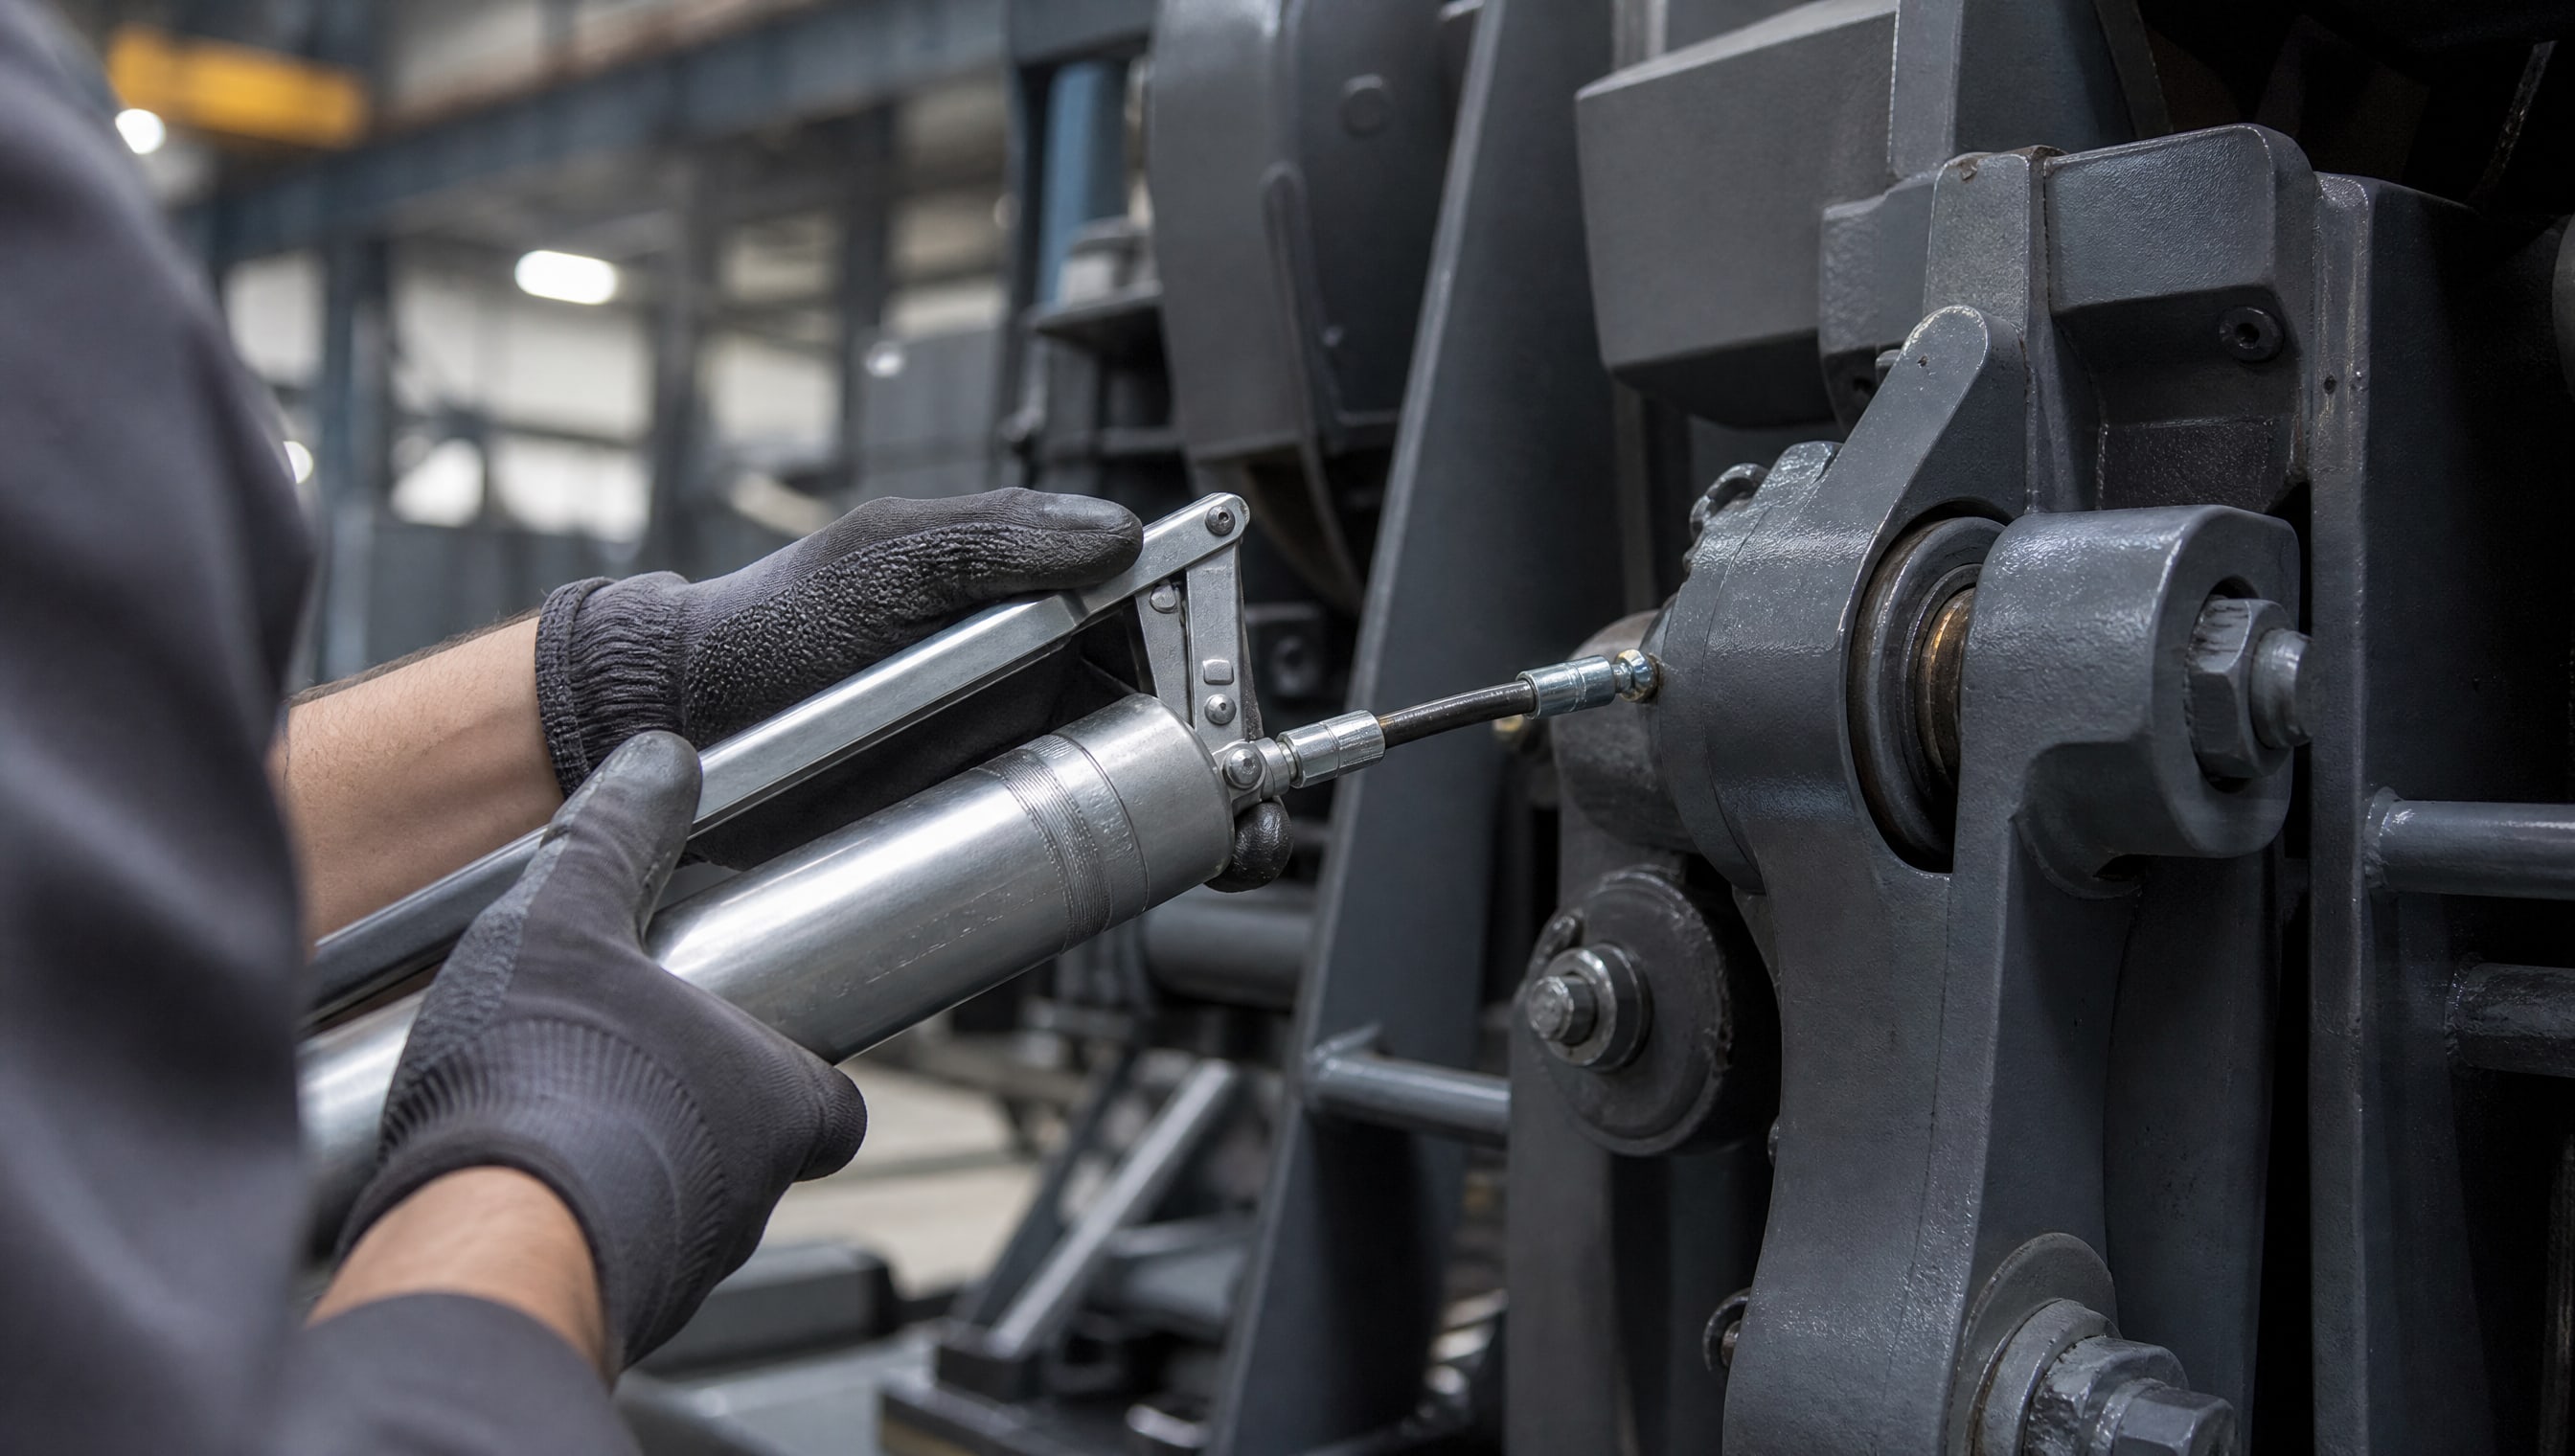
Оба варианта применимы, выбор зависит от количества работы и типа смазки.
Головка тавотницы (пресс-масленки) может иметь стандартный диаметр 10, 16 или 22 миллиметра. Наконечник шприца должен плотно подходить к этому диаметру, чтобы соединение было герметичным. Неплотное прилегание приводит к срыванию наконечника под давлением, потере смазки и загрязнению.
При выборе шприца обратите внимание на его тип. Механический шприц (с поршнем и ручкой) подходит для периодических работ и удобен в управлении давлением - вы видите, сколько усилия прилагаете. Гидравлический шприц дает более равномерный нагнет, но требует большего физического усилия и подходит, когда нужно добавить много смазки одновременно. Туба работает по принципу патрона - вставляется в пистолет-аппликатор, и смазка подается плавным нажатием на спусковой крючок.
Независимо от инструмента, наконечник должен быть чистым. Остатки старой смазки или грязь на наконечнике тоже попадут в подшипник, поэтому протрите его тряпкой перед каждым применением.
Техника нагнетания смазки: пошагово
1. Установите наконечник перпендикулярно. Поднесите наконечник шприца или тубы строго под прямым углом к головке масленки. Это обеспечивает максимальный контакт и герметичность соединения. Наклон или перекос приводит к протечкам и срывам наконечника.
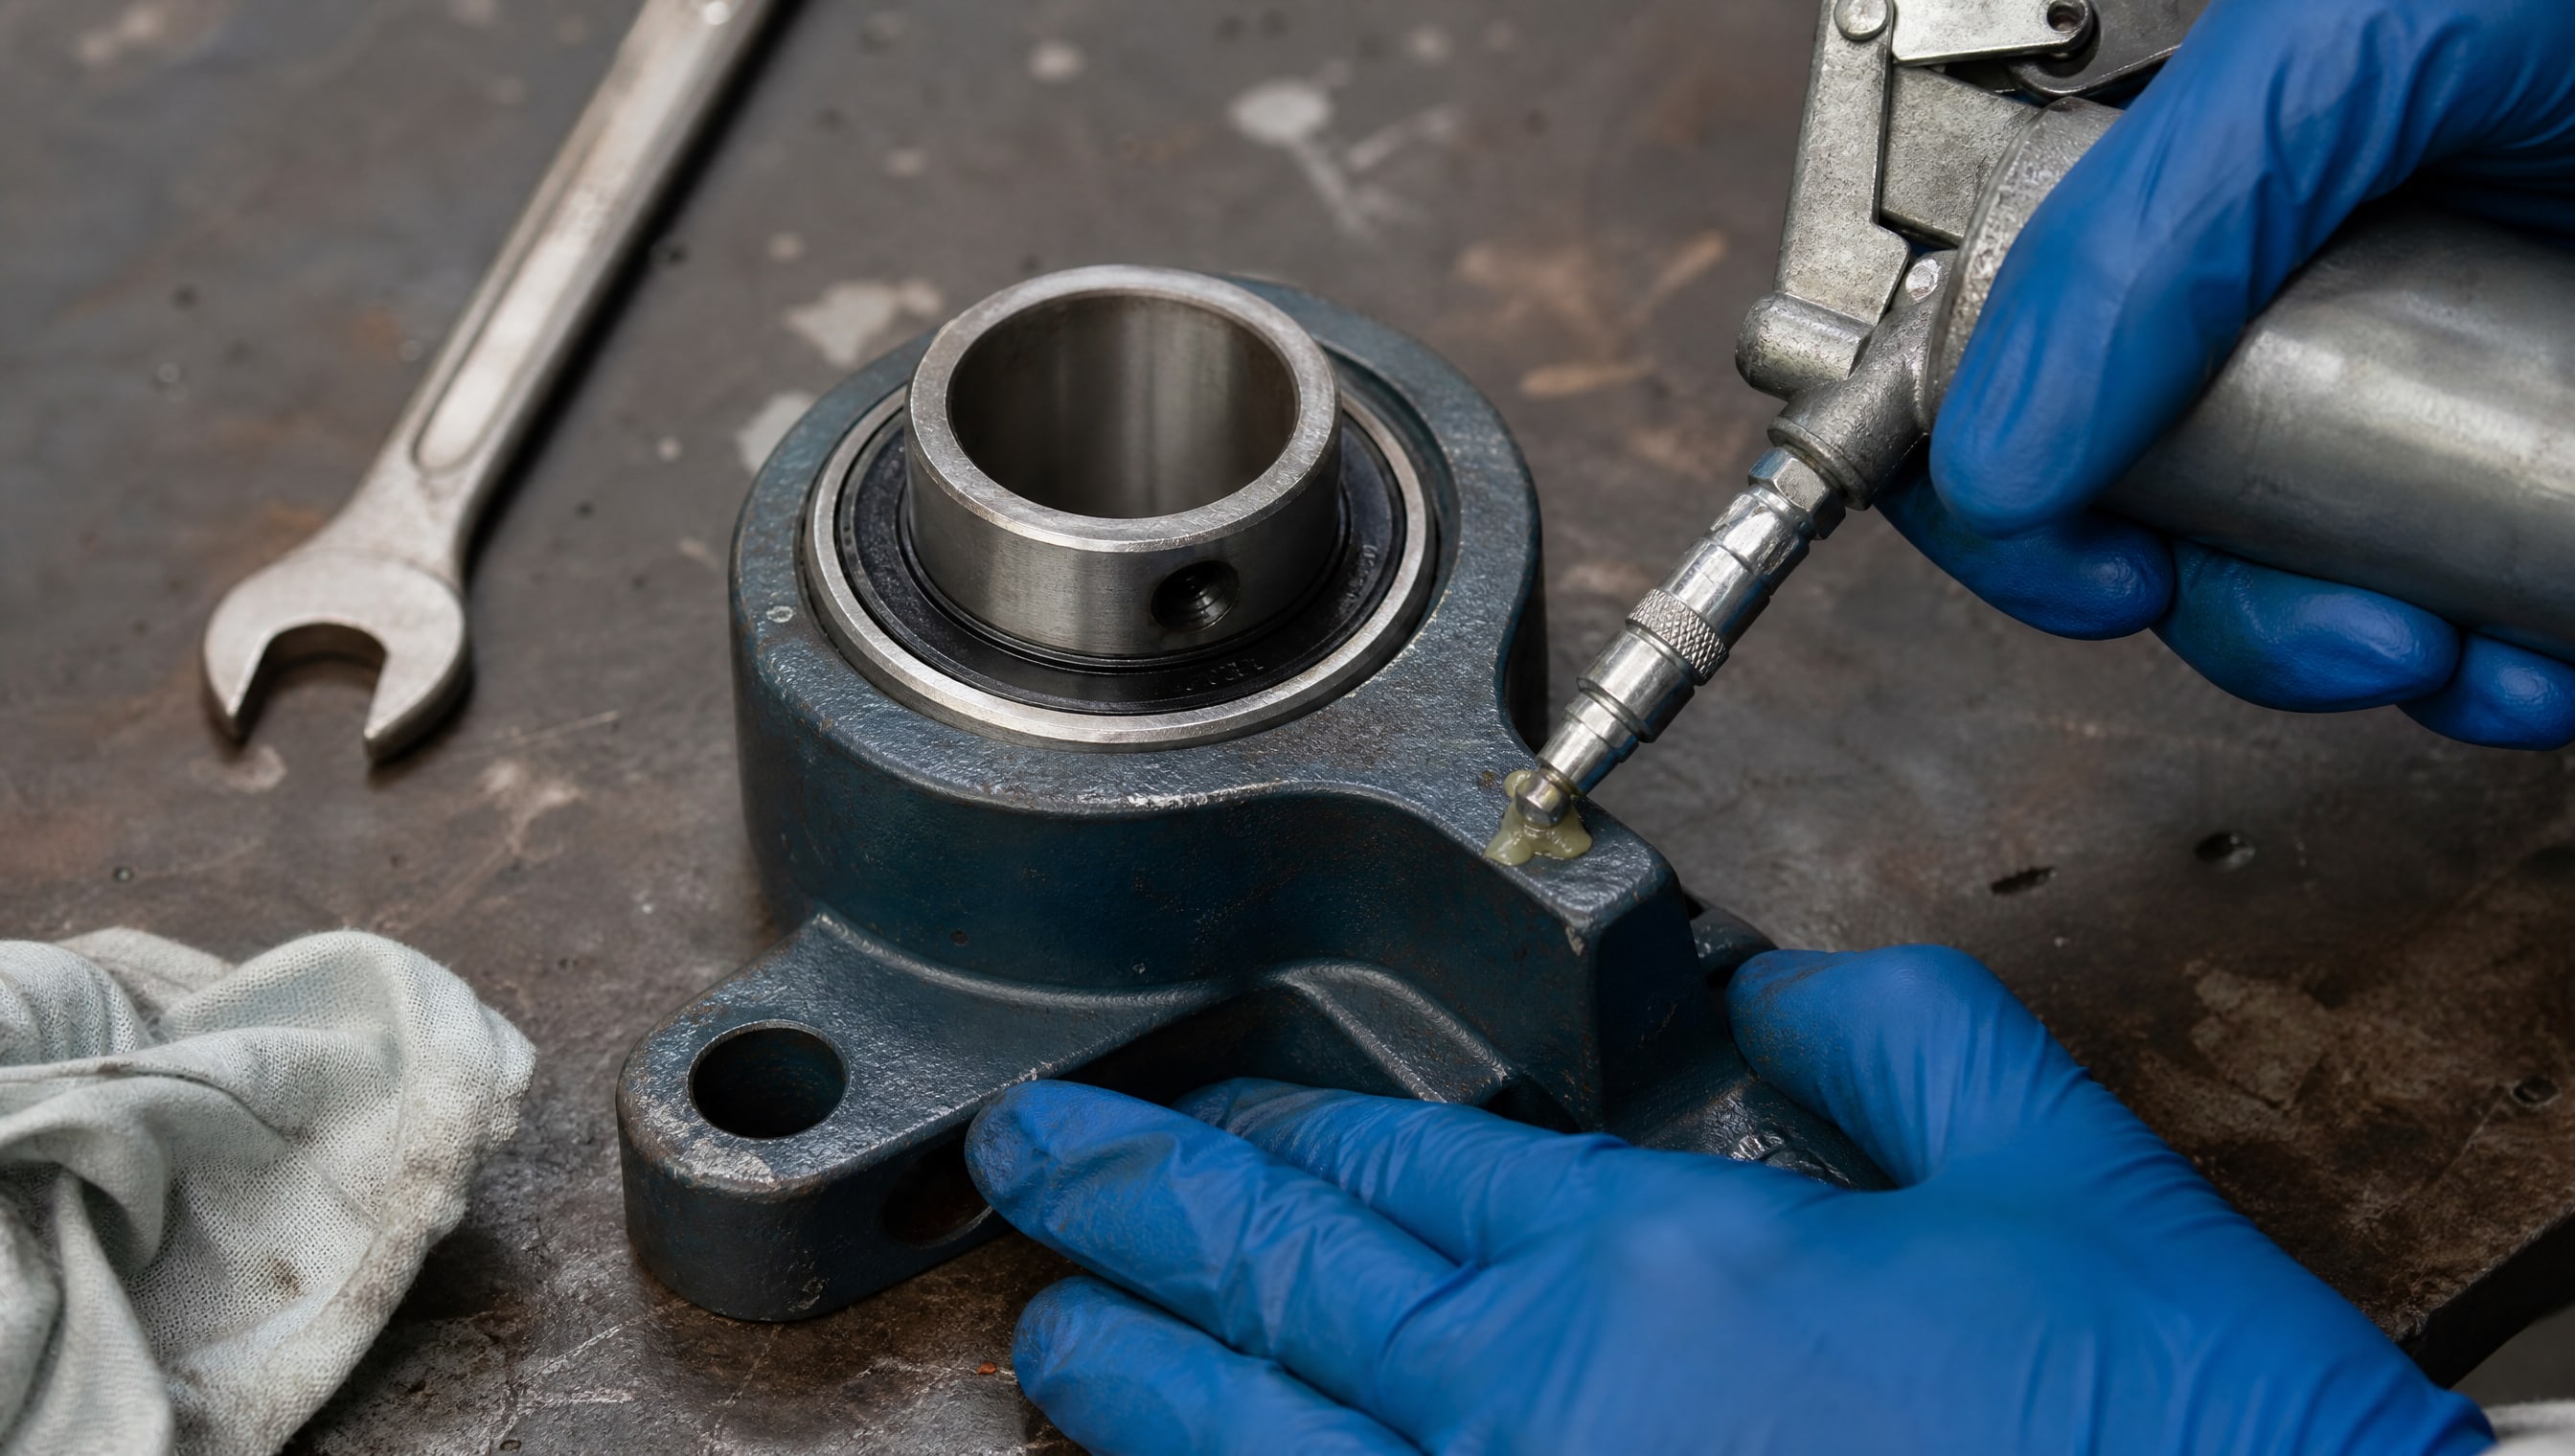
2. Прижмите наконечник плотно, но без избыточного давления. Наконечник должен сидеть плотно, но не нужно вкручивать его с силой - это может деформировать пластиковую часть инструмента. Легкое давление руки достаточно.
3. Подавайте смазку плавно. Это главный момент. Не качайте шприц резко и не нажимайте на спусковой крючок тубы рывками. Плавное, равномерное движение позволяет смазке войти без вспучивания и избыточного давления. Смазка должна течь, как вода из крана, а не брызгать.
4. Прекратите при появлении свежей смазки. Признак того, что подшипник получил достаточное количество смазки, - появление свежей (чистой, не потемневшей) смазки из уплотнений или в зазорах, видимых без разборки. Если смазка начинает выдавливаться, остановитесь. Не продолжайте добавлять «на всякий случай».
5. Удалите излишки. После нагнетания протрите внешнюю сторону масленки и узла сухой чистой тряпкой. Смазка, выдавленная наружу, должна быть удалена, чтобы не загрязняла окружающие детали и не привлекала пыль.
Особенности смазки закрытых подшипников
Закрытые подшипники - это узлы, в которых тела качения отделены от окружающей среды металлическими шайбами или резиновыми пыльниками.
Они обычно содержат заводскую смазку, которой должно хватить на много лет нормальной эксплуатации. Однако в некоторых конструкциях предусмотрена возможность обслуживания.
Если конструкция подшипника позволяет доступ к полости, например через отверстие в боковой шайбе или специальный канал, смазку можно добавить. Предварительно нагрейте подшипник до 70–80 градусов (это можно сделать на работающем узле или поместив в тепло). Теплый подшипник открывает микрозазоры в уплотнениях, и смазка легче проникнет внутрь. Затем, медленно вращая вал рукой, вводите небольшое количество свежей смазки через шприц с тонкой иглой в зазор между шайбой и внутренним кольцом.
Не пытайтесь форсировать процесс: закрытые подшипники рассчитаны на герметичность, и агрессивное нагнетание может повредить уплотнения. Если узел не имеет заводской тавотницы, лучше не переделывать конструкцию самостоятельно - риск нарушить герметичность выше, чем выигрыш от экономии на замене.
Приработка подшипника после смазки
Нанесение смазки - это не финал.
После того как вы добавили смазку, узлу нужно дать время на ее распределение внутри полости. Если включить подшипник сразу на рабочих оборотах, смазка не успеет равномерно покрыть все детали, и появятся локальные зоны сухого трения.
Приработка ведется в три этапа. Сначала поработайте узел на малых оборотах (четверть от номинальной) в течение нескольких минут. Затем повысьте скорость до половины номинальной и работайте еще пару минут. Наконец, постепенно поднимайте до полной рабочей скорости. За это время смазка распределится по подшипнику, обволокнет тела качения и будет вытеснена из центра в периферию благодаря центробежной силе. Узел может быть немного теплее, чем обычно - это нормально на первые 5–10 минут работы.
Если подшипник работает под вибронагрузками или низкими оборотами, приработка может быть дольше. Дайте ему спокойно поработать 15–30 минут перед включением в полный режим.
Интервалы обслуживания разных типов подшипников
Частота смазки зависит от типа подшипника и условий работы.
Это не универсальный график, а ориентир, который корректируется под вашу установку.
Закрытые подшипники обычно обслуживаются редко - примерно 1 раз в 1–2 года или при появлении шума и вибрации. Многие закрытые подшипники рассчитаны на пожизненную работу без пополнения и не требуют регулярного ухода.
Открытые шариковые подшипники в условиях среднего загрязнения смазывают каждые 3–6 месяцев или при видимом высыхании смазки на поверхности.
Конические роликовые подшипники, используемые в редукторах и приводах, требуют смазки примерно 1 раз в 6–12 месяцев в зависимости от нагрузки и температуры.
Игольчатые подшипники - самые «прожорливые» в смысле смазки; их рекомендуется смазывать каждые 1–3 месяца, особенно если они работают в условиях вибрации.
При высоких температурах (выше 80 °C) интервалы сокращаются, так как смазка быстрее стареет. При работе в запыленной среде смазка загрязняется и теряет свойства раньше, поэтому также требуется более частое обслуживание.
Совет инженера: выбор смазки для сложных условий
На производствах и в ремонтных мастерских часто встречаются подшипники, работающие в условиях, где обычная литиевая смазка быстро деградирует - высокие температуры, влажность, контакт с органическими растворителями или моющими средствами.
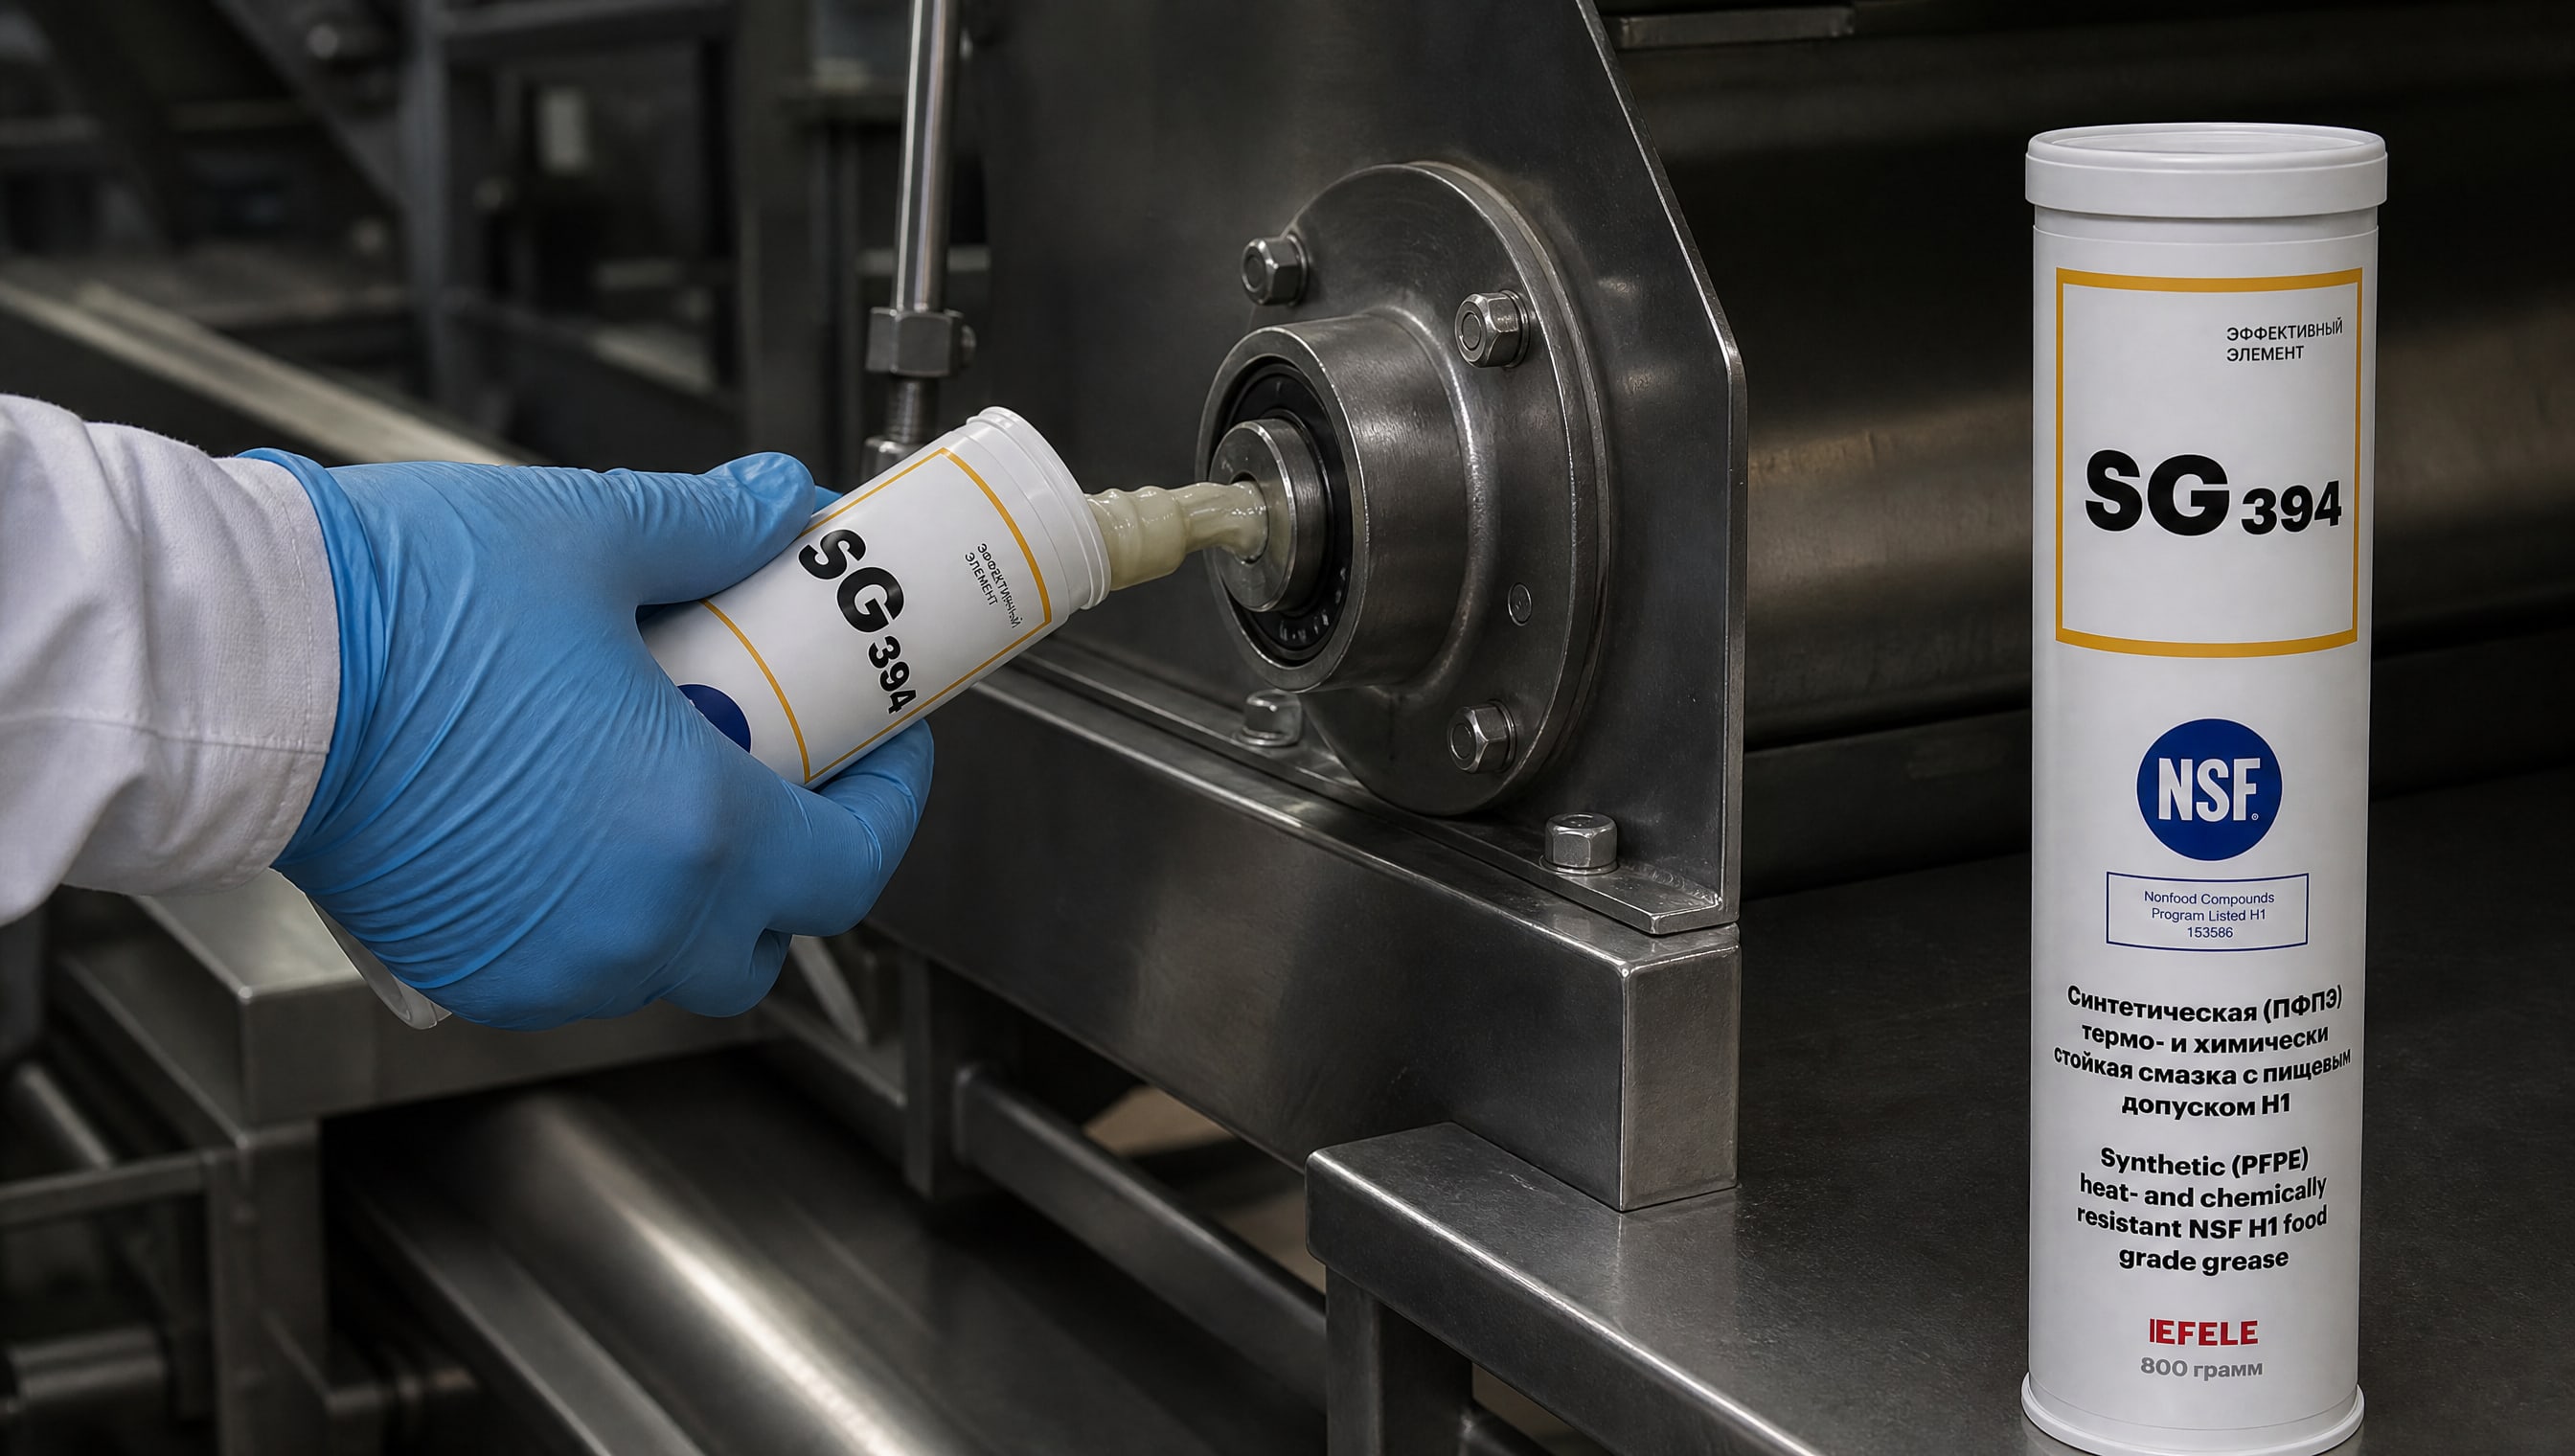
В таких случаях на смену универсальным составам приходят специализированные смазки. Например, термо- и химстойкие смазки вроде EFELE SG-394 сохраняют консистенцию и несущую способность в диапазоне от минус 40 до плюс 160 градусов Цельсия и выдерживают контакт с растворителями и щелочными средами - что особенно ценно для пищевого оборудования и промышленных узлов, подвергаемых санитарной обработке. Такие смазки дороже стандартных, но продлевают межсервисные интервалы и сокращают общую стоимость владения благодаря снижению простоев и замен.
Ошибки, которых нужно избежать
Переполнение подшипника.
Самая распространенная ошибка - нагнетать смазку «до упора» или пока не начнет обильно выдавливаться. Это неверно. Помните: излишняя смазка в полости вращается вместе с телами качения, создает сопротивление, и узел перегревается. Придерживайтесь норм по объему для вашей скорости.
Подача смазки рывками. Резкое нажатие на шприц или быстрое поворачивание рукоятки приводит к скачкам давления. Смазка может протечь мимо уплотнения или даже выдавить защитную шайбу. Работайте плавно.
Загрязнение смазки на входе. Грязный наконечник, пыль в воздухе, влажность на месте работы - все это попадает в узел вместе со смазкой. Всегда протирайте масленку и наконечник перед работой, работайте в чистом месте.
Игнорирование приработки. После смазки нельзя сразу давать полную нагрузку. Узел нужно отработать на низкой скорости. Иначе смазка не распределится, и появятся локальные перегревы.
Использование неподходящей по консистенции смазки. Смазка с классом NLGI, не соответствующим скоростному режиму, тоже вредна. Для высоких оборотов нужны текучие, низко-вязкие составы; для низких скоростей и тяжелых нагрузок - более плотные. Уточняйте рекомендации производителя оборудования.
Забывание про старую смазку. Перед первичным обслуживанием новых подшипников или узлов после длительного хранения, особенно открытых, нужна промывка. Консервационная смазка может конфликтовать с новой или содержать абразивные частицы.
Часто задаваемые вопросы
Как смазать закрытый подшипник без разборки?
Если подшипник оснащен заводской пресс-масленкой, процесс аналогичен открытому: подготовьте масленку, установите наконечник перпендикулярно, подавайте смазку плавно и прекратите при появлении свежей смазки. Если масленки нет, доступ к полости затруднен и риск повредить уплотнение высок. В этом случае проще заменить подшипник.
Как смазать выжимной подшипник автомобиля?
Выжимной подшипник находится на первичном валу коробки передач. Для доступа нужно открыть коробку или разобрать сцепление. Если конструкция позволяет, смазку подают через тавотницу (если она установлена) по общей схеме. Часто выжимные подшипники рассчитаны на пожизненную смазку и не требуют обслуживания; в этом случае замена целесообразнее.
Как смазать ступичный подшипник?
Ступичные подшипники, особенно в грузовиках, обслуживаются через пресс-масленки. Зафиксируйте ступицу, очистите масленку, подайте смазку плавно до появления свежей смазки из края ступицы. Если подшипник имеет защитные крышки, предварительно убедитесь, что смазка сможет пройти через них без избыточного давления.
Чем отличается смазка подшипников через тавотницу от других методов?
Тавотница - это встроенная пресс-масленка, через которую смазку нагнетают инструментом прямо в корпус узла, не разбирая его. Это быстро, но требует наличия масленки на оборудовании. Альтернатива - разборка и переформовка смазки вручную или погружение в смазку, но эти методы трудозатратнее.
Как часто смазывать подшипники на производстве?
Для открытых шариковых подшипников - каждые 3–6 месяцев; для конических роликовых -6–12 месяцев; для закрытых -1–2 года или при появлении шума. При высоких температурах и запыленности интервалы сокращаются. График уточняйте в технической документации оборудования.
Заключение
Смазка подшипника через тавотницу - это простая операция, но требующая соблюдения несколько правил: чистота, правильное количество, плавная подача и приработка. Ошибки здесь могут стоить дорого: перегрев, ускоренный износ, отказ узла в самый неудачный момент. Запомните главное - чем выше скорость подшипника, тем меньше смазки; переполнение так же вредно, как и недостаток. Перед нагнетанием очистите масленку, установите наконечник шприца перпендикулярно, подавайте смазку медленно и остановитесь при появлении свежей смазки из уплотнений. После этого дайте узлу поработать на низкой скорости для распределения смазки.
Следующий шаг - установить график обслуживания для каждого узла на вашем оборудовании, исходя из типа подшипника, скорости и условий работы, и придерживаться этого графика. Это предотвратит внезапные отказы и продлит ресурс оборудования на годы. При работе в экстремальных условиях (высокие температуры, влажность, контакт с агрессивными средами) выбирайте специализированные смазки, соответствующие этим условиям.