На линиях розлива напитков оборудование постоянно контактирует с влагой, мойкой, паром и кислотно-щелочными средами. Эта среда разрушает защитные слои металла в считанные часы, если смазка выбрана неправильно. Смазочные материалы с допуском NSF H1 решают эту задачу: они создают водостойкую антикоррозионную пленку и одновременно разрешены в зонах, где возможен случайный технически неизбежный контакт с напитком. В статье разберем, как такие смазки работают на практике, на какие стандарты смотреть и как правильно подбирать материал для конкретных узлов оборудования.
Статья полезна техническим специалистам, инженерам и закупщикам, которые ответственны за надежность и безопасность производства напитков.
Почему на линиях розлива коррозия развивается быстро
Производство напитков - один из самых агрессивных сценариев для оборудования.
Линии розлива работают в условиях постоянной влажности: брызги воды, пар от нагрева, конденсат на холодных деталях. После каждой смены или раз в несколько часов проводится мойка с использованием щелочных и кислотных растворов. Такие циклы вымывают обычную минеральную смазку, обнажая металл.
Без защитной пленки сталь и алюминий начинают окисляться в течение часов. Ржавчина появляется не только на видимых поверхностях, но и внутри подшипников, на цепях и в зазорах клапанов. Когда корродированная деталь сломается, остановится вся линия. Простой одного дня на производстве напитков обходится в десятки тысяч рублей.
Стандартная промышленная смазка здесь не работает. Нужен материал, который остается на поверхности даже после мойки, не вымывается водой и не разлагается в кислотно-щелочной среде.
Как NSF H1 смазки защищают металл от ржавчины
Смазки с допуском NSF H1 содержат специальные антикоррозионные присадки, которые образуют прочную тонкую пленку на поверхности металла.
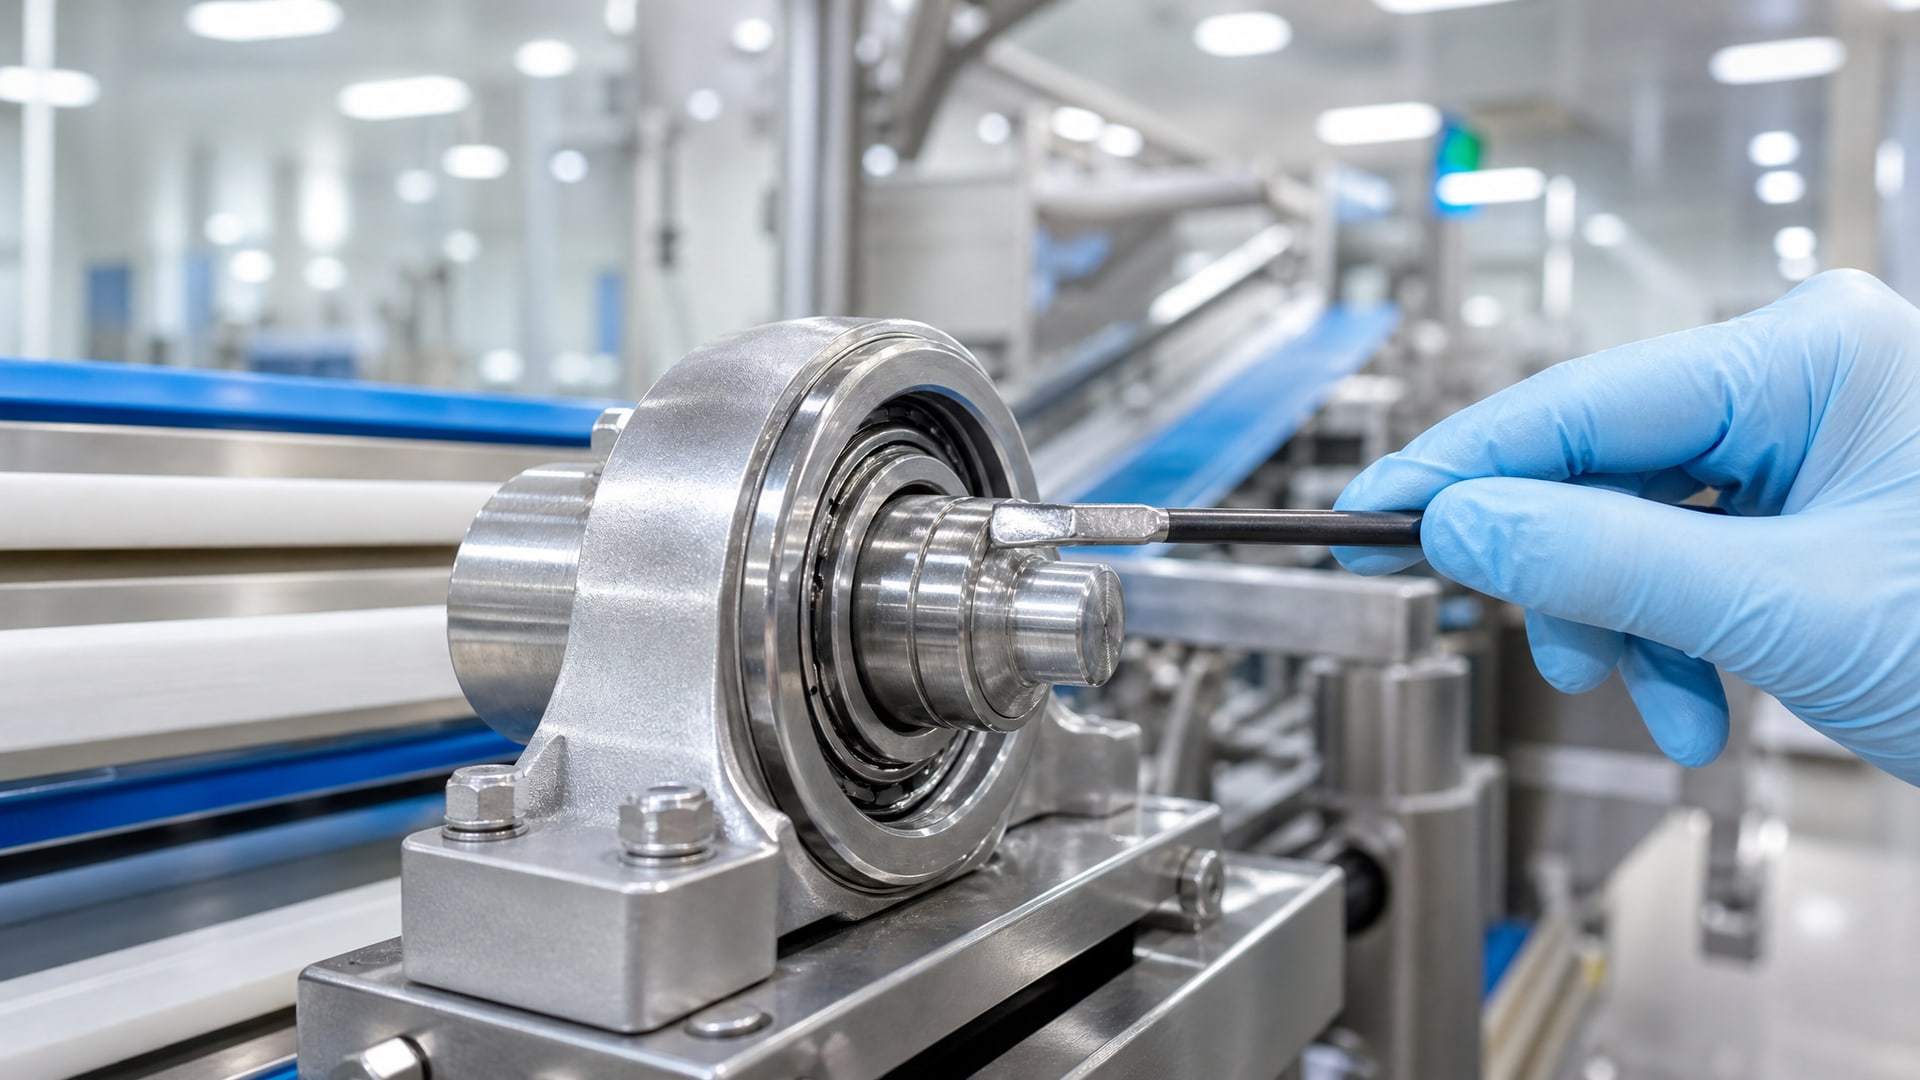
Эта пленка - не толстый слой, а молекулярная адгезионная оболочка, которая отталкивает воду и препятствует контакту кислорода с металлом. Именно такой контакт запускает окисление.
Ключевое отличие H1-материалов - их водостойкость. Обычная смазка вымывается при мойке под давлением. H1-смазки в источниках описываются как устойчивые к вымыванию водой, пару, щелочным растворам и кислотам. Это достигается подбором базового масла, загустителя и специальных модификаторов поверхности.
После мойки на оборудовании остается тонкий остаток H1-смазки. Этого достаточно, чтобы защитить металл от коррозии в течение нескольких часов, пока не будет нанесена новая порция. В материалах производителей упоминается, что некоторые H1-составы обеспечивают защиту внутренних элементов (например, внутри цепи) до 4 месяцев при условии регулярного повторного нанесения и отсутствия экстремальных влажностных скачков.
Для линий розлива это означает следующее: если закупщик выбирает материал с заявленной стойкостью к вымыванию и водостойкостью, то коррозионная защита сохранится между мойками. Если смазка вымывается полностью, то защиты нет, и ржавчина появляется в первые часы работы.
Какой класс NSF выбрать для разных участков линии розлива
Не все участки линии требуют H1.
Классификация NSF разделяет смазки по допуску контакта с пищей. На линии розлива есть зоны разного риска.
Зоны прямого контакта с напитком (редко на розливе) требуют допуска 3H - это прямой контакт без ограничений. На практике такие зоны на российских линиях розлива почти не встречаются.
Зоны случайного контакта - это узлы, где смазка может попасть в напиток брызгой, конденсатом или вибрационным переносом, но это не входит в штатный процесс. На линиях розлива к таким зонам относят: верхнюю часть конвейерных цепей, открытые подшипники вблизи емкостей, уплотнения и клапаны на выходе заливочной машины, направляющие подвижных частей над продуктом. Для этих зон применяют H1.
Зоны без риска контакта - редукторы, закрытые двигатели, гидросистемы, скрытые цепи транспортера под защитным экраном. Здесь можно использовать промышленные смазки без пищевого допуска, если зона герметична.
Ошибка закупщика часто в том, что они берут одну универсальную H1-смазку для всей линии. На практике нужно комбинировать: H1 для участков риска, специальный состав (пластичная смазка, масло с высокой вязкостью) для других узлов.
На практике многие предприятия останавливают выбор на универсальных H1-материалах, потому что это упрощает логистику и снижает риск ошибки при применении.
Стандарты и документы, на которые смотреть при закупке
При выборе H1-смазки для линии розлива нужно проверить не только сам допуск, но и несколько других параметров.
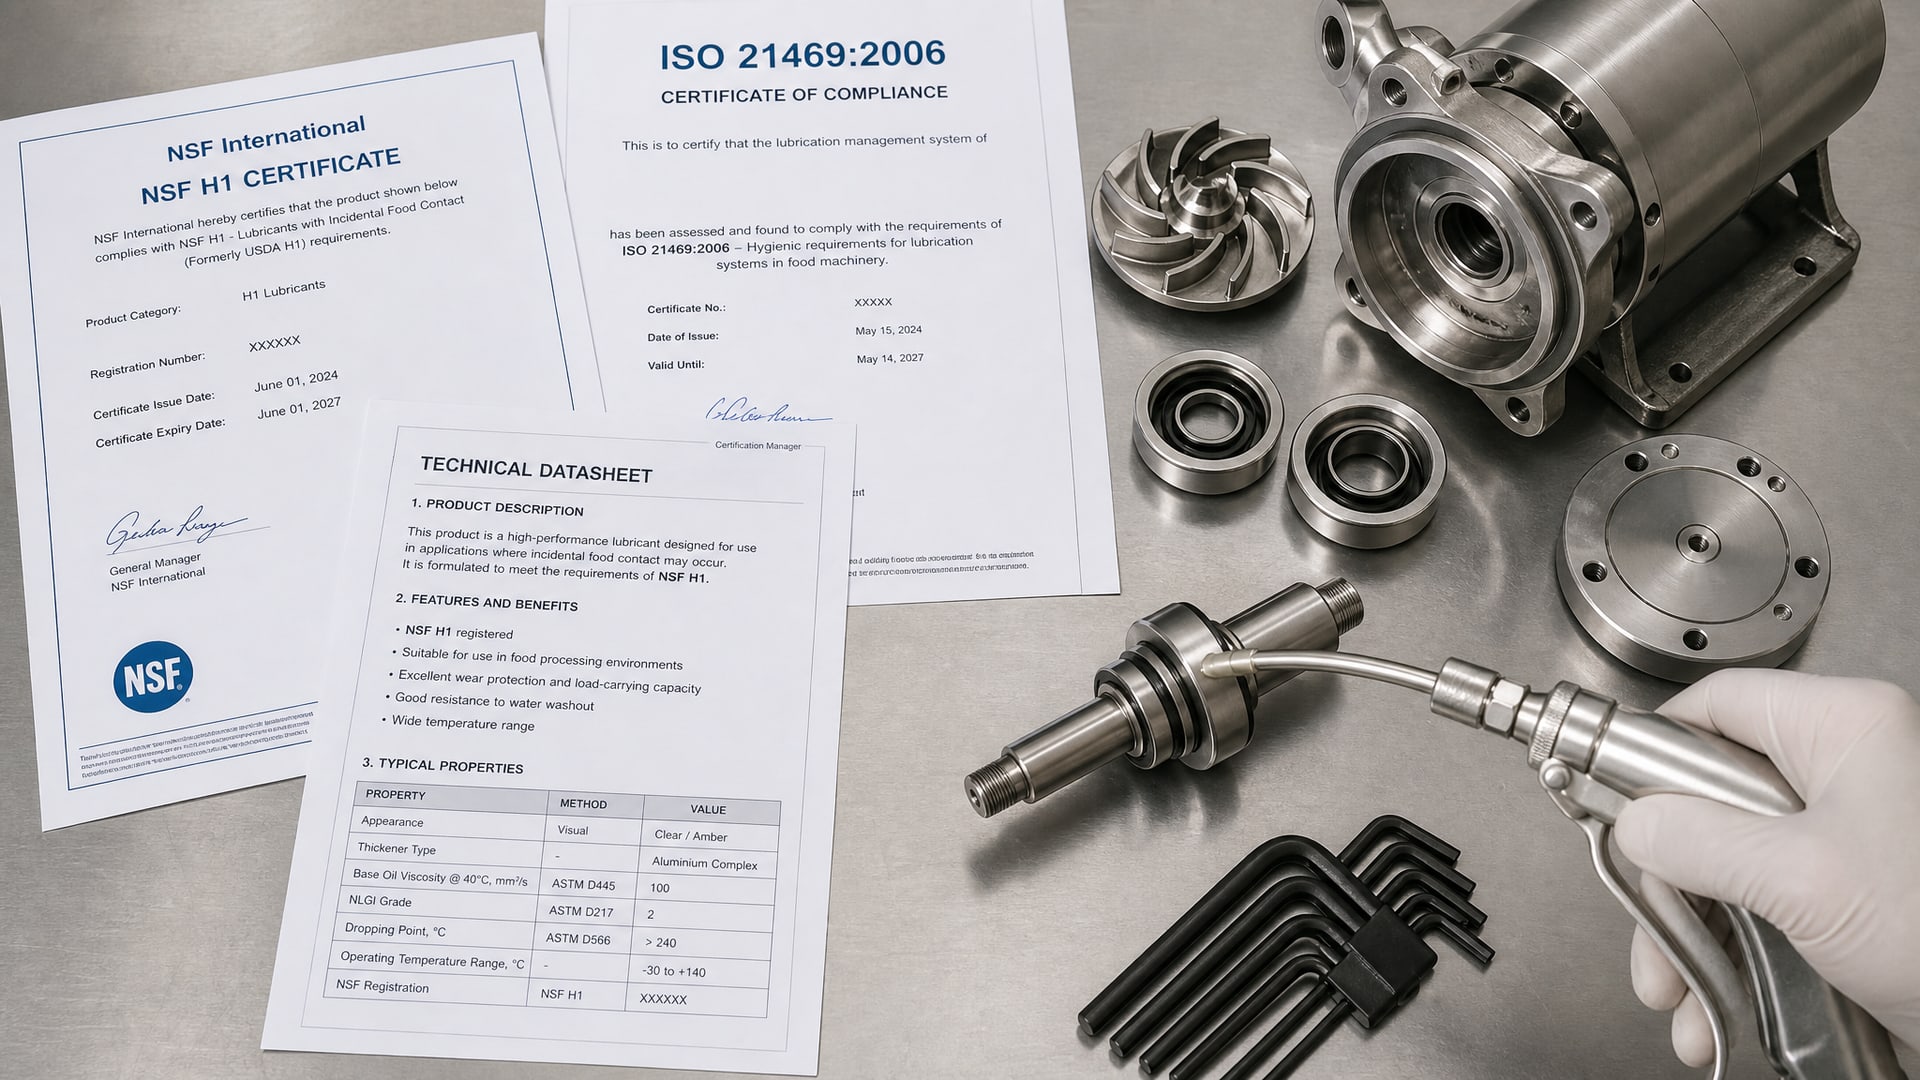
NSF H1 - основной требуемый стандарт. Это американский сертификат, признаваемый во всем мире. На этикетке или в техническом паспорте должно быть ясное указание «NSF H1» или эквивалентное обозначение.
ISO 21469:2006 - международный стандарт, который задает гигиенические требования к формулированию, производству, использованию и обращению со смазками для пищевой, косметической и фармацевтической отраслей. Если в документации указано соответствие ISO 21469, это означает, что производитель не только подобрал безопасный состав, но и соблюдал санитарные требования при изготовлении и упаковке смазки. Для аудитов гигиены это важно.
21 CFR 178.3570 - американское нормативное требование, которое указывает на то, что компоненты смазки прошли санитарно-гигиеническую проверку и разрешены в контакте с пищей.
В техническом паспорте (TDS) или паспорте безопасности (SDS) полезно смотреть на следующие параметры:
Температурный диапазон работы (обычно от -10…-20 °C до +60…+100 °C в зависимости от типа смазки);
Вязкость по ASTM D445 или кинематическая вязкость (для масел) в сСт;
Класс консистенции NLGI (для пластичных смазок, обычно NLGI 2 для стандартных применений);
Точка каплепадения (для пластичных смазок);
Стойкость к вымыванию (water washout) - измеряется в процентах потери смазки при стандартном испытании; для H1 на линиях розлива желательна стойкость не менее 80% (то есть потеря не более 20% смазки при мойке);
Антикоррозионные свойства - часто указываются как «защита от ржавчины и коррозии» или ссылка на испытание ASTM D4378 (защита от коррозии для пластичных смазок);
Совместимость с материалами уплотнений (EPDM, NBR, силикон, фтор и др.).
Если в паспорте написано только «H1» без деталей про водостойкость и коррозионную защиту, это красный флаг. Хорошо составленный паспорт безопасности содержит все эти данные.
Как правильно применять H1-смазку на линии розлива
Выбор материала - только половина задачи.
Вторая половина - правильное применение и регламент.
Дозировка. H1-смазку наносят тонкой пленкой, а не слоем в несколько миллиметров. Избыток смазки может вытечь, попасть в продукт, или наоборот, удержать влагу под пленкой и ускорить коррозию. Для цепей обычно достаточно одной-двух капель на звено. Для подшипников и клапанов - согласно техническому паспорту оборудования.
Повторное нанесение. После мойки смазка частично вымывается. Поэтому нужен регламент повторного нанесения: до мойки, после мойки (когда оборудование высохнет) или перед запуском смены. На интенсивных линиях это может быть несколько раз в день. Недостаточное повторное нанесение - главная ошибка, которая приводит к коррозии несмотря на выбор правильной смазки.
Совместимость с материалами. H1-смазки часто содержат полиолефины или специальные присадки, которые могут разбухать некоторые эластомеры. Перед применением нужно проверить совместимость с материалами всех уплотнений на участке. Рассчитывать только на слова «универсальная» нельзя - сверь данные с техпаспортом оборудования.
Чистота. Смазка должна храниться в закрытых емкостях и наноситься чистым инструментом (масленкой, кисточкой, масленкой-пробойником). Пыль и посторонние частицы под смазкой ускоряют коррозию через микроскопические поры.
Для участков с повышенной влажностью и риском вымывания - например, на верхних звеньях конвейерной цепи, где постоянно брызжет вода, - полезно использовать водостойкую многоцелевую смазку EFELE MG-292 с допуском NSF H1. Она обеспечивает надежную адгезию к металлу и сохраняет защиту даже при интенсивной мойке. Это снижает частоту повторного нанесения и экономит время обслуживания.
Мониторинг и диагностика коррозии на оборудовании
Даже при правильном выборе смазки нужно регулярно проверять состояние оборудования.
Коррозия часто начинается незаметно - в закрытых зазорах или под пленкой смазки.
Визуальный осмотр: раз в неделю проверяй открытые части цепей, подшипников и клапанов. Если видна рыжая пыль (оксиды железа) или тонкий налет ржавчины, это означает, что защита нарушена. Причина может быть в недостаточном нанесении, выборе неправильной смазки или в нарушении регламента мойки.
Проверка смазки на цепи: возьми звено цепи, протри его чистой тряпкой. Если под смазкой видна ржавчина, это означает, что влага проникла под пленку. Причины: неправильная дозировка, неподходящая вязкость, низкая адгезия к металлу или нарушение режима мойки.
Проверка консистентной смазки на подшипниках: если смазка вытекает, изменила цвет или пахнет кислым, значит, произошло окисление. Это может указывать на то, что материал не соответствует заявленной стойкости или условия работы превышают допуски.
Если проблемы возникают часто, помогает ведение лога обслуживания: дата нанесения, тип смазки, результат осмотра. Со временем видна закономерность, и становится ясна причина.
Часто задаваемые вопросы
Можно ли использовать одну смазку H1 для всего оборудования на линии розлива?
Теоретически можно, если выбрать универсальный состав. На практике разные узлы требуют разные характеристики: цепи нужна жидкая консистенция, уплотнения - плотная, клапаны - с высокой точкой каплепадения. Закупщики часто выбирают универсальный H1, чтобы упростить логистику, но это снижает эффективность защиты. Оптимально: 2–3 типа H1-смазок для основных групп узлов.
Почему смазка H1 стоит дороже обычной промышленной смазки?
H1-материалы требуют дополнительных испытаний, документирования и контроля качества для соответствия NSF и ISO 21469. Компоненты (базовые масла, загустители, присадки) проходят санитарно-гигиеническую проверку. Это увеличивает себестоимость на 20–40%. На практике это окупается снижением простоев и ремонтов из-за коррозии.
Как долго H1-смазка защищает оборудование после мойки?
Это зависит от режима мойки, температуры воды и типа смазки. В источниках упоминается защита до 4 месяцев для внутренних элементов (например, цепей в закрытых кожухах) при регулярном повторном нанесении. На открытых участках линий розлива с интенсивной мойкой защита работает от нескольких часов до суток, поэтому важен регулярный режим повторного нанесения - минимум один раз в смену.
Что делать, если после выбора H1-смазки коррозия все равно появляется?
Проверь четыре фактора: 1) достаточность дозировки (может быть, наносишь слишком мало); 2) регламент повторного нанесения (может, недостаточно частое); 3) совместимость с материалами уплотнений (может, смазка разбухает эластомеры и влага проникает); 4) режим мойки (может быть, температура воды или концентрация щелочи превышают допуски смазки). Чаще всего проблема в пункте 2 - просто недостаточное повторное нанесение после мойки.
Нужно ли искать смазку с допуском ISO 21469 в дополнение к NSF H1?
Для базовой безопасности достаточно NSF H1. ISO 21469 - дополнительный сертификат, который подтверждает соответствие гигиеническим требованиям к производству и обращению со смазкой. Он полезен, если на предприятии проводятся внешние аудиты или если требования к гигиене особенно строгие. Если в спецификации написано требование ISO 21469, то ищи смазку с обоими допусками.
Заключение
Смазки с допуском NSF H1 на линиях розлива напитков работают по одному принципу: создают водостойкую антикоррозионную пленку, которая сохраняется после мойки щелочами, кислотами и горячей водой. Это не просто безопасность пищевого контакта - это практическая защита оборудования в самой агрессивной среде промышленности.
Выбирая смазку для линии розлива, смотри не только на допуск H1, но и на стойкость к вымыванию, температурный диапазон, совместимость с материалами и антикоррозионные свойства в техническом паспорте. Назначь ответственного за регламент повторного нанесения и визуальный контроль состояния оборудования. Если коррозия появляется, проверь прежде всего дозировку и частоту нанесения - это решает задачу в 80% случаев.
Начни с аудита: выбери 2–3 критических участка (верхняя часть цепи, уплотнения клапанов, направляющие), установи там требуемый тип H1-смазки, пропиши регламент мойки и нанесения, и через месяц проверь результат. Если коррозия снизилась, расширяй на всю линию. Так ты избежишь дорогостоящих ошибок и найдешь оптимальный материал для своего оборудования.