Аудит пищевого производства проверяет не только рецептуру и санитарию - он анализирует все источники опасности, включая смазочные материалы. HACCP (система анализа опасностей и критических контрольных точек) требует управлять рисками химического загрязнения продукта, и здесь выбор смазок NSF H1 становится ключевым инструментом снижения этого риска. H1-смазки рассчитаны на сценарий случайного, технически неизбежного контакта с пищей - именно такой контакт происходит на конвейерах, в подшипниках над линиями и в упаковочном оборудовании. Если смазка отвечает допуску NSF H1, она содержит только разрешенные компоненты и при попадании в продукт в пределах 10 ppm (0,001% по массе) не создает риска для здоровья потребителя. Статья расскажет, как правильный выбор H1-смазок помогает закупщикам и инженерам пройти аудит без замечаний и избежать дорогостоящих переделок.
Что HACCP требует от смазочных материалов
HACCP - это система, которая начинается с анализа опасностей на каждом этапе производства.
При работе с оборудованием опасностью выступает попадание смазочного материала в продукт. Это не выдуманный сценарий: утечки из подшипников, брызги с конвейеров, остатки смазки после обслуживания - все это реальные точки контакта. HACCP требует не устранить такой контакт полностью (часто это технически невозможно), а управлять им через меры контроля.
Смазка NSF H1 - это мера контроля химической опасности. Она разрешена именно потому, что при попадании в продукт в допустимых количествах (до 10 ppm) не причиняет вреда. Если производство использует обычную промышленную смазку без допуска NSF, то HACCP-анализ показывает неуправляемый риск - аудитор зафиксирует это как серьезное несоответствие. Напротив, когда на критичных узлах применена H1-смазка и факт ее применения подтвержден документально, риск снижается до приемлемого уровня, а система контроля выглядит убедительной.
Аудитор на пищевом производстве при проверке смазок сосредоточится на трех моментах: во-первых, присутствует ли действительный допуск NSF H1 и зарегистрирована ли смазка в NSF White Book; во-вторых, применена ли смазка в правильной зоне (там, где контакт возможен); в-третьих, была ли проведена очистка и промывка узлов при переходе с обычной смазки.
Зоны риска и правильный выбор H1 по типу оборудования
Не все оборудование на пищевом производстве требует H1.
Ошибка закупщиков - покупать дорогую пищевую смазку везде подряд. Напротив, H1 нужна только там, где возможен даже случайный контакт продукта со смазкой.
Критичные точки, где H1 обязательна или настоятельно рекомендуется
Конвейеры и цепные передачи над линией - брызги и подтеки со звездочек попадают прямо на продукт; здесь H1 не опция, а необходимость.
Подшипники насосов и мешалок - особенно если узел расположен над открытой емкостью с продуктом.
Упаковочное оборудование - прижимные валики, режущие и заполняющие узлы находятся в непосредственной близости к продукту и упаковке.
Редукторы и коробки передач над дозаторами - любая утечка масла будет видна.
Направляющие и валики над продуктом - смазка из линейных подшипников может капать.
Некритичные точки, где можно применить H2 или обычную промышленную смазку
Редукторы и электромоторы в подвалах и машинном отделении вне производственного цеха.
Подшипники насосов водоснабжения, кровельных вентиляторов, технологического воздуха.
Направляющие конвейеров, расположенные под полом или в защищенных кожухах.
Правильный выбор начинается с составления уровня риска для каждого узла. Если контакт смазки с продуктом критический (очень вероятен или уже произошел), нужна H1. Если контакт исключен конструкцией (герметичный кожух, отдельное помещение), можно рассмотреть H2 или обычную смазку. Такая дифференциация снижает затраты и упрощает управление запасами, но при этом полностью документируется - это первый вопрос аудитора.
Состав, допуски и проверяемые параметры NSF H1
На аудите аудитор будет смотреть на документацию.
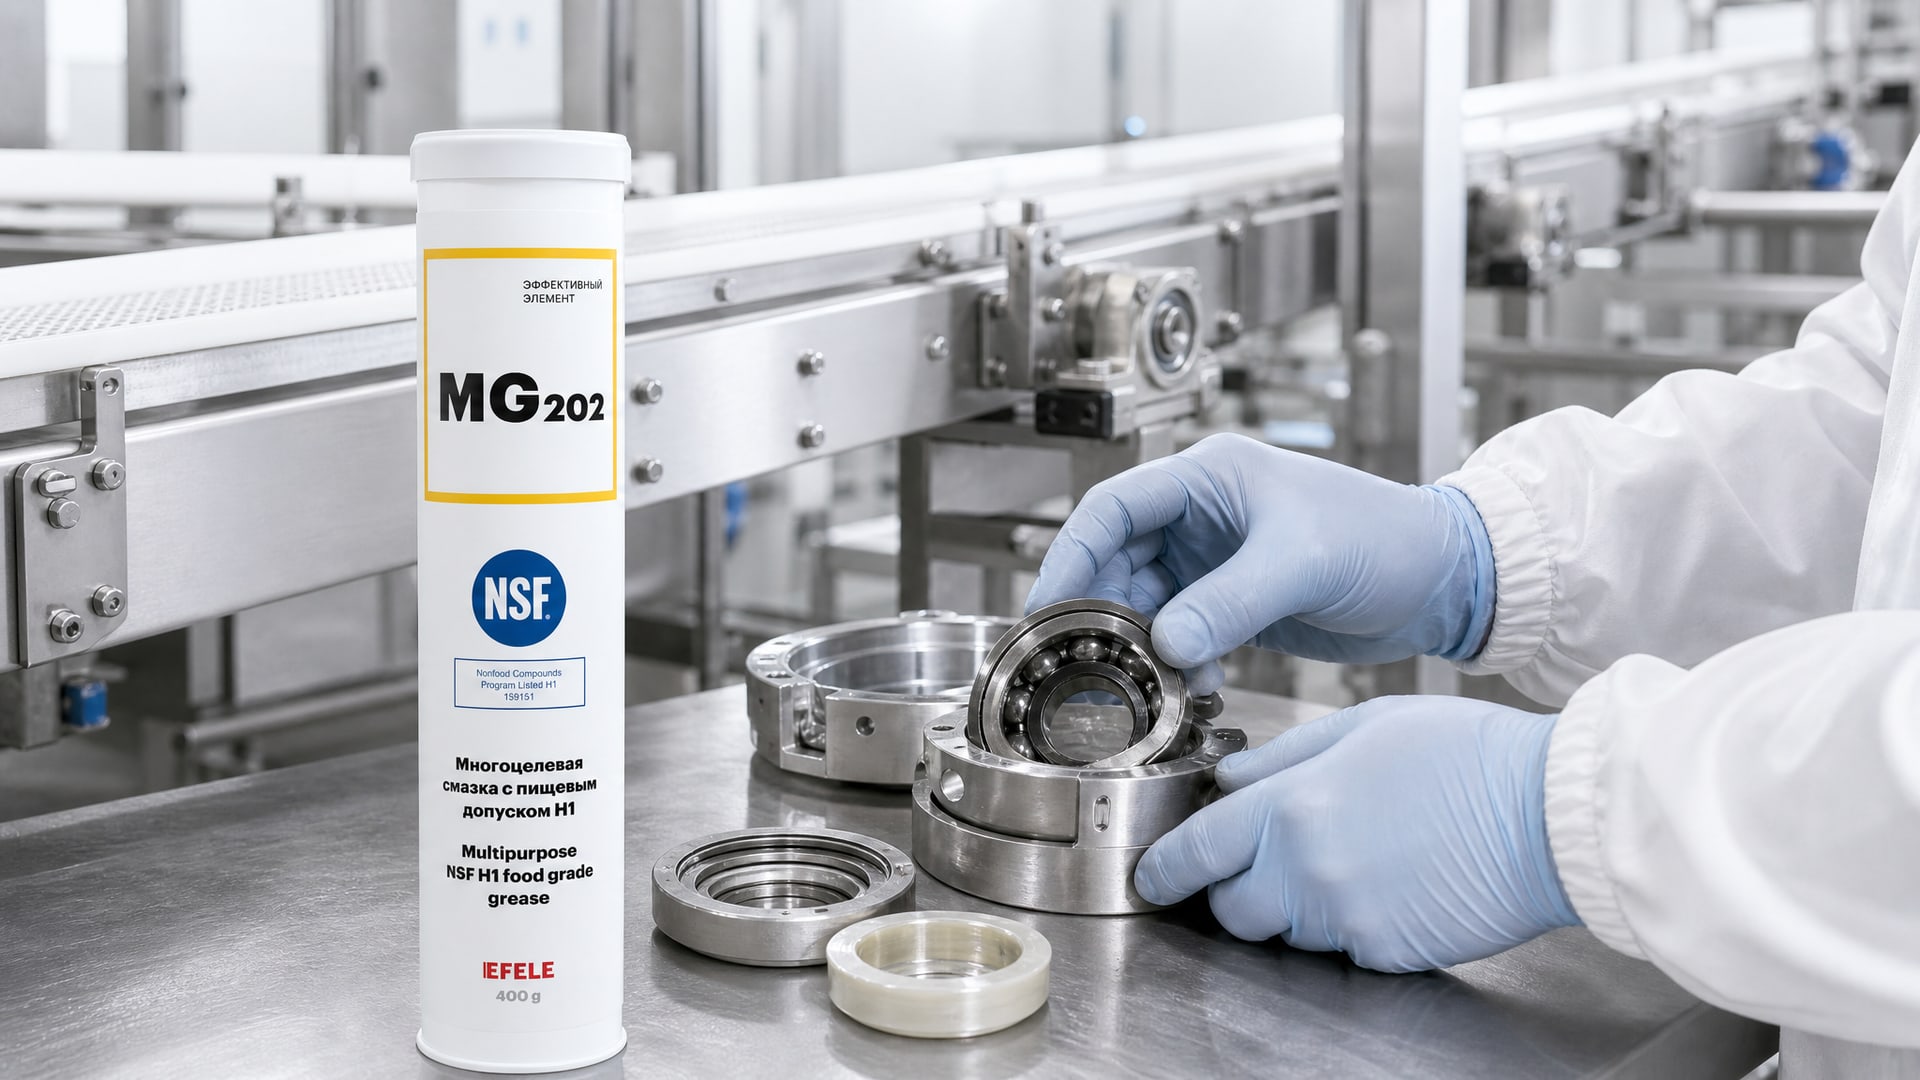
Смазка должна иметь действительный допуск NSF H1, подтвержденный записью в NSF White Book. Это не рекламный лозунг производителя - это проверяемый факт, доступный в открытой базе NSF.
NSF H1-смазка должна быть сделана из компонентов, разрешенных по нормативам пищевого контакта (в частности, базовые масла и присадки должны отвечать нормам FDA). При случайном попадании в продукт H1-смазка не должна изменить вкус, цвет, запах продукта и не должна быть токсичной. Допустимая концентрация при случайном контакте -10 ppm, что эквивалентно 0,001% по массе продукта.
Важный момент: H1 - это не классификация по типу загустителя (литиевая, алюминиевая или комплексная). H1 - это категория допуска. Смазка может быть на основе лития и иметь допуск H1, а может быть на той же основе и не иметь допуска. Разница - в чистоте компонентов и отсутствии вредных примесей. Поэтому на аудите нельзя сказать «у нас литиевая смазка, значит, она пищевая» - нужно предъявить конкретный документ с номером NSF.
При выборе также нужно учесть эксплуатационные параметры: температурный диапазон работы, требуемую вязкость, механические нагрузки, совместимость с материалами узла (резина, пластик, металлы). H1-смазка EFELE MG-202, к примеру, обеспечивает работу в диапазоне -30…+100°C и соответствует требованиям NLGI 2, что охватывает большинство стандартных узлов на пищевых конвейерах и упаковочном оборудовании. Такой выбор позволяет избежать закупки нескольких разновидностей и упрощает контроль при проверке.
Процедура переходов и документирование для аудита
Если производство раньше использовало обычную промышленную смазку на критичных узлах, переход на H1 должен быть оформлен процедурно.
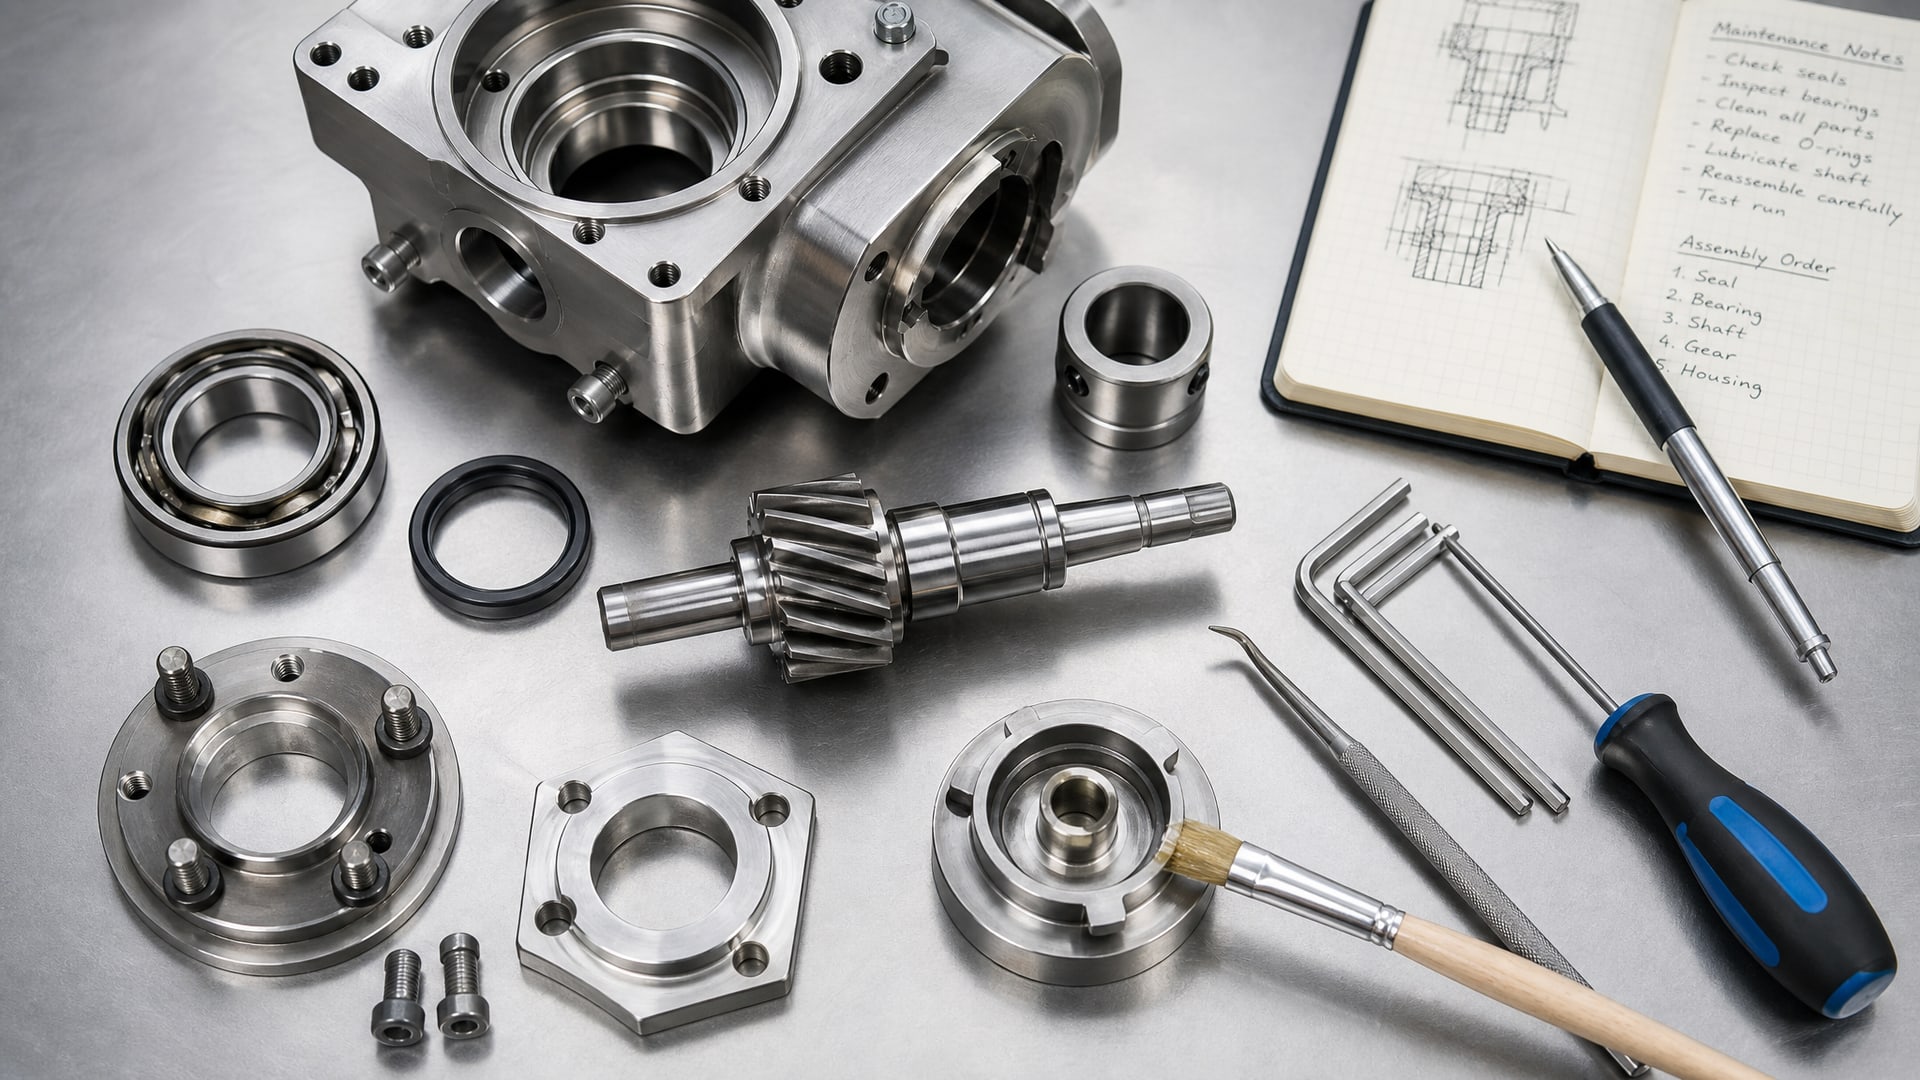
Это не просто смена поставщика - это смена потенциального источника загрязнения, и HACCP требует документировать такие изменения.
Обязательные шаги при переходе
Остановка оборудования - работа только при выключенных системах.
Очистка и промывка узла - удаление остатков старой смазки механической чисткой и промывкой совместимым растворителем.
Сушка - полное удаление влаги перед нанесением новой смазки.
Нанесение H1-смазки - тонкой пленкой в соответствии с руководством оборудования.
Тестовый запуск - проверка на утечки, шумы, перегрев.
Документирование
Каждый переход должен быть записан в журнал обслуживания с указанием даты, узла, старой и новой смазки, выполнившего работу. Это необходимо для аудита как доказательство того, что переход был контролируемым и преднамеренным, а не импровизацией. При проверке аудитор попросит именно эти записи и сопоставит их с фактическими смазками на оборудовании. Если записи отсутствуют или расходятся с реальностью, это будет зафиксировано как несоответствие.
Дополнительно производство должно сохранять техпаспорта и сертификаты всех применяемых H1-смазок. При проверке аудитор может запросить копии, чтобы сверить, что смазка действительно имеет допуск NSF и что она соответствует той, что стоит на оборудовании. Несоответствие между бирками на бутылях и реальными допусками - частое замечание.
Чек-лист для подготовки к аудиту по смазкам
Чтобы избежать замечаний при проверке, закупщик и инженер должны подготовить материалы заранее.
Вот что аудитор проверит:
| Пункт проверки | Что должно быть | Где искать |
|---|
| Перечень оборудования с зонами риска | Таблица с указанием узлов и уровня контакта с продуктом | HACCP-документация, схемы линий |
| Допуски NSF для каждой смазки | Копии сертификатов, запись в NSF White Book | Техдокументация от поставщика, сайт NSF |
| Журнал переходов на H1 | Даты, узлы, перечень работ, подписи | Журнал обслуживания, записи в системе |
| Процедура переходов | Описание этапов очистки, промывки, нанесения | SOP (стандартная операционная процедура) |
| Совместимость H1 с материалами | Подтверждение, что смазка не разбухает резину, не разъедает краску | Техпаспорта смазок |
| Контроль остатков | Визуальная проверка отсутствия обычной смазки в критичных точках | Фотофиксация, осмотр при аудите |
Часто задаваемые вопросы
Чем H1 отличается от H2 и почему нельзя использовать H2 везде?
H1 разрешена в зонах возможного случайного контакта с пищей (конвейеры, подшипники над линией, упаковка). H2 - это смазка для мест, где контакт исключен конструкцией (редукторы в подвалах, мотор-редукторы вне цеха). Если применить H2 на конвейере над продуктом, аудитор зафиксирует несоответствие HACCP, потому что H2 не предусмотрена для случайного контакта и может содержать вещества, недопустимые в пищевых зонах.
Что проверяют аудиторы на пищевых производствах в отношении смазок?
Аудиторы сначала смотрят, есть ли вообще процедура выбора смазок по зонам риска. Затем проверяют, что на каждом критичном узле стоит смазка с допуском NSF H1 (или H2 / 3H где уместно). Потом запрашивают сертификаты и сверяют наличие записи в NSF White Book. И наконец, проверяют журналы обслуживания, чтобы убедиться в том, что переход произошел контролируемо и было время на очистку узлов. Отсутствие хотя бы одного из этих документов - замечание.
Может ли смазка 10 ppm попадать в продукт регулярно, или это только при аварии?
10 ppm - это допустимый уровень при случайном контакте, но не целевой. На практике брызги с конвейеров, подтеки из подшипников или остатки после обслуживания попадают в продукт нечасто, но когда попадают, допуск H1 гарантирует, что концентрация не превысит безопасные пределы. HACCP требует минимизировать такой контакт через герметизацию, дисциплину обслуживания и выбор подходящего оборудования - H1-смазка - это подстраховка, когда контакт все же происходит.
Какой класс консистенции (NLGI) выбрать для H1-смазки?
Класс NLGI (NLGI 0, 1, 2, 3) - это мера консистенции, а не допуск. H1-смазка может быть любого класса NLGI. Для конвейеров и подшипников обычно подходит NLGI 2 (плотная смазка), а для автоматических систем подачи может потребоваться NLGI 1 или 0. При выборе нужно смотреть на рекомендации производителя оборудования и условия работы, а затем убедиться, что выбранная смазка имеет допуск NSF H1.
Почему нельзя просто сказать на аудите, что смазка «пищевая», без указания категории?
Потому что слово «пищевая» - это рекламный термин, а не стандарт. На аудите нужна конкретная категория допуска: H1, H2, 3H или какой-то другой признанный стандарт. Если производство скажет «пищевая смазка», аудитор попросит сертификат и номер в NSF White Book. Без них замечание. Кроме того, разные смазки называют «пищевыми», но не все имеют допуск - это могут быть просто смазки без вредных примесей, что не эквивалентно официальному допуску NSF.
Заключение
Смазки NSF H1 - это не мода, а инструмент управления риском, требуемый HACCP-системой на пищевых производствах. Они помогают пройти аудит потому, что снижают химическую опасность, создают видимую, документируемую меру контроля и подкрепляют убедительность системы анализа опасностей. Аудитор проверит наличие допуска, корректность применения по зонам и наличие процедур переходов - если все это на месте, замечаний по смазкам не будет.
Следующий шаг для закупщика или инженера: составить перечень критичных узлов по зонам риска, выбрать для каждого зоны подходящую H1-смазку с проверкой в NSF White Book, подготовить процедуру переходов и обучить персонал. Тогда при проверке смазки станут одним из сильнейших доказательств того, что производство всерьез относится к управлению опасностями и готово к аудиту.