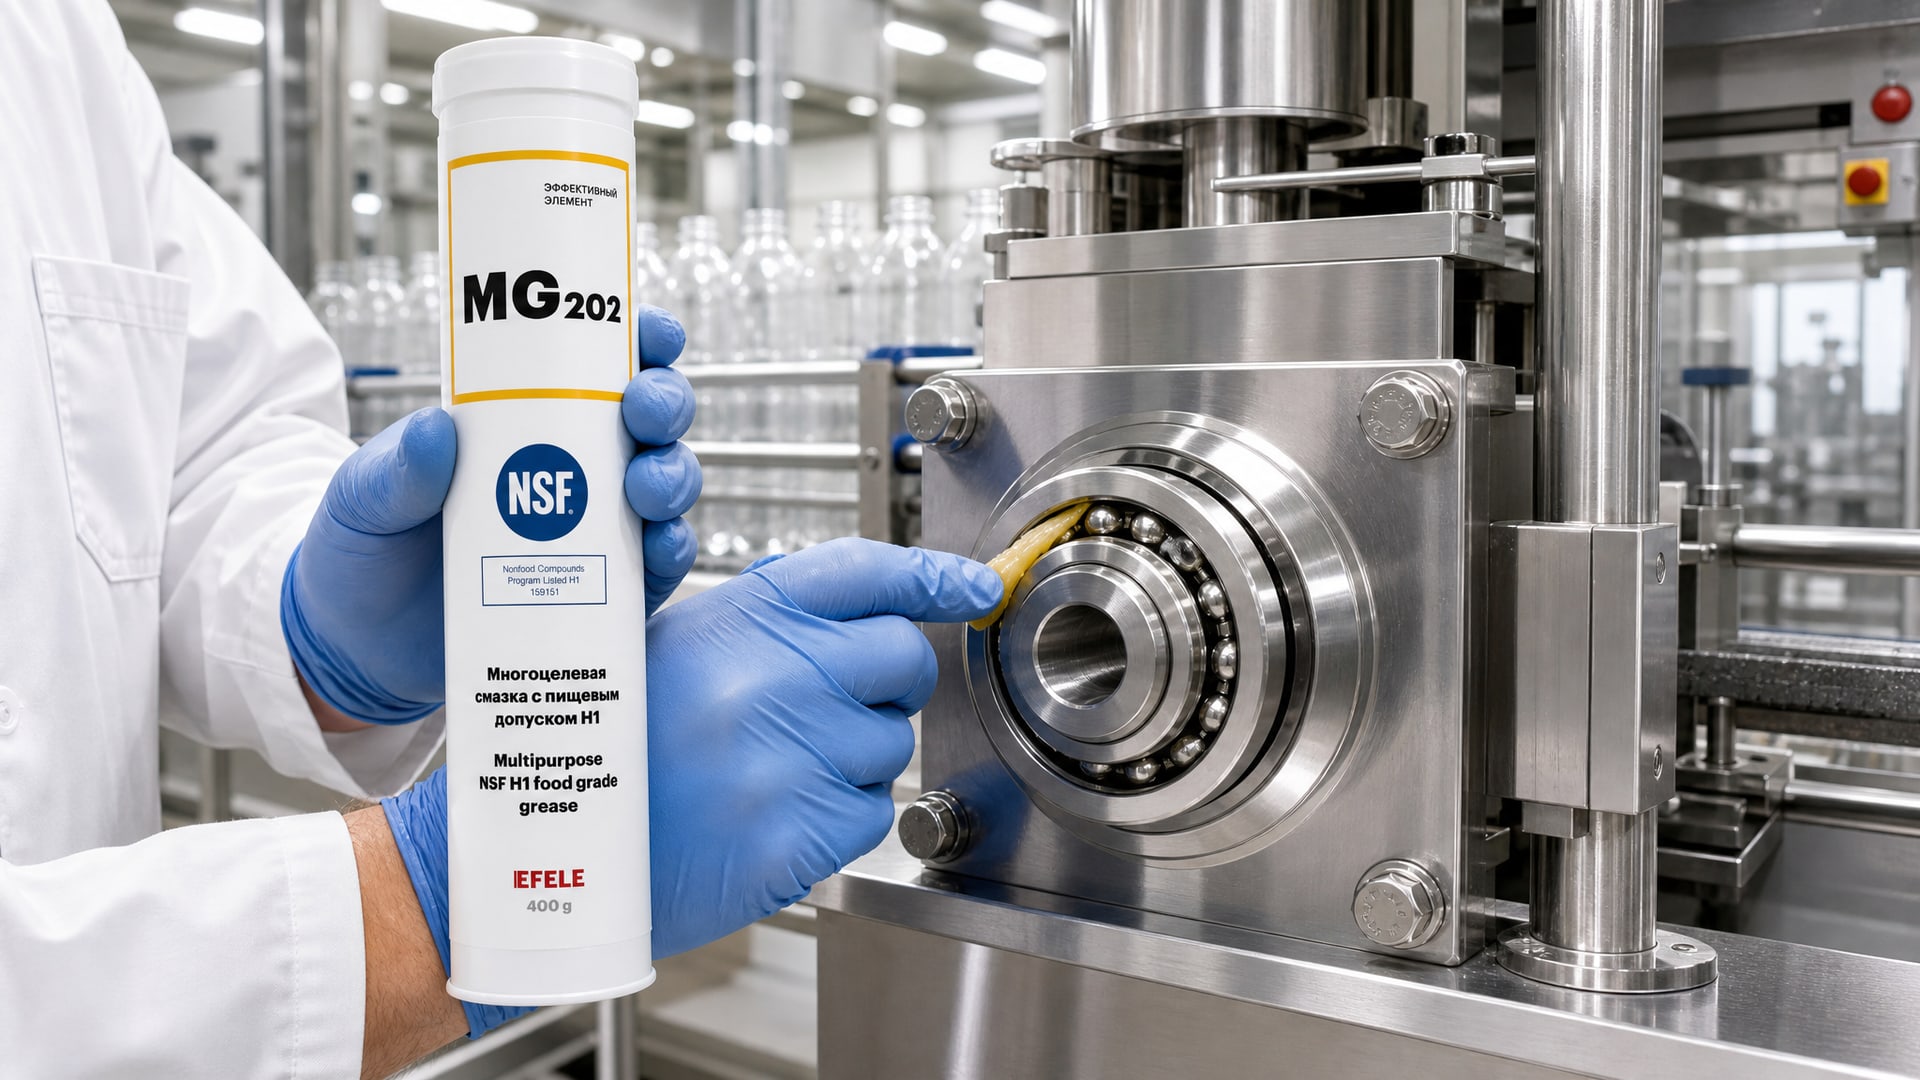
На пищевых производствах каждый час простоя конвейера или упаковочной линии означает прямые потери. Традиционный подход - регулярное обслуживание по календарю - требует остановок, даже если оборудование еще может работать. Смазки NSF H1 изменили эту логику: правильно выбранная пищевая смазка позволяет не только гарантировать безопасность продукции, но и реально продлить межсервисный интервал, снижая частоту вмешательств и, главное, уменьшая незапланированные остановки.
Статья рассчитана на инженеров и закупщиков пищевых производств, которые ищут способы оптимизировать расходы на обслуживание без ущерба надежности. Вы узнаете, как выбрать смазку H1 под конкретный узел, какие интервалы реально достижимы, и как правильное обслуживание по состоянию экономит как время, так и деньги.
Почему H1 отличается от обычной смазки
H1 - не просто стандартное обозначение.
Это требование NSF, которое означает: смазка прошла испытания и допущена для зон, где теоретически возможен случайный контакт продукта со смазочным материалом. Ключевое слово - случайный; если узел конструктивно исключает любой контакт, то H1 не обязателен, и здесь применяют H2 или другие категории.
Для регистрации как H1 смазка должна соответствовать стандарту FDA 21 CFR 178.3570. Это означает жесткие требования к составу: разрешенные базовые масла, ограничение на токсичные присадки, проверка на миграцию в пищевую среду. Максимально допустимый уровень случайного контакта -10 мг/кг (10 ppm) для минеральных и большинства синтетических продуктов.
На практике разница ощутима: обычная минеральная смазка может деградировать в условиях влажности и термических колебаний, теряя адгезию (прилипаемость к поверхности) и вязкость. H1-смазка, особенно на синтетической базе, сохраняет стабильность вязкости и окисляется медленнее, что напрямую влияет на ресурс узла.
Как синтетические H1-смазки продлевают межсервисный интервал
Главное преимущество синтетических food-grade смазок - долговечность.
Они служат в 2–4 раза дольше, чем аналоги на белом минеральном масле. Почему так происходит?
Стойкость к окислению. Синтетические масла, из которых изготавливают такие смазки, содержат молекулы с более стабильной структурой. Они выдерживают колебания температуры на пищевых линиях - от холодного хранилища до горячей мойки оборудования - без потери смазочных свойств. Окисление, если и происходит, протекает намного медленнее, что означает меньше невидимого износа.
Лучшая адгезия и устойчивость к вымыванию. На пищевых производствах оборудование регулярно моют водой и моющими растворами. Обычная смазка смывается или теряет адгезию к поверхности. H1-смазка, правильно подобранная по консистенции и типу присадок, держится на контролируемых зазорах намного крепче и не вымывается при стандартной санитарной обработке.
Меньше загрязнения. Стабильная вязкость означает, что смазка не становится ни слишком жидкой, ни слишком вязкой. Это особенно важно для открытых подшипников и цепных передач на конвейерах, где свободная смазка легче притягивает пыль и частицы продукта. Правильная консистенция - ключ к чистоте узла.
На практике это выглядит так: если вы с минеральной смазкой обслуживали подшипник каждые 1 000 моточасов, переход на EFELE MG-202 (NSF H1) или аналогичный синтетический продукт позволяет растянуть интервал до 2 500–3 000 часов. Для непрерывного конвейера это означает на 50–60% меньше плановых остановок.
Как правильно выбрать интервалы обслуживания
Какие правила продления срока службы оборудования действуют в пищевом производстве?
Все начинается с выбора правильного интервала обслуживания.
Универсального срока не существует. Интервал зависит от пяти факторов:
Температура работы узла. Подшипник на холодной упаковочной линии (0–5 °C) и тот же подшипник на линии обработки горячего продукта (40–60 °C) нуждаются в разных интервалах. При высокой температуре смазка окисляется быстрее, поэтому интервал сокращается.
Скорость вращения. Высокоскоростной подшипник (2 000–5 000 об/мин) требует более частой смазки или иного подхода, чем низкоскоростной редуктор.
Нагрузка на узел. Натяжная каретка конвейера испытывает иную нагрузку, чем направляющая ролика. Чем выше нагрузка, тем быстрее деградирует смазочная пленка.
Тип базового масла в смазке. Синтетика работает дольше минеральной.
Влажность и загрязненность среды. Конденсат, моющие растворы, остатки продукта ускоряют окисление смазки.
Исходная точка всегда одна - техлист оборудования и рекомендация производителя (OEM). Например, OEM может указать: «для подшипников применять смазку NLGI 2, интервал 3 месяца или 1 500 часов». Это отправная точка, а не закон.
После перехода на food-grade смазку рекомендуется подтвердить интервал через техническое исследование масла: пробу берут через 500–1 000 часов работы, проверяют вязкость, окисление (TAN-тест) и загрязнение. Если смазка держит параметры, интервал можно растянуть. Если деградирует быстро, значит, условия были недооценены - интервал сокращают.
Для типичных пищевых производств ориентиры таковы:
| Узел | Типичный интервал (синтетическая H1) | Типичный интервал (минеральная смазка) |
|---|
| Подшипники закрытые | 2 500–3 000 ч или 6 месяцев | 1 000–1 500 ч или 3 месяца |
| Цепи конвейеров | Ежедневная–еженедельная смазка | Ежедневная смазка |
| Открытые редукторы | Ежемесячная замена | Каждые 2–3 недели |
| Направляющие скольжения | 1 000–2 000 ч или 3 месяца | 500–1 000 ч или 1–2 месяца |
Эти цифры - ориентиры, а не норма. Каждое производство уникально: у кого-то холодильная камера, у кого-то линия обработки горячей продукции. Поэтому интервалы надо фиксировать в CMMS (системе планово-предупредительного обслуживания) отдельно для каждого участка, а затем корректировать по результатам технического анализа.
Контроль по состоянию вместо календарного обслуживания
Порядок продления срока службы оборудования на современных производствах все чаще опирается не на календарь, а на анализ состояния смазки.
Это принципиально меняет экономику обслуживания.
Календарное обслуживание. Смазку меняют в назначенный день - вне зависимости от того, осталось ей работать на сто часов или на тысячу. Это безопасно, но расточительно. На большом производстве с сотнями узлов это означает множество плановых остановок, работы сервисной бригады по выходным и перерывы в выпуске.
Обслуживание по состоянию (condition-based maintenance, CBM). Пробу смазки отправляют в лабораторию. Анализируют вязкость, кислотное число (TAN), окисление, загрязнение, содержание воды. По результатам делают вывод: смазка может работать дальше, или нужна замена. Это позволяет выполнять сервис ближе к реальному состоянию узла и избегать лишних остановок.
На пищевых производствах этот подход особенно эффективен для редукторов, насосов и высокоскоростных подшипников. Анализ масла стоит несколько тысяч рублей, но если вы благодаря ему избежите одной незапланированной остановки конвейера, окупаемость очевидна.
После внедрения CBM многие производители отмечают снижение простоев на 15–30%. Смазка служит ближе к ее реальному ресурсу, а не меняется с запасом.
Сокращение простоев и незапланированных остановок
Сократить простои оборудование на пищевом производстве - это не только экономия, но и поддержание график отгрузок.
Правильный выбор H1-смазки здесь играет ключевую роль.
Стабильная вязкость = меньше фреттинга и заеданий. Когда смазка деградирует, вязкость падает; узел начинает работать с повышенным трением. Это приводит к фреттингу (микроповреждениям на контактных поверхностях), локальному нагреву и, в конце концов, к заеданию. Синтетическая H1-смазка держит вязкость намного стабильнее, особенно при колебаниях температуры, поэтому заедания происходят реже.
Лучшая защита от окисления = меньше отложений. Окисленная смазка становится липкой, образует нагар на поверхностях узла и может забить фильтры или каналы смазочной системы. Это часто становится причиной внеплановой остановки: сервисная бригада вынуждена разбирать узел и очищать каналы. H1-смазки на синтетической основе окисляются медленнее, поэтому такие проблемы возникают реже.
Устойчивость к вымыванию = меньше холостого хода подшипников. На конвейере, который регулярно моют, обычная смазка вымывается и подшипник начинает работать «всухую». Это вызывает перегрев, ускоренный износ и риск заклинивания. H1-смазка лучше держится на поверхности, поэтому узел дольше остается в режиме гидродинамического смазывания, а не граничного.
На практике: производство упаковочных линий перешло с минеральной смазки на пищевую H1 с синтетической базой. За полгода количество плановых остановок сократилось на 40%, а незапланированных - на 25%. Стоимость смазки выросла на 20%, но экономия на рабочем времени и потерянном выпуске окупила это за два месяца.
Правила выбора смазки под конкретный узел
Типичная ошибка закупщиков - покупать H1-смазку только потому, что она H1, не глядя на вязкость, консистенцию и условия применения.
Это не работает.
Вязкость. Для подшипников на холодной линии (холодильная камера, ледяная вода) нужна более текучая H1-смазка, чтобы узел проворачивался при пуске и не перегревался от излишнего трения. Для горячей линии наоборот - нужна более густая смазка, которая выдержит температуру и не вытечет из зазоров. Рекомендация: проверьте, какую вязкость указывает OEM оборудования, и выбирайте H1 именно этой вязкости.
Консистенция NLGI. Это отношение масла и загустителя в пластичной смазке. NLGI 1 - мягче, легче растекается, подходит для централизованных систем подачи и высокоскоростных подшипников. NLGI 2 - стандартная консистенция, универсальна для большинства узлов. NLGI 3 - гуще, держится в открытых зазорах, но может не прокачиваться централизованной системой.
Тип загустителя. Литиевые смазки - универсальны. Полиочевинные смазки работают в более широком температурном диапазоне. Натриевые смазки несовместимы с водой (они размываются), поэтому на мокрых производствах их не применяют.
На пищевых производствах, где требуется H1 и часто есть контакт с водой, рекомендуется проверить технический лист: смазка должна быть не только H1, но и иметь хорошую стойкость к вымыванию, обозначаемую как ASTM D1264 или подобным методом.
Интеграция H1-смазок в систему планово-предупредительного обслуживания
Для того чтобы H1-смазка реально сократила простои, ее внедрение должно быть комплексным: не просто купил и залил, а встроил в систему.
Регламент смазки. Для каждого узла надо закрепить в CMMS: какую смазку применять, в каком количестве (дозировка в граммах), как часто смазывать, методом нанесения (консистентный шприц, масленка, централизованная система), и в какой зоне находится узел (зона сухая, влажная, риск контакта с пищей). Это предотвращает ошибки: например, сервисная бригада по ошибке не возьмет H1, а возьмет более дешевую смазку без пищевого допуска.
Обучение персонала. Сервисная бригада должна понимать, почему смазка H1 дороже, почему ее нельзя смешивать с другими смазками, и как правильно ее наносить. Неправильное нанесение (слишком много или слишком мало, в неправильное время) сводит на нет все преимущества.
Централизованная система подачи. На крупных производствах часто используют автоматическую подачу смазки (лубрикаторы, станции, системы с трубками и клапанами). Для таких систем нужна смазка с подходящей консистенцией (обычно NLGI 1 или специальный класс VG), чтобы она прокачивалась без пробок.
Техническое обслуживание самой системы смазки. Фильтры, трубки, насосы тоже требуют ухода. Загрязненная или окисленная смазка может забить фильтр, что остановит всю систему.
На крупных пищевых производствах внедрение комплексной системы обслуживания с H1-смазками обычно занимает 2–3 месяца, но эффект проявляется сразу. Вот пример плана внедрения:
Месяц 1: аудит всех узлов, определение точек смазки, выбор H1-смазок по условиям;
Месяц 2: закупка и обучение персонала, замена старой смазки;
Месяц 3 и далее: мониторинг по техническому анализу, коррекция интервалов.
Частые вопросы при выборе H1-смазок
Все ли H1-смазки одинаковы?
Нет. H1 - это только обозначение пищевого допуска, а не гарантия, что смазка подойдет вашему узлу. Критичны вязкость, консистенция NLGI, тип базового масла (синтетика служит дольше минерального), температурный диапазон и стойкость к вымыванию. Смазка от одного производителя может быть идеальна для подшипников, но не подойти для цепей. Всегда проверяйте технический лист и сверяйте со спецификацией оборудования.
Если смазка H1, можно ли не менять интервал обслуживания?
Нет. Интервал зависит от температуры, скорости, нагрузки и влажности, а не только от маркировки H1. Переход на H1 может позволить растянуть интервал в 1,5–2 раза, но только если вы подтвердили это техническим анализом масла. Начните с рекомендации OEM, затем корректируйте по результатам анализа.
Что такое допуск H1 и чем он отличается от H2?
H1 разрешен для зон с возможным случайным контактом продукта со смазкой; максимум -10 ppm случайной попадания в пищу. H2 - для зон, где контакт полностью исключен (например, редукторы в отдельном помещении). H1 дороже, потому что прошел дополнительные тесты FDA 21 CFR 178.3570. Выбор зависит не от отрасли, а от конкретной точки: если есть реалистичный путь попадания смазки в продукт - нужен H1.
Почему синтетическая H1-смазка дороже минеральной?
Синтетическое базовое масло производится в лаборатории, а не добывается из скважин, поэтому оно дороже. Но оно служит в 2–4 раза дольше: меньше окисляется, лучше держит вязкость при колебаниях температуры, лучше прилипает к поверхности. На пищевых производствах разница в цене (часто 30–50%) окупается за счет сокращения частоты замен и снижения простоев.
Как проверить, что смазка действительно H1?
Проверьте наличие регистрации в базе NSF (на сайте nsf.org). Ищите сертификат, приложенный к техлисту, или запросите его у поставщика. Рекомендуется записать регистрационный номер. Надпись на упаковке типа «для пищевой промышленности» без подтверждающего сертификата - это не гарантия.
Заключение
Смазки NSF H1 помогают сократить интервалы обслуживания оборудования на пищевых производствах не просто за счет хорошей маркетинга, а потому, что синтетические пищевые смазки имеют реальный технический ресурс - они окисляются медленнее, держат вязкость стабильнее, лучше прилипают и не вымываются при мойке. Переход с минеральной смазки на синтетическую H1 позволяет растянуть межсервисный интервал в 1,5–2 раза, что означает на 30–50% меньше плановых остановок и меньше простоев из-за пропущенной смазки.
Ключ - правильный подбор под конкретный узел (вязкость, консистенция, температурный диапазон), встраивание в систему CMMS, и обучение персонала. Контроль по техническому анализу масла вместо календарного обслуживания еще больше увеличивает эффективность. Начните с аудита точек смазки, выберите H1-смазку по техлисту оборудования и отслеживайте состояние через пробы масла первые 500–1 000 часов. После этого интервалы можно безопасно растягивать, снижая расходы на обслуживание и риск неожиданных остановок конвейера.