Внеплановые остановки оборудования на пищевом производстве обходятся дорого: каждый час простоя - потерянная продукция, перенесенные сроки поставок и конфликты с клиентами. Одна из частых причин незапланированных ремонтов в зонах возможного контакта с пищей - использование неподходящих смазочных материалов, которые либо вызывают загрязнение продукта и срабатывание санитарного контроля, либо недостаточно защищают узлы от коррозии и износа. Смазки с регистрацией NSF H1 решают эту задачу: они допущены для случайного, технически неизбежного контакта с пищей и при правильном подборе по вязкости, консистенции и водостойкости существенно снижают риск отказов именно в критичных для производства узлах.
Статья расскажет, на каких узлах применяют H1-смазки, какие техпараметры влияют на надежность оборудования, и как правильный выбор материала предотвращает внеплановые ремонты и простои в санитарно-чувствительных зонах.
Почему на пищевом производстве смазки чаще вызывают простои
На пищевых предприятиях смазочные материалы - не просто техника, а предмет санитарного контроля.
Любое обнаруженное загрязнение продукта требует остановки линии, проверки, очистки и проведения микробиологического анализа. Если на подшипнике подъемника, на цепи конвейера или на направляющей упаковочной машины стоит обычная «серая» смазка без пищевого допуска, то при первой же санитарной проверке либо при случайном попадании ее на продукт запускается цепь административных действий: нужно остановить линию, разобрать узел, заменить смазку, провести очистку и дезинфекцию оборудования.
Кроме того, обычные смазки часто недостаточно защищают узлы в условиях частой мойки, паровой обработки и влажного воздуха. Вода вымывает несовместимые с пищевой смазкой материалы, образуются корки и налет, узел начинает работать с повышенным трением, растет температура, и в итоге происходит отказ. Внеплановый ремонт прерывает работу цеха, нарушаются сроки поставок, теряется производительность. Статистика показывает, что на пищевых предприятиях до 30 % внеплановых остановок связаны именно с неправильным выбором смазочных материалов и их несоответствием санитарным требованиям.
Что означает регистрация NSF H1 и почему ее недостаточно
NSF H1 - это регистрация Национального фонда санитарии (США), которая подтверждает допустимость материала для случайного, технически неизбежного контакта с пищей.
Уровень допуска установлен строго: не более 10 ppm (10 миллиграммов на килограмм продукта). Это означает, что если несколько миллиграммов смазки случайно попадет на хлеб, в напиток или в прессовочное масло, это не создаст опасность здоровью и не нарушит требования пищевого законодательства.
Однако H1 - это только санитарный статус, а не показатель технических свойств. Смазка может быть зарегистрирована как H1, но иметь вязкость, не подходящую для конкретного узла, или низкую устойчивость к воде. Закупщик, выбирающий смазку только по букве «H1» и игнорирующий NLGI-класс, температурный диапазон и водостойкость, совершает ошибку, которая рано или поздно приводит к отказу оборудования.
Правильный подбор требует ответов на несколько вопросов одновременно:
Какой узел нужно смазывать? (подшипник, цепь, редуктор, насос, клапан) - для каждого типа есть свои требования к вязкости и консистенции.
Какой класс вязкости нужен? (ISO VG 22, 46, 100, 460 для масел) - выбирается по скорости вращения и температуре работы узла.
Какой NLGI-класс выбрать? (0, 1, 2 для пластичных смазок) - NLGI 2 подходит для большинства подшипников и ручного нанесения, NLGI 1 или 00 - для централизованных систем смазки и холодных условий.
Насколько устойчива смазка к воде и пару? - в условиях влажного производства без водостойкости смазка вымывается и теряет свойства за несколько дней.
Какой температурный диапазон? - для печей и холодильников требуются разные смазки. На пищевых производствах диапазон часто лежит в пределах от -30 до +140 °C.
Только при согласованности всех этих параметров H1-смазка реально снижает риск внеплановых ремонтов.
Узлы пищевого оборудования, где H1-смазки предотвращают простои
Пищевые производства используют H1-смазки на стандартном наборе узлов, где контакт с продуктом либо возможен, либо вероятен при проверке.
Подшипники
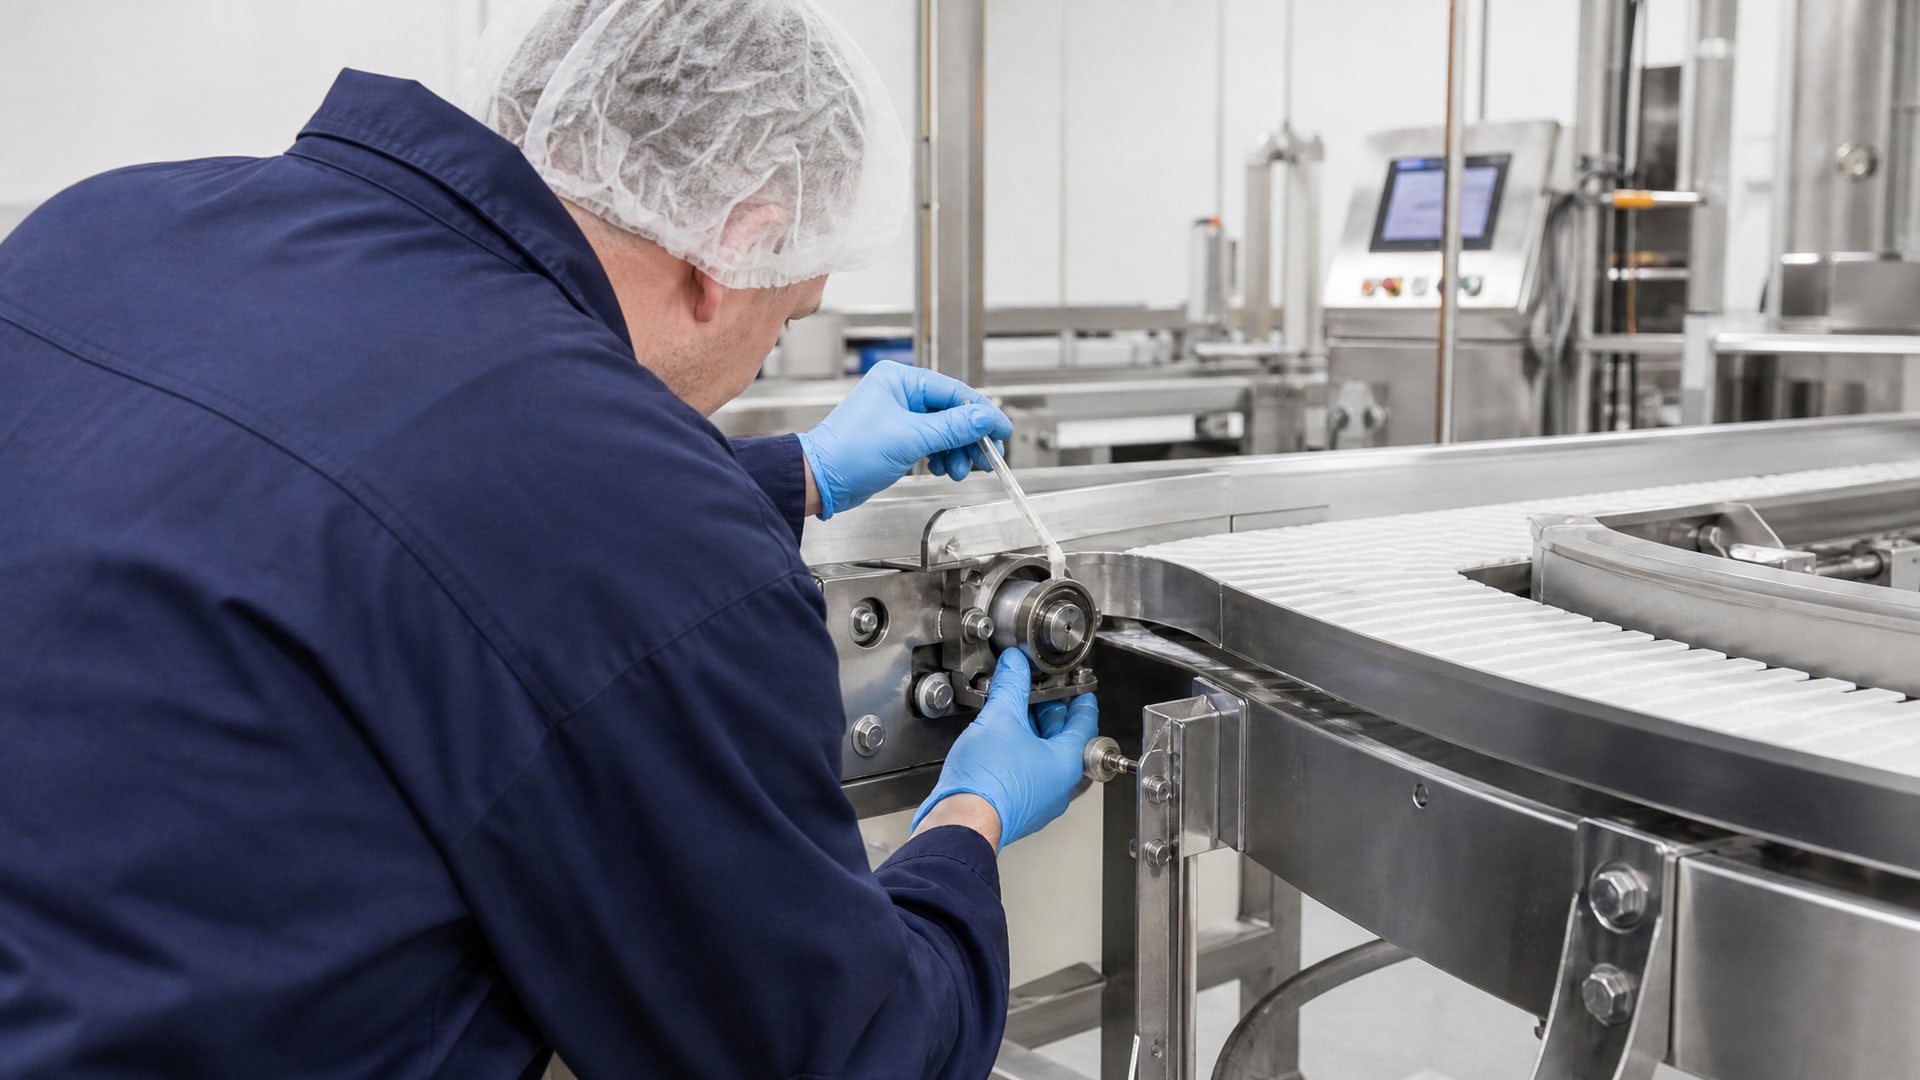
Подшипники качения на приводах, мешалках, насосах и конвейерах - основной потребитель пластичных смазок. Для подшипников обычно выбирают NLGI 2 (стандартная консистенция), хотя для высокоскоростных узлов могут применять NLGI 1. Подшипник в зоне контакта с пищей требует H1-статуса, и если смазка попадает на продукт (мука, тесто, напиток) при разборке или при малейшем нарушении герметичности корпуса, это не должно быть проблемой для санитарного контроля. Регулярное пополнение правильной H1-смазкой предотвращает окисление остатков старого материала и образование корок, которые провоцируют фреттинг и отказ подшипника.
Цепи и редукторы
Цепные передачи на конвейерах, пилах и упаковочных машинах требуют специальных цепных масел или смазок с адгезией (способностью удерживаться на движущейся цепи). Для цепных масел обычно ориентируются на ISO VG 46–100 в обычных условиях и ISO VG 100–460 для высокотемпературных печей. Цепь работает в брызговой зоне, поэтому вода и моющие растворы гарантированно попадают на смазку. H1-смазка должна быть высокой водостойкости, иначе цепь теряет смазку за несколько часов, начинает работать с повышенным трением, растет температура и появляются порывы звеньев. Замена цепи - это не просто затраты на новый материал, а полная остановка линии, разборка конструкции и регулировка натяжения, что обычно требует нескольких часов.
Конвейеры и направляющие
На конвейерных системах смазка наносится на шарниры, направляющие скольжения и ролики. Для направляющих часто применяют жидкие масла или смазки NLGI 1 для облегченного скольжения. Конвейер движется непрерывно, и смазка должна распределяться равномерно, не скапливаться и не затвердевать. В условиях влажного цеха с периодическими мойками смазка должна быть особенно стойкой к вымыванию. Неправильный выбор приводит к залипанию конвейера, повышению нагрузки на привод и срабатыванию автоматических систем защиты, которые останавливают оборудование для предотвращения перегрузки двигателя.
Насосы и клапаны
Насосы перекачивают молоко, соки, масла и другие продукты, а клапаны управляют потоками и давлением. На движущихся частях насоса (рабочее колесо, вал) и на подвижных элементах клапана стоят уплотнения и подшипники, которые требуют смазки. Отказ насоса означает остановку всей технологической цепи, потому что нет движения продукта. H1-смазка, подобранная под температуру и давление работы насоса, обеспечивает герметичность уплотнений и снижает износ рабочих колес. Если вместо H1 применить неподходящий материал, уплотнения начнут подтекать, продукт начнет вытекать из насоса, и лежащий под ним конвейер загрязнится - снова требуется остановка и чистка.
Как водостойкость и устойчивость к вымыванию влияют на простои
Пищевые производства отличаются интенсивной влажностью: регулярная мойка оборудования, пар от варки и стерилизации, конденсация.
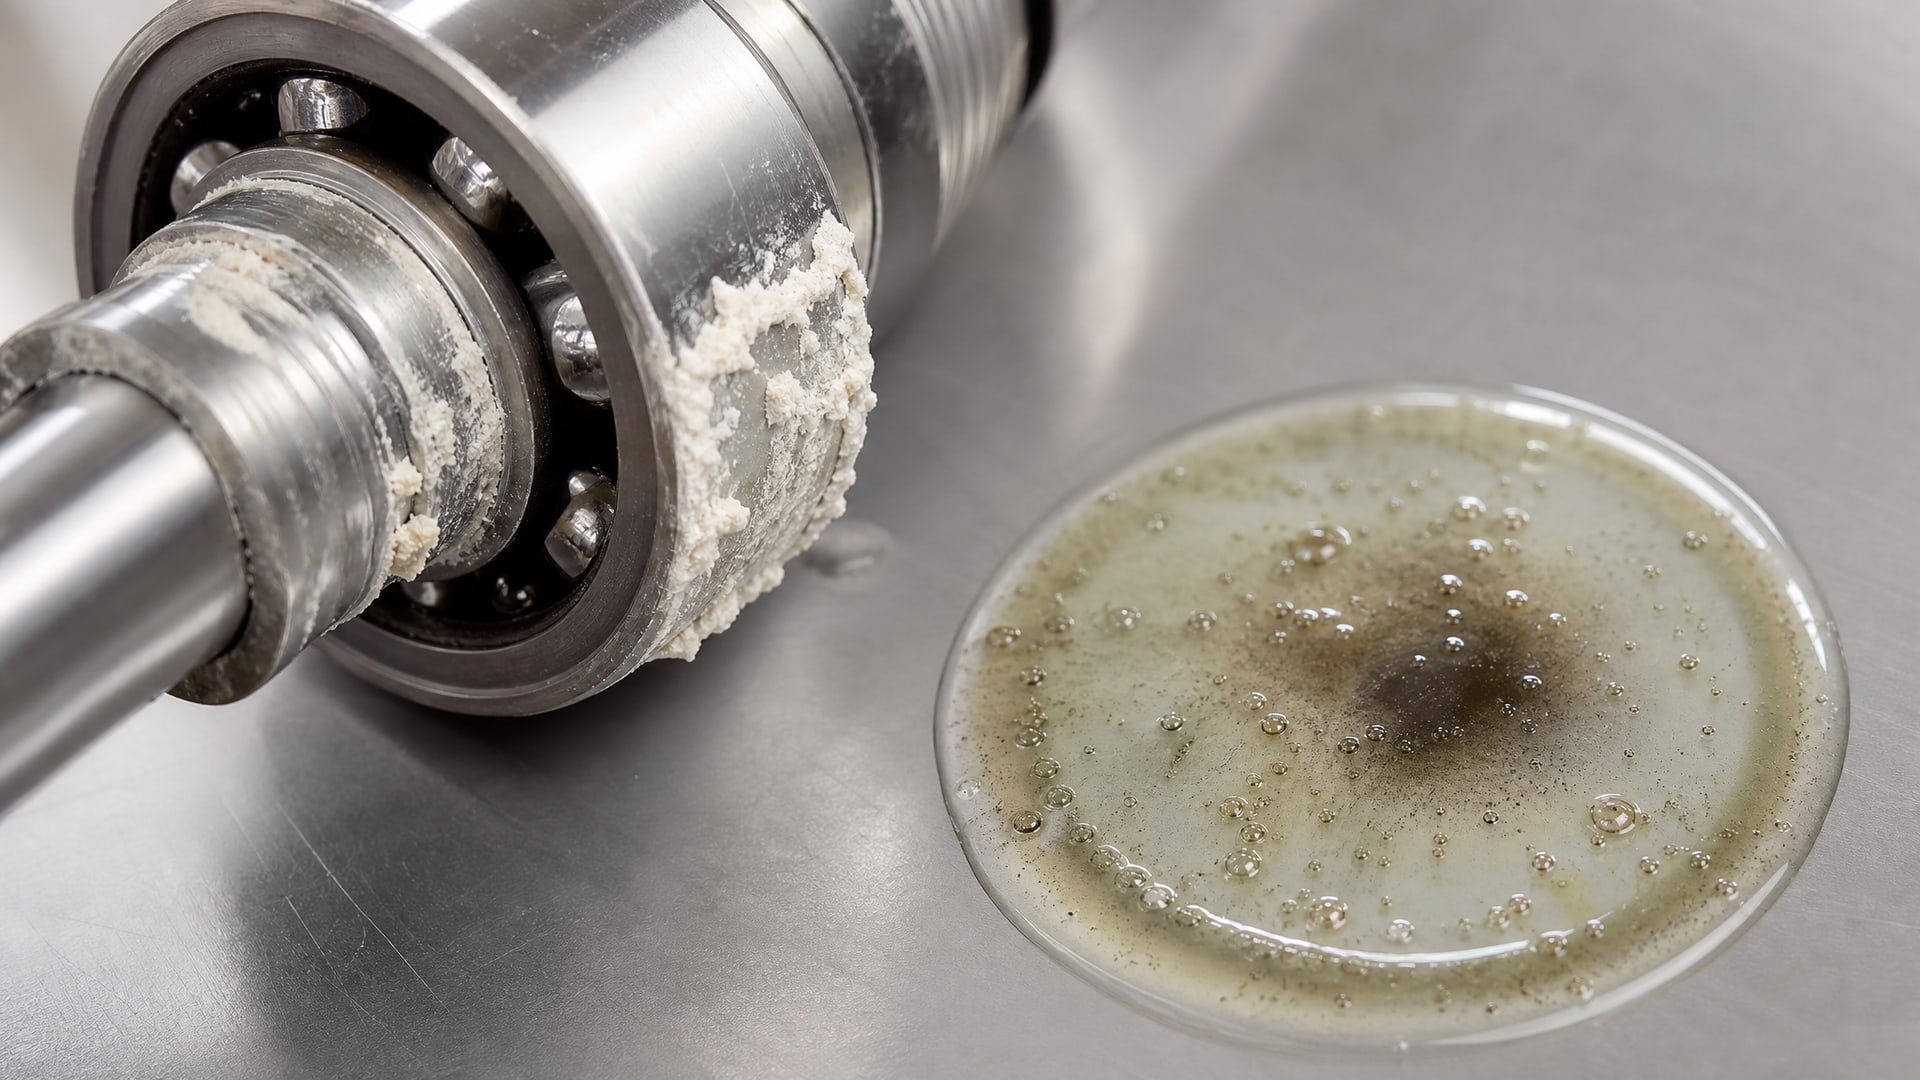
Если H1-смазка не обладает достаточной водостойкостью, вода проникает в структуру смазки, вызывает ее расслоение и разделение базового масла от загустителя. Образуется белая корка или мутный налет, и смазка теряет текучесть и адгезию.
Вымывание смазки происходит еще быстрее: сильные водные потоки при мойке просто смывают смазку с узла. После этого узел остается без защиты, трение увеличивается, и за несколько циклов работы происходит микрозадиры и выход подшипника или направляющей из строя.
Высокая водостойкость означает, что смазка содержит специальные добавки, которые препятствуют впитыванию влаги и удерживают масло в структуре при контакте с водой. Для пищевых производств это критичное свойство. Закупщик должен проверить в технических характеристиках H1-смазки показатель «устойчивость к вымыванию» или «водостойкость», который обычно указывается как отношение потери смазки от контакта с водой. Смазка с хорошей водостойкостью теряет не более 3-5 % своей массы при контакте с горячей водой, тогда как плохая смазка может потерять 20-30 % и перестать работать.
Правильный подбор H1-смазки по NLGI, вязкости и температуре
Для того чтобы H1-смазка реально защищала оборудование и сокращала простои, нужно подобрать ее параметры под конкретный узел.
NLGI-класс
NLGI-класс определяет консистенцию пластичной смазки - то, насколько она жидкая или твердая. Большинству подшипников на пищевом оборудовании подходит NLGI 2, которая сохраняет форму после нанесения и не стекает. Для централизованных систем смазки, где смазка подается через насос и трубопроводы, выбирают более жидкие варианты: NLGI 1 или NLGI 0. Для холодных условий (холодильники, морозильные камеры) нередко берут NLGI 0, чтобы смазка не затвердевала при низких температурах.
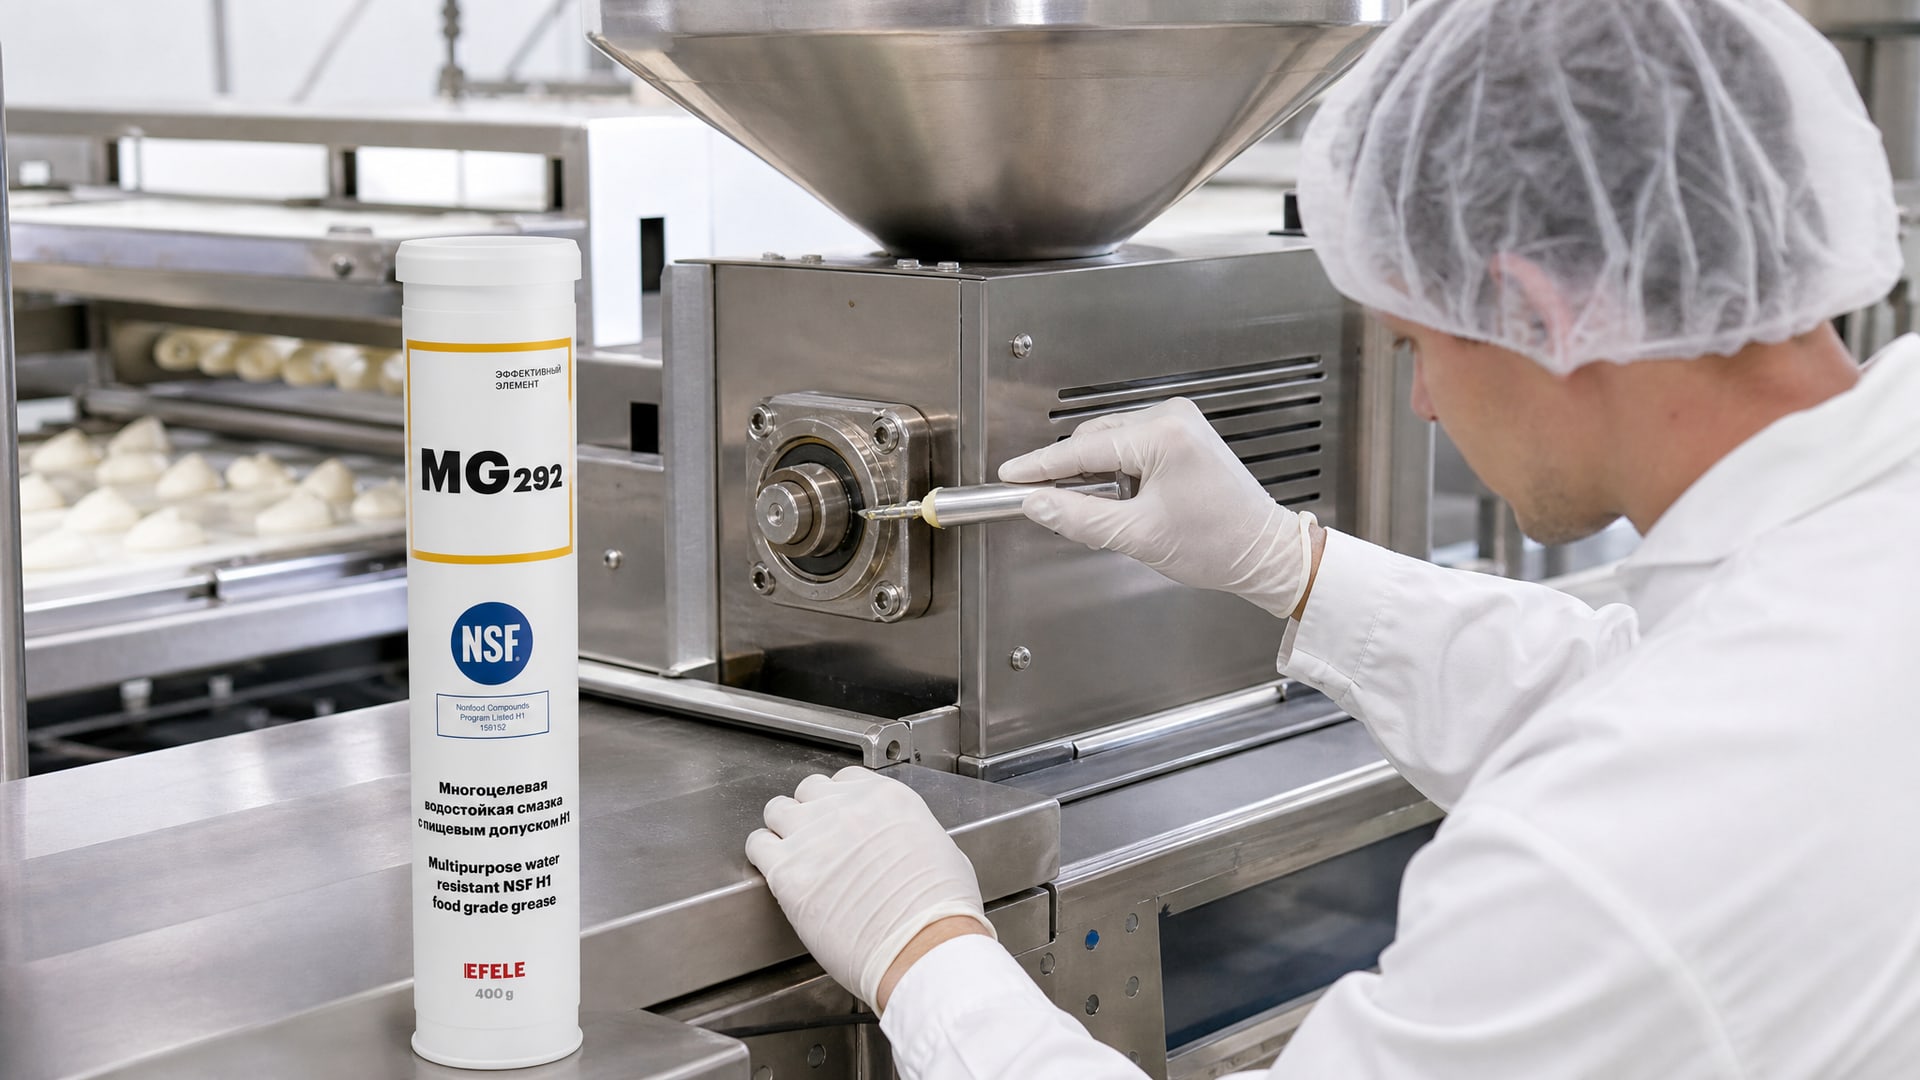
В высоконагруженных узлах с воздействием воды и пара, таких как тестомесы или термоформовочные машины, смазка должна выдерживать как высокие температуры, так и интенсивное намокание. Водостойкая H1-смазка с алюминиевым комплексным загустителем и синтетическим базовым маслом обеспечивает надежную защиту и продлевает срок службы оборудования. В таких условиях часто применяют EFELE MG-292, которая специально разработана для пищевого производства с высокой водостойкостью и рабочим диапазоном от -30 до +140 °C.
Вязкость базового масла
Для жидких H1-масел (цепные масла, масла для насосов) выбирают вязкость по ISO VG. Для цепей в обычных условиях типична вязкость ISO VG 46–100, для высокотемпературных печей - ISO VG 100–460. Более вязкое масло лучше защищает при высоких нагрузках и температурах, но может слишком медленно стекать по цепи и скапливаться, что приводит к перегреву. Менее вязкое масло хорошо распределяется, но может быть недостаточным для защиты. Правильный выбор вязкости - это компромисс между смазыванием и охлаждением узла.
Температурный диапазон
На пищевых производствах встречаются узлы, работающие от холодильников (до -40 °C) до печей (до +150 °C). H1-смазка должна быть твердой достаточно, чтобы не стекать при высокой температуре, но одновременно оставаться текучей при низкой температуре. Типичный диапазон для универсальных H1-смазок - от -30 до +120 °C, но существуют специализированные варианты с расширенным диапазоном до -40 до +140 °C. При выборе смазки нужно проверить, что рабочая температура узла лежит внутри указанного диапазона, иначе смазка потеряет свойства на границах.
Интеграция H1-смазок в систему планового обслуживания и HACCP
Внеплановые ремонты снижаются не только за счет выбора правильной смазки, но и за счет ее правильного применения в рамках плана-графика техническому обслуживанию (ТО) и санитарной программы HACCP (анализ рисков и критические контрольные точки).
Для этого нужны несколько условий:
Четкий регламент интервалов пополнения. Каждый узел требует смазки через определенный промежуток времени (например, подшипник конвейера - раз в неделю, цепь редуктора - раз в месяц). Если пополнение пропустить, старая смазка окислится, потеряет адгезию и защиту, и узел начнет работать с повышенным трением.
Документированный выбор смазки для каждого узла. На каждом участке оборудования должна быть закреплена конкретная H1-смазка, а не выбор «по удобству» между несколькими вариантами. Это исключает ошибки и смешивание несовместимых материалов.
Чистота при нанесении. Смазка наносится чистой кистью или шприцем, не с грязных рук и не из загрязненного контейнера. Загрязненная смазка содержит абразивные частицы и может повредить узел.
Исключение смешивания. Разные марки H1-смазок могут быть несовместимы из-за разных типов загустителя (литиевые, алюминиевые, натриевые комплексные) и разных добавок. Смешивание приводит к разделению, образованию корок и отказу узла. На каждый узел наносится только одна марка смазки.
Интеграция в санитарный контроль. HACCP-программа должна включать пункт «проверка соответствия смазок NSF H1» в список критических контрольных точек. Это означает, что во время санитарной проверки инспектор или сотрудник цеха проверяет наличие и маркировку H1-смазок на каждом узле, и при обнаружении несоответствия линия останавливается для замены. Предварительное планирование этого процесса исключает неожиданные остановки.
Когда H1-смазка правильно встроена в систему ТО и HACCP, простои становятся предсказуемыми и плановыми (запланированная замена во время остановки на плановое ТО), а не внеплановыми (неожиданный отказ узла во время работы).
Типичные причины внеплановых остановок и как их предотвратить
Анализ отказов оборудования на пищевых производствах показывает, что большинство внеплановых остановок, связанных со смазкой, происходят по предсказуемым причинам.
Использование неподходящей смазки вместо H1
Наиболее частая причина - применение на узле, близком к зоне контакта с пищей, обычной смазки без H1-статуса. При санитарной проверке или при случайном попадании такой смазки на продукт запускается процедура остановки, проверки и замены. Решение: четко определить, какие узлы находятся в зоне риска контакта, и использовать только H1-смазки на этих узлах.
Вымывание смазки во влажных условиях
Смазка наносится, но через несколько дней работы с мойкой, паром и конденсацией она смывается или разрушается. Узел остается без защиты, повышается трение и температура, и происходит отказ. Решение: выбирать H1-смазки с подтвержденной высокой водостойкостью и устойчивостью к вымыванию, а также сокращать интервалы пополнения (например, вместо ежемесячного пополнения делать ежемесячное, если смазка теряет половину массы при контакте с водой).
Смешивание несовместимых смазок
На одном узле оказываются остатки старой смазки одной марки и новая смазка другой марки. Они несовместимы, расслаиваются, образуют корки. Узел работает нестабильно и в итоге отказывает. Решение: перед применением новой H1-смазки полностью очистить узел от остатков старой смазки, использовать только одну марку на узле и документировать выбор.
Неправильный выбор NLGI или вязкости для конкретного узла
Выбирается слишком вязкая или слишком жидкая смазка. В результате узел либо работает с недостаточной смазкой и высоким трением, либо смазка стекает и скапливается, вызывая перегрев. Решение: перед применением смазки проверить технические требования узла (температуру, скорость, нагрузку) и сопоставить их с характеристиками смазки (вязкость, NLGI, диапазон температур).
Загрязнение смазки при нанесении
Смазка наносится грязным инструментом или из загрязненного контейнера. Абразивные частицы проникают в узел и вызывают микроцарапины и преждевременный износ. Решение: использовать чистые инструменты для нанесения, хранить смазку в закрытых контейнерах и соблюдать гигиену при работе с ней.
Часто задаваемые вопросы
Чем H1 отличается от H2?
H1 допускает случайный, технически неизбежный контакт с пищей до 10 ppm, то есть несколько миллиграммов смазки могут попасть на продукт без нарушения требований. H2 - это смазки для зон, где контакт с пищей исключен, например для редукторов и подшипников, закрытых корпусом и не доступных при нормальной эксплуатации. Выбор между H1 и H2 зависит от расположения узла, а не от технических свойств смазки.
Подходит ли одна H1-смазка для всего оборудования на заводе?
Нет. H1 - это только санитарный статус. Один и тот же узел требует разных характеристик в зависимости от режима работы. Цепь редуктора в печи требует высокой вязкости и высокого диапазона температур, а подшипник холодильного конвейера - низкой вязкости и устойчивости к холоду. Правильный подбор означает, что на каждый узел выбирается своя H1-смазка, подходящая по NLGI, вязкости и температурному диапазону.
Как часто нужно пополнять H1-смазку?
Интервалы зависят от узла и условий работы. На подшипниках в обычных условиях смазку пополняют раз в неделю или раз в две недели. На цепях в условиях влажного производства с регулярной мойкой интервал может быть сокращен до 2-3 дней. Правильный интервал определяется через мониторинг состояния смазки: если смазка высохла, вымыта или загрязнена, пополнение нужно сделать раньше плана.
Может ли H1-смазка вызвать аллергию или отравление, если попадет на продукт?
Нет. H1-регистрация NSF означает, что материал прошел токсикологическую оценку и признан безопасным при случайном контакте с пищей. Допуск 10 ppm установлен таким образом, чтобы даже при попадании смазки на продукт не возникло никакого риска для здоровья. Однако это не означает, что смазку можно целенаправленно добавлять в пищу - она все еще не является пищевым ингредиентом.
Если H1-смазка подверглась воздействию воды и потемнела, ее можно использовать дальше?
Если смазка потемнела или изменила консистенцию после контакта с водой, это признак начала разрушения структуры. Использовать такую смазку дальше не рекомендуется, так как она теряет защитные свойства и может привести к отказу узла. Смазку нужно заменить на свежую, а узел - протереть чистой тканью.
Заключение
Смазки H1 снижают внеплановые остановки оборудования на пищевом производстве не потому, что они волшебные или особенно технически продвинутые, а потому, что они удовлетворяют одновременно двум требованиям: санитарному (допуск до 10 ppm контакта с пищей) и техническому (правильная вязкость, водостойкость, температурный диапазон для конкретного узла). Когда закупщик правильно выбирает H1-смазку под режим работы оборудования, наносит ее чистым способом в установленные сроки и исключает смешивание несовместимых материалов, вероятность внезапного отказа узла снижается в 3-4 раза, а простои становятся плановыми и предсказуемыми.
Практический следующий шаг: проведите инвентаризацию всех узлов на вашем оборудовании, которые находятся в зоне возможного контакта с пищей или подвергаются санитарной проверке, определите их режимы работы (температуру, скорость, нагрузку, влажность), затем подберите для каждого узла конкретную H1-смазку по NLGI, вязкости и водостойкости, документируйте выбор и установите регулярный график пополнения. Это займет несколько часов, но сэкономит недели простоев в течение года.