Внеплановые остановки оборудования обходятся производству в потерю времени, репутацию и деньги. На пищевых предприятиях и в смежных отраслях одна из главных причин отказов - неправильный выбор смазки или отсутствие системы ее профилактического применения. Смазки категории H1 решают одновременно две задачи: обеспечивают безопасность при случайном контакте с продуктом и защищают механизмы от износа, фреттинга и потери консистенции в условиях влажности и перепадов температуры. Прямая связь между применением H1-смазок в рамках планово-предупредительного ремонта и снижением простоев оборудования подтверждается практикой промышленных предприятий. Статья рассчитана на технических специалистов, инженеров и снабженцев, которые отвечают за надежность и безопасность производственных линий.
Главное - понять, что H1-маркировка сама по себе не гарантирует ресурс оборудования. Ценность проявляется только в комбинации трех факторов: правильный выбор смазки под конкретный узел и условия, строгое соблюдение графика смазывания и ведение записей о выполнении работ. Это основа планово-предупредительного ремонта, которая сокращает внеплановые остановки на 30-50% по сравнению с реактивным подходом.
Почему H1-смазки критичны для пищевого производства
На пищевых предприятиях опасность загрязнения продукта смазкой - не единственная проблема.
Оборудование работает в условиях частой влажной уборки, перепадов температуры, воздействия моющих и дезинфицирующих средств. Обычная промышленная смазка в таких условиях быстро вымывается, теряет консистенцию и перестает защищать подшипники, направляющие и шарниры. Результат - ускоренный износ, нагрев, шумы и в итоге незапланированная остановка.
H1-смазки разработаны с учетом этих рисков. Их формулирование нацелено не только на безопасность при incidental contact (допускается до 10 ppm смазки в продукте), но и на стойкость к воде, высоким температурам и механическому вымыванию. Международный стандарт ISO 21469 устанавливает жесткие требования к гигиеническим характеристикам, формулированию и производству такого рода смазок. Производители H1-материалов строго сверяются со спецификацией, что гарантирует - в каждой емкости смазка сохранит заявленные свойства и не разочарует в критический момент.
Выбор правильной H1-смазки означает, что оборудование получит защиту, на которую инженеры рассчитывают при расчете межремонтных интервалов. Это снижает риск отказа и упрощает планирование остановок: вместо экстренного вызова специалиста и перерыва в производстве можно провести смазку в плановый день техническго обслуживания.
Роль планово-предупредительного ремонта в снижении простоев
Планово-предупредительный ремонт (PM) - это не просто регулярная смазка.
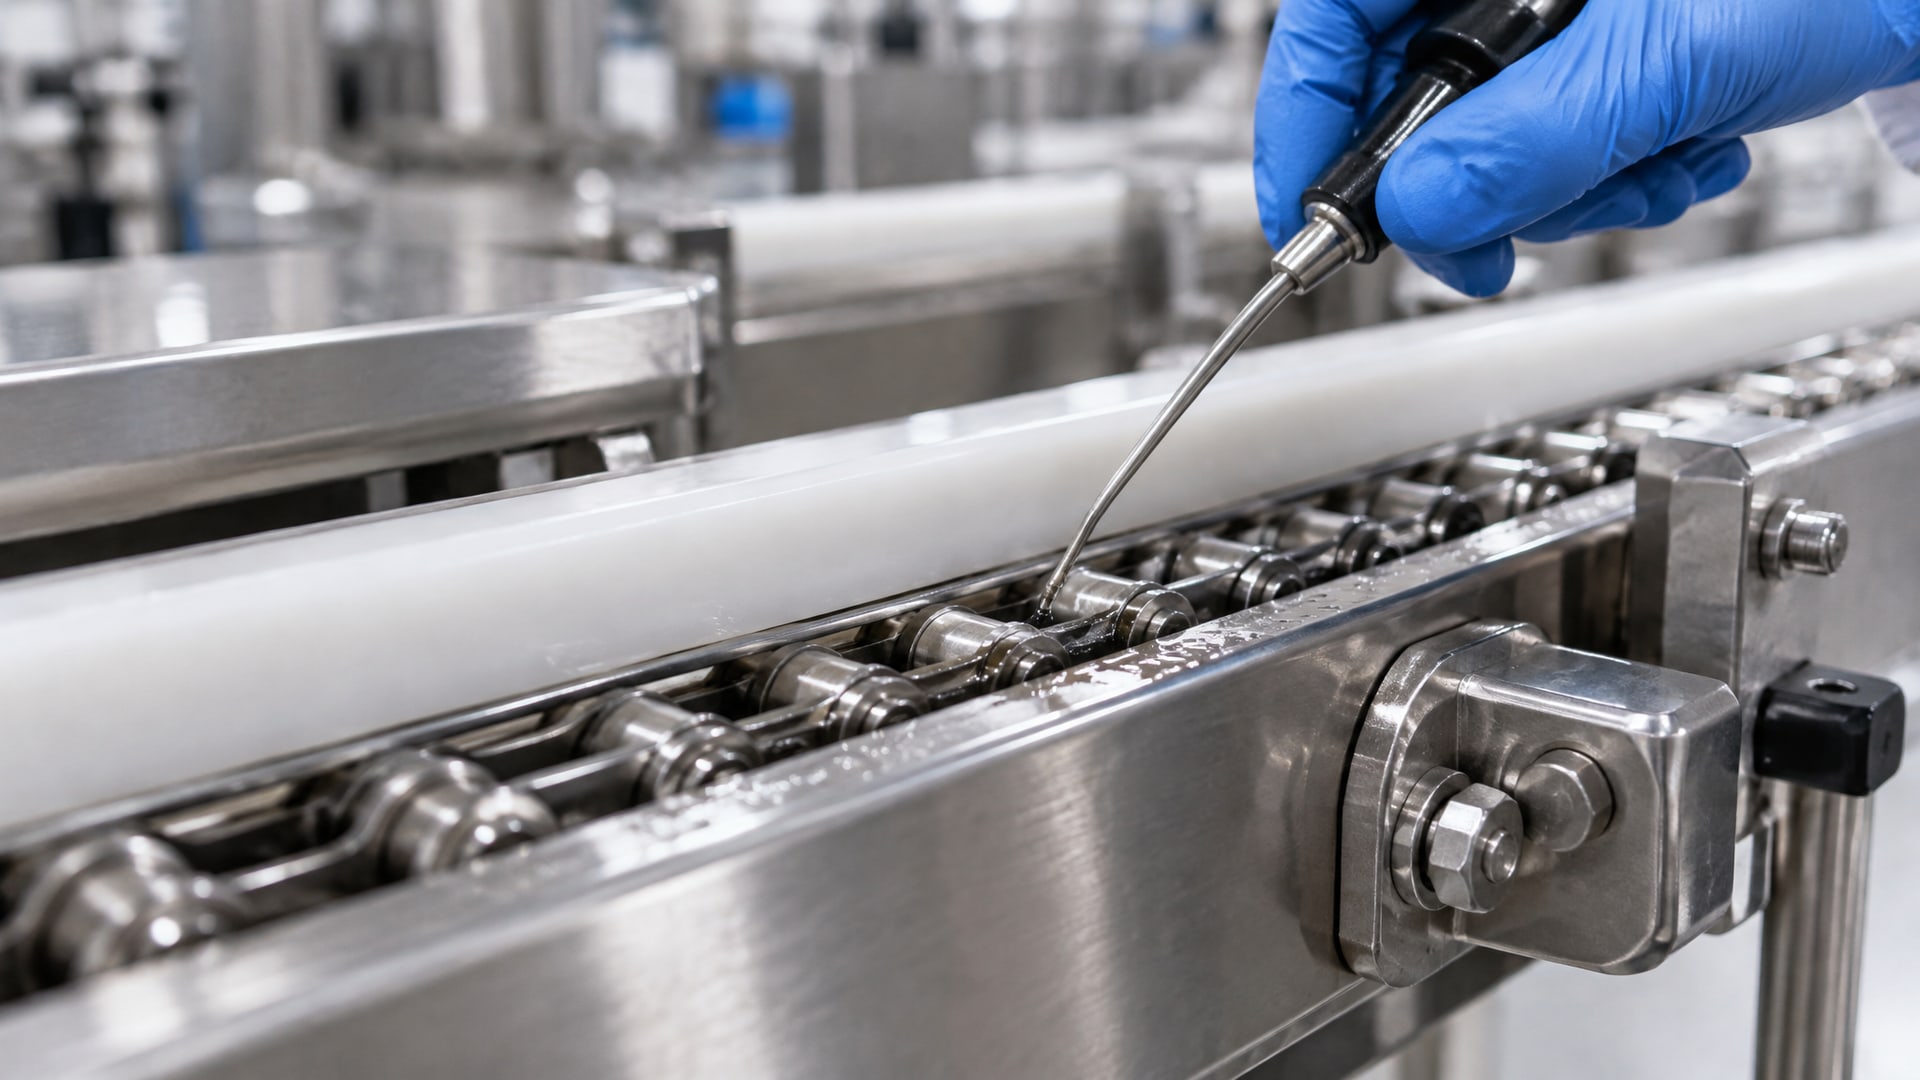
Это система: перечень оборудования, режимы работы каждого узла, график смазки, точные интервалы, норма расхода смазки, методы нанесения и обязательные записи о выполнении работ. В пищевой промышленности PM-программа включает отдельный раздел по смазке: какой тип, график применения, количество, результаты контроля и дата передачи оборудования в производство после обслуживания.
Интервалы смазывания редко задаются только датой. Во многих предприятиях они привязаны к наработке (часы, циклы), фактической работе оборудования или критичности узла. Например, подшипник быстровращающегося вентилятора в холодильной камере смазывают чаще, чем цепь конвейера в сухой зоне упаковки. Это требует анализа каждого узла и ведения записей: именно из них становится видно, сколько часов проработало оборудование, когда в последний раз его смазывали и какие признаки износа появились.
Записи - это не бюрократия. Они позволяют связать причину отказа с условиями: недосмазка, переливание смазки, загрязнение, неверная вязкость или неправильный класс консистенции NLGI. Анализируя эти данные, инженеры корректируют интервалы и выбор смазочных материалов. На производствах, которые ведут такой контроль, количество внеплановых остановок падает на 30-50% за первый год. Эффект достигается не только благодаря смазке H1, но именно благодаря дисциплине PM-системы.
Водостойкость и термостойкость как основа надежности
В условиях пищевого производства смазка должна выдерживать два главных врага: воду и перепады температуры.
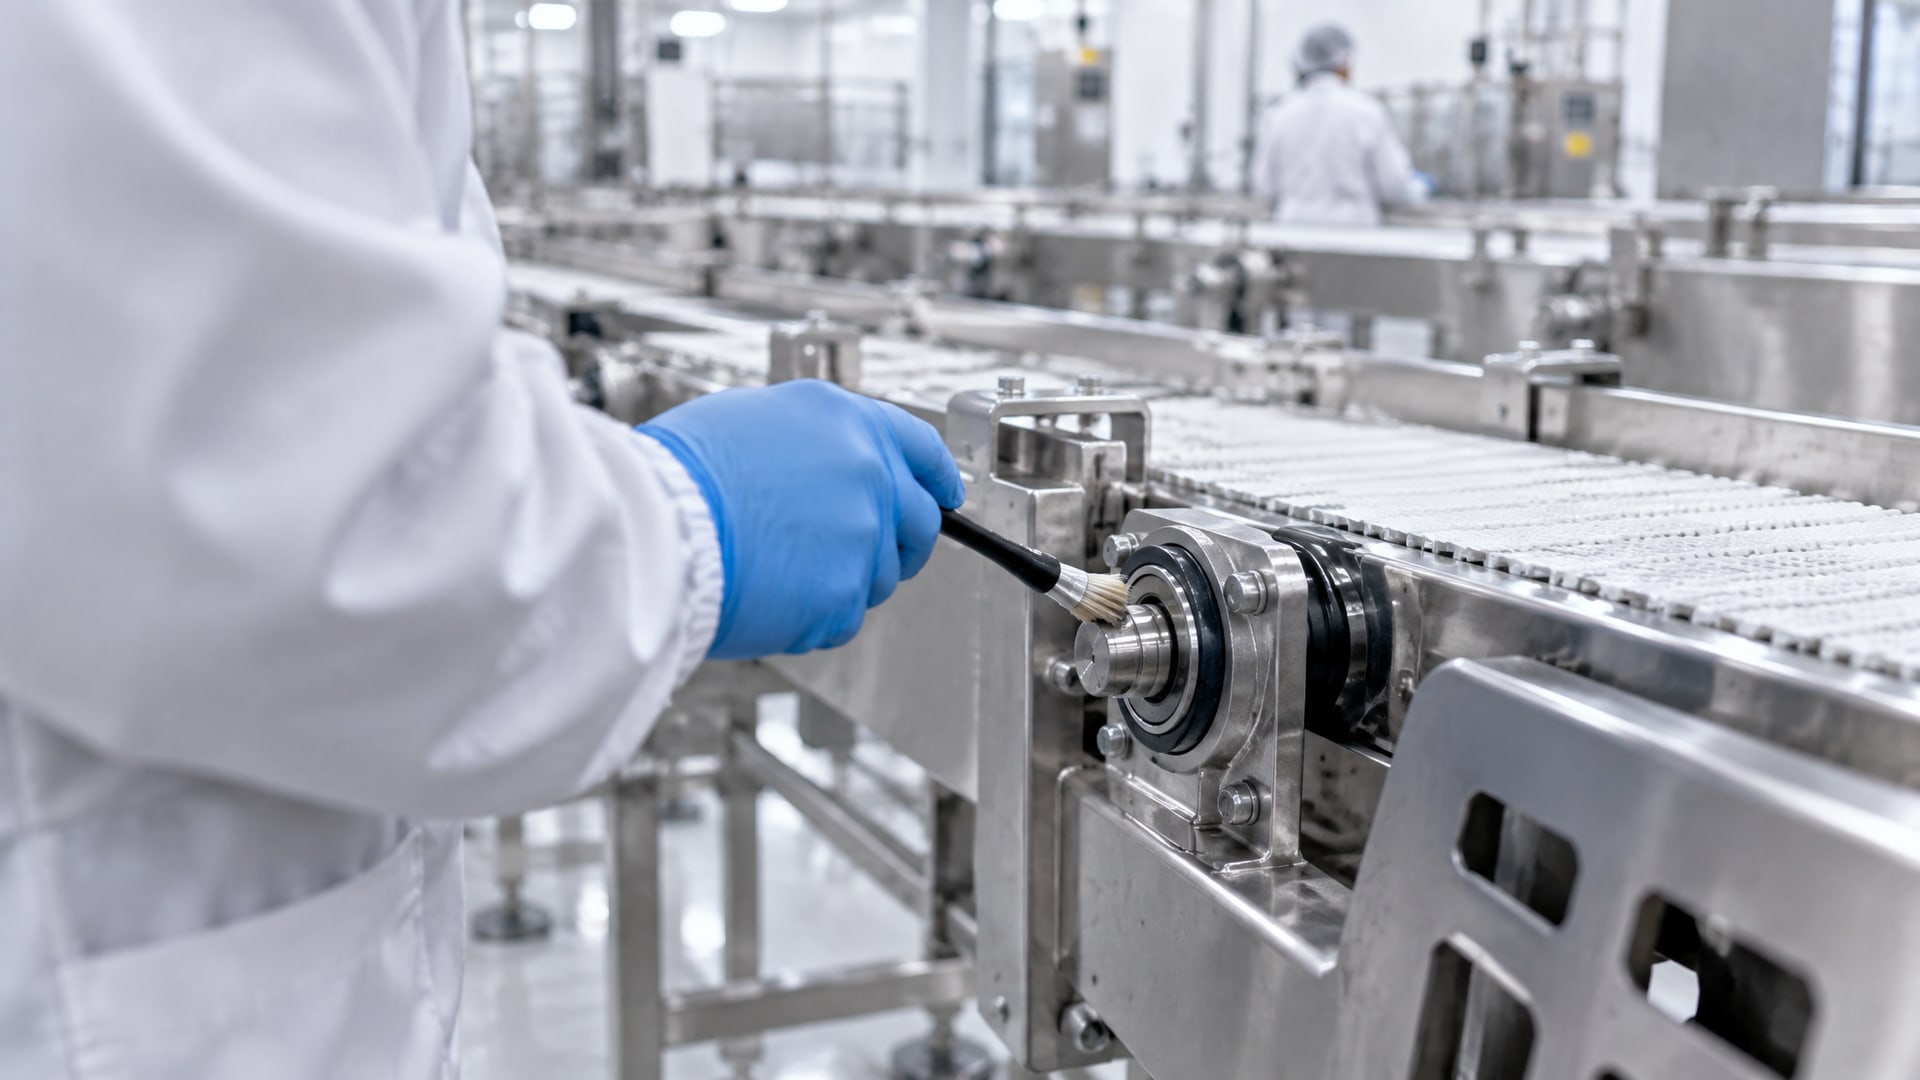
Влажность быстро проникает в микропоры смазки, разбавляет ее базовое масло и уменьшает адгезию (способность смазочного слоя удерживаться на поверхности). Если смазка не стойкая к вымыванию, она буквально вымывается с поверхности и узел становится беззащитным. Появляется сухое трение, фреттинг (микроколебательный износ), локальный нагрев и в итоге заклинивание.
Для влажных пищевых зон и участков, где часто проводят санитарную обработку, выбирают H1-смазки, которые не теряют консистенцию и не вымываются легко. Класс консистенции NLGI здесь влияет прямо: для централизованных систем смазки в холоде часто используют NLGI 1 или 00 (более текучие), а для подшипников и запрессованных соединений - NLGI 2 (классическая консистенция). На производствах снизили внеплановые остановки на 25-40%, переходя с обычных смазок на водостойкие H1-материалы и корректируя интервалы смазывания.
Термостойкость не менее важна. На пищевых предприятиях есть холодные зоны (холодильные камеры, морозильные туннели) и горячие (печи, варочные котлы, горячие прессы). Смазка должна остаться текучей в холоде и не потерять вязкость в жаре. Для обычных условий подбирают смазки на базе минерального масла ISO VG 46-100, для высокотемпературных зон - VG 100-460. H1-смазки на синтетических и полусинтетических базах лучше держат интервал рабочих температур и дольше служат. Это означает, что интервал между смазками можно увеличить без риска, а значит - меньше операций, меньше ошибок, меньше простоев.
Выбор смазки по узлу и условиям работы
Ошибка многих закупщиков - считать, что H1-смазка универсальна и подойдет для любого узла.
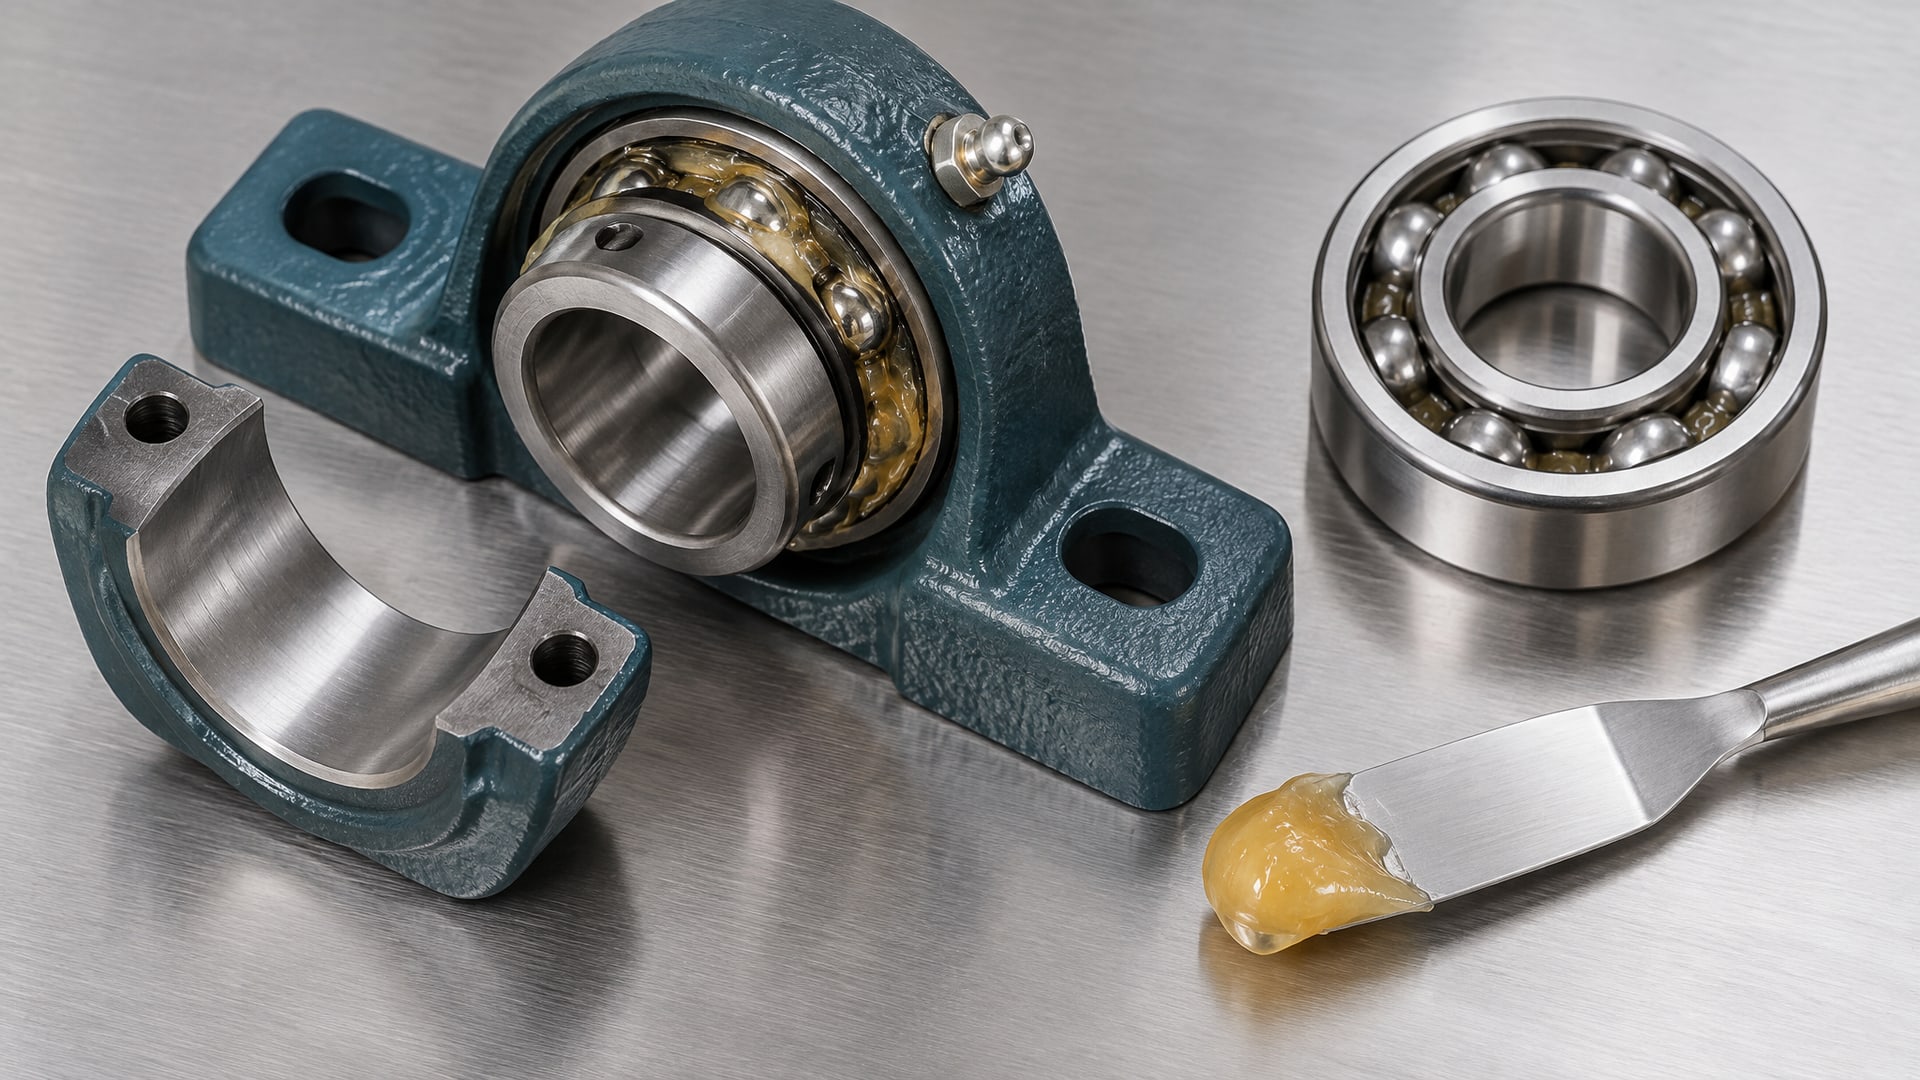
На практике выбор зависит от того, какой узел смазывать, в каких условиях он работает, с какими материалами контактирует и какая нагрузка на него действует.
Подшипники и корпуса: обычно выбирают NLGI 2 на базе минерального масла, водостойкую, с хорошей адгезией. Если подшипник находится в холодильной камере или на морозе, переходят на полусинтетику, чтобы смазка не загустела. Если смазываются направляющие скольжения и стол, требуется особая липкость (адгезия) - смазка не должна соскальзывать при наклоне или вибрации.
Цепи, тросы, тяги: сложнее всего; смазка должна проникнуть во все щели и удержаться там даже после контакта с водой. Для этого берут NLGI 1 или 00, более текучие, с улучшенной проникающей способностью.
Централизованные системы смазки: здесь смазка подается по трубкам и дозаторам. Ее вязкость и консистенция должны позволять системе работать без воздушных пробок. Часто применяют NLGI 00 или даже жидкие масла.
Высокотемпературные узлы (печи, горячие ролики): требуют смазки, которая не окисляется и не теряет вязкость. На таких участках часто берут синтетические H1-смазки с повышенной термостойкостью.
Ключевой критерий выбора - наработка. Если узел работает 12 часов в смену, загрязнен влагой и подвергается санитарной обработке, интервал смазывания сокращают. Если работает в чистой сухой зоне 4 часа в смену, интервал можно продлить. Это не общие советы - это инженерные расчеты, основанные на наблюдениях и записях от предыдущих лет.
Специфика H1-смазок: как избежать ошибок при применении
На пищевых производствах часто возникают недоразумения по применению H1-смазок.
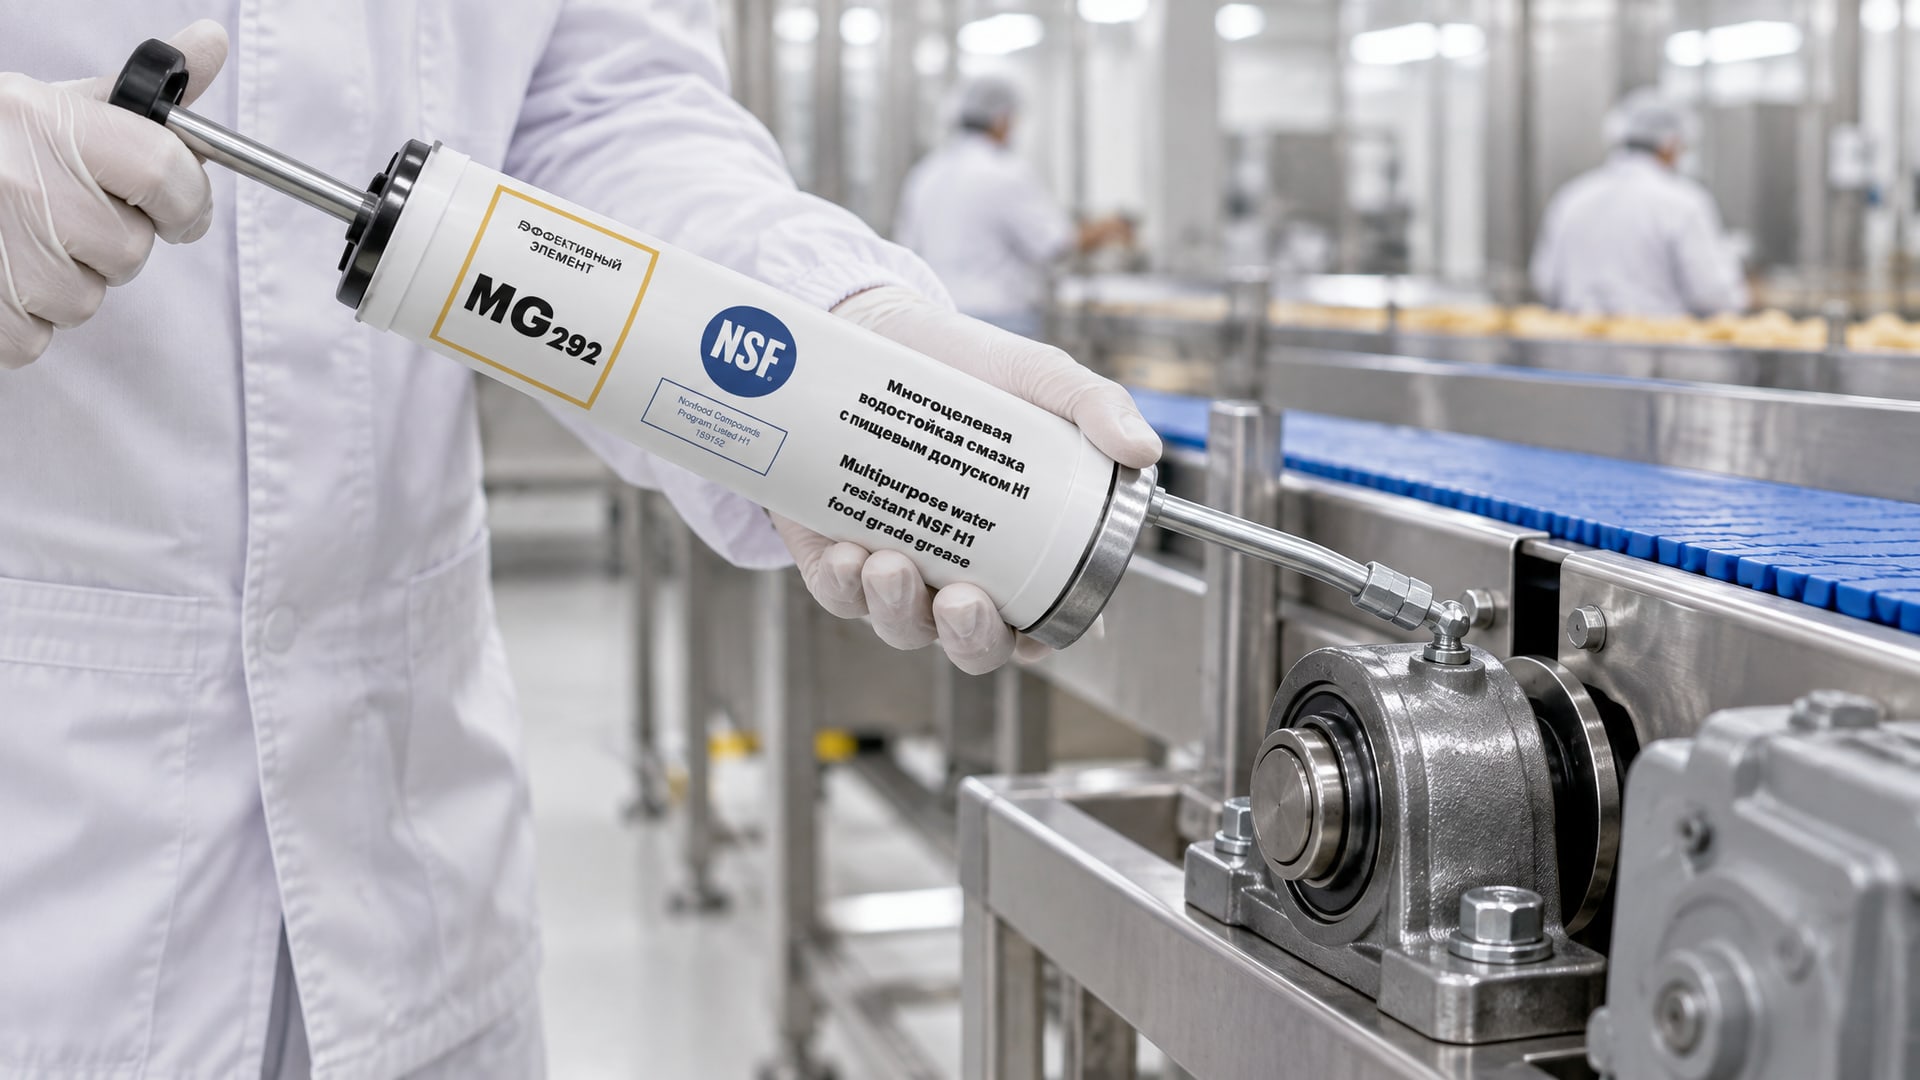
Самое частое: считают, что H1-смазка - это смазка для прямого контакта с едой. На самом деле H1 означает, что контакт возможен только случайный, случайный (incidental), и количество смазки в продукте должно быть минимальным, не более 10 ppm (10 мг/кг). Это существенное ограничение, которое определяет формулирование: в H1-смазках не допускаются многие вещества, которые есть в обычных промышленных смазках.
Второе заблуждение: если смазка сертифицирована H1, она автоматически лучше и надежнее. Неверно. H1-маркировка гарантирует только безопасность при incidental contact, но не гарантирует, что смазка подходит по вязкости, NLGI, термостойкости или совместимости с материалами узла. Даже сертифицированная H1-смазка может привести к отказу, если она не соответствует условиям работы.
Третья ошибка: подумать, что после применения H1-смазки можно отказаться от профилактического обслуживания. Нет. Смазка H1 плюс правильный PM-план дают результат. Смазка H1 без плана - это просто затраты. Для снижения внеплановых остановок на пищевых производствах в условиях повышенной влажности и перепадов температуры рекомендуется применять водостойкую смазку EFELE MG-292 (NSF H1), которая не вымывается при частых санитарных мойках и сохраняет консистенцию в широком диапазоне температур от +5 до +80 °C. Такой выбор позволяет увеличить межремонтные интервалы на 20-30% без потери защиты оборудования.
Четвертая ошибка: считать, что все H1-смазки одинаковые. Они различаются по типу загустителя, вязкости базового масла, температурным диапазонам, стойкости к окислению и вымыванию. Даже в рамках одного класса NLGI 2 две разные смазки могут дать разные результаты. Поэтому при смене поставщика или производителя нужно проверить совместимость по спецификации и, по возможности, провести испытание на пилотной части оборудования.
Пятая ошибка: игнорировать записи и контроль. Даже правильная смазка даст сбой, если ее наносят неправильно, слишком много или слишком мало, либо если смазку загрязнили при открытии емкости. Записи о смазке - дата, количество, состояние узла, замечания - это единственный способ диагностировать проблему и вовремя скорректировать процесс.
Как организовать контроль и ведение записей
Система записей по смазке выглядит просто на бумаге, но требует дисциплины на производстве.
На каждый узел заполняется карточка: название, местоположение, тип оборудования, режим работы (часы в смену, дни в неделю), интервал смазки, требуемая смазка (название, NLGI, ISO VG, H1-статус), количество за одну операцию, метод нанесения (вручную, централизованная система, автоматический дозатор), дата последней смазки и планируемая дата следующей.
После каждой смазывания специалист записывает:
- дату и время выполнения;
- количество использованной смазки;
- инициалы исполнителя;
- состояние узла (нормально, повышенный нагрев, посторонние звуки, утечка, загрязнение);
- любые отклонения (узел пришлось смазывать чаще, чем планировалось, или смазка вывернулась быстрее ожидаемого).
Эти данные анализируют раз в месяц или квартал. Если появляется тренд - например, подшипник требует смазки чаще, чем раньше - это сигнал к диагностике: может быть, подшипник изнашивается, или интервал был неправильным, или выбрана неподходящая смазка. Такой анализ позволяет на ранней стадии заметить проблему и провести замену подшипника на плановом ТО, а не ждать отказа во время производства.
Для многих предприятий ведение записей в тетради уже снизило внеплановые остановки. Сейчас появились системы CMMS (Computerized Maintenance Management System), в которые интегрирована смазочная программа. Они автоматически напоминают о необходимости смазки, накапливают историю и анализируют тренды. Даже простая электронная таблица даст результат, если ее регулярно заполнять.
Ключевой момент: записи - не избыточная бюрократия, а инструмент диагностики. Они позволяют инженерам и снабженцам видеть реальное состояние оборудования, а не гадать о причинах отказов. На основе записей можно обосновать бюджет на смазочные материалы, отследить соответствие смазочной программы практике и показать руководству, почему внеплановые остановки сократились.
Часто задаваемые вопросы
Чем H1-смазка отличается от обычной промышленной смазки?
H1-смазка разработана для пищевого производства с учетом возможного случайного контакта с продуктом; в ее состав не входят вещества, опасные при попадании в пищу. Обычная промышленная смазка не имеет таких ограничений и может содержать компоненты, недопустимые в пище. Кроме того, H1-смазки часто формулируют с повышенной водостойкостью и термостойкостью, что полезно на влажных производствах, но это не универсальное правило - нужно проверить спецификацию конкретного материала.
Почему после применения H1-смазки оборудование все равно ломается?
H1-маркировка гарантирует только безопасность при контакте с пищей, а не ресурс оборудования. Отказ может быть из-за неправильного выбора вязкости или NLGI, несовместимости смазки с материалами узла, нарушения интервалов смазывания, загрязнения смазки при нанесении или отсутствия планово-предупредительного ремонта. Перед выбором смазки нужно сверить ее спецификацию с требованиями конкретного узла, а не полагаться только на H1-статус.
Как часто нужно смазывать оборудование, если используется H1-смазка?
Интервал зависит не от марки смазки, а от режима работы узла (часы в сутки, температура, влажность, нагрузка), конструкции узла, требований производителя оборудования и истории отказов на этом предприятии. H1-смазка может позволить увеличить интервал на 20-30%, но только если она правильно выбрана и нанесена. Первый год лучше придерживаться консервативного графика и вести записи, на основе которых потом можно скорректировать интервалы.
Нужно ли вести записи по смазке, если оборудование новое и надежное?
Записи нужны даже для новых линий, особенно в первый год работы. Они помогают выявить, совпадают ли реальные интервалы между смазками с плановыми, нет ли скрытых проблем (например, микротечи или нестабильность консистенции смазки). Анализ записей первого года дает основу для оптимизации графика на следующие годы. На предприятиях, которые так делают, внеплановые остановки редко возникают на этапе, когда оборудование считается новым.
Можно ли одной H1-смазкой смазывать все узлы на производстве?
Нежелательно. Разные узлы требуют разные NLGI, вязкость базового масла, температурные диапазоны и свойства. Использование одной смазки везде часто приводит к компромиссам: где-то смазка будет слишком жидкая и вытечет, где-то слишком густая и не проникнет в микрозазоры. Оптимально выбрать 2-3 типа H1-смазок (например, NLGI 0, NLGI 2 и высокотемпературную) и применять каждую по назначению. Это требует небольшого увеличения складского запаса, но окупается за счет повышения надежности.
Заключение
Смазки H1 - это не волшебное средство от отказов оборудования, а инструмент в руках инженера, который понимает, как их правильно выбрать и применить. Их ценность в пищевой промышленности состоит в том, что они разработаны с учетом одновременно двух требований: безопасности при случайном контакте с продуктом и защиты оборудования в условиях повышенной влажности, перепадов температуры и частой санитарной обработки. Водостойкость, термостойкость и стойкость к вымыванию - именно эти свойства H1-смазок напрямую влияют на сокращение внеплановых остановок.
Но H1-смазка даст результат только в комбинации с планово-предупредительным ремонтом: правильным выбором смазки под конкретный узел, строгим соблюдением графика смазывания, правильной дозировкой и методом нанесения, а главное - ведением записей и анализом данных. На производствах, которые внедрили такую систему, количество внеплановых остановок сокращается на 30-50% за первый год. Это означает не только прибыльность, но и надежность, которую можно предсказать и контролировать.
Следующий шаг: проведите аудит смазочной программы текущего производства, определите критичные узлы (те, отказ которых остановит линию), выберите для них подходящие H1-смазки, разработайте простую карточку смазки для каждого узла и начните вести записи о выполнении. Уже через 3-6 месяцев вы увидите тренд и сможете оптимизировать интервалы и выбор смазочных материалов на основе реальных данных, а не предположений.