Срок службы подшипников на фасовочном оборудовании зависит не только от конструкции узла, но и от состава смазочного материала. Смазки H1 - это не просто пищевые смазки, а материалы с задокументированным допуском к случайному контакту с продуктом, отвечающие требованиям FDA 21 CFR 178.3570 и стандарту ISO 21469. Однако сам факт пищевого допуска еще не гарантирует увеличение ресурса подшипника - это достигается только при правильном соответствии смазки режиму работы узла: нагрузке, температуре, скорости вращения и влажности среды.
Для технических специалистов и закупщиков важно понимать, что выбор H1-смазки для подшипников фасовочного оборудования требует анализа не только пищевого допуска, но и параметров, заявленных в техническом листе. В этой статье разберем, как правильно подобранная H1-смазка продлевает ресурс подшипника, какие характеристики материала критичны для фасовки, и как избежать типичных ошибок при переходе на пищевые смазки.
H1-смазки: что это и почему они отличаются от обычных материалов
Термин H1 обозначает смазки, допущенные к случайному контакту с пищей.
Это не означает, что смазка съедобна или совершенно безопасна при проглатывании - это значит, что состав материала согласован с требованиями FDA 21 CFR 178.3570 и не может содержать токсичные компоненты или канцерогены. H2-смазки, напротив, вообще не допускаются к пищевому контакту и используются только в машинах без риска попадания на продукт.
ISO 21469 дополняет H1, устанавливая гигиенические требования не только к самому продукту, но и к его производству, хранению, транспортировке и применению. Это означает, что смазка должна разрабатываться и обращаться с ней по протоколам HACCP, чтобы исключить загрязнение на всех этапах.
Для подшипников на фасовочном оборудовании H1-смазка - это выбор, продиктованный не только безопасностью, но и практикой: современные пищевые цехи используют централизованные системы смазывания и требуют материалов, которые выдерживают частые санитарные мойки, перепады температур и влажность. Обычные минеральные или литиевые смазки без пищевого допуска здесь неприемлемы.
Как состав H1-смазки влияет на ресурс подшипника
Ресурс подшипника определяется взаимодействием нескольких факторов: кинематической вязкостью базового масла, типом и количеством загустителя, наличием противоизносных присадок, адгезией к металлу и стойкостью к вымыванию.
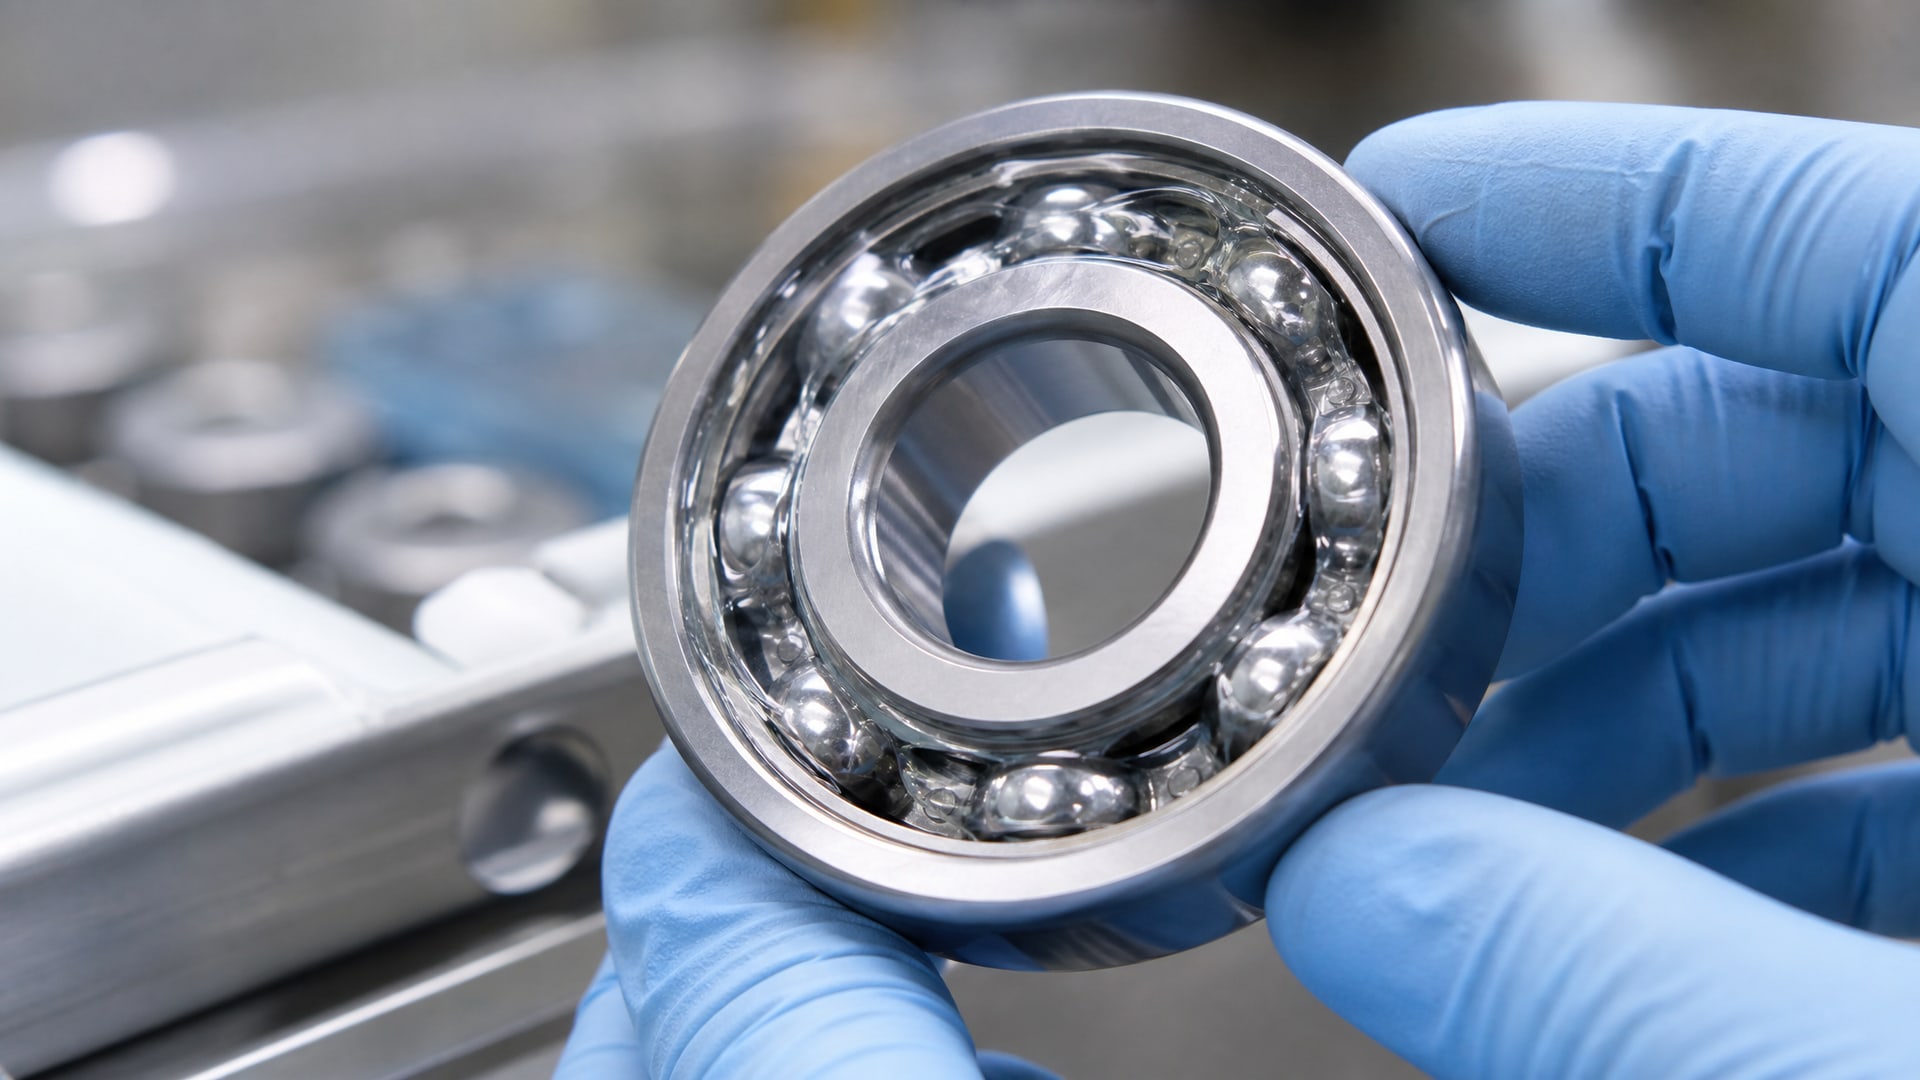
H1-смазка, правильно подобранная для конкретного узла, продлевает этот ресурс благодаря стабильной смазывающей пленке между соприкасающимися поверхностями.
Кинематическая вязкость базового масла при 40 °C - это первый параметр, на который смотрит инженер. Если вязкость слишком низкая, смазка не создает достаточную пленку под нагрузкой и возникает граничное трение с интенсивным износом. Если вязкость слишком высокая, возрастает сопротивление вращению, повышается температура узла и смазка деградирует быстрее. Для подшипников фасовочного оборудования, работающих при средних нагрузках и умеренных скоростях, типична вязкость в диапазоне 32-100 сСт при 40 °C.
Консистентность по NLGI (National Lubricating Grease Institute) указывает на твердость пластичной смазки. Класс NLGI 2 - это золотой стандарт для универсальных подшипниковых применений: такая смазка хорошо удерживается в зазорах подшипника, легко распределяется при вращении и не вытекает при увеличении температуры. Для фасовочного оборудования NLGI 2 обычно является оптимальным выбором.
Адгезия смазки к металлической поверхности подшипника - это ее способность прилипать и оставаться на месте несмотря на контакт с водой. H1-смазки часто содержат специальные молекулярные компоненты, которые улучшают адгезию, позволяя материалу удерживаться на катящихся элементах и направляющих даже при частых санитарных мойках. Смазка с плохой адгезией вымывается, оставляя поверхность незащищенной, что приводит к фреттингу и коррозии.
Противоизносные присадки в составе H1-смазок создают микроскопический защитный слой на металле и замедляют окисление базового масла. Это особенно важно для подшипников, работающих под высокой нагрузкой или в циклических режимах (как на многих фасовочных линиях).
Влияние водостойкости на долговечность подшипников в пищевом производстве
На фасовочном оборудовании влажность и вода - не временные помехи, а постоянные факторы.
Санитарные мойки, конденсация на холодном оборудовании, брызги продукта - все это создает условия, в которых обычная смазка быстро деградирует. Капли воды, попадая в смазку, образуют микроэмульсии, которые нарушают сплошность масляной пленки и ускоряют коррозию подшипника.
H1-смазки, специально разработанные для пищевого оборудования, часто содержат усилители адгезии и водоотталкивающие компоненты, которые помогают материалу оставаться на поверхности подшипника несмотря на присутствие влаги. Такие смазки не эмульгируют в воде и сохраняют свою защитную функцию даже после контакта с моющими растворами.
Испытания показывают, что водостойкая H1-смазка может обеспечить ресурс подшипника свыше 1 500 часов в условиях высокой влажности и периодического воздействия воды, тогда как обычная литиевая смазка без специальной водостойкости выходит из строя за несколько месяцев. Разница в сроке службы может составить 200-300 %.
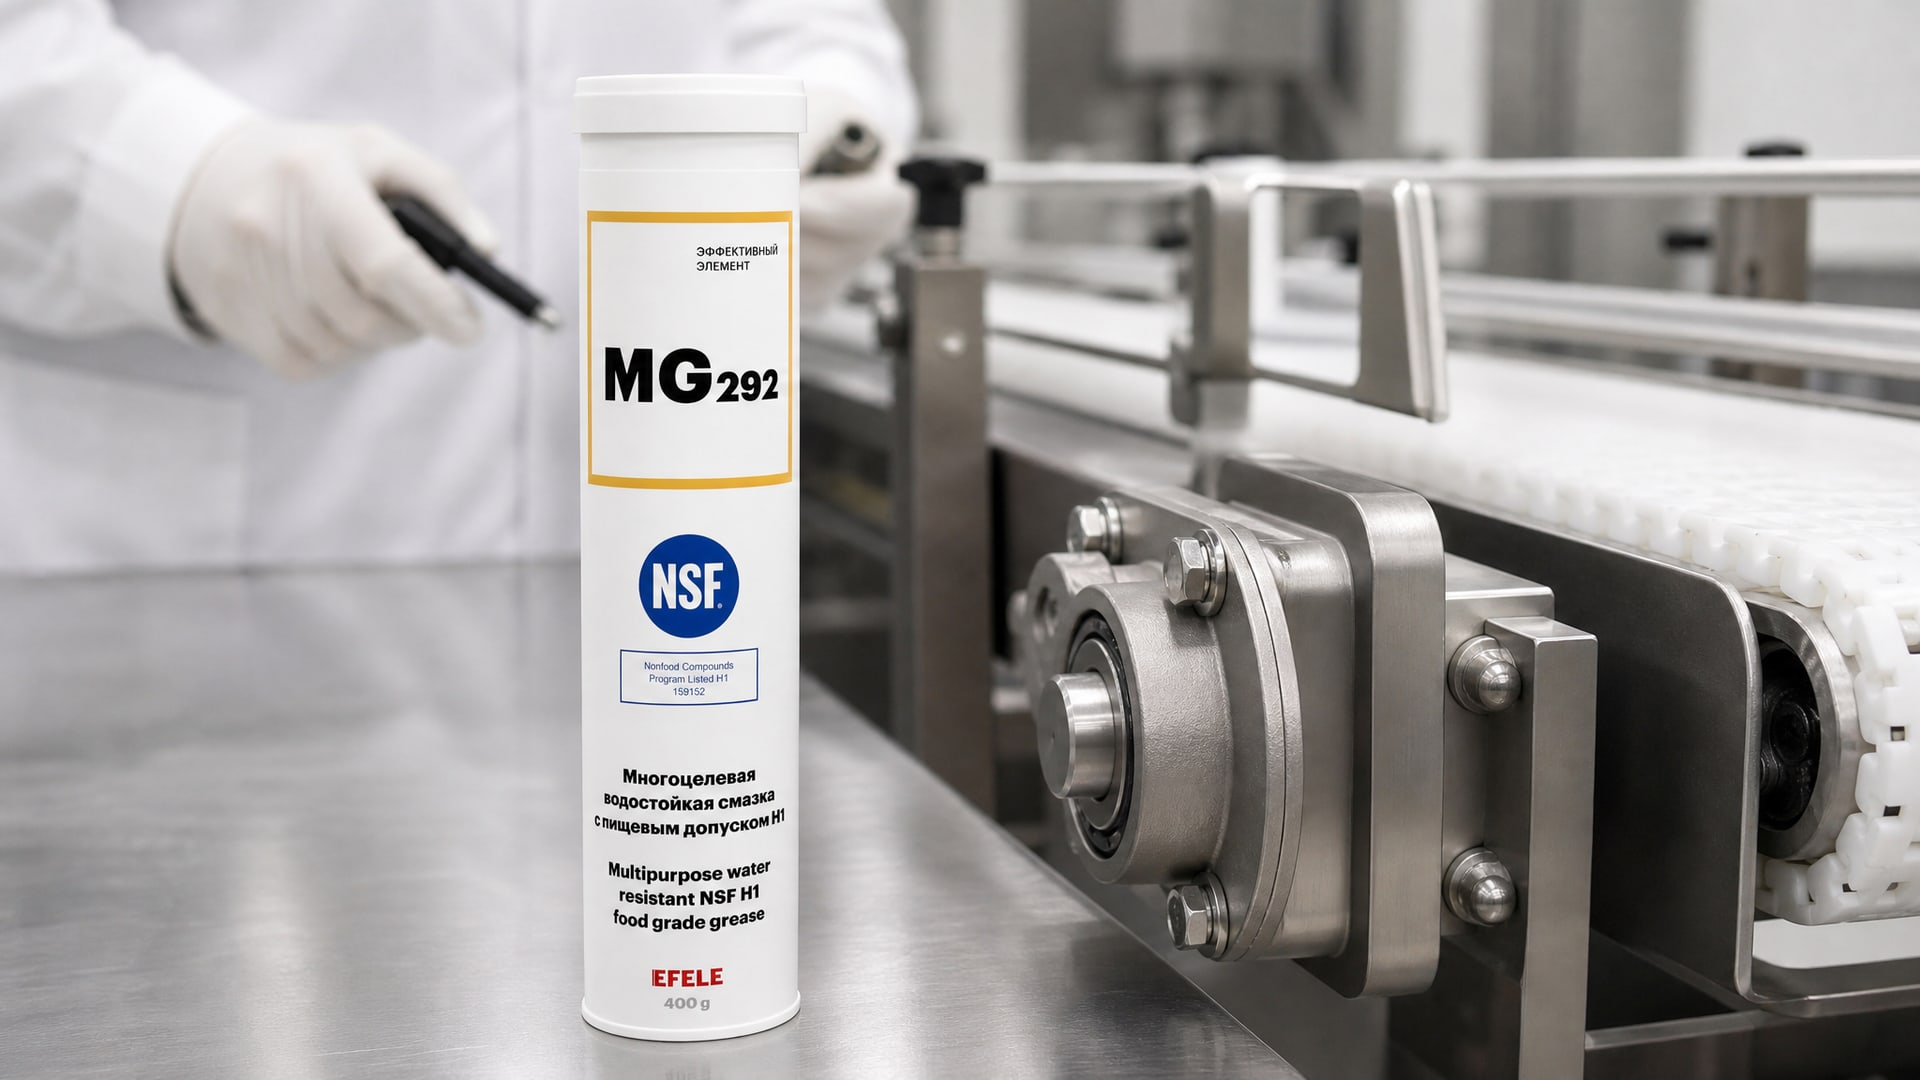
Выбор водостойкой H1-смазки особенно критичен для подшипников, которые находятся в зоне прямого попадания воды или находятся ниже уровня санитарной мойки. EFELE MG-292 - пример водостойкой H1-смазки для таких условий: материал обладает повышенной адгезией и сохраняет защитные свойства при регулярном контакте с водой и щелочными моющими средствами, что позволяет подшипнику работать дольше и с меньшей вероятностью заклинивания.
Подбор H1-смазки для разных типов подшипников и режимов фасовки
Правильный подбор H1-смазки требует учета трех параметров: типа подшипника, режима его работы и специфики оборудования.
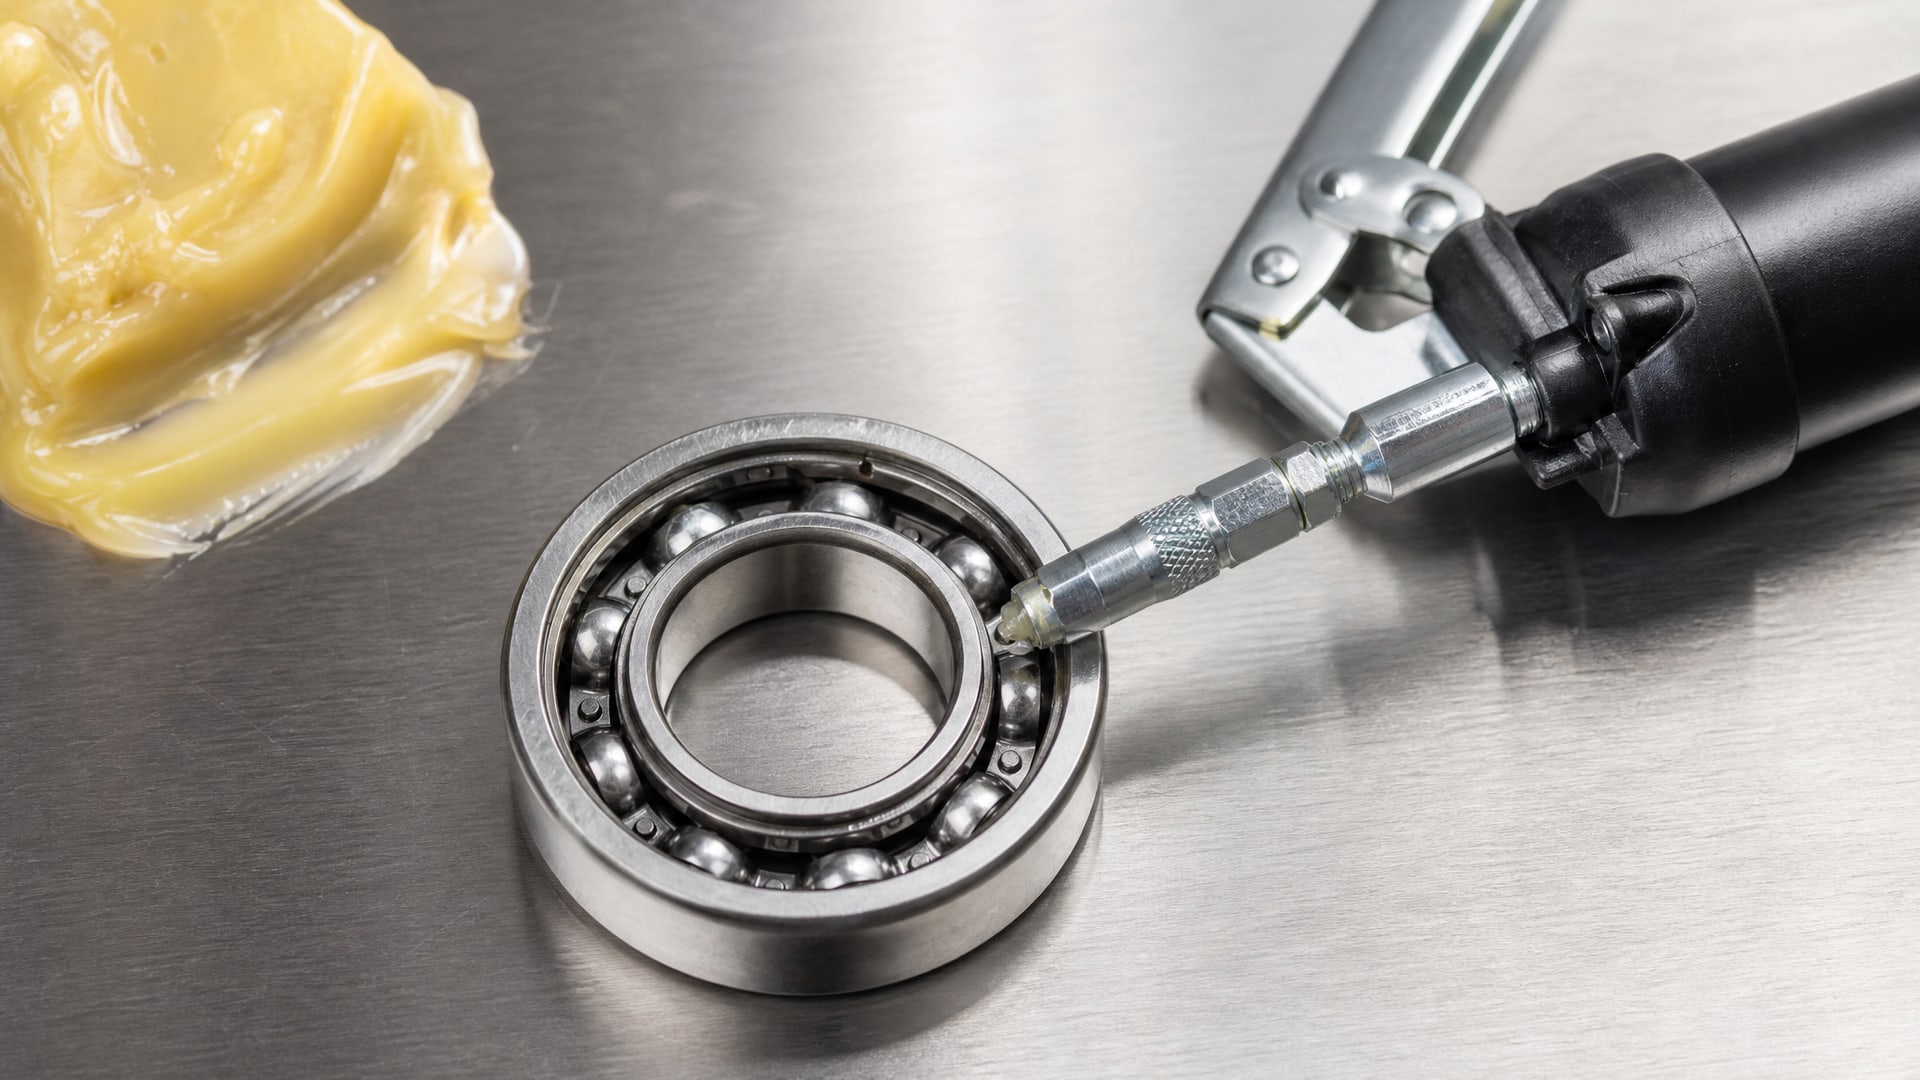
Шариковые подшипники на фасовочных линиях обычно работают при средних нагрузках и высокой скорости вращения. Для них требуется смазка с хорошей текучестью и низкой консистентностью (NLGI 1-2), чтобы минимизировать сопротивление вращению. H1-смазка для таких подшипников должна иметь вязкость базового масла не менее 32 сСт при 40 °C, но не более 100 сСт.
Роликовые подшипники несут более высокие радиальные нагрузки и требуют более густую смазку (обычно NLGI 2-3) с лучшей удерживающей способностью. Для них важнее всего противоизносная защита, поэтому выбирают H1-смазки с повышенным содержанием противоизносных присадок.
Подшипники скольжения (втулки скольжения, линейные направляющие) требуют более жидкие смазки, иногда вообще масла вместо пластичной смазки, так как зазор между валом и втулкой может быть менее 0,1 мм.
На фасовочном оборудовании режим работы может быть непрерывным (конвейеры, ленты) или циклическим (периодические остановки, перегрузки). При непрерывном режиме смазка быстрее разминается и нагревается, что требует выбора материала с температурным диапазоном не менее -10 °C до +100 °C. При циклическом режиме с длительными остановками важнее окислительная стабильность и адгезия, чтобы смазка не высохла в холодное время и не слилась при прогреве.
Таблица ниже показывает типовые параметры H1-смазок для разных сценариев:
| Тип подшипника | Режим работы | Консистентность (NLGI) | Вязкость базового масла (сСт / 40 °C) | Критичные свойства |
|---|
| Шаровой | Непрерывный, средняя нагрузка | 1-2 | 32-68 | Низкое сопротивление, адгезия |
| Роликовый | Непрерывный, высокая нагрузка | 2-3 | 68-100 | Противоизнос, стойкость к нагреву |
| Скольжения | Непрерывный, ударные нагрузки | 0-1 или масло | 22-46 | Адгезия, водостойкость |
| Игольчатый | Циклический, средняя нагрузка | 2 | 46-68 | Адгезия, окислительная стабильность |
Как правильно перейти на H1-смазки: практические рекомендации
Переход с обычной смазки на H1 требует системного подхода, иначе велик риск снизить ресурс подшипников вместо увеличения.
Ошибки в переходе встречаются регулярно и часто списываются на неудачу самого пищевого материала, хотя причина в технике применения.
Шаг 1: полная замена без смешивания. Несовместимые смазки нельзя смешивать. Если на узле была минеральная литиевая смазка, а вы переходите на H1 (например, с синтетическим загустителем), нужно удалить старый материал полностью: протереть полости подшипника чистой ветошью, продуть сжатым воздухом или, в критичных случаях, промыть легким растворителем. Если загустители несовместимы, смешанная масса может потерять текучесть, забить зазоры подшипника и заклинить его.
Шаг 2: выбрать смазку по техлисту, а не по названию. Прежде чем применить H1-смазку, откройте ее технический лист и сверьте:
- NLGI-класс (обычно 2);
- вязкость базового масла при 40 °C;
- температурный диапазон работы (часто -30 °C до +120 °C);
- тип загустителя (полиурия, сложный эфир, синтетический углеводород);
- наличие НСФ-сертификата (NSF H1);
- совместимость с материалами уплотнений (фторкаучук, неопрен).
Нельзя полагаться на то, что все H1-смазки одинаковы: разные производители используют разные загустители и базовые масла.
Шаг 3: контролировать точки смазывания и интервалы. После замены на H1 может потребоваться изменить объем и частоту смазывания. H1-смазки часто обладают лучшей адгезией, чем обычные, поэтому меньше "стекают" со скользящих поверхностей. Это хорошо - значит, смазка дольше работает на месте, - но требует внимания к тому, чтобы не перенаносить материал (избыток смазки может нагреться и вызвать износ).
Шаг 4: документировать результаты в HACCP-плане. Выбор и применение H1-смазки должны быть отражены в системе анализа рисков. Укажите, какая смазка используется, в каких точках, как часто проводится смазывание, кто несет ответственность за контроль. Это обязательно для аудитов и сертификации.
Шаг 5: проверить совместимость с активными веществами производства. На пищевых производствах используются щелочные моющие средства, кислотные санитайзеры и дезинфекты. H1-смазка не должна разлагаться при контакте с этими растворами. Обычно это уже учтено в техлисте, но при сомнениях уточните у поставщика.
Таблица сравнения характеристик и их влияния на срок службы подшипника
Ниже показано, как различные параметры H1-смазки влияют на долговечность подшипника в условиях фасовочного оборудования:
| Параметр смазки | Влияние на срок службы | Критичность |
|---|
| Вязкость базового масла (низкая < 32 сСт) | Недостаточная пленка, ускоренный износ | Высокая |
| Вязкость базового масла (оптимальная 46-68 сСт) | Баланс между защитой и текучестью | Критична |
| Вязкость базового масла (высокая > 100 сСт) | Повышенный нагрев, окисление, срок сокращается | Высокая |
| Консистентность NLGI 1 (мягкая) | Лучшая прокачиваемость, но хуже удержание | Средняя |
| Консистентность NLGI 2 (средняя) | Оптимальная для большинства подшипников | Критична |
| Адгезия (плохая) | Вымывание при мойке, фреттинг, ржавчина | Критична в пищевом производстве |
| Адгезия (хорошая) | Защита удерживается, ресурс растет | Критична в пищевом производстве |
| Водостойкость (слабая) | Эмульгирование, потеря защиты за месяцы | Критична при частых мойках |
| Противоизносные присадки (низкое содержание) | Микросваривание, ускоренный износ | Высокая при высоких нагрузках |
| Температурный диапазон узкий | Вязкость меняется резко, производительность падает | Средняя |
| Температурный диапазон широкий | Стабильная защита при перепадах | Высокая |
EFELE MG-202 - пример H1-смазки, которая отвечает требованиям фасовочного оборудования: NLGI 2, вязкость 46-68 сСт при 40 °C, температурный диапазон -30 °C до +120 °C, NSF H1-сертификат, хорошая адгезия и совместимость с фторкаучуковыми уплотнениями. Такая спецификация обеспечивает баланс между защитой подшипника и удобством применения в пищевом производстве.
Частые ошибки и как их избежать
Ошибка 1: выбрать H1-смазку только по пищевому допуску, не проверив режимные параметры.
Пищевой допуск не гарантирует подходящую вязкость или консистентность. Обязательно проверьте техлист по вязкости базового масла, NLGI и температурному диапазону. Если смазка заявлена для максимальных нагрузок и температур выше 130 °C, а ваш подшипник работает при 60 °C и средней нагрузке, такая смазка будет слишком густая и создаст избыточное сопротивление.
Ошибка 2: смешивать разные H1-смазки без проверки совместимости. Даже если обе смазки имеют H1-статус, их загустители могут быть несовместимы. Литиевая смазка + полиуретановая смазка = потеря структуры, вытекание, фреттинг. Всегда обновляйте полностью.
Ошибка 3: применить смазку в условиях, к которым она не предназначена. H1-смазка для шариковых подшипников может быть слишком мягкой (NLGI 1) для роликовых. Проверьте рекомендации производителя по типам подшипников.
Ошибка 4: не контролировать качество хранения H1-смазки. Хотя H1-смазка разработана для пищевого производства, сама контейнер должен быть герметичен и защищен от света, влаги и грязи. Если смазка хранилась в открытой емкости или на полу цеха, она может впитать влагу и потерять защитные свойства.
Ошибка 5: не учитывать фактический режим работы подшипника. На один и тот же узел может быть надета разная смазка, если режимы работы отличаются. Подшипник на входном конвейере (холод, влага) требует другой H1-смазки, чем подшипник на нагреваемом элементе упаковочной машины (тепло, сухость).
Часто задаваемые вопросы
Почему H1-смазка дороже обычной, если она не улучшает ресурс автоматически?
H1-смазка требует более дорогих сырьевых компонентов, которые прошли проверку на безопасность согласно FDA 21 CFR 178.3570 и ISO 21469. Кроме того, производство должно проводиться по протоколам HACCP, что увеличивает затраты. Однако эта цена компенсируется увеличением реального срока службы подшипников (когда смазка правильно подобрана), снижением числа ремонтов и сокращением простоев оборудования. На расчетном горизонте 2-3 года эффект экономичнее, чем кажется.
Может ли H1-смазка вызвать коррозию подшипника, если использовать неправильно?
Да. Если H1-смазка недостаточно водостойкая и на подшипник попадает вода, может начаться коррозия, особенно если подшипник сделан из углеродистой стали. Именно поэтому важно выбирать H1-смазки, специально заявленные как водостойкие для пищевого оборудования. Кроме того, нельзя смешивать разные смазки: гибридная масса может потерять свойства и оставить поверхность без защиты.
Нужно ли менять интервалы смазывания при переходе на H1?
Это зависит от конкретной смазки. H1-смазки обычно обладают лучшей адгезией, чем стандартные, поэтому адерируют к поверхности дольше и требуют повторного смазывания реже. Однако окончательное решение должно приниматься на основе анализа режима работы и опыта. Обычно интервалы либо не меняются, либо увеличиваются на 10-20 %.
Может ли H1-смазка попасть в продукт и какой вред это нанесет?
H1-смазки разработаны так, чтобы быть безопасными при случайном контакте с пищей. FDA разрешает их использование именно по этой причине. Если небольшое количество H1-смазки попадет в продукт (например, через неплотное уплотнение подшипника), это не вызовет острого отравления. Однако в целях производства пищевых продуктов нужно все равно минимизировать попадание смазки в продукт, правильно уплотнив подшипник и контролируя точки смазывания.
Как проверить, что H1-смазка действительно обладает NSF-сертификатом?
Попросите у поставщика копию сертификата NSF H1. Сертификат должен содержать номер реестра, название продукта точно так, как указано в контейнере, наименование производителя и дату выдачи. Кроме того, на упаковке оригинальной H1-смазки должна быть наклейка NSF или логотип. Если сертификата нет или дата давняя (более 5 лет), уточните статус у производителя.
Заключение
Смазки H1 влияют на срок службы подшипников фасовочного оборудования не через сам факт пищевого допуска, а через правильный подбор параметров: вязкость базового масла, консистентность, водостойкость и адгезию. При соблюдении режима работы и спецификации H1-смазка может увеличить ресурс подшипника на 200-300 % по сравнению с обычными материалами, значительно сокращая число ремонтов и простоев. Ключ к успеху - системный подход: чтение техлиста, полная замена без смешивания, контроль точек нанесения и документирование в HACCP-плане.
Следующий практический шаг: выпишите реестр всех подшипников на вашем фасовочном оборудовании (тип, размер, режим работы), затем подберите для каждого группы узлов одну H1-смазку по техлисту. Протестируйте на одной машине в течение 2-3 месяцев, отслеживая число ремонтов, шум и температуру подшипников. Если результаты положительны, перейдите на весь парк.