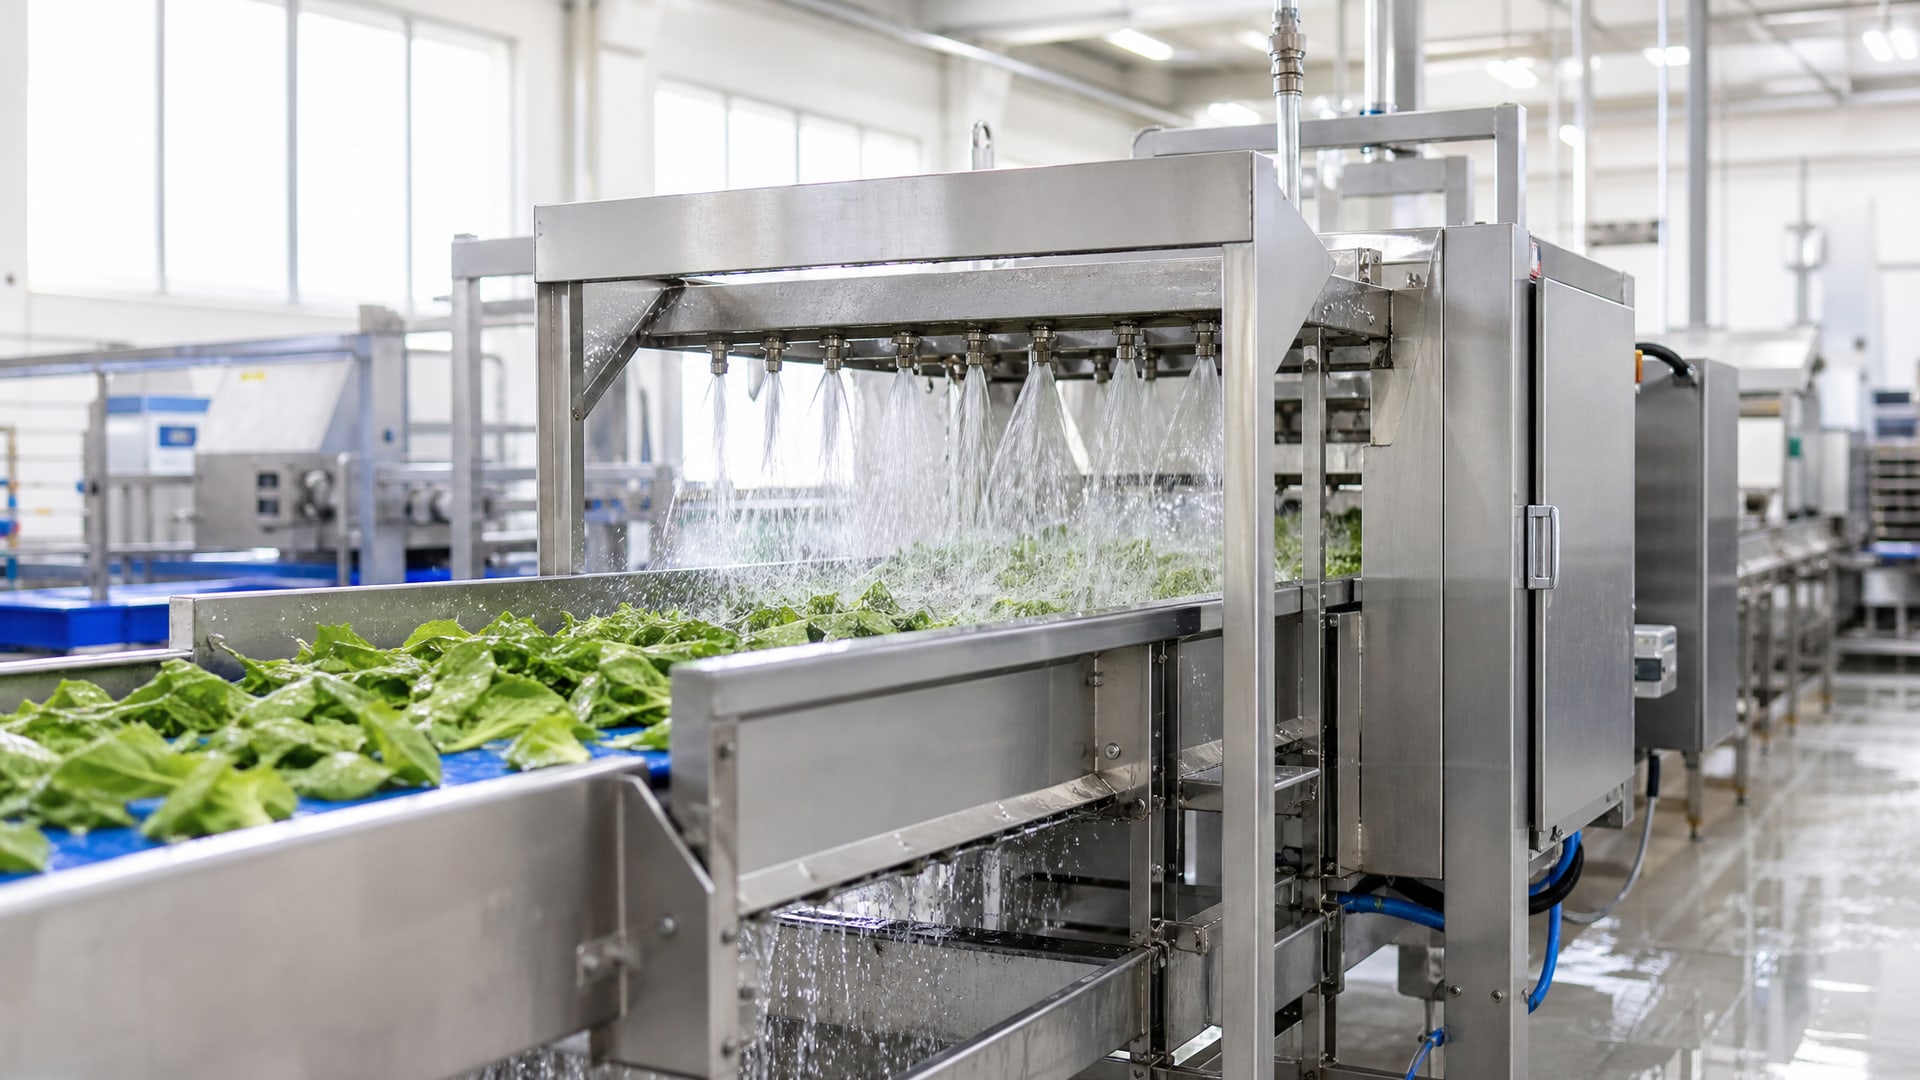
Пищевое и фармацевтическое оборудование подвергается ежедневной агрессивной мойке водой под давлением, горячему пару и химическим растворам. В таких условиях обычная смазка быстро вымывается, оставляя металл без защиты и ускоряя износ. Часто закупщики и инженеры делают ошибку: выбирают смазку только по маркировке NSF H1, забывая, что допуск пищевой безопасности отнюдь не гарантирует устойчивость к воде. Эта статья объясняет, как реально работает защита оборудования от вымывания, какие параметры смазки критичны при регулярной мойке, и на что смотреть в техническом описании, чтобы продлить ресурс узлов и сократить затраты на переобслуживание.
H1 и водостойкость: в чем разница
Допуск NSF H1 регулирует только один аспект - безопасность при случайном контакте с пищей.
Он означает, что смазка не ядовита и соответствует требованиям 21 CFR 178.3570, но ничего не говорит о способности противостоять воде. На практике H1-смазка может иметь крайне слабую стойкость к вымыванию и быстро смываться при мойке.
Водостойкость - это отдельное свойство, которое проверяется специальными тестами. По DIN 51817 водостойкость оценивается в диапазоне от 0 до 90, где 0 означает практически полное отсутствие вымывания при контакте с водой. По ASTM D1264 смываемость водой при 38 °C должна быть не более 2%, что соответствует потере не более 2 граммов из 100 граммов смазки за 4 часа испытания. Эти цифры показывают, насколько пленка будет защищена при ежедневной мойке.
Многие закупщики ошибаются, думая, что высокая вязкость или хорошая адгезия автоматически означают защиту от вода. На самом деле вязкость влияет на формирование пленки, но не гарантирует ее сохранение при контакте с водой. Нужна подтвержденная водостойкость - и это два разных параметра.
Как вода разрушает смазочную пленку и почему адгезия критична
Когда вода попадает между смазкой и металлом, она работает как смазка сама по себе, вытесняя пленку и обнажая металлические поверхности.
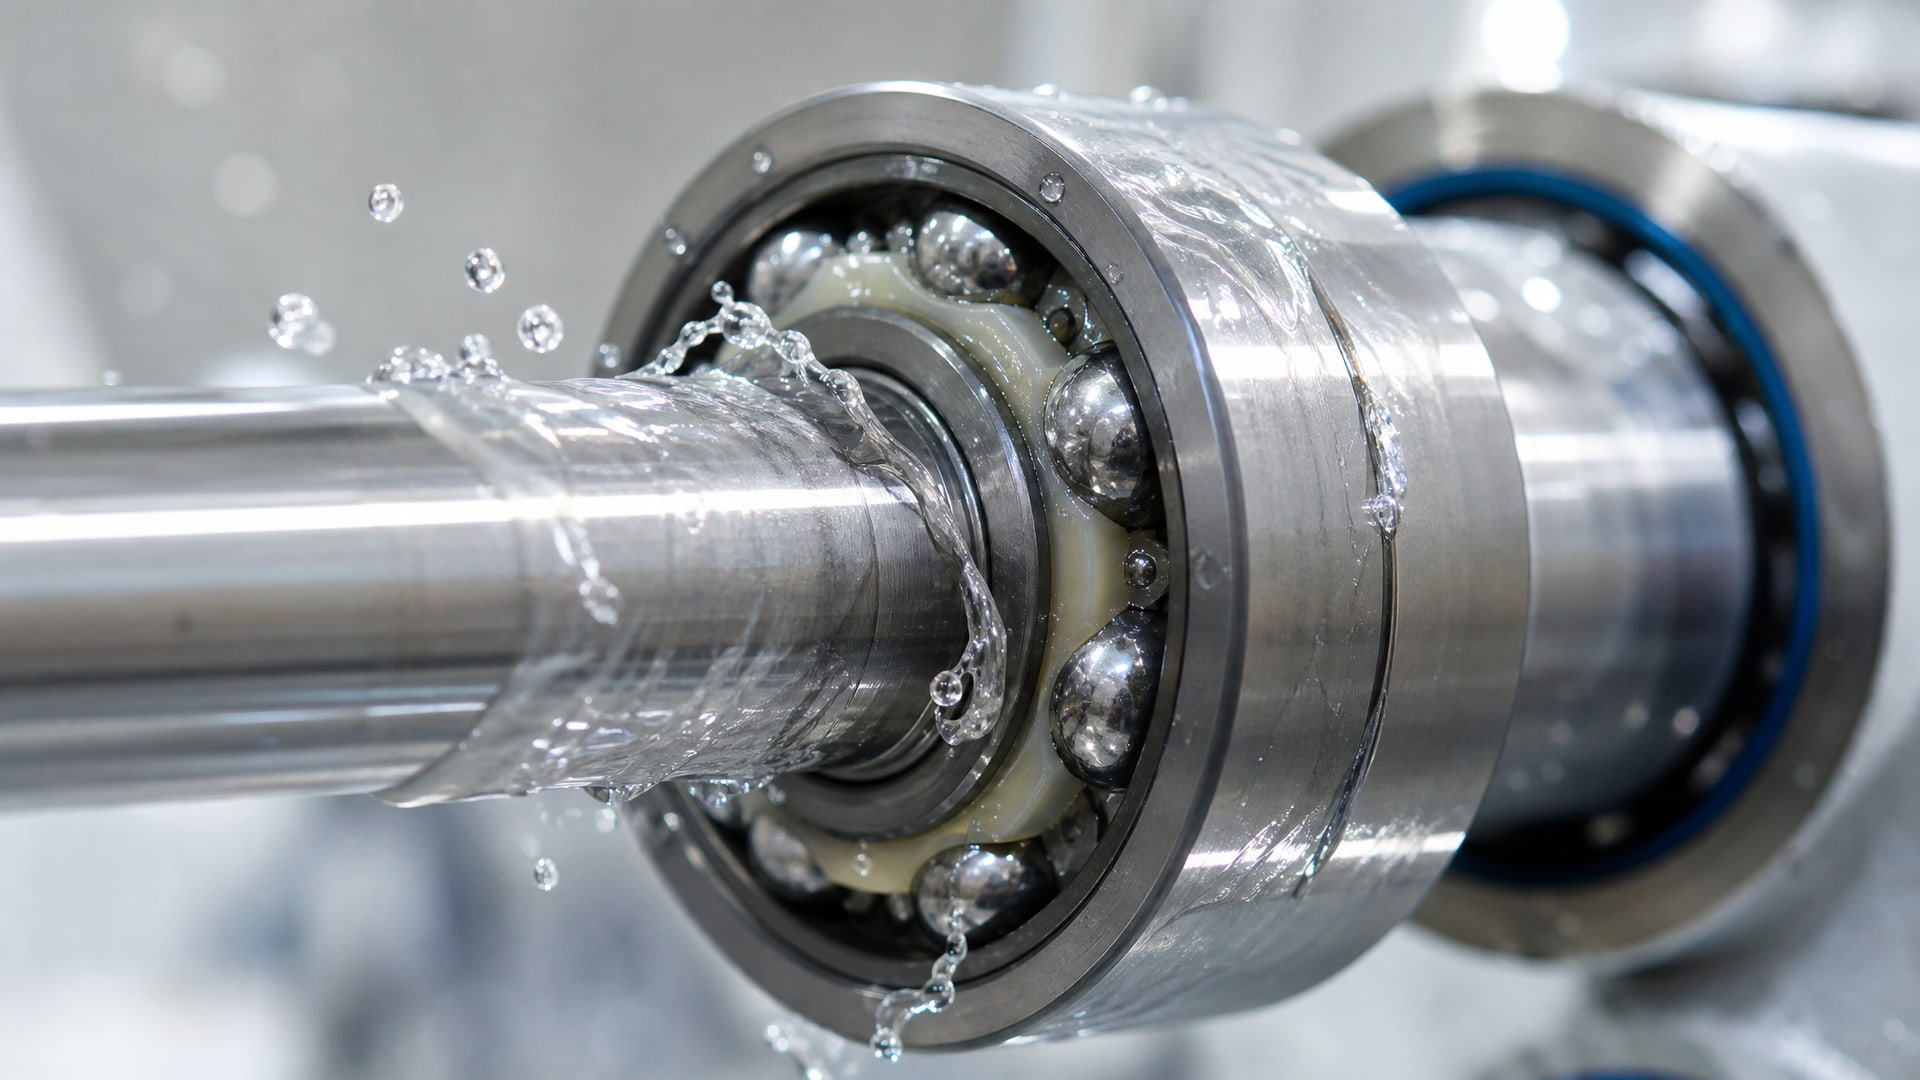
Подшипники, цепи, редукторы, направляющие теряют защиту, и начинается фреттинг - микроскопический износ с выделением тепла. Вслед идет коррозия, деградация смазки и резкое сокращение ресурса узла.
Адгезия - это способность смазки прилипать к металлу и удерживать пленку даже при контакте с водой. Это не синоним вязкости; адгезия определяется составом базового масла, природой загустителя и пакетом присадок. Смазки на основе алюминиевого комплекса и кальций-сульфонатного комплекса показывают более высокую адгезию, потому что их структура волокна лучше удерживает масло на поверхности. При мойке такая смазка не просто "слипается" - она образует липкий слой, который воде сложнее вытеснить.
Для оборудования, которое регулярно обмывается водой, адгезия становится не просто желаемым свойством, а ключевым критерием выбора. Без нее даже пищевая смазка H1 потеряет свою смазывающую способность в течение нескольких циклов мойки. Это особенно важно для цепей, открытых механизмов и направляющих, где нельзя использовать герметичные картеры.
Параметры смазки NSF H1 для мойки: на что смотреть в TDS
При выборе смазки для оборудования с регулярной мойкой нужно сверяться со спецификацией, проверяя не только маркировку, но и конкретные тесты.
Вот что искать в техническом описании:
NSF H1 и соответствие 21 CFR 178.3570: подтверждение пищевого допуска и безопасности при случайном контакте с пищей.
ASTM D1264: смываемость водой при 38 °C не более 2% (или ориентир 0–2 г потери из 100 г за 4 часа). Чем ниже цифра, тем лучше.
DIN 51817: водостойкость в диапазоне 0–90. Оптимально искать смазки с показателем 0–20 для влажных условий.
Деэмульгируемость: способность смазки отделяться от воды после контакта. Это показывает, насколько быстро смазка восстановит свою консистенцию после мойки.
Коррозионная защита: тесты типа ASTM D665 (защита от ржавчины) для подтверждения антикоррозионных свойств.
Температурный диапазон: для мойки горячей водой проверить минимальную температуру применения (обычно –10...–20 °C) и максимум (часто +130...+150 °C).
Класс NLGI (для пластичной смазки): 1 или 2 в зависимости от типа узла; для открытых механизмов часто выбирают NLGI 1.
Совместимость с уплотнениями: убедиться, что смазка не разбухает резину.
Закупщикам рекомендуется не ограничиваться общим заявлением "food grade" в маркетинговом описании на сайте. Нужно попросить у поставщика полный TDS или техническое описание на русском языке и проверить наличие именно этих цифр и тестов.
Типы смазок H1 для влажных условий и их преимущества
На рынке существует несколько типов пищевых смазок NSF H1, каждый рассчитан на разные условия мойки и нагрузки.
Минеральные смазки на основе алюминиевого комплекса
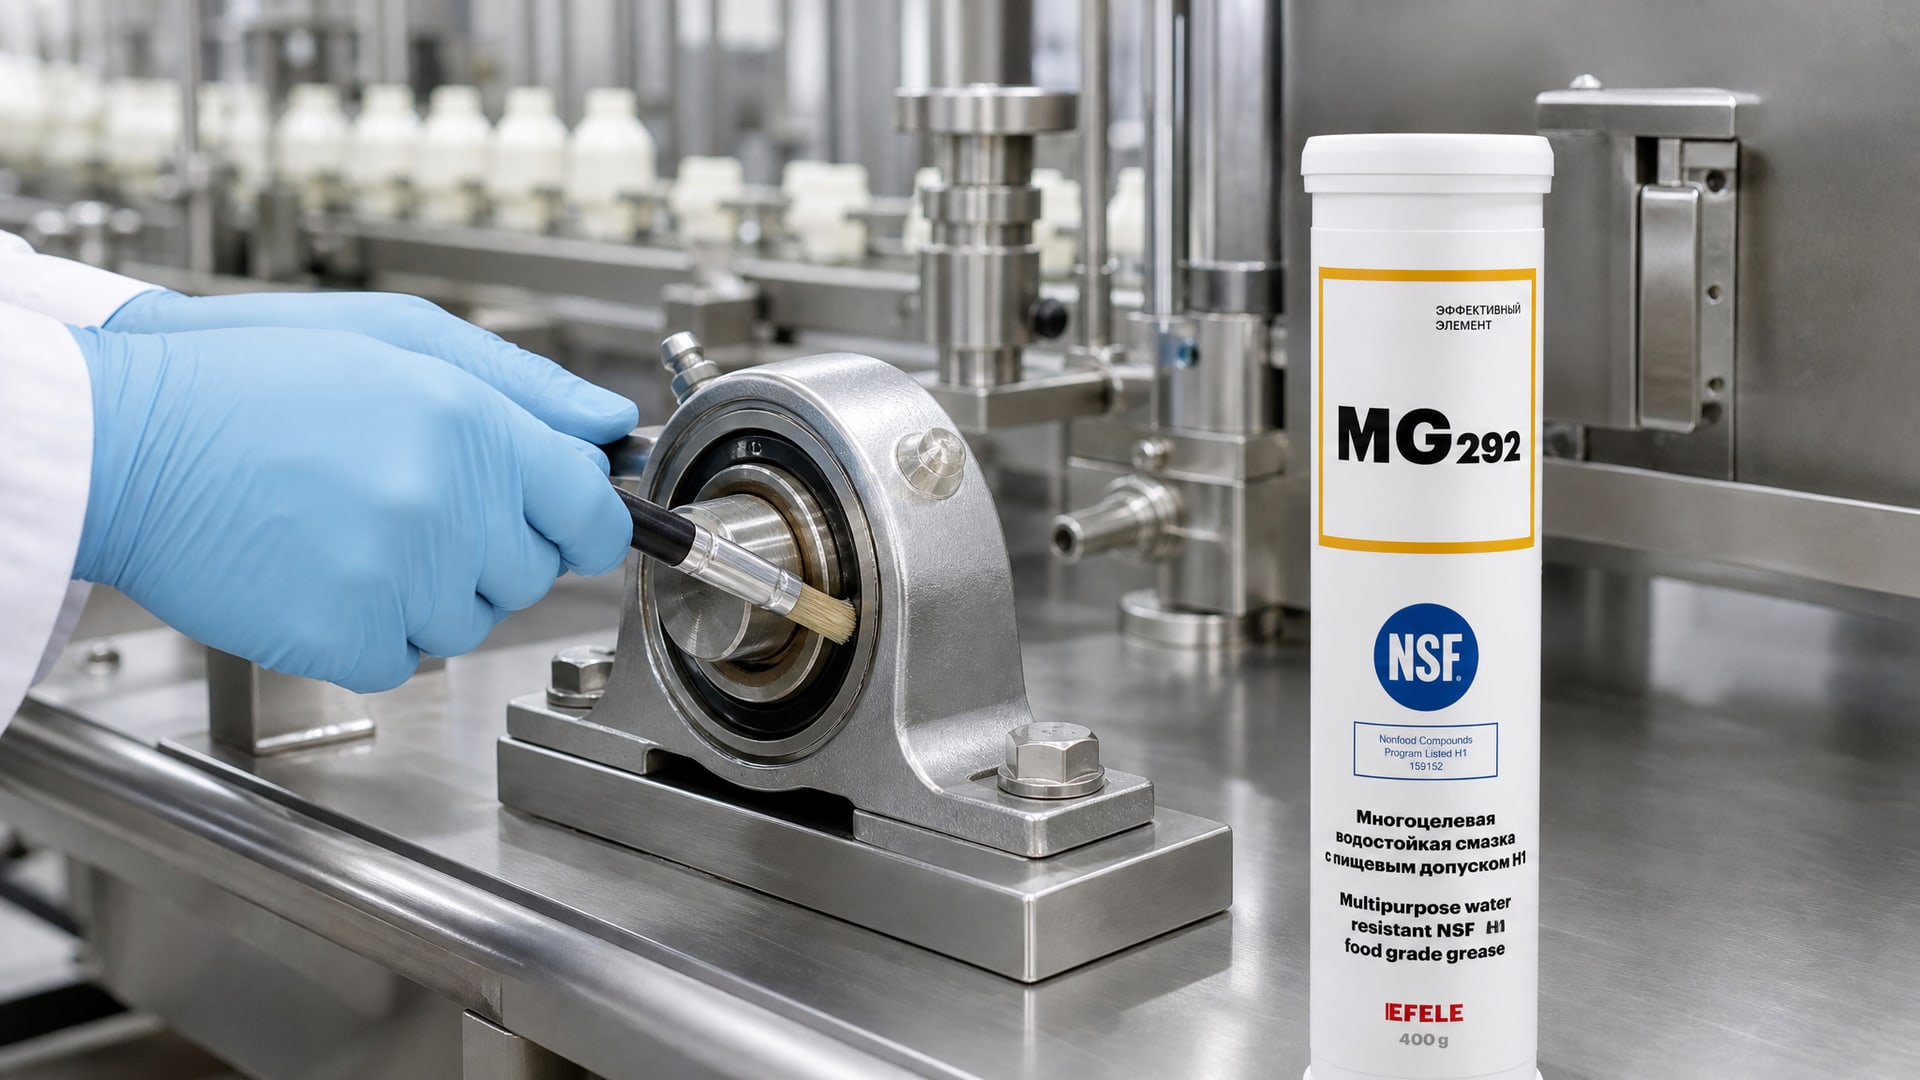
Это классический вариант для большинства узлов пищевого оборудования. Алюминиевый комплекс образует волокна, которые механически удерживают масло на поверхности. Такие смазки хорошо противостоят воде, сохраняют консистенцию при мойке и обеспечивают надежную антикоррозионную защиту. Для высоконагруженных узлов, подверженных частой мойке, спецификации включают минеральное масло ISO VG 220–320 и загуститель алюминиевого комплекса. EFELE MG-292 - пример такой смазки, которая демонстрирует надежную защиту благодаря высокой водостойкости и пищевому допуску NSF H1, позволяя расширить интервалы обслуживания в условиях постоянного контакта с водой.
Смазки на основе кальций-сульфонатного комплекса
Кальций-сульфонатный комплекс образует более плотную структуру, чем алюминиевый. Он лучше удерживает базовое масло и показывает особенно высокую стойкость к вымыванию. Такие смазки предпочитают для конвейеров, цепей и редукторов, которые моются ежедневно. Водостойкость часто соответствует DIN 51817 в диапазоне 0–30.
Силиконовые смазки NSF H1
Силиконовые смазки обладают природной гидрофобностью и практически не впитывают воду. Они подходят для оборудования с ежедневной мойкой горячей водой под давлением, однако имеют ограничение по верхней температуре (обычно до +120...+130 °C) и не подходят для высоконагруженных узлов. Их часто применяют на подшипниках, втулках и уплотнениях.
Смазки на синтетической основе
Синтетические смазки обеспечивают расширенный температурный диапазон и часто показывают лучшую стойкость к окислению. Для влажных условий ищут синтетические составы с пакетом присадок для защиты от вымывания и коррозии. Однако такие смазки дороже и требуют тщательной проверки совместимости с уплотнениями и материалами оборудования.
Выбор типа зависит от конкретного узла, частоты мойки, температуры воды и наличия агрессивных моющих средств.
CIP-системы и требования к смазке при автоматической мойке
CIP (Clean In Place) - это автоматические системы мойки оборудования без разборки.
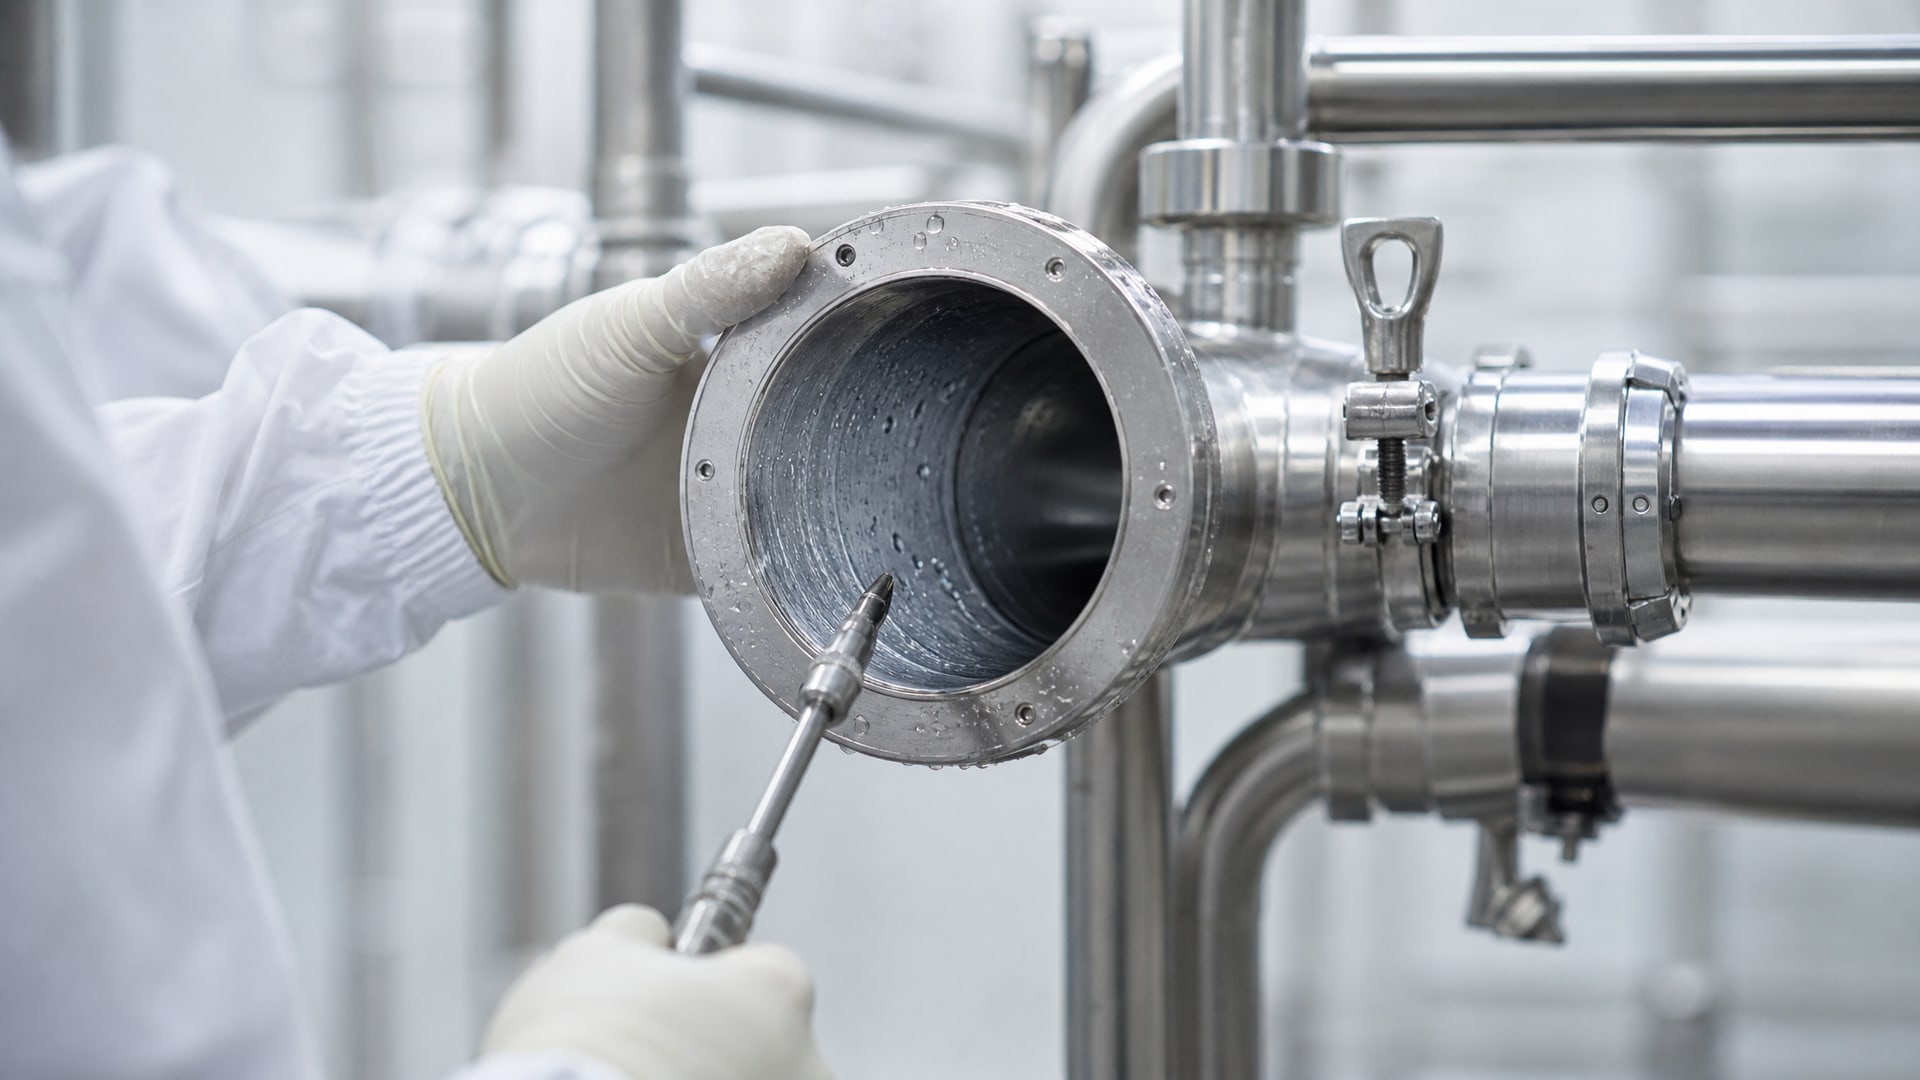
Вода, пар и едкие щелочные растворы циркулируют по замкнутому контуру, и смазка в узлах получает максимальный стресс. В таких условиях обычная смазка быстро вымывается, а после просушки оставляет оголенный металл.
Для CIP-систем нужна смазка, которая выдерживает многократный контакт с водой, горячей водой (до +60...+80 °C) и слабыми щелочными растворами, при этом сохраняя адгезию. Источники указывают, что в CIP важна не только водостойкость, но и деэмульгируемость - способность смазки отделяться от воды после контакта и восстанавливать консистенцию.
Рекомендуется проверять в TDS наличие тестов на совместимость с конкретными моющими растворами. Некоторые щелочные реагенты могут вступать в реакцию с присадками смазки, снижая ее защитные свойства. Смазку для CIP нужно подбирать в сотрудничестве с производителем оборудования или поставщиком смазочных материалов, чтобы гарантировать совместимость.
Как водостойкость влияет на ресурс оборудования
Прямая связь между водостойкостью смазки и ресурсом узла подтверждена практикой многих производств.
Когда вода вымывает смазку из подшипника, цепи или редуктора, металлические поверхности соприкасаются без масляной пленки. Это ведет к фреттингу, выделению тепла и ускоренному износу.
На конвейерах фасовки, линиях розлива и пивоварне, где оборудование моется ежедневно, разница между смазкой с плохой водостойкостью и высокой водостойкостью заметна уже через 2–3 месяца. Подшипники с низкой защитой начинают издавать шум, повышается температура, падает точность позиционирования. Переобслуживание требуется каждый месяц или даже чаще. При переходе на водостойкую смазку NSF H1 интервалы растягиваются на 2–3 месяца, снижается количество отказов и упрощается планирование профилактики.
В цепях эффект еще заметнее. Неправильная смазка цепи приводит к растяжению звеньев, выскакиванию зубцов, разрыву. Водостойкая смазка, удерживаемая адгезией, сохраняет пленку между звеньями и уменьшает трение. Ресурс цепи увеличивается в 1,5–2 раза.
Для редукторов и насосов эффект проявляется медленнее, но накопительно. Вода в редукторном масле ускоряет окисление базового масла, снижает вязкость и вызывает коррозию зубцов. Правильная пищевая смазка H1 с высокой водостойкостью и коррозионной защитой препятствует проникновению воды и продлевает межремонтный интервал.
Частые ошибки при выборе и применении
Закупщики и технические специалисты часто совершают одни и те же ошибки, которые приводят к дополнительным затратам и простоям.
Вот самые распространенные:
Выбор только по маркировке H1
Многие думают, что если смазка имеет допуск NSF H1, то она автоматически подходит для мойки. На самом деле нужно смотреть совокупность параметров: NSF H1, водостойкость по DIN 51817 или ASTM D1264, адгезия, коррозионная защита и совместимость с уплотнениями. Смазка может быть безопасной для пищи, но совершенно неустойчивой к воде.
Забывают про температуру воды
Смазка, которая хорошо держится при мойке холодной водой, может быстро размягчиться или окислиться при горячей воде. Нужно уточнить у производителя оборудования или системы мойки, какая температура воды используется, и выбрать смазку с соответствующим температурным диапазоном. Для CIP часто требуется стойкость до +60...+80 °C.
Применяют чрезмерное количество смазки
После мойки остается влага в узле. Если нанести смазку слишком толстым слоем, вода будет смешиваться с ней, эмульгироваться и ускорять окисление. Смазку наносят тонкой пленкой, достаточной для формирования масляной пленки, но не для накопления влаги.
Не проверяют совместимость с моющими средствами
Некоторые щелочные и кислотные моющие растворы могут вступать в реакцию с присадками смазки, особенно если в ее составе есть органические загустители. Перед использованием новой смазки на оборудовании с CIP рекомендуется согласовать ее с производителем или провести пилотное испытание.
Путают адгезию с вязкостью
Высокая вязкость не гарантирует адгезию. Тонкая масляная пленка может иметь низкую вязкость, но высокую адгезию к металлу благодаря присадкам и природе загустителя. И наоборот - густая смазка на плохом базовом масле быстро вымывается водой.
Часто задаваемые вопросы
Что означает NSF H1 в маркировке смазки?
NSF H1 означает, что смазка допускается для зон, где возможен случайный контакт с пищей, и соответствует требованиям 21 CFR 178.3570. Это не гарантирует, что смазка защищена от воды. Для защиты от вымывания при мойке нужна отдельная проверка по ASTM D1264 или DIN 51817.
Как проверить в TDS, подходит ли смазка для ежедневной мойки?
Откройте техническое описание и ищите эти параметры: NSF H1, DIN 51817 (желательно 0–30), ASTM D1264 (не более 2%), деэмульгируемость, коррозионная защита ASTM D665, температурный диапазон и совместимость с уплотнениями. Если какой-то параметр отсутствует или смазка показывает высокую смываемость, она не подходит для влажных условий.
На сколько дольше прослужит узел, если использовать правильную водостойкую смазку?
На практике ресурс подшипников, цепей и направляющих увеличивается на 50–100% при переходе с неправильной смазки на водостойкую H1. Цифра зависит от частоты мойки, температуры воды и типа узла, но в большинстве случаев интервалы обслуживания растягиваются минимум на 1,5–2 раза.
Помимо NSF H1, на какие тесты смотреть при выборе для CIP-систем?
Для CIP критичны ASTM D1264 (смываемость), деэмульгируемость (отделение от воды), совместимость с щелочными и кислотными моющими растворами, коррозионная защита и температурный диапазон. Рекомендуется согласовать выбор с производителем оборудования.
Почему смазка вымывается даже если она "пищевая"?
Пищевой допуск NSF H1 регулирует только безопасность при контакте с пищей, а не стойкость к воде. Вымывание зависит от водостойкости базового масла, природы загустителя и пакета присадок. Нужно проверять водостойкость отдельно.
Заключение
Защита оборудования от агрессивной мойки - это не просто выбор смазки с пищевым допуском NSF H1. Это выбор материала с проверенной водостойкостью, высокой адгезией, коррозионной защитой и совместимостью с моющими средствами. При подборе смазки для оборудования с ежедневной мойкой водой, паром или щелочными растворами нужно сверяться со спецификацией, проверяя не только маркировку, но и конкретные тесты: ASTM D1264, DIN 51817, деэмульгируемость, температурный диапазон и совместимость с уплотнениями.
Правильный выбор водостойкой смазки H1 пролонгирует ресурс подшипников, цепей и направляющих в полтора-два раза, снижает затраты на переобслуживание и упрощает планирование профилактики. Если вы подбираете смазку для производства с регулярной мойкой, попросите у поставщика полное техническое описание и убедитесь, что все критичные параметры водостойкости и защиты от коррозии есть в наличии. Это инвестиция в надежность вашего оборудования.